
Отклик материала · граница покрытия
Лазерная маркировка паяльной маски: контроль изменения цвета и границ абляции
Да — лазерную маркировку можно оценивать на отверждённой паяльной маске, но читаемая метка не обязательно является приемлемой. Пригодный результат зависит от фактического состава и цвета маски, отверждения, толщины, состояния поверхности, а также меди или ламината под ней. Первое решение — нужен ли вам видимый контраст при сохранении функциональной целостности маски или намеренное удаление маски до заданного стопорного слоя.
Определите границу остановки
Типовой инженерный чертёж — не проверенное поперечное сечение платы.
Переменные технологического окна
Стек готовой поверхности — а не название платы — определяет отклик
Две платы, обе описываемые как “зелёная PCB”, могут реагировать по-разному. Перед сравнением лазерного источника или окна параметров зафиксируйте фактический продукт или семейство паяльной маски, цвет, отверждение, толщину, состояние поверхности и нижележащий слой.
Химический состав маски и цвет
Смола, пигмент, наполнитель и рецептура поставщика влияют на поглощение, контраст, дымовой шлейф и остатки. Цвет — это лишь ориентировочный признак, а не технологическая характеристика.
Степень отверждения и толщина
Недоотверждение, переотверждение, колебания толщины и переделка могут изменить цветовой отклик, порог абляции, качество кромки и запас до пробития слоя.
Нижележащий слой
Медь, финишное покрытие, ламинат, переходные отверстия и расположенные рядом проводники изменяют распределение тепла и последствия пробоя. Определите, что можно и что нельзя обнажать.
Краска для маркировки — отдельный слой
Краска для маркировки / шелкографии, конформный материал, загрязнения, остатки очистки, текстура и глянец могут изменять взаимодействие с верхней поверхностью. Не воспринимайте белую или чёрную маркировку, напечатанную поверх паяльной маски, как саму паяльную маску; фиксируйте и проверяйте слои отдельно, когда метка пересекает оба слоя.
| Переменная | Что может измениться | Сигнал отказа | Контроль испытания |
|---|---|---|---|
| Состав маски или цвет | Поглощение, контраст, факел и остатки | Низкий контраст, подгорание, неравномерный тон или повторное осаждение | Разделяйте образцы по поставщику, продукту и цвету; не объединяйте результаты. |
| Степень отверждения и толщина | Порог и запас до пробития | Поры, непредвиденное обнажение, рваный край или неполное удаление | Используйте платы, отвержденные в производственных условиях, и учитывайте известный разброс толщины. |
| Медь / финишное покрытие / нижележащий ламинат | Тепловой поток и отклик стоп-слоя | Повреждение меди, изменение цвета, отслоение кромки или повреждение ламината | Сопоставьте рисунок с реальным стеком слоев и проверьте нижележащий слой. |
| Маркировка / надпечатка / загрязнение | Поглощение верхним слоем, локальный контраст и последовательность удаления | Пятнистый результат, ложная кромка, удаление маркировки в первую очередь или зависящий от очистки внешний вид | Проверяйте отдельно участки паяльной маски без маркировки и участки, закрытые маркировкой, если в рисунке присутствуют оба типа. |
Контекст применения
Где применяется лазерная маркировка по паяльной маске — и почему?
Лазерную маркировку рассматривают, когда для печатной платы (PCB) или собранной печатной платы (PCBA) требуется постоянная идентификация непосредственно на поверхности готовой платы. С точки зрения материала вопрос в том, можно ли обеспечить нужный контраст или удаление, не нарушая функцию паяльной маски или нижележащего слоя.
Идентификация печатных плат и панелей
Производителям плат и электроники может потребоваться постоянный идентификатор на отдельных платах или на панелях перед разделением. Расположение маркировки должно оставаться совместимым с контактными площадками, переходными отверстиями, медными элементами и последующими сборочными операциями.
Прослеживаемость продукции и процессов
Маркировка с серийным или партийным номером позволяет связать плату с записями о производстве, контроле или обслуживании. Страница материала определяет, может ли поверхность нести маркировку; привязка данных, считыватели и логика MES — это отдельные решения производственной системы.
Читаемая информация без дополнительной этикетки
Прямую маркировку можно рассматривать там, где этикетки, дополнительные этапы печати или съёмные идентификаторы нежелательны. Требование всё равно должно определяться читаемостью, долговечностью и ограничениями по функционированию платы, а не только внешним видом.
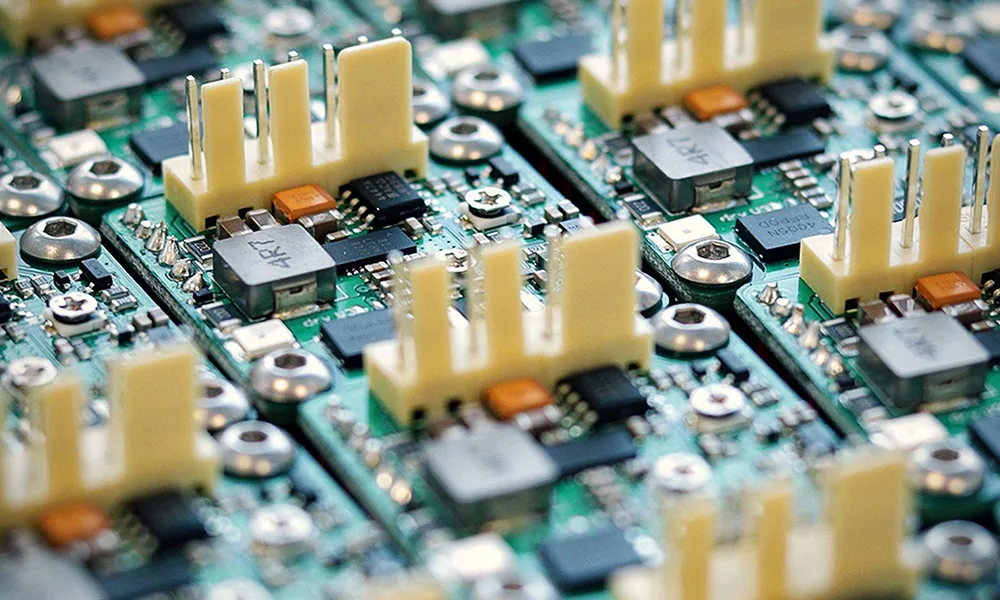
Содержание маркировки
Что обычно маркируют на паяльной маске?
Рисунок меняет оптические требования и требования к позиционированию. Крупный текст, читаемый человеком, представляет собой иную технологическую задачу, чем плотный машиночитаемый код с мелкими модулями и жесткими требованиями к свободной зоне.
2D-коды и сериализованная идентификация
Коды Data Matrix, QR-коды и другие указанные в проекте машиночитаемые идентификаторы могут использоваться для прослеживаемости. Определите размер кода, размер модуля или ячейки, зону покоя, требуемое считывающее устройство и метод проверки перед выбором окончательного поля и оптики.
Текст, информация о компоненте и символы
Номера деталей, идентификаторы ревизий, серийные номера, идентификаторы контроля, символы и другая информация, читаемая человеком, можно оценить там, где это позволяет компоновка платы. Мелкие штрихи, плотная графика и смешанные области легенды/паяльной маски требуют более тщательной фокусировки и контроля краёв.
Не смешивайте содержимое с идентификацией поверхности: печатная легенда может уже содержать позиционные обозначения и символы, но лазерная маркировка паяльной маски — это отдельный процесс. Если лазерный рисунок перекрывает краску легенды, проверяйте этот стек как отдельное условие.
Сначала — ответ
Определите результат маркировки перед выбором лазера
В проекте лазерной маркировки обычно первой целью является контролируемый видимый контраст при сохранении функциональной целостности паяльной маски. Намеренное удаление паяльной маски — это отдельная технологическая задача с иными требованиями к стоп-слою и контролю.
Контролируемый видимый контраст
Создайте считываемый оптический контраст, не вскрывая паяльную маску намеренно. При приёмке следует проверять контраст или читаемость кода, а также наличие ореола, изменения глянца, шероховатости, утоньшения, пор и непреднамеренного обнажения меди.
Контролируемая абляция паяльной маски
Если требуется удалить маску и открыть заданную область или стопорный слой, рассматривайте это как задачу абляции, а не как обычную идентификационную маркировку. Положение края, подрез, остатки, открытая область и состояние меди или ламината становятся основными критериями приемки.
Состояние и геометрия платы
Как конструкция, размер и плоскостность печатной платы влияют на результат?
Одна и та же паяльная маска может вести себя по-разному при изменении высоты фокуса, условий опоры, рисунка медных проводников под ней или расположения маркировки. Эти факторы также определяют, достаточно ли простой станции маркировки или следует рассмотреть управление по оси Z, машинное зрение или индивидуальную оснастку.
Толщина маски
Толщина изменяет запас между полезным откликом поверхности и нежелательным проплавлением. Используйте платы, отверждённые в производственных условиях, и учитывайте обычный разброс толщины в матрице испытаний.
Плоскостность и коробление платы
Разброс по высоте уводит поверхность из откалиброванной фокальной плоскости. Мелкие коды и мелкий текст обычно хуже переносят ошибки фокусировки, чем крупные простые метки.
Размер панели и поле маркировки
Более крупная плата или панель может потребовать большего поля, индексного позиционирования или нескольких мест нанесения маркировки. Не следует предполагать, что большее поле сохранит тот же размер пятна и качество обработки мелких элементов.
Медь под маской, переходные отверстия и края
Полигоны земли, дорожки, контактные площадки, переходные отверстия, края платы и вырезы могут изменять локальный тепловой поток и последствия проплавления. Сопоставьте фактическое место нанесения маркировки с реальным стеком слоёв.
Печатная плата без компонентов и собранная PCBA
Компоненты могут создавать перепады высоты, затенение, ограничения доступа и ограничения по столкновениям. Поэтому после сборки поддержка приспособления и доступное рабочее расстояние могут измениться.
Панель против отдельной платы
Целые панели и отдельные платы предъявляют разные требования к поддержке, использованию реперных знаков, повторяемому позиционированию, загрузке и времени цикла. Проверяйте тот же физический формат, который будет маркироваться в производстве.
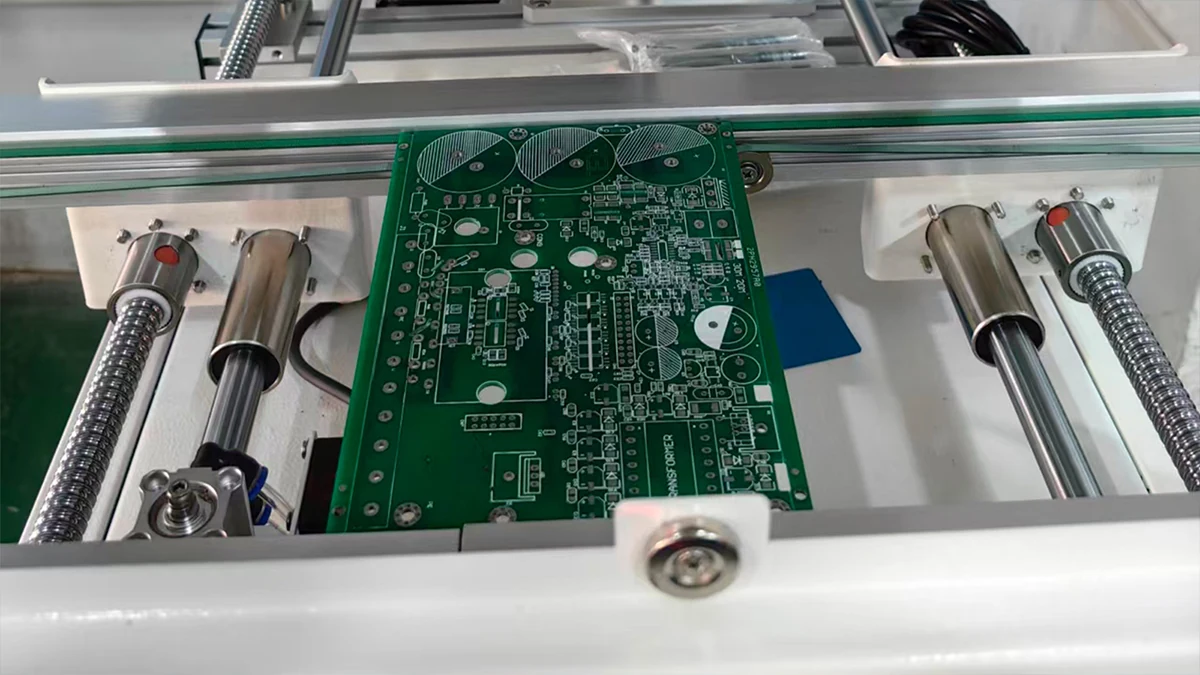
Условный отбор источников
Какой лазерный маршрут следует проверить первым?
УФ часто является практичным первым маршрутом для первичной проверки мелких элементов на выбранных паяльных масках, особенно там, где важны контроль края и ограниченное изменение в зоне термического влияния. Рабочее окно по-прежнему зависит от фактической рецептуры, поведения импульсов, размера пятна, фокусировки и стратегии сканирования. Волоконный лазер или MOPA на 1064 нм следует рассматривать как условное сравнение, когда рецептура маски, пигмент или взаимодействие с целевым материалом это оправдывают. Решение о маршруте должны определять сравнительные данные по образцам, а не только цвет маски.
- Ни одну длину волны не следует утверждать, основываясь только на цвете маски.
- Средняя мощность станка не определяет энергию, подводимую к одному элементу.
- На границу влияют размер пятна, поведение импульса, фокусировка, положение в поле и стратегия сканирования.
- Полезное окно параметров должно допускать обычные вариации материала и позиционирования.
| Направление | Почему это может быть отсеяно | Основное ограничение | Доказательства для утверждения |
|---|---|---|---|
| UV | Испытания для первичного скрининга мелких элементов, изменения цвета или контролируемого удаления, когда реальная маска поглощает излучение достаточно эффективно, а оптическая система способна разрешить требуемую кромку. | УФ не является автоматически «холодным»; чрезмерная плотность энергии, плохая фокусировка или неподходящий состав всё ещё могут приводить к остаткам, подтравливанию, пробою или плохому контрасту. | Точность передачи элементов, контраст/удаление, состояние кромок, контроль нижележащего слоя и воспроизводимое окно процесса на представительных платах. |
| Волоконный / MOPA | Условные испытания, когда поглощение маски, пигмент или желаемое взаимодействие поддерживают обработку излучением с длиной волны 1064 нм. | Может сильно взаимодействовать с открытым металлом или создавать более значительные вариации нагрева/контраста, чем желательно. | Целостность маски, взаимодействие с металлом, ореол, разброс между партиями и повторяемость. |

Правило выбора: Сравните варианты источников на готовой плате, используя тот же макет и метод контроля. Утверждайте стабильное окно, а не только наилучшую на вид единичную настройку.
Риски и режимы отказов
Читаемая маркировка всё ещё может находиться за пределами безопасного окна процесса.
Определите пределы отказов перед тестированием. Одна лишь читаемость не может быть важнее целостности паяльной маски, защиты проводников, допустимых остатков или функционирования платы на последующих этапах.
Результат утверждения материала
Рисунок, контраст или область удаления, положение края и состояние поверхности соответствуют согласованным требованиям без непреднамеренного изменения слоя.
Читается, но не является автоматически приемлемым
Ореол, изменение блеска, шероховатость, небольшие остатки, смещение края или локальное утонение могут потребовать микроскопического исследования, очистки или функциональной проверки.
Функциональное повреждение или повреждение границ
Непреднамеренное обнажение меди, повреждение проводников, отслоение маски, потеря изоляции, повреждение ламината или изменение функций платы блокируют одобрение.
От испытания материала до производства
Когда осуществимость маркировки по паяльной маске становится вопросом производственной системы?
После подтверждения воспроизводимого окна маркировки паяльной маски, не приводящего к повреждениям, требования к поддержке платы, позиционированию, верификации, загрузке и циклу становятся входными данными для проектирования установки. Следующие шаги — проверить это окно на репрезентативных производственных платах, а затем преобразовать его в окончательную конфигурацию установки.
Валидация на представительных образцах
Как следует валидировать реальный образец паяльной маски?
Один удачный тестовый образец еще не доказывает, что процесс укладывается в производственное окно. Используйте платы после полного производственного цикла из значимых групп по типу маски, поставщику, режиму отверждения, толщине и финишному покрытию и повторно проверьте маркировку после последующих технологических операций, которым подвергнется реальная плата.
Зафиксируйте целевые параметры
Отделите изменение цвета от абляции. Предоставьте макет, минимальный элемент, допуск по краю и допустимый слой останова.
Сгруппируйте материал
Записывайте продукт паяльной маски, цвет, поставщика, условия отверждения, толщину, маркировку, финишное покрытие платы и партию, где это доступно.
Сравните окно
Сохраняйте метод контроля неизменным и определяйте стабильные настройки по представительному диапазону вариаций, а не только в одной центральной точке.
Повторная проверка после последующих процессов
Проводите проверку после согласованного процесса очистки и, когда это применимо к фактическому маршруту производства, после оплавления или другого указанного воздействия на последующих этапах. Повторно проверяйте контрастность или читаемость кода, остатки, состояние кромок, вспучивание, растрескивание, отслаивание и любые изменения целостности паяльной маски.
Перенос утверждённого окна в производство
Добавьте допуск на фокусировку, положение поля, повторяемость оснастки, загрузку, верификацию, вытяжку и целевые показатели цикла перед выбором полной конфигурации станка.
| Запись | Минимальные данные | Почему |
|---|---|---|
| Идентификация поверхности | Изделие/цвет маски, отверждение, толщина, легенда, финишное покрытие платы и нижележащий слой | Не позволяет рассматривать разные стеки поверхностей как один материал. |
| Целевой результат | Изменение цвета или абляция; рисунок; минимальный элемент; расположение маркировки | Определяет механизм и границу контроля. |
| Визуальная граница | Контраст, ореол, глянец, шероховатость, смещение края, остатки и способ очистки | Разделяет читаемость и косметическую приемлемость. |
| Граница слоя | Допустимое обнажение меди, стоп-слой, подрез и предел пинхолов | Обеспечивает защиту проводников и изоляции в соответствии с требованиями. |
| Функциональные проверки | Результат очистки; проверка оплавления или другого последующего процесса, когда это применимо; электрические, адгезионные, климатические или специфические для проекта испытания при необходимости | Подтверждает, что маркировка, которая выглядит приемлемой сразу после лазерной обработки, остаётся приемлемой в реальном процессе изготовления платы. |
| Исходные данные для производства | Размер платы/панели, плоскостность, поле, вариация фокуса, оснастка, машинное зрение, загрузка, выгрузка, данные/верификация и целевое время цикла | Преобразует утверждённое окно параметров материала в фактические требования к оборудованию и рабочему процессу. |
Важно: проход предварительной очистки или проход перед оплавлением не является автоматически производственным проходом. Если маркированная плата будет очищаться, проходить оплавление, покрываться или подвергаться воздействию другого определённого последующего процесса, включите это условие в план приёмки.
Конфигурация оборудования & RFQ
Как результат тестирования образца определяет окончательную конфигурацию станка?
Утверждённый результат по материалу определяет пригодный лазерный маршрут и технологический запас. Затем окончательный станок проектируется с учётом размера элементов, геометрии платы, допуска позиционирования, объёма производства, потребностей в верификации, вытяжки и безопасности, а не только мощности лазера.
Лазерный источник и окно процесса
Выберите семейство источников на основе сравнительных испытаний на платах, а затем подтвердите стабильное рабочее окно при разбросе характеристик представительных образцов маски и плат, вместо того чтобы копировать одну визуально привлекательную настройку.
Стратегия линзы, поля и фокусировки
Малые модули и тонкие штрихи повышают важность размера пятна, выбора поля и стабильности фокусировки. Крупные панели, несколько мест маркировки или покоробленные платы могут потребовать индексации, регулировки по оси Z или дополнительного управления фокусировкой.
Оснастка, позиционирование и машинное зрение
Выбирайте опорные и базирующие элементы с учетом реального формата платы. Если положение маркировки должно отслеживать реперные знаки, учитывать вариации платы или несколько мест нанесения, оцените коррекцию с помощью машинного зрения, а не исходите из того, что одна оснастка сможет выдержать требуемый допуск.
Вытяжка, верификация и цикл
Улавливание дыма, фильтрация, доступ для очистки, требования к считывателю/верификатору, способ загрузки и полный производственный цикл могут изменить окончательную конструкцию корпуса и объем автоматизации после подтверждения пригодности материала.
Исходные данные по материалу и маркировке
- Образцы готовых печатных плат или PCBA
- Продукт/семейство паяльной маски, цвет, отверждение и толщина, если доступны
- Детали маркировки/шелкографии, если метка перекрывает её
- Медь / финишное покрытие / ламинат под местом нанесения метки
- Макет, тип кода, наименьший элемент и положение метки
- Целевой результат и допустимые пределы обнажения меди / повреждений
Исходные данные для производства и приемки
- Размеры платы или панели, плоскостность/коробление и формат загрузки
- Требуемая пропускная способность или целевое время полного цикла
- Потребности в оснастке, реперных знаках, системе машинного зрения или коррекции положения
- Требования к считывателю/верификатору и привязке данных, если применимо
- Очистка, оплавление или другие приемочные проверки на последующих этапах
- Ограничения по корпусу, вытяжке и интеграции в линию
Часто задаваемые вопросы
Часто задаваемые вопросы по лазерной маркировке паяльной маски
Можно ли лазером маркировать паяльную маску, не обнажая медь?
Это можно оценить, но ответ зависит от образца. Определите требуемый контраст и проверьте фактическую плату на утоньшение маски, пинхолы, смещение краёв и непреднамеренное обнажение меди. Одна лишь читаемая маркировка не является одобрением.
Всегда ли УФ — лучший источник для паяльной маски?
Нет. УФ часто является первым направлением скрининга для тонких меток на выбранных масках, но пригодный процесс зависит от рецептуры, отверждения, толщины, нижележащего финишного покрытия, оптики и целевого результата. Решение должны принимать сравнительные данные по образцам.
Можно ли повторно использовать одну настройку для разных поставщиков печатных плат?
Автоматически — нет. Состав маски, пигмент, отверждение, толщина, маркировка и финишное покрытие поверхности могут меняться. Используйте контролируемый план повторной квалификации при изменении материала, поставщика или стека слоёв платы.
В чём разница между изменением цвета и абляцией?
Изменение цвета направлено на создание оптического контраста при сохранении функциональной целостности маски. Абляция намеренно удаляет маску до заданной области или стопорного слоя. Их критерии приёмки и риски отказов различаются.
Паяльная маска — это то же самое, что шелкография или краска для маркировки?
Нет. Паяльная маска — это функциональное защитное покрытие на поверхности печатной платы, тогда как краска для маркировки / шелкографии представляет собой отдельный печатный слой маркировки, который обычно наносится поверх отверждённой паяльной маски. Если лазерный рисунок пересекает оба слоя, фиксируйте и валидируйте два состояния поверхности отдельно.
Что мне нужно отправить для пробного тестирования?
Отправьте готовые производственные платы, информацию о паяльной маске и стеке слоёв платы, детали маркировки, когда это актуально, рисунок, наименьший элемент, целевой результат, расположение метки, предел обнажения меди, условия очистки и последующих процессов, проверки приёмки, вариацию между партиями, размеры платы и производственный контекст.
Следующий шаг
Отправьте готовую плату, целевую маркировку и пределы приемки
Предоставьте производственные готовые образцы, тип и цвет паяльной маски, информацию об отверждении/толщине, если доступна, любой слой легенды в месте нанесения маркировки, нижележащий стек слоев, фотошаблон/рисунок, наименьший элемент, целевой результат, допустимое воздействие или повреждение, проверки на последующих процессах, габариты платы, требования к позиционированию и целевое время цикла. Затем Zhuorui Laser сможет спланировать сравнение образцов и перенести утвержденное окно в конфигурацию оборудования для коммерческого предложения.
Запросить ценуЗапрос по OEM и индивидуальным заказамСвязаться с нами