
Respons material · batas pelapisan
Penandaan Laser Solder Mask: Kendalikan Perubahan Warna dan Batas Ablasi
Ya—penandaan laser dapat dievaluasi pada solder mask yang sudah dikeraskan, tetapi tanda yang terbaca tidak otomatis dapat diterima. Hasil yang dapat digunakan bergantung pada formulasi dan warna solder mask yang sebenarnya, pengawetan, ketebalan, kondisi permukaan, serta tembaga atau laminat di bawahnya. Keputusan pertama adalah apakah Anda memerlukan kontras yang terlihat sambil menjaga solder mask tetap utuh secara fungsional, atau penghilangan solder mask secara sengaja hingga lapisan penghentian yang ditentukan.
Tentukan batas penghentian
Diagram rekayasa representatif — bukan penampang melintang papan yang diuji.
Variabel jendela proses
Tumpukan permukaan akhir—bukan nama papan—mengendalikan respons
Dua papan yang keduanya digambarkan sebagai “PCB hijau” dapat bereaksi secara berbeda. Catat produk atau keluarga solder mask yang sebenarnya, warna, curing, ketebalan, kondisi permukaan, dan lapisan di bawahnya sebelum membandingkan sumber laser atau jendela parameter.
Kimia dan warna mask
Resin, pigmen, bahan pengisi, dan formulasi pemasok mengubah absorpsi, kontras, kepulan, dan residu. Warna adalah petunjuk skrining, bukan spesifikasi proses.
Curing dan ketebalan
Curing kurang, curing berlebih, variasi ketebalan, dan pengerjaan ulang dapat mengubah respons warna, ambang ablasi, kualitas tepi, dan margin sebelum tembus lapisan.
Lapisan di bawah
Tembaga, finishing permukaan, laminat, via, dan konduktor terdekat mengubah penyebaran panas dan konsekuensi dari tembusnya lapisan. Tentukan apa yang boleh dan tidak boleh terpapar.
Tinta legend adalah lapisan terpisah
Tinta legend / silkscreen, material konformal, kontaminasi, residu pembersihan, tekstur, dan kilap dapat mengubah interaksi permukaan atas. Jangan memperlakukan legend putih atau hitam yang dicetak di atas solder mask seolah-olah itu adalah solder mask itu sendiri; catat dan uji lapisan-lapisan tersebut secara terpisah ketika tanda melintasi keduanya.
| Variabel | Apa yang dapat berubah | Sinyal kegagalan | Kontrol pengujian |
|---|---|---|---|
| Formulasi atau warna mask | Absorpsi, kontras, kepulan, dan residu | Kontras rendah, gosong, rona tidak merata, atau redeposisi | Pisahkan sampel berdasarkan pemasok, produk, dan warna; jangan gabungkan hasilnya. |
| Curing dan ketebalan | Ambang batas dan margin sebelum penembusan | Lubang jarum, paparan tak terduga, tepi bergerigi, atau penghilangan tidak lengkap | Gunakan papan yang telah melalui curing produksi dan sertakan variasi ketebalan yang diketahui. |
| Tembaga / finishing permukaan / laminat di bawah | Aliran panas dan respons lapisan penghenti | Serangan pada tembaga, perubahan warna, tepi terangkat, atau kerusakan laminat | Petakan artwork ke susunan sebenarnya dan periksa lapisan di bawahnya. |
| Legenda / cetak timpa / kontaminasi | Penyerapan lapisan atas, kontras lokal, dan urutan penghilangan | Hasil tidak merata, tepi palsu, penghilangan legenda lebih dulu, atau tampilan yang bergantung pada pembersihan | Uji area solder-mask yang terbuka dan area yang tertutup legend secara terpisah jika keduanya muncul dalam artwork. |
Konteks aplikasi
Di mana penandaan laser solder-mask digunakan—dan mengapa?
Penandaan laser dipertimbangkan ketika PCB atau PCBA memerlukan identifikasi permanen langsung pada permukaan papan yang sudah selesai diproduksi. Pertanyaan materialnya adalah apakah kontras atau penghapusan yang diperlukan dapat dibuat tanpa mengorbankan fungsi solder mask atau lapisan di bawahnya.
Identifikasi PCB dan panel
Pembuat papan dan produsen elektronik mungkin memerlukan pengenal permanen pada papan individual atau pada panel sebelum singulasi. Lokasi tanda harus tetap kompatibel dengan pad, via, fitur tembaga, dan operasi perakitan berikutnya.
Ketertelusuran produk dan proses
Tanda berseri atau khusus lot dapat menghubungkan sebuah papan ke catatan produksi, inspeksi, atau servis. Halaman material menentukan apakah permukaan dapat membawa tanda tersebut; pengikatan data, pembaca, dan logika MES adalah keputusan sistem produksi yang terpisah.
Informasi yang dapat dibaca tanpa label tambahan
Penandaan langsung dapat dievaluasi ketika label, langkah pencetakan tambahan, atau pengenal yang dapat dilepas tidak diinginkan. Persyaratan tetap harus ditentukan oleh keterbacaan, daya tahan, dan batas fungsi papan—bukan hanya oleh tampilan.
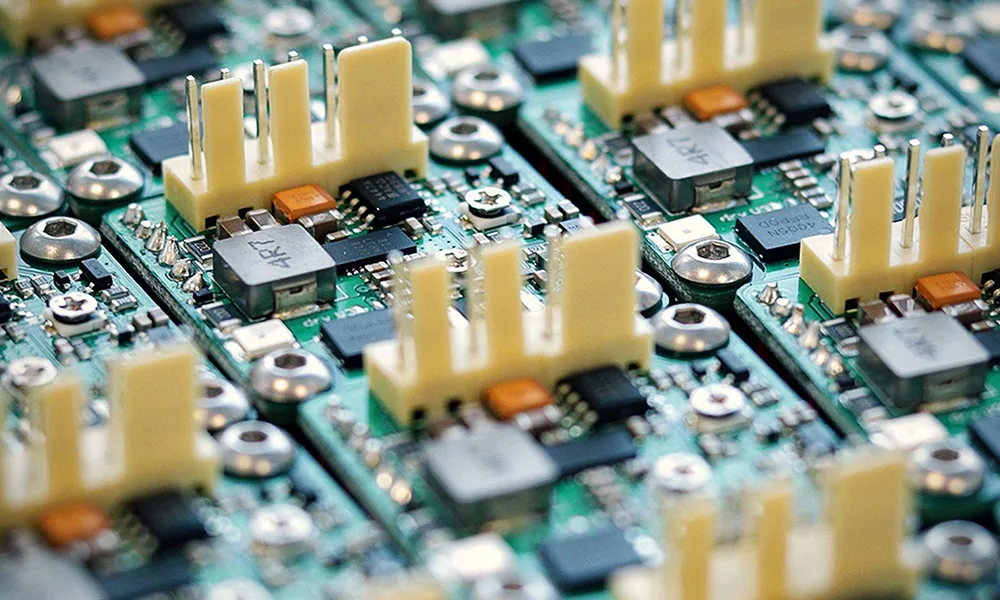
Konten penandaan
Apa yang biasanya ditandai pada solder mask?
Artwork mengubah persyaratan optik dan pemosisian. Teks besar yang dapat dibaca manusia adalah masalah proses yang berbeda dari kode padat yang dapat dibaca mesin dengan modul kecil dan persyaratan zona tenang yang ketat.
Kode 2D dan identifikasi berseri
Data Matrix, kode QR, dan pengidentifikasi lain yang dapat dibaca mesin yang ditentukan proyek dapat digunakan untuk ketertelusuran. Tentukan ukuran kode, ukuran modul atau sel, zona tenang, pembaca yang diperlukan, dan metode verifikasi sebelum memilih bidang akhir dan optik.
Teks, informasi komponen, dan simbol
Nomor komponen, pengidentifikasi revisi, nomor seri, pengidentifikasi inspeksi, simbol, dan informasi lain yang dapat dibaca manusia dapat dievaluasi jika tata letak papan memungkinkan. Goresan kecil, grafik padat, dan area campuran legend/solder-mask memerlukan fokus serta kontrol tepi yang lebih cermat.
Jangan mencampurkan konten dengan identitas permukaan: legenda cetak mungkin sudah memuat penanda referensi dan simbol, tetapi penandaan laser pada solder mask adalah proses terpisah. Jika artwork laser tumpang tindih dengan tinta legenda, uji tumpukan itu sebagai kondisi tersendiri.
Jawab terlebih dahulu
Tentukan hasil penandaan sebelum memilih laser
Untuk proyek penandaan laser, target pertama yang biasa adalah kontras terlihat yang terkendali sambil menjaga solder mask tetap utuh secara fungsional. Ablasi solder mask yang disengaja adalah target pemrosesan terpisah dengan persyaratan lapisan penghenti dan inspeksi yang berbeda.
Kontras terlihat yang terkendali
Buat kontras optik yang dapat dibaca tanpa sengaja membuka solder mask. Persetujuan harus mencakup kontras atau keterbacaan kode ditambah pemeriksaan untuk halo, pergeseran kilap, kekasaran, penipisan, lubang jarum, dan paparan tembaga yang tidak disengaja.
Ablasi solder mask terkendali
Jika persyaratannya adalah menghilangkan mask dan mengekspos area yang ditentukan atau lapisan penghenti, perlakukan ini sebagai tugas ablasi, bukan penandaan identifikasi biasa. Posisi tepi, undercut, residu, area terekspos, dan kondisi tembaga atau laminasi menjadi kriteria penerimaan utama.
Kondisi dan geometri papan
Bagaimana konstruksi, ukuran, dan kerataan PCB mengubah hasilnya?
Solder mask yang sama dapat berperilaku berbeda ketika tinggi fokus, kondisi penyangga, pola tembaga di bawahnya, atau lokasi tanda berubah. Faktor-faktor ini juga menentukan apakah stasiun penandaan sederhana sudah cukup atau apakah kontrol Z, visi, atau perlengkapan khusus perlu dievaluasi.
Ketebalan mask
Ketebalan mengubah margin antara respons permukaan yang berguna dan penetrasi yang tidak diinginkan. Gunakan papan yang dikuring produksi dan sertakan variasi ketebalan normal dalam matriks pengujian.
Kerataan dan warpage papan
Variasi ketinggian memindahkan permukaan menjauh dari fokus yang telah dikalibrasi. Kode halus dan teks kecil biasanya kurang toleran terhadap kesalahan fokus dibandingkan tanda besar yang sederhana.
Ukuran panel dan bidang penandaan
Papan atau panel yang lebih besar mungkin memerlukan bidang yang lebih besar, posisi terindeks, atau beberapa lokasi penandaan. Bidang yang lebih besar tidak boleh diasumsikan mempertahankan ukuran spot dan performa fitur halus yang sama.
Tembaga di bawahnya, via, dan tepi
Bidang ground, jalur, pad, via, tepi papan, dan potongan dapat mengubah aliran panas lokal dan konsekuensi breakthrough. Petakan lokasi penandaan aktual ke tumpukan lapisan sebenarnya.
PCB tanpa komponen versus PCBA terpasang komponen
Komponen dapat menimbulkan perubahan ketinggian, bayangan, batas akses, dan kendala tabrakan. Dukungan fixture dan jarak kerja yang tersedia mungkin berubah setelah perakitan.
Panel versus papan yang dipisahkan
Panel utuh dan papan individual menciptakan persyaratan berbeda untuk dukungan, penggunaan fiducial, posisi yang dapat diulang, pemuatan, dan waktu siklus. Validasi format fisik yang sama yang akan ditandai dalam produksi.
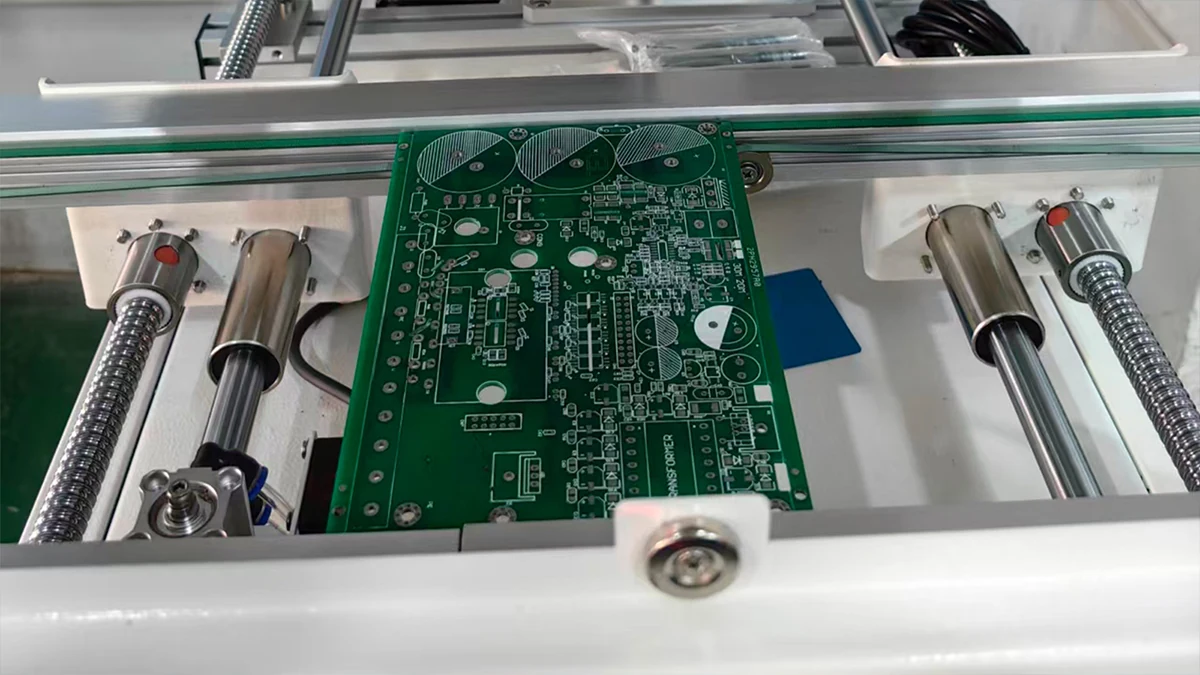
Penyaringan sumber bersyarat
Rute laser mana yang harus Anda uji terlebih dahulu?
UV sering kali menjadi rute penyaringan pertama yang praktis untuk fitur halus pada solder mask tertentu, terutama ketika kontrol tepi dan perubahan akibat panas yang terbatas menjadi penting. Jendela yang dapat digunakan tetap bergantung pada formulasi aktual, perilaku pulsa, ukuran spot, fokus, dan strategi pemindaian. Fiber atau MOPA pada 1064 nm harus diperlakukan sebagai pembanding bersyarat ketika formulasi mask, pigmen, atau interaksi target membenarkannya. Bukti sampel komparatif—bukan hanya warna mask—yang harus menentukan rutenya.
- Tidak ada panjang gelombang yang boleh disetujui hanya berdasarkan warna mask.
- Daya rata-rata mesin tidak menentukan energi yang dikirim ke satu fitur.
- Ukuran spot, perilaku pulsa, fokus, posisi bidang, dan strategi pemindaian memengaruhi batas.
- Jendela parameter yang berguna harus menoleransi variasi material dan posisi yang normal.
| Arah | Mengapa ini mungkin diskrining | Batasan utama | Bukti persetujuan |
|---|---|---|---|
| UV | Uji coba penyaringan awal untuk fitur halus, perubahan warna, atau penghilangan terkendali ketika mask aktual menyerap secara berguna dan pengaturan optik mampu meresolusi tepi yang diperlukan. | UV tidak otomatis “dingin”; fluensi berlebihan, fokus yang buruk, atau formulasi yang tidak sesuai tetap dapat menimbulkan residu, pengikisan bawah, penembusan, atau kontras yang buruk. | Fidelitas fitur, kontras/penghilangan, kondisi tepi, inspeksi lapisan di bawah, dan jendela proses yang dapat diulang pada papan representatif. |
| Fiber / MOPA | Uji coba bersyarat ketika penyerapan mask, pigmen, atau interaksi yang diinginkan mendukung pemrosesan 1064 nm. | Dapat terkopel secara kuat ke logam yang terpapar atau menimbulkan variasi panas/kontras lebih besar daripada yang diinginkan. | Integritas mask, interaksi logam, halo, variasi batch, dan keterulangan. |

Aturan pemilihan: Aturan pemilihan: bandingkan arah sumber pada papan yang sudah jadi menggunakan artwork dan metode inspeksi yang sama. Setujui jendela yang stabil, bukan hanya satu pengaturan yang tampak paling bagus.
Risiko & mode kegagalan
Tanda yang terbaca bisa tetap berada di luar jendela proses yang aman
Tetapkan batas kegagalan sebelum pengujian. Keterbacaan saja tidak dapat mengesampingkan integritas solder mask, perlindungan konduktor, residu yang dapat diterima, atau fungsi papan pada tahap berikutnya.
Hasil material yang disetujui
Gambar kerja, kontras atau area penghilangan, lokasi tepi, dan kondisi permukaan memenuhi persyaratan yang disepakati tanpa perubahan lapisan yang tidak diinginkan.
Dapat dibaca tetapi tidak otomatis dapat diterima
Halo, perubahan kilap, kekasaran, residu kecil, pergeseran tepi, atau penipisan lokal mungkin memerlukan pemeriksaan mikroskopis, pembersihan, atau tinjauan fungsional.
Kerusakan fungsional atau kerusakan batas
Paparan tembaga yang tidak disengaja, kerusakan konduktor, delaminasi solder mask, kehilangan insulasi, kerusakan laminat, atau perubahan fungsi papan akan menghalangi persetujuan.
Dari uji material hingga produksi
Kapan kelayakan solder mask menjadi keputusan sistem produksi?
Setelah jendela penandaan solder mask yang dapat diulang dan bebas kerusakan terbukti, persyaratan dukungan papan, pemosisian, verifikasi, pemuatan, dan siklus menjadi masukan desain mesin. Langkah berikutnya adalah memvalidasi jendela tersebut pada papan produksi yang representatif, lalu menerjemahkannya menjadi konfigurasi mesin akhir.
Validasi representatif
Bagaimana sampel solder mask yang sebenarnya harus divalidasi?
Satu kupon menarik saja tidak membuktikan jendela produksi. Gunakan papan yang sudah selesai diproduksi dari kelompok mask, pemasok, pengawetan, ketebalan, dan finis permukaan yang relevan, lalu periksa kembali tanda tersebut setelah proses hilir yang akan dialami papan sebenarnya.
Kunci target
Pisahkan perubahan warna dari ablasi. Sediakan artwork, fitur terkecil, toleransi tepi, dan lapisan penghenti yang diizinkan.
Kelompokkan material
Catat produk solder mask, warna, pemasok, curing, ketebalan, legend, finishing papan, dan batch jika tersedia.
Bandingkan jendela
Pertahankan metode inspeksi tetap konstan dan petakan pengaturan yang stabil di seluruh variasi representatif, bukan hanya satu titik pusat.
Periksa ulang setelah pemrosesan hilir
Periksa setelah proses pembersihan yang disepakati dan, bila relevan dengan jalur manufaktur sebenarnya, setelah reflow atau paparan hilir lain yang ditentukan. Periksa ulang kontras atau keterbacaan kode, residu, kondisi tepi, pelepuhan, keretakan, terangkatnya lapisan, dan setiap perubahan pada integritas solder mask.
Terapkan jendela yang disetujui ke produksi
Tambahkan toleransi fokus, posisi bidang, keterulangan fixture, pemuatan, verifikasi, ekstraksi, dan target siklus sebelum memilih konfigurasi mesin lengkap.
| Rekam | Detail minimum | Mengapa |
|---|---|---|
| Identitas permukaan | Produk/warna solder mask, pengawetan, ketebalan, legenda, finishing papan, dan lapisan di bawahnya | Mencegah agar tumpukan permukaan yang berbeda tidak diperlakukan sebagai satu material. |
| Hasil target | Perubahan warna atau ablasi; artwork; fitur terkecil; lokasi penandaan | Menentukan mekanisme dan batas inspeksi. |
| Batas visual | Kontras, halo, kilap, kekasaran, pergeseran tepi, residu, dan metode pembersihan | Memisahkan yang dapat terbaca dari yang dapat diterima secara kosmetik. |
| Batas lapisan | Paparan tembaga yang diizinkan, lapisan penghenti, undercut, dan batas pinhole | Melindungi persyaratan konduktor dan insulasi. |
| Pemeriksaan fungsional | Hasil pembersihan; pemeriksaan reflow atau proses hilir lainnya jika relevan; pengujian kelistrikan, daya rekat, lingkungan, atau khusus proyek jika diperlukan | Menegaskan bahwa tanda yang terlihat dapat diterima segera setelah pemrosesan laser tetap dapat diterima dalam proses board sebenarnya. |
| Input produksi | Ukuran board/panel, kerataan, bidang, variasi fokus, fixture, visi, pemuatan, ekstraksi, data/verifikasi, dan target siklus | Mengubah jendela material yang disetujui menjadi persyaratan mesin dan alur kerja yang sebenarnya. |
Penting: tahap pra-pembersihan atau pra-reflow tidak otomatis merupakan tahap produksi. Jika board yang ditandai akan dibersihkan, di-reflow, dilapisi, atau dikenai proses hilir lain yang telah ditentukan, sertakan kondisi tersebut dalam rencana penerimaan.
Konfigurasi mesin & RFQ
Bagaimana hasil sampel menentukan konfigurasi mesin akhir?
Hasil material yang disetujui menentukan rute laser yang dapat digunakan dan margin proses. Mesin akhir kemudian disesuaikan berdasarkan ukuran fitur, geometri board, toleransi pemosisian, volume produksi, kebutuhan verifikasi, ekstraksi, dan keselamatan—bukan hanya berdasarkan daya laser.
Sumber laser dan jendela proses
Pilih keluarga sumber dari uji papan komparatif, lalu konfirmasi jendela operasi yang stabil di seluruh variasi masker dan papan yang representatif alih-alih menyalin satu pengaturan yang tampak menarik secara visual.
Strategi lensa, bidang, dan fokus
Modul kecil dan goresan halus meningkatkan pentingnya ukuran titik, pilihan bidang, dan stabilitas fokus. Panel besar, banyak lokasi tanda, atau papan yang melengkung mungkin memerlukan pengindeksan, penyesuaian Z, atau pengelolaan fokus tambahan.
Perkakas, pemosisian, dan visi
Pilih fitur dukungan dan penempatan di sekitar format papan yang sebenarnya. Jika posisi tanda harus mengikuti fiducial, variasi papan, atau beberapa lokasi, evaluasi koreksi visi alih-alih menganggap perkakas saja dapat mempertahankan toleransi yang diperlukan.
Ekstraksi, verifikasi, dan siklus
Penangkapan plume, filtrasi, akses pembersihan, persyaratan pembaca/verifikator, metode pemuatan, dan siklus produksi lengkap dapat mengubah selubung akhir dan cakupan otomatisasi setelah kelayakan material terbukti.
Masukan material dan penandaan
- Sampel PCB atau PCBA hasil produksi akhir
- Produk/keluarga solder-mask, warna, pengawetan, dan ketebalan jika tersedia
- Detail legend/silkscreen saat tanda menimpanya
- Tembaga / finish / laminat yang mendasari pada lokasi tanda
- Artwork, jenis kode, fitur terkecil, dan posisi tanda
- Hasil target dan batas paparan tembaga / kerusakan yang diizinkan
Input produksi dan penerimaan
- Dimensi board atau panel, kerataan/puntiran, dan format pemuatan
- Target throughput atau target siklus lengkap yang diperlukan
- Kebutuhan fixture, fiducial, visi, atau koreksi posisi
- Persyaratan pembaca/verifikator dan pengikatan data jika berlaku
- Pembersihan, reflow, atau pemeriksaan penerimaan hilir lainnya
- Batasan selubung, ekstraksi, dan integrasi lini
Pertanyaan yang sering diajukan
Pertanyaan yang Sering Diajukan (FAQ) tentang penandaan laser solder mask
Dapatkah laser menandai solder mask tanpa mengekspos tembaga?
Hal ini dapat dievaluasi, tetapi jawabannya bergantung pada sampel. Tentukan kontras yang diperlukan dan periksa papan yang sebenarnya untuk penipisan solder mask, lubang jarum, pergeseran tepi, dan paparan tembaga yang tidak disengaja. Tanda yang dapat terbaca saja bukan merupakan persetujuan.
Apakah UV selalu menjadi sumber terbaik untuk solder mask?
Tidak. UV adalah arah penyaringan awal yang umum untuk tanda halus pada mask tertentu, tetapi proses yang dapat digunakan bergantung pada formulasi, pengawetan, ketebalan, lapisan akhir di bawahnya, optik, dan hasil target. Bukti dari sampel komparatif sebaiknya menjadi penentu.
Dapatkah satu pengaturan digunakan kembali di berbagai pemasok PCB?
Tidak secara otomatis. Formulasi mask, pigmen, cure, ketebalan, legend, dan finishing permukaan dapat berubah. Gunakan rencana kualifikasi ulang yang terkendali saat material, pemasok, atau susunan board berubah.
Apa perbedaan antara perubahan warna dan ablasi?
Perubahan warna bertujuan menciptakan kontras optik sambil menjaga mask tetap utuh secara fungsional. Ablasi sengaja menghilangkan mask hingga area tertentu atau lapisan penghenti. Kriteria penerimaan dan risiko kegagalannya berbeda.
Apakah solder mask sama dengan silkscreen atau tinta legend?
Tidak. Solder mask adalah lapisan pelindung fungsional di atas permukaan PCB, sedangkan tinta legend / silkscreen adalah lapisan penanda tercetak terpisah yang umumnya ditempatkan di atas solder mask yang telah dikuring. Jika artwork laser melewati keduanya, catat dan validasi kedua kondisi permukaan tersebut secara terpisah.
Apa yang harus saya kirim untuk uji sampel?
Kirimkan board hasil produksi akhir, informasi solder-mask dan stack board, detail legend bila relevan, artwork, fitur terkecil, hasil target, lokasi tanda, batas paparan tembaga, kondisi pembersihan dan proses hilir, pemeriksaan penerimaan, variasi batch, dimensi board, dan konteks produksi.
Langkah berikutnya
Kirimkan board jadi, tanda target, dan batas penerimaan
Berikan sampel hasil produksi akhir, identitas dan warna solder mask, informasi cure/ketebalan bila tersedia, lapisan legend apa pun pada lokasi tanda, stack yang mendasari, artwork, fitur terkecil, hasil target, paparan atau kerusakan yang diizinkan, pemeriksaan proses hilir, dimensi board, persyaratan posisi, dan target siklus. Zhuorui Laser kemudian dapat merencanakan perbandingan sampel dan menerjemahkan jendela yang disetujui ke dalam konfigurasi mesin untuk penawaran.
Minta PenawaranPermintaan OEM & CustomHubungi Kami