
Guía de materiales · Marcado fino de superficies
Marcado láser fino en zafiro y vidrio de pantalla
El zafiro y el vidrio de pantalla se pueden evaluar para el marcado láser fino, pero el nombre del producto no determina el proceso. La ruta útil depende del grado real de zafiro o vidrio, el estado de fortalecimiento, el acabado superficial, el recubrimiento o la pila de tintas, la ubicación de la marca, el tamaño de la característica y el método de aceptación. Una marca aparentemente nítida aún puede fallar si introduce turbidez, daño en los bordes, microfisuras, residuos o una lectura de código inestable. Esta guía muestra cómo identificar la capa que se va a marcar, evaluar una ruta láser, diagnosticar fallas comunes y definir una prueba con muestras representativas de producción antes de elegir el equipo.
Empiece por la pila de superficies, no por el nombre del producto
La primera decisión no es “¿Qué láser marca una pantalla?”, sino “¿Qué material o capa absorberá la energía del láser?”. Una ventana de cubierta descrita como vidrio de pantalla puede ser vidrio desnudo, vidrio químicamente reforzado, impreso en la parte posterior, recubierto en la parte frontal o laminado con una película funcional. El zafiro es, de nuevo, un material cristalino diferente. Estas superficies no deberían compartir una recomendación de proceso no cualificada.
Cristal de zafiro
Para el zafiro, confirme el grado, el espesor, el pulido, la orientación cristalina si se conoce, la cara de marcado y la distancia a bordes, orificios u otros concentradores de tensión. También importa el resultado deseado: un cambio superficial visible fino y la eliminación de material son objetivos de proceso diferentes. Una ruta que crea un contraste aceptable aún puede producir rugosidad o daño local que no es adecuado para una zona óptica.
Vidrio de pantalla desnudo y reforzado
Para el vidrio de pantalla, identifique si la muestra está sin tratar, tratada térmicamente o reforzada químicamente. El estado de refuerzo, el espesor, la calidad del borde y el procesamiento previo pueden cambiar la tolerancia al riesgo. El vidrio reforzado acabado merece especial precaución cerca de bordes, recortes y secciones delgadas, porque un defecto local puede ser importante incluso cuando es difícil de ver sin una inspección adecuada.
Capas impresas, recubiertas y funcionales
Si hay tinta, pintura, una capa antirreflectante, un recubrimiento conductor, una capa de enmascaramiento o una película protectora, el láser puede interactuar con esa capa antes de llegar al vidrio. Registre la ubicación de la capa, el color, el espesor si está disponible, el requisito de adherencia y si se permite la eliminación parcial. Una prueba exitosa de eliminación de recubrimiento no demuestra que el vidrio subyacente pueda marcarse con los mismos ajustes.
Envíe con la muestra: designación del material, estado de refuerzo o tratamiento térmico, espesor total, acabado, descripción del recubrimiento, la tinta o la película, lado de marcado, distancia al borde y una sección transversal o dibujo de capas cuando esté disponible.
¿Dónde se utilizan el zafiro y el vidrio de pantalla, y por qué se marcan?
Las piezas de zafiro y de vidrio de pantalla se utilizan comúnmente donde una superficie dura, transparente u ópticamente controlada también debe llevar información de identificación, alineación o funcional. El requisito de marcado depende de si el láser interactúa con el sustrato mismo o con una capa impresa o recubierta, y de si la marca se encuentra dentro o fuera de una zona óptica funcional.
Componentes de pantalla y cubiertas protectoras
Las ventanas de cubierta, las cubiertas de pantalla y otras piezas protectoras de vidrio similares pueden necesitar identificación de pieza, trazabilidad de número de serie o lote, leyendas finas o códigos legibles por máquina. La ubicación de la marca a menudo está restringida por los límites del área visible, la distancia al borde y la necesidad de evitar neblina o daños superficiales evidentes.
Ventanas ópticas y de sensores
Las ventanas de zafiro o vidrio utilizadas alrededor de sensores, ópticas o instrumentos pueden requerir un pequeño identificador, una referencia de orientación o una marca de ensamblaje fuera de la zona óptica activa. Aquí, el contraste por sí solo no es suficiente: la prueba también debe comprobar la dispersión, el cambio de reflexión, la rugosidad y los daños cerca del área funcional.
Piezas de vidrio impresas y recubiertas
Algunos productos utilizan tinta en la cara posterior, enmascaramiento, impresión decorativa o recubrimientos funcionales. Por lo tanto, la tarea del láser puede ser la eliminación selectiva de capas o el patronado local en lugar del marcado directo del vidrio. En ese caso, la química del recubrimiento, la adhesión y el estado del sustrato expuesto pasan a formar parte de la decisión de aceptación.
Por qué esto es importante: el mismo material nominal puede requerir un proceso muy diferente cuando el objetivo cambia de un identificador visible a un código legible, una referencia de zona óptica o la eliminación selectiva de recubrimiento. El contexto del producto define los criterios de aceptación antes de que comience la selección del láser.
¿Qué se suele marcar en el zafiro y el vidrio de pantalla?
El contenido puede ser simple o legible por máquina, pero debe definirse antes de comparar la ruta del láser. Especifique qué debe comunicar la marca, dónde se puede colocar y qué tan pequeña debe ser la característica de producción.
Identificación y trazabilidad
El contenido típico incluye identificadores de pieza o modelo, números de serie, identificadores de lote o partida y otros datos de trazabilidad. Cuando la marca cambia según la pieza, confirme cómo se proporcionarán los datos y si el contenido debe verificarse después del marcado.
Códigos Data Matrix y QR
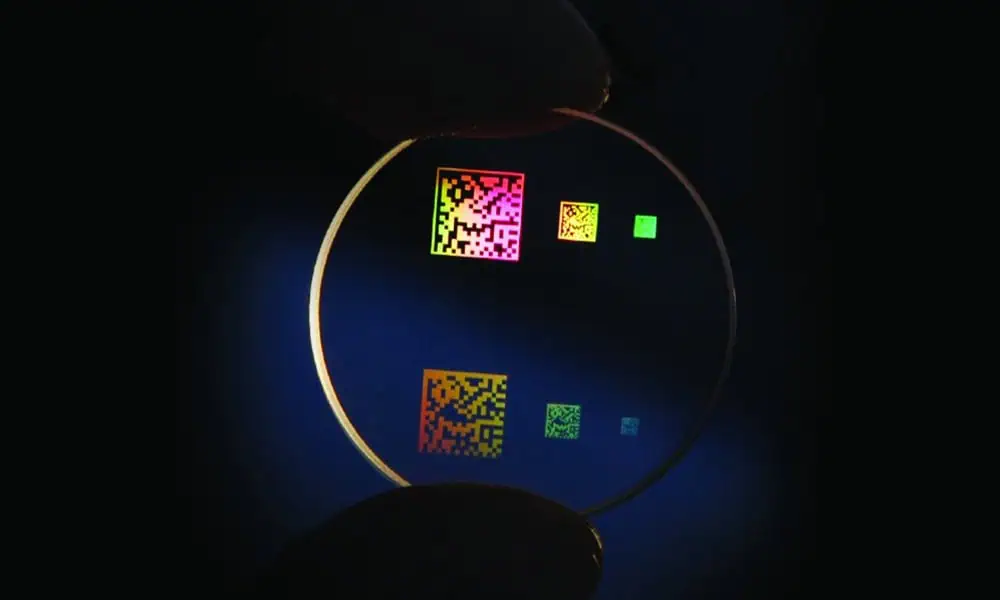
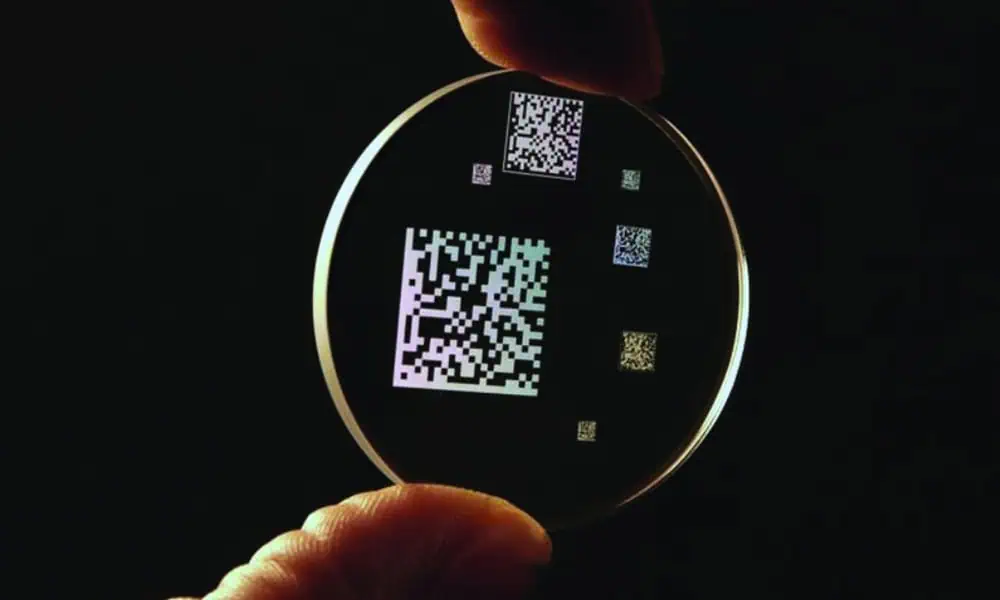
Para las marcas legibles por máquina, defina el tipo de código, el tamaño de celda, la zona de silencio, el contenido de datos, el lector, la iluminación y el método de aprobación/rechazo. Un código que se ve nítido en una fotografía de primer plano no es automáticamente estable con el lector de producción previsto.
Logotipos, leyendas y marcas de referencia
Los logotipos finos, las leyendas de producto, las marcas de orientación y las referencias de ensamblaje pueden requerirse fuera del área óptica activa. Defina el ancho de línea mínimo, la dirección de visualización y el cambio visual permitido para que el proceso no se optimice para el contraste a expensas de la calidad superficial.
Patrones selectivos de recubrimiento o tinta
Cuando la tarea consiste en abrir, eliminar o modificar una zona impresa o recubierta, proporcione la pila exacta de capas y la geometría requerida. El objetivo es entonces una interacción controlada entre capas, no una “marca de vidrio” genérica, y el sustrato expuesto debe inspeccionarse por separado.
¿Qué resultado de marcado necesita?
Dos piezas pueden llevar el mismo contenido, pero aun así requerir procesos diferentes porque el efecto superficial aceptable es distinto. Convierta el “marcado fino” en un resultado observable que pueda inspeccionarse en la pieza real.
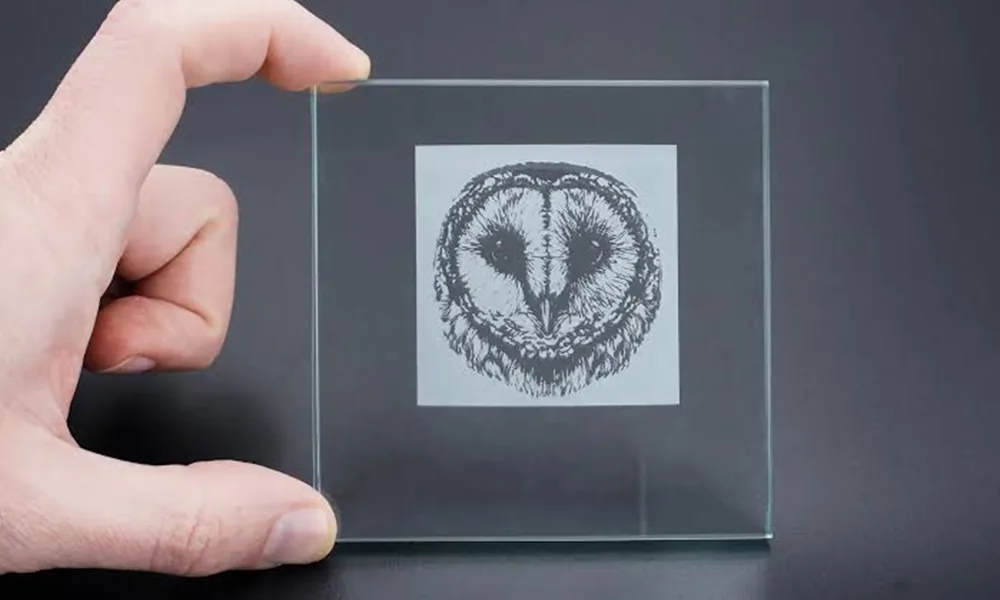
Texto o gráficos finos visibles
Defina el ancho mínimo de línea, el tamaño de los caracteres, la dirección del contraste, la distancia de visualización y la rugosidad permitida. La marca debe seguir siendo legible sobre el fondo y la iluminación reales sin crear una turbidez inaceptable ni un cambio que distraiga alrededor de la característica.
Código legible por máquina estable
El objetivo es una lectura repetible, no solo la nitidez visual. Evalúe la geometría de la celda, la definición de bordes, el contraste, la distorsión, la contaminación, la tolerancia de enfoque y el rendimiento del lector en piezas y posiciones representativas.
Textura o esmerilado controlados
Cuando se requiera una superficie visible texturizada o esmerilada, defina la rugosidad permitida, la apariencia óptica y el área afectada. Deben comprobarse la uniformidad, los residuos, la respuesta a la limpieza y cualquier indicio de grieta, en lugar de juzgar el resultado solo por el brillo o el contraste.
Eliminación selectiva de capa
Para la eliminación de tinta o recubrimiento, la aceptación debe incluir la completitud de la eliminación, la definición de los bordes, los residuos, la adherencia alrededor de la marca y el estado del sustrato expuesto. Un centro limpio con bordes levantados o vidrio dañado no es un resultado estable de eliminación selectiva.
| Resultado objetivo | Qué especificar | Qué verificar |
|---|---|---|
| Marca visible fina | Línea mínima, distancia de visualización, dirección del contraste | Calidad del borde, neblina, residuo y legibilidad bajo iluminación real |
| Código legible por máquina | Tipo de código, tamaño de celda, fuente de datos, configuración del lector | Legibilidad entre muestras, posiciones y variación de enfoque |
| Textura superficial o esmerilado | Rugosidad permitida y apariencia óptica | Uniformidad, residuos, indicación de microfisuras y respuesta a la limpieza |
| Eliminación de tinta o recubrimiento | Identidad de la capa, exposición permitida del sustrato, tolerancia del borde | Completitud de la eliminación, adherencia alrededor de la marca y condición del sustrato |
¿Qué ruta láser debería evaluarse primero?
La selección del láser debe seguir la pila de superficies y el mecanismo objetivo, no un atajo de vataje. Para características finas y una dirección de aporte térmico efectivo más baja, el UV suele ser una ruta práctica de cribado inicial. Eso no es una aprobación universal: el tamaño de punto, el comportamiento del pulso, el enfoque, la estrategia de escaneo y la absorción del material siguen determinando el resultado.
| Superficie real | Objetivo típico | Primera dirección de cribado | Riesgo principal a comprobar |
|---|---|---|---|
| Cristal de zafiro | Marca visible fina, texto o código | El UV suele ser un primer cribado práctico; compare otra ruta solo cuando la respuesta de la muestra lo justifique. | Rugosidad, velo, daño local y sensibilidad de bordes |
| Vidrio de pantalla desnudo o reforzado | Cambio superficial fino fuera de una zona óptica crítica | Comience con una ruta de características finas y bajo aporte térmico, como UV, y luego compare solo si el efecto requerido no es estable | Microfisuras, astillado, nebulosidad, bordes sensibles a tensiones y tolerancia al enfoque |
| Vidrio impreso o recubierto | Cambio o eliminación selectiva de tinta/recubrimiento | Evaluar la longitud de onda que se acopla a la capa real; UV, verde o 1064 nm pueden ser candidatos según la pila | Daño al sustrato, residuos y delaminación del recubrimiento |
| Vidrio que requiere un esmerilado más intenso o una textura superficial más marcada | Efecto texturizado/esmerilado visible | El CO2 puede evaluarse cuando se acepta una interacción superficial más fuerte | Choque térmico, rugosidad, residuos y riesgo en los bordes |
UV para una evaluación fina con menor aporte térmico
Una configuración UV puede merecer una evaluación cuando son importantes las características pequeñas, una influencia térmica limitada o una interacción selectiva con un recubrimiento. La decisión sigue dependiendo de si la capa objetivo absorbe de forma útil, de si el proceso crea el contraste requerido y de si el vidrio circundante sigue siendo aceptable. El “marcado en frío” no debe interpretarse como cero calor o cero daño.
Verde para evaluación sensible a la absorción
Las longitudes de onda verdes pueden evaluarse cuando el material o la capa funcional responde de manera más útil que a las longitudes de onda infrarrojas comunes. Esta es una dirección de evaluación preliminar del proyecto, no una recomendación por defecto. La disponibilidad, la configuración óptica, la característica objetivo, la pila de capas y el resultado de la muestra deben confirmarse todos antes de especificar una máquina.
CO2 para interacción condicional con la superficie del vidrio
Los sistemas de CO2 pueden interactuar fuertemente con muchas superficies de vidrio y pueden producir velado o eliminación superficial. Para vidrio de pantalla delgado, reforzado o ópticamente crítico, esa interacción de superficie más fuerte también puede reducir la ventana útil y aumentar las preocupaciones por choque térmico o rugosidad. Debe probarse frente a la escala de marca requerida y la aceptación estructural/óptica, en lugar de elegirse porque se asocia comúnmente con el vidrio.
1064 nm para recubrimientos seleccionados o superficies modificadas
Los sistemas de fibra o MOPA en longitudes de onda comunes del infrarrojo cercano no son una solución universal para vidrio transparente sin recubrimiento. Todavía pueden ser relevantes cuando una tinta, recubrimiento, aditivo o superficie preparada absorbe la longitud de onda y el objetivo es el cambio o la eliminación de capa. En ese caso, la aprobación corresponde a la pila completa, no al “vidrio” como categoría amplia.
| Ruta | Por qué evaluarlo preliminarmente | Precaución principal | Evidencia para la decisión |
|---|---|---|---|
| UV | Características finas y dirección de menor aporte de calor efectivo | No exento de calor; la absorción y el enfoque siguen controlando el daño | Calidad de las características, inspección de velo/grietas y repetibilidad |
| Verde | Respuesta potencialmente útil para materiales/capas seleccionados | Requiere ajuste del sistema confirmado y evidencia de muestras | Compare con UV u otra ruta justificada |
| CO2 | Fuerte interacción superficial con muchos vidrios | El choque térmico, la rugosidad y la cascarilla pueden ser limitantes | Resultado superficial más aceptación estructural/óptica |
| Fibra/MOPA de 1064 nm | Recubrimientos absorbentes seleccionados, tintas o superficies modificadas | No generalice la respuesta del recubrimiento al vidrio desnudo | Selectividad de capa y condición del sustrato |
¿Cómo cambian el proceso la forma, el espesor y el tamaño de la pieza?
Una ruta que funciona en el centro de una probeta gruesa puede fallar cerca del borde de una pieza de producción delgada. Por lo tanto, la geometría y la configuración forman parte de la decisión del material. La ubicación de la marca, la planitud, la sujeción, el enfoque y la distancia de trabajo pueden cambiar tanto la distribución de energía como el riesgo de defectos.
Distancia al borde y concentración de tensiones
Registre la distancia a bordes, agujeros, muescas, recortes y daños previos. Pruebe la ubicación crítica real en lugar de mover la marca a un área más fácil de la muestra. Si una marca cerca de un borde produce astillas o indicios de grietas mientras que una marca central no lo hace, la geometría—no solo el material nominal—ha cambiado la decisión de aprobación.
Enfoque y planitud
Las marcas finas dependen de un punto controlado en la superficie. La comba de la pieza, la variación de espesor, la orientación del lado del recubrimiento y un campo grande pueden desplazar el foco efectivo. Por lo tanto, el campo útil debe seleccionarse teniendo en cuenta el tamaño de la característica y la tolerancia de enfoque; un campo de marcado más grande no es automáticamente una mejor opción de producción.
Presión y contaminación del dispositivo de sujeción
El dispositivo de sujeción debe posicionar la muestra sin introducir tensión local, rayar una cara óptica ni bloquear la extracción. El polvo, las huellas dactilares, los residuos de adhesivo y las películas protectoras pueden cambiar el resultado visible y crear partículas. Las condiciones de limpieza y manipulación deben ser consistentes durante la comparación de rutas.
Consistencia y acceso de centro a borde
Compare la misma característica en posiciones representativas, incluidos el centro y la zona de borde más crítica. Confirme si el láser debe acceder a la cara frontal o posterior y si el ensamblaje final cambia la orientación, la distancia de trabajo o la inspección. La visión o la compensación de altura pueden ser relevantes cuando varían la posición o la altura de la superficie, pero esas son decisiones de configuración derivadas de la muestra, no suposiciones vinculadas a la página del material.
Lea el modo de fallo antes de aumentar la potencia
El bajo contraste no significa automáticamente “aumentar la potencia”. Más energía puede profundizar el daño superficial, ampliar una zona afectada por el calor o crear desechos sin resolver la absorción ni el enfoque. Trate el fallo visible como evidencia sobre la ruta actual y luego decida qué verificar a continuación.
Microfisuras y astillado
Las indicaciones de grietas o los astillados en los bordes pueden apuntar a una tensión local excesiva, una estrategia de entrega de energía inadecuada, una ubicación vulnerable o un daño preexistente en la muestra. Deje de tratar el resultado como un defecto cosmético. Vuelva a verificar el estado del material, la ubicación, el enfoque, el dispositivo de sujeción y la dirección de la longitud de onda, y use un método de inspección apropiado para el riesgo.
Nebulosidad no controlada y distorsión óptica
Si el área marcada se vuelve turbia o cambia la reflexión fuera del límite previsto, compare el aporte de calor, la estrategia de tramado/escaneo, el enfoque y el mecanismo objetivo real. En una zona óptica, incluso una marca legible puede ser inaceptable cuando crea dispersión visible o cambia la apariencia del ensamblaje terminado.
Residuo, material refundido y delaminación del recubrimiento
El residuo puede provenir del sustrato, de un recubrimiento orgánico, de tinta o de contaminación. Confirme la pila de capas antes de cambiar la configuración. Para la eliminación de capas, inspeccione el borde restante y la adhesión alrededor de la marca; un centro limpio con bordes levantados no es un resultado estable de eliminación selectiva.
Bordes de código débiles
El bajo rendimiento del lector puede deberse a un contraste insuficiente, celdas de tamaño excesivo o redondeadas, residuos, distorsión, variación de iluminación o enfoque. Compare los resultados del código con el lector y la iluminación de producción antes de cambiar la ruta del láser. El objetivo es una condición de lectura repetible, no solo una imagen ampliada atractiva.
| Síntoma observado | Comprobar siguiente | Dirección de decisión |
|---|---|---|
| Indicación de astillado o grieta | Distancia al borde, daño previo, enfoque, tensión del utillaje y distribución de energía | Reducir el riesgo, reubicar solo si el plano lo permite, o evaluar otra ruta |
| Neblina fuera de la marca | Aporte de calor, enfoque, tramado, pasadas e identidad del material/capa | Reducir la interacción o rechazar para una zona óptica |
| Residuo o recubrimiento levantado | Química de capas, limpieza, adhesión y selectividad de eliminación | Refinar la estrategia de eliminación de capas e inspeccionar el sustrato |
| Lectura de código inestable | Geometría de celda, contraste, iluminación, ángulo del lector y variación de enfoque | Corregir la configuración óptica/de lectura o cambiar la ruta de marcado |
Una buena muestra es más que una sola fotografía clara
La aprobación de equipos debe basarse en muestras representativas de producción y en un método de inspección acordado. Una sola fotografía clara no puede mostrar el riesgo oculto de grietas, la respuesta del lote, la tolerancia de enfoque, la adhesión del recubrimiento ni la estabilidad del lector. El plan de prueba debe reproducir el material, la geometría, la posición de la marca y las condiciones de visualización que importan en producción.
Matriz de muestras
Proporcione varias muestras del apilado de materiales real, incluidos los lotes o proveedores relevantes cuando se espere variación. Incluya las posiciones críticas de centro y borde, ambas caras de marcado si aplica, y cualquier variación de recubrimiento o refuerzo que pueda suministrarse en producción.
Configuración de inspección y del lector
Defina la iluminación visual, el aumento o método de inspección de grietas, el fondo, el modelo y ángulo del lector antes de comparar rutas. Para un código legible por máquina, guarde el contenido de datos y la regla de clasificación o de aprobado/rechazado. Para una marca óptica, defina la turbidez aceptable, el cambio de reflexión, la textura superficial y la contaminación.
Comprobaciones de lote, posición y enfoque
Compare las marcas repetidas entre muestras y posiciones, e introduzca una variación realista de enfoque o colocación cuando el utillaje de producción no pueda mantener una única condición ideal. Una ventana estrecha pero estable puede justificar un utillaje más ajustado o un control de altura; una ventana inestable puede justificar otra longitud de onda o mecanismo de marcado.
Limpieza, desgaste y entorno
Si la marca terminada se limpiará, frotará, adherirá, laminará, calentará o expondrá a un entorno definido, incluya la verificación correspondiente en el plan de aceptación. La prueba debe reflejar el requisito real sin inventar una afirmación genérica de “permanente”. Registre ejemplos de rechazo para que el proveedor y el comprador juzguen el mismo límite.
- El material exacto, el estado de fortalecimiento y el apilamiento de capas están representados.
- El contenido de la marca, el tamaño del elemento, el lado y la ubicación del borde crítico coinciden con el plano.
- La aceptación visual, estructural y del lector están separadas y son medibles.
- Se incluyen múltiples muestras, posiciones y variaciones relevantes.
- Las verificaciones de limpieza, manipulación y entorno reflejan el uso final.
- Se acuerda una regla de rechazo antes de la aprobación del equipo.
¿Qué debería mostrar un informe de muestra útil?
Un informe de muestra útil debería permitir juzgar la pila exacta de materiales, el mecanismo de marcado y el límite de fallo, no solo mostrar un primer plano de una marca que parece exitosa. Esto es especialmente importante al comparar el marcado directo del sustrato con la eliminación de recubrimiento o tinta.
Identifique la muestra exacta
Registre el tipo de zafiro o vidrio, el estado de fortalecimiento, el espesor, el lado de marcado, la pila de recubrimiento/tinta, el proveedor o el lote cuando sea relevante, y la ubicación crítica de la marca. Un resultado sin este contexto no puede transferirse de forma segura a una construcción diferente de vidrio de pantalla o zafiro.
Muestre el resultado a una escala útil
Utilice una vista general de la pieza para mostrar la posición y la distancia al borde, además de una vista de cerca para la calidad de la característica. Para los códigos, incluya el resultado del lector de producción. Para la eliminación del recubrimiento, muestre tanto el área despejada como el borde de la capa restante.
Inspeccione la zona de riesgo
Documente velo, astillas, indicios de grietas, rugosidad, residuos, delaminación y el estado del área óptica o funcional alrededor de la marca. Cuando la resistencia sea un requisito del producto, el método de validación definido por el cliente debe tratarse por separado de la inspección visual.
Muestre repetibilidad, no una única pieza óptima
Compare varias piezas, posiciones y lotes relevantes o variaciones del proceso. El conjunto de evidencias debe dejar claro si la misma ruta sigue siendo aceptable en el centro, cerca de bordes críticos y en todo el rango realista de enfoque y colocación.
Regla de evidencia: el marcado directo sobre zafiro/vidrio y la eliminación del recubrimiento deben identificarse por separado. Las fotografías de muestras reales y los registros de inspección solo deben usarse como evidencia de resultados cuando se conozcan el material y el contexto de la prueba.
De la revisión de muestras a la configuración de la máquina
Una vez que una ruta de muestra es técnicamente creíble, la máquina debe configurarse en torno al proceso aceptado y al método de manipulación real. Una marca pequeña, plana y de carga manual puede encajar en una dirección estándar cerrada o de sobremesa. La posición variable, los múltiples nidos, los cambios de altura de superficie, los datos automáticos, la inspección o la manipulación en línea requieren una revisión de proyecto más amplia.
Entradas de material y muestras
Envíe las muestras exactas, la designación del material, el estado de fortalecimiento, la información de recubrimiento o tinta, el espesor total y cualquier restricción de manipulación. Si se utilizarán varios proveedores o lotes aprobados, inclúyalos en lugar de probar solo la muestra más fácil.
Plano de marcado y aceptación
Proporcione el archivo de marcado, las dimensiones, la característica mínima, la ubicación, el lado, la distancia al borde, el objetivo visual, el método de código/lector y los criterios de rechazo. Separe los requisitos obligatorios de las preferencias para que la comparación de rutas no optimice un detalle cosmético a expensas de la aceptación estructural o de lectura.
Geometría y volumen de producción
Describa las dimensiones de la pieza, la orientación, la carga, las restricciones del dispositivo de sujeción, la variación de posición, la producción planificada y el ciclo completo—no solo el escaneo láser. La carga, el posicionamiento, el marcado, la verificación, el manejo de datos y la descarga contribuyen todos a la capacidad de producción.
Revisión de configuración
Zhuorui Laser puede revisar la aplicación, comparar una dirección láser adecuada, ajustar la fuente, la óptica, los controles y la estructura de la máquina, y evaluar las necesidades de dispositivo de sujeción, encapsulado, extracción, visión o movimiento. Para superficies impresas, recubiertas o laminadas, esa revisión debe incluir la química de capas disponible o los datos de seguridad y un plan de extracción/filtración para el penacho esperado. La integración más compleja queda condicionada a la muestra, el diseño, las interfaces, la revisión de seguridad y la configuración confirmada.
Para un requisito definido de máquina estándar, envíe la pila de materiales, el plano de marcado y los criterios de aceptación junto con su solicitud de cotización (RFQ). Si el proyecto incluye visión, múltiples posiciones, movimiento, manipulación automatizada o integración de datos, utilice la vía de proyecto personalizado para que esas dependencias se revisen en conjunto.
Solicitar Cotización Consulta de OEM y personalización Contáctenos
Preguntas que los ingenieros hacen antes de probar
¿Puede un láser UV marcar zafiro?
La UV es una dirección de cribado razonable para trabajos finos de superficie en muestras seleccionadas de zafiro, pero el resultado aceptable depende del grado, el pulido, el espesor, la geometría, el mecanismo objetivo y la inspección. No debe tratarse como una garantía universal de ausencia de grietas o de nebulosidad.
¿Es adecuado el CO2 para el vidrio de pantalla?
El CO2 puede crear una fuerte interacción superficial en muchos vidrios, incluido el esmerilado o la eliminación. En vidrio de pantalla delgado, endurecido o crítico desde el punto de vista óptico, esa interacción puede ser demasiado agresiva o reducir la ventana utilizable. Pruébelo solo contra el material exacto, el tamaño de la característica y la aceptación estructural/óptica.
¿Puede un láser de fibra o MOPA marcar vidrio transparente?
Los sistemas comunes de fibra/MOPA de infrarrojo cercano no son una vía universal para vidrio transparente desnudo. Pueden ser relevantes cuando un recubrimiento, una tinta, un aditivo o una superficie preparada absorben de manera efectiva. Apruebe la pila completa, no el nombre genérico del material.
¿Cómo deben inspeccionarse las microfisuras?
El método debe reflejar el riesgo y la pieza terminada. Como mínimo, defina el aumento y la iluminación adecuados, inspeccione bordes críticos y compare múltiples muestras y posiciones. Los productos de mayores consecuencias pueden requerir un método de inspección o de validación de resistencia definido por el cliente, más allá de una guía visual de página.
¿Necesita el vidrio endurecido químicamente una prueba diferente?
Sí. El estado de endurecimiento, la condición de los bordes, los recortes, la ubicación de la marca y el procesamiento previo deben estar representados en la prueba. Una probeta o una pieza en bruto sin endurecer puede no reproducir la respuesta o el riesgo del vidrio de pantalla terminado.
¿Ofrece Zhuorui grabado de cristal subsuperficial?
Esta página y el alcance actual de Zhuorui abordan el marcado controlado de superficies externas y la interacción de capas. El grabado de cristal interno o subsuperficial no se presenta aquí como una oferta de producción disponible.