
Guia de material · Marcação fina de superfície
Marcação Fina a Laser em Safira e Vidro de Display
A safira e o vidro de display podem ser avaliados para marcação fina a laser, mas o nome do produto não seleciona o processo. A rota útil depende do grau real de safira ou vidro, do estado de fortalecimento, do acabamento superficial, da pilha de revestimento ou tinta, da localização da marca, do tamanho do elemento e do método de aceitação. Uma marca de aparência nítida ainda pode falhar se introduzir névoa, danos nas bordas, microtrincas, detritos ou leitura de código instável. Este guia mostra como identificar a camada que está sendo marcada, triar uma rota a laser, diagnosticar falhas comuns e definir um teste de amostra representativo da produção antes da seleção do equipamento.
Comece pela Pilha de Superfície, Não pelo Nome do Produto
A primeira decisão não é “Qual laser marca um display?” É “Qual material ou camada absorverá a energia do laser?” Uma janela de cobertura descrita como vidro de display pode ser vidro nu, vidro quimicamente fortalecido, impressa no verso, revestida na frente ou laminada com um filme funcional. A safira é, por sua vez, um material cristalino diferente. Essas superfícies não devem compartilhar uma única recomendação de processo não qualificada.
Cristal de safira
Para a safira, confirme o grau, a espessura, o polimento, a orientação cristalina, se conhecida, o lado de marcação e a distância até bordas, furos ou outros concentradores de tensão. O resultado desejado também importa: uma alteração superficial visível fina e a remoção de material são alvos de processo diferentes. Uma rota que cria contraste aceitável ainda pode produzir rugosidade ou danos locais inadequados para uma zona óptica.
Vidro de display nu e reforçado
Para vidro de display, identifique se a amostra é não tratada, tratada termicamente ou quimicamente reforçada. O estado de reforço, a espessura, a qualidade da borda e o processamento anterior podem alterar a tolerância ao risco. Vidro reforçado acabado merece cautela especial perto de bordas, recortes e seções finas, porque um defeito local pode ser relevante mesmo quando é difícil de ver sem uma inspeção adequada.
Camadas impressas, revestidas e funcionais
Se houver tinta, pintura, uma camada antirreflexo, revestimento condutivo, camada de mascaramento ou filme protetor, o laser pode interagir com essa camada antes de atingir o vidro. Registre a localização da camada, a cor, a espessura, se disponível, o requisito de adesão e se a remoção parcial é permitida. Um teste bem-sucedido de remoção de revestimento não prova que o vidro subjacente pode ser marcado com as mesmas configurações.
Envie com a amostra: designação do material, estado de reforço ou tratamento térmico, espessura total, acabamento, descrição do revestimento/tinta/filme, lado de marcação, distância da borda e um corte transversal ou desenho das camadas, quando disponível.
Onde são usados safira e vidro de display, e por que são marcados?
Peças de safira e de vidro de display são comumente usadas onde uma superfície dura, transparente ou opticamente controlada também deve conter identificação, alinhamento ou informações funcionais. O requisito de marcação depende de o laser estar interagindo com o próprio substrato ou com uma camada impressa ou revestida, e se a marca fica dentro ou fora de uma área óptica funcional.
Componentes de display e de cobertura protetora
Janelas de cobertura, tampas de display e peças de vidro protetor semelhantes podem precisar de identificação de peça, rastreabilidade de série ou lote, legendas finas ou códigos legíveis por máquina. A localização da marca é frequentemente limitada pelos limites da área visível, pela distância da borda e pela necessidade de evitar névoa ou danos superficiais óbvios.
Janelas ópticas e de sensores
Janelas de safira ou de vidro usadas ao redor de sensores, ópticas ou instrumentos podem exigir um pequeno identificador, referência de orientação ou marca de montagem fora da zona óptica ativa. Aqui, só o contraste não basta: o teste também deve verificar espalhamento, alteração de reflexão, rugosidade e danos próximos à área funcional.
Peças de vidro impressas e revestidas
Alguns produtos usam tinta no verso, mascaramento, impressão decorativa ou revestimentos funcionais. A tarefa a laser pode, portanto, ser remoção seletiva de camada ou padronização local, em vez de marcação direta no vidro. Nesse caso, a química do revestimento, a adesão e a condição do substrato exposto passam a fazer parte da decisão de aceitação.
Por que isso importa: o mesmo material nominal pode exigir um processo muito diferente quando o objetivo muda de um identificador visível para um código legível, uma referência de zona óptica ou remoção seletiva de revestimento. O contexto do produto define os critérios de aceitação antes que a seleção do laser comece.
O que geralmente é marcado em safira e vidro de display?
O conteúdo pode ser simples ou legível por máquina, mas deve ser definido antes que a rota do laser seja comparada. Especifique o que a marca deve comunicar, onde ela pode ser posicionada e quão pequeno deve ser o recurso de produção.
Identificação e rastreabilidade
O conteúdo típico inclui identificadores de peça ou modelo, números de série, IDs de lote ou de batelada e outros dados de rastreabilidade. Quando a marca muda conforme a peça, confirme como os dados serão fornecidos e se o conteúdo deve ser verificado após a marcação.
Códigos Data Matrix e QR
Para marcas legíveis por máquina, defina o tipo de código, tamanho da célula, zona de silêncio, conteúdo de dados, leitor, iluminação e método de aprovação/reprovação. Um código que parece nítido em uma fotografia de perto não é automaticamente estável no leitor de produção pretendido.
Logotipos, legendas e marcas de referência
Logotipos finos, legendas de produto, marcas de orientação e referências de montagem podem ser necessários fora da área óptica ativa. Defina largura mínima de linha, direção de visualização e a alteração visual permitida para que o processo não seja otimizado para contraste às custas da qualidade da superfície.
Padrões seletivos de revestimento ou tinta
Quando a tarefa é abrir, remover ou modificar uma área impressa ou revestida, forneça a pilha exata de camadas e a geometria necessária. O alvo então é a interação controlada com a camada, não uma “marca genérica em vidro”, e o substrato exposto deve ser inspecionado separadamente.
Que resultado de marcação você precisa?
Duas peças podem conter o mesmo conteúdo, mas ainda exigir processos diferentes porque o efeito superficial aceitável é diferente. Converta “marcação fina” em um resultado observável que possa ser inspecionado na peça real.
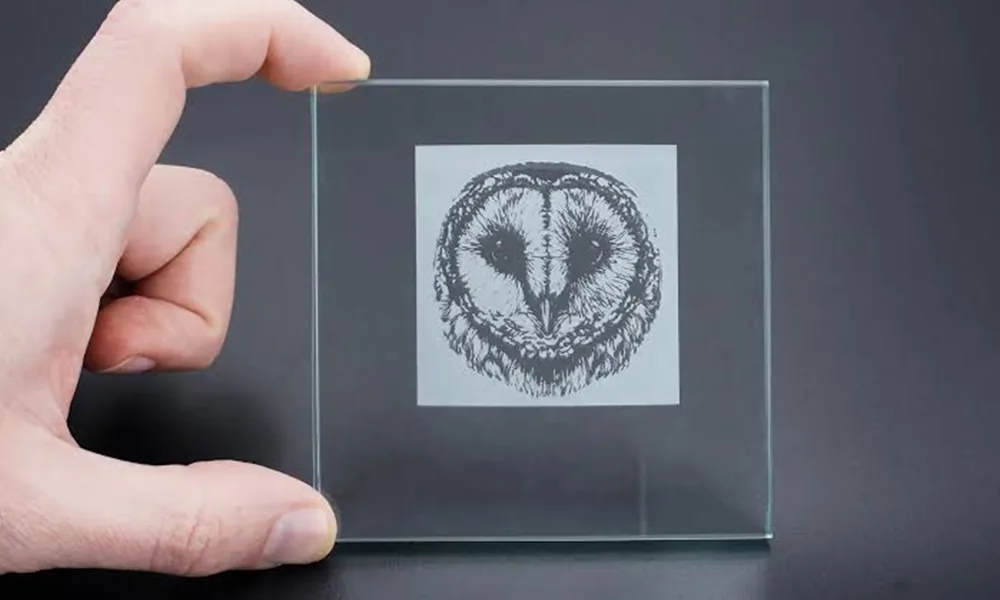
Texto ou elementos gráficos finos visíveis
Defina a largura mínima de linha, o tamanho do caractere, a direção do contraste, a distância de visualização e a rugosidade permitida. A marca deve permanecer legível sob o fundo e a iluminação reais, sem criar névoa inaceitável ou uma alteração que distraia ao redor do elemento.
Código legível por máquina estável
O objetivo é a leitura repetível, não apenas a nitidez visual. Avalie geometria da célula, definição de borda, contraste, distorção, contaminação, tolerância de foco e desempenho do leitor em peças e posições representativas.
Textura ou fosqueamento controlados
Quando uma superfície texturizada ou fosqueada visível for necessária, defina a rugosidade permitida, a aparência óptica e a área afetada. A uniformidade, os resíduos, a resposta à limpeza e qualquer indicação de trinca devem ser verificadas em vez de julgar o resultado apenas pelo brilho ou contraste.
Remoção seletiva de camada
Para remoção de tinta ou revestimento, a aceitação deve incluir a completude da remoção, a definição da borda, resíduos, adesão ao redor da marca e a condição do substrato exposto. Um centro limpo com bordas levantadas ou vidro danificado não é um resultado estável de remoção seletiva.
| Resultado desejado | O que especificar | O que verificar |
|---|---|---|
| Marca fina visível | Linha mínima, distância de visualização, direção de contraste | Qualidade das bordas, névoa, resíduo e legibilidade sob iluminação real |
| Código legível por máquina | Tipo de código, tamanho da célula, fonte de dados, configuração do leitor | Legibilidade entre amostras, posições e variação de foco |
| Textura superficial ou fosqueamento | Rugosidade permitida e aparência óptica | Uniformidade, detritos, indicação de microfissura e resposta à limpeza |
| Remoção de tinta ou revestimento | Identidade da camada, exposição permitida do substrato, tolerância de borda | Completude da remoção, adesão ao redor da marca e condição do substrato |
Qual rota de laser deve ser triada primeiro?
A seleção do laser deve seguir a pilha de superfícies e o mecanismo-alvo, e não um atalho de potência. Para recursos finos e uma direção de menor aporte térmico efetivo, o UV costuma ser uma rota prática de triagem inicial. Isso não é uma aprovação universal: tamanho do ponto, comportamento do pulso, foco, estratégia de varredura e absorção do material ainda determinam o resultado.
| Superfície real | Alvo típico | Primeira direção de triagem | Principal risco a verificar |
|---|---|---|---|
| Cristal de safira | Marca visível fina, texto ou código | O UV costuma ser uma triagem inicial prática; compare outra rota apenas quando a resposta da amostra justificar. | Rugosidade, névoa, dano local e sensibilidade de borda |
| Vidro de display nu ou reforçado | Alteração superficial fina fora de uma zona óptica crítica | Comece com uma rota de baixo aporte de calor para detalhes finos, como UV, e só compare se o efeito necessário não for estável | Microfissuras, lascamento, névoa, bordas sensíveis à tensão e tolerância de foco |
| Vidro impresso ou revestido | Alteração ou remoção seletiva de tinta/revestimento | Selecione o comprimento de onda que acopla à camada real; UV, verde ou 1064 nm podem ser candidatos dependendo da pilha | Danos ao substrato, resíduo e delaminação do revestimento |
| Vidro que requer fosqueamento mais intenso ou textura superficial | Efeito texturizado/fosco visível | O CO2 pode passar por triagem quando uma interação superficial mais forte for aceitável | Choque térmico, rugosidade, detritos e risco de borda |
UV para triagem fina com menor aporte de calor
Vale a pena submeter uma configuração UV à triagem quando detalhes pequenos, influência térmica limitada ou interação seletiva com um revestimento forem importantes. A decisão ainda depende de se a camada alvo absorve de forma útil, se o processo cria o contraste necessário e se o vidro ao redor permanece aceitável. “Marcação a frio” não deve ser interpretada como calor zero ou dano zero.
Verde para avaliação sensível à absorção
Comprimentos de onda verdes podem ser avaliados quando o material ou a camada funcional responde de forma mais útil do que em comprimentos de onda infravermelhos comuns. Esta é uma direção de triagem de projeto, não uma recomendação padrão. Disponibilidade, configuração óptica, característica alvo, pilha de camadas e resultado de amostra devem ser todos confirmados antes que uma máquina seja especificada.
CO2 para interação condicional com a superfície do vidro
Os sistemas de CO2 podem interagir fortemente com muitas superfícies de vidro e podem produzir embaçamento ou remoção superficial. Para vidro de display fino, reforçado ou opticamente crítico, essa interação superficial mais forte também pode estreitar a janela útil e aumentar preocupações com choque térmico ou rugosidade. Ele deve ser testado em relação à escala de marcação necessária e à aceitação estrutural/óptica, em vez de ser escolhido por ser comumente associado ao vidro.
1064 nm para revestimentos selecionados ou superfícies modificadas
Sistemas de fibra ou MOPA em comprimentos de onda comuns do infravermelho próximo não são uma resposta universal para vidro transparente sem revestimento. Eles ainda podem ser relevantes quando uma tinta, um revestimento, um aditivo ou uma superfície preparada absorve o comprimento de onda e o objetivo é alteração ou remoção de camada. Nesse caso, a aprovação pertence ao conjunto completo — e não ao “vidro” como categoria ampla.
| Rota | Por que fazer a triagem | Cuidado principal | Evidências para a decisão |
|---|---|---|---|
| UV | Feições finas e direção de menor aporte térmico efetivo | Não é isento de calor; absorção e foco ainda controlam os danos | Qualidade das feições, inspeção de embaçamento/trincas e repetibilidade |
| Verde | Resposta potencialmente útil para materiais/camadas selecionados | Requer compatibilidade confirmada com o sistema e evidências na amostra | Compare com UV ou outra rota justificada |
| CO2 | Forte interação superficial com muitos vidros | Choque térmico, rugosidade e carepa podem ser limitantes | Resultado superficial mais aceitação estrutural/óptica |
| Fibra/MOPA de 1064 nm | Revestimentos absorventes selecionados, tintas ou superfícies modificadas | Não generalize a resposta do revestimento para vidro nu | Seletividade de camada e condição do substrato |
Como o formato, a espessura e o tamanho da peça alteram o processo?
Uma rota que funciona no centro de um corpo de prova espesso pode falhar perto da borda de uma peça de produção fina. Portanto, a geometria e a configuração fazem parte da decisão sobre o material. A localização da marca, a planicidade, a fixação, o foco e a distância de trabalho podem alterar tanto a distribuição de energia quanto o risco de defeito.
Distância da borda e concentração de tensão
Registre a distância até bordas, furos, entalhes, recortes e danos pré-existentes. Teste o local crítico real em vez de deslocar a marca para uma área mais fácil na amostra. Se uma marca próxima a uma borda produzir lascas ou indícios de trinca enquanto uma marca central não produzir, a geometria — e não apenas o material nominal — mudou a decisão de aprovação.
Foco e planicidade
Marcas finas dependem de um ponto controlado na superfície. Empenamento da peça, variação de espessura, orientação do lado do revestimento e um campo grande podem deslocar o foco efetivo. Portanto, o campo útil deve ser selecionado considerando o tamanho da feição e a tolerância de foco; um campo de marcação maior não é automaticamente uma escolha melhor de produção.
Pressão do dispositivo de fixação e contaminação
O dispositivo de fixação deve posicionar a amostra sem introduzir tensão local, arranhar uma face óptica ou bloquear a extração. Poeira, impressões digitais, resíduo de adesivo e filmes protetores podem alterar o resultado visível e criar detritos. As condições de limpeza e manuseio devem ser consistentes durante a comparação de rotas.
Consistência do centro até a borda e acesso
Compare a mesma característica em posições representativas, incluindo o centro e a zona de borda mais crítica. Confirme se o laser deve acessar o lado frontal ou traseiro e se a montagem final altera a orientação, a distância de trabalho ou a inspeção. Compensação de visão ou de altura pode ser relevante quando a posição ou a altura da superfície varia, mas essas são decisões de configuração derivadas da amostra — não suposições vinculadas à página do material.
Leia o modo de falha antes de aumentar a potência
Baixo contraste não significa automaticamente “aumentar a potência”. Mais energia pode aprofundar o dano superficial, ampliar uma zona afetada pelo calor ou criar detritos sem resolver a absorção ou o foco. Trate a falha visível como evidência sobre a rota atual e, em seguida, decida o que verificar a seguir.
Microfissuras e lascamento
Indicações de trinca ou lascamento nas bordas podem apontar para tensão local excessiva, uma estratégia inadequada de entrega de energia, um local vulnerável ou dano preexistente na amostra. Pare de tratar o resultado como um defeito cosmético. Verifique novamente o estado do material, a localização, o foco, a fixação e a direção do comprimento de onda, e use um método de inspeção apropriado ao risco.
Névoa descontrolada e distorção óptica
Se a área marcada ficar turva ou alterar a reflexão fora do limite pretendido, compare a entrada de calor, a estratégia de hachura/varredura, o foco e o mecanismo-alvo real. Em uma zona óptica, até mesmo uma marca legível pode ser inaceitável quando cria espalhamento visível ou altera a aparência da montagem final.
Resíduo, material refundido e delaminação do revestimento
O resíduo pode vir do substrato, de um revestimento orgânico, tinta ou contaminação. Confirme a pilha de camadas antes de alterar as configurações. Para remoção de camada, inspecione a borda remanescente e a adesão ao redor da marca; um centro limpo com bordas levantadas não é um resultado estável de remoção seletiva.
Bordas fracas do código
O desempenho insatisfatório do leitor pode resultar de contraste insuficiente, células superdimensionadas ou arredondadas, detritos, distorção, variação de iluminação ou de foco. Compare os resultados do código com o leitor de produção e a iluminação antes de alterar a rota do laser. O objetivo é uma condição de leitura repetível, e não apenas uma imagem ampliada atraente.
| Sintoma observado | Verificar a seguir | Direção da decisão |
|---|---|---|
| Indicação de lascamento ou trinca | Distância da borda, dano pré-existente, foco, tensão do dispositivo de fixação e distribuição de energia | Reduza o risco, reposicione apenas se o desenho permitir, ou avalie outra rota |
| Névoa fora da marca | Entrada de calor, foco, hachura, passadas e identidade do material/camada | Restringir a interação ou rejeitar para uma zona óptica |
| Resíduo ou revestimento levantado | Química da camada, limpeza, adesão e seletividade de remoção | Refinar a estratégia de remoção da camada e inspecionar o substrato |
| Leitura de código instável | Geometria da célula, contraste, iluminação, ângulo do leitor e variação de foco | Corrija a configuração óptica/de leitura ou altere a rota da marcação |
Uma boa amostra é mais do que uma fotografia nítida
A aprovação de equipamentos deve se basear em amostras representativas da produção e em um método de inspeção acordado. Uma única fotografia nítida não consegue mostrar risco oculto de trinca, resposta do lote, tolerância de foco, adesão do revestimento ou estabilidade do leitor. O plano de teste deve reproduzir o material, a geometria, a posição da marcação e as condições de visualização que importam na produção.
Matriz de amostras
Forneça várias amostras do empilhamento real de materiais, incluindo lotes ou fornecedores relevantes quando variações forem esperadas. Inclua as posições críticas de centro e borda, ambos os lados de marcação, se aplicável, e quaisquer variações de revestimento ou de reforço que possam ser fornecidas em produção.
Configuração de inspeção e do leitor
Defina iluminação visual, ampliação ou método de inspeção de trincas, fundo, modelo e ângulo do leitor antes de comparar rotas. Para um código legível por máquina, salve o conteúdo dos dados e a regra de classificação ou de aprovação/reprovação. Para uma marca óptica, defina névoa, alteração de reflexão, textura superficial e contaminação aceitáveis.
Verificações de lote, posição e foco
Compare marcas repetidas entre amostras e posições e introduza variação realista de foco ou posicionamento quando o dispositivo de fixação de produção não conseguir manter uma única condição ideal. Uma janela estreita, mas estável, pode justificar fixação ou controle de altura mais rígidos; uma janela instável pode justificar outro comprimento de onda ou mecanismo de marcação.
Limpeza, desgaste e ambiente
Se a marca acabada for limpa, esfregada, colada, laminada, aquecida ou exposta a um ambiente definido, inclua a verificação relevante no plano de aceitação. O teste deve refletir o requisito real sem inventar uma alegação genérica de “permanente”. Registre exemplos de rejeição para que o fornecedor e o comprador julguem o mesmo limite.
- O material exato, o estado de reforço e o empilhamento de camadas estão representados.
- O conteúdo da marca, o tamanho do recurso, o lado e a localização da borda crítica correspondem ao desenho.
- A aceitação visual, a estrutural e a do leitor são separadas e mensuráveis.
- Múltiplas amostras, posições e variações relevantes estão incluídas.
- As verificações de limpeza, manuseio e ambiente refletem o uso final.
- Uma regra de rejeição é acordada antes da aprovação do equipamento.
O que um relatório de amostra útil deve mostrar?
Um relatório de amostra útil deve permitir avaliar a pilha exata de materiais, o mecanismo de marcação e o limite de falha — não apenas mostrar um close-up de uma marca aparentemente bem-sucedida. Isso é especialmente importante ao comparar a marcação direta no substrato com a remoção de revestimento ou tinta.
Identifique a amostra exata
Registre o tipo de safira ou vidro, o estado de fortalecimento, a espessura, o lado de marcação, a pilha de revestimento/tinta, o fornecedor ou lote quando relevante, e a localização crítica da marca. Um resultado sem esse contexto não pode ser transferido com segurança para uma construção diferente de vidro de display ou safira.
Mostre o resultado em escala útil
Use uma vista geral da peça para mostrar a posição e a distância até a borda, além de uma vista aproximada para a qualidade da característica. Para códigos, inclua o resultado do leitor de produção. Para remoção de revestimento, mostre tanto a área removida quanto a borda da camada remanescente.
Inspecione a zona de risco
Documente névoa, lascamentos, indícios de trincas, rugosidade, resíduos, delaminação e a condição da área óptica ou funcional ao redor da marca. Quando a resistência for um requisito do produto, o método de validação definido pelo cliente deve ser tratado separadamente da inspeção visual.
Demonstre repetibilidade, não apenas a melhor peça
Compare várias peças, posições e lotes relevantes ou variações de processo. O conjunto de evidências deve deixar claro se a mesma rota permanece aceitável no centro, próximo a bordas críticas e em toda a faixa realista de foco e posicionamento.
Regra de evidência: a marcação direta em safira/vidro e a remoção de revestimento devem ser identificadas separadamente. Fotografias reais de amostras e registros de inspeção só devem ser usados como evidência de resultado quando o material e o contexto de teste forem conhecidos.
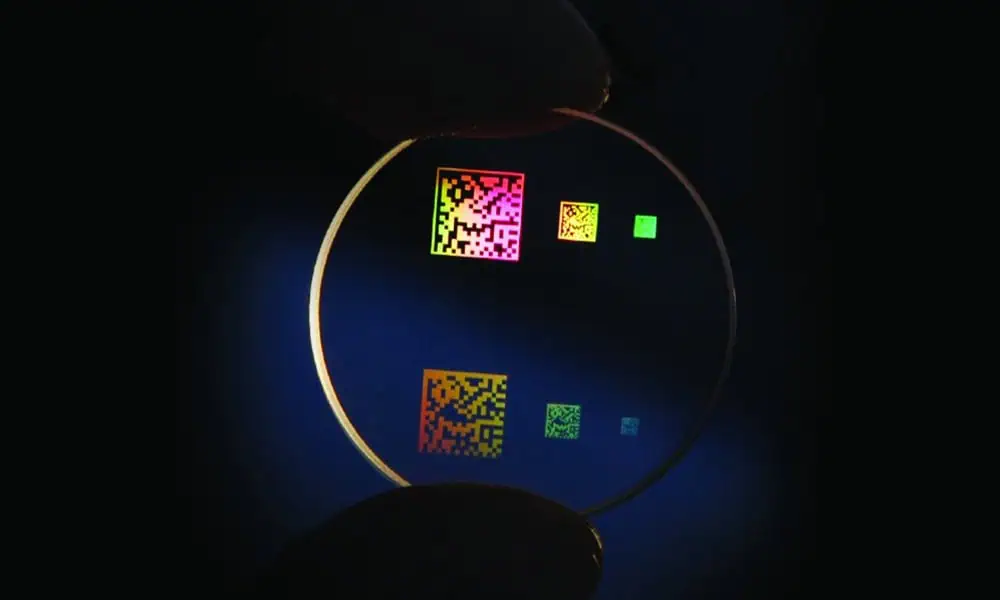
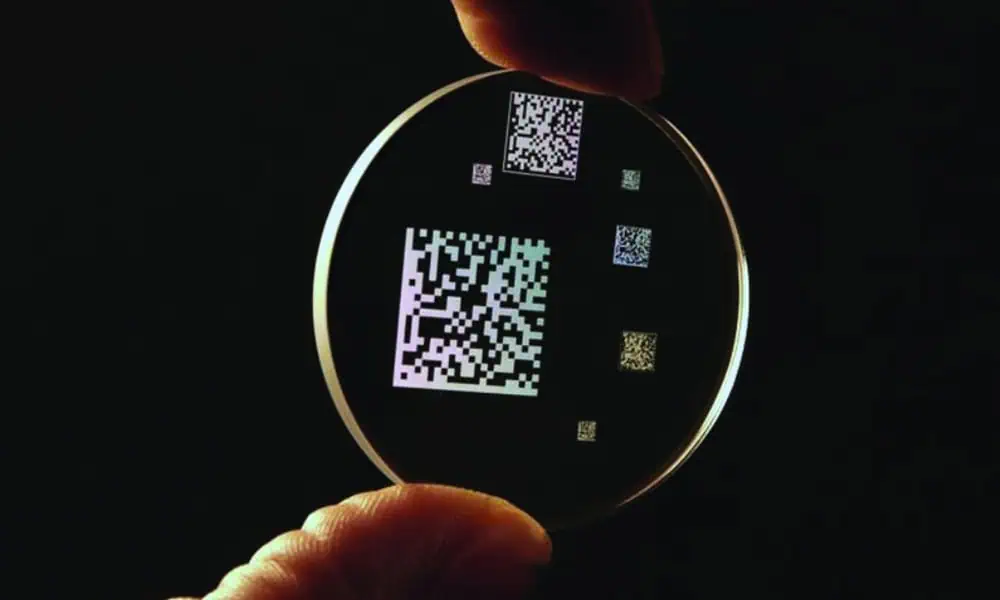
Da revisão da amostra à configuração da máquina
Uma vez que uma rota de amostra seja tecnicamente confiável, a máquina deve ser configurada com base no processo aceito e no método real de manuseio. Uma marca pequena, plana e carregada manualmente pode se encaixar em uma configuração padrão fechada ou de bancada. Posição variável, múltiplos ninhos, mudanças de altura da superfície, dados automáticos, inspeção ou manuseio em linha exigem uma revisão mais ampla do projeto.
Informações de material e amostras
Envie as amostras exatas, a designação do material, o estado de fortalecimento, informações sobre revestimento ou tinta, a espessura total e quaisquer restrições de manuseio. Se forem usados vários fornecedores ou lotes aprovados, inclua-os em vez de testar apenas a amostra mais fácil.
Desenho da marcação e aceitação
Forneça o arquivo de marcação, dimensões, recurso mínimo, localização, lado, distância até a borda, alvo visual, método de código/leitor e critérios de rejeição. Separe os requisitos indispensáveis das preferências para que a comparação de rotas não otimize um detalhe estético em detrimento da aceitação estrutural ou de leitura.
Geometria e volume de produção
Descreva as dimensões da peça, orientação, carregamento, restrições do dispositivo de fixação, variação de posição, produção planejada e o ciclo completo — não apenas a varredura a laser. Carregamento, posicionamento, marcação, verificação, tratamento de dados e descarregamento contribuem para a capacidade de produção.
Revisão de configuração
A Zhuorui Laser pode analisar a aplicação, comparar uma direção de laser adequada, alinhar a fonte, a óptica, os controles e a estrutura da máquina, e avaliar as necessidades de fixação, invólucro, extração, visão ou movimento. Para superfícies impressas, revestidas ou laminadas, essa análise deve incluir a química da camada disponível ou dados de segurança e um plano de extração/filtragem para a pluma esperada. Integrações mais complexas permanecem condicionadas à amostra, ao layout, às interfaces, à revisão de segurança e à configuração confirmada.
Para um requisito definido de máquina padrão, envie a pilha de materiais, o desenho da marcação e os critérios de aceitação junto com a sua RFQ. Se o projeto incluir visão, múltiplas posições, movimento, manuseio automatizado ou integração de dados, use o caminho de projeto personalizado para que essas dependências possam ser analisadas em conjunto.
Solicitar Orçamento Consulta OEM e Personalizada Fale Conosco
Perguntas que os engenheiros fazem antes dos testes
Um laser UV pode marcar safira?
O UV é uma direção de triagem razoável para trabalhos finos de superfície em amostras selecionadas de safira, mas o resultado aceitável depende do grau, do polimento, da espessura, da geometria, do mecanismo-alvo e da inspeção. Ele não deve ser tratado como uma garantia universal de ausência de trincas ou de névoa.
O CO2 é adequado para vidro de display?
O CO2 pode criar uma forte interação superficial em muitos vidros, incluindo fosqueamento ou remoção. Em vidros de display finos, reforçados ou opticamente críticos, essa interação pode ser agressiva demais ou estreitar a janela utilizável. Teste-o apenas em relação ao material exato, ao tamanho da característica e à aceitação estrutural/óptica.
Um laser de fibra ou MOPA pode marcar vidro transparente?
Sistemas comuns de fibra/MOPA no infravermelho próximo não são uma rota universal para vidro transparente sem revestimento. Eles podem ser relevantes quando um revestimento, tinta, aditivo ou superfície preparada absorve efetivamente. Aprove o conjunto completo, não o nome genérico do material.
Como as microfissuras devem ser verificadas?
O método deve refletir o risco e a peça acabada. No mínimo, defina ampliação e iluminação adequadas, inspecione bordas críticas e compare várias amostras e posições. Produtos de maior consequência podem exigir um método de inspeção ou validação de resistência definido pelo cliente, além de um guia visual de página.
O vidro quimicamente reforçado precisa de um teste diferente?
Sim. O estado de reforço, a condição das bordas, os recortes, a localização da marca e o processamento prévio devem ser representados no teste. Um corpo de prova ou uma peça bruta não reforçada pode não reproduzir a resposta ou o risco do vidro de display acabado.
A Zhuorui oferece gravação subsuperficial em cristal?
Esta página e o escopo atual da Zhuorui abordam a marcação controlada em superfície externa e a interação entre camadas. A gravação interna ou subsuperficial em cristal não é apresentada aqui como uma oferta de produção disponível.