
Marquage laser des connecteurs et des bornes
Marquage permanent pour les boîtiers de connecteurs, les bornes et les extrémités serties — marque, numéro de pièce, polarité, lot et codes Data Matrix, placés là où ils restent lisibles sans toucher les zones de contact ou conductrices.
Cette page vous aide à transformer une exigence de marquage de connecteur ou de borne en un cahier des charges de production testable : identifier la pièce et l’objectif du marquage, définir le résultat visuel, de code et fonctionnel requis, tenir compte de la surface, de la géométrie et des sollicitations, choisir une direction de laser pour les essais sur échantillons, puis utiliser les résultats d’acceptation pour déterminer la fixation, la vérification et la configuration finale de la machine.
Le marquage laser des connecteurs et des bornes en un coup d’œil
Oui — le marquage laser est une méthode établie pour apposer une identification permanente sur les connecteurs et les bornes. Dans la fabrication électronique et électrique, les boîtiers de connecteurs sont généralement marqués avec la marque, le numéro de pièce, la date et les codes de lot ainsi que des symboles Data Matrix, tandis que les bornes et les broches portent des numéros de borne, des repères de polarité et des codes de traçabilité. La question pratique n’est pas de savoir si cela peut être fait, mais ce dont votre pièce a besoin, où le marquage peut être apposé en toute sécurité, comment la géométrie de la pièce doit être maintenue, et quelle direction de laser évaluer en premier.
Le comportement des matériaux — pourquoi le cuivre, le laiton, les revêtements et les nuances de plastique réagissent différemment — relève des pages dédiées aux matériaux liées à divers endroits, et non de cette page. Si votre question porte sur PCB ou composants électroniques individuels, il s'agit de pages d'application distinctes dans la même section Électronique et Électrique.
Quelles pièces de connecteurs et de bornes sont couramment marquées ?
Commencez par identifier la famille de pièces exacte, la face de marquage disponible et les zones fonctionnelles qui doivent rester intactes. Les boîtiers de connecteurs, les bornes, les broches, les fûts de sertissage et les blocs de bornes diffèrent par leur taille, leur accessibilité, leur géométrie et leur présentation à la station de marquage.
Boîtiers de connecteurs
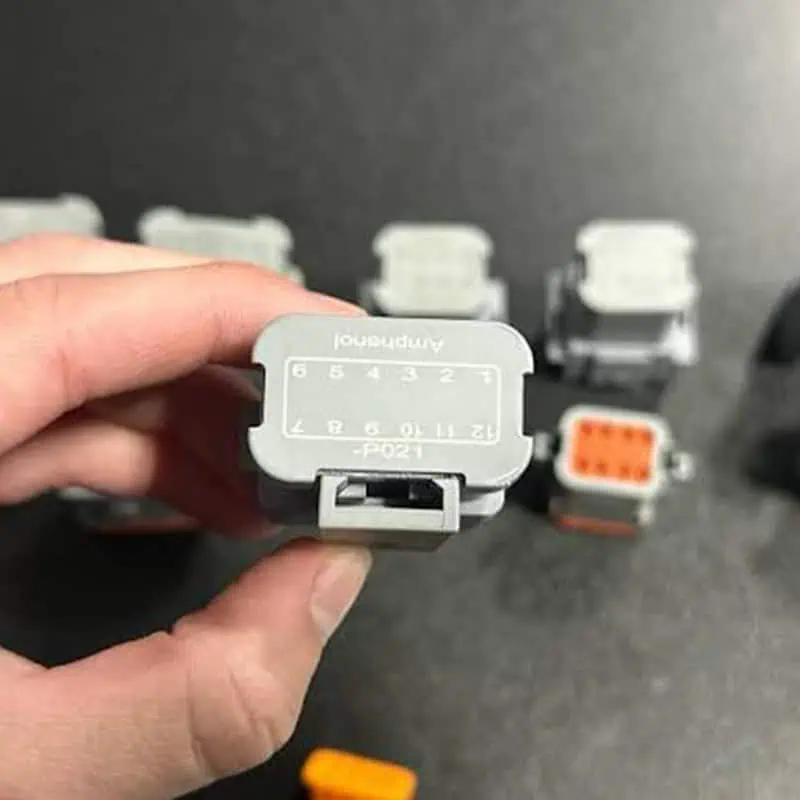
Les boîtiers de connecteurs peuvent être en plastique ou en métal et offrent généralement la plus grande surface de marquage disponible. Les questions pratiques sont de savoir quelle face extérieure reste visible après l'assemblage, si des nervures, des loquets ou des joints limitent l'accès, et si la pièce peut être positionnée de manière répétable dans un plateau ou un gabarit.
Bornes et broches
Les bornes et les broches offrent beaucoup moins de surface de marquage que les boîtiers et peuvent être plates, formées ou cylindriques. La face utilisable est généralement une surface latérale visible au-dessus de la zone d'accouplement/de contact, de sorte que l'orientation après insertion et la présentation répétable au laser font partie de la conception de l'application.
Sertissages de câble et extrémités côté fil
Les fûts de sertissage et les extrémités côté fil sont de petits éléments formés avec une surface plane limitée. Leur aptitude dépend de la possibilité d'exposer la face latérale sans perturber le fil, le conducteur ou la fonction de sertissage, et de la manière dont la pièce arrive : en vrac, en bande, en bobine ou assemblée.
Pourquoi les connecteurs et les bornes sont-ils marqués ?
Le besoin de marquage doit être défini avant la voie laser. Un connecteur peut nécessiter un identifiant d'assemblage visible, un code de traçabilité lisible par machine, ou les deux — et chaque objectif change ce qui doit rester lisible, où la marque peut être apposée et comment l'échantillon doit être accepté.
| Pourquoi la pièce est marquée | Contenu typique | Ce que cela change dans l'exigence de marquage |
|---|---|---|
| Identification de la pièce | Marque, numéro de pièce, numéro de pièce client | Emplacement visible, lisibilité et cohérence après assemblage |
| Assemblage et orientation | Position de la borne, polarité, identifiant de cavité ou de connexion | La position du marquage et la direction d'observation deviennent critiques |
| Traçabilité des lots et de la production | Code de date, code de lot, identifiant de lot | L'exactitude des données et une lisibilité durable comptent tout au long du flux de production |
| Sérialisation au niveau de l’unité | Numéro de série, Data Matrix ou code QR | La taille de la caractéristique, les performances du lecteur, le transfert de données et la vérification après marquage doivent être évalués |
| Inspection, entretien ou manutention en aval | Valeur nominale, statut, identifiant de service ou de processus lorsque requis par le dessin/le programme | Le marquage doit rester accessible et lisible au point d’inspection ou de service en aval |
Les connecteurs n’ont pas tous besoin de tous les types de marquage. Partez du dessin, de la spécification client ou de l’exigence de traçabilité, puis définissez le contenu du marquage et les critères d’acceptation en fonction de cet objectif.
Qu’est-ce qui est généralement marqué ?
| Famille de pièces | Contenu de marquage typique | Emplacement typique |
|---|---|---|
| Boîtier de connecteur (plastique/métal) | Marque, numéro de pièce, code date/lot, Data Matrix / QR | Face extérieure plate, dessus ou côté |
| Terminal / broche | Numéro de borne, polarité, code de lot | Côté borne, au-dessus de la zone de contact |
| Fût de sertissage / extrémité côté fil | Code de lot ou de traçabilité | Face plane de la zone de sertissage |
| Bloc de bornes / borne à vis | Numéro de position, marquage de tension / de calibre | Corps isolant, face visible |
Que le contenu soit défini par le plan du client, une norme industrielle ou une règle de traçabilité interne change ce que la station de marquage doit être capable de faire. Lorsque la valeur du code est générée par une base de données de numéros de série ou un MES et doit être vérifiée après marquage, la conception du flux de données relève de la solution de traçabilité et d’intégration des données plutôt que de cette page d’application.
Qu’est-ce qui détermine les résultats du marquage laser sur les connecteurs et les bornes ?
Le seul nom du matériau ne suffit pas pour choisir le procédé. Le résultat est déterminé par la combinaison du matériau et de la surface, de la taille de la marque, de l’effet recherché, de l’accès optique, de la répétabilité de positionnement et de la manière dont la marque sera inspectée en production.
Matériau, couleur, revêtement et état de surface
Un boîtier en plastique peut modifier sa réponse selon la nuance de résine, la couleur, la charge ou le lot d’additifs ; une borne peut modifier sa réponse selon l’alliage, le placage et la finition de surface. Le cuivre, le laiton, les métaux plaqués et les plastiques techniques doivent donc être évalués comme des surfaces réelles, et pas seulement comme des noms génériques de matériaux. Le comportement détaillé des matériaux est traité sur les cuivre, laiton, métal plaqué et plastiques pages.
Contenu du marquage, zone disponible et taille minimale des motifs
Un logo sur une large face de boîtier représente une tâche optique différente d’un Data Matrix compact sur le côté étroit d’une borne. La hauteur des caractères, la taille des modules du code, la densité des données, la largeur de trait et la surface de marquage disponible déterminent la finesse que le processus doit maintenir sur l’ensemble du lot. La limite utile n’est pas le plus petit motif pouvant être produit une fois, mais le plus petit motif qui reste reproductible et lisible avec la méthode d’inspection prévue.
Effet visé et modification de surface admissible
Un contraste sombre sur clair, un marquage clair sur une surface foncée, un léger changement de couleur, un recuit ou une gravure plus profonde sont des objectifs différents. La quantité acceptable d’apport thermique, d’enlèvement de matière superficielle ou de modification du placage doit également être définie, en particulier à proximité des zones de contact, d’étanchéité ou soumises à des contraintes mécaniques.
Géométrie, focalisation et accès optique
La courbure, la profondeur de cavité, la variation de hauteur, les nervures et une géométrie multi-faces peuvent éloigner le marquage de la condition de focalisation prévue ou bloquer l’accès optique. Ces variables déterminent si la pièce peut être traitée avec un montage simple ou nécessite une indexation rotative, un réglage en Z, une vision ou un autre dispositif personnalisé.
Positionnement, vérification et durabilité
La répétabilité du montage et l’orientation de la pièce déterminent la constance de la position du marquage. Si le contenu est lisible par machine, le lecteur de production, l’éclairage et la méthode de vérification requise font également partie du résultat. Si le marquage doit résister à l’abrasion, aux solvants, à la chaleur ou à des manipulations répétées, ces expositions doivent être incluses dans l’acceptation des échantillons plutôt que supposées à partir de l’apparence seule.
Quel résultat de marquage devez-vous viser ?
Définissez le résultat acceptable avant de comparer les lasers. Pour les connecteurs et les bornes, un bon marquage n'est pas simplement un marquage qui paraît sombre ou net — il doit répondre aux exigences visuelles, de code, de position, fonctionnelles et de durabilité de la pièce réelle.
| Dimension du résultat | Quoi définir | Pourquoi c'est important |
|---|---|---|
| Résultat visuel | Contraste, netteté des caractères et direction d'observation requis | Les identifiants lisibles par l'homme doivent rester clairs après assemblage |
| Résultat du code | Taille du code, lecteur, éclairage et toute méthode de vérification ou de notation requise | Un code qui semble acceptable peut néanmoins échouer à la lecture en production |
| Résultat de surface | Changement de couleur, recuit, marque peu profonde ou profondeur de gravure selon le cas | L'apparence requise modifie la source et la direction des paramètres |
| Résultat de position | Tolérance autorisée sur la position du marquage et accès visuel final | Les exigences en matière de gabarit, de plateau, de vision ou d'indexation découlent de cette tolérance |
| Résultat fonctionnel | Aucune modification inacceptable du contact, du placage, du joint, de la résistance de paroi ou de la fonction d'accouplement | Les surfaces fonctionnelles et les zones interdites priment sur l'aspect |
| Résultat de durabilité | Résistance requise à la manipulation, à l'abrasion, aux solvants, à la chaleur, à l'humidité ou aux cycles d'accouplement | L'acceptation doit refléter les conditions réelles de service ou le processus en aval |
| Résultat du lot | Uniformité entre les pièces, les plateaux, les lots et les équipes | Le processus doit être répétable, et pas seulement réussi sur un seul échantillon |
Le dessin du client, l'exigence du programme ou le plan qualité interne doivent fournir les critères de réussite lorsqu'ils existent. Lorsqu'aucun critère formel n'existe, l'essai sur échantillon doit tout de même consigner les conditions d'acceptation visuelles, fonctionnelles et de production convenues avant qu'une configuration machine ne soit finalisée.
Où marquer et où ne pas marquer
La position est une décision de conception autant qu'une décision laser. La règle applicable aux connecteurs et aux bornes : Marquer sur des surfaces planes, visibles et non fonctionnelles, et jamais sur des zones de contact ou conductrices où la marque pourrait modifier le comportement électrique ou mécanique.
Les zones de contact et conductrices sont des zones interdites.
Les surfaces de contact des bornes — la zone d'accouplement, les contacts à ressort, les chemins conducteurs et toute zone qui transporte du courant ou établit une connexion électrique — doivent rester exemptes de marquage laser, sauf si la spécification de la pièce autorise explicitement le procédé à cet endroit. Le traitement laser peut modifier le placage, l'état de surface, la rugosité ou la géométrie locale ; sur une zone de contact fonctionnelle, ces modifications peuvent affecter le contact électrique ou le comportement d'accouplement. La définition exacte de la zone d'exclusion provient donc du dessin de la pièce et de la spécification applicable.
Zones sûres
- Faces planes du boîtier — la cible standard pour la marque, le numéro de pièce et les codes ; faciles à marquer, faciles à scanner après assemblage.
- Paroi latérale de la borne au-dessus de la zone de contact — visible après insertion, dégagée de la surface d'accouplement.
- Face latérale du fût de sertissage — suffisamment plate pour un petit code, à l'écart de la zone des brins de fil.
Zones d'exclusion
- Surfaces de contact et chemins conducteurs — le marquage peut modifier l'état de surface, le placage ou la résistance de contact.
- Zones d'étanchéité et de joint sur les connecteurs étanches — une marque qui perturbe la surface d'étanchéité peut affecter l'indice de protection IP.
- Zones fortement sollicitées ou soumises à la flexion — sur les parois minces en plastique ou les transitions de câble, une marque profonde peut fragiliser la structure.
- Zones recouvertes ultérieurement par surmoulage ou enrobage — si la marque doit être recouverte, vérifiez sa lisibilité à travers le matériau de recouvrement.
Positionnement et présentation des pièces
L’endroit où la marque est appliquée dépend aussi de la façon dont la pièce est présentée au laser. Un boîtier dans un plateau peut être positionné par un simple montage ; une borne cylindrique doit être indexée pour que le laser atteigne la bonne face ; les petites bornes en bande ou en bobine peuvent nécessiter un système d’alimentation. Pour les méthodes d’alignement et de positionnement, voir la solution de positionnement par vision; pour les pièces cylindriques, voir la solution de marquage rotatif.
Géométrie, fixation et positionnement
Les connecteurs et les bornes se présentent sous des formes qui ne reposent pas à plat sous un laser : bornes cylindriques, boîtiers profonds, corps à plusieurs faces et petites pièces dans des plateaux ou des bobines. La géométrie de votre pièce détermine si un simple montage de table suffit ou si un système rotatif, de vision ou d’alimentation est nécessaire.
Bornes cylindriques et marquage rotatif
Les broches, les tiges et les bornes cylindriques sont généralement marquées sur la circonférence, sur une ou plusieurs faces. Un axe rotatif indexe la pièce afin que le laser atteigne chaque face en séquence avec un seul réglage, ce qui garantit la répétabilité de la position d’une pièce à l’autre. Pour les pièces marquées sur une seule face plane, une simple butée ou un montage à gorge en V peut suffire. La méthode système pour le marquage rotatif — sélection de l’axe, indexation et maintien de la pièce — est décrite sur la solution de marquage rotatif et circonférentiel.
Boîtiers irréguliers, plateaux et montages personnalisés
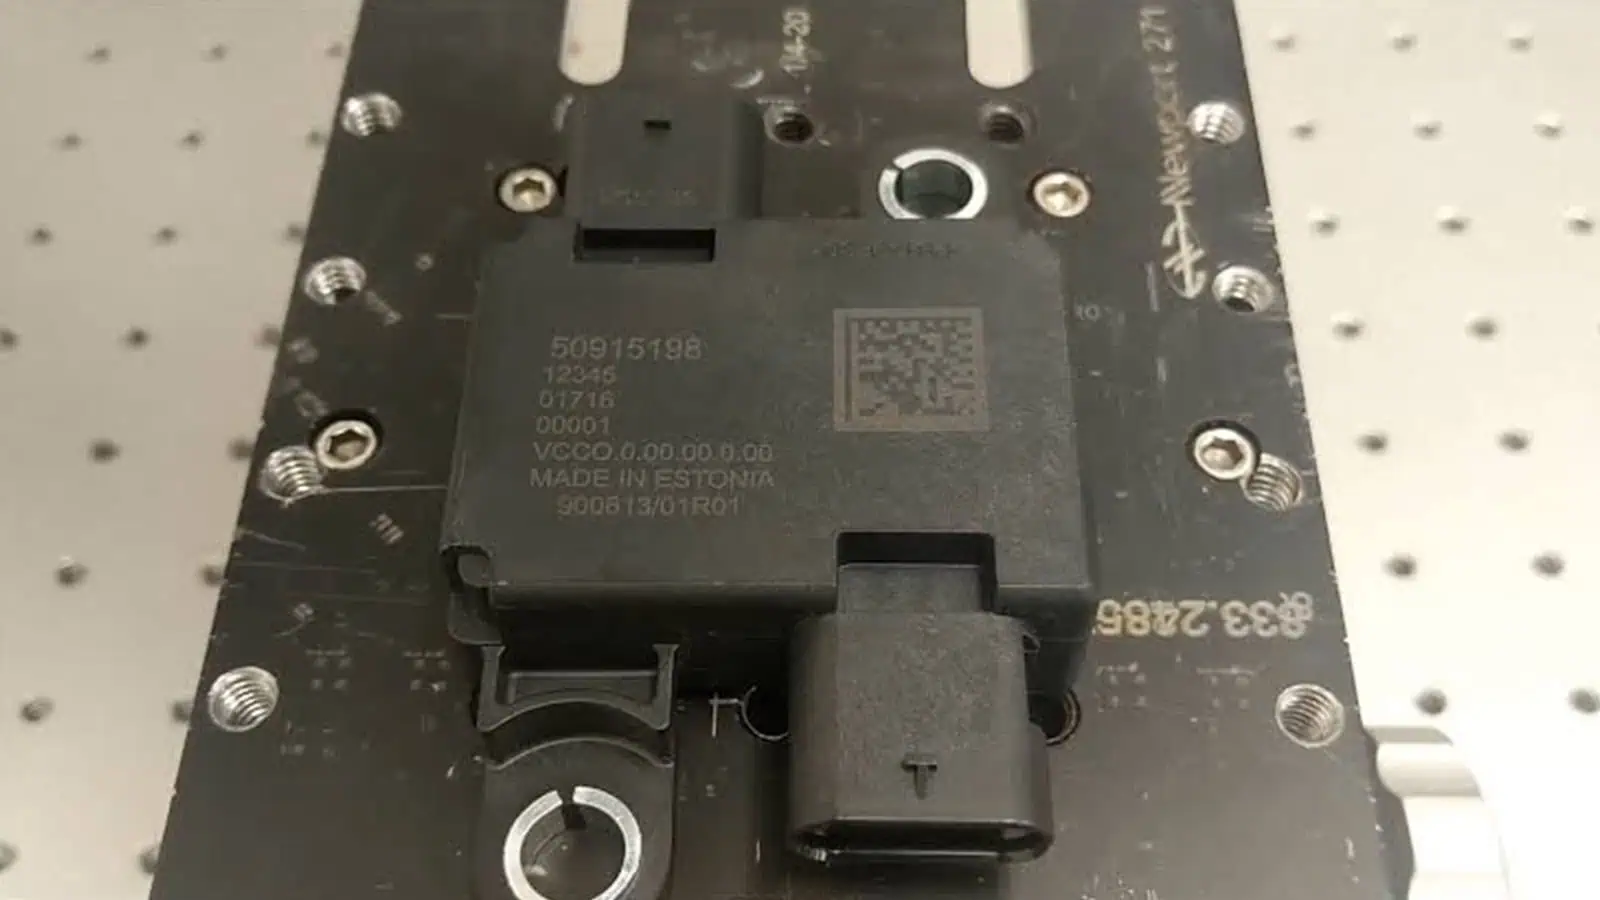
Les boîtiers dotés de nervures, de loquets ou de surfaces extérieures non planes nécessitent un montage qui positionne la pièce de façon répétable et expose la face à marquer. Le chargement sur plateau est courant pour les petites pièces : un plateau maintient des dizaines de boîtiers dans des alvéoles définies, et la station de marquage parcourt le plateau. Pour les marquages multi-faces, la pièce doit être repositionnée ou la station doit disposer de davantage d'axes. La répétabilité du montage influe directement sur la régularité de la position du marquage ; il s'agit donc d'une décision de qualité de production, et non d'un simple confort.
Placement aléatoire et positionnement par vision
Lorsque les pièces arrivent avec une position XY ou une rotation variables — par exemple sur un convoyeur ou sans plateau de précision — une caméra peut localiser la position du marquage avant le déclenchement du laser et corriger dans le champ disponible. Cela peut réduire la dépendance à un montage XY de précision, mais ne résout pas à lui seul la variation de hauteur, la mise au point, l'inclinaison ou un accès optique obstrué. La méthode système est traitée sur la solution de positionnement par vision.
Décision relative au montage et à la configuration
| Géométrie de la pièce | Méthode de maintien typique | Direction de configuration |
|---|---|---|
| Boîtier plat, une face | Gabarit simple / alvéole de plateau | Machine d'établi, chargement manuel |
| Borne cylindrique, multi-face | Axe rotatif / indexage | Configuration rotative |
| Orientation aléatoire sur convoyeur | Positionnement par caméra + laser | Configuration de vision |
| Volume élevé, petites pièces | Alimentation par plateau / alimentation vibrante | Alimentation automatique / cellule |
| Cavité profonde ou dépouille prononcée | Tête inclinée / position focale plus longue | Table de travail personnalisée / évaluation |
Ce tableau donne une orientation, pas une réponse définitive — la bonne configuration est confirmée avec votre pièce, votre cadence et un test sur échantillon.
Quelle direction de laser évaluer en premier
Le choix du laser pour les connecteurs et les bornes commence généralement par la fibre/MOPA autour de 1064 nm pour de nombreuses pièces métalliques et plaquées, et l’UV autour de 355 nm pour les plastiques thermosensibles. Les surfaces en cuivre fortement réfléchissantes sont plus conditionnelles : il peut être nécessaire de comparer des sources IR/MOPA, UV ou vertes adaptées selon l’état de surface, le contraste requis et les limites thermiques. L’orientation finale doit être confirmée sur la pièce réelle.
Boîtiers métalliques, bornes et pièces plaquées
Pour le laiton, le bronze, l'acier et de nombreuses bornes plaquées, la fibre/MOPA est généralement l'une des premières voies à évaluer. Le cuivre nécessite une décision plus conditionnelle, car sa réponse à 1064 nm conventionnel est fortement affectée par l'état de surface et les caractéristiques d'impulsion. Une source IR/MOPA adaptée à commande d'impulsions peut fonctionner sur le cuivre, mais l'UV ou le vert peuvent aussi être pertinents lorsque l'absorption, le contraste ou le contrôle thermique en font une meilleure correspondance. Pour une borne en cuivre, choisissez la voie à partir de la surface réelle et de l'effet cible plutôt que de supposer qu'une famille de lasers est toujours la solution par défaut. Le comportement détaillé des matériaux reste du ressort des pages matières consacrées au cuivre, au laiton et aux métaux plaqués.
Boîtiers en plastique et pièces thermosensibles
Pour les boîtiers plastiques — PA, ABS, PC, PBT et grades chargés de verre — l'UV est souvent la première voie à évaluer lorsque l'objectif est un marquage propre et à faible apport thermique sur une résine thermosensible ou foncée. Le marquage par fibre des plastiques foncés peut produire une carbonisation ou un moussage, ce qui peut être acceptable pour le contraste dans certains cas, mais c'est un procédé que l'essai sur échantillon doit confirmer. Le fait qu'un grade plastique marque en blanc, en foncé ou pas du tout dépend de la résine et de ses additifs, un comportement des matériaux traité dans les pages matières consacrées aux plastiques (y compris nylon/PA et les grades chargés de verre).
Quand les objectifs de contraste et de profondeur changent le choix
L'effet cible change la direction : un marquage clair et à fort contraste sur un boîtier foncé, un marquage sombre recuit sur du métal, un marquage de surface peu profond par rapport à un marquage gravé plus profond, ou un marquage qui doit résister à l'abrasion — chacun indique un réglage différent et parfois une source différente. Définir d'abord l'effet cible évite de choisir la machine en fonction du mauvais objectif.
Tableau des directions
| Matériau de la pièce / surface | Direction à évaluer en premier | Pourquoi (conditionné) | Page du matériau |
|---|---|---|---|
| Borne en laiton / bronze | Fibre / MOPA | L'absorption à 1064 nm varie selon l'état de surface | Marquage du laiton |
| Borne / conducteur en cuivre | Selon le cas : IR/MOPA, UV ou vert | Le cuivre fortement réfléchissant rend la réponse fortement dépendante de la longueur d'onde, des caractéristiques d'impulsion et de l'état de surface ; comparer sur des échantillons | Marquage du cuivre |
| Étain / argent / nickel plaqué | Fibre / MOPA | La couche de placage régit la réponse | Marquage du métal plaqué |
| Boîtier en PA / ABS / PC / PBT | UV d'abord, fibre sous conditions | Résines thermosensibles ; dépendant des additifs | Plastiques et polymères |
| Boîtier en aluminium anodisé | Fibre / MOPA | La réponse de la couche anodisée dépend de la couleur | Marquage de l'aluminium anodisé |
La famille de lasers adaptée à votre pièce, ainsi que la configuration machine associée, est confirmée par un test sur échantillon. Les familles de machines et les plages de spécifications sont présentées sur les les machines de marquage laser à fibre et Machines de marquage laser UV pages produit.
Quels sont les modes de défaillance courants du marquage des connecteurs et des bornes ?
Les tests sur échantillons doivent être conçus pour révéler les modes de défaillance importants en production, et pas seulement pour produire un échantillon visuellement attrayant.
| Mode de défaillance | Cause ou condition typique | À vérifier |
|---|---|---|
| Contraste faible ou instable | La formulation du matériau, la couleur, le placage ou l'état de surface varient | Comparer des lots représentatifs et définir une fenêtre acceptable de contraste/lisibilité |
| Endommagement du placage ou de la surface | Énergie excessive ou effet cible inadapté sur une couche fonctionnelle mince | Inspecter la zone marquée et maintenir les zones de contact fonctionnelles hors du procédé, sauf approbation explicite |
| Fusion du plastique, moussage excessif ou déformation | L'apport thermique est trop élevé pour la résine, l'épaisseur de paroi ou le résultat cible | Comparer la voie laser et les paramètres sur la nuance moulée réelle |
| Le code ne peut pas être lu de manière fiable | Les modules sont trop petits, le contraste est faible, la distorsion est élevée ou les conditions de lecture diffèrent | Vérifier avec le lecteur de production et la méthode requise, pas uniquement par inspection visuelle |
| Dérive de la position de la marque | Le dispositif de fixation, le plateau, l'alimentation ou l'orientation n'est pas reproductible | Mesurer la position sur plusieurs pièces et vérifier les éléments de positionnement ou la correction de vision |
| Marques floues ou incomplètes | Variation de hauteur, courbure, profondeur de cavité ou accès optique obstrué | Vérifiez la géométrie complète de la pièce et si des changements au niveau de l'axe Z, de la rotation, de la 3D ou du montage sont nécessaires |
| Défaillance de durabilité après manipulation ou exposition | Le marquage visible ne répond pas aux exigences réelles en matière d'abrasion, de solvants ou de température | Effectuez le test d'exposition défini et revérifiez la lisibilité/la lecture du code |
| La cadence de production n'est pas atteinte | Le chargement, le positionnement, la vérification ou la gestion des rebuts dominent le cycle | Mesurez le cycle complet plutôt que le seul temps de balayage laser |
Comment le marquage des connecteurs et des bornes s'intègre-t-il dans la production ?
La préparation de la production dépend de l'ensemble du flux : comment les pièces arrivent, comment elles sont positionnées, comment les données sont fournies, comment la marque est vérifiée et ce qu'il advient des pièces acceptées ou rejetées. Le temps de balayage laser ne représente qu'une partie de ce cycle.
1. Charger et présenter la pièce
Les pièces peuvent être chargées manuellement, placées dans des plateaux, fournies sur bande ou en bobine, alimentées depuis un bol vibrant ou présentées sur un convoyeur. La méthode de chargement doit préserver la face à marquer et l'orientation requises par le procédé.
2. Positionner, brider et confirmer la position de marquage
Un plateau fixe ou un gabarit de fixation convient lorsque la présentation des pièces est répétable. L’indexage rotatif est utilisé lorsque la face de marquage requise change autour d’une pièce cylindrique. La vision peut réduire la dépendance à une orientation XY précise lorsque la hauteur de la pièce, l’accès optique et la plage de correction admissible restent maîtrisés.
3. Fournir les données de marquage et lancer le processus laser
Les numéros de pièce statiques peuvent être chargés à partir d’une tâche enregistrée. Les données variables de numéro de série, de lot ou de code peuvent provenir de l’opérateur, d’une base de données ou d’un système MES/de ligne. La gamme laser et le jeu de paramètres sélectionnés doivent correspondre à la bonne pièce et au bon état de surface.
4. Vérifier la marque et traiter les rebuts
Si une lecture en aval est nécessaire, le code doit être lu après le marquage et comparé à la valeur prévue. Une cellule de production peut également nécessiter une logique de conformité/non-conformité, la gestion des rejets et des enregistrements de traçabilité. L’architecture des données et la logique de sérialisation sont traitées dans la solution de traçabilité et d’intégration des données.
5. Mesurer le cycle complet et la cohérence des lots
Le cycle réel comprend le chargement, le positionnement, le serrage, le marquage, la vérification, la gestion des rejets et le déchargement ou le transfert. La manipulation des plateaux ou l’alimentation des pièces peut dominer la production à grand volume, de sorte que le temps de cycle doit être mesuré avec la méthode de chargement prévue et un lot représentatif, plutôt que déduit du temps de lecture.
6. Examiner l’intégration de la ligne, l’extraction et les dispositifs de sécurité
Les stations en ligne peuvent nécessiter des déclencheurs, des capteurs, une coordination du convoyeur, une alimentation automatique ou une cellule de marquage dédiée. Le marquage des plastiques peut également générer des fumées ou des produits de décomposition selon la résine et les additifs, il convient donc d'étudier l'extraction ou la ventilation avec la machine finale et l'agencement du procédé. Les voies système pertinentes incluent marquage à la volée et en ligne et la cellule de marquage automatique.
Validation et acceptation des échantillons
Pour les connecteurs et les bornes, un test sur échantillon n'est pas une formalité — c'est l'étape qui détermine le contraste, la taille de la marque, la durabilité et le temps de cycle sur votre pièce réelle. Zhuorui Laser prend en charge le marquage d'échantillons, le réglage des paramètres et l'examen du montage dans le cadre du processus d'évaluation.
Ce qu'il faut préparer pour un test sur échantillon
- Matériau de la pièce et état de surface — nuance de résine ou alliage métallique, placage, anodisation, couleur.
- Dessin ou photo du produit — emplacement du marquage, géométrie, zones à éviter.
- Contenu et taille de la marque — texte, logo, contenu Data Matrix / QR, taille des caractères ou du code.
- Effet cible — sombre sur clair, clair sur sombre, profondeur, niveau de contraste.
- Cadence de production et taille des lots — objectif de temps de cycle, volume.
- Présentation des pièces et méthode de chargement — pièces en vrac, plateau, bande ou bobine, convoyeur, montage existant et orientation requise.
- Exigence relative aux données et à la vérification — contenu fixe ou variable, lisible par l'humain uniquement ou vérification par scanner, échange de données de série/MES et gestion des rejets lorsque requis.
- Exigences environnementales — température, solvant, abrasion, cycles d'accouplement.
- Quantité d'échantillons — suffisamment de pièces pour le marquage ainsi que pour tout essai de durabilité.
Dimensions d'acceptation
| Dimension | Ce qu'il faut confirmer |
|---|---|
| Contraste et lisibilité | Marquage lisible sous l'angle de vue et l'éclairage requis |
| Taille des caractères / du code | Élément minimal produit de manière fiable sur la pièce |
| Lisibilité du code | Vérifié avec le lecteur utilisé en production (méthode de notation selon le client) |
| Répétabilité de position | Position de la marque cohérente entre les pièces dans le montage |
| Aucun dommage fonctionnel | Zones de contact intactes ; aucun revêtement, rugosité ou changement de géométrie inacceptable ; aucun affaiblissement structurel |
| Durabilité | Passe les tests définis d'abrasion / solvant / température |
| Temps de cycle | Mesuré sur des pièces réelles avec la méthode de chargement réelle |
Une fois ces points d'acceptation enregistrés, utilisez les résultats pour décider de la configuration finale de la source, de l'optique, du montage, du positionnement, de la vérification et de la manutention dans la section suivante. Les exigences en matière d'automatisation, de vision ou d'intégration des données doivent être prises en compte dans le périmètre du projet plutôt que présumées à partir de la seule source laser.
Comment les résultats des tests sur échantillons déterminent-ils la configuration finale de la machine ?
Le test sur échantillon doit clore la boucle de sélection. Son objectif n'est pas seulement d'approuver la marque, mais de montrer quelles caractéristiques de source, d'optique, de positionnement, de manutention, de vérification et de production sont réellement requises pour le résultat accepté.
| Constat sur échantillon ou en production | Implication de configuration | Ce qui doit encore être confirmé |
|---|---|---|
| Une voie UV donne le contraste plastique requis avec un effet de surface/thermique acceptable | Direction laser UV | Champ requis, temps de cycle et agencement de l'enceinte/poste de travail |
| La fibre/MOPA atteint le résultat sur le métal réel ou la borne plaquée | Direction fibre/MOPA | Configuration puissance/impulsion, optiques et cadence de production pour la surface approuvée |
| Un petit code nécessite des motifs plus fins qu'un logo large ou qu'un marquage textuel | La sélection du champ optique/de la lentille doit préserver la taille de caractéristique requise | Zone de marquage utilisable et performances du lecteur sur l'ensemble du lot |
| Le chargement dans le montage maintient la position dans la tolérance acceptée | Une machine à montage simple ou à plateau peut suffire | Méthode de chargement par l'opérateur et exigences de changement de série |
| La rotation de la pièce ou l'accès à plusieurs faces est nécessaire | Configuration rotative/indexage | Méthode de maintien, séquence d'indexation et cycle total |
| L'orientation XY varie entre les pièces | Le positionnement par vision peut être évalué | La variation de hauteur, l'accès optique et la plage de correction doivent encore être maîtrisés |
| La manutention manuelle/sur plateau ne peut pas atteindre la cadence de production requise | Évaluation de l'alimentation automatique, du convoyeur ou de la cellule de marquage | Interface, tampon, rejet et logique de changement de format |
| Chaque code DPM doit être vérifié et lié aux données de production | Fonctions de lecteur/vision, de sérialisation et d'intégration des données | Source de données, méthode de vérification, réponse réussite/échec et enregistrement de traçabilité |
| Les fumées de procédé nécessitent une évacuation contrôlée | L'extraction/ventilation devient partie intégrante de la configuration de la machine ou de la cellule | Émissions réelles liées aux matériaux/procédés et exigences du site |
Le résultat privilégié est la configuration la plus simple qui satisfait de manière répétée aux critères d’acceptation convenus pour l’échantillon et la production. Si le résultat requis nécessite un axe rotatif, une vision, une alimentation automatique ou une intégration de données, ces fonctions doivent être spécifiées parce que l’essai a démontré qu’elles étaient nécessaires — et non ajoutées par défaut.
FAQ
Le marquage laser peut-il endommager les surfaces de contact des bornes ?
Le marquage sur les zones de contact ou conductrices est évité par principe, car le traitement laser peut modifier le placage, l’état de surface, la rugosité ou la géométrie locale d’une surface fonctionnelle. Ces modifications peuvent affecter le contact électrique ou le comportement d’accouplement. La définition de la zone d’exclusion provient du dessin de la pièce et de la spécification applicable, et le marquage sur échantillon doit rester à l’intérieur des surfaces non fonctionnelles approuvées.
Pourquoi le contraste de marquage diffère-t-il entre les boîtiers en cuivre, plaqués et en plastique ?
Chaque matériau réagit différemment à l’énergie laser — le cuivre et le laiton absorbent moins à 1064 nm, les couches de placage modifient la réponse, et les nuances de plastique réagissent en fonction de leur résine et de leurs additifs. Il s’agit d’un comportement de matériau, traité en détail dans les pages sur le cuivre, le laiton, le métal plaqué et les matériaux plastiques.
Les bornes cylindriques ont-elles besoin d’un axe rotatif ?
Pas toujours. Un seul côté plat peut être marqué avec un montage simple ; une borne qui nécessite des marques sur plusieurs faces est plus répétable avec un axe rotatif qui indexe chaque face en une seule installation. La décision dépend des faces à marquer et du volume, et est confirmée lors de l’essai sur échantillon. Voir la solution de marquage rotatif pour la méthode système.
La marque peut-elle résister à des températures élevées, aux solvants et à des accouplements répétés ?
Cela dépend du matériau, de la surface et des paramètres laser — une marque qui résiste sur une surface peut échouer sur une autre. La durabilité est vérifiée par des tests définis sur des échantillons réels (abrasion, solvant, cycles de température, relecture du code). Cette page ne garantit pas un niveau de durabilité universel ; c'est le test sur échantillon qui l'établit pour votre pièce.
Quel laser dois-je évaluer pour des boîtiers de connecteurs de petite taille ?
Pour les boîtiers en plastique, l'UV est souvent la première direction à évaluer lorsque l'on recherche en priorité une marque propre et à faible apport de chaleur. Pour de nombreux boîtiers métalliques et plaqués classiques, le fibre/MOPA est un point de départ courant. Le cuivre et les autres surfaces hautement réfléchissantes doivent être traités séparément et peuvent nécessiter une comparaison entre des approches IR/MOPA, UV ou vert adaptées. Le choix final dépend de la résine ou de la surface métallique réelle, de la couleur, du plaquage et de l'effet cible, et est confirmé sur un échantillon.
Le marquage peut-il être intégré à une ligne d'assemblage existante ?
Oui, lorsque la disposition et la cadence de la ligne l'exigent — avec des signaux de déclenchement, un positionnement, une vérification de lecture et un échange de données avec le système de production. Le périmètre de l'intégration est examiné en tant que projet (voir les solutions de marquage à la volée et en ligne et de traçabilité, ainsi que le parcours de demande OEM et personnalisée), et n'est pas présumé à partir de la description d'une machine.
Essai sur échantillon ou devis
Si votre pièce est un connecteur, une borne ou une extrémité sertie, le moyen le plus rapide de régler le procédé est un essai sur échantillon avec votre matériau et le contenu de marquage. Zhuorui Laser peut examiner l'application, marquer des échantillons représentatifs, définir les paramètres et confirmer la direction de la configuration.