
Guides comparatifs de marquage laser
Comparez les technologies de marquage laser, les mécanismes de marquage et les alternatives non laser avant la rédaction d’un cahier des charges machine. Commencez par le matériau, le marquage requis, la méthode de production et le test d’acceptation, puis utilisez le guide pertinent pour comparer les options en détail.
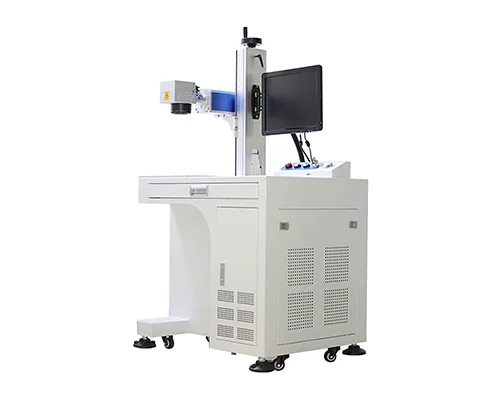
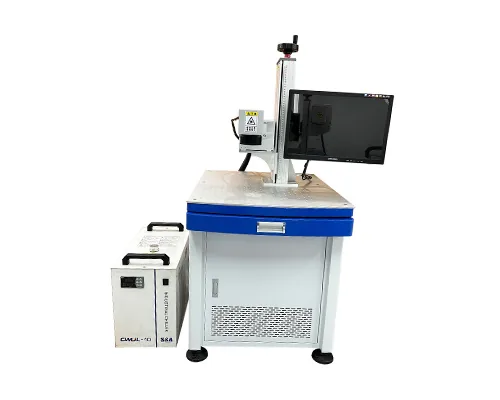
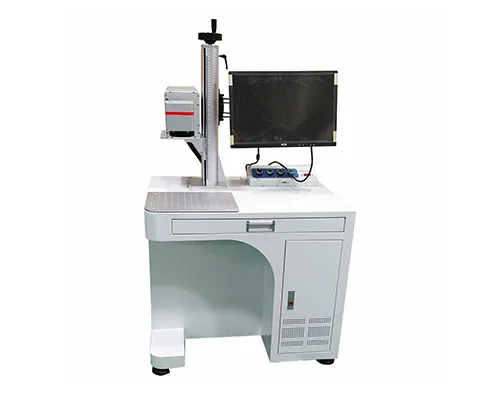
Images représentatives d’équipements à fibre, UV et CO2. Elles montrent uniquement les familles d’équipements ; les résultats de marquage réels dépendent toujours de l’échantillon et de la configuration de la machine.
Choisissez votre parcours de comparaison pour le marquage laser
Ne commencez pas par la puissance en watts ou le prix de la machine. Décidez d'abord si la question non résolue concerne la source laser, le marquage physique ou un autre procédé de codage. Chaque parcours ci-dessous mène à un guide technique ciblé.
Choisissez une source laser
Comparez la famille de longueurs d'onde, la réponse du matériau, l'apport thermique, le comportement des impulsions, l'effet de marquage et les contraintes pratiques d'exploitation.
Voir quatre comparaisons de sourcesDéfinissez le résultat physique
Distinguez le marquage de surface de la gravure par enlèvement de matière et de la gravure chimique ou électrochimique avant d’aborder l’équipement.
Comparez le marquage, la gravure et la gravure chimiqueComparez un autre procédé de codage
Évaluez la permanence, le contact, les consommables, la maintenance, l’intégration de ligne et l’inspection par rapport au marquage par micropercussion ou au jet d’encre.
Consultez les guides des procédés alternatifsFibre, MOPA, UV ou CO2 : par où commencer ?
Utilisez ceci comme tableau de présélection, et non comme une validation de matériau. Un même nom de matériau peut réagir différemment en raison de la nuance, des additifs, du revêtement, de la couleur, de la géométrie et du marquage requis.
| Point de décision | Fibre | Laser à fibre MOPA | UV | CO2 |
|---|---|---|---|---|
| Positionnement technologique | La voie du laser à fibre pulsé couramment évaluée pour le marquage industriel sur les métaux et certains plastiques. | Une architecture à fibre pulsée offrant une flexibilité de contrôle des impulsions plus large que de nombreuses sources Q-switched conventionnelles ; il ne s'agit pas d'une famille de longueurs d'onde distincte. | Voie à courte longueur d'onde couramment évaluée lorsque des détails fins, la sensibilité de surface ou une plus faible influence thermique sont déterminants. | Voie à longueur d'onde plus longue couramment évaluée pour de nombreuses surfaces organiques, d'emballage et autres surfaces non métalliques qui absorbent bien le rayonnement CO2. |
| Bonne première question | La pièce a-t-elle besoin d'une identification métallique permanente, d'une gravure ou d'un marquage à haut débit ? | Une voie fibre est-elle déjà adaptée, mais faut-il encore mieux maîtriser la largeur d'impulsion, l'apport thermique ou l'effet de surface ? | Le substrat est-il sensible à la chaleur, finement structuré, revêtu ou difficile à marquer proprement avec une voie fibre ? | La cible est-elle une surface en papier, bois, cuir, polymère, revêtement ou emballage pour laquelle l'absorption du CO2 est favorable ? |
| Qu'est-ce qui peut changer la réponse ? | Alliage, finition, revêtement, additifs, profondeur requise, taille du champ et objectif de cycle. | Architecture de la source, plage de largeur d'impulsion disponible, fenêtre de fréquence/énergie, finition de surface et effet visuel requis. | Formulation réelle, transparence, empilement de revêtements, taille des détails, seuil de dommage et exigence de cycle. | Substrat ou revêtement exact, absorption, mécanisme de marquage, extraction, vitesse de ligne et contexte de maintenance. |
| Mise en garde principale | “ Métal ” ou “ plastique ” seuls ne suffisent pas pour approuver le procédé. | Ne partez pas du principe que le MOPA produit automatiquement de la couleur, un meilleur contraste ou moins de chaleur sur chaque pièce. | “Le ” marquage à froid » n’est pas un traitement à zéro chaleur, et l’UV n’est pas automatiquement la meilleure voie pour chaque pièce en plastique ou en verre. | Ne partez pas du principe qu’un marquage sur métal nu ou qu’un résultat de contraste spécifique sera obtenu sans tester la surface réelle. |
Utilisez le tableau pour choisir une direction d’essai. La sélection finale doit toujours reposer sur la pièce réelle, le fichier de marquage, l’objectif de production et les critères d’acceptation.
Quatre tâches de fabrication et la voie de comparaison à ouvrir en premier
Ce sont des points de départ pratiques, et non des sélections de machine garanties. Leur objectif est de traduire les variables d’ingénierie en situations de production reconnaissables.

Commencez par la fibre. Comparez le MOPA lorsque la flexibilité des impulsions, le développement de la couleur, l’apport thermique ou une fenêtre de procédé plus large importe. Validez la lisibilité, l’état de surface et le temps de cycle sur la pièce réelle.

Comparez le laser à fibre et l’UV sur la formulation réelle du polymère. Les pigments, les charges, les additifs et la couleur peuvent modifier l’absorption, le contraste et le risque d’endommagement, de sorte que le nom de la résine à lui seul ne suffit pas.

Comparez l’UV et le CO2 lorsque le substrat peut répondre à l’une ou l’autre voie. Si la ligne utilise également le jet d’encre, incluez les consommables, le nettoyage, la ventilation, la vérification des codes et le changement de production dans la comparaison.

Comparez la gravure laser au marquage par micropercussion lorsque la profondeur et la permanence importent. Vérifiez la déformation autorisée, la rigidité de la pièce, la profondeur du marquage, le bruit, l’accès à l’outillage, le temps de cycle et les exigences de qualité de code.
Comparez les options de marquage laser à fibre, MOPA, UV et CO2
Le choix d'une famille de sources réduit les options, mais il ne confirme pas que le procédé fonctionnera sur une pièce spécifique. L'état de surface, les additifs, les revêtements, la géométrie, la taille du champ, la mise au point, les réglages d'impulsion et l'essai de réception peuvent modifier le résultat pratique.
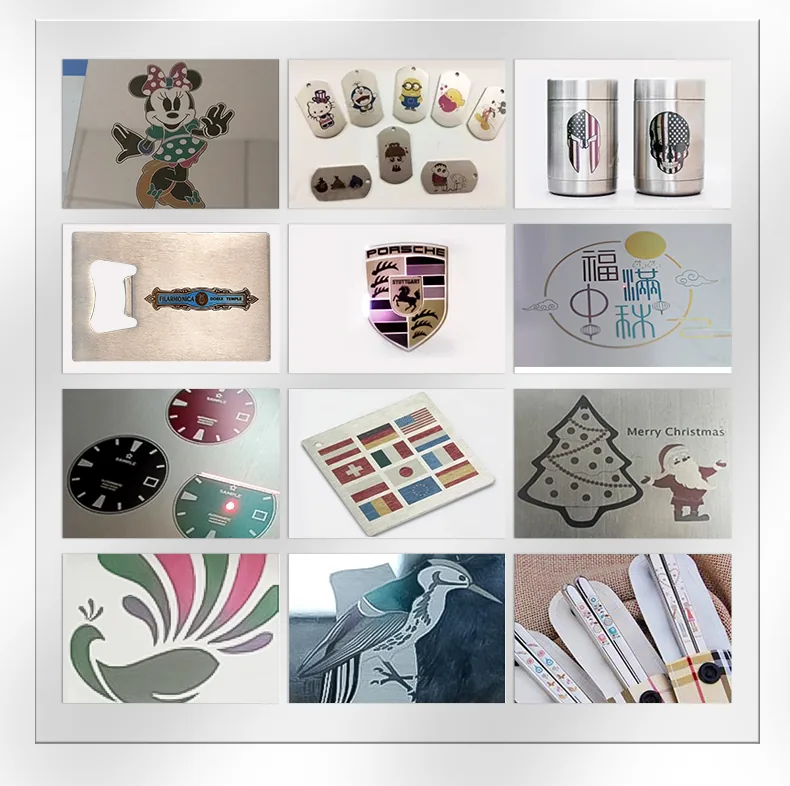
Comparez le marquage laser à la gravure, à l'attaque chimique, au marquage par micropercussion et au jet d'encre.
Deux systèmes peuvent produire des caractères lisibles tout en créant des modifications de surface, des tâches de maintenance et des exigences de validation très différentes. Avant de comparer les équipements, définissez ce que le marquage doit encore satisfaire après un nettoyage, une usure, une exposition à la chaleur ou aux produits chimiques.
Comparaison initiale des procédés
Avant de comparer les modèles de machines, distinguez la manière dont la marque est créée. Le marquage de surface, l'enlèvement délibéré de matière, l'indentation mécanique et l'encre déposée créent des exigences différentes en matière de durabilité, de maintenance et d'inspection.
| Point de décision | Marquage de surface au laser | Gravure / attaque au laser | Micropercussion | Codage à jet d'encre |
|---|---|---|---|---|
| Comment la marque est formée | L'interaction laser sans contact modifie la couleur, la chimie ou l'apparence de la surface avec peu ou pas de profondeur intentionnelle. | L'énergie laser retire ou modifie intentionnellement la matière afin de créer une marque en creux ou texturée ; la terminologie exacte de “ gravure ” doit être définie pour l'application. | Un stylet indente mécaniquement la surface. | L'encre est déposée sur la surface. |
| Déformation de la pièce / enlèvement de matière | Généralement faible, mais les effets thermiques ou de surface nécessitent toujours une validation. | L'enlèvement de matière ou une modification mesurable de la surface fait partie du résultat escompté. | La déformation mécanique est inhérente au procédé. | Aucun enlèvement intentionnel du substrat ; l'adhérence et le séchage deviennent des variables clés. |
| Consommables / pièces d'usure | Aucune encre ni aucun stylet n'est consommé au point de marquage ; les filtres d'extraction et la maintenance normale peuvent toujours s'appliquer. | Maintenance similaire à celle d'un système laser, avec une attention accrue aux débris et à l'extraction lorsque de la matière est enlevée. | L'usure du stylet/de l'outil et la maintenance mécanique font partie du processus. | Les exigences en matière d'encre, de fluide d'appoint/solvant et de nettoyage sont des variables de fonctionnement centrales. |
| Ouvrez cette comparaison lorsque… | Vous avez besoin d'une identification permanente, sans contact, avec un changement visuel ou de surface contrôlé. | La profondeur, le résultat tactile, la rugosité ou l'enlèvement de matière font partie de la spécification. | Une identification permanente en creux peut justifier une indentation mécanique contrôlée. | Le codage à grande vitesse peut utiliser un marquage déposé et la gestion des consommables est acceptable. |
Précisez si la cible est un changement de couleur ou de texture de surface, un enlèvement délibéré de matière ou un mécanisme d'attaque chimique. La profondeur, la rugosité, les débris, le comportement à la corrosion et les limites dimensionnelles sont des questions différentes.
Ouvrez le guide de terminologie et de mécanismesComparez le traitement sans contact à une indentation mécanique permanente. La rigidité de la pièce, la déformation de la surface, le bruit, l'usure des outils, les besoins en données et la profondeur lisible doivent entrer dans la décision.
Ouvrir le guide laser vs micropercussionComparez une marque créée par laser à de l'encre déposée. La réaction du substrat, le contraste, la vitesse de ligne, les changements de format, les consommables, le nettoyage, la ventilation et la vérification du code doivent être évalués ensemble.
Ouvrir le guide laser vs jet d'encreChoisissez le bon guide comparatif de marquage laser
| Condition de départ | Ouvrez d’abord ce guide | Rassemblez ces variables |
|---|---|---|
| Métaux et certains plastiques ; l’UV est également à l’étude | Fibre vs UV | Nuance d’alliage ou qualité de polymère, finition de surface, contraste cible, taille de caractéristique, limite thermique et débit. |
| Voie axée sur le métal comparée aux surfaces organiques ou revêtues | Fibre vs CO2 | Famille de matériaux, empilement de revêtements, mécanisme requis, taille de champ, contexte d’extraction et de maintenance. |
| Traitement fin ou sensible à la chaleur comparé aux matériaux réactifs au CO2 | UV vs CO2 | Absorption de surface, seuil de dommage, détail du marquage, état de l’emballage ou du matériau organique et cible de cycle. |
| Une voie fibre est sélectionnée, mais la flexibilité des impulsions n’est pas résolue | MOPA vs Q-switched | Couleur ou contraste requis, largeur d'impulsion nécessaire, vitesse de marquage, plage de la source et méthode d'acceptation des échantillons. |
| Le résultat demandé est décrit de manière incohérente | Marquage vs gravure vs gravure chimique | Profondeur cible, rugosité, enlèvement de matière, intégrité de surface, exigence de corrosion ou de nettoyage. |
| L'identification industrielle permanente peut faire appel à l'indentation mécanique | Laser vs micropercussion | Rigidité de la pièce, déformation autorisée, profondeur requise, bruit, accès à l'outil, données et maintenance. |
| Une ligne de production utilise ou envisage actuellement de l'encre déposée | Laser vs jet d'encre | Substrat, adhérence de l'encre, consommables, nettoyage, vitesse de ligne, vérification du code et ventilation. |
Utiliser une méthode de preuve unique pour chaque comparaison
Une comparaison utile maintient constants l'échantillon et l'essai d'acceptation. Sinon, le résultat peut refléter un état de matériau, un fichier de marquage ou une cible de production différents plutôt qu'une meilleure gamme de fabrication.
- 1
Figer l'état de la pièce
Enregistrer la nuance du matériau, la couleur, la finition, le revêtement, la contamination, l'épaisseur de paroi et la géométrie.
- 2
Définir le marquage requis
Fournir le fichier, la taille, la largeur de trait, le type de code, le contraste, la profondeur, la texture et les zones protégées.
- 3
Comparer le système de production
Inclure le chargement, le montage, le contrôle de la mise au point, l'objectif de cycle, l'extraction, les protections, le logiciel et la vérification.
- 4
Approuver avec un test reproductible
Définir l'éclairage d'inspection, le lecteur, le nettoyage, l'abrasion, la chaleur, la méthode d'acceptation chimique ou dimensionnelle.

Questions de comparaison sur le marquage laser
Utilisez ces réponses comme point de départ. Le guide détaillé et un test sur échantillon contrôlé devraient confirmer le choix final.
Quelle est la meilleure technologie de marquage laser ?
Il n'existe pas de source idéale universelle. Le choix pratique dépend de la réponse du matériau et de la surface, de l'effet de marquage requis, de la géométrie, de l'objectif de cycle, de l'intégration, des dispositifs de sécurité et du test d'acceptation. Utilisez les comparaisons de sources pour restreindre la voie d'essai.
MOPA est-il une famille de lasers distincte de celle des lasers à fibre ?
MOPA est un type d'architecture de laser à fibre pulsé, et non une famille de longueurs d'onde sans rapport. Comparez-le à une source à fibre Q-switched conventionnelle lorsque la flexibilité de la largeur d'impulsion ou les effets de couleur et de contraste sélectionnés importent.
Une puissance plus élevée rend-elle une voie meilleure ?
Non. La puissance nominale seule ne définit pas l'absorption, la puissance crête, le comportement des impulsions, la taille du spot, l'apport thermique, la qualité du marquage ou le temps de cycle. Comparez la source complète, l'optique, les réglages et le résultat sur échantillon.
Quand le marquage par micropercussion doit-il être comparé au marquage laser ?
Comparez-les lorsqu'une identification industrielle permanente peut accepter une indentation mécanique. La profondeur requise, la déformation de surface, la rigidité de la pièce, le bruit, l'usure de l'outil, l'accès et le flux de données sont des variables essentielles.
Quand le jet d'encre doit-il être comparé au marquage laser ?
Comparez-les lorsqu'une ligne peut utiliser de l'encre déposée ou une marque créée par laser. Examinez ensemble la compatibilité du substrat, le contraste, les consommables, le nettoyage, le changement de format, la vitesse de ligne, la ventilation, la maintenance et la vérification.
Un guide comparatif peut-il remplacer les essais sur échantillon ?
Non. Un guide peut identifier la voie la plus adaptée à tester en premier, mais il ne peut pas confirmer le contraste, les dommages, l'adhérence, la profondeur, la durabilité, la qualité du code ou le temps de cycle sur une pièce de production que l'on n'a pas vue.
Préparer un cahier des charges testable pour le marquage laser
Zhuorui Laser fournit des machines standard, prend en charge les évolutions fonctionnelles et les configurations de machines personnalisées, et peut évaluer les exigences d’automatisation liées à un projet. Une recommandation est plus fiable lorsque vous fournissez la pièce réelle, l’exigence de marquage, les conditions de production et les critères d’acceptation avant le devis.
Tester le procédé avant de sélectionner la machine
Partagez le matériau, l’état de surface, le fichier de marquage, l’objectif de production et la méthode de réussite/échec. Zhuorui Laser peut alors recommander une source, une configuration et un plan de test d’échantillons en fonction de l’application réelle plutôt que sur le seul tableau comparatif.