
Лазерная маркировка разъемов и клемм
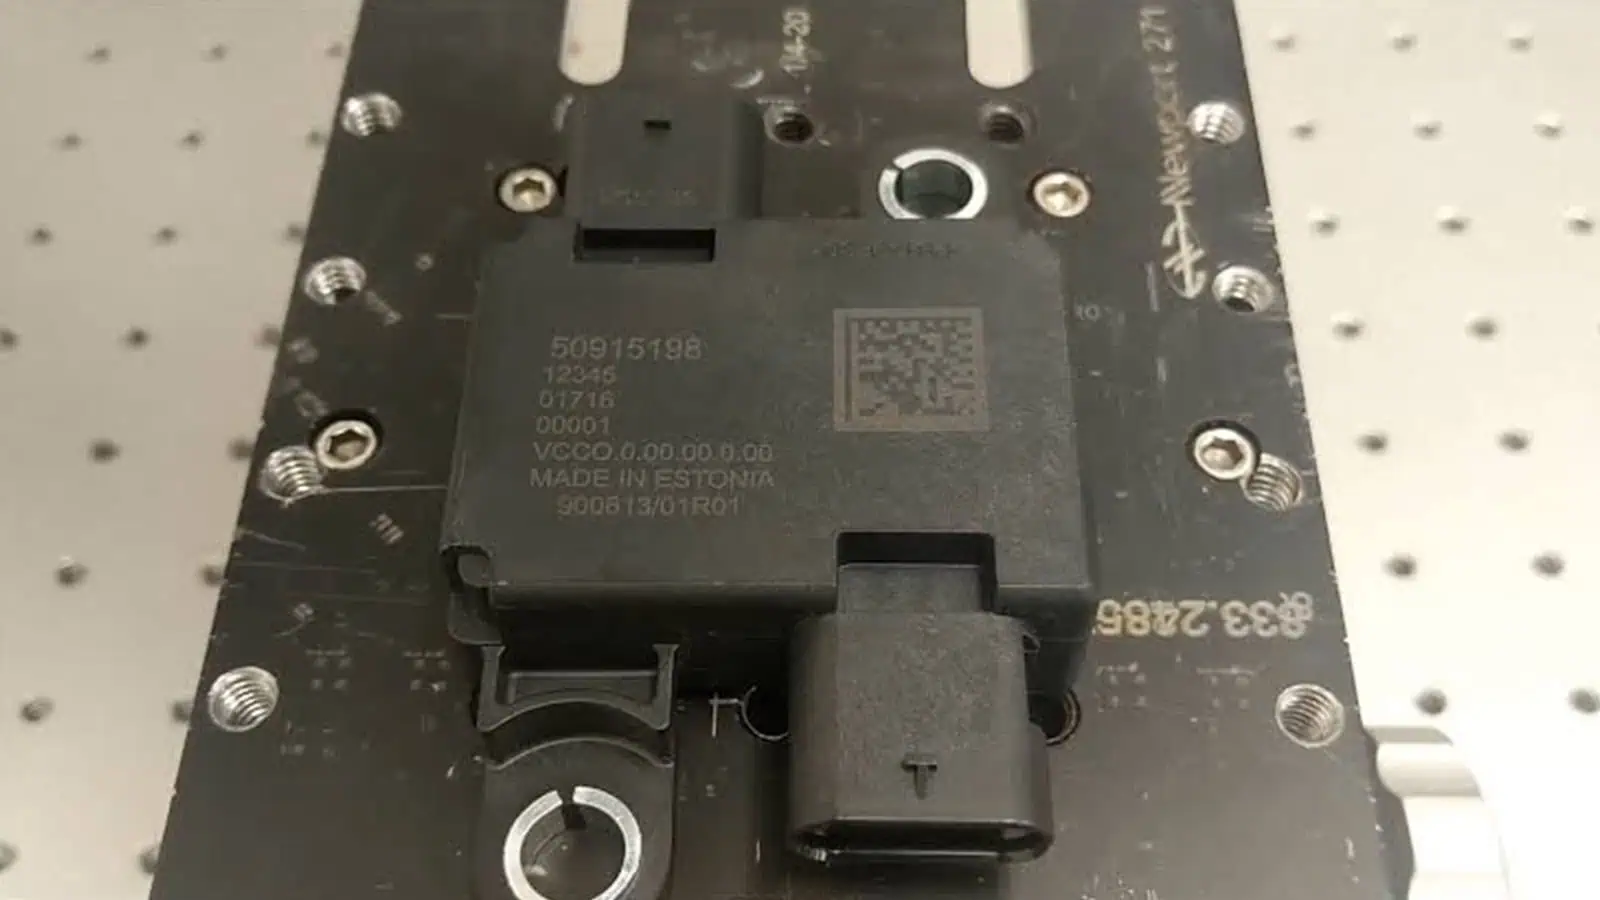
Постоянная маркировка для корпусов соединителей, клемм и обжимных концов — бренд, номер детали, полярность, партия и коды Data Matrix, размещённые там, где они остаются читаемыми без касания контактных или токопроводящих зон.
Эта страница помогает преобразовать требование к маркировке соединителя или клеммы в проверяемое производственное задание: определить деталь и цель маркировки, задать требуемый визуальный, кодовый и функциональный результат, учесть поверхность, геометрию и нагрузку, выбрать направление лазера для тестирования образцов, а затем использовать результаты приёмки для определения оснастки, верификации и окончательной конфигурации станка.
Лазерная маркировка соединителей и клемм: краткий обзор
Да — лазерная маркировка является устоявшимся методом нанесения постоянной идентификации на соединители и клеммы. В электронной и электротехнической промышленности корпуса соединителей обычно маркируются брендом, номером детали, датой и кодами партии, а также символами Data Matrix, тогда как клеммы и штырьки несут номера клемм, метки полярности и коды прослеживаемости. Практический вопрос не в том, можно ли это сделать, а в том, что нужно вашей детали, где метку можно безопасно разместить, как следует удерживать деталь с учётом геометрии и какое направление лазера оценивать первым.
Поведение материала — почему медь, латунь, покрытие и марки пластика реагируют по-разному — относится к специализированным страницам о материалах, ссылки на которые приведены по всему тексту, а не к этой странице. Если ваш вопрос касается печатная плата или отдельные электронные компоненты, это отдельные страницы приложений в том же разделе «Электроника и электрооборудование».
Какие детали разъемов и клемм обычно маркируются?
Начните с определения точного семейства деталей, доступной поверхности для маркировки и функциональных зон, которые должны оставаться нетронутыми. Корпуса разъемов, клеммы, штыри, гильзы для обжима и клеммные колодки различаются по размеру, доступу, геометрии и способу их подачи на станцию маркировки.
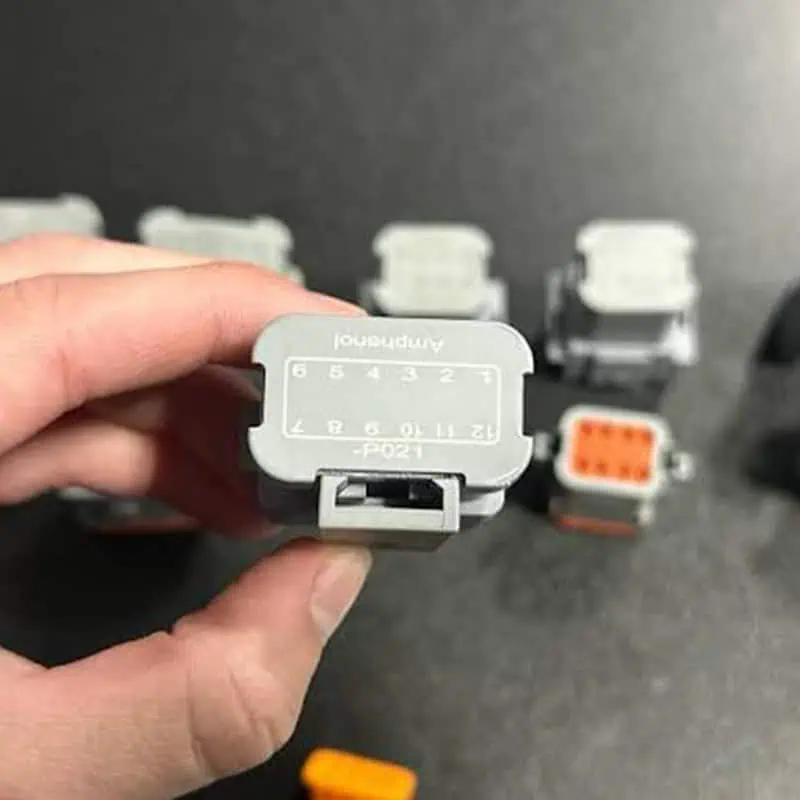
Корпуса разъёмов
Корпуса разъемов могут быть пластиковыми или металлическими и обычно обеспечивают наибольшую доступную площадь для маркировки. Практические вопросы заключаются в том, какая наружная поверхность остается видимой после сборки, ограничивают ли доступ ребра, защелки или уплотнения и можно ли повторяемо позиционировать деталь в лотке или приспособлении.
Клеммы и штыри
Клеммы и штыри имеют гораздо меньшую площадь для маркировки, чем корпуса, и могут быть плоскими, формованными или цилиндрическими. Используемая поверхность обычно представляет собой видимую боковую поверхность над зоной сопряжения/контакта, поэтому ориентация после установки и повторяемая подача к лазеру становятся частью проектирования приложения.
Обжим кабеля и концы со стороны провода
Обжимные гильзы и концы со стороны провода — это небольшие формованные элементы с ограниченной площадью плоской поверхности. Их пригодность зависит от того, можно ли обнажить боковую поверхность, не нарушая провод, проводник или функцию обжима, и от того, поступает ли деталь россыпью, в ленте, на катушке или в сборе.
Почему маркируются соединители и клеммы?
Требование к маркировке должно быть определено до маршрута лазерной обработки. Соединителю может потребоваться видимый идентификатор сборки, машиночитаемый код прослеживаемости или и то, и другое — и каждая цель меняет то, что должно оставаться читаемым, где может располагаться маркировка и как должна проводиться приёмка образца.
| Почему деталь маркируется | Типичное содержание | Что это меняет в требовании к маркировке |
|---|---|---|
| Идентификация детали | Бренд, номер детали, номер детали заказчика | Видимое расположение, читаемость и согласованность после сборки |
| Сборка и ориентация | Положение вывода, полярность, идентификатор полости или соединения | Положение метки и направление просмотра становятся критичными |
| Прослеживаемость партии и производства | Код даты, код лота, идентификатор партии | Точность данных и долговечная читаемость важны на протяжении всего производственного потока |
| Сериализация на уровне единицы продукции | Серийный номер, Data Matrix или QR-код | Необходимо оценить размер элемента, производительность считывателя, передачу данных и проверку после нанесения маркировки |
| Контроль, обслуживание или последующая обработка | Номинальные характеристики, статус, идентификатор обслуживания или процесса, если это требуется чертежом/программой | Марка должна оставаться доступной и читаемой на последующем пункте контроля или обслуживания |
Не каждому соединителю нужен каждый тип маркировки. Начните с чертежа, спецификации заказчика или требования к прослеживаемости, затем определите содержание маркировки и критерии приемки исходя из этой цели.
Что обычно маркируется?
| Семейство деталей | Типичное содержание маркировки | Типичное расположение |
|---|---|---|
| Корпус разъема (пластик/металл) | Марка, номер детали, код даты/партии, Data Matrix / QR | Плоская наружная поверхность, сверху или сбоку |
| Клемма / штырь | Номер клеммы, полярность, код партии | Сторона клеммы, над зоной контакта |
| Обжимная гильза / конец со стороны провода | Код партии или прослеживаемости | Плоская сторона зоны обжима |
| Клеммная колодка / винтовая клемма | Номер позиции, маркировка напряжения/номинала | Изоляционный корпус, видимая поверхность |
То, определяется ли содержимое чертежом заказчика, отраслевым стандартом или внутренним правилом прослеживаемости, влияет на то, что должна уметь делать станция маркировки. Когда значение кода генерируется базой данных серийных номеров или MES и должно быть проверено после маркировки, проектирование потока данных относится к решению для прослеживаемости и интеграции данных, а не к этой странице приложения.
Что определяет результаты лазерной маркировки на соединителях и клеммах?
Одного названия материала недостаточно для выбора процесса. Результат определяется сочетанием материала и поверхности, размера маркировки, целевого эффекта, оптического доступа, повторяемости позиционирования и способа проверки маркировки в производстве.
Материал, цвет, покрытие и состояние поверхности
Пластиковый корпус может изменять отклик в зависимости от марки смолы, цвета, наполнителя или пакета добавок; клемма может изменять отклик в зависимости от сплава, покрытия и отделки поверхности. Поэтому медь, латунь, металл с покрытием и конструкционные пластмассы необходимо оценивать как фактические поверхности, а не только по обобщённым названиям материалов. Подробное поведение материалов описано на медь, латунь, металл с гальваническим покрытием и пластмассы страницы.
Содержимое маркировки, доступная площадь и минимальный размер элемента
Логотип на широкой лицевой поверхности корпуса — это иная оптическая задача, чем компактный код Data Matrix на узкой боковой поверхности терминала. Высота знаков, размер модуля кода, плотность данных, ширина линий и доступная площадь для маркировки определяют, насколько тонким должен оставаться процесс по всей партии. Полезный предел — это не самый мелкий элемент, который можно получить однократно, а самый мелкий элемент, который остаётся воспроизводимым и читаемым при предполагаемом методе контроля.
Целевой эффект и допустимое изменение поверхности
Контраст тёмного на светлом, светлая маркировка на тёмной поверхности, неглубокое изменение цвета, отжиг или более глубокая гравировка — это разные цели. Допустимая величина подводимого тепла, удаления поверхностного слоя или изменения покрытия также должна быть определена, особенно вблизи контактных, уплотнительных или механически нагруженных зон.
Геометрия, фокусировка и оптический доступ
Кривизна, глубина полости, разброс высоты, рёбра и многогранная геометрия могут смещать маркировку от заданных условий фокусировки или перекрывать оптический доступ. Эти переменные определяют, можно ли обрабатывать деталь с помощью простого приспособления или требуется поворотное индексирование, регулировка по оси Z, машинное зрение или другое специальное решение.
Позиционирование, верификация и долговечность
Воспроизводимость приспособления и ориентация детали определяют стабильность положения маркировки. Если содержимое машиночитаемо, производственное считывающее устройство, освещение и требуемый метод верификации также становятся частью результата. Если маркировка должна выдерживать абразивное воздействие, растворители, нагрев или многократное обращение, эти воздействия должны быть включены в приёмку образцов, а не предполагаться только по внешнему виду.
К какому результату маркировки следует стремиться?
Определите приемлемый результат до сравнения лазеров. Для соединителей и клемм хорошая маркировка — это не просто та, что выглядит тёмной или чёткой, — она должна соответствовать визуальным, кодовым, позиционным, функциональным требованиям и требованиям по долговечности реальной детали.
| Аспект результата | Что необходимо определить | Почему это важно |
|---|---|---|
| Визуальный результат | Требуемый контраст, четкость символов и направление просмотра | Читаемые человеком идентификаторы должны оставаться разборчивыми после сборки |
| Результат по коду | Размер кода, считыватель, освещение и любой требуемый метод верификации или оценки качества | Код, который кажется приемлемым, всё равно может не считываться в производственных условиях |
| Результат по поверхности | Изменение цвета, отжиг, неглубокая маркировка или глубина гравировки, если применимо | Требуемый внешний вид определяет выбор источника и направление параметров |
| Результат по положению | Допуск на положение маркировки и доступ для окончательного визуального контроля | Из этого допуска вытекают требования к приспособлению, лотку, системе машинного зрения или индексации |
| Функциональный результат | Отсутствие недопустимых изменений контакта, покрытия, уплотнения, прочности стенок или функции сопряжения | Функциональные поверхности и запретные зоны имеют приоритет над внешним видом |
| Результат по долговечности | Требуемая стойкость к механическим воздействиям, истиранию, растворителям, нагреву, влажности или циклам сочленения | Приемка должна отражать фактические условия эксплуатации или последующий технологический процесс |
| Результат партии | Стабильность по деталям, лоткам, партиям и сменам | Процесс должен быть воспроизводимым, а не только успешным на одном образце |
Чертеж заказчика, требование программы или внутренний план качества должны задавать критерии приемки там, где они существуют. Если формальный критерий отсутствует, испытание образца все равно должно регистрировать согласованные визуальные, функциональные и производственные условия приемки до окончательного утверждения конфигурации станка.
Где наносить маркировку, а где — нет
Выбор положения — это в такой же степени проектное решение, как и решение, связанное с лазером. Рабочее правило для соединителей и клемм: наносите маркировку на плоские, видимые, нефункциональные поверхности и никогда — на контактные или токопроводящие участки, где маркировка может изменить электрическое или механическое поведение.
Контактные и токопроводящие зоны являются запретными зонами
Контактные поверхности клемм — зона сопряжения, пружинные контакты, токопроводящие дорожки и любая область, по которой проходит ток или которая обеспечивает электрическое соединение, — должны быть свободны от лазерной маркировки, если только спецификация детали явно не допускает там этот процесс. Лазерная обработка может изменить покрытие, отделку поверхности, шероховатость или локальную геометрию; на функциональной контактной площадке такие изменения могут повлиять на электрический контакт или поведение при сопряжении. Поэтому точное определение запретной зоны следует из чертежа детали и применимой спецификации.
Безопасные зоны
- Плоские поверхности корпуса — стандартная область для бренда, номера детали и кодов; легко наносить маркировку, легко сканировать после сборки.
- Боковая стенка клеммы над зоной контакта — видна после вставки, не перекрывает сопрягаемую поверхность.
- Боковая грань обжимной гильзы — достаточно плоская для небольшого кода, вдали от зоны жил провода.
Запретные зоны
- Контактные поверхности и токопроводящие пути — маркировка может изменить качество поверхности, покрытие или переходное сопротивление.
- Уплотнительные зоны и зоны прокладок на герметичных соединителях — метка, нарушающая уплотнительную поверхность, может повлиять на класс защиты IP.
- Сильно нагруженные или изгибающиеся участки — на тонких пластиковых стенках или в местах перехода кабеля глубокая метка может ослабить конструкцию.
- Области, позднее закрываемые переформованием или заливкой компаундом — если метка будет закрыта, проверьте её читаемость через материал покрытия.
Позиционирование и подача детали
Место нанесения метки также зависит от способа подачи детали к лазеру. Корпус в лотке можно позиционировать с помощью простого приспособления; цилиндрический вывод необходимо поместить так, чтобы лазер достиг нужной поверхности; для небольших выводов в ленте или катушке может потребоваться система подачи. Методы выравнивания и позиционирования см. в разделе решение для визуального позиционирования; для цилиндрических деталей см. решение для ротационной маркировки.
Геометрия, закрепление и позиционирование
Разъемы и контакты имеют формы, которые не позволяют им устойчиво лежать на плоской поверхности при лазерной обработке: это могут быть цилиндрические контакты, детали с глубокими полостями, многогранные корпуса или мелкие компоненты, поставляемые в лотках или на катушках. Геометрия детали определяет, достаточно ли будет простого настольного приспособления или же потребуется использование поворотного механизма, системы технического зрения либо системы автоматической подачи.
Цилиндрические клеммы и маркировка методом вращения
Штифты, стойки и цилиндрические клеммы обычно маркируются по окружности на одной или нескольких гранях. Вращательная ось индексирует деталь, так что лазер последовательно достигает каждой грани за одну установку, обеспечивая повторяемость положения от детали к детали. Для деталей, маркированных на одной плоской стороне, может быть достаточно простого упора или V-образного зажима. Методика вращательной маркировки — выбор оси, индексирование и фиксация детали — описана в [ссылка на источник]. решение для ротационной и круговой маркировки.
Корпуса и лотки нестандартной формы, а также специализированная оснастка
Для корпусов, имеющих ребра, защелки или неровные наружные поверхности, требуется оснастка, обеспечивающая точное позиционирование детали при каждой загрузке и открывающая доступ к поверхности для нанесения маркировки. При работе с мелкими деталями часто применяется загрузка с использованием лотков: в ячейках лотка размещаются десятки корпусов, а маркировочная станция последовательно перемещается от одной детали к другой. Если маркировку необходимо наносить на несколько граней, деталь нужно переустанавливать, либо сама станция должна быть оснащена дополнительными осями перемещения. Точность позиционирования, обеспечиваемая оснасткой, напрямую влияет на стабильность расположения маркировки, поэтому выбор решения в данном случае — это вопрос качества производства, а не просто удобства.
Случайное расположение и позиционирование с помощью машинного зрения
Когда детали поступают с изменяемым положением или вращением по осям XY — например, на конвейере или без прецизионного лотка — камера может определить положение метки до срабатывания лазера и скорректировать его в пределах доступного поля. Это может уменьшить зависимость от прецизионной фиксации по осям XY, но само по себе не решает проблемы изменения высоты, фокусировки, наклона или заблокированного оптического доступа. Метод работы системы описан в [ссылка на документацию]. решение для визуального позиционирования.
Решение о выборе оснастки и конфигурации
| Геометрия детали | Типичный способ фиксации | Направление конфигурации |
|---|---|---|
| Плоский корпус, одна сторона | Простое приспособление / карман для лотка | Настольный станок, ручная загрузка |
| Цилиндрическая клемма, многогранная | Поворотная ось / делительное устройство | Роторная конфигурация |
| Произвольная ориентация на конвейере | Камера + лазерное позиционирование | Конфигурация машинного зрения |
| Малогабаритные детали, крупносерийное производство | Лотковая подача / вибрационная подача | Автоматическая подача / ячейка |
| Глубокая полость или крутой уклон | Наклонная головка / увеличенное фокусное расстояние | Рабочий стол по индивидуальному заказу / оценка |
Эта таблица задает направление, а не дает готовый ответ: оптимальная конфигурация подтверждается с учетом конкретной детали, скорости обработки и результатов пробного испытания.
Какое направление лазера оценивать первым
Выбор лазера для обработки разъемов и контактов обычно начинается с рассмотрения волоконных лазеров или систем MOPA (диапазон длин волн около 1064 нм) для большинства металлических и гальванизированных деталей, а также УФ-лазеров (около 355 нм) — для термочувствительных пластиков. В случае с медью, обладающей высокой отражательной способностью, выбор менее однозначен: может потребоваться сравнение ИК- (в том числе MOPA), УФ- и зеленых лазеров с учетом состояния поверхности, требуемого контраста и допустимого теплового воздействия. Окончательное решение должно быть подтверждено экспериментально на реальной детали.
Металлические корпуса, клеммы и детали с гальваническим покрытием
При работе с контактами из латуни, бронзы, стали и многих видов металлов с гальваническим покрытием волоконные лазеры (в том числе MOPA) обычно рассматриваются в первую очередь. В случае с медью выбор требует более взвешенного подхода, поскольку реакция материала на излучение с длиной волны 1064 нм (стандартной для таких систем) сильно зависит от состояния поверхности и характеристик импульса. Для обработки меди может подойти ИК-лазер MOPA с возможностью управления параметрами импульса, однако в ряде случаев — когда важны показатели поглощения, контрастности или теплового воздействия — более эффективным решением могут стать УФ- или зеленые лазеры. При выборе технологии для медных контактов следует исходить из конкретных свойств поверхности и требуемого результата, а не полагаться на какой-либо один тип лазера как на универсальный стандарт. Подробное описание поведения материалов (меди, латуни и металлов с покрытием) при лазерной обработке приведено в соответствующих разделах.
Пластиковые корпуса и термочувствительные детали
Для пластиковых корпусов — PA, ABS, PC, PBT и стеклонаполненных марок — УФ-излучение часто является первым методом оценки, когда цель состоит в получении чистого, низкотемпературного следа на термочувствительной или темной смоле. Следы от волокон на темных пластиках могут вызывать карбонизацию или вспенивание, что в некоторых случаях может быть приемлемо для контраста, но этот процесс должен быть подтвержден пробным тестом. Будет ли пластик маркироваться белым, темным цветом или вообще не будет маркироваться, зависит от смолы и ее добавок, что является характеристикой материала, описанной на страницах, посвященных пластиковым материалам (включая нейлон/ПА и стеклонаполненные марки).
Когда цели, касающиеся контраста и глубины, меняют выбор
Характер желаемого результата определяет выбор: светлая контрастная маркировка на темном корпусе, темный след от отжига на металле, поверхностная маркировка в противовес глубокой гравировке или же маркировка, устойчивая к истиранию — каждый из этих вариантов требует особых настроек, а иногда и использования оборудования другого типа. Определение желаемого результата на начальном этапе позволяет избежать ошибки при выборе станка.
Таблица направлений
| Материал детали / поверхность | Направление для первоочередной оценки | Почему (обусловленное) | Страница материала |
|---|---|---|---|
| Латунная / бронзовая клемма | Волоконный / MOPA | Поглощение на длине волны 1064 нм зависит от состояния поверхности. | Маркировка латуни |
| Медная клемма / проводник | В зависимости от конкретного случая: IR/MOPA, УФ или зеленый лазер | Из-за высокой отражательной способности меди отклик сильно зависит от длины волны, характеристик импульса и состояния поверхности; сравните на образцах. | Маркировка меди |
| С покрытием из олова / серебра / никеля | Волоконный / MOPA | Слой покрытия определяет отклик. | Маркировка изделий с металлическим покрытием |
| Корпус из PA / ABS / PC / PBT | Сначала УФ-обработка, затем кондиционирование волокна. | Термочувствительные смолы; зависящие от добавок | Пластики и полимеры |
| Корпус из анодированного алюминия | Волоконный / MOPA | Реакция анодированного слоя зависит от цвета. | Маркировка анодированного алюминия |
Подходящий для вашей детали тип лазера и соответствующая конфигурация станка подтверждаются тестовым образцом. Типы станков и диапазоны технических характеристик описаны в соответствующем разделе. волоконные лазерные маркировочные станки и УФ-лазерные маркировочные машины страницы продуктов.
Каковы типичные виды отказов, связанные с маркировкой разъемов и клемм?
Процесс тестирования образцов должен быть нацелен на выявление видов отказов, имеющих значение в условиях серийного производства, а не просто на создание одного визуально привлекательного образца.
| Вид отказа | Типичная причина или состояние | Что проверить |
|---|---|---|
| Низкий или нестабильный контраст | Состав материала, цвет, покрытие или состояние поверхности могут варьироваться. | Сравните репрезентативные партии и определите допустимый диапазон контрастности/читаемости. |
| Повреждение покрытия или поверхности | Воздействие избыточной энергии или неподходящего целевого воздействия на тонкий функциональный слой | Осмотрите отмеченную зону и не включайте функциональные контактные зоны в технологический процесс, если это не было прямо согласовано. |
| Плавление пластика, чрезмерное пенообразование или деформация | Тепловое воздействие чрезмерно велико для данного материала (смолы), толщины стенки или требуемого результата. | Сравните траекторию лазера и параметры обработки на реальном литьевом материале. |
| Код невозможно надежно считать. | Модули слишком малы, контрастность низкая, искажения значительны или условия считывания различаются. | Выполняйте проверку с помощью рабочего считывающего устройства и предписанного метода, а не только путем визуального осмотра. |
| Дрейф положения метки | Повторяемость установки, подачи или ориентации (в лотке) отсутствует. | Измеряйте положение на нескольких деталях и проверяйте базовые элементы или результаты оптической коррекции. |
| Нечеткие или неполные отметки | Перепад высот, кривизна, глубина полости или перекрытие оптического доступа | Проверьте полную геометрию детали и определите, требуются ли изменения настроек по оси Z, поворотной оси, в 3D-обработке или в оснастке. |
| Нарушение целостности или утрата прочности в результате обращения или внешнего воздействия | Видимый след не соответствует фактическим требованиям, касающимся стойкости к истиранию, воздействию растворителей или температурному воздействию. | Выполните заданный тест на экспозицию и повторно проверьте четкость изображения / считываемость кода. |
| Плановый уровень производства не достигнут. | Загрузка, позиционирование, верификация или обработка отбракованных изделий занимают основную часть цикла. | Измеряйте полный цикл, а не только время лазерного сканирования. |
Какое место занимает маркировка разъемов и клемм в производственном процессе?
Готовность к производству зависит от всего технологического потока: того, как поступают и размещаются детали, как передаются данные, как проверяется маркировка и что происходит с деталями — принятыми или отбракованными. Время лазерного сканирования — лишь один из этапов этого цикла.
1. Загрузить и подать деталь
Загрузка деталей может осуществляться вручную, с использованием лотков, лент или катушек, а также посредством подачи из вибробункера или на конвейере. Способ загрузки должен обеспечивать сохранность маркированной поверхности и соблюдение ориентации, требуемой технологическим процессом.
2. Найдите положение метки, зафиксируйте его и подтвердите.
Фиксированный лоток или приспособление подходят в случаях, когда необходимо обеспечить повторяемость позиционирования детали. Поворотное индексирование используется, когда требуемая поверхность маркировки изменяется вокруг цилиндрической детали. Система машинного зрения может снизить зависимость от точности ориентации по осям XY, если высота детали, оптический доступ и допустимый диапазон коррекции остаются под контролем.
3. Введите данные для маркировки и запустите процесс лазерной обработки.
Постоянные данные (например, артикулы) могут быть загружены из сохраненного задания. Переменные данные — такие как серийный номер, номер партии или код — могут поступать от оператора, из базы данных или из системы MES (или системы управления производственной линией). Выбранная траектория лазерной обработки и набор параметров должны соответствовать конкретной детали и состоянию ее поверхности.
4. Проверьте метку и обработайте забракованные элементы.
Если требуется сканирование на последующем этапе, код следует считывать после нанесения маркировки и сверять с заданным значением. Производственной ячейке также могут потребоваться функции контроля качества (определение годности), система отбраковки и ведение записей для обеспечения прослеживаемости. Вопросы архитектуры данных и логики сериализации рассматриваются в рамках решений по обеспечению прослеживаемости и интеграции данных.
5. Измерьте параметры полного цикла и оцените стабильность качества партии.
Реальный цикл включает в себя загрузку, позиционирование, зажим, маркировку, проверку, обработку брака, а также выгрузку или перемещение. В условиях крупносерийного производства операции по работе с лотками или подаче деталей могут занимать значительную часть времени, поэтому длительность цикла следует определять с учетом планируемого метода загрузки и на примере типичной партии, а не рассчитывать исходя лишь из времени сканирования.
6. Проверка интеграции линии, систем извлечения и средств обеспечения безопасности
Для поточных станций могут потребоваться триггеры, датчики, координация конвейера, автоматическая подача или специальная маркировочная ячейка. Маркировка пластиком также может сопровождаться выделением паров или продуктов разложения в зависимости от смолы и добавок, поэтому вопросы вытяжки или вентиляции следует учитывать при окончательной компоновке оборудования и технологического процесса. К соответствующим системным маршрутам относятся: маркировка на лету и онлайн-маркировка и автоматическая маркировочная ячейка.
Валидация и приемка образцов
Для разъемов и клемм пробная маркировка — это не просто формальность, а этап, на котором определяются контрастность, размер знаков, стойкость маркировки и время цикла обработки конкретного изделия. В рамках процесса оценки компания Zhuorui Laser предоставляет услуги по пробной маркировке, подбору параметров и анализу оснастки.
Как подготовиться к пробному тесту
- Материал детали и состояние поверхности — марка смолы или металлический сплав, покрытие, анодирование, цвет.
- Чертеж или фотография изделия — обозначить местоположение, геометрию, запретные зоны.
- Содержание и размер маркировки — текст, логотип, содержание Data Matrix / QR-кода, размер символов или кода.
- Целевой эффект — тёмное на светлом, светлое на тёмном, глубина, уровень контраста.
- Темп производства и размер партии — целевое время цикла, объем.
- Способ подачи и загрузки детали — детали россыпью, лоток, лента или катушка, конвейер, имеющаяся оснастка и требуемая ориентация.
- Требования к данным и проверке — фиксированное или переменное содержание, возможность считывания человеком или проверка сканером, обмен серийными данными / данными MES и обработка отбракованных изделий при необходимости.
- Экологические требования — температура, растворитель, абразивное воздействие, циклы сочленения.
- Количество образцов — достаточное количество деталей для маркировки, а также для проведения любых испытаний на долговечность.
Размеры для приемки
| Измерение | Что необходимо подтвердить |
|---|---|
| Контраст и удобочитаемость | Обеспечьте читаемость маркировки при требуемом угле обзора и освещении. |
| Размер знака / кода | Минимально необходимый набор функций, надежно выполненных на детали. |
| Читаемость кода | Проверено с использованием считывателя, применяемого в серийном производстве (метод оценки согласно требованиям заказчика). |
| Повторяемость положения | Отметьте положение, обеспечивающее единообразие для всех деталей в приспособлении. |
| Функциональных повреждений нет | Контактные зоны не затронуты; отсутствуют недопустимые дефекты покрытия, шероховатость или изменение геометрии; нет ослабления конструкции. |
| Долговечность | Проходит установленные испытания на стойкость к истиранию, воздействию растворителей и перепадам температур. |
| Время цикла | Измерено на реальных деталях с использованием реального метода нагружения. |
После фиксации этих параметров приемки используйте полученные данные для определения окончательной конфигурации, включающей выбор лазерного источника, оптики, оснастки, схемы позиционирования, методов контроля и системы перемещения изделий. Требования, касающиеся автоматизации, систем технического зрения или интеграции данных, следует включать в объем проекта как самостоятельные пункты, а не исходить из характеристик одного лишь лазерного источника.
Как результаты испытаний образцов определяют окончательную конфигурацию станка?
Пробное тестирование должно завершать цикл выбора. Его цель — не просто утвердить вариант маркировки, но и продемонстрировать, какие именно характеристики источника, оптики, позиционирования, перемещения, верификации и производственного процесса необходимы для получения требуемого результата.
| Результат анализа образца или продукции | Влияние на конфигурацию | Что еще требует подтверждения |
|---|---|---|
| Использование УФ-излучения обеспечивает необходимый контраст на пластике при приемлемом термическом воздействии на поверхность. | Направление УФ-лазера | Требуемая рабочая зона, время цикла и компоновка корпуса/рабочего места |
| Волоконный лазер или лазер типа MOPA обеспечивает требуемый результат на реальном металлическом или гальванически покрытом контакте. | Направление: волоконные лазеры / MOPA | Параметры мощности и импульса, оптика и производительность для утвержденного типа поверхности |
| Для компактного кода требуются более тонкие элементы, чем для крупного логотипа или текстового знака. | Выбор оптического поля или объектива должен обеспечивать сохранение требуемого размера элементов. | Рабочая область маркировки и характеристики считывания для всей партии |
| Установка детали в приспособление обеспечивает сохранение положения в пределах допустимого допуска. | Может оказаться достаточно простого приспособления или установки, работающей с лотками. | Метод загрузки оператором и требования к переналадке |
| Требуется поворот детали или доступ к нескольким граням. | Конфигурация с поворотным столом / механизмом индексации | Метод удержания, последовательность индексации и полный цикл |
| Ориентация в плоскости XY варьируется от детали к детали. | Может быть выполнена оценка системы визуального позиционирования. | Изменение высоты, обеспечение оптического доступа и диапазон коррекции по-прежнему требуют контроля. |
| Ручная обработка или обработка с использованием лотков не обеспечивают требуемую производительность. | Автоматическая подача, конвейер или оценка в ячейке маркировки | Логика сопряжения, буферизации, отбраковки и переналадки |
| Каждый код DPM должен быть верифицирован и связан с производственными данными. | Функции считывания/распознавания, сериализации и интеграции данных | Источник данных, метод проверки, результат (соответствие/несоответствие) и запись прослеживаемости |
| Технологические газы требуют контролируемого удаления. | Система вытяжки/вентиляции становится частью конфигурации станка или производственной ячейки. | Фактические выбросы, связанные с материалами/процессами, и требования к объекту |
Предпочтительным результатом является максимально простая конфигурация, которая стабильно соответствует согласованным критериям приемки как для опытных, так и для серийных образцов. Если для получения требуемого результата необходимы такие функции, как ротационная обработка, системы технического зрения, автоматическая подача или интеграция данных, их следует включать в спецификацию именно потому, что необходимость в них была подтверждена в ходе испытаний, а не добавлять «по умолчанию».
Часто задаваемые вопросы
Может ли лазерная маркировка повредить контактные поверхности клемм?
Как правило, нанесение маркировки на контактные или токопроводящие участки не допускается, поскольку лазерная обработка может изменить характеристики покрытия, качество поверхности, шероховатость или локальную геометрию функциональной поверхности. Подобные изменения способны повлиять на качество электрического контакта или условия сопряжения деталей. Требования к зонам, свободным от маркировки, определяются чертежом детали и соответствующей спецификацией; маркировка должна наноситься исключительно на утвержденные для этой цели нефункциональные поверхности.
Почему контрастность маркировки различается у медных, гальванически покрытых и пластиковых корпусов?
Каждый материал по-разному реагирует на энергию лазера: медь и латунь меньше поглощают излучение с длиной волны 1064 нм, наличие гальванического покрытия меняет характер взаимодействия, а реакция различных видов пластика зависит от состава полимерной основы и добавок. Особенности поведения материалов подробно описаны на соответствующих страницах, посвященных меди, латуни, металлам с покрытием и пластикам.
Требуется ли цилиндрическим клеммам ось вращения?
Не всегда. Если нужно нанести маркировку на одну плоскую грань, достаточно простого приспособления; однако для нанесения маркировки на несколько граней детали лучше использовать поворотную ось, позволяющую последовательно позиционировать каждую грань за одну установку. Выбор решения зависит от расположения маркируемых поверхностей и объема производства и подтверждается в ходе тестовой маркировки образцов. Ознакомьтесь с решением, использующим поворотную ось, чтобы узнать больше об этом методе.
Выдержит ли маркировка воздействие высоких температур, растворителей и многократные циклы соединения?
Результат зависит от материала, типа поверхности и параметров лазера: маркировка, сохраняющая стойкость на одной поверхности, может оказаться недолговечной на другой. Долговечность подтверждается установленными методами испытаний на реальных образцах (проверка на истирание, воздействие растворителей, термоциклирование и считываемость кода). Данная страница не гарантирует универсального уровня стойкости; он определяется в ходе испытаний конкретно для вашего изделия.
Какой лазер мне стоит рассмотреть для небольших корпусов разъемов?
При работе с пластиковыми корпусами ультрафиолетовое (УФ) излучение часто рассматривается в первую очередь, если приоритетом является получение чистой маркировки без значительного теплового воздействия. Для многих стандартных металлических корпусов и изделий с гальваническим покрытием отправной точкой обычно служат волоконные или MOPA-лазеры. Медь и другие поверхности с высокой отражающей способностью требуют особого подхода; в таких случаях может потребоваться сравнение различных технологий — например, ИК/MOPA, УФ или «зеленого» лазера. Окончательный выбор зависит от конкретного типа полимера или металла, цвета, наличия покрытия и требуемого результата, а правильность решения подтверждается на образце.
Можно ли интегрировать систему маркировки в существующую сборочную линию?
Да, если этого требуют компоновка линии и скорость работы — с использованием триггерных сигналов, позиционирования, верификации считывания и обмена данными с производственной системой. Объем интеграции определяется в рамках отдельного проекта (см. решения для работы «на лету» и в потоке, системы прослеживаемости, а также порядок подачи запросов для OEM-производителей и индивидуальных заказов), а не на основании одного лишь описания оборудования.
Образец для тестирования или коммерческое предложение
Если ваша деталь представляет собой разъем, клемму или обжимной наконечник, самый быстрый способ отработать технологический процесс — провести пробную маркировку с использованием вашего материала. Специалисты Zhuorui Laser могут проанализировать задачу, нанести маркировку на образцы, подобрать параметры и определить оптимальную конфигурацию оборудования.