Лазерная маркировка деталей мобильных телефонов
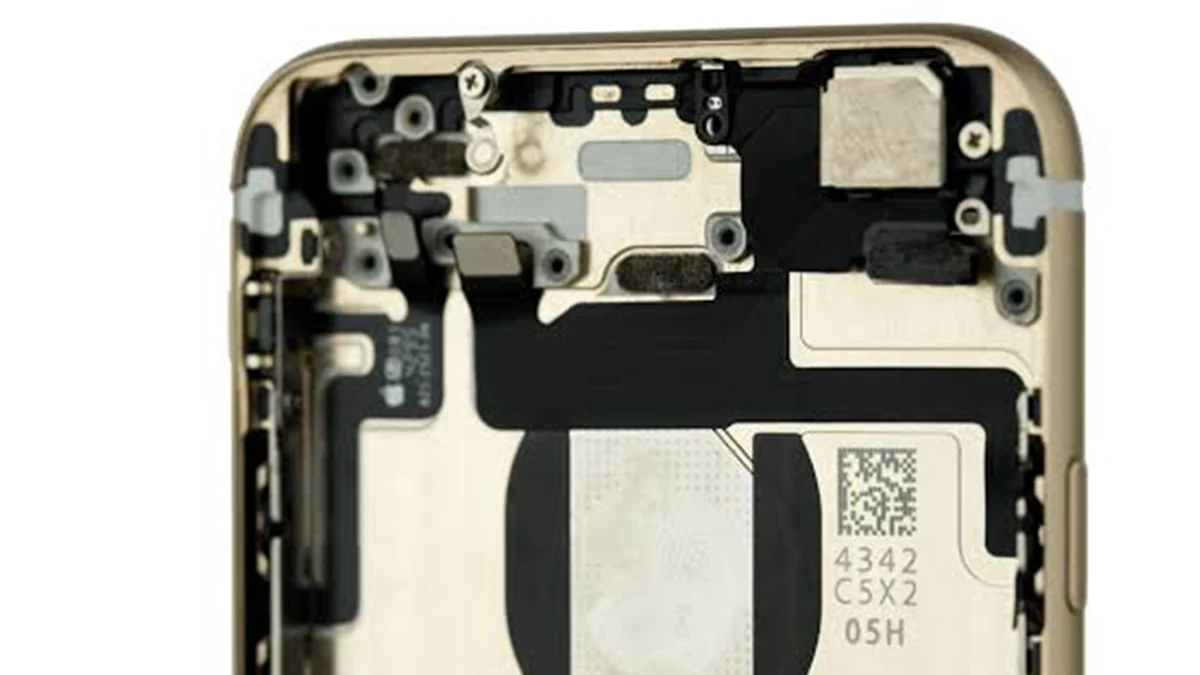
Постоянная идентификация для рамок телефонов, кронштейнов, корпусов и внутренних деталей — бренд, модель, IMEI, серийные и партийные коды — обычно наносится на внутренние или одобренные малозаметные поверхности, чтобы можно было поддерживать прослеживаемость без ненужных изменений поверхностей, обращённых к клиенту.
Эта страница охватывает отраслевой обзор задачи для выбора лазерного маркиратора для мобильных телефонов: что маркируется, какие поверхности одобрены для маркировки, как ступенчатая или неправильная геометрия влияет на оснастку и конфигурацию, и что необходимо проверить на реальном образце перед покупкой.
Лазерная маркировка деталей мобильных телефонов: краткий обзор
Лазерную маркировку обычно рассматривают для постоянной идентификации на рамках, кронштейнах, корпусах, лотках, экранах и других внутренних компонентах мобильных телефонов. Типичные задачи включают идентификацию бренда или модели, номера деталей и партий, информацию IMEI или серийного номера, где это указано, а также компактные коды Data Matrix или QR для прослеживаемости.
Полезной отправной точкой является не просто “металл или пластик”. Определите точный материал и поверхность, одобренную зону маркировки, требуемый визуальный результат или результат в виде кода, наименьший элемент, подлежащий маркировке, геометрию детали и метод позиционирования, а также требуемый производственный цикл. Эти исходные данные определяют, какой лазерный вариант следует проверить первым и что необходимо подтвердить до фиксации окончательной конфигурации машины.
Необработанный алюминий, анодированный алюминий, нержавеющую сталь, титан и марки пластика следует рассматривать как разные условия тестирования образцов, поскольку их реакция поверхности и термическая чувствительность различаются. Для сборок печатных плат или отдельных электронных компонентов см. специальный PCB / PCBA и электронные компоненты страницы применений.
Какие детали мобильных телефонов обычно маркируются лазером?
Семейство деталей имеет значение, потому что материал, толщина стенок, доступная зона маркировки и геометрия меняют то, как следует тестировать и закреплять в оснастке.
Металлические рамки, кронштейны и шасси
Изготовленные на станках с ЧПУ рамки телефонов, детали шасси и кронштейны часто изготавливаются из алюминия, а в некоторых конструкциях используется нержавеющая сталь или титан. Эти детали могут обеспечивать относительно стабильные зоны маркировки, но анодированные или декоративные поверхности, ступенчатые поверхности и тонкие стенки могут сделать реальное окно маркировки совсем не таким, как плоский металлический тестовый образец.
Корпуса и внутренние крышки
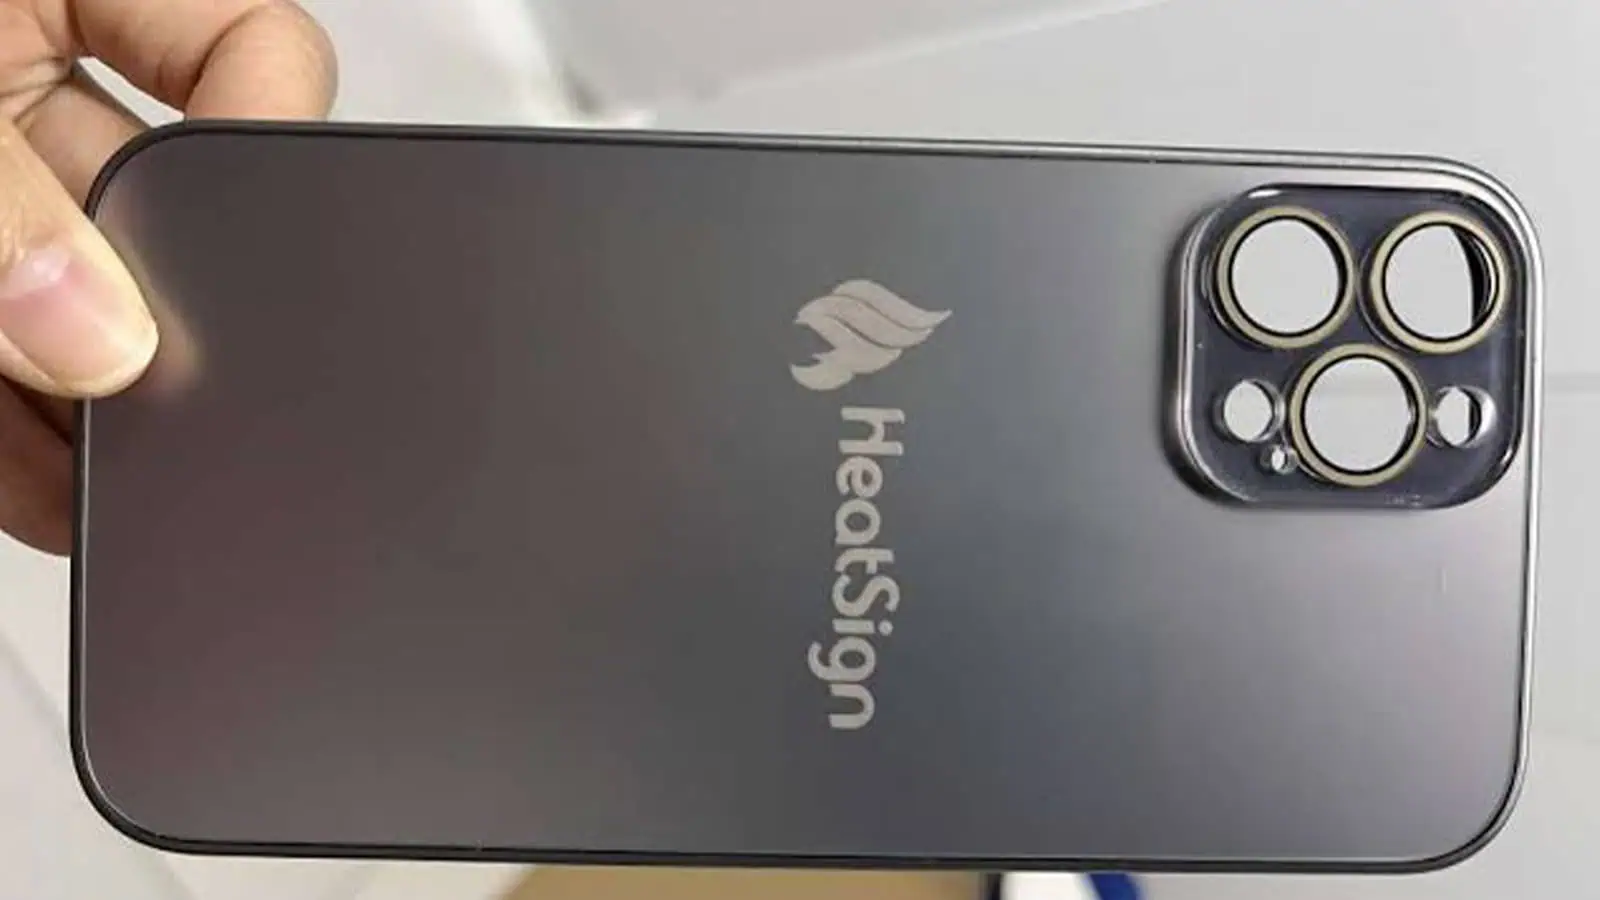
Металлические или пластиковые корпуса и внутренние крышки могут нести маркировку для идентификации продукции или прослеживаемости. Внешние поверхности обычно более строго контролируются с точки зрения внешнего вида, поэтому утверждённая зона маркировки должна определяться по чертежу изделия, а не по удобству на станции маркировки.
Лотки, экраны и мелкие внутренние детали
Лотки для карт, экраны, небольшие кронштейны и другие внутренние детали часто имеют ограниченную площадь для маркировки. Мелкие символы или компактные 2D-коды делают фокусировку, контраст, повторяемость позиционирования и доступ для считывателя более важными, чем общая площадь маркировки.
| Семейство деталей | Типичная роль маркировки | Обычное ограничение для проверки |
|---|---|---|
| Металлическая рама / шасси / кронштейн | Идентификация продукта и прослеживаемость | Отделка поверхности, ступенчатая высота, зоны исключения для внешнего вида |
| Корпус / внутренняя крышка | Идентичность бренда, сериализация или идентификация процесса | Видимая или скрытая зона, покрытие или рецептура пластика |
| Пластиковый кронштейн / лоток | Идентификация детали, сборки и партии | Термочувствительность, малая площадь маркировки, повторяемость положения |
| Экран / лоток для карты / небольшая металлическая деталь | Метка партии, прослеживаемости или технологического процесса | Малый размер кода, плоскостность, доступ сканера после маркировки |
Почему маркируют детали мобильных телефонов?
Цель маркировки должна быть определена до лазерного маршрута. Логотип, фиксированный номер детали и сериализованный код прослеживаемости создают разные требования к контролю содержимого, верификации и производственным данным.
Идентификация и прослеживаемость
- Идентификация продукта — бренд, модель, номер детали или номер детали заказчика, если это требуется на чертеже.
- Прослеживаемость партии и серийных номеров — информация о партии, серийном номере, IMEI или 2D-коде, когда деталь должна быть связана с производственными записями.
- Идентификация сборки — метки полярности, ориентации, процесса или станции, помогающие различать детали во время производства.
Производство и контроль качества
- Проверка на последующих этапах — машиночитаемые коды можно сканировать после маркировки, чтобы подтвердить значение и читаемость.
- Генеалогия процесса — изменяющиеся данные могут быть связаны с линией, партией или производственной записью, когда этого требует производственная система.
- Контролируемое косметическое применение — внешние логотипы или видимая идентификация допустимы только там, где чертёж изделия определяет требования к расположению и внешнему виду.
Если маркировка содержит изменяющиеся серийные данные, данные IMEI или данные кода, определите, откуда берётся это значение и нужно ли проверять его после маркировки. Это требование к данным может повлиять на станцию маркировки не меньше, чем сам лазерный источник.
Что обычно маркируется на деталях мобильных телефонов?
Тип содержимого, размер кода и доступная зона маркировки определяют наименьший элемент, который процесс должен надёжно воспроизводить. Фиксированный текст, изменяющиеся серийные данные и компактные 2D-коды следует рассматривать как разные производственные требования.
IMEI, серийные номера и коды партий
IMEI и серийные номера могут быть нанесены в виде читаемого текста плюс символ кода на одной и той же детали, когда это требуется спецификацией изделия. Высота символов и ширина линии должны укладываться в доступную утверждённую зону, а среда чтения после сборки имеет значение: код, который закрыт, слишком мал или имеет слишком низкий контраст, не пройдёт финальную проверку. Коды партий и лотов добавляют производственно-временное измерение — одно и то же семейство деталей может иметь изменяющееся значение кода для каждой партии, что указывает на интерфейс данных, а не на задание с фиксированным текстом. Распределение номеров IMEI и соблюдение требований к маркировке остаются ответственностью владельца бренда и регулируются применимыми требованиями к продукции; станция маркировки должна корректно воспроизводить заданное содержимое в пределах указанной зоны.
Требования к Data Matrix / QR и мелким знакам
Символы Data Matrix и QR часто встречаются на рамках, экранах и лотках, поскольку они вмещают больше данных, чем текст, на небольшой площади. Достижимый размер символа и контраст зависят от оптической схемы, а также от материала и состояния поверхности — например, анодированный алюминий, необработанный алюминий и пластмассы следует оценивать как разные состояния образца. Точность позиционирования также важна: если код должен считываться стационарным сканером или сравниваться с базой данных, положение маркировки должно повторяться в пределах допуска считывателя, что является вопросом оснастки в такой же мере, как и вопросом маркировки.
Если код должен считываться на последующих этапах или сопоставляться с производственными данными, проверка обратным считыванием должна быть частью требований при приемке. Используйте предполагаемый сканер или верификатор, чтобы подтвердить нанесенное значение и читаемость; добавляйте проверку контраста или знаков, когда это требуется по спецификации заказчика. Результат по-прежнему зависит от образца и должен быть подтвержден на фактической детали.
Что определяет результаты лазерной маркировки на деталях мобильных телефонов?
Две похожие на вид детали телефона могут требовать разных настроек или даже другого лазерного маршрута. Результат определяется полным состоянием детали, а не только названием материала.
| Переменная | Почему это меняет результат | Что необходимо подтвердить |
|---|---|---|
| Материал и марка | Алюминий, нержавеющая сталь, титан, ABS, PC и другие материалы по-разному взаимодействуют с лазером. | Фактическая марка материала или смолы, если доступна |
| Состояние поверхности | Необработанные, анодированные, окрашенные, с покрытием, полированные или текстурированные поверхности могут давать различный контраст и изменение поверхности. | Требования к отделке, покрытию, цвету и внешнему виду |
| Толщина стенки / термическая чувствительность | Тонкие металлические и пластиковые детали могут накапливать тепло, изменять цвет или деформироваться до получения желаемой маркировки. | Толщина вокруг зоны маркировки и допустимое изменение поверхности |
| Содержимое маркировки и минимальный размер элемента | Мелкие символы и компактные 2D-ячейки требуют более высокого оптического разрешения и стабильной фокусировки, чем крупный логотип. | Требование к минимальному символу, линии или кодовой ячейке |
| Зона маркировки | Внешние, скрытые, утопленные, функциональные зоны или запретные зоны накладывают разные ограничения по внешнему виду и доступу. | Зона, утверждённая на чертеже, и видимость после сборки |
| Высота, кривизна и глубина полости | Изменение высоты по Z и доступ луча влияют на стабильность фокусировки и на то, сможет ли одна настройка охватить всю маркировку. | Изменение высоты, угол, глубина полости и имеющийся доступ |
| Позиционный допуск | Жёсткий допуск на расположение повышает важность повторяемости приспособления или коррекции с помощью машинного зрения. | Допустимая погрешность по X/Y/повороту и метод базирования |
| Целевой результат | Светлый контраст, тёмный контраст, чёрный внешний вид, неглубокая маркировка, гравировка или удаление покрытия могут указывать на разные технологические окна. | Утверждённые критерии приёмки по внешнему виду, коду и поверхности |
| Производственное требование | Загрузка, генерация кода, верификация и обработка могут доминировать в общем времени цикла и проектировании системы. | Деталей в час, размер партии, метод загрузки и поток данных |
Эти переменные следует зафиксировать как входные данные для тестирования образца. Если одна и та же деталь существует в нескольких вариантах отделки или цветах смолы, тестируйте их как отдельные условия, а не предполагайте, что один набор параметров перенесётся без изменений.
К какому результату маркировки следует стремиться?
Полезный запрос на образец сначала определяет результат, а затем машину. “Нестираемая маркировка” — слишком широкое понятие; цель должна описывать, как должна выглядеть маркировка, как её будут считывать и какое изменение поверхности допустимо.
Результат визуального контроля и идентификации
- Внешний вид — светлый, темный, черный, высококонтрастный или другой визуальный эффект, одобренный чертежом.
- Содержание, читаемое человеком — требуемая высота символов, ширина линий и удобочитаемость в указанных условиях контроля.
- Результат по коду — размер Data Matrix / QR, предполагаемое считывающее устройство и любой требуемый критерий обратного считывания или верификации.
Результат оценки поверхности, функции и долговечности
- Состояние поверхности — допустимая шероховатость, обесцвечивание, изменение покрытия или глубина гравировки, где указано.
- Функциональная защита — отсутствие недопустимых изменений уплотнительных, сопрягаемых, контактных или других контролируемых чертежом поверхностей.
- Долговечность — проверки на истирание, пот, растворители, влажность или температуру только там, где они требуются спецификацией изделия.
После того как эти критерии приемки определены, выбор лазера становится проверяемым инженерным вопросом: какой способ позволяет достичь требуемой контрастности, читаемости кода и состояния поверхности, не создавая недопустимого нагрева или косметических повреждений?
Где размещается маркировка: видимые или скрытые зоны
Расположение — это конструкторское решение в той же мере, что и решение о лазере. Для меток идентификации и прослеживаемости обычно предпочтительны скрытые или закрытые при сборке поверхности, когда чертеж изделия отводит обращенные к потребителю поверхности под косметические требования. Наружную маркировку следует оценивать только тогда, когда конструкция явно этого требует и определяет свои собственные критерии приемки внешнего вида и стойкости.
Видимые наружные поверхности требуют явного согласования
Наружные поверхности — наружная сторона рамы, видимая сторона корпуса, декоративные или анодированные поверхности — обычно контролируются косметическими спецификациями. Лазерная обработка изменяет локальный отклик поверхности и может влиять на приемку по внешнему виду, шероховатости или стойкости к царапинам, поэтому эти области должны соответствовать чертежу изделия и спецификации отделки. Когда наружная маркировка действительно необходима, это конструкторское решение с собственными критериями приемки, а не выбор по умолчанию.
Скрытые и закрываемые при сборке зоны
- Внутренняя поверхность рамки — типичное место для нанесения бренда, модели и данных прослеживаемости, когда внешняя поверхность отведена под косметические требования.
- Внутренняя часть корпуса / скрытая крышка — может содержать сериализованные коды и технологические метки, защищённые от повседневного обращения.
- Задняя сторона кронштейна / внутренняя сторона экрана — часто плоские, стабильные и вне поля зрения заказчика.
Контролируемые или запретные зоны
- Наружные поверхности, обращённые к клиенту — используйте только в том случае, если чертёж явно разрешает маркировку и определяет критерии приёмки.
- Декоративные или анодированные поверхности — лазерная обработка изменяет локальную поверхность и может повлиять на приёмку по внешнему виду или стойкости к царапинам.
- Функциональные или уплотнительные зоны — поверхности, которые сопрягаются, герметизируются или служат для размещения компонентов, должны соответствовать заданным на чертеже правилам запретных зон.
- Зоны, закрываемые на более позднем этапе сборки — если маркировка будет закрыта, убедитесь, что её всё ещё можно считать, или переместите её.
Позиционирование и подача детали
Где будет нанесена метка, зависит от того, как деталь расположена относительно лазера. Плоская скрытая поверхность на поддоне — простой случай; ступенчатая рамка или изогнутый кронштейн могут потребовать приспособления, поворотной оси или визионного позиционирования, чтобы фокус и положение метки оставались стабильными. О методах совмещения и позиционирования см. решение для визуального позиционирования; для вращающихся цилиндрических элементов см. решение для ротационной маркировки.
Как геометрия, оснастка и позиционирование влияют на процесс?
Детали мобильных телефонов редко бывают плоскими пластинами. У рамок ступенчатые поверхности, у корпусов глубокие полости, кронштейны тонкие и неправильной формы — и каждая форма меняет то, как деталь нужно удерживать и как лазер достигает зоны маркировки.
Ступенчатые рамки и глубокие полости
У ступенчатой рамки зоны маркировки находятся на разной высоте. Лазер с плоским полем может надёжно маркировать плоскость, но ступенька означает либо вторую настройку, либо подход с динамической фокусировкой / 3D, когда разница высот превышает рабочий диапазон фокусировки — и правильный ответ зависит от высоты ступеньки и положения маркировки. Глубокие полости в корпусах или рамках ставят вопрос достижимости: лазерная головка должна добраться до зоны так, чтобы стенка полости не блокировала луч, что влияет на выбор рабочего расстояния и размера поля.
Тонкостенные и нестандартные кронштейны
Тонкие стенки и тонкостенные кронштейны более чувствительны к вводу тепла и к напряжению от зажима. Оснастка должна удерживать деталь без деформации, а окно параметров следует оценивать на реальной детали, а не на плоском тестовом образце, поскольку толщина стенки влияет на накопление тепла. Нестандартные формы часто требуют специальной или конформной оснастки, чтобы зона маркировки оставалась в фокусе и в правильном положении для каждой детали.
Случайное расположение и позиционирование с помощью машинного зрения
Маркировка с машинным зрением может снизить зависимость от точных установочных приспособлений, когда основное отклонение — это положение детали по X/Y или её поворот. Камера находит каждую деталь, а программное обеспечение корректирует положение маркировки в пределах доступного поля. Деталь по-прежнему должна стабильно подаваться, а разброс по высоте, наклон, глубокие полости или изменение фокуса могут потребовать специальной оснастки, автофокусировки / 3D-управления или другой настройки. Этот подход полезен для гибкой или смешанной маркировки телефонных компонентов, когда положения в лотках не удаётся выдерживать повторяемо. Подход к интеграции рассматривается в решении для позиционирования с машинным зрением решение для визуального позиционирования; для круглых или ступенчатых элементов, которые вращаются, решение для ротационной маркировки решение для ротационной маркировки применяется.
| Геометрия детали | Типовые приспособления | Направление конфигурации |
|---|---|---|
| Плоская скрытая поверхность (кронштейн, лоток) | Специализированный лоток или простое приспособление | Стандартный настольный или разъёмный станок |
| Ступенчатая рамка, несколько высот | Приспособление для конкретной ступени или вторая установка | Оцените 3D-динамическую фокусировку, если высота ступени превышает рабочий диапазон фокусировки |
| Глубокая полость в корпусе | Приспособление, обеспечивающее доступ к полости | Проверка рабочего расстояния / размера поля, возможен 3D |
| Тонкостенный кронштейн неправильной формы | Конформное / низконапряжённое приспособление | Проверка окна параметров на реальной детали |
| Случайное размещение | Стабильное представление плюс позиционирование с помощью машинного зрения | Машина машинного зрения с ПЗС-камерой / решение машинного зрения |
Какое направление лазера оценивать первым
Детали телефонов охватывают широкий диапазон материалов, поэтому не существует единого “лазера для телефонов”. Исходное направление определяется материалом и поверхностью маркируемой детали — а окончательный выбор зависит от целевого контраста, геометрии и результатов на образцах.
Металлические рамки и анодированные детали
Для алюминиевых рамок, кронштейнов из нержавеющей стали и титановых деталей, a волоконный лазер с модуляцией добротности (около 1064 нм) часто является первым направлением для оценки и обычной отправной точкой для идентификации металла. Анодированный алюминий ведёт себя иначе, чем неанодированный, потому что анодный слой меняет реакцию поверхности; рассматривайте его как отдельное состояние образца и используйте анодированный алюминий рекомендации при определении теста. Когда нужны белые или светоконтрастные отметки, стоит оценить волоконный лазер MOPA: его более широкое окно управления импульсами изменяет тепловложение и реакцию поверхности. Это условное направление, а не гарантия.
Пластиковые кронштейны и термочувствительные детали
Для тёмных или термочувствительных пластиков — ABS, PC и аналогичных марок — УФ-лазеры (около 355 нм) часто являются первым направлением для оценки, потому что более короткая длина волны может снизить тепловую нагрузку на тонкие или термочувствительные детали. Поведение пластика во многом зависит от марки смолы, красителей и добавок, поэтому конкретную марку следует проверять на образце; ABS и поликарбонат рекомендации могут помочь определить начальный маршрут.
Когда цели по контрасту, глубине или чёрной маркировке меняют выбор
Если цель — глубокий или гравированный след, черная метка на светлой поверхности или эффект удаления покрытия, направление может измениться. Эти цели зависят от материала и поверхности: светлый результат на темном фоне на анодированном алюминии и черная метка на нержавеющей стали — это разные задачи, которые могут указывать на разные диапазоны параметров или источники. Правильный способ определиться — тест на образце реальной детали, а не общее правило.
| Материал детали / поверхность | Начальное направление | Страница материала с подробностями |
|---|---|---|
| Алюминиевая рамка, без покрытия | Волоконный лазер с модуляцией добротности (1064 нм); рассмотрите MOPA, если для целевого эффекта полезен его диапазон управления импульсами | Алюминий |
| Анодированная алюминиевая рамка | Волоконный / MOPA, специфично для анодного слоя | Анодированный алюминий |
| Кронштейн из нержавеющей стали | Волоконный; способ черной маркировки оценивается в зависимости от поверхности и целевого результата | Нержавеющая сталь |
| Титановая деталь | Волоконный / MOPA | Титан |
| Кронштейн из АБС / ПК, тёмный или термочувствительный | УФ (355 нм) часто первый выбор | ABS / ПК |
Каковы распространённые виды отказов при маркировке деталей мобильных телефонов?
Хороший тест образца должен стараться выявить вероятные производственные отказы, а не просто получить одну привлекательную маркировку. Большинство проблем можно свести к отклику поверхности, фокусировке, позиционированию, подводимому теплу, доступу или управлению данными.
| Неисправность | Типичная причина для проверки | Что это может изменить |
|---|---|---|
| Низкий или нестабильный контраст | Чистота поверхности, покрытие, вариация материала, фокус или нестабильное окно параметров | Траектория лазера, окно параметров, рецепт для конкретной поверхности |
| 2D-код не будет надежно считываться | Размер ячейки, контраст, фокус, текстура поверхности, положение или настройка считывателя | Оптика / размер поля, размер кода, окно процесса, настройка верификации |
| Положение метки смещается | Повторяемость приспособления, допуск лотка или случайный поворот детали | Конструкция приспособления, стратегия базирования или визуальное позиционирование |
| Разные высоты Z дают разные результаты | Ступенчатая геометрия превышает рабочий диапазон фокусировки | Повторная настройка, регулировка по оси Z или 3D-динамическая фокусировка |
| Термическое изменение цвета, плавление или деформация | Тонкая стенка, термочувствительная смола или избыточная локальная энергия | Лазерный маршрут, управление импульсом, окно скорости / энергии, поддержка приспособления |
| Отбраковка декоративной поверхности | Метка нанесена на контролируемую внешнюю отделку, или цель по внешнему виду не задана до испытания | Зона маркировки, целевой результат или технологический маршрут |
| Луч не может стабильно достигать зоны | Глубокая полость, боковая стенка, угол или недостаточное рабочее расстояние | Ориентация приспособления, оптика, рабочее расстояние или многоосевой подход |
| Правильно выглядящий код содержит неверные данные | Идентификация детали, серийные данные или поток верификации не контролируются | Интерфейс данных, верификация сканером и логика отбраковки |
Если образец не проходит проверку, зафиксируйте отказ с учётом фактического материала, поверхности, геометрии и условий процесса. Это делает следующий тест осмысленным и не позволяет зафиксировать конфигурацию машины вокруг результата, который сработал только на одном идеальном образце.
Как маркировка деталей мобильных телефонов вписывается в производство?
Готовность к производству — это полная последовательность от подачи детали до верифицированного результата. Время сканирования — лишь один элемент; перемещение, идентификация, позиционирование, обмен данными, контроль и поток отбраковки могут определять окончательную конструкцию рабочей станции.
Перемещение и позиционирование
Производственный цикл начинается с загрузки правильной детали и представления одобренной зоны маркировки в повторяемом положении и на повторяемой высоте. Детали, подаваемые в лотках, могут использовать специальное приспособление; смешанное или менее повторяемое позиционирование может оправдывать позиционирование с помощью машинного зрения. Ступенчатые или углублённые детали могут требовать специальных оснасток для конкретной детали, регулировки по оси Z или другой оптической схемы до начала маркировки.
Поток данных, маркировки и верификации
Для фиксированных логотипов или номеров деталей в задании маркировки может использоваться управляемый рецепт. Для изменяющихся данных серийного номера, IMEI, партии или 2D-кода определите, где формируется значение, как с этим значением сопоставляется нужная деталь и нужно ли считывать нанесённый результат обратно. Типичный управляемый процесс выглядит так: идентификация детали / рецепта → получение или генерация данных маркировки → позиционирование → маркировка → сканирование или контроль → сравнение с ожидаемыми данными → годен или отбракован. Там, где требуется подключение к базе данных или MES, решение для прослеживаемости и интеграции данных обеспечивает более глубокий контекст интеграции.
Время цикла, обработка брака и автоматизация
Измерьте полный цикл, включая загрузку, позиционирование, маркировку, верификацию и выгрузку. Если происходит сбой считывания или сбой проверки положения, определите, останавливается ли деталь, отправляется ли на доработку или направляется на путь отбраковки, вместо того чтобы позволять ей продолжать движение без проверки. Ручная или полуавтоматическая загрузка в лотки подходит для многих задач; производство с большим объёмом или на конвейерной линии может оправдать автоматическую маркировочную ячейку или, если процесс действительно включает непрерывно движущиеся детали, маршрут маркировки на лету / онлайн. маркировка на лету / онлайн-маркировка маршрут.
Как следует испытывать и принимать образец детали мобильного телефона?
Если спецификация заказчика или бренда включает требования к износостойкости, маркировка может быть обязана оставаться читаемой после обращения, воздействия влаги, чистящего средства или температуры. То, какие проверки применяются, зависит от детали, материала, расположения маркировки и спецификации изделия, поэтому валидация определяется на реальных образцах, а не предполагается.
Истирание, пот, растворители и температурное воздействие
В зависимости от спецификации заказчика или бренда валидация может включать испытание на истирание или царапание, воздействие пота или влажности, воздействие растворителя или чистящего средства и термоциклирование. Это примерные категории валидации, а не универсальный набор испытаний для каждой детали телефона. Соответствующий вид отказа также меняется в зависимости от материала и поверхности, поэтому метод испытания и критерий приемки следует определить до оценки образца.
Испытания на образцах: что подготовить и что проверяется
Испытания на образцах — это практичный способ подтвердить контрастность, читаемость кода, положение маркировки и долговечность на реальной детали. Zhuorui Laser поддерживает маркировку образцов, настройку параметров и анализ процесса в ходе оценки применения. Реальная деталь и четкая спецификация маркировки дают гораздо более полезный результат, чем словесное описание. Для испытания образца отправьте деталь или образец материала, чертеж или фото, требуемое содержимое и размер маркировки, целевой эффект, скорость производства и ожидаемый объем.
Размеры для приемки
| Измерение | Что проверяется |
|---|---|
| Контраст и удобочитаемость | Маркировка читаема при указанном освещении / увеличении |
| Размер символов и кода | Соответствует минимальным требованиям чертежа или спецификации кода |
| Читаемость кода | Обратное считывание с помощью предусмотренного сканера или верификатора, когда это требуется |
| Точность позиционирования | Повторяемость положения маркировки в пределах допуска применения |
| Истирание / царапина | Испытание поверхности, когда это требуется по спецификации заказчика или бренда |
| Растворитель / пот / температура | Испытание на экспозицию, когда оно задано применением |
| Время цикла | Измеряется на реальной компоновке, включая загрузку |
Сами критерии приемки определяются заказчиком или владельцем бренда. Полезным результатом тестирования образцов является зафиксированный результат «годен / не годен», привязанный к фактическому состоянию детали и производственному требованию, поэтому принятый процесс можно перенести на конфигурацию машины, оптики, оснастки, позиционирования и верификации. Заводской контроль качества и возможности испытаний описаны на странице контроля качества и возможностей тестирования.
Как результаты испытаний образцов определяют окончательную конфигурацию станка?
Окончательная машина должна быть зафиксирована на основании принятых результатов испытаний образцов и производственных ограничений, а не только по названию материала. Каждый результат испытания должен преобразовываться в конкретное решение по оборудованию или интеграции.
| Вывод по испытанию или проекту | Решение по конфигурации, на которое это влияет |
|---|---|
| Волоконный лазер с модуляцией добротности обеспечивает требуемый результат по металлу при приемлемом состоянии поверхности | Сохранить трассу волокна и оптимизировать окно технологических параметров |
| MOPA более надёжно обеспечивает требуемое окно внешнего вида или терморегулирования | Оцените конфигурацию волоконного MOPA, а не рассматривайте её как изменение только параметров |
| Пластик демонстрирует недопустимый тепловой эффект при текущем маршруте | Проверьте УФ или другой проверенный маршрут и повторно протестируйте фактическое состояние смолы / цвета |
| Мелкие символы или 2D-ячейки требуют большего разрешения | Проверьте размер поля, конфигурацию линзы / оптики и полезную рабочую область |
| Разброс высоты детали превышает рабочий диапазон фокусировки | Используйте управляемую настройку по Z, несколько настроек или оцените 3D-динамическую фокусировку |
| Разброс по X/Y/повороту вызывает сбои позиционирования | Улучшите стратегию фиксации / базирования или добавьте позиционирование с помощью CCD-зрения |
| Глубокая полость или боковая стенка ограничивает доступ луча | Измените ориентацию приспособления, рабочее расстояние, оптику или схему перемещения |
| Ручная загрузка не может обеспечить требуемый полный цикл | Оцените индексацию лотка, полуавтоматическую обработку или автоматическую ячейку |
| Изменение данных серийного номера / IMEI / кода должно проверяться | Добавьте интерфейс данных, проверку сканером / машинным зрением и логику годен / брак при необходимости |
| Несколько вариантов деталей телефона используют одну станцию | Определите переналадочные приспособления, рецепты, стратегию машинного зрения и выбор деталей оператором / системой |
| Не пройдена приемка по стойкости или внешнему виду | Вернитесь к проверке технологического маршрута и параметров перед фиксацией конфигурации машины |
Результатом является спецификация проекта, которая связывает лазерный источник + оптика / поле + стратегия фокусировки + оснастка или машинное зрение + манипулирование + верификация / данные + защитное ограждение и, если этого требует материал или процесс, вытяжка дыма или вентиляция. Образец, который лишь доказывает, что “лазер может нанести метку”, недостаточен для фиксации производственной машины.
Часто задаваемые вопросы
Может ли лазерная маркировка повредить видимую наружную поверхность рамки телефона?
Да, лазерная обработка изменяет локальную поверхность. Для меток прослеживаемости поверхности, обращённые к клиенту, обычно рассматриваются как контролируемые зоны, если только чертёж изделия явно не требует наружной маркировки и не определяет критерии приемки её внешнего вида и стойкости.
Требуют ли ступенчатые рамки или глубокие полости специальной оснастки?
Часто — да. У ступенчатой рамки зоны маркировки расположены на разной высоте, а глубокая полость создаёт вопрос доступности, поэтому обычно требуется приспособление, рассчитанное на конкретную ступень, или приспособление с раскрытием полости. Когда перепад высот превышает рабочий диапазон фокусировки, возможно, стоит оценить подход с 3D-динамической фокусировкой.
Можно ли интегрировать маркировку в сборочную линию с подачей из лотка или в поточную линию?
Да. Ручная или полуавтоматическая маркировка с подачей из лотка распространена, а больший объём может оправдать встроенную маркировку или маркировку на лету и автоматические загрузочные ячейки. Возможность интеграции — время цикла, позиционирование и интерфейс данных — оценивается в рамках проекта, а соответствующие страницы решений описывают эти подходы. страницы решений Опишите подходы.
Почему контраст маркировки отличается между анодированным алюминием, неанодированным алюминием и пластиком?
Потому что материал и поверхность поглощают лазерное излучение и реагируют на него по-разному. Механизмы объясняются на специальных анодированный алюминий, алюминий, ABS и поликарбонат страницах, посвящённых анодированному алюминию, алюминию, ABS и поликарбонату, а реалистичный результат для конкретной детали необходимо подтвердить испытанием образца.
Можно ли лазерно маркировать IMEI и серийные номера непосредственно на металлических рамках?
Их можно маркировать, когда спецификация изделия закрепляет это содержимое за металлической рамкой. Достижимый размер символов, контраст, положение и стойкость зависят от материала, поверхности и оптической схемы, поэтому конкретное требование следует проверить на реальной детали.
Может ли маркировка выдерживать истирание, пот и растворители при повседневном использовании?
Это зависит от материала, поверхности, параметров лазера и метода приемки. Если такие воздействия являются частью спецификации заказчика или бренда, их следует включать в валидацию образца с определенными условиями испытаний и критериями приемки.
Отправьте деталь, целевой результат и производственное требование
Для полезной оценки образца предоставьте фактическую деталь телефона или репрезентативный материал, информацию о материале / поверхности, чертеж или одобренную зону маркировки, содержание маркировки и минимальный размер, целевой визуальный результат или результат считывания кода, допуск позиционирования, метод загрузки, требуемый цикл или производительность, а также любые требования к сканеру, износостойкости или данным. Затем Zhuorui Laser может оценить начальный лазерный маршрут, потребности в оснастке / позиционировании и план приемки образца до окончательного определения конфигурации машины.
Для любой рабочей станции маркировки деталей телефона проверка оборудования включает средства контроля лазерной безопасности для конкретной конфигурации станка. Требования к защитному корпусу, блокировке и вытяжке должны оцениваться на основе полной системы, а не выводиться только из лазерного источника.