
Laserbeschriftung von Mobiltelefonteilen
Permanente Identifizierung für Telefonrahmen, Halterungen, Gehäuse und Innenteile — Marke, Modell, IMEI, Serien- und Chargencodes — wird üblicherweise auf internen oder freigegebenen, wenig sichtbaren Flächen angebracht, damit die Rückverfolgbarkeit ohne unnötige Änderungen an den kundenseitigen Oberflächen aufrechterhalten werden kann.
Diese Seite behandelt die Branchen- und Aufgabenansicht zur Auswahl einer Laserbeschriftungsmaschine für Mobiltelefone: was markiert wird, welche Oberflächen für die Markierung freigegeben sind, wie gestufte oder unregelmäßige Geometrie die Aufspannung und Konfiguration verändert und was vor dem Kauf an einem realen Muster validiert werden muss.
Laserbeschriftung von Mobiltelefonteilen auf einen Blick
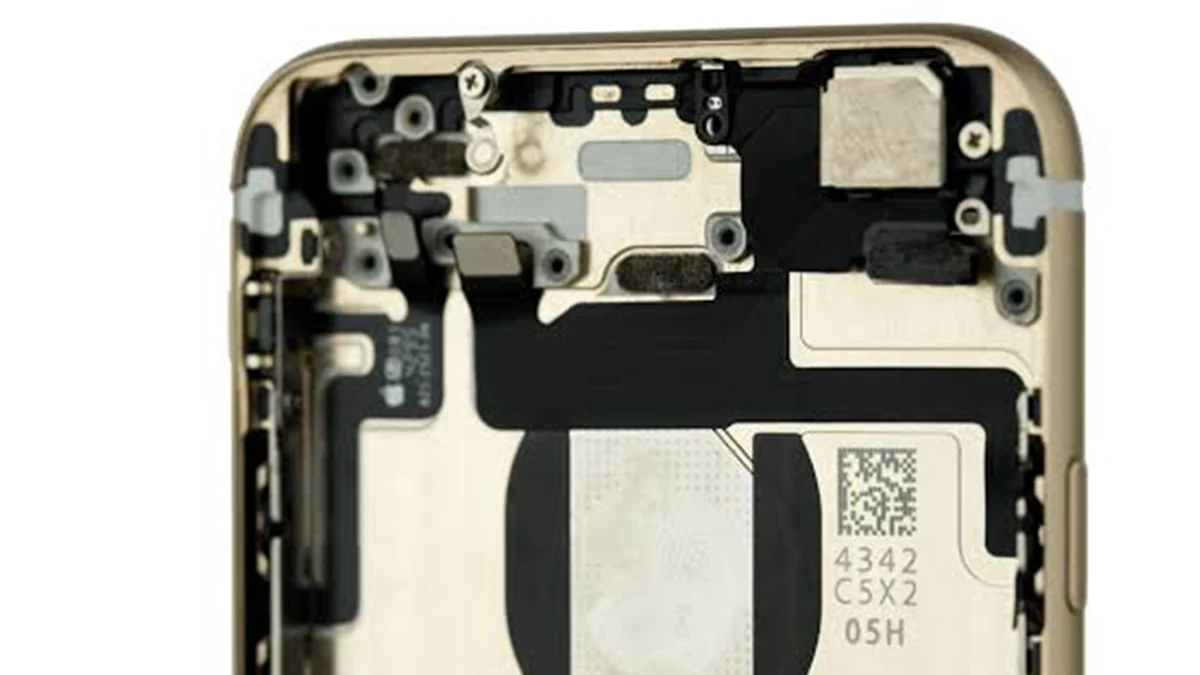
Die Laserbeschriftung wird üblicherweise für die permanente Identifizierung auf Mobiltelefonrahmen, Halterungen, Gehäusen, Aufnahmen, Abschirmungen und anderen internen Komponenten bewertet. Typische Aufgaben umfassen Marken- oder Modellidentifikation, Teil- und Chargennummern, IMEI- oder Serieninformationen, sofern spezifiziert, sowie kompakte Data-Matrix- oder QR-Codes für die Rückverfolgbarkeit.
Der sinnvolle Ausgangspunkt ist nicht einfach “Metall oder Kunststoff”. Definieren Sie das genaue Material und die Oberfläche, die freigegebene Markierungszone, das erforderliche visuelle oder Code-Ergebnis, das kleinste zu markierende Merkmal, die Bauteilgeometrie und die Positionierungsmethode sowie den erforderlichen Produktionszyklus. Diese Eingaben bestimmen, welcher Laserweg zuerst getestet werden muss und was verifiziert werden muss, bevor die endgültige Maschinenkonfiguration festgelegt wird.
Blankes Aluminium, eloxiertes Aluminium, Edelstahl, Titan und Kunststoffsorten sollten als unterschiedliche Probenprüfbedingungen behandelt werden, da sich ihre Oberflächenreaktion und Wärmeempfindlichkeit unterscheiden. Für PCB-Baugruppen oder einzelne elektronische Komponenten siehe die dedizierte PCB / PCBA und elektronische Bauteile Anwendungsseiten.
Welche Mobiltelefonbauteile werden üblicherweise lasermarkiert?
Die Teilefamilie spielt eine Rolle, weil Material, Wandstärke, verfügbare Markierungszone und Geometrie beeinflussen, wie der Auftrag getestet und in einer Vorrichtung fixiert werden sollte.
Metallrahmen, Halterungen und Chassis
CNC-bearbeitete Telefonrahmen, Chassisteile und Halterungen bestehen oft aus Aluminium, wobei bei einigen Designs Edelstahl oder Titan verwendet wird. Diese Teile können relativ stabile Markierungszonen bieten, aber eloxierte oder Sichtflächen, gestufte Flächen und dünne Wände können dazu führen, dass sich das tatsächliche Markierungsfenster stark von einem flachen Metall-Prüfkörper unterscheidet.
Gehäuse und Innenabdeckungen
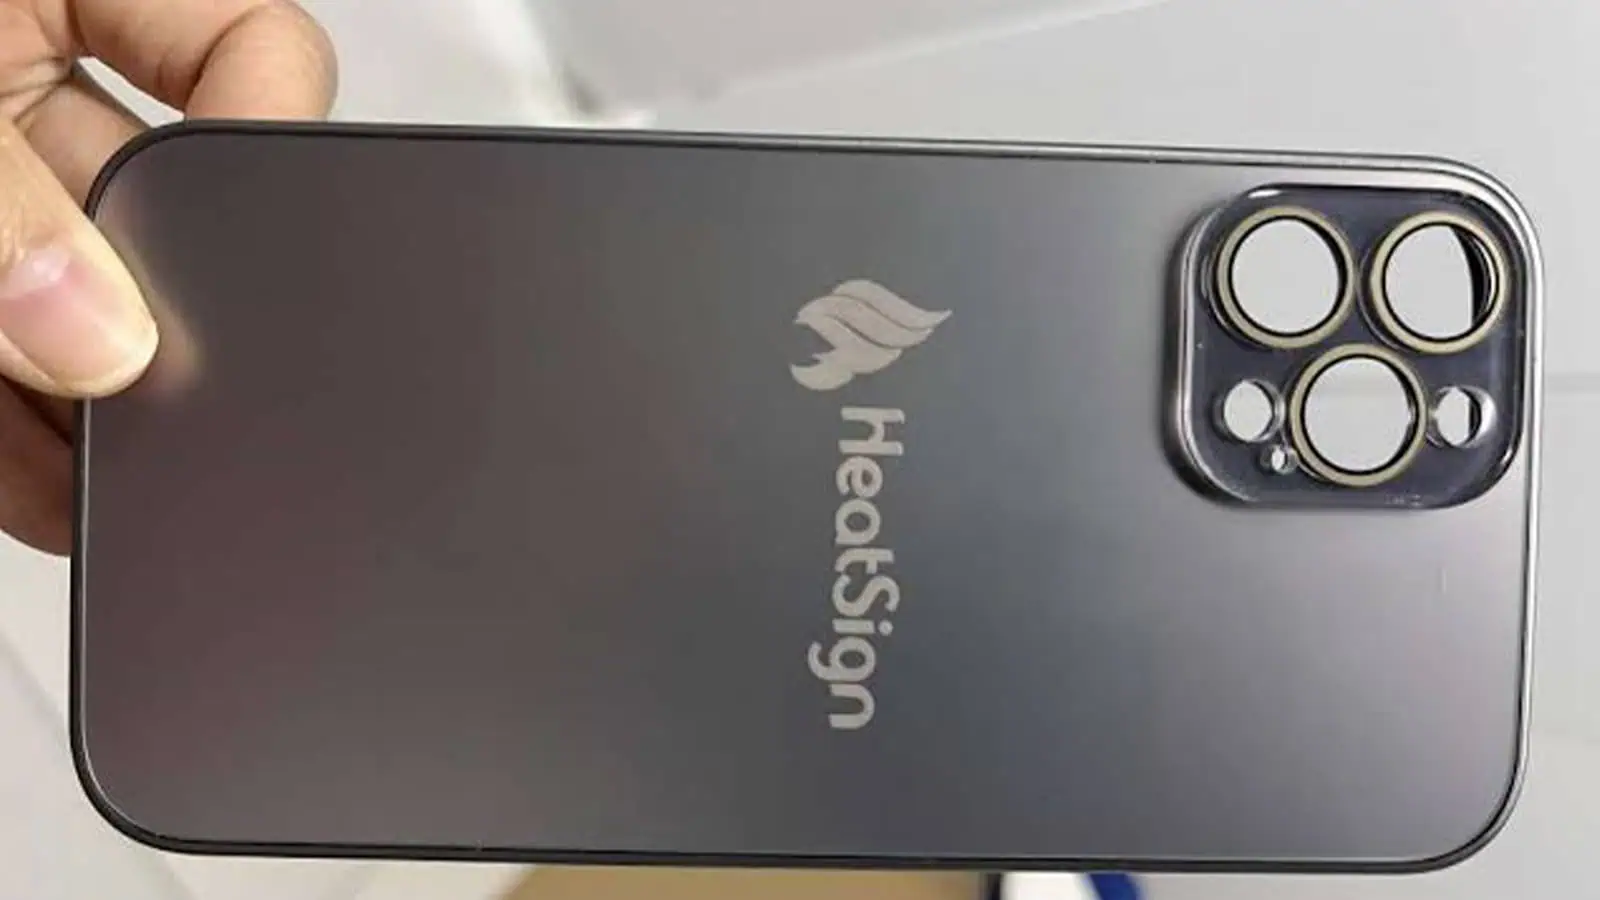
Gehäuse und Innenabdeckungen aus Metall oder Kunststoff können Produktkennzeichnungen oder Rückverfolgbarkeitsmarkierungen tragen. Außenflächen werden üblicherweise strenger auf ihr Erscheinungsbild kontrolliert, daher muss die freigegebene Markierungszone aus der Produktzeichnung stammen und nicht aus Bequemlichkeit an der Markierstation.
Schalen, Abschirmungen und kleine Innenteile
Kartenschalen, Abschirmungen, kleine Halterungen und andere Innenteile haben oft eine begrenzte Markierungsfläche. Kleine Zeichen oder kompakte 2D-Codes machen Fokus, Kontrast, Wiederholgenauigkeit der Positionierung und Leserzugriff wichtiger als die gesamte Markierungsfläche.
| Teilefamilie | Typische Kennzeichnungsrolle | Häufige zu prüfende Einschränkung |
|---|---|---|
| Metallrahmen / Chassis / Halterung | Produktidentifikation und Rückverfolgbarkeit | Oberflächenbeschaffenheit, Stufenhöhe, kosmetische Sperrzonen |
| Gehäuse / Innenabdeckung | Markenidentität, Serialisierung oder Prozessidentifikation | Sichtbarer oder verdeckter Bereich, Beschichtung oder Kunststoffformulierung |
| Kunststoffhalterung / Ablage | Teile-, Baugruppen- und Chargenidentifikation | Wärmeempfindlichkeit, kleine Markierungsfläche, Positionswiederholgenauigkeit |
| Abschirmung / Kartenhalter / kleines Metallteil | Los-, Rückverfolgbarkeits- oder Prozessmarkierung | Kleine Codegröße, Ebenheit, Scannerzugriff nach der Markierung |
Warum werden Mobiltelefonteile markiert?
Der Markierungszweck sollte vor der Laserroute festgelegt werden. Ein Logo, eine feste Teilenummer und ein serialisierter Rückverfolgbarkeitscode stellen unterschiedliche Anforderungen an Inhaltskontrolle, Verifikation und Produktionsdaten.
Identifikation und Rückverfolgbarkeit
- Produktidentifikation — Marke, Modell, Teilenummer oder Kundenteilenummer, sofern die Zeichnung dies erfordert.
- Los- und Serienrückverfolgbarkeit — Chargen-, Serien-, IMEI- oder 2D-Code-Informationen, wenn das Teil mit Produktionsunterlagen verknüpft werden muss.
- Montageidentifikation — Polaritäts-, Ausrichtungs-, Prozess- oder Stationsmarkierungen, die helfen, Teile während der Fertigung zu unterscheiden.
Produktion und Qualitätskontrolle
- Nachgelagerte Verifizierung — maschinenlesbare Codes können nach der Markierung gescannt werden, um den Wert und die Lesbarkeit zu bestätigen.
- Prozessgenealogie — wechselnde Daten können einer Linie, Charge oder einem Produktionsdatensatz zugeordnet werden, wenn das Fertigungssystem dies erfordert.
- Kontrollierte kosmetische Verwendung — Außenlogos oder sichtbare Kennzeichnungen sind nur dort zulässig, wo die Produktzeichnung Anforderungen an Position und Aussehen festlegt.
Wenn die Markierung wechselnde Serien-, IMEI- oder Codedaten enthält, definieren Sie, woher dieser Wert stammt und ob er nach der Markierung verifiziert werden muss. Diese Datenanforderung kann die Markierungsstation ebenso stark beeinflussen wie die Laserquelle selbst.
Was wird üblicherweise auf Mobiltelefonbauteilen markiert?
Inhaltstyp, Codegröße und die verfügbare Markierungszone bestimmen das kleinste Merkmal, das der Prozess zuverlässig erzeugen muss. Fester Text, wechselnde Seriendaten und kompakte 2D-Codes sollten als unterschiedliche Produktionsanforderungen behandelt werden.
IMEI, Seriennummern und Chargencodes
IMEI- und Seriennummern können gemäß Produktspezifikation als lesbarer Text plus ein Codesymbol auf demselben Teil markiert werden. Zeichenhöhe und Linienbreite müssen in die verfügbare freigegebene Zone passen, und die Leseumgebung nach der Montage ist entscheidend: Ein Code, der verdeckt, zu klein oder zu kontrastarm ist, übersteht die Endprüfung nicht. Chargen- und Los-Codes fügen eine produktionszeitliche Dimension hinzu – dieselbe Teilefamilie kann pro Charge einen sich ändernden Codewert tragen, was auf eine Datenschnittstelle statt auf einen festen Textauftrag hinweist. Die IMEI-Nummernzuweisung und die Konformität der Kennzeichnung bleiben Verantwortung des Markeninhabers und der geltenden Produktanforderungen; die Kennzeichnungsstation muss den zugewiesenen Inhalt korrekt innerhalb der festgelegten Zone reproduzieren.
Anforderungen an Data Matrix / QR und kleine Zeichen
Data-Matrix- und QR-Symbole sind auf Rahmen, Abschirmungen und Trägern weit verbreitet, weil sie in einem kleinen Bereich mehr Daten als Text aufnehmen können. Die erreichbare Symbolgröße und der Kontrast hängen von der optischen Einrichtung sowie vom Material und Oberflächenzustand ab – zum Beispiel, eloxiertes Aluminium, blankes Aluminium und Kunststoffe sollten als unterschiedliche Probenzustände bewertet werden. Auch die Positionsgenauigkeit ist wichtig: Wenn der Code von einem festen Scanner gelesen oder mit einer Datenbank abgeglichen werden muss, muss sich die Markierungsposition innerhalb der Toleranz des Lesers wiederholen, was ebenso eine Frage der Vorrichtungstechnik wie der Kennzeichnung ist.
Wenn ein Code nachgelagert gescannt oder mit Produktionsdaten abgeglichen werden muss, sollte eine Rückleseverifizierung Teil der Abnahmeanforderung sein. Verwenden Sie den vorgesehenen Scanner oder Verifizierer, um den markierten Wert und die Lesbarkeit zu bestätigen; fügen Sie eine Kontrast- oder Zeichenprüfung hinzu, wenn die Kundenspezifikation dies verlangt. Das Ergebnis bleibt probenabhängig und sollte am tatsächlichen Teil bestätigt werden.
Was bestimmt die Ergebnisse der Lasermarkierung auf Mobiltelefonteilen?
Zwei Telefonteile, die ähnlich aussehen, können unterschiedliche Einstellungen oder sogar einen anderen Laserweg erfordern. Das Ergebnis wird durch den vollständigen Zustand des Teils bestimmt, nicht allein durch den Materialnamen.
| Variable | Warum es das Ergebnis verändert | Was zu bestätigen ist |
|---|---|---|
| Material und Güte | Aluminium, Edelstahl, Titan, ABS, PC und andere Materialien reagieren unterschiedlich auf den Laser. | Tatsächliches Material oder Harztyp, sofern verfügbar |
| Oberflächenzustand | Unbehandelte, eloxierte, lackierte, beschichtete, polierte oder texturierte Oberflächen können zu unterschiedlichem Kontrast und unterschiedlicher Oberflächenveränderung führen. | Oberflächenfinish, Beschichtung, Farbe und kosmetische Anforderung |
| Wandstärke / Wärmeempfindlichkeit | Dünne Metall- und Kunststoffteile können Wärme stauen, sich verfärben oder verformen, bevor die gewünschte Markierung erzielt wird. | Dicke um den Markierungsbereich und zulässige Oberflächenveränderung |
| Markierungsinhalt und minimale Merkmalsgröße | Kleine Zeichen und kompakte 2D-Zellen erfordern eine höhere optische Auflösung und einen stabileren Fokus als ein großes Logo. | Anforderung an das kleinste Zeichen, die kleinste Linie oder die kleinste Codezelle |
| Markierungszone | Außenliegende, verdeckte, vertiefte, funktionale oder Sperrbereiche setzen unterschiedliche ästhetische und zugangsbezogene Grenzen. | Nach Zeichnung freigegebene Zone und Sichtbarkeit nach der Montage |
| Höhe, Krümmung und Hohlraumtiefe | Z-Höhenvariation und Strahlzugänglichkeit beeinflussen die Fokuskonstanz und ob ein Setup die gesamte Markierung erreichen kann. | Höhenvariation, Winkel, Hohlraumtiefe und verfügbarer Zugang |
| Positionstoleranz | Eine enge Lagetoleranz erhöht die Bedeutung der Wiederholgenauigkeit der Vorrichtung oder der Vision-Korrektur. | Zulässiger X/Y/Rotationsfehler und Bezugsverfahren |
| Zielergebnis | Heller Kontrast, dunkler Kontrast, schwarzes Erscheinungsbild, flache Markierung, Gravur oder Entfernung der Beschichtung können auf unterschiedliche Prozessfenster hinweisen. | Freigegebene visuelle, Code- und Oberflächen-Abnahmekriterien |
| Produktionsanforderung | Beschickung, Codegenerierung, Verifizierung und Handhabung können die Gesamtzykluszeit und die Systemauslegung dominieren. | Teile pro Stunde, Losgröße, Beschickungsmethode und Datenfluss |
Diese Variablen sollten als Eingabe für den Sample-Test fixiert werden. Wenn dasselbe Teil in mehreren Oberflächen oder Harzfarben existiert, testen Sie sie als getrennte Bedingungen, anstatt anzunehmen, dass ein Parametersatz unverändert übertragbar ist.
Welches Markierungsergebnis sollten Sie anstreben?
Eine nützliche Musteranforderung definiert das Ergebnis, bevor sie die Maschine definiert. “Dauerhafte Markierung” ist zu allgemein; das Ziel sollte beschreiben, wie die Markierung aussehen muss, wie sie gelesen wird und welche Oberflächenveränderung akzeptabel ist.
Visuelles und Identifikationsergebnis
- Erscheinungsbild — hell, dunkel, schwarz, kontrastreich oder ein anderer, durch die Zeichnung freigegebener visueller Effekt.
- Menschenlesbarer Inhalt — erforderliche Zeichenhöhe, Linienbreite und Lesbarkeit unter den festgelegten Prüfbedingungen.
- Code-Ergebnis — Data-Matrix-/QR-Größe, vorgesehener Leser und jegliches erforderliche Rücklese- oder Verifikationskriterium.
Oberflächen-, Funktions- und Haltbarkeitsergebnis
- Oberflächenzustand — akzeptable Rauheit, Verfärbung, Beschichtungsänderung oder Gravurtiefe, sofern angegeben.
- Funktioneller Schutz — keine unzulässige Veränderung an Dicht-, Paarungs-, Kontakt- oder anderen durch die Zeichnung kontrollierten Oberflächen.
- Beständigkeit der Markierung — Abrieb-, Schweiß-, Lösungsmittel-, Feuchtigkeits- oder Temperaturprüfungen nur dann, wenn die Produktspezifikation sie verlangt.
Sobald diese Abnahmeziele definiert sind, wird die Laserauswahl zu einer überprüfbaren technischen Frage: Welcher Weg kann den erforderlichen Kontrast, die Codelesbarkeit und die Oberflächenbeschaffenheit erreichen, ohne unzulässige Hitze oder kosmetische Schäden zu verursachen?
Wohin die Markierung kommt: sichtbare vs. verdeckte Bereiche
Die Position ist ebenso eine Designentscheidung wie eine Laserentscheidung. Für Identifikations- und Rückverfolgbarkeitsmarkierungen sind verdeckte oder durch die Montage verdeckte Flächen in der Regel vorzuziehen, wenn die Produktzeichnung kundenseitige Oberflächen für kosmetische Anforderungen reserviert. Externe Markierungen sollten nur bewertet werden, wenn das Design sie ausdrücklich vorsieht und eigene Abnahmekriterien für Aussehen und Haltbarkeit definiert.
Sichtbare Außenflächen erfordern eine ausdrückliche Freigabe
Außenflächen — die Außenseite des Rahmens, die sichtbare Seite des Gehäuses, dekorative oder eloxierte Oberflächen — unterliegen üblicherweise kosmetischen Spezifikationen. Die Laserbearbeitung verändert die lokale Oberflächenreaktion und kann das Erscheinungsbild, die Rauheit oder die Abnahme der Kratzfestigkeit beeinflussen, daher sollten diese Bereiche der Produktzeichnung und der Finish-Spezifikation folgen. Wenn eine Außenkennzeichnung tatsächlich erforderlich ist, ist sie eine Designentscheidung mit eigenen Abnahmekriterien, kein Standard.
Verdeckte und durch Montage abgedeckte Bereiche
- Innenseite des Rahmens — ein häufiges Ziel für Marken-, Modell- und Rückverfolgbarkeitsinhalte, wenn die Außenfläche für kosmetische Anforderungen reserviert ist.
- Gehäuseinnenseite / verdeckte Abdeckung — können serialisierte Codes und Prozessmarkierungen tragen, geschützt vor täglicher Handhabung.
- Rückseite einer Halterung / Innenseite einer Abschirmung — oft flach, stabil und außerhalb der Sichtlinie des Kunden.
Kontrollierte oder Sperrzonen
- Kundenseitige Außenflächen — nur verwenden, wenn die Zeichnung die Markierung ausdrücklich zulässt und Abnahmekriterien definiert.
- Dekorative oder eloxierte Oberflächen — Die Laserbearbeitung verändert die lokale Oberfläche und kann sich auf die Abnahme des Erscheinungsbilds oder der Kratzfestigkeit auswirken.
- Funktions- oder Dichtbereiche — Flächen, die gepaart werden, abdichten oder Komponenten tragen, müssen die in der Zeichnung definierten Sperrzonenregeln befolgen.
- Später in der Montage abgedeckte Bereiche — wenn die Markierung abgedeckt wird, stellen Sie sicher, dass sie noch gescannt werden kann, oder verschieben Sie sie.
Positionierung und Bauteilpräsentation
Wo die Markierung platziert wird, hängt davon ab, wie das Bauteil dem Laser präsentiert wird. Eine flache, verdeckte Fläche auf einem Tray ist unkompliziert; ein abgestufter Rahmen oder eine gebogene Halterung kann eine Vorrichtung, eine Drehachse oder eine Vision-Positionierung erfordern, damit Fokus und Markierungsposition konstant bleiben. Für Ausrichtungs- und Positionierungsmethoden siehe die Vision-Positionierungslösung; für zylindrische Merkmale, die sich drehen, siehe die Rotationsmarkierungslösung.
Wie wirken sich Geometrie, Vorrichtungen und Positionierung auf den Prozess aus?
Mobiltelefonbauteile sind selten flache Platten. Rahmen haben abgestufte Flächen, Gehäuse haben tiefe Hohlräume, Halterungen sind dünn und unregelmäßig — und jede Form verändert, wie das Bauteil gehalten werden muss und wie der Laser die Markierungszone erreicht.
Stufenförmige Rahmen und tiefe Hohlräume
Ein stufenförmiger Rahmen hat Markierungszonen auf unterschiedlichen Höhen. Ein Flat-Field-Laser kann eine Ebene zuverlässig markieren, aber eine Stufe bedeutet entweder eine zweite Aufspannung oder einen Ansatz mit dynamischem Fokus / 3D, wenn der Höhenunterschied den nutzbaren Fokusbereich übersteigt — und die richtige Lösung hängt von der Stufenhöhe und der Markierungsposition ab. Tiefe Hohlräume an Gehäusen oder Rahmen werfen die Frage der Erreichbarkeit auf: Der Laserkopf muss die Zone erreichen, ohne dass die Hohlraumwand den Strahl blockiert, was sich auf die Wahl von Arbeitsabstand und Feldgröße auswirkt.
Dünnwandige und unregelmäßige Halterungen
Dünne Wände und dünnwandige Halterungen sind empfindlicher gegenüber Wärmeeintrag und Einspannspannungen. Die Vorrichtung muss das Teil verzerrungsfrei halten, und das Parameterfenster sollte mit dem realen Teil statt mit einem flachen Testkörper bewertet werden, weil die Wanddicke beeinflusst, wie sich Wärme ansammelt. Unregelmäßige Formen erfordern oft eine kundenspezifische oder formangepasste Vorrichtung, damit der Markierbereich bei jedem Teil im Fokus und in Position bleibt.
Zufällige Platzierung und Vision-Positionierung
Bildgeführte Markierung kann die Abhängigkeit von präzisen Positioniervorrichtungen verringern, wenn die Hauptabweichung die X/Y-Position oder Drehung des Teils ist. Die Kamera lokalisiert jedes Teil, und die Software korrigiert die Markierungsposition innerhalb des verfügbaren Feldes. Das Teil muss weiterhin stabil präsentiert werden, und Höhenvariation, Neigung, tiefe Hohlräume oder wechselnder Fokus können eine spezielle Vorrichtung, Autofokus-/3D-Steuerung oder einen anderen Aufbau erfordern. Dieser Ansatz ist nützlich für die flexible oder gemischte Markierung von Telefonkomponenten, wenn Tray-Positionen nicht wiederholbar gehalten werden können. Der Integrationsansatz wird abgedeckt durch die Vision-Positionierungslösung; für runde oder gestufte Merkmale, die sich drehen, ist die Rotationsmarkierungslösung anwendbar.
| Bauteilgeometrie | Typische Vorrichtung | Konfigurationsrichtung |
|---|---|---|
| Flache verdeckte Fläche (Halterung, Ablage) | Dedizierte Ablage oder einfache Vorrichtung | Standard-Tischgerät oder geteilte Maschine |
| Abgestufter Rahmen, mehrere Höhen | Stufenspezifische Vorrichtung oder zweiter Aufbau | 3D-Dynamikfokus bewerten, wenn die Stufenhöhe den nutzbaren Fokusbereich überschreitet |
| Tiefer Hohlraum im Gehäuse | Vorrichtung, die den Hohlraum freilegt | Überprüfung von Arbeitsabstand / Feldgröße, evtl. 3D |
| Dünnwandige unregelmäßige Halterung | Konforme / spannungsarme Vorrichtung | Überprüfung des Parameterfensters am realen Bauteil |
| Zufällige Platzierung | Stabile Bereitstellung plus visionsgeführte Positionierung | Vision-CCD-Maschine / Vision-Lösung |
Welche Laserrichtung zuerst bewertet werden sollte
Telefonteile umfassen eine breite Materialpalette, daher gibt es nicht den einen “Telefonlaser”. Die Ausgangsrichtung richtet sich nach dem Material und der Oberfläche des zu markierenden Teils — und die endgültige Wahl hängt vom Zielkontrast, der Geometrie und den Probeergebnissen ab.
Metallrahmen und eloxierte Teile
Für Aluminiumrahmen, Edelstahlhalterungen und Titanteile ist ein gütegeschalteter Faserlaser (etwa 1064 nm) ist oft die erste zu bewertende Richtung und ist ein üblicher Ausgangspunkt für die Metallidentifikation. Eloxiertes Aluminium verhält sich anders als blankes Aluminium, weil die Eloxalschicht verändert, wie die Oberfläche reagiert; behandeln Sie es als separate Probenbedingung und verwenden Sie die eloxiertes Aluminium Anleitung, wenn Sie den Test definieren. Wenn weiße oder hell kontrastierende Markierungen benötigt werden, kann es sich lohnen, MOPA-Faser zu bewerten: Ihr breiteres Pulssteuerungsfenster verändert den Wärmeeintrag und die Oberflächenreaktion. Dies ist eine bedingte Richtung, keine Garantie.
Kunststoffhalterungen und wärmeempfindliche Teile
Für dunkle oder wärmeempfindliche Kunststoffe — ABS, PC und ähnliche Typen — UV-Laser (rund 355 nm) sind oft die erste Richtung, die es zu bewerten gilt, weil die kürzere Wellenlänge die thermische Belastung dünner oder wärmeempfindlicher Teile reduzieren kann. Das Verhalten von Kunststoffen hängt stark von Harztyp, Farbmitteln und Additiven ab, daher sollte die tatsächliche Sorte anhand von Mustern getestet werden; die ABS und Polycarbonat Anleitung kann helfen, die Startroute festzulegen.
Wenn Kontrast-, Tiefen- oder Schwarzmarkierungsziele die Wahl verändern
Wenn das Ziel eine tiefe oder gravierte Markierung, eine schwarze Markierung auf einer hellen Oberfläche oder ein Effekt zum Entfernen einer Beschichtung ist, kann sich die Richtung ändern. Diese Ziele sind material- und oberflächenspezifisch: ein hell-auf-dunkel-Ergebnis auf eloxiertem Aluminium und eine schwarze Markierung auf Edelstahl sind unterschiedliche Ziele, die auf unterschiedliche Parameterfenster oder Quellen hindeuten können. Der richtige Weg zur Entscheidung ist ein Mustertest am tatsächlichen Bauteil, nicht eine allgemeine Regel.
| Bauteilwerkstoff / Oberfläche | Startrichtung | Materialseite für Details |
|---|---|---|
| Aluminiumrahmen, blank | Gütegeschaltete Faser (1064 nm); MOPA bewerten, wenn der gewünschte Effekt vom Pulssteuerungsbereich des MOPA profitiert | Aluminium |
| Eloxierter Aluminiumrahmen | Faser / MOPA, spezifisch für die Eloxalschicht | Eloxiertes Aluminium |
| Edelstahlhalterung | Faser; Schwarzmarkierungsweg wird anhand von Oberfläche und Ziel bewertet | Edelstahl |
| Titanbauteil | Faser / MOPA | Titan |
| ABS-/PC-Halterung, dunkel oder wärmeempfindlich | UV (355 nm) oft zuerst | ABS / PC |
Was sind die häufigsten Fehlermodi bei der Markierung von Mobiltelefonteilen?
Ein guter Mustertest sollte versuchen, die wahrscheinlichen Produktionsfehler aufzudecken und nicht nur eine attraktive Markierung zu erzeugen. Die meisten Probleme lassen sich auf Oberflächenreaktion, Fokus, Positionierung, Wärmeeintrag, Zugriff oder Datenkontrolle zurückführen.
| Fehler | Typische Ursache, die zu untersuchen ist | Was es verändern kann |
|---|---|---|
| Geringer oder ungleichmäßiger Kontrast | Oberflächenbeschaffenheit, Beschichtung, Materialschwankung, Fokus oder instabiles Parameterfenster | Laserweg, Parameterfenster, oberflächenspezifisches Rezept |
| 2D-Code lässt sich nicht zuverlässig lesen | Zellgröße, Kontrast, Fokus, Oberflächenbeschaffenheit, Position oder Lesegerät-Setup | Optik / Feldgröße, Codegröße, Prozessfenster, Verifizierungs-Setup |
| Markierungsposition verschiebt sich | Wiederholgenauigkeit der Vorrichtung, Toleranz der Aufnahme oder zufällige Drehung des Bauteils | Konstruktion der Vorrichtung, Bezugsstrategie oder Vision-Positionierung |
| Unterschiedliche Z-Höhen führen zu unterschiedlichen Ergebnissen | Stufengeometrie überschreitet den nutzbaren Fokusbereich | Zweite Aufspannung, Z-Verstellung oder dynamischer 3D-Fokus |
| Hitzeverfärbung, Schmelzen oder Verformung | Dünne Wandstärke, wärmeempfindliches Harz oder übermäßige lokale Energie | Laserweg, Pulssteuerung, Geschwindigkeits-/Energiefenster, Vorrichtungsunterstützung |
| Kosmetische Oberfläche abgelehnt | Markierung auf einer kontrollierten Außenoberfläche angebracht oder Erscheinungsziel vor der Prüfung nicht definiert | Markierungszone, Zielergebnis oder Prozessroute |
| Strahl erreicht die Zone nicht konsistent | Tiefe Kavität, Seitenwand, Winkel oder unzureichender Arbeitsabstand | Ausrichtung der Vorrichtung, Optik, Arbeitsabstand oder mehrachsige Annäherung |
| Korrekt aussehender Code enthält falsche Daten | Teilidentität, Seriendaten oder Verifizierungsablauf sind nicht kontrolliert | Datenschnittstelle, Scanner-Verifizierung und Ausschleuslogik |
Wenn ein Muster fehlschlägt, dokumentieren Sie den Fehler in Bezug auf das tatsächliche Material, die Oberfläche, die Geometrie und die Prozessbedingung. Dadurch wird der nächste Test aussagekräftig und es wird verhindert, dass eine Maschinenkonfiguration um ein Ergebnis herum eingefroren wird, das nur bei einem idealen Muster funktioniert hat.
Wie fügt sich die Kennzeichnung von Mobiltelefonbauteilen in die Produktion ein?
Produktionsreife ist die vollständige Abfolge von der Bauteilbereitstellung bis zum verifizierten Ergebnis. Die Scanzeit ist nur ein Element; Handhabung, Identifikation, Positionierung, Datenaustausch, Inspektion und Ausschleusfluss können die endgültige Auslegung des Arbeitsplatzes bestimmen.
Handhabung und Positionierung
Der Produktionszyklus beginnt mit dem Laden des richtigen Bauteils und dem Bereitstellen der freigegebenen Kennzeichnungszone an einer wiederholbaren Position und Höhe. Tray-zugeführte Bauteile können eine spezielle Vorrichtung verwenden; gemischte oder weniger wiederholbare Bereitstellung kann eine Vision-Positionierung rechtfertigen. Abgesetzte oder vertiefte Bauteile können bauteilspezifische Vorrichtungen, eine Z-Verstellung oder eine andere optische Anordnung erfordern, bevor die Kennzeichnung beginnt.
Daten-, Kennzeichnungs- und Verifizierungsablauf
Für feste Logos oder Teilenummern kann der Kennzeichnungsauftrag ein kontrolliertes Rezept verwenden. Für wechselnde Serien-, IMEI-, Los- oder 2D-Code-Daten definieren Sie, wo der Wert erzeugt wird, wie das richtige Bauteil diesem Wert zugeordnet wird und ob das gekennzeichnete Ergebnis zurückgelesen werden muss. Ein typischer kontrollierter Ablauf ist Teile-/Rezeptidentifikation → Markierdaten empfangen oder erzeugen → Positionieren → Markieren → Scannen oder Prüfen → mit erwarteten Daten vergleichen → freigeben oder aussortieren. Wo Datenbank- oder MES-Konnektivität erforderlich ist, liefert die Lösung für Rückverfolgbarkeit und Datenintegration den tiefergehenden Integrationskontext.
Zykluszeit, Ausschussbehandlung und Automatisierung
Messen Sie den gesamten Zyklus einschließlich Beladen, Positionieren, Markieren, Verifizieren und Entladen. Wenn ein fehlgeschlagenes Lesen oder eine fehlgeschlagene Positionsprüfung auftritt, legen Sie fest, ob das Bauteil gestoppt, nachgearbeitet oder auf einen Ausschussweg geleitet wird, anstatt zuzulassen, dass es unverifiziert weiterläuft. Manuelles oder halbautomatisches Tray-Beladen eignet sich für viele Aufgaben; höheres Volumen oder linienbasierte Produktion kann die automatische Markierungszelle rechtfertigen oder, wenn der Prozess tatsächlich kontinuierlich bewegte Teile umfasst, die Flug-/Online-Markierung Route.
Wie sollte ein Muster eines Mobiltelefon-Bauteils getestet und abgenommen werden?
Wenn die Kunden- oder Markenspezifikation Anforderungen an die Haltbarkeit enthält, muss die Markierung möglicherweise auch nach Handhabung, Feuchtigkeit, Reinigungsmittel- oder Temperatureinwirkung lesbar bleiben. Welche Prüfungen anzuwenden sind, hängt vom Bauteil, Material, der Position der Markierung und der Produktspezifikation ab; daher wird die Validierung an realen Mustern definiert und nicht vorausgesetzt.
Abrieb, Schweiß, Lösungsmittel und Temperatureinwirkung
Je nach Kunden- oder Markenspezifikation kann die Validierung Abrieb- oder Kratzprüfungen, Schweiß- oder Feuchtigkeitsbelastung, Lösungsmittel- oder Reinigungsmittelbelastung und Temperaturwechsel umfassen. Dies sind beispielhafte Validierungskategorien, kein allgemeingültiger Testumfang für jedes Telefonbauteil. Der relevante Fehlermodus ändert sich außerdem mit Material und Oberfläche, daher sollten Prüfmethode und Bestehenskriterium festgelegt werden, bevor das Muster bewertet wird.
Musterprüfung: Was vorzubereiten ist und was verifiziert wird
Die Musterprüfung ist der praktische Weg, um Kontrast, Lesbarkeit des Codes, Position der Markierung und Haltbarkeit am realen Bauteil zu bestätigen. Zhuorui Laser unterstützt die Musterbeschriftung, Parametereinrichtung und Prozessüberprüfung während der Anwendungsbewertung. Ein reales Bauteil und eine klare Markierungsspezifikation liefern ein wesentlich nützlicheres Ergebnis als eine verbale Beschreibung. Für die Musterprüfung senden Sie das Bauteil- oder Materialmuster, eine Zeichnung oder ein Foto, den erforderlichen Markierungsinhalt und die Größe, den gewünschten Effekt, die Produktionsrate und das erwartete Volumen.
Abnahmemaße
| Abmessung | Was wird geprüft |
|---|---|
| Kontrast und Lesbarkeit | Markierung lesbar unter der angegebenen Beleuchtung / Vergrößerung |
| Zeichen- und Codegröße | Erfüllt die Mindestanforderungen der Zeichnung oder Code-Spezifikation |
| Code-Lesbarkeit | Rücklesen mit dem vorgesehenen Scanner oder Verifizierer, wenn erforderlich |
| Positionsgenauigkeit | Markierungsposition innerhalb der Anwendungstoleranz wiederholbar |
| Abrieb / Kratzer | Oberflächenprüfung, wenn vom Kunden oder durch die Markenspezifikation gefordert |
| Lösungsmittel / Schweiß / Temperatur | Expositionstest, wenn durch die Anwendung vorgegeben |
| Zykluszeit | Gemessen am realen Aufbau, einschließlich Beladung |
Die Abnahmekriterien selbst werden vom Kunden oder Markeninhaber festgelegt. Das verwertbare Ergebnis der Musterprüfung ist ein dokumentiertes Bestanden-/Nicht-bestanden-Ergebnis, das an den tatsächlichen Zustand des Bauteils und die Produktionsanforderung gebunden ist, sodass der akzeptierte Prozess in die Konfiguration von Maschine, Optik, Vorrichtungstechnik, Positionierung und Verifizierung übersetzt werden kann. Die Qualitätskontrolle und Testfähigkeit des Werks werden beschrieben auf der Seite zur Qualitätskontrolle und Testfähigkeit.
Wie bestimmen Stichprobentestergebnisse die endgültige Maschinenkonfiguration?
Die endgültige Maschine sollte anhand akzeptierter Musterergebnisse und Produktionsbeschränkungen festgelegt werden, nicht allein aufgrund des Materialnamens. Jeder Testbefund sollte in eine konkrete Ausrüstungs- oder Integrationsentscheidung übersetzt werden.
| Testergebnis oder Projektbefund | Konfigurationsentscheidung, die dadurch unterstützt wird |
|---|---|
| Gütegeschalteter Faserlaser erzielt das geforderte Metallergebnis bei akzeptabler Oberflächenbeschaffenheit | Faserroute beibehalten und das Produktionsparameterfenster optimieren |
| MOPA bietet das erforderliche Erscheinungsbild- oder Thermokontrollfenster zuverlässiger | Bewerten Sie eine MOPA-Faserkonfiguration, anstatt sie nur als Parameteränderung zu behandeln |
| Kunststoff zeigt mit der aktuellen Route einen nicht akzeptablen Wärmeeffekt | Überprüfen Sie UV oder eine andere verifizierte Route und testen Sie die tatsächliche Harz-/Farbsituation erneut |
| Kleine Zeichen oder 2D-Zellen benötigen eine höhere Auflösung | Überprüfen Sie Feldgröße, Objektiv-/optische Konfiguration und nutzbaren Arbeitsbereich |
| Bauteilhöhenschwankungen überschreiten den nutzbaren Fokusbereich | Verwenden Sie einen kontrollierten Z-Aufbau, mehrere Aufbauten oder bewerten Sie den dynamischen 3D-Fokus |
| Abweichungen in X/Y/Rotation verursachen Positionsfehler | Verbessern Sie die Vorrichtungs- bzw. Bezugsstrategie oder ergänzen Sie eine CCD-Vision-Positionierung |
| Eine tiefe Kavität oder Seitenwand begrenzt den Strahlzugang | Ändern Sie die Ausrichtung der Vorrichtung, den Arbeitsabstand, die Optik oder die Bewegungsanordnung |
| Manuelles Beladen kann den erforderlichen Vollzyklus nicht erfüllen | Tray-Indexierung, halbautomatische Handhabung oder eine automatische Zelle bewerten |
| Das Ändern von Seriennummer / IMEI / Code-Daten muss verifiziert werden | Datenschnittstelle, Scanner-/Vision-Verifizierung und Gut-/Schlecht-Logik nach Bedarf hinzufügen |
| Mehrere Varianten von Mobiltelefon-Bauteilen teilen sich eine Station. | Umrüstvorrichtungen, Rezepte, Vision-Strategie und Bediener-/System-Bauteilauswahl festlegen. |
| Haltbarkeits- oder Kosmetikabnahme schlägt fehl. | Vor dem Festschreiben der Maschinenkonfiguration zur Prozessroute und zu Parametertests zurückkehren. |
Das Ergebnis ist eine Projektspezifikation, die Folgendes verbindet: Laserquelle + Optik / Feld + Fokusstrategie + Vorrichtung oder Vision + Handhabung + Verifizierung / Daten + Sicherheitseinhausung und, wo Material oder Prozess es erfordert, Absaugung oder Belüftung. Ein Muster, das nur beweist, „der Laser kann eine Markierung anbringen“, reicht nicht aus, um eine Produktionsmaschine festzulegen.
Häufig gestellte Fragen
Kann die Lasermarkierung die sichtbare Außenfläche eines Telefonrahmens beschädigen?
Ja, die Laserbearbeitung verändert die lokale Oberfläche. Für Rückverfolgbarkeitsmarkierungen werden kundenseitige Oberflächen üblicherweise als kontrollierte Zonen behandelt, es sei denn, die Produktzeichnung verlangt ausdrücklich eine Außenmarkierung und definiert Abnahmekriterien für ihr Aussehen und ihre Haltbarkeit.
Benötigen gestufte Rahmen oder tiefe Kavitäten spezielle Vorrichtungen?
Oft ja. Ein gestufter Rahmen hat Markierungszonen auf unterschiedlichen Höhen, und eine tiefe Kavität wirft die Frage der Erreichbarkeit auf, sodass üblicherweise eine stufenspezifische Vorrichtung oder eine Vorrichtung zum Freilegen der Kavität erforderlich ist. Wenn die Höhenvariation den nutzbaren Fokusbereich übersteigt, kann es sich lohnen, einen 3D-Dynamikfokus-Ansatz zu prüfen.
Kann die Kennzeichnung in eine Montagelinie mit Tablettzuführung oder in eine Inline-Montagelinie integriert werden?
Ja. Manuelle oder halbautomatische Markierung mit Tray-Zuführung ist üblich, und ein höheres Volumen kann Inline- oder Flying-Marking und automatische Beladezellen rechtfertigen. Die Integrationsfähigkeit – Taktzeit, Positionierung und Datenschnittstelle – wird im Rahmen eines Projekts bewertet, und die relevanten Lösungsseiten beschreiben die Ansätze.
Warum unterscheidet sich der Kennzeichnungskontrast zwischen eloxiertem Aluminium, blankem Aluminium und Kunststoff?
Weil Material und Oberfläche Laserlicht unterschiedlich absorbieren und darauf reagieren. Die Mechanismen werden auf den speziellen eloxiertes Aluminium, Aluminium, ABS und Polycarbonat Seiten für eloxiertes Aluminium, Aluminium, ABS und Polycarbonat erklärt, und das realistische Ergebnis für ein bestimmtes Bauteil muss durch einen Mustertest bestätigt werden.
Können IMEI- und Seriennummern direkt auf Metallrahmen lasermarkiert werden?
Sie können markiert werden, wenn die Produktspezifikation diesen Inhalt dem Metallrahmen zuordnet. Die erreichbare Zeichengröße, der Kontrast, die Position und die Haltbarkeit hängen von Material, Oberfläche und optischem Aufbau ab, daher sollte die konkrete Anforderung am realen Bauteil validiert werden.
Kann die Markierung bei täglicher Nutzung Abrieb, Schweiß und Lösungsmitteln standhalten?
Es hängt von Material, Oberfläche, Laserparametern und dem Abnahmeverfahren ab. Wenn diese Beanspruchungen Teil der Kunden- oder Markenspezifikation sind, sollten sie mit definierten Testbedingungen und Bestehenskriterien in die Musterprüfung einbezogen werden.
Senden Sie das Bauteil, das Zielergebnis und die Produktionsanforderung
Für eine aussagekräftige Musterbewertung stellen Sie bitte das tatsächliche Mobiltelefon-Bauteil oder ein repräsentatives Material, Material-/Oberflächeninformationen, eine Zeichnung oder den freigegebenen Markierungsbereich, Markierungsinhalt und Mindestgröße, das angestrebte visuelle oder Code-Ergebnis, Positionstoleranz, Beschickungsmethode, erforderliche Taktzeit oder Ausbringung sowie alle Scanner-, Haltbarkeits- oder Datenanforderungen bereit. Zhuorui Laser kann dann die anfängliche Laserroute, Anforderungen an Vorrichtung/Positionierung und den Musterabnahmeplan bewerten, bevor die Maschinenkonfiguration finalisiert wird.
Für jede Markierungsstation für Mobiltelefon-Bauteile umfasst die Geräteüberprüfung die Lasersicherheitssteuerungen für die spezifische Maschinenkonfiguration. Anforderungen an Einhausung, Verriegelung und Absaugung müssen am Gesamtsystem bewertet werden und dürfen nicht allein aus der Laserquelle abgeleitet werden.