
携帯電話部品のレーザーマーキング
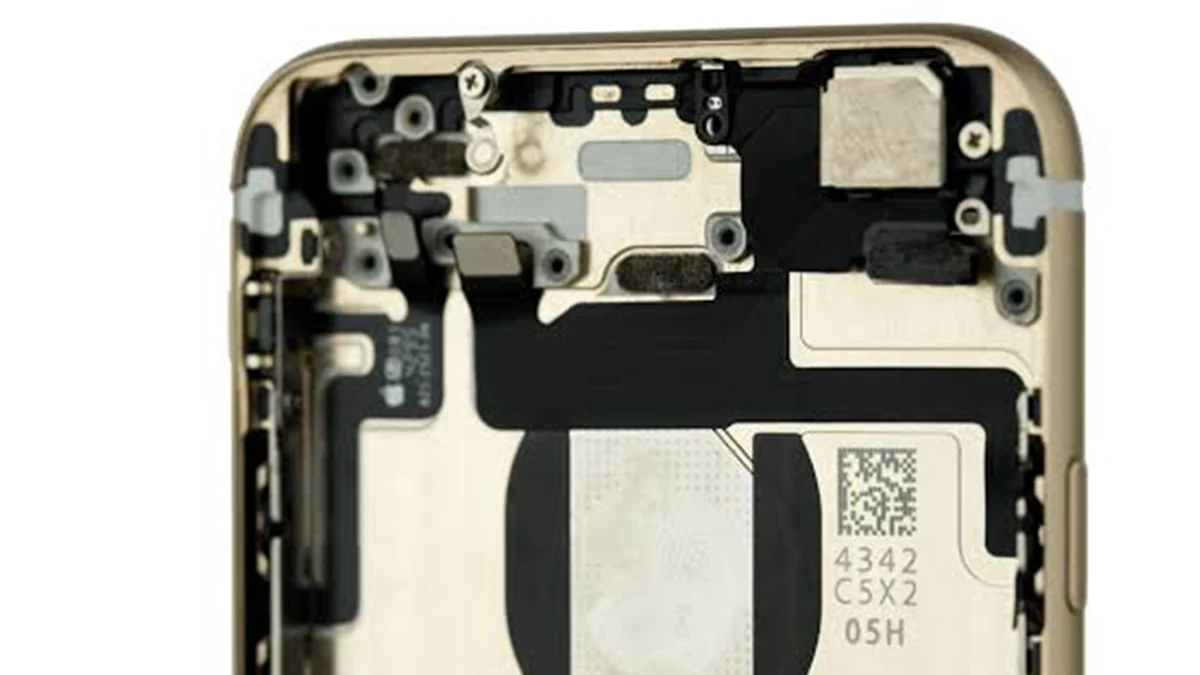
携帯電話のフレーム、ブラケット、ハウジング、内部部品に対する恒久的な識別情報 — ブランド、モデル、IMEI、シリアル、バッチコード — は通常、内部または承認された目立たない面に配置され、顧客向け表面に不要な変更を加えることなくトレーサビリティを維持できます。.
このページでは、次を選択するための業界タスクの観点を扱います 携帯電話用レーザーマーカー: 何がマーキングされるのか、どの面がマーキング承認面か、段差や不規則な形状が治具と構成をどのように変えるのか、購入前に実サンプルで何を検証すべきか。.
携帯電話部品のレーザーマーキング概要
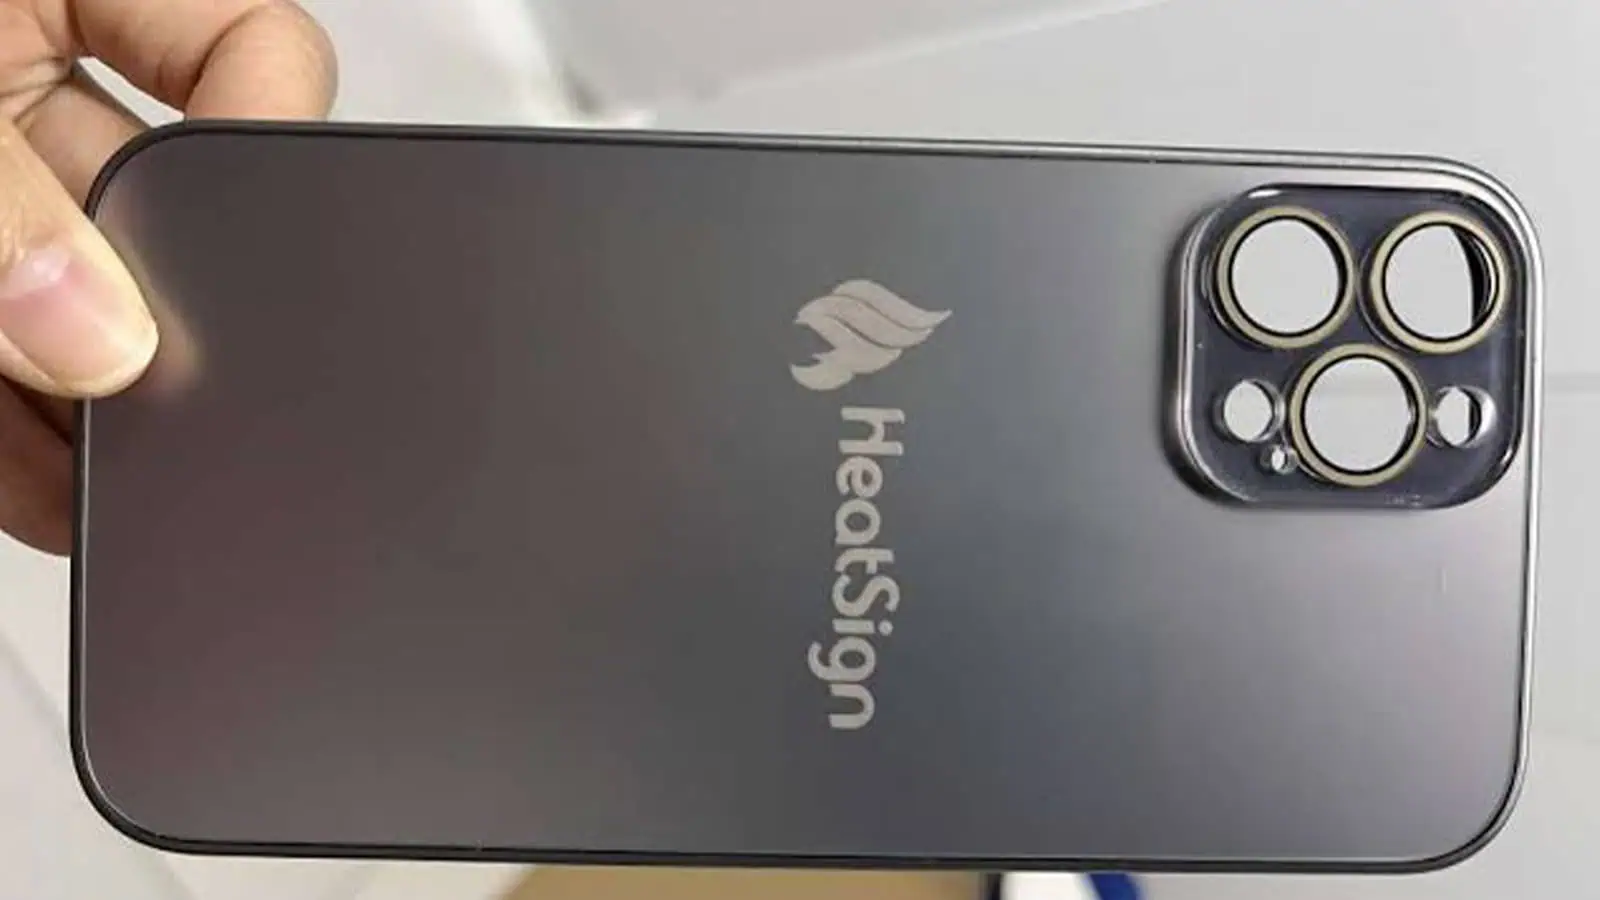
レーザーマーキングは、携帯電話のフレーム、ブラケット、ハウジング、トレイ、シールド、その他の内部部品に恒久的な識別情報を付すために一般的に検討されます。典型的な用途には、ブランドまたはモデルの識別、部品番号とロット番号、指定がある場合はIMEIまたはシリアル情報、トレーサビリティ用のコンパクトなData MatrixまたはQRコードなどがあります。.
有用な出発点は、単に「金属かプラスチックか」ではありません。定義すべきは 正確な材料と表面、承認されたマーキング領域、必要な外観またはコード結果、マーキングする最小の特徴、部品形状と位置決め方法、および必要な生産サイクル. これらの入力項目が、最初にテストすべきレーザー方式と、最終的な機械構成を確定する前に検証すべき事項を決定します。.
裸のアルミニウム、陽極酸化アルミニウム、ステンレス鋼、チタン、およびプラスチックのグレードは、表面応答と熱感度が異なるため、別々のサンプル試験条件として扱う必要があります。PCBアセンブリまたは個別の電子部品については、専用の PCB / PCBA および 電子部品 アプリケーションページ。.
携帯電話のどの部品が一般的にレーザーマーキングされますか?
部品ファミリーが重要なのは、その材料、肉厚、使用可能なマーキングゾーン、形状によって、作業の試験方法と治具固定方法が変わるからです。.
金属製フレーム、ブラケット、シャーシ
CNC加工された携帯電話のフレーム、シャーシ部品、ブラケットは多くの場合アルミニウムで、一部の設計ではステンレス鋼やチタンが使用されます。これらの部品は比較的安定したマーキングゾーンを提供できる場合がありますが、陽極酸化処理面や化粧面、段付き面、薄肉壁により、実際のマーキングウィンドウは平らな金属試験片とは大きく異なることがあります。.
ハウジングおよび内部カバー
金属製またはプラスチック製のハウジングおよび内部カバーには、製品識別マークまたはトレーサビリティマークを付けることができます。外面は通常、外観上の管理がより厳格であるため、承認されたマーク領域は、マーキングステーションでの都合ではなく、製品図面から取得する必要があります。.
トレイ、シールド、および小さな内部部品
カードトレイ、シールド、小型ブラケット、その他の内部部品は、多くの場合、マーク領域が限られています。小さな文字やコンパクトな2Dコードでは、総マーク面積よりも、フォーカス、コントラスト、位置決めの再現性、およびリーダーのアクセス性が重要になります。.
| 部品ファミリ | 代表的なマーキングの役割 | 確認すべき一般的な制約 |
|---|---|---|
| 金属フレーム / シャーシ / ブラケット | 製品識別とトレーサビリティ | 表面仕上げ、段差高さ、外観上のキープアウトゾーン |
| ハウジング / 内部カバー | ブランドアイデンティティ、シリアル化、またはプロセス識別 | 可視領域と非可視領域、コーティングまたはプラスチック配合 |
| プラスチックブラケット / トレイ | 部品、アセンブリ、ロットの識別 | 熱感受性、小さなマーク領域、位置再現性 |
| シールド / カードトレイ / 小型金属部品 | ロット、トレーサビリティ、または工程マーク | 小型コードサイズ、平坦度、マーキング後のスキャナーアクセス |
なぜ携帯電話部品にマーキングするのか?
マーキングの目的は、レーザールートの前に定義する必要があります。ロゴ、固定部品番号、シリアル化されたトレーサビリティコードは、コンテンツ管理、検証、生産データに対して異なる要件を生じさせます。.
識別とトレーサビリティ
- 製品識別 — 図面で要求される場合は、ブランド、モデル、部品番号、または顧客部品番号。.
- ロットおよびシリアルトレーサビリティ — 部品を生産記録に紐付ける必要がある場合の、バッチ、シリアル、IMEI、または2Dコード情報。.
- 組立識別 — 製造中に部品を区別するのに役立つ、極性、方向、工程またはステーションのマーク。.
生産および品質管理
- 下流工程での検証 — 機械可読コードは、マーキング後にスキャンして、値と可読性を確認できます。.
- 工程系譜 — 製造システムが要求する場合、変化するデータをライン、バッチ、または生産記録に関連付けることができます。.
- 管理された外観用途 — 外装ロゴまたは目視可能な識別表示は、製品図面が位置および外観要件を定義している場合にのみ有効です。.
マークに変動するシリアル、IMEI、またはコードデータが含まれる場合は、その値がどこから来るのか、またマーキング後に検証する必要があるかどうかを定義してください。そのデータ要件は、レーザー光源自体と同じくらいマーキングステーションに影響を与える可能性があります。.
携帯電話部品には通常何がマーキングされますか?
コンテンツの種類、コードサイズ、および利用可能なマーキング領域によって、その工程が確実に生成しなければならない最小の特徴が決まります。固定テキスト、変動するシリアルデータ、およびコンパクトな2次元コードは、異なる生産要件として扱うべきです。.
IMEI、シリアル番号、およびバッチコード
IMEIおよびシリアル番号は、製品仕様が要求する場合、同じ部品上に読み取り可能なテキストとコードシンボルとしてマーキングできます。文字の高さと線幅は、利用可能な承認済み領域に収まる必要があり、組み立て後の読み取り環境が重要です。覆われている、小さすぎる、またはコントラストが低すぎるコードは、最終検査を通過できません。バッチコードおよびロットコードは生産時の要素を追加します — 同じ部品ファミリーでもバッチごとに変動するコード値を保持できるため、これは固定テキストのジョブではなくデータインターフェースを指し示します。IMEI番号の割り当てとマーキングのコンプライアンスは、ブランド所有者および該当する製品要件の責任のままです。マーキングステーションは、指定された領域内で割り当てられた内容を正しく再現しなければなりません。.
データマトリックス / QR および微小文字要件
データマトリックスとQRシンボルは、狭い領域により多くのデータを保持できるため、フレーム、シールド、トレイでよく使われます。実現可能なシンボルサイズとコントラストは、光学系、および材料と表面状態によって決まります。たとえば、, 陽極酸化アルミニウム, 、裸のアルミニウムと プラスチック は異なるサンプル条件として評価されるべきです。位置精度も重要です。コードを固定式スキャナで読み取る必要がある場合、またはデータベースと照合する必要がある場合、マーク位置はリーダーの許容範囲内で再現しなければならず、これはマーキングの問題であると同時に、治具の問題でもあります。.
コードを下流工程でスキャンする必要がある場合、または生産データと照合する必要がある場合、読み戻し検証は受入要件の一部であるべきです。想定されたスキャナまたはベリファイアを使用して、マークされた値と可読性を確認してください。顧客仕様で要求される場合は、コントラスト検査または文字検査を追加してください。結果はサンプル依存のままであり、実際の部品で確認する必要があります。.
携帯電話部品のレーザーマーキング結果を決めるものは何か?
見た目が似ている2つの電話部品でも、異なる設定、さらには異なるレーザー経路が必要になることがあります。結果は、材料名だけでなく、部品の完全な状態によって左右されます。.
| 変動要因 | なぜ結果が変わるのか | 確認すべき事項 |
|---|---|---|
| 材料およびグレード | アルミニウム、ステンレス鋼、チタン、ABS、PC、その他の材料は、レーザーとの相互作用が異なります。. | 利用可能な場合は実際の材料または樹脂グレード |
| 表面状態 | むき出し、陽極酸化、塗装、コーティング、研磨、またはテクスチャ加工された表面は、異なるコントラストと表面変化を生じさせる可能性があります。. | 仕上げ、コーティング、色、外観要件 |
| 肉厚 / 熱感度 | 薄い金属部品やプラスチック部品は、所望のマークが得られる前に熱を蓄積し、変色または変形する可能性があります。. | マーク領域周辺の厚さと許容される表面変化 |
| マーク内容と最小フィーチャサイズ | 小さな文字やコンパクトな2Dセルは、大きなロゴよりも高い光学解像度と安定したフォーカスを必要とします。. | 最小文字、ライン、またはコードセルの要件 |
| マーキングゾーン | 外面、隠れた領域、凹部、機能領域、またはキープアウト領域は、それぞれ異なる外観上の制約とアクセス制約を課します。. | 図面で承認されたゾーンと組み立て後の視認性 |
| 高さ、曲率、キャビティ深さ | Z高さの変動とビームアクセスは、フォーカスの一貫性と、1回のセットアップでマーク全体に到達できるかどうかに影響します。. | 高さの変動、角度、キャビティ深さ、および利用可能なアクセス |
| 位置公差 | 厳しい位置公差は、治具の再現性またはビジョン補正の重要性を高めます。. | 許容されるX/Y/回転誤差とデータム方式 |
| 目標結果 | 明るいコントラスト、暗いコントラスト、黒い外観、浅いマーキング、彫刻またはコーティング除去は、異なるプロセスウィンドウを示す可能性があります。. | 承認済みの外観、コード、表面の受入基準 |
| 生産要件 | ローディング、コード生成、検証、ハンドリングは、全サイクルタイムとシステム設計の大部分を占める可能性があります。. | 1時間あたりの部品数、バッチサイズ、ローディング方法、データフロー |
これらの変数は、サンプル試験の入力として固定する必要があります。同じ部品が複数の仕上げまたは樹脂色に存在する場合は、1つのパラメータセットが変更なしで転用できると仮定するのではなく、別々の条件として試験してください。.
どのようなマーキング結果を目標にすべきですか?
有用なサンプル依頼は、機械を定義する前に結果を定義します。「永久マーク」は範囲が広すぎます。目標では、マークがどのように見えるべきか、どのように読み取られるか、どのような表面変化が許容されるかを記述する必要があります。.
外観および識別結果
- 外観 — 明色、暗色、黒、高コントラスト、または図面で承認された別の視覚効果。.
- 人可読内容 — 指定された検査条件における、必要な文字高さ、線幅、および判読性。.
- コード結果 — Data Matrix / QR のサイズ、使用予定のリーダー、および必要な読み戻しまたは検証基準。.
表面、機能、および耐久性の結果
- 表面状態 — 指定された場合の、許容可能な粗さ、変色、コーティング変化、または彫刻深さ。.
- 機能保護 — シーリング、嵌合、接触、その他の図面で管理される表面に対する許容できない変化がないこと。.
- 耐久性 — 摩耗、汗、溶剤、湿度、または温度の検査は、製品仕様で要求される場合にのみ実施します。
これらの合格基準が定義されれば、レーザーの選択は検証可能な工学上の問いになります。すなわち、許容できない熱や外観上の損傷を生じさせることなく、要求されるコントラスト、コードの読み取りやすさ、表面状態を達成できる経路はどれか、という問いです。
マークを付ける場所:可視領域と隠れた領域
位置は、レーザーに関する決定であると同時に、設計上の決定でもあります。識別およびトレーサビリティ用のマークについては、製品図面が顧客に面する表面を外観要件のために確保している場合、通常は隠れた面または組立後に覆われる面が好まれます。外部へのマーキングは、設計が明示的にそれを求め、かつ独自の外観および耐久性の合格基準を定義している場合にのみ評価すべきです。
目に見える外装面には明示的な承認が必要
外装面 — フレームの外面、ハウジングの可視側面、装飾面や陽極酸化処理面 — は、一般に外観仕様によって管理されます。レーザー加工は局所的な表面の反応を変化させ、外観、粗さ、耐傷性の合否に影響を与える可能性があるため、これらの領域は製品図面および仕上げ仕様に従う必要があります。外装へのマーキングが真に必要な場合、それは独自の受入基準を伴う設計上の判断であり、既定の選択肢ではありません。
隠れた領域と組み立てで覆われる領域
- フレームの内面 — 外装が外観要件のために確保されている場合に、ブランド、モデル、トレーサビリティの内容を入れる一般的な対象です。
- 筐体内部/隠しカバー — シリアルコードや工程マークを付与でき、日常的な取り扱いから保護されます。
- ブラケットの背面/シールドの内側 — 多くの場合、平坦で安定しており、顧客の目に触れない位置にあります。
管理区域またはキープアウトゾーン
- 顧客に面する外観面 — 図面でマーキングが明示的に許可され、受入基準が定義されている場合にのみ使用してください。
- 装飾面または陽極酸化処理面 — レーザー加工は局所的な表面を変化させ、外観または耐傷性の合否判定に影響を及ぼす可能性があります。
- 機能領域またはシール領域 — 嵌合、シール、または部品を支持する表面は、図面で定義されたキープアウト規則に従う必要があります。
- 組立の後工程で覆われる領域 — マークが覆われる場合は、それでもスキャンできることを確認するか、マークを移動してください。
位置決めとワークのセッティング
マークがどこに入るかは、部品をレーザーにどのように提示するかによって決まります。トレイ上の平らな隠れた面は簡単ですが、段差のあるフレームや湾曲したブラケットでは、焦点とマーク位置を一定に保つために、治具、回転軸、またはビジョン位置決めが必要になる場合があります。位置合わせと位置決めの方法については、以下を参照: ビジョン位置決めソリューション。回転する円筒形状については、以下を参照: 回転マーキングソリューション。.
形状、治具による固定、位置決めはプロセスにどのような影響を与えるか?
携帯電話部品が平板であることはほとんどありません。フレームには段差のある面があり、ハウジングには深い空洞があり、ブラケットは薄く不規則です。そして、それぞれの形状によって、部品の保持方法と、レーザーがマーク領域に到達する方法が変わります。
段差のあるフレームと深い空洞
段差付きフレームには、異なる高さにマーキング領域があります。フラットフィールドレーザーは平面上へのマーキングを安定して行えますが、段差がある場合、高さの差が使用可能な焦点範囲を超えるときは、2回目のセットアップか、ダイナミックフォーカス/3D方式のいずれかが必要になります — そして適切な選択は、段差の高さとマーク位置によって決まります。ハウジングやフレームの深い空洞は、到達可能性の問題を引き起こします。レーザーヘッドは、空洞の壁がビームを遮ることなく領域に到達する必要があり、これが作業距離とフィールドサイズの選択に影響します。
薄肉および不規則形状のブラケット
薄肉壁および薄肉ブラケットは、入熱とクランプ応力に対してより敏感です。治具は部品を歪ませずに保持する必要があり、パラメータウィンドウは、平坦な試験片ではなく実部品で評価すべきです。というのも、壁厚によって熱の蓄積の仕方が変わるからです。不規則な形状では、各部品のマーク領域をピントが合った状態で正しい位置に保つために、カスタム治具またはコンフォーマル治具が必要になることがよくあります。
ランダム配置とビジョン位置決め
ビジョンガイド付きマーキングは、主な変動が部品のX/Y位置や回転である場合、精密位置決め治具への依存を減らすことができます。カメラが各パーツを位置決めし、ソフトウェアが利用可能なフィールド内でマーク位置を補正します。パーツには依然として安定した提示が必要で、高さの変動、傾き、深い空洞、焦点の変化などがある場合は、専用の治具化、オートフォーカス/3D制御、または別のセットアップが必要になることがあります。このアプローチは、トレイ位置を再現性よく保持できない場合の、柔軟な、または混合パーツの携帯電話部品マーキングに有用です。統合アプローチは、ビジョン位置決めソリューションで対応します。 ビジョン位置決めソリューション回転する円形または段付き形状には、ロータリーマーキングソリューションが 回転マーキングソリューション。 適用されます。
| 部品形状 | 一般的な治具 | 構成の方向性 |
|---|---|---|
| 平坦な隠れ面(ブラケット、トレイ) | 専用トレイまたは簡易治具 | 標準的なデスクトップ型または分割型装置 |
| 段付きフレーム、複数の高さ | 段差専用治具または二次セットアップ | 段差の高さが使用可能な焦点範囲を超える場合は、3Dダイナミックフォーカスを評価する |
| ハウジング内の深いキャビティ | キャビティを露出させる治具 | 作動距離/フィールドサイズの検討、3D対応の可能性 |
| 薄肉の異形ブラケット | 密着型/低応力冶具 | 実部品でのパラメータウィンドウの見直し |
| ランダム配置 | 安定した提示とビジョン誘導による位置決め | ビジョンCCD装置 /ビジョンソリューション |
最初に評価すべきレーザーの方向性
携帯電話の部品は幅広い材料にまたがるため、単一の“携帯電話用レーザー”というものはありません。出発点となる方向性は、マーキングする部品の材料と表面によって決まり、最終的な選択は目標とするコントラスト、形状、サンプル結果によって変わります。
金属フレームとアルマイト処理部品
アルミニウムフレーム、ステンレス鋼製ブラケット、チタン部品の場合、Qスイッチファイバーレーザー Qスイッチファイバーレーザー (約1064 nm)は、多くの場合、最初に評価すべき方向であり、金属識別の一般的な出発点です。アルマイト処理したアルミニウムは、素のアルミニウムとは挙動が異なります。陽極酸化層が表面の反応を変えるためです。これを別のサンプル条件として扱い、 陽極酸化アルミニウム テストを定義する際には、アルマイトアルミニウムのガイダンスを使用してください。白色または明るいコントラストのマークが必要な場合は、MOPAファイバーを評価する価値があります。そのより広いパルス制御ウィンドウは、入熱と表面応答を変えます。これは条件付きの方向性であり、保証ではありません。
プラスチック製ブラケットと熱に弱い部品
暗色または熱に敏感なプラスチック — ABS、PC、および同様のグレード — では、 UVレーザー UVレーザー(約355 nm)は、短い波長が薄い部品や熱に敏感な部品への熱負荷を低減できるため、しばしば最初に評価すべき方向です。プラスチックの挙動は樹脂グレード、着色剤、添加剤に大きく依存するため、実際のグレードでサンプル試験を行うべきです。ABSおよびポリカーボネートに関する ABS および ポリカーボネート ガイダンスは、最初に進むべき方向を定めるのに役立ちます。
コントラスト、深さ、黒色マークの目標が選択を変える場合
目標が深いマークまたは彫り込みマーク、明るい表面への黒色マーク、あるいはコーティング除去効果である場合、方向性は変わり得ます。これらの目標は材料と表面に固有です。陽極酸化アルミニウムにおける暗色地に明色の結果と、ステンレス鋼上の黒色マークは、異なるパラメータウィンドウまたは光源を示す可能性がある別個のターゲットです。判断する正しい方法は、一般的な規則ではなく、実際の部品でサンプル試験を行うことです。
携帯電話部品のマーキングでよくある不具合モードとは?
優れたサンプルテストは、単に見栄えの良いマークを1つ作るだけでなく、量産時に発生しそうな不具合を明らかにしようとすべきです。ほとんどの問題は、表面応答、焦点、位置決め、入熱、アクセス、またはデータ制御に起因します。.
| 不具合 | 調査すべき典型的な原因 | それが変えうるもの |
|---|---|---|
| コントラストが低い、または不安定 | 表面仕上げ、コーティング、材料変動、焦点、または不安定なパラメータウィンドウ | レーザー経路、パラメータウィンドウ、表面固有のレシピ |
| 2Dコードが安定して読み取れない | セルサイズ、コントラスト、フォーカス、表面テクスチャ、位置、またはリーダーの設定 | 光学系/視野サイズ、コードサイズ、プロセスウィンドウ、検証設定 |
| マーク位置がずれる | 治具の再現性、トレイ公差、または部品のランダムな回転 | 治具設計、データム戦略、またはビジョン位置決め |
| Z高さが異なると結果が異なる | 段付き形状が使用可能なフォーカス範囲を超えている | 2回目の段取り、Z調整、または3Dダイナミックフォーカス |
| 熱による変色、溶融、変形 | 薄肉部、熱に敏感な樹脂、または過剰な局所エネルギー | レーザー経路、パルス制御、速度/エネルギーウィンドウ、治具による支持 |
| 外観面の不良 | 試験前に定義されていない管理された外観仕上げまたは外観ターゲットにマークが配置されている | マーキングゾーン、ターゲット結果、またはプロセスルート |
| ビームがゾーンに安定して到達できない | 深い空洞、側壁、角度、または不十分な作業距離 | 治具の向き、光学系、作業距離、または多軸アプローチ |
| 正しく見えるコードが間違ったデータを持っている | 部品の識別、シリアルデータ、または検証フローが管理されていない | データインターフェース、スキャナー検証、およびリジェクトロジック |
サンプルが不合格になった場合は、実際の材質、表面、形状、プロセス条件に対してその不合格を記録します。そうすることで次のテストが意味を持ち、1つの理想的なサンプルでのみ機能した結果に基づいて機械構成が固定されてしまうのを防げます。.
携帯電話部品のマーキングは生産工程にどのように組み込まれるのか?
生産準備とは、部品の提示から検証済みの出力までの完全なシーケンスです。スキャン時間は要素の1つにすぎません。ハンドリング、識別、位置決め、データ交換、検査、不良品の流れが最終的なワークステーション設計を決定づけることがあります。.
ハンドリングと位置決め
生産サイクルは、正しい部品を投入し、承認されたマーク領域を再現可能な位置と高さで提示することから始まります。トレイ供給の部品では専用治具を使用できますが、混在した提示や再現性の低い提示では、ビジョンによる位置決めが妥当となる場合があります。段差のある部品や凹んだ部品では、マーキングを開始する前に部品専用の治具、Z調整、または異なる光学配置が必要になることがあります。.
データ、マーキング、検証のフロー
固定されたロゴや部品番号の場合、マーキングジョブは管理されたレシピを使用できます。変化するシリアル、IMEI、ロット、または2Dコードデータの場合、値がどこで生成されるか、正しい部品がその値とどのように関連付けられるか、マーキング結果を読み戻す必要があるかを定義します。一般的な管理フローは次のとおりです。 部品 / レシピの識別 → マークデータの受信または生成 → 位置決め → マーキング → スキャンまたは検査 → 期待データとの比較 → 合格または不合格. データベースまたはMES接続が必要な場合、トレーサビリティおよびデータ統合ソリューションが、より深い統合コンテキストを提供します。.
サイクルタイム、不良品処理、自動化
投入、位置決め、マーキング、検証、アンローディングを含む全サイクルを測定します。読み取り失敗または位置チェック失敗が発生した場合、検証されないまま続行させるのではなく、部品を停止するのか、再加工するのか、不良品経路へ送るのかを定義します。手動または半自動のトレイ投入は多くの作業に適しています。より大量またはライン式の生産では、自動マーキングセルを正当化できます。また、プロセスが真に連続的に移動する部品を伴う場合には、その フライング / オンライン刻印 ルート。.
携帯電話部品のサンプルは、どのように試験され、受け入れられるべきですか?
顧客またはブランドの仕様に耐久性要件が含まれる場合、マークは取り扱い、湿気、洗浄剤、または温度曝露の後でも読み取り可能なままでなければならないことがあります。どのチェックを適用するかは、部品、材料、マーク位置、製品仕様によって異なるため、検証は想定ではなく実際のサンプルに基づいて定義されます。.
摩耗、汗、溶剤、温度曝露
顧客またはブランドの仕様に応じて、検証には摩耗または引っかき試験、汗または湿度曝露、溶剤または洗浄剤曝露、温度サイクルが含まれる場合があります。これらは検証カテゴリの例であり、すべての携帯電話部品に対する普遍的な試験セットではありません。該当する故障モードも材料と表面によって変わるため、試験方法と合格基準はサンプルを評価する前に定義する必要があります。.
サンプルテスト:準備するものと検証される内容
サンプル試験は、実際の部品上でコントラスト、コードの読み取りやすさ、マーク位置、耐久性を確認するための実用的な方法です。. Zhuorui Laserは、適用評価においてサンプルマーキング、パラメータ設定、プロセスレビューを支援します。 実物の部品と明確な刻印仕様があると、口頭での説明よりもはるかに有用な結果が得られます。サンプルテストには、部品または材料のサンプル、図面または写真、必要な刻印内容とサイズ、目標とする効果、生産速度、予想数量をお送りください。
合否判定項目
| 項目 | 確認項目 |
|---|---|
| コントラストと判読性 | 指定された照明/倍率の下でマークが判読できること |
| 文字およびコードのサイズ | 図面またはコード仕様の最小値を満たす |
| コード可読性 | 必要な場合、使用予定のスキャナーまたはベリファイアで読み取り確認を行うこと |
| 位置精度 | マーク位置が適用公差内で再現可能であること |
| 摩耗 / 引っかき傷 | 顧客またはブランド仕様によって要求される場合の表面試験 |
| 溶剤 / 汗 / 温度 | 用途によって定義される場合の暴露試験 |
| サイクルタイム | 実際の配置で、負荷を含めて測定 |
受入基準自体は、顧客またはブランドオーナーによって定義されます。サンプル試験から得られる有用な出力は、実際の部品状態と生産要件に紐づけられた合否結果の記録であり、それによって承認されたプロセスを、機械、光学系、治具、位置決め、および検証の構成に落とし込むことができます。工場の品質管理および試験能力は、以下に記載されています。 品質管理および試験能力ページ.
サンプルテスト結果は、最終的なマシン構成をどのように決定するのか?
最終的な機械は、材料名だけではなく、承認されたサンプル結果と生産上の制約に基づいて確定(フリーズ)すべきです。各試験の知見は、具体的な設備または統合の判断へと落とし込むべきです。.
| テストまたはプロジェクトの知見 | それが情報提供する構成上の決定 |
|---|---|
| Qスイッチファイバーは、許容可能な表面状態で要求される金属結果を達成します | ファイバールートを維持し、生産パラメータウィンドウを最適化します |
| MOPAは、要求される外観または熱制御ウィンドウをより確実に提供します | MOPAファイバー構成を、単なるパラメータ変更として扱うのではなく評価します |
| プラスチックは、現在のルートでは許容できない熱影響を示します | UVまたは別の検証済みルートを確認し、実際の樹脂/色条件で再テストします |
| 小さい文字または2Dセルには、より高い解像度が必要です | フィールドサイズ、レンズ/光学構成、および使用可能な作業エリアを確認します |
| 部品高さのばらつきが使用可能な焦点範囲を超えている | 制御されたZセットアップまたは複数のセットアップを使用する、あるいは3Dダイナミックフォーカスを評価する |
| X/Y/回転のばらつきが位置決めの失敗を引き起こす | 治具/データム戦略を改善するか、CCDビジョン位置決めを追加する |
| 深いキャビティまたは側壁がビームアクセスを制限する | 治具の向き、作動距離、光学系、またはモーション配置を変更する |
| 手動ローディングでは要求されるフルサイクルを満たせない | トレイの割り出し、半自動ハンドリング、または自動セルを評価する |
| シリアル / IMEI / コードデータの変更は検証する必要があります。 | 必要に応じて、データインターフェース、スキャナー / ビジョン検証、および合格 / 不合格判定ロジックを追加します。 |
| 複数の携帯電話部品バリアントが1つのステーションを共有します。 | 段取り替え用治具、レシピ、ビジョン戦略、およびオペレーター / システムによる部品選択を定義します。 |
| 耐久性または外観受入に不合格 | 装置構成を確定する前に、プロセスルートおよびパラメータ試験に戻る |
その結果は、以下をつなぐプロジェクト仕様です レーザー光源 + 光学系 / フィールド + 焦点戦略 + 治具またはビジョン + ハンドリング + 検証 / データ + 安全エンクロージャー、および材料またはプロセスが要求する場合は、ヒューム抽出または換気. 「レーザーがマークを付けられる」ことだけを証明するサンプルは、生産機を確定するには十分ではありません。.
よくある質問
レーザーマーキングは、電話機フレームの目に見える外表面を損傷する可能性がありますか?
はい。レーザー加工は局所的な表面を変化させます。トレーサビリティ用のマークについては、製品図面が外装マーキングを明示的に要求し、その外観および耐久性の受入基準を定義している場合を除き、顧客に面する表面は一般に管理区域として扱われます。.
段差付きフレームまたは深いキャビティには、特別な治具が必要ですか?
多くの場合、はい。段差のあるフレームには異なる高さのマーキング領域があり、深い空洞は到達性の問題を提起するため、通常は段差専用または空洞を露出させる治具が必要です。高さの変動が使用可能な焦点範囲を超える場合、3Dダイナミックフォーカス方式を評価する価値があるかもしれません。.
マーキングはトレイ供給またはインライン組立ラインに統合できますか?
はい。トレイ供給による手動または半自動マーキングは一般的であり、より高い生産量ではインラインまたはフライングマーキングおよび自動ローディングセルが正当化される場合があります。統合の実現可能性 — サイクルタイム、位置決め、データインターフェース — はプロジェクトとして評価され、関連する ソリューションページ でそのアプローチを説明しています。
陽極酸化アルミニウム、未処理のアルミニウム、プラスチックの間で、マーキングコントラストが異なるのはなぜですか?
材料と表面がレーザーを異なる形で吸収し、反応するためです。メカニズムは専用の 陽極酸化アルミニウム, アルミニウム, ABS および ポリカーボネート ページで説明されており、特定の部品に対する現実的な結果はサンプルテストで確認する必要があります。.
IMEIとシリアル番号を金属フレームに直接レーザーマーキングできますか?
製品仕様でその内容が金属フレームに割り当てられている場合、それらをマーキングできます。達成可能な文字サイズ、コントラスト、位置、耐久性は、材料、表面、光学設定に依存するため、特定の要件は実部品で検証する必要があります。.
マークは日常使用中の摩耗、汗、溶剤に耐えられますか?
材質、表面、レーザーパラメータ、および合否判定方法によって異なります。それらの照射が顧客またはブランド仕様の一部である場合は、定義された試験条件と合格基準を伴うサンプル検証に含める必要があります。
部品、目標結果、生産要件をお送りください
有用なサンプル評価のため、実際の携帯電話部品または代表的な材料、材料/表面情報、図面または承認済みマーキング範囲、マーキング内容と最小サイズ、目標とする外観またはコード結果、位置決め公差、投入方法、必要なサイクルタイムまたは生産量、ならびにスキャナ、耐久性、データに関する要件があればご提供ください。その後、Zhuorui Laser が、装置構成を確定する前に、初期レーザー方式、治具/位置決めの必要性、サンプル合格判定計画を評価できます。
あらゆる携帯電話部品マーキングワークステーションにおいて、設備レビューには、その特定の機械構成に対するレーザー安全対策が含まれます。エンクロージャー、インターロック、排気要件は、レーザー光源だけから推測するのではなく、システム全体で評価する必要があります。