
Marcado láser de piezas de teléfonos móviles
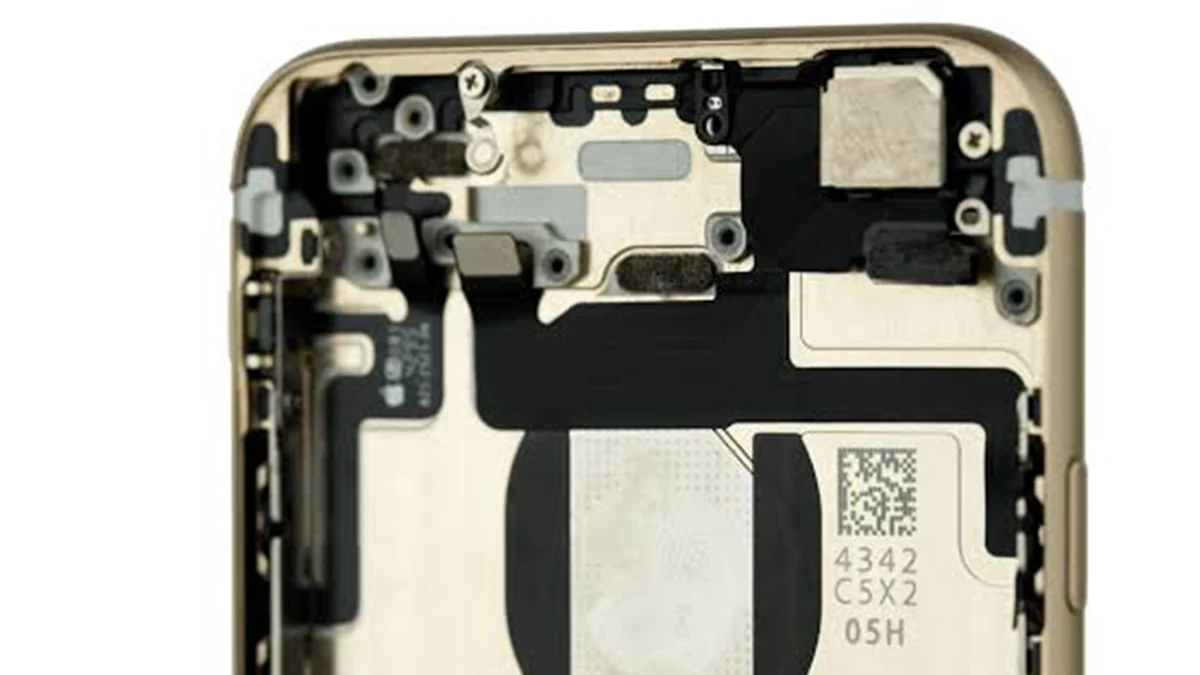
La identificación permanente para marcos, soportes, carcasas y piezas internas de teléfonos —marca, modelo, IMEI, número de serie y códigos de lote— normalmente se coloca en caras internas o aprobadas de baja visibilidad para que la trazabilidad pueda mantenerse sin cambios innecesarios en las superficies visibles para el cliente.
Esta página cubre la vista de tareas del sector para seleccionar una máquina de marcado láser para teléfonos móviles: qué se marca, qué superficies están aprobadas para el marcado, cómo la geometría escalonada o irregular cambia el utillaje y la configuración, y qué debe validarse en una muestra real antes de la compra.
Marcado láser de piezas para teléfonos móviles de un vistazo
El marcado láser se evalúa comúnmente para la identificación permanente en marcos, soportes, carcasas, bandejas, blindajes y otros componentes internos de teléfonos móviles. Los trabajos típicos incluyen la identificación de marca o modelo, números de pieza y lote, información de IMEI o serie cuando se especifica, y códigos compactos Data Matrix o QR para trazabilidad.
El punto de partida útil no es simplemente “metal o plástico”. Defina el material y la superficie exactos, la zona de marcado aprobada, el resultado visual o de código requerido, la característica más pequeña que se debe marcar, la geometría de la pieza y el método de posicionamiento, y el ciclo de producción requerido. Esas entradas determinan qué ruta láser se debe probar primero y qué se debe verificar antes de fijar la configuración final de la máquina.
El aluminio desnudo, el aluminio anodizado, el acero inoxidable, el titanio y los grados de plástico deben tratarse como condiciones de prueba de muestra diferentes, ya que su respuesta superficial y su sensibilidad térmica difieren. Para conjuntos de PCB o componentes electrónicos individuales, consulte las PCB / PCBA y componentes electrónicos páginas de aplicación dedicadas.
¿Qué piezas de teléfonos móviles se marcan comúnmente con láser?
La familia de piezas es importante porque su material, el grosor de pared, la zona de marcado disponible y la geometría cambian cómo debe probarse y sujetarse el trabajo.
Marcos, soportes y chasis metálicos
Los marcos, las piezas de chasis y los soportes de teléfonos mecanizados por CNC suelen ser de aluminio, y en algunos diseños se utiliza acero inoxidable o titanio. Estas piezas pueden ofrecer zonas de marcado relativamente estables, pero las superficies anodizadas o cosméticas, las caras escalonadas y las paredes delgadas pueden hacer que la ventana de marcado real sea muy diferente a la de una probeta plana de metal.
Carcasas y cubiertas internas
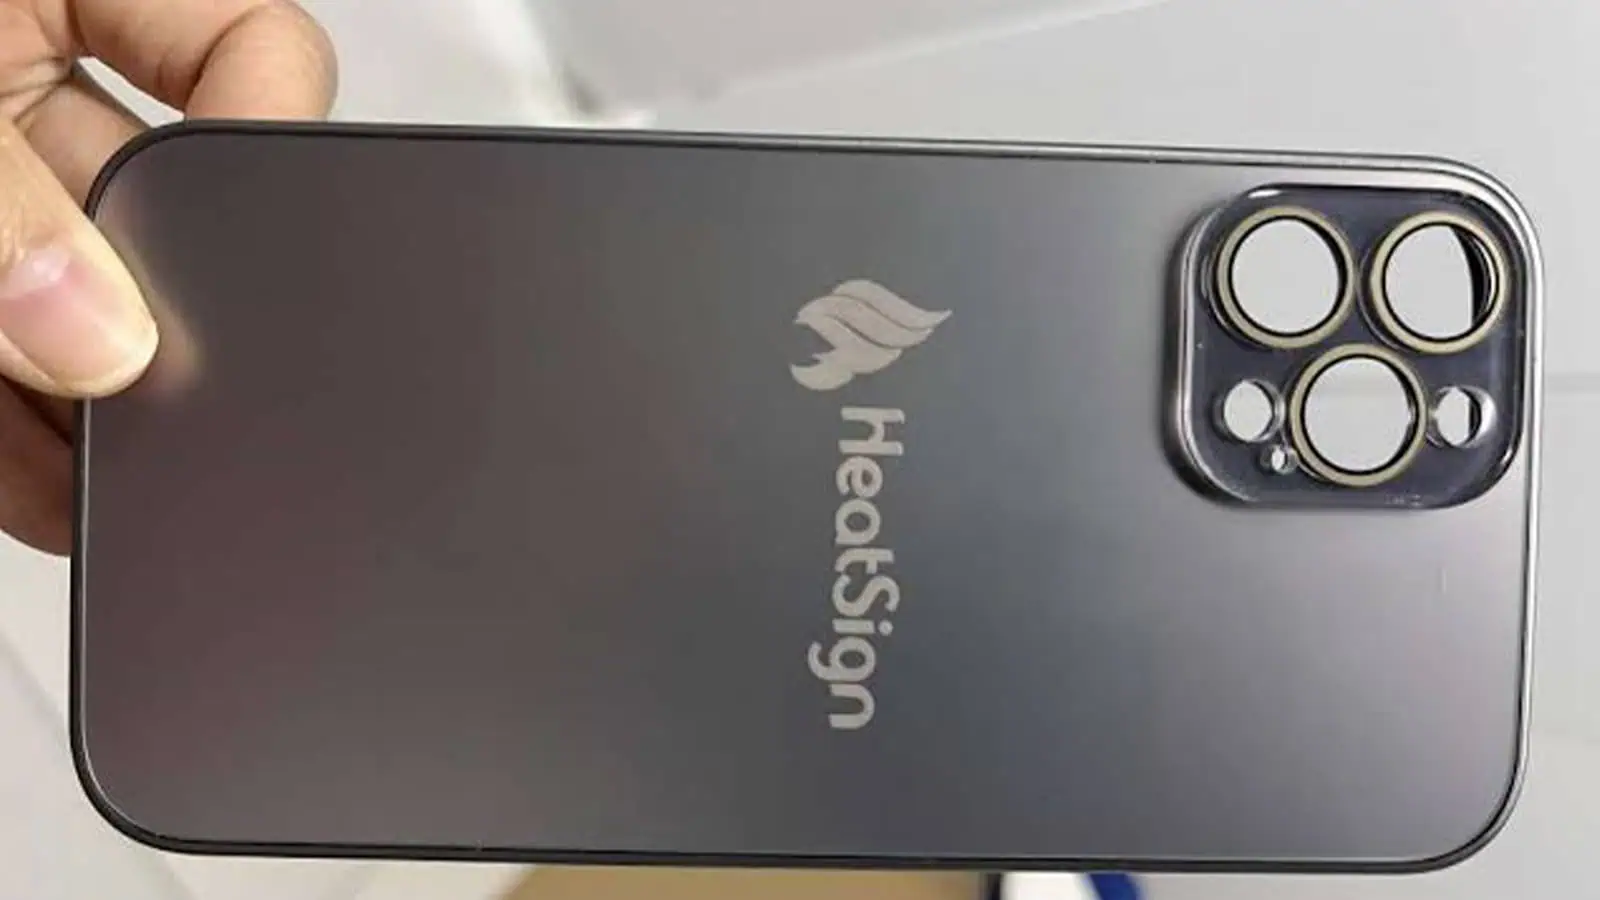
Las carcasas y cubiertas internas de metal o plástico pueden llevar marcas de identificación de producto o trazabilidad. Las superficies exteriores suelen estar más estrictamente controladas en cuanto a apariencia, por lo que la zona de marcado aprobada debe provenir del plano del producto y no de la conveniencia en la estación de marcado.
Bandejas, blindajes y piezas internas pequeñas
Las bandejas para tarjetas, los blindajes, los soportes pequeños y otras piezas internas a menudo tienen un área de marcado limitada. Los caracteres pequeños o los códigos 2D compactos hacen que el enfoque, el contraste, la repetibilidad de posicionamiento y el acceso del lector sean más importantes que el área total de marcado.
| Familia de piezas | Función de marcado típica | Restricción común a verificar |
|---|---|---|
| Marco metálico / chasis / soporte | Identificación y trazabilidad del producto | Acabado superficial, altura escalonada, zonas de exclusión cosmética |
| Carcasa / cubierta interna | Identidad de marca, serialización o identificación de proceso | Zona visible vs. oculta, recubrimiento o formulación plástica |
| Soporte / bandeja de plástico | Identificación de pieza, ensamblaje y lote | Sensibilidad al calor, área de marcado pequeña, repetibilidad de posición |
| Blindaje / bandeja de tarjeta / pieza metálica pequeña | Marca de lote, de trazabilidad o de proceso | Tamaño de código pequeño, planitud, acceso del escáner tras el marcado |
¿Por qué se marcan las piezas de los teléfonos móviles?
El propósito del marcado debe definirse antes de la ruta láser. Un logotipo, un número de pieza fijo y un código de trazabilidad serializado crean requisitos diferentes para el control del contenido, la verificación y los datos de producción.
Identificación y trazabilidad
- Identificación del producto — marca, modelo, número de pieza o número de pieza del cliente cuando el plano lo requiera.
- Trazabilidad de lote y número de serie — información de lote, número de serie, IMEI o código 2D cuando la pieza debe vincularse a los registros de producción.
- Identificación del ensamblaje — polaridad, orientación, marcas de proceso o de estación que ayudan a distinguir las piezas durante la fabricación.
Control de producción y calidad
- Verificación posterior — los códigos legibles por máquina se pueden escanear después del marcado para confirmar el valor y la legibilidad.
- Genealogía del proceso — los datos cambiantes se pueden asociar con una línea, un lote o un registro de producción cuando el sistema de fabricación lo requiera.
- Uso cosmético controlado — los logotipos exteriores o la identificación visible solo son válidos cuando el plano del producto define el requisito de ubicación y apariencia.
Si la marca contiene datos cambiantes de número de serie, IMEI o código, defina de dónde proviene ese valor y si debe verificarse después del marcado. Ese requisito de datos puede afectar a la estación de marcado tanto como la propia fuente láser.
¿Qué se suele marcar en las piezas de los teléfonos móviles?
El tipo de contenido, el tamaño del código y la zona de marcado disponible determinan la característica más pequeña que el proceso debe producir de forma fiable. El texto fijo, los datos de serie cambiantes y los códigos 2D compactos deben tratarse como requisitos de producción diferentes.
IMEI, números de serie y códigos de lote
Los números IMEI y de serie se pueden marcar como texto legible más un símbolo de código en la misma pieza cuando la especificación del producto lo requiera. La altura de los caracteres y el ancho de línea deben ajustarse a la zona aprobada disponible, y el entorno de lectura después del ensamblaje importa: un código que queda cubierto, es demasiado pequeño o tiene un contraste demasiado bajo no sobrevivirá a la inspección final. Los códigos de lote y de partida añaden una dimensión de tiempo de producción: la misma familia de piezas puede llevar un valor de código cambiante por lote, lo que apunta a una interfaz de datos en lugar de a un trabajo de texto fijo. La asignación del número IMEI y el cumplimiento del marcado siguen siendo responsabilidad del propietario de la marca y de los requisitos aplicables del producto; la estación de marcado debe reproducir correctamente el contenido asignado dentro de la zona especificada.
Requisitos de Data Matrix / QR y de caracteres pequeños
Los símbolos Data Matrix y QR son comunes en marcos, blindajes y bandejas porque contienen más datos que el texto en un área pequeña. El tamaño y el contraste alcanzables del símbolo dependen de la configuración óptica y del material y del estado de la superficie — por ejemplo, aluminio anodizado, aluminio desnudo y plásticos deben evaluarse como condiciones de muestra diferentes. La precisión de la posición también importa: si el código debe ser leído por un escáner fijo o comparado con una base de datos, la posición de la marca debe repetirse dentro de la tolerancia del lector, lo cual es una cuestión de fijación tanto como una cuestión de marcado.
Cuando un código debe escanearse en una etapa posterior o cotejarse con datos de producción, la verificación por relectura debe formar parte del requisito de aceptación. Utilice el escáner o verificador previsto para confirmar el valor marcado y la legibilidad; añada inspección de contraste o de caracteres cuando la especificación del cliente lo requiera. El resultado sigue dependiendo de la muestra y debe confirmarse en la pieza real.
¿Qué determina los resultados del marcado láser en piezas de teléfonos móviles?
Dos piezas de teléfono que parecen similares pueden requerir ajustes diferentes o incluso una ruta de láser diferente. El resultado está controlado por la condición completa de la pieza, no solo por el nombre del material.
| Variable | Por qué cambia el resultado | Qué confirmar |
|---|---|---|
| Material y grado | El aluminio, el acero inoxidable, el titanio, el ABS, el PC y otros materiales interactúan de manera diferente con el láser. | Grado real de material o resina, cuando esté disponible |
| Estado de la superficie | Las superficies sin recubrimiento, anodizadas, pintadas, recubiertas, pulidas o texturizadas pueden producir diferente contraste y cambio superficial. | Acabado, recubrimiento, color y requisito cosmético |
| Espesor de pared / sensibilidad térmica | Las piezas delgadas de metal y plástico pueden acumular calor, decolorarse o deformarse antes de lograr la marca deseada. | Espesor alrededor de la zona de marcado y cambio superficial permitido |
| Contenido de la marca y tamaño mínimo de la característica | Los caracteres pequeños y las celdas 2D compactas requieren más resolución óptica y un enfoque estable que un logotipo grande. | Requisito de carácter, línea o celda de código más pequeños |
| Zona de marcado | Las áreas exteriores, ocultas, rebajadas, funcionales o de exclusión imponen diferentes límites estéticos y de acceso. | Zona aprobada según plano y visibilidad posterior al ensamblaje |
| Altura, curvatura y profundidad de cavidad | La variación de altura Z y el acceso del haz afectan la consistencia del enfoque y si una sola configuración puede alcanzar toda la marca. | Variación de altura, ángulo, profundidad de cavidad y acceso disponible |
| Tolerancia de posición | Una tolerancia de ubicación estricta aumenta la importancia de la repetibilidad del dispositivo de sujeción o de la corrección por visión. | Error permitido en X/Y/rotación y método de referencia |
| Resultado objetivo | El contraste claro, el contraste oscuro, la apariencia negra, el marcado superficial, el grabado o la eliminación de recubrimiento pueden indicar distintas ventanas de proceso. | Criterios aprobados de aceptación visual, de código y de superficie |
| Requisito de producción | La carga, la generación de códigos, la verificación y la manipulación pueden dominar el tiempo de ciclo total y el diseño del sistema. | Piezas por hora, tamaño del lote, método de carga y flujo de datos |
Estas variables deben fijarse como la entrada de la prueba de muestra. Si la misma pieza existe en varios acabados o colores de resina, pruébalos como condiciones separadas en lugar de asumir que un conjunto de parámetros se transferirá sin cambios.
¿Qué resultado de marcado debería tener como objetivo?
Una solicitud de muestra útil define el resultado antes de definir la máquina. “Marca permanente” es demasiado amplio; el objetivo debe describir cómo debe verse la marca, cómo se leerá y qué cambio superficial es aceptable.
Resultado visual y de identificación
- Apariencia — claro, oscuro, negro, alto contraste u otro efecto visual aprobado en el plano.
- Contenido legible por humanos — altura de carácter, ancho de línea y legibilidad requeridos bajo las condiciones de inspección especificadas.
- Resultado del código — tamaño de Data Matrix / QR, lector previsto y cualquier criterio de lectura o verificación requerido.
Resultado de superficie, función y durabilidad
- Estado de la superficie — rugosidad aceptable, decoloración, cambio de recubrimiento o profundidad de grabado donde se especifique.
- Protección funcional — ningún cambio inaceptable en superficies de sellado, acoplamiento, contacto u otras superficies controladas por el plano.
- Durabilidad — comprobaciones de abrasión, sudor, disolvente, humedad o temperatura solo cuando la especificación del producto las requiera.
Una vez definidos estos objetivos de aceptación, la selección del láser se convierte en una cuestión de ingeniería verificable: ¿qué vía puede alcanzar el contraste, la legibilidad del código y la condición superficial requeridos sin crear un calor inaceptable ni un daño estético?
Dónde va la marca: zonas visibles frente a ocultas
La posición es una decisión de diseño tanto como una decisión de láser. Para las marcas de identificación y trazabilidad, normalmente se prefieren las caras ocultas o cubiertas por el ensamblaje cuando el plano del producto reserva las superficies orientadas al cliente para requisitos estéticos. El marcado exterior solo debe evaluarse cuando el diseño lo exija explícitamente y defina sus propios criterios de aceptación de apariencia y durabilidad.
Las superficies exteriores visibles requieren aprobación explícita
Las superficies exteriores — la cara exterior del marco, el lado visible de la carcasa, las superficies decorativas o anodizadas — normalmente están controladas por especificaciones cosméticas. El procesamiento láser cambia la respuesta local de la superficie y puede afectar la apariencia, la rugosidad o la aceptación de la resistencia a las rayaduras, por lo que estas áreas deben seguir el plano del producto y la especificación de acabado. Cuando el marcado exterior es realmente necesario, es una decisión de diseño con sus propios criterios de aceptación, no una opción predeterminada.
Zonas ocultas y cubiertas por el ensamblaje
- Cara interior del marco — un objetivo común para el contenido de marca, modelo y trazabilidad cuando el exterior está reservado para requisitos cosméticos.
- Interior de la carcasa / cubierta oculta — puede llevar códigos serializados y marcas de proceso, protegidos de la manipulación diaria.
- Parte posterior de un soporte / lado interno de una protección — a menudo planos, estables y fuera de la línea de visión del cliente.
Zonas controladas o de exclusión
- Superficies exteriores visibles para el cliente — utilícese únicamente cuando el plano permita explícitamente el marcado y defina los criterios de aceptación.
- Superficies decorativas o anodizadas — el procesamiento por láser modifica la superficie local y puede afectar la aceptación estética o la resistencia al rayado.
- Áreas funcionales o de sellado — las superficies que se acoplan, sellan o soportan componentes deben seguir las reglas de exclusión definidas en el plano.
- Zonas cubiertas posteriormente durante el ensamblaje — si la marca va a quedar cubierta, confirme que aún se pueda escanear o muévala.
Posicionamiento y presentación de la pieza
Dónde queda la marca depende de cómo se presenta la pieza al láser. Una cara plana oculta en una bandeja es sencilla; un marco escalonado o un soporte curvo pueden necesitar un dispositivo de sujeción, un eje giratorio o posicionamiento por visión para que el enfoque y la posición de la marca se mantengan constantes. Para los métodos de alineación y posicionamiento, consulte la solución de posicionamiento por visión; para los elementos cilíndricos que giran, consulte la solución de marcado rotativo.
¿Cómo afectan la geometría, la sujeción y el posicionamiento al proceso?
Las piezas de teléfonos móviles rara vez son placas planas. Los marcos tienen caras escalonadas, las carcasas tienen cavidades profundas, los soportes son finos e irregulares — y cada forma cambia cómo debe sujetarse la pieza y cómo llega el láser a la zona de marcado.
Marcos escalonados y cavidades profundas
Un marco escalonado tiene zonas de marcado a diferentes alturas. Un láser de campo plano puede marcar un plano de forma fiable, pero un escalón implica o bien una segunda configuración o bien un enfoque dinámico / 3D cuando la diferencia de altura supera el rango de enfoque útil; y la respuesta correcta depende de la altura del escalón y de la posición de la marca. Las cavidades profundas en carcasas o marcos plantean una cuestión de accesibilidad: el cabezal láser debe llegar a la zona sin que la pared de la cavidad bloquee el haz, lo que afecta a la distancia de trabajo y a la elección del tamaño de campo.
Soportes de pared delgada e irregulares
Las paredes delgadas y los soportes de pared delgada son más sensibles al aporte de calor y a la tensión de sujeción. El utillaje debe sujetar la pieza sin deformarla, y la ventana de parámetros debe evaluarse con la pieza real en lugar de con una probeta plana de prueba, porque el grosor de la pared cambia cómo se acumula el calor. Las formas irregulares a menudo necesitan un utillaje personalizado o conformado para mantener la zona de marcado enfocada y en posición en cada pieza.
Colocación aleatoria y posicionamiento con visión
El marcado guiado por visión puede reducir la dependencia de dispositivos de posicionamiento de precisión cuando la principal variación es la posición X/Y o la rotación de la pieza. La cámara localiza cada pieza y el software corrige la posición de la marca dentro del campo disponible. La pieza aún necesita una presentación estable, y la variación de altura, la inclinación, las cavidades profundas o el cambio de enfoque pueden requerir dispositivos de fijación dedicados, control de autofoco / 3D u otra configuración. Este enfoque es útil para el marcado de componentes telefónicos flexibles o de piezas mixtas cuando las posiciones de las bandejas no se pueden mantener de forma repetible. El enfoque de integración está cubierto por la solución de posicionamiento por visión; para las características redondas o escalonadas que rotan, la solución de marcado rotativo se aplica.
| Geometría de la pieza | Utillaje típico | Dirección de configuración |
|---|---|---|
| Cara plana oculta (soporte, bandeja) | Bandeja dedicada o plantilla simple | Máquina de sobremesa estándar o dividida |
| Marco escalonado, múltiples alturas | Dispositivo de sujeción específico del escalón o segunda configuración | Evaluar el enfoque dinámico 3D si la altura del escalón supera el rango de enfoque utilizable |
| Cavidad profunda en la carcasa | Dispositivo de sujeción que deja expuesta la cavidad | Revisión de distancia de trabajo / tamaño de campo, posible 3D |
| Soporte irregular de pared delgada | Dispositivo de sujeción conformable / de baja tensión | Revisión de la ventana de parámetros en la pieza real |
| Colocación aleatoria | Presentación estable más posicionamiento guiado por visión | Máquina de visión CCD / solución de visión |
Qué dirección de láser evaluar primero
Las piezas de teléfono abarcan una amplia gama de materiales, por lo que no existe un único “láser para teléfonos”. La dirección inicial sigue el material y la superficie de la pieza que se marca — y la elección final depende del contraste objetivo, la geometría y los resultados de las muestras.
Marcos metálicos y piezas anodizadas
Para marcos de aluminio, soportes de acero inoxidable y piezas de titanio, un Láser de fibra con conmutación Q (alrededor de 1064 nm) suele ser la primera dirección a evaluar y es un punto de partida común para la identificación de metales. El aluminio anodizado se comporta de manera diferente al aluminio desnudo porque la capa anódica cambia cómo responde la superficie; trátelo como una condición de muestra separada y utilice la aluminio anodizado guía al definir la prueba. Cuando se necesitan marcas blancas o de contraste claro, puede valer la pena evaluar la fibra MOPA: su ventana más amplia de control de pulsos cambia el aporte de calor y la respuesta de la superficie. Esta es una dirección condicional, no una garantía.
Soportes de plástico y piezas sensibles al calor
Para plásticos oscuros o sensibles al calor — ABS, PC y grados similares — Láseres UV (alrededor de 355 nm) suelen ser la primera dirección a evaluar porque la longitud de onda más corta puede reducir la carga térmica en piezas delgadas o sensibles al calor. El comportamiento del plástico depende en gran medida del grado de resina, los colorantes y los aditivos, por lo que el grado real debe probarse con muestras; la ABS y policarbonato guía puede ayudar a definir la ruta inicial.
Cuando los objetivos de contraste, profundidad o marca negra cambian la elección
Si el objetivo es una marca profunda o grabada, una marca negra sobre una superficie clara, o un efecto de eliminación de recubrimiento, la dirección puede cambiar. Estos objetivos son específicos del material y de la superficie: un resultado claro sobre oscuro en aluminio anodizado y una marca negra en acero inoxidable son objetivos diferentes que pueden apuntar a distintas ventanas de parámetros o fuentes. La forma correcta de decidir es una prueba con muestra en la pieza real, no una regla general.
| Material / superficie de la pieza | Dirección inicial | Página de material para más detalles |
|---|---|---|
| Marco de aluminio, sin recubrimiento | Fibra Q-switched (1064 nm); evaluar MOPA cuando el efecto objetivo se beneficie de su rango de control de pulsos | Aluminio |
| Marco de aluminio anodizado | Fibra / MOPA, específico para la capa anódica | Aluminio anodizado |
| Soporte de acero inoxidable | Fibra; ruta de marca negra evaluada por superficie y objetivo | Acero inoxidable |
| Pieza de titanio | Fibra / MOPA | Titanio |
| Soporte de ABS / PC, oscuro o termosensible | UV (355 nm) a menudo primero | ABS / PC |
¿Cuáles son los modos de fallo comunes en el marcado de piezas de teléfonos móviles?
Una buena prueba de muestra debe tratar de exponer los fallos probables de producción, no solo producir una marca atractiva. La mayoría de los problemas se pueden rastrear hasta la respuesta de la superficie, el enfoque, el posicionamiento, el aporte de calor, el acceso o el control de datos.
| Fallo | Causa típica que investigar | Qué puede cambiar |
|---|---|---|
| Contraste bajo o inconsistente | Acabado superficial, recubrimiento, variación del material, enfoque o ventana de parámetros inestable | Ruta del láser, ventana de parámetros, receta específica para la superficie |
| El código 2D no se leerá de forma fiable | Tamaño de celda, contraste, enfoque, textura superficial, posición o configuración del lector | Óptica / tamaño de campo, tamaño de código, ventana de proceso, configuración de verificación |
| La posición de marcado se desplaza | Repetibilidad del fixture, tolerancia de bandeja o rotación aleatoria de pieza | Diseño del fixture, estrategia de datum o posicionamiento por visión |
| Diferentes alturas Z dan resultados diferentes | La geometría escalonada excede el rango de enfoque utilizable | Segundo montaje, ajuste de Z o enfoque dinámico 3D |
| Decoloración por calor, fusión o distorsión | Pared delgada, resina sensible al calor o energía local excesiva | Ruta del láser, control de pulso, ventana de velocidad / energía, soporte de fijación |
| Superficie cosmética rechazada | Marca colocada sobre un acabado exterior controlado o en un objetivo de apariencia no definido antes de las pruebas | Zona de marcado, resultado objetivo o ruta del proceso |
| El haz no puede alcanzar la zona de manera consistente | Cavidad profunda, pared lateral, ángulo o distancia de trabajo insuficiente | Orientación del dispositivo de fijación, óptica, distancia de trabajo o aproximación multieje |
| Un código de aspecto correcto lleva datos erróneos | La identidad de la pieza, los datos de serie o el flujo de verificación no se controlan | Interfaz de datos, verificación por escáner y lógica de rechazo |
Si una muestra falla, registre el fallo junto con el material, la superficie, la geometría y la condición del proceso reales. Eso hace que la siguiente prueba tenga sentido y evita que se fije una configuración de máquina en torno a un resultado que solo funcionó en una muestra ideal.
¿Cómo encaja el marcado de piezas de teléfonos móviles en la producción?
La preparación para la producción es la secuencia completa desde la presentación de la pieza hasta la salida verificada. El tiempo de escaneo es solo un elemento; la manipulación, la identificación, el posicionamiento, el intercambio de datos, la inspección y el flujo de rechazo pueden determinar el diseño final de la estación de trabajo.
Manipulación y posicionamiento
El ciclo de producción comienza con la carga de la pieza correcta y la presentación de la zona de marcado aprobada en una posición y altura repetibles. Las piezas alimentadas por bandeja pueden usar un útil dedicado; una presentación mixta o menos repetible puede justificar el posicionamiento por visión. Las piezas escalonadas o embutidas pueden requerir útiles específicos para la pieza, ajuste de Z o una disposición óptica diferente antes de que comience el marcado.
Flujo de datos, marcado y verificación
Para logotipos o números de pieza fijos, el trabajo de marcado puede usar una receta controlada. Para datos cambiantes de número de serie, IMEI, lote o código 2D, defina dónde se genera el valor, cómo se asocia la pieza correcta con ese valor y si el resultado marcado debe leerse de nuevo. Un flujo controlado típico es identificación de pieza / receta → recibir o generar datos de marcado → posicionar → marcar → escanear o inspeccionar → comparar con los datos esperados → aprobar o rechazar. Cuando se requiere conectividad con base de datos o MES, la solución de trazabilidad e integración de datos proporciona el contexto de integración más profundo.
Tiempo de ciclo, manejo de rechazos y automatización
Medir el ciclo completo, incluida la carga, el posicionamiento, el marcado, la verificación y la descarga. Si se produce una lectura fallida o una comprobación de posición fallida, defina si la pieza se detiene, se retrabaja o se desvía a una ruta de rechazo, en lugar de permitir que continúe sin verificar. La carga manual o semiautomática de bandejas es adecuada para muchos trabajos; un mayor volumen o una producción en línea pueden justificar la celda de marcado automática o, cuando el proceso realmente implica piezas en movimiento continuo, la marcado al vuelo / en línea ruta.
¿Cómo se debe probar y aceptar una muestra de pieza de teléfono móvil?
Cuando la especificación del cliente o de la marca incluye requisitos de durabilidad, es posible que la marca deba permanecer legible después de la manipulación, la humedad, la exposición a agentes de limpieza o la temperatura. Las comprobaciones que se aplican dependen de la pieza, el material, la ubicación de la marca y la especificación del producto, por lo que la validación se define en muestras reales en lugar de suponerse.
Exposición a abrasión, sudor, disolvente y temperatura
Según la especificación del cliente o de la marca, la validación puede incluir pruebas de abrasión o rayado, exposición al sudor o a la humedad, exposición a disolventes o agentes de limpieza y ciclos de temperatura. Estas son categorías de validación de ejemplo, no un conjunto de pruebas universal para cada pieza de teléfono. El modo de fallo relevante también cambia según el material y la superficie, por lo que el método de prueba y el criterio de aprobación deben definirse antes de evaluar la muestra.
Pruebas de muestras: qué preparar y qué se verifica
Las pruebas con muestras son la forma práctica de confirmar el contraste, la legibilidad del código, la posición de la marca y la durabilidad en la pieza real. Zhuorui Laser brinda soporte para el marcado de muestras, la configuración de parámetros y la revisión del proceso durante la evaluación de la aplicación. Una pieza real y una especificación de marcado clara producen un resultado mucho más útil que una descripción verbal. Para la prueba de muestra, envíe la pieza o muestra de material, un dibujo o foto, el contenido y el tamaño del marcado requeridos, el efecto objetivo, la tasa de producción y el volumen esperado.
Dimensiones de aceptación
| Dimensión | Qué se comprueba |
|---|---|
| Contraste y legibilidad | Marca legible bajo la iluminación / magnificación especificadas |
| Tamaño de carácter y código | Cumple con los mínimos del dibujo o de la especificación del código |
| Legibilidad del código | Lectura de retorno con el escáner o verificador previstos cuando sea necesario |
| Precisión de posición | Posición de la marca repetible dentro de la tolerancia de la aplicación |
| Abrasión / rayado | Prueba de superficie cuando lo exija la especificación del cliente o de la marca |
| Disolvente / sudor / temperatura | Prueba de exposición cuando esté definida por la aplicación |
| Tiempo de ciclo | Medido en la disposición real, incluida la carga |
Los propios criterios de aceptación los define el cliente o el propietario de la marca. El resultado útil de las pruebas de muestras es un resultado registrado de aprobado/reprobado, vinculado a la condición real de la pieza y al requisito de producción, de modo que el proceso aceptado pueda trasladarse a la configuración de máquina, óptica, utillaje, posicionamiento y verificación. La capacidad de control de calidad y pruebas de la fábrica se describe en la página de control de calidad y capacidad de prueba.
¿Cómo determinan los resultados de las pruebas de muestras la configuración final de la máquina?
La máquina final debe congelarse a partir de resultados de muestras aceptados y restricciones de producción, no solo a partir del nombre del material. Cada hallazgo de prueba debe traducirse en una decisión específica de equipo o de integración.
| Hallazgo de prueba o de proyecto | Decisión de configuración en la que influye |
|---|---|
| La fibra Q-switched alcanza el resultado requerido en metal con una condición superficial aceptable | Conservar la ruta de fibra y optimizar la ventana de parámetros de producción |
| MOPA proporciona de manera más confiable la ventana requerida de apariencia o de control térmico | Evaluar una configuración de fibra MOPA en lugar de tratarla como un cambio únicamente de parámetros |
| El plástico muestra un efecto térmico inaceptable con la ruta actual | Revisar UV u otra ruta verificada y volver a probar la condición real de resina / color |
| Los caracteres pequeños o las celdas 2D necesitan más resolución | Revise el tamaño de campo, la configuración de lente / óptica y el área de trabajo utilizable |
| La variación de altura de la pieza excede el rango de enfoque utilizable | Use una configuración Z controlada, configuraciones múltiples o evalúe el enfoque dinámico 3D |
| La variación de X/Y/rotación causa fallos de posición | Mejore la estrategia de fijación / referencia o agregue posicionamiento con visión CCD |
| Una cavidad profunda o una pared lateral limita el acceso del haz | Cambie la orientación de la fijación, la distancia de trabajo, la óptica o la disposición de movimiento |
| La carga manual no puede cumplir con el ciclo completo requerido | Evaluar la indexación de bandejas, el manejo semiautomático o una celda automática |
| El cambio de datos de número de serie / IMEI / código debe verificarse | Agregar interfaz de datos, verificación por escáner / visión y lógica de aprobación / rechazo según sea necesario |
| Varias variantes de piezas de teléfono comparten una estación | Definir dispositivos de cambio, recetas, estrategia de visión y selección de piezas por operador / sistema |
| Falla la durabilidad o la aceptación cosmética | Volver a la ruta de proceso y a las pruebas de parámetros antes de congelar la configuración de la máquina |
El resultado es una especificación de proyecto que conecta fuente láser + óptica / campo + estrategia de enfoque + utillaje o visión + manipulación + verificación / datos + cerramiento de seguridad y, cuando el material o el proceso lo requieran, extracción de humos o ventilación. Una muestra que solo demuestra que “el láser puede hacer una marca” no basta para dar por definitiva una máquina de producción.
Preguntas frecuentes
¿Puede el marcado láser dañar la superficie exterior visible de un marco de teléfono?
Sí, el procesamiento láser altera la superficie local. En el caso de las marcas de trazabilidad, las superficies visibles para el cliente suelen tratarse como zonas controladas, a menos que el plano del producto exija explícitamente el marcado exterior y defina sus criterios de aceptación de apariencia y durabilidad.
¿Los marcos escalonados o las cavidades profundas necesitan utillaje especial?
A menudo sí. Un marco escalonado tiene zonas de marcado a diferentes alturas, y una cavidad profunda plantea una cuestión de accesibilidad, por lo que normalmente se necesita un utillaje específico para el escalón o que deje al descubierto la cavidad. Cuando la variación de altura supera el rango de enfoque utilizable, puede merecer la pena evaluar un método de enfoque dinámico 3D.
¿Se puede integrar el marcado en una línea de ensamblaje alimentada por bandejas o en línea?
Sí. El marcado manual o semiautomático con alimentación por bandeja es habitual, y un volumen mayor puede justificar el marcado en línea o al vuelo y las celdas de carga automática. La viabilidad de integración —tiempo de ciclo, posicionamiento e interfaz de datos— se evalúa como un proyecto, y las correspondientes páginas de soluciones describen los enfoques.
¿Por qué difiere el contraste del marcado entre aluminio anodizado, aluminio desnudo y plástico?
Porque el material y la superficie absorben y responden al láser de forma diferente. Los mecanismos se explican en las aluminio anodizado, aluminio, ABS y policarbonato páginas dedicadas, y el resultado realista para una pieza específica debe confirmarse mediante una prueba con muestra.
¿Se pueden marcar con láser los números IMEI y de serie directamente en marcos metálicos?
Se pueden marcar cuando la especificación del producto asigna ese contenido al marco metálico. El tamaño de carácter alcanzable, el contraste, la posición y la durabilidad dependen del material, la superficie y la configuración óptica, por lo que el requisito específico debe validarse en la pieza real.
¿Puede la marca resistir la abrasión, el sudor y los disolventes durante el uso diario?
Depende del material, la superficie, los parámetros del láser y el método de aceptación. Cuando esas exposiciones forman parte de la especificación del cliente o de la marca, deben incluirse en la validación de muestras con condiciones de prueba definidas y criterios de aprobación.
Envíe la pieza, el resultado objetivo y el requisito de producción
Para una evaluación de muestra útil, proporcione la pieza real del teléfono o un material representativo, información del material / la superficie, el plano o la zona de marcado aprobada, el contenido de la marca y el tamaño mínimo, el resultado visual o de código objetivo, la tolerancia de posicionamiento, el método de carga, el ciclo o la producción requeridos, y cualquier requisito de escáner, durabilidad o datos. Zhuorui Laser podrá entonces evaluar la ruta inicial del láser, las necesidades de fijación / posicionamiento y el plan de aceptación de muestras antes de finalizar la configuración de la máquina.
Para cualquier estación de marcado de piezas de teléfono, la revisión del equipo incluye los controles de seguridad láser para la configuración específica de la máquina. Los requisitos de recinto, enclavamiento y extracción deben evaluarse en el sistema completo, en lugar de inferirse únicamente de la fuente láser.