
Лазерная маркировка зарядных устройств и адаптеров питания
Маркировка шильдика, сертификации и прослеживаемости для корпусов зарядных устройств и блоков питания — номинальные данные, модель и серийные номера, коды даты и брендовые знаки, наносимые без чернил, тампонов или других расходных материалов для маркировки.
Эта страница охватывает отраслевой обзор задачи для выбора лазерный маркиратор для зарядных устройств: почему эти изделия маркируются, что маркируется, какие свойства материала и поверхности определяют результат, какой результат нужно получить, как следует позиционировать корпус, какое направление лазера проверять первым, что может не получиться в производстве и как результаты тестирования образцов определяют окончательную конфигурацию станка.
Лазерная маркировка зарядных устройств и блоков питания: краткий обзор
Да — лазерная маркировка является проверенным методом нанесения долговечной идентификации на корпуса зарядных устройств и блоков питания. В производстве изделий электропитания пластиковые и алюминиевые корпуса могут нести номинальные данные, сертификационные и предупредительные символы, брендовые знаки, номера моделей, серийные номера и коды даты или партии. Достижимые контраст и внешний вид зависят от фактического материала, цвета и отделки поверхности. Практический вопрос не в том, можно ли маркировать корпус зарядного устройства, а в том, что должно быть маркировано, какой результат приемлем, какие переменные материала и геометрии определяют этот результат, как деталь будет позиционироваться в производстве и какое направление лазера следует сначала проверить на образце.
Поведение материала — почему марки ABS и поликарбоната, чёрные и белые корпуса, а также поверхности с покрытием или анодированные поверхности реагируют по-разному — рассматривается на специальных страницах о материалах, ссылки на которые есть по всему сайту, а не на этой странице. Если ваш вопрос касается Маркировка печатных плат или маркировка кабелей и проводов внутри зарядного устройства или рядом с ним — это отдельные страницы применений в том же Электроника и электротехника раздел.
Почему маркируют зарядные устройства и блоки питания?
Задача маркировки — не только косметическое брендирование. Обычно она объединяет идентификацию продукта, информацию о номинальных параметрах или соответствии требованиям и прослеживаемость в производстве — при этом точное требуемое содержимое определяется конструкцией продукта и применимыми требованиями рынка или сертификации.
Информация о продукте и идентификация
Корпуса зарядных устройств и адаптеров обычно должны содержать видимую информацию о модели, электрические характеристики, предупреждения, сертификационные символы и идентификацию бренда. Лазерный процесс можно рассматривать как способ создания такого содержимого без использования нанесённого на поверхность чернильного слоя, при этом требуемые формулировки, символы и метод маркировки по-прежнему зависят от применимых требований к продукту и рынку.
Прослеживаемость и верификация
Серийные номера, коды даты или партии и машиночитаемые символы могут связывать отдельный экземпляр с записями о производстве, качестве или верификации. Когда содержимое меняется для каждого экземпляра, задача маркировки также становится задачей обработки данных и верификации: правильное значение должно достичь маркиратора, быть размещено в правильной зоне и, где требуется, считано обратно до выпуска детали.
Что обычно маркируется лазером на зарядных устройствах и адаптерах питания
Когда цель маркировки ясна, определите физические детали и точное содержимое, которое необходимо маркировать. В проектах зарядных устройств и адаптеров обычно используются литые пластиковые корпуса, алюминиевые корпуса и отдельные компоненты вилки или сборки, при этом на каждой поверхности может быть разное содержимое маркировки.
Таблички с номинальными характеристиками и информация о сертификации
Самым узнаваемым знаком на любом зарядном устройстве или адаптере является его табличка с номинальными характеристиками — входное напряжение и ток, выходное напряжение и ток, номинальная мощность, номер модели, а также сертификационные и предупреждающие символы, требуемые для целевого рынка. На литых пластиковых корпусах это содержимое в противном случае может быть напечатано или отформовано; лазерная маркировка позволяет отказаться от использования нанесённого на поверхность чернильного слоя, однако итоговую читаемость и стойкость всё ещё необходимо проверить на фактическом корпусе. Что должна содержать табличка и допустима ли лазерная маркировка в качестве метода маркировки для конкретной схемы сертификации, определяется органами по сертификации и нормативными требованиями целевого рынка — а не лазерным процессом.
Коды бренда, модели и прослеживаемости
Логотипы бренда и маркировка модели наносятся на наиболее видимую поверхность корпуса для идентификации. Серийные номера, коды даты (обычно в формате год-неделя), коды партий и символы QR или Data Matrix наносятся для прослеживаемости — и все чаще для защиты от подделок, где код на корпусе связывает изделие с записью о проверке. Когда значение кода генерируется для каждого изделия базой данных или MES и должно быть проверено после нанесения, проектирование потока данных относится к решению по прослеживаемости и интеграции данных, а не к этой странице приложения.
Типичные детали в области применения
Наиболее распространенными заготовками на этой странице являются литые пластиковые корпуса зарядных устройств или адаптеров, алюминиевые корпуса адаптеров и отдельные компоненты со сменными вилками или дорожные адаптеры. Точный материал корпуса и отделка по-прежнему важны на более позднем этапе принятия решения, поскольку смеси ABS / PC, разные цвета, необработанный алюминий, анодированный алюминий и покрытые поверхности не дают одинакового отклика на маркировку.
| Семейство деталей | Типичное содержание маркировки | Типичное расположение |
|---|---|---|
| Пластиковый корпус (смесь ABS / PC) | Табличка с номинальными данными, сертификационные и предупреждающие символы, логотип бренда, модель, серийный номер, код даты, QR / Data Matrix | Лицевая или нижняя сторона — должна оставаться читаемой для конечного пользователя |
| Алюминиевый корпус (необработанный, анодированный или с покрытием) | Табличка с номинальными данными, логотип бренда, модель, серийный номер, код даты | Плоская полоса на главной лицевой или нижней поверхности |
| Компоненты со сменной вилкой / дорожного адаптера | Идентификатор детали, код партии, метка сборки | Плоская внутренняя или торцевая поверхность в соответствии с конструкцией изделия |
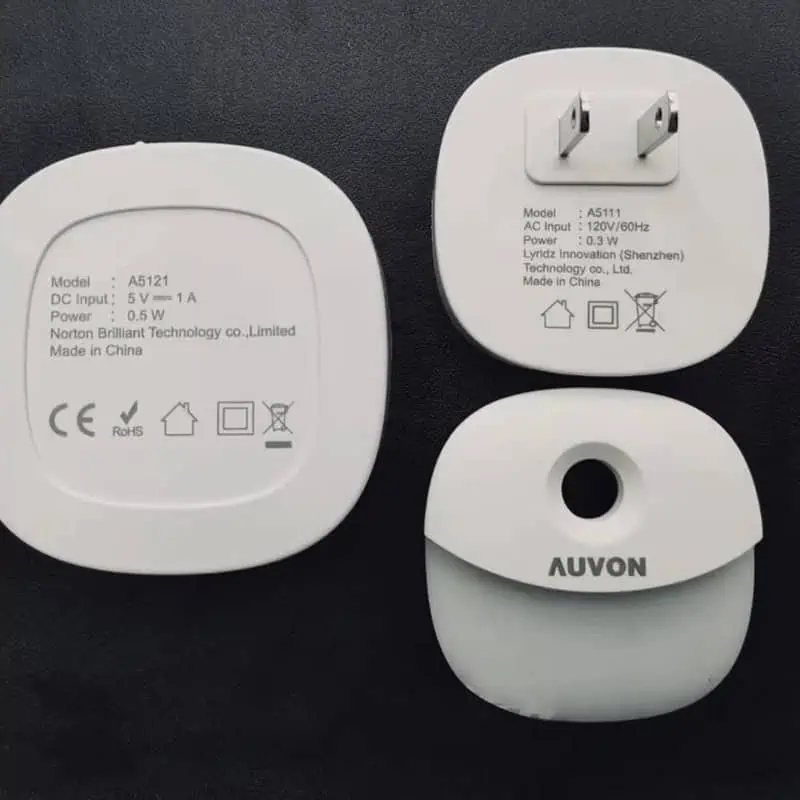
Табличка с номинальными данными и идентификационные маркировки на корпусах зарядных устройств
На обращённой наружу поверхности корпусов зарядных устройств обычно размещается информация о модели, номинальные электрические параметры, знаки сертификации и другая идентификационная информация. Лазерную маркировку можно оценить, когда требуется постоянный процесс маркировки без расходных материалов.
Вывод для инженеров: табличка с номинальными данными должна располагаться на наружной, читаемой поверхности — это рабочее правило для зарядных устройств, в отличие от деталей, маркируемых в скрытых зонах.
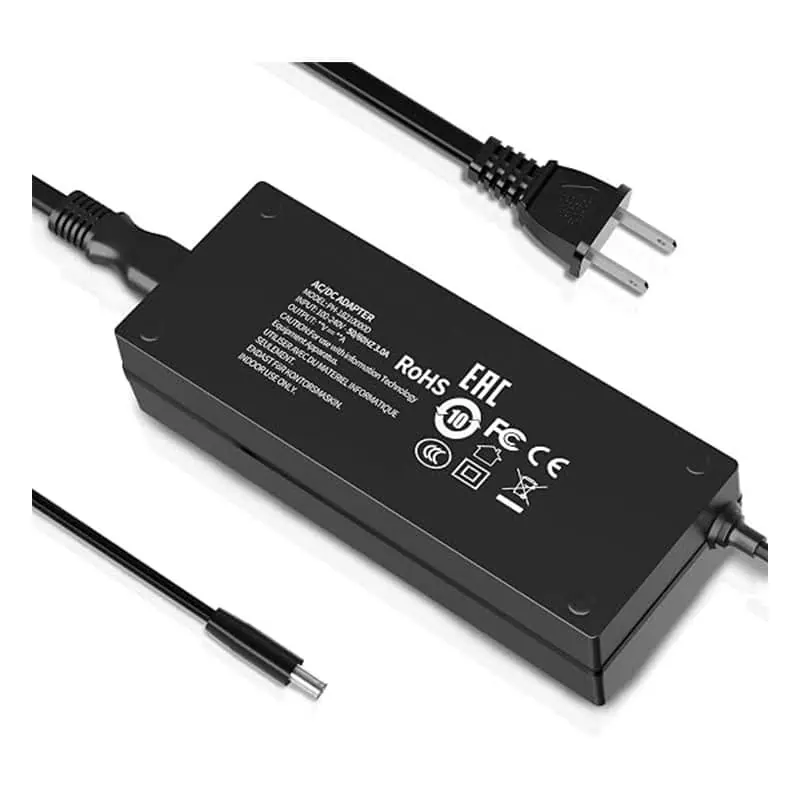
Маркировка номинальных и идентификационных данных на корпусе адаптера питания
На корпусе адаптера питания могут размещаться модель, электрические номинальные параметры, сертификационные символы и другая идентификационная информация на плоской наружной поверхности. Итоговый контраст и стойкость лазерной маркировки следует подтвердить на фактическом материале и поверхности корпуса.
Вывод для инженеров: материал корпуса, цвет, покрытие поверхности и целевой контраст влияют на результат лазерной обработки, поэтому перед окончательным утверждением процесса необходимо провести испытания на образцах реального адаптера.
Что определяет результаты лазерной маркировки на зарядных устройствах и адаптерах питания?
Одного названия материала корпуса недостаточно для выбора процесса. Результат определяется сочетанием состава материала, цвета и отделки, размера и содержания маркировки, геометрии поверхности, представления детали и критериев приемки, которым должна соответствовать готовая маркировка.
Материал, цвет и состояние поверхности
ABS, поликарбонат и огнестойкие смеси могут реагировать по-разному, даже если детали выглядят одинаково. Красители, добавки и текстура поверхности могут изменять контраст и доступное окно параметров. Алюминий также необходимо разделять по состоянию поверхности — необработанный, анодированный, окрашенный или иначе покрытый, — поскольку слой на поверхности влияет на формирование маркировки. Поэтому реальный корпус производственного класса более полезен для тестирования, чем типовой плоский образец.
Размер маркировки, плотность кода и доступная площадь
Мелкий текст с номинальными данными, серийные номера и символы QR или Data Matrix предъявляют разные требования к оптической настройке. Самый маленький символ, размер ячейки кода, общая площадь маркировки и доступная сплошная площадка на корпусе — всё это влияет на размер поля и технологическое окно, которые следует оценивать. Когда код будет считываться фиксированным сканером, допуск по положению становится частью требований к результату, а не отдельным вопросом, который рассматривают после.
| Переменная | Почему это меняет результат | Что нужно подтвердить для тестирования |
|---|---|---|
| Материал корпуса / состав | Разные смолы, смеси и добавки могут давать разный контраст и тепловой отклик | Фактический корпус серийного производства; информация о марке или составе, если доступна |
| Цвет | Тёмные, светлые и фирменные корпуса могут требовать различных целевых значений контраста и окон параметров | Типичные производственные цвета |
| Отделка поверхности / покрытие | Текстура, краска, анодирование или другие слои изменяют то, как формируется маркировка | Готовая поверхность, а не только основной материал |
| Содержимое маркировки и наименьший элемент | Мелкий текст и плотные коды могут сузить доступное оптическое и технологическое окно | Итоговый макет, размер символов, размер кода и область маркировки |
| Геометрия и изменение высоты | Кривизна и разброс высоты детали влияют на фокусировку и качество краёв | Готовая деталь, чертёж и геометрия маркируемой поверхности |
| Загрузка и позиционирование | Повторяемость приспособления или подачи влияет на то, куда попадает метка | Лоток, приспособление, произвольное размещение или метод встроенной подачи |
| Критерий приемки | Технологическое окно имеет смысл только тогда, когда заданы ограничения по контрасту, коду, стойкости и положению | Критерии годности/негодности для готовой маркировки |
К какому результату маркировки следует стремиться?
Прежде чем выбирать машину, определите, как выглядит проходная маркировка. Визуально приемлемый логотип, небольшая заводская табличка и машиночитаемый код прослеживаемости могут требовать разных критериев приемки даже на одном и том же корпусе.
Визуальный результат и результат считывания кода
- Контраст и удобочитаемость — текст должен быть читаемым на фактическом цвете корпуса в предусмотренных условиях контроля.
- Качество знаков и краёв — мелкий текст с номинальными данными должен оставаться достаточно чётким, чтобы соответствовать требованиям чертежа или бренда.
- Читаемость кода — символы QR или Data Matrix должны быть проверены с помощью предполагаемого считывателя или верификатора.
- Положение — метка должна оставаться внутри разрешённой зоны и в пределах любого допуска по положению для сканера или внешнего вида.
Результат по поверхности, функциональности и долговечности
- Внешний вид поверхности — избегать недопустимого выгорания, пожелтения, оплавления, шероховатости или неравномерного удаления покрытия.
- Целостность корпуса — процесс не должен приводить к недопустимым повреждениям тонких стенок, швов, портов или других функциональных зон.
- Долговечность — определите требуемые проверки на истирание, протирание, воздействие влажности, пота, чистящих средств или температуры для данного применения.
- Согласованность — принятый эффект должен оставаться воспроизводимым для предполагаемого производственного исполнения и представительных партий корпусов.
Таким образом, полезное техническое задание на испытание образцов описывает результат в измеримых или поддающихся проверке терминах — не только “маркировать этот корпус зарядного устройства”, но и требуемое содержание, размер, направление контраста, требование к считыванию кода, разрешённую зону маркировки, ограничения поверхности, проверки долговечности и целевой производственный цикл.
Где размещается маркировка: читаемые поверхности против запретных зон
Позиционирование — это в такой же мере дизайнерское решение, как и решение по лазерной обработке. Если применимый стандарт изделия, схема сертификации или конструкция изделия требуют, чтобы идентификация оставалась доступной снаружи, требуемая информация с шильдика или сертификационная информация должна быть размещена на специально отведённой читаемой поверхности — при этом порты, контакты, вентиляционные отверстия и швы остаются свободными.
Читаемые наружные поверхности
Для идентификации, которую применимый стандарт, схема сертификации или конструкция изделия требует оставлять читаемой снаружи, обычно выбирают главную или нижнюю поверхность. Точное место должно соответствовать требованиям к маркировке и контролю изделия; коды прослеживаемости можно размещать везде, где позволяет конструкция, часто рядом с блоком номинальных данных или на нижней поверхности рядом с текстом модели. На алюминиевых переходниках плоская полоса вдоль корпуса или нижняя поверхность обычно обеспечивают более стабильную поверхность для маркировки.
Запретные зоны
- Порты и контакты — Контакты USB, DC и сетевого питания являются функциональными поверхностями; нанесение маркировки рядом с ними создаёт риск для зоны разъёма и не служит целям удобочитаемости.
- Вентиляционные прорези и отверстия — прерывание луча прорезью приводит к разрывам символов; маркировка должна умещаться на сплошном участке.
- Сборочные швы и линии защёлок — зона соединения несёт механическую функцию и отвечает за косметическое выравнивание.
- Переходы криволинейных кромок — резкая кривизна расфокусирует луч и искажает символы; если единственная сплошная область криволинейна, в оценку включается подход с 3D или малым полем.
Геометрия, закрепление и позиционирование
Зарядные устройства и адаптеры — это небольшие корпуса, в основном плоские или с небольшой кривизной, которые выпускаются в очень больших количествах. Вопрос геометрии здесь связан не столько с досягаемостью, сколько с точной и повторяемой подачей множества мелких деталей под луч.
Плоские корпуса и маркировка в лотках
Корпус с плоской лицевой поверхностью в специальном лотке — самый простой случай: лоток размещает множество изделий в одном поле, и станок маркирует их за один или несколько проходов. Именно повторяемость оснастки, а не лазер, обычно ограничивает точность позиционирования при маркировке в лотках, поэтому конструкции лотка и допуску корпуса следует уделять не меньше внимания, чем параметрам маркировки.
Слегка изогнутые корпуса
Плавная кривизна в зоне маркировки сокращает полезную глубину резкости: символы на краю изогнутой области могут терять резкость, тогда как в центре остаются чёткими. Вопрос о том, укладывается ли кривизна в допуск по фокусу, решается проверкой на образце и расчётом; если нет, в оценку входит подход 3D-динамической фокусировки при маркировке или меньшее поле с перепозиционированием.
Случайное расположение и позиционирование с помощью машинного зрения
Когда корпуса поступают в случайных положениях — на питателе, в лотках россыпью или когда с ними работают операторы — позиционирование с помощью машинного зрения определяет местоположение каждой детали и автоматически корректирует положение маркировки. Подход с машинным зрением и его интеграция с циклом маркировки описаны в решении для позиционирования с помощью машинного зрения; семейство машин с CCD-системой машинного зрения — это соответствующее продуктовое направление.
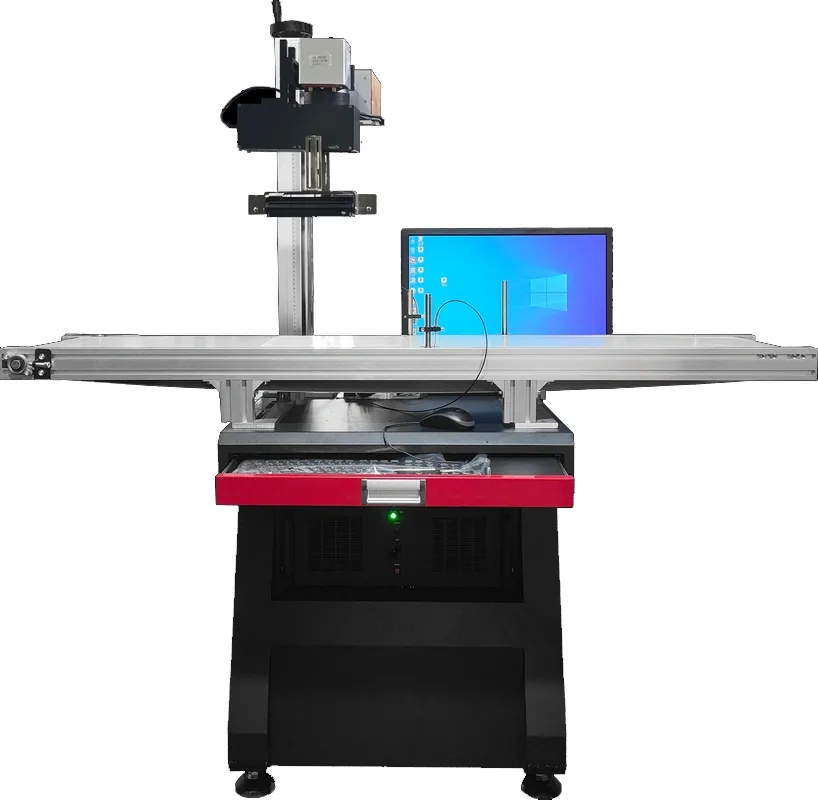
Маркировка с визуальным наведением позволяет снизить зависимость от точных фиксирующих приспособлений для позиционирования по осям X/Y, когда высота детали, способ её подачи и фокусировка остаются контролируемыми. Камера находит каждый корпус и корректирует положение и поворот в пределах рабочего поля до того, как лазер сработает в нужной точке. Это полезно для гибкой маркировки зарядных устройств или маркировки зарядных устройств в смешанных партиях, когда положения в лотках невоспроизводимы, а также для серийных кодов, которые должны оставаться в пределах допуска считывателя по положению. Само по себе машинное зрение не корректирует неконтролируемую высоту, фокусировку или стабильность детали.
Вывод для инженеров: машинное зрение может компенсировать положение и поворот по осям X/Y, но рабочая станция всё равно должна контролировать высоту детали, фокусировку и стабильность. Используйте машинное зрение, когда боковое размещение невоспроизводимо; не рассматривайте его как замену всем требованиям к фиксации.
| Геометрия детали | Типовые приспособления | Направление конфигурации |
|---|---|---|
| Плоская поверхность корпуса, высокая плотность | Специализированный многогнездный лоток | Стандартный настольный или раздельный станок, пакетная обработка в лотке |
| Слегка изогнутая поверхность | Лоток или ложемент, выставляющий касательную плоскость | Проверка глубины фокусировки на образце; 3D, если кривизна превышает допуск |
| Только нижняя поверхность (паспортная табличка) | Переворачивающее приспособление или двухпозиционная подача | Индексирующий лоток / вторая установка |
| Случайное размещение | Позиционирование с помощью машинного зрения | Машина машинного зрения с ПЗС-камерой / решение машинного зрения |
Какое направление лазера оценивать первым
Корпуса зарядных устройств чётко разделяются по материалу, поэтому исходное направление зависит от корпуса, который вы маркируете, — а окончательный выбор зависит от цвета корпуса, целевого контраста и результатов образцов.
Пластиковые корпуса: ABS и PC
Для литых корпусов из ABS и поликарбоната, УФ-лазеры (около 355 нм) часто являются первым направлением для оценки: короткая длина волны и низкое тепловложение обеспечивают тонкий, чистый текст как на темных, так и на светлых пластиках с меньшим риском следов прожога на тонких стенках. Волоконные лазеры (1064 нм) также маркируют некоторые составы пластмасс, но результат зависит от смолы и цвета — антипиреновые добавки, красители и текстура поверхности меняют результат, поэтому реалистичный контраст следует отнести к страницами о пластмассовых материалах а не к общему правилу здесь.
Алюминиевые корпуса
Для алюминиевых корпусов адаптеров, волоконный лазер с модуляцией добротности (около 1064 нм) часто является первым направлением для оценки. Итоговый контраст и внешний вид на непокрытом алюминии зависят от сплава, состояния поверхности и окна параметров, поэтому фактическую маркировку следует подтвердить на образце корпуса. Анодированные и покрытые корпуса ведут себя по-разному — слой меняет то, как формируется маркировка — и эти случаи рассматриваются на анодированный алюминий и поверхность с покрытием страницах материалов.
Когда цели по контрасту меняют выбор
Если цель — светлая маркировка на тёмном корпусе, тёмная маркировка на светлом корпусе или эффект удаления покрытия, направление и окно параметров могут измениться. Эти цели зависят от материала и цвета, и правильный способ принять решение — тест на образце реального корпуса, а не общее правило.
| Материал корпуса / поверхность | Начальное направление | Страница материала с подробностями |
|---|---|---|
| Корпус из ABS / PC, тёмный или светлый | УФ (355 нм) часто первый выбор | ABS / Поликарбонат |
| Огнестойкая пластиковая смесь | УФ часто первый выбор; зависит от смолы | Пластмассы и полимеры |
| Корпус из необработанного алюминия | Волоконный лазер с модуляцией добротности (1064 нм) | Алюминий |
| Анодированный алюминиевый корпус | Волоконный / MOPA, в зависимости от слоя | Анодированный алюминий |
| Пластиковый корпус с покрытием | Оценка удаления покрытия или изменения контраста на образце | Пластик с покрытием |
| Окрашенный или покрытый алюминиевый корпус | Оценка удаления покрытия или оценка волоконного лазера для конкретного слоя на образце | Окрашенный металл |
Какие типичные дефекты маркировки зарядных устройств и адаптеров должен выявлять тест на образце?
Испытание образца наиболее полезно, когда оно спроектировано так, чтобы выявлять отказы до окончательной настройки рабочей станции. Проблема не только в том, можно ли нанести маркировку на один образец, но и в том, остаётся ли результат читаемым, правильно позиционированным и безопасным для производства в пределах предполагаемой детали и технологического окна.
| Вид отказа | Типичный фактор для исследования | Что должно определить испытание |
|---|---|---|
| Слабый или нестабильный контраст | Состав материала корпуса, цвет, добавки, покрытие или окно параметров | Подходят ли текущее направление лазера и окно параметров для реального корпуса |
| Пластик желтеет, горит, плавится или становится шероховатым | Чрезмерная тепловая нагрузка для корпуса и целевого эффекта | Следует ли оценить окно процесса с меньшим нагревом или другое направление лазера |
| Мелкий текст становится нечётким или искажённым | Размер элемента, фокус, выбор поля, кривизна или перепад высоты | Нужно ли изменять оптику, размер поля, оснастку или управление 3D-фокусировкой |
| Считывание QR / Data Matrix нестабильно | Контраст, размер символа, текстура поверхности, фокус или изменение положения | Требуется ли корректировка размера кода, параметров процесса, оснастки или позиционирования машинного зрения |
| Положение маркировки смещается между деталями | Допуск лотка, повторяемость приспособления или случайное размещение | Оправдано ли применение специального приспособления, улучшенной подачи деталей или CCD-зрения |
| Готовое покрытие маркируется неравномерно | Тип покрытия, толщина или неоднородность поверхности | Требуется ли для готовой производственной поверхности отдельное окно процесса |
| Внешний вид проходит проверку, но долговечность не выдерживает | Параметры, оптимизированные только для визуального эффекта | Проходит ли процесс по-прежнему обязательные проверки на истирание, протирание или воздействие окружающей среды |
| Результат меняется от партии к партии | Различия в смоле, пигменте, пакете добавок или отделке поверхности | Должна ли приемка включать представительные производственные партии перед выпуском |
Производительность, серийное производство и интеграция в линию
Для маркировки зарядных устройств и адаптеров в производстве полезный вопрос заключается не только в том, можно ли маркировать один корпус, но и в том, может ли полный цикл обеспечить требуемое время такта при воспроизводимом позиционировании, проверке и обработке данных. Правильный метод производства зависит от измеренной целевой производительности и способа подачи деталей на станцию.
Из чего состоит полный цикл
Полный цикл маркировки включает загрузку, позиционирование, маркировку, проверку и выгрузку — время сканирования лазера составляет лишь одну его часть. Для корпусов с подачей из лотков загрузка и позиционирование часто занимают большую часть цикла; при маркировке в линии темп задают скорость конвейера и синхронизация с энкодером. Именно поэтому одно лишь более быстрое сканирование не гарантирует более быструю линию: фактический цикл необходимо измерять на реальной компоновке.
Лотковые, встроенные в линию и автоматические варианты
Маркировка партий с лотковой подачей и ручной или полуавтоматической загрузкой — распространённая отправная точка, когда детали можно подавать в повторяемых положениях. Маркировка в линии или на лету и ячейки автоматической загрузки включаются в оценку, когда требуемое тактовое время, способ обращения с деталями или архитектура линии делают производство с остановкой и загрузкой неэффективным. Это темы уровня решения, охватываемые решением для маркировки на лету и в линии и решением с автоматической ячейкой маркировки, с семейство лазерных маркираторов для маркировки на лету как одно из продуктовых направлений.
Поток данных, верификации и отбраковки
Когда серийные номера, коды дат или значения QR / Data Matrix меняются для каждого изделия, производственный процесс должен определять больше, чем просто запуск лазера. В проекте следует определить, откуда поступают данные, как правильная запись связывается с поданным корпусом, считывается ли нанесённый код обратно и что происходит при сбое верификации. Практический поток выглядит так: загрузка / идентификация → позиционирование → получение или генерация данных маркировки → маркировка → верификация → выпуск годных деталей или направление негодных деталей на определённое действие по отбраковке / доработке. Если записи о прослеживаемости должны храниться в базе данных или MES либо передаваться в них, этот интерфейс является частью конфигурации рабочей станции, а не чем-то, что добавляют в последнюю очередь; решение по прослеживаемости и интеграции данных подробнее охватывает этот системный уровень.
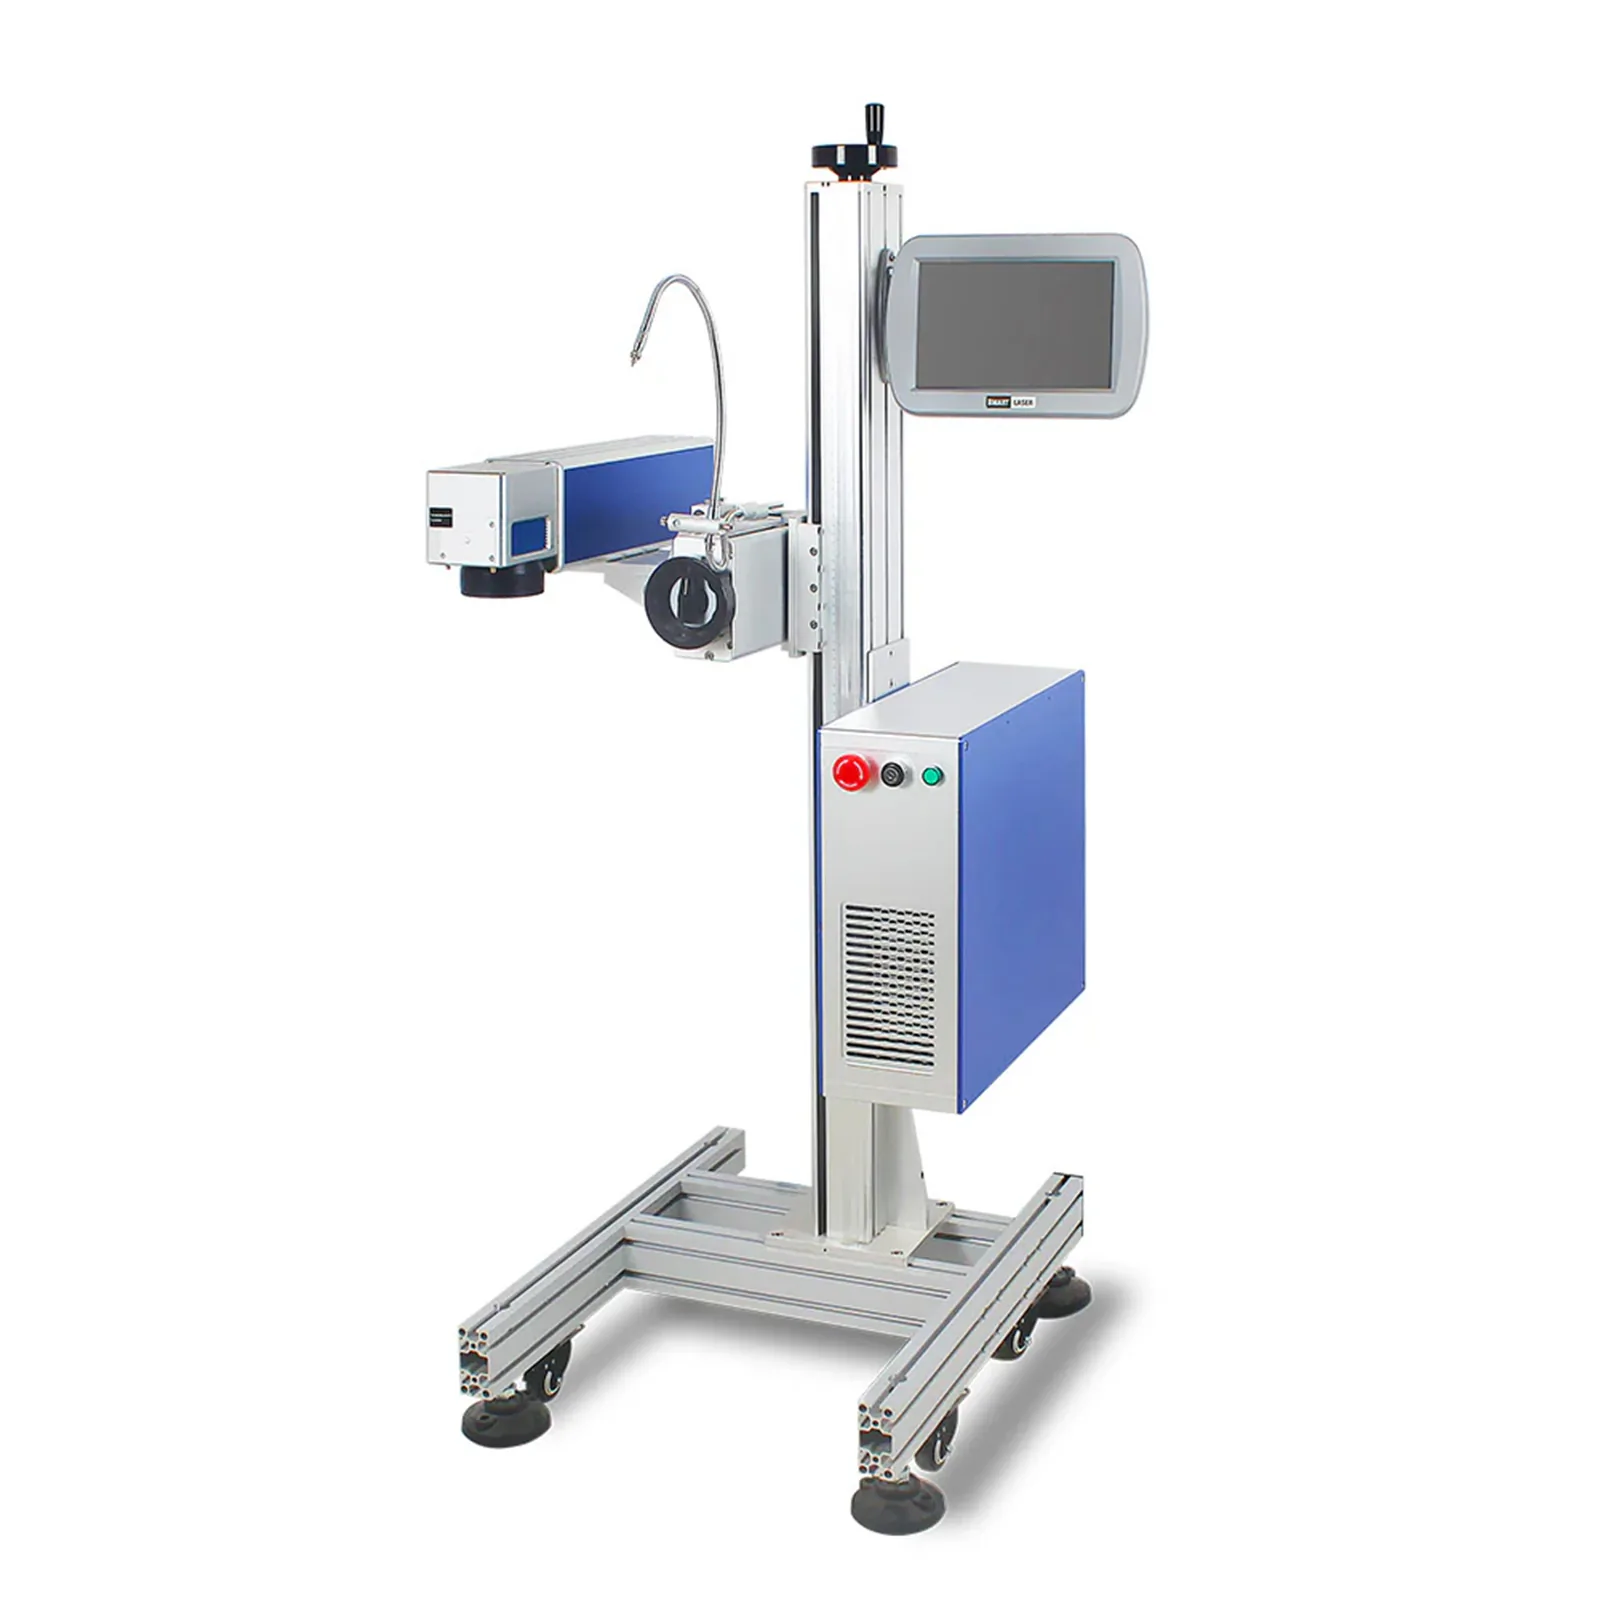
При маркировке «на лету» или онлайн-маркировке корпуса непрерывно перемещаются под лучом, а маркировка наносится на лету синхронно с движением конвейера. Это позволяет исключить из цикла этап остановки и загрузки, но такое направление лучше только тогда, когда требуемое время такта, окно маркировки, расстояние между деталями и метод позиционирования поддерживают непрерывную маркировку. Такая интеграция требует оценки на уровне проекта, а не выбора готового решения.
Вывод для инженеров: сравните варианты с лотком, встроенные в линию и автоматические решения с измеренным полным циклом — загрузкой, позиционированием, маркировкой, верификацией и выгрузкой, — а не только со скоростью сканирования.
Долговечность, валидация и приёмка
Маркировка на корпусе зарядного устройства должна выдерживать реальную эксплуатацию: ежедневное подключение и отключение, трение в сумках и карманах, пот и влагу, чистящие средства и нагрев вокруг корпуса во время работы. Сохранится ли конкретная маркировка, зависит от материала корпуса, цвета и параметров лазера — поэтому валидация выполняется на образцах, а не предполагается.
Истирание, пот, чистящие средства и температура
Обычные проверки долговечности маркировки зарядных устройств и адаптеров включают испытания на трение и истирание маркированной поверхности, воздействие пота и влажности, протирание чистящим средством или спиртом, а также термоциклирование в диапазоне рабочих температур корпуса. Целостность корпуса также входит в проверку: маркировка не должна истончать или ослаблять огнестойкую стенку сверх пределов, предусмотренных конструкцией изделия; это ещё одна причина, по которой тонкостенные корпуса маркируют с использованием окон низкотемпературных параметров на реальной детали, а не на плоских образцах.
Испытания на образцах: что подготовить и что проверяется
Испытания на образцах — это практичный способ подтвердить контраст, читаемость кода, положение маркировки и долговечность на реальном корпусе. Zhuorui Laser предоставляет маркировку образцов, настройку параметров и анализ процесса в рамках стандартного заводского сервиса — реальный корпус и чёткая спецификация маркировки дают гораздо более полезный ответ, чем словесное описание. Для испытания образца отправьте корпус или образец материала, чертёж или фото, требуемое содержимое и размер маркировки, целевой эффект, предполагаемый метод загрузки или подачи детали, производительность и ожидаемый объём, а также любые требования к переменным данным или сканерной верификации.
Размеры для приемки
| Измерение | Что проверяется |
|---|---|
| Контраст и удобочитаемость | Читаемость текста с номинальными данными при заданном освещении на фактическом цвете корпуса |
| Размер символов и кода | Соответствует минимальным требованиям чертежа или спецификации кода |
| Читаемость кода | Считывание предполагаемым сканером или верификатором |
| Точность позиционирования | Повторяемость положения метки в пределах допуска считывателя |
| Абразивный износ / истирание | Испытание на истирание в соответствии с требованиями бренда или заказчика |
| Растворитель / пот / температура | Испытание на воздействие, определяемое применением |
| Целостность корпуса | Отсутствие ослабления тонких стенок или огнезащитного участка сверх проектных ограничений |
| Поток данных / верификации | Правильные переменные данные достигают метки; ожидаемая реакция считывателя или верификатора и обработка NOK подтверждаются там, где это требуется |
| Время цикла | Измеряется на реальной установке, включая загрузку, позиционирование, маркировку, верификацию и разгрузку |
Сами критерии приемки определяются заказчиком или владельцем бренда — роль Zhuorui Laser заключается в том, чтобы настроить процесс и проводить испытания в соответствии с этими критериями, а не придумывать их. Заводской контроль качества и возможности испытаний описаны на странице контроля качества и возможностей тестирования.
Как результаты испытаний образцов определяют окончательную конфигурацию станка?
Тест образца должен завершаться решением по конфигурации, а не только выводом “маркировка работает”. Принятое технологическое окно, геометрия детали, допуск на позиционирование, время такта и требования к верификации в совокупности определяют источник лазера, оптику, оснастку и уровень автоматизации, которые необходимы производственной машине.
| Результат теста образца / производственный результат | Решение по конфигурации, на которое это влияет |
|---|---|
| Наилучшая приемлемая маркировка требует УФ-лазера, волоконного лазера с модуляцией добротности или другого проверенного решения | Семейство источников лазера и технологическое окно для переноса в производственные испытания |
| Подтверждены наименьший текст / код и общая площадь маркировки | Направление линзы и поля маркировки, балансировка рабочего поля и качества элементов |
| Кривизна или перепад высоты остаётся в пределах / превышает допуск фокусировки | Стандартная 2D-конфигурация с контролируемой подачей или 3D-оценка с динамической фокусировкой |
| Требуемое положение маркировки не воспроизводится при текущем методе загрузки | Специализированное приспособление, многоместный лоток, индексационная подача или позиционирование с помощью CCD-машинного зрения |
| Измеренный полный цикл не укладывается в требуемое тактовое время | Плотность лотка, индексация, автоматическая загрузка, оценка в линии / на лету или анализ автоматизации под конкретный проект |
| Серийные или кодовые данные меняются для каждой единицы | Программное обеспечение для маркировки плюс требуемая база данных / MES или другой интерфейс данных |
| Считывание входит в процедуру приемки | Интеграция сканера или верификатора с требуемой логикой обработки OK / NOK |
| Материал или процесс создает требование по безопасности / контролю выделяющихся паров | Проверка корпуса и блокировок машины, а также, если это требуется материалом или процессом, надлежащая вытяжка дыма или вентиляция |
Поэтому окончательная машина выбирается по совокупному результату испытаний. Успешная маркировка на одном корпусе отвечает только на вопрос о технологической осуществимости процесса; для запуска в производство также необходимо, чтобы выбранная конфигурация воспроизводила принятый результат в требуемом положении и с требуемым временем цикла при предусмотренных загрузке, данных и потоке верификации.
Часто задаваемые вопросы
Может ли лазерная маркировка заменить чернильную или тампонную печать на корпусах зарядных устройств?
Для многих заводов — да, это распространённая причина, по которой оценивается это применение. Лазерная маркировка позволяет отказаться от нанесённого на поверхность слоя чернил и исключает чернила, тампоны и связанные расходные материалы для маркировки из процесса. То, соответствует ли результат лазерной маркировки требуемым критериям читаемости, внешнего вида и долговечности, всё ещё должно быть подтверждено на реальном корпусе путём испытания образца.
Почему контраст маркировки различается на чёрных и белых корпусах зарядных устройств?
Потому что пластмассы по-разному реагируют на лазер: на многих чёрных корпусах маркировка выглядит как светлый или серый контраст, тогда как на белых или светлых корпусах она выглядит тёмной. Марка смолы, антипиреновые добавки и красители — все они влияют на результат. Механизмы объясняются на специальных страницах о пластиковых материалах, страницами о пластмассовых материалаха конкретный результат для вашего корпуса — это вопрос испытания образца.
Можно ли лазерной маркировкой наносить знаки сертификации и таблички с номинальными данными?
Лазерную маркировку можно оценивать применительно к символам и тексту, которые появляются на табличке с номинальными данными. Что должна содержать эта табличка и допустима ли лазерно-маркированная, а не формованная или печатная табличка в рамках конкретной схемы сертификации или рыночного регулирования, определяется органами по сертификации и нормативными требованиями — подтвердите это в своей службе комплаенса, прежде чем утверждать этот процесс.
Требуют ли изогнутые корпуса зарядных устройств специальной оснастки или 3D-маркировки?
Плавная кривизна сначала проверяется на соответствие глубине фокуса: если зона маркировки укладывается в допуск по фокусировке, стандартная маркировка работает с лотком или ложементом, который обеспечивает касательную плоскость. Когда кривизна превышает допуск, в оценку включается подход с 3D-динамической фокусировкой или уменьшенное поле с перепозиционированием.
Может ли маркировка выдерживать ежедневное трение, пот и чистящие средства?
Это зависит от материала корпуса, цвета и параметров лазера — именно это и проверяет испытание образцов. Испытания на истирание, воздействие пота и влажности, протирание спиртом или чистящими средствами и термоциклирование — это обычные проверки, а критерии приемки определяет заказчик или владелец бренда.
Можно ли интегрировать маркировку в крупносерийную линию сборки зарядных устройств?
Да. Партионная маркировка с подачей из лотка — обычная отправная точка, когда детали можно воспроизводимо позиционировать. Маркировка в линии или «на лету» и автоматическая загрузка оцениваются, когда требуемое тактовое время, обработка деталей и компоновка линии делают непрерывную или автоматизированную подачу целесообразной. Возможность интеграции — время цикла, позиционирование и интерфейс данных — рассматривается как проект, а соответствующие страницы решений Опишите подходы.
Тест образца или коммерческое предложение
Самый быстрый способ подтвердить, что достижимо на вашем корпусе зарядного устройства или адаптера, — это тест образца на фактическом материале, цвете и финишной поверхности. Отправьте корпус или образец материала, чертёж или фото, содержание и размер маркировки, целевой эффект и критерии приёмки, предполагаемый способ загрузки, производительность, а также любые требования к переменным данным или сканерной верификации. Результат теста затем можно использовать для определения направления лазера, оптики, оснастки или требований к машинному зрению, производственного метода и конфигурации верификации.
Для любой станции маркировки зарядных устройств или адаптеров проверка оборудования включает средства лазерной безопасности для конкретной конфигурации машины — варианты защитного корпуса и блокировок особенно актуальны, когда станция работает без оператора в зоне крупносерийного производства.