
Marquage laser pour chargeur et adaptateur d'alimentation
Marquage de plaque signalétique, de certification et de traçabilité pour les boîtiers de chargeurs et d'adaptateurs secteur — informations nominales, numéros de modèle et de série, codes de date et marques de fabrique produits sans encre, tampons ni autres consommables de marquage.
Cette page couvre la vue de tâche industrielle pour sélectionner une machine de marquage laser pour chargeur: pourquoi ces produits sont marqués, ce qui est marqué, quelles conditions de matériau et de surface contrôlent le résultat, quel résultat viser, comment le boîtier doit être positionné, quelle direction de laser tester en premier, ce qui peut échouer en production, et comment les résultats des tests sur échantillons déterminent la configuration finale de la machine.
Marquage laser des chargeurs et adaptateurs secteur en un coup d'œil
Oui — le marquage laser est une méthode éprouvée pour ajouter une identification durable aux boîtiers de chargeurs et d'adaptateurs secteur. Dans la fabrication de produits d'alimentation, les boîtiers en plastique et en aluminium peuvent porter des informations nominales, des symboles de certification et d'avertissement, des marques de fabrique, des numéros de modèle, des numéros de série et des codes de date ou de lot. Le contraste et l'aspect réalisables dépendent du matériau, de la couleur et de la finition de surface réels. La question pratique n'est pas de savoir si un boîtier de chargeur peut être marqué, mais ce qui doit être marqué, quel résultat est acceptable, quelles variables de matériau et de géométrie déterminent ce résultat, comment la pièce sera positionnée en production, et quelle direction de laser doit être testée en premier sur échantillon.
Le comportement des matériaux — pourquoi les grades d'ABS et de polycarbonate, les boîtiers noirs et blancs, et les surfaces revêtues ou anodisées réagissent différemment — relève des pages dédiées aux matériaux liées tout au long du site, et non de cette page. Si votre question porte sur Marquage de PCB ou Marquage de câbles et de fils à l'intérieur ou à côté du chargeur, ce sont des pages d'application distinctes sous la même Électronique et électrotechnique section.
Pourquoi les chargeurs et les adaptateurs d'alimentation sont-ils marqués ?
Le travail de marquage n'est pas uniquement une opération de branding cosmétique. Il combine généralement l'identification du produit, des informations relatives aux caractéristiques nominales ou à la conformité, et la traçabilité de la production — le contenu exact requis étant défini par la conception du produit et les exigences applicables du marché ou de certification.
Informations produit et identification
Les boîtiers de chargeurs et d'adaptateurs doivent couramment comporter des informations de modèle visibles, des caractéristiques électriques, des avertissements, des symboles de certification et une identification de la marque. Le procédé laser peut être évalué comme un moyen de créer ce contenu sans dépendre d'une couche d'encre appliquée en surface, tandis que les libellés, les symboles et la méthode de marquage requis restent soumis aux exigences applicables du produit et du marché.
Traçabilité et vérification
Les numéros de série, les codes de date ou de lot et les symboles lisibles par machine peuvent relier une unité individuelle à des dossiers de production, de qualité ou de vérification. Lorsque le contenu change d'une unité à l'autre, la tâche de marquage devient aussi un problème de gestion des données et de vérification : la valeur correcte doit parvenir au marqueur, être placée dans la bonne zone et, lorsque cela est requis, être relue avant que la pièce ne soit libérée.
Ce qui est généralement marqué au laser sur les chargeurs et les adaptateurs d'alimentation
Une fois l'objectif du marquage clairement défini, définissez les pièces physiques et le contenu exact à marquer. Les projets de chargeurs et d'adaptateurs impliquent couramment des boîtiers en plastique moulé, des boîtiers en aluminium et certains composants de fiche ou d'assemblage sélectionnés, avec un contenu de marquage différent sur chaque surface.
Plaques signalétiques et informations de certification
La marque la plus reconnaissable sur tout chargeur ou adaptateur est sa plaque signalétique — tension et courant d'entrée, tension et courant de sortie, puissance nominale, numéro de modèle, ainsi que les symboles de certification et d'avertissement requis pour le marché cible. Sur les boîtiers en plastique moulé, ce contenu peut sinon être imprimé ou moulé ; le marquage laser évite de dépendre d'une couche d'encre appliquée en surface, mais la lisibilité et la durabilité finales doivent encore être vérifiées sur le boîtier réel. Ce que la plaque doit contenir, et si le marquage laser est acceptable comme méthode de marquage pour un schéma de certification donné, est défini par les organismes de certification et les réglementations du marché cible — et non par le procédé laser.
Codes de marque, de modèle et de traçabilité
Les logos de marque et les marquages de modèle sont apposés sur la face la plus visible du boîtier pour l’identification. Les numéros de série, les codes date (souvent au format année-semaine), les codes de lot et les symboles QR ou Data Matrix sont marqués pour la traçabilité — et de plus en plus pour la lutte contre la contrefaçon, où un code sur le boîtier relie l’unité à un enregistrement de vérification. Lorsque la valeur du code est générée par unité par une base de données ou un MES et doit être vérifiée après le marquage, la conception des flux de données relève de la solution de traçabilité et d’intégration des données plutôt que de cette page d’application.
Pièces typiques dans le périmètre
Les pièces les plus courantes sur cette page sont les boîtiers de chargeur ou d’adaptateur en plastique moulé, les boîtiers d’adaptateur en aluminium et certains composants sélectionnés à fiche interchangeable ou d’adaptateur de voyage. Le matériau et la finition exacts du boîtier importent encore plus loin dans le parcours de décision, car les mélanges ABS / PC, les différentes couleurs, l’aluminium nu, l’aluminium anodisé et les surfaces revêtues ne produisent pas la même réponse au marquage.
| Famille de pièces | Contenu de marquage typique | Emplacement typique |
|---|---|---|
| Boîtier en plastique (mélange ABS / PC) | Plaque signalétique, symboles de certification et d’avertissement, logo de marque, modèle, numéro de série, code date, QR / Data Matrix | Face principale ou face inférieure — doit rester lisible pour l’utilisateur final |
| Boîtier en aluminium (nu, anodisé ou revêtu) | Plaque signalétique, logo de marque, modèle, numéro de série, code date | Bande plate sur la face principale ou le fond |
| Composants à fiche interchangeable / d’adaptateur de voyage | Identifiant de pièce, code de lot, marque d’assemblage | Face interne ou de chant plane, selon la conception du produit |
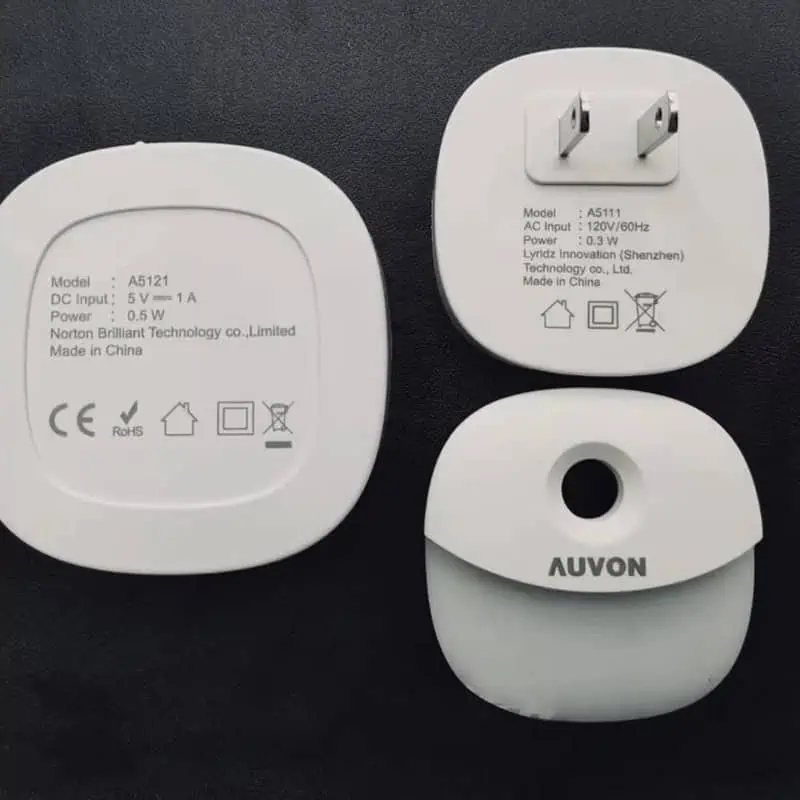
Plaque signalétique et marquages d’identification sur les boîtiers de chargeur
Les boîtiers de chargeur portent couramment des informations de modèle, des caractéristiques électriques, des symboles de certification et d’autres éléments d’identification sur une surface tournée vers l’extérieur. Le marquage laser peut être évalué lorsqu’un procédé de marquage permanent, sans consommable, est requis.
À retenir pour l’ingénierie : la plaque signalétique doit se trouver sur une face tournée vers l’extérieur et lisible — c’est la règle de travail pour les chargeurs, à l’inverse des pièces marquées dans des zones cachées.
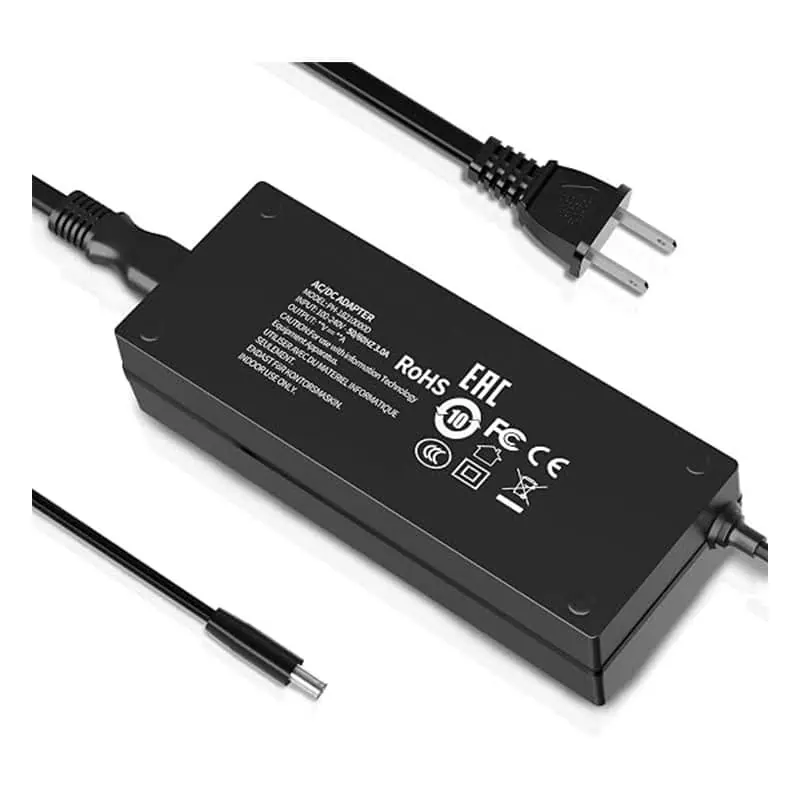
Marquages de caractéristiques et d’identification sur un boîtier d’adaptateur secteur
Un boîtier d’adaptateur secteur peut porter le modèle, les caractéristiques électriques, les symboles de certification et d’autres informations d’identification sur une face extérieure plane. Le contraste laser final et la durabilité doivent être confirmés sur le matériau et la surface réels du boîtier.
À retenir pour l’ingénierie : le matériau du boîtier, la couleur, le revêtement de surface et le contraste cible influent tous sur le résultat du laser, c’est pourquoi l’adaptateur réel doit faire l’objet d’essais sur échantillon avant la finalisation du procédé.
Qu’est-ce qui détermine les résultats du marquage laser sur les chargeurs et les adaptateurs secteur ?
Le seul nom du matériau du boîtier ne suffit pas pour sélectionner le procédé. Le résultat est déterminé par la combinaison de la formulation du matériau, de la couleur et de la finition, de la taille et du contenu du marquage, de la géométrie de la surface, de la présentation de la pièce et des critères d’acceptation que le marquage fini doit respecter.
Matériau, couleur et état de surface
Les ABS, le polycarbonate et les mélanges ignifuges peuvent réagir différemment même lorsque les pièces semblent similaires. Les colorants, les additifs et la texture de surface peuvent modifier le contraste et la fenêtre de paramètres utilisable. L'aluminium doit également être séparé selon son état de surface — nu, anodisé, peint ou autrement revêtu — car la couche présente à la surface modifie la façon dont la marque se forme. Le boîtier réel de qualité production est donc plus utile pour les tests qu'une éprouvette plate générique.
Taille du marquage, densité du code et zone disponible
Les petits textes de caractéristiques, les numéros de série et les symboles QR ou Data Matrix imposent des exigences différentes à la configuration optique. Le plus petit caractère, la taille de cellule du code, la surface totale de marquage et la surface pleine disponible sur le boîtier influent tous sur la taille du champ et la fenêtre de process qui doivent être évaluées. Lorsqu'un scanner fixe doit lire le code, la tolérance de position fait partie de l'exigence de résultat plutôt que d'être une considération ajoutée après coup.
| Variable | Pourquoi cela modifie le résultat | Ce qu'il faut confirmer pour le test |
|---|---|---|
| Matériau du boîtier / formulation | Différentes résines, mélanges et additifs peuvent produire des contrastes et des réponses thermiques différents | Boîtier de production réel ; informations sur le grade ou la formulation si disponibles |
| Couleur | Les boîtiers foncés, clairs et aux couleurs de la marque peuvent nécessiter des cibles de contraste et des fenêtres de paramètres différentes | Couleurs de production représentatives |
| Finition de surface / revêtement | La texture, la peinture, l'anodisation ou d'autres couches modifient la façon dont la marque se forme | Surface finie, pas seulement le matériau de base |
| Contenu du marquage et plus petite caractéristique | Les textes fins et les codes denses peuvent réduire la fenêtre optique et de procédé exploitable | Visuel final, taille des caractères, taille du code et zone de marquage |
| Géométrie et variation de hauteur | La courbure et la variation de hauteur de pièce affectent la mise au point et la qualité des bords | Géométrie complète de la pièce, du plan et de la face marquée |
| Chargement et positionnement | La répétabilité du gabarit ou de la présentation affecte l'endroit où le marquage est appliqué | Plateau, gabarit, placement aléatoire ou méthode de présentation en ligne |
| Cible d'acceptation | La fenêtre de procédé n'a de sens que lorsque les limites de contraste, de code, de durabilité et de position sont définies | Critères d'acceptation / de rejet pour le marquage fini |
Quel résultat de marquage devez-vous viser ?
Avant de choisir la machine, définissez à quoi ressemble un marquage conforme. Un logo visuellement acceptable, une petite plaque signalétique et un code de traçabilité lisible par machine peuvent nécessiter des critères d'acceptation différents, même sur le même boîtier.
Résultat visuel et du code
- Contraste et lisibilité — le texte doit être lisible sur la couleur réelle du boîtier dans les conditions d’inspection prévues.
- Qualité des caractères et des bords — le petit texte de notation doit rester suffisamment net pour répondre à l’exigence du dessin ou de la marque.
- Lisibilité du code — les symboles QR ou Data Matrix doivent être testés avec le lecteur ou le vérificateur prévu.
- Position — la marque doit rester à l’intérieur de la zone autorisée et dans toute tolérance de position du scanner ou d’aspect cosmétique.
Résultat en matière de surface, de fonctionnalité et de durabilité
- Aspect de surface — éviter les brûlures, jaunissements, fusions, rugosités ou enlèvements de revêtement inégaux inacceptables.
- Intégrité du boîtier — le processus ne doit pas créer de dommages inacceptables aux parois minces, aux joints, aux ports ou à d’autres zones fonctionnelles.
- Durabilité — définir les vérifications d’exposition requises au frottement, à l’essuyage, à l’humidité, à la sueur, aux agents de nettoyage ou à la température pour l’application.
- Cohérence — l’effet accepté doit rester reproductible pour la présentation de production prévue et pour des lots de boîtiers représentatifs.
Un cahier des charges utile pour les tests sur échantillons décrit donc le résultat en termes mesurables ou inspectables — non seulement “ marquer ce boîtier de chargeur ”, mais aussi le contenu requis, la taille, le sens du contraste, l’exigence de lecture du code, la zone de marquage autorisée, les limites de surface, les contrôles de durabilité et l’objectif de cycle de production.
Où placer la marque : faces lisibles vs zones d’exclusion
Le positionnement est une décision de conception autant qu’une décision liée au laser. Lorsque la norme de produit applicable, le référentiel de certification ou la conception du produit exige que l’identification reste accessible depuis l’extérieur, les informations requises de plaque signalétique ou de certification doivent être placées sur une face lisible désignée — tandis que les ports, broches, évents et joints restent dégagés.
Faces extérieures lisibles
Pour l’identification qui, selon la norme applicable, le référentiel de certification ou la conception du produit, doit rester lisible depuis l’extérieur, la face principale ou la face inférieure est une cible courante. L’emplacement exact doit suivre les exigences de marquage et d’inspection du produit ; les codes de traçabilité peuvent être placés partout où la conception le permet, souvent à côté du bloc des caractéristiques nominales ou sur la face inférieure près du texte du modèle. Sur les adaptateurs en aluminium, une bande plate le long du corps ou de la face inférieure offre généralement une surface de marquage plus stable.
Zones d'exclusion
- Ports et broches — Les contacts USB, CC et secteur sont des surfaces fonctionnelles ; un marquage à proximité compromet la zone du connecteur et ne contribue pas à la lisibilité.
- Fentes et trous de ventilation — interrompre le faisceau à travers une fente produit des caractères brisés ; le marquage doit s'inscrire dans une zone pleine et solide.
- Joints d'assemblage et lignes de clipsage — la zone de joint assure une fonction mécanique et un alignement esthétique.
- Transitions de bords courbes — une courbure prononcée défocalise le faisceau et déforme les caractères ; si la seule zone pleine est courbe, une approche 3D ou à petit champ entre en évaluation.
Géométrie, fixation et positionnement
Les chargeurs et adaptateurs sont des boîtiers de petite taille, majoritairement plats ou légèrement incurvés, produits en très grandes quantités. La question de la géométrie porte moins sur l'accessibilité que sur la présentation précise et répétable de nombreuses petites pièces au faisceau.
Boîtiers plats et marquage en plateau
Un boîtier à face plate dans un plateau dédié constitue le cas le plus simple : le plateau positionne de nombreuses unités dans un même champ, et la machine les marque en une ou plusieurs passes. La répétabilité du dispositif de fixation — et non le laser — est généralement ce qui limite la précision de position en marquage sur plateau ; la conception du plateau et la tolérance du boîtier méritent donc autant d'attention que les paramètres de marquage.
Boîtiers légèrement incurvés
Une légère courbure sur la zone de marquage réduit la profondeur de foyer utilisable : les caractères au bord d'une zone incurvée peuvent devenir flous tandis que le centre reste net. Savoir si la courbure reste dans la tolérance de mise au point est une question d'échantillonnage et de calcul ; lorsque ce n'est pas le cas, une approche de marquage 3D à focalisation dynamique ou un champ plus petit avec repositionnement entre dans l'évaluation.
Placement aléatoire et positionnement par vision
Lorsque les boîtiers arrivent dans des positions aléatoires — sur un dispositif d'alimentation, dans des plateaux en vrac ou manipulés par des opérateurs — le positionnement par vision localise chaque pièce et corrige automatiquement la position du marquage. L'approche par vision et son intégration au cycle de marquage sont couvertes par la solution de positionnement par vision ; la famille de machines à vision CCD est la direction produit correspondante.
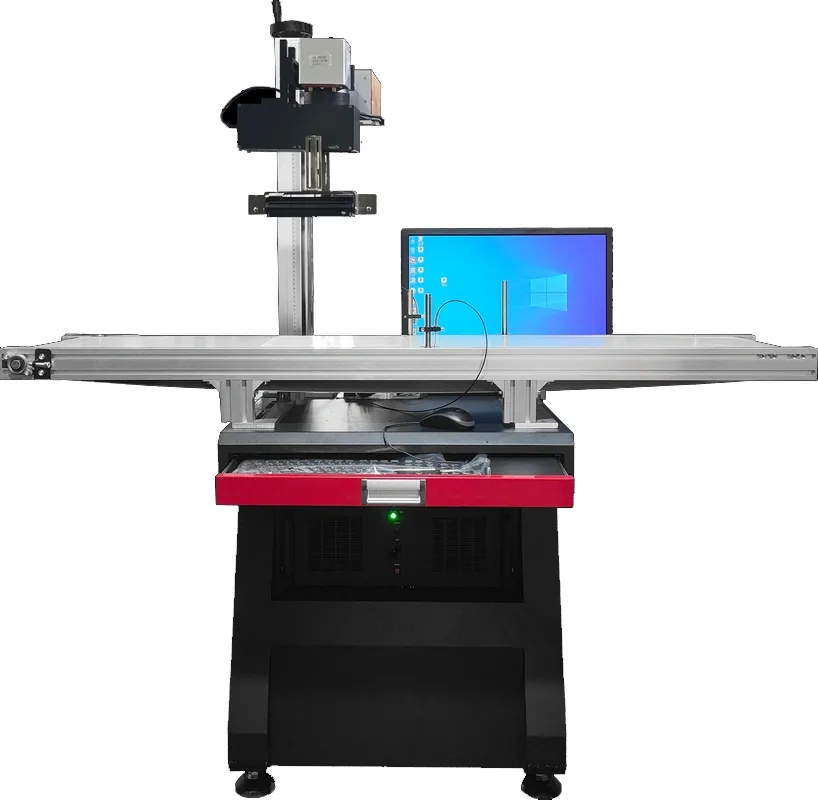
Le marquage guidé par vision peut réduire la dépendance aux montages de positionnement X/Y de précision lorsque la hauteur des pièces, leur présentation et la mise au point restent maîtrisées. La caméra localise chaque boîtier et corrige la position et la rotation dans le champ avant que le laser ne se déclenche à l'endroit prévu. Cela est utile pour le marquage de chargeurs flexibles ou à pièces mixtes lorsque les positions des plateaux ne sont pas répétables, et pour les codes sérialisés qui doivent rester dans la tolérance de position d'un lecteur. La vision ne corrige pas à elle seule une hauteur, une mise au point ou une stabilité de pièce non maîtrisées.
À retenir pour l’ingénierie : La vision peut compenser la position X/Y et la rotation, mais le poste de travail doit encore contrôler la hauteur, la mise au point et la stabilité des pièces. Utilisez la vision lorsque le placement latéral n'est pas répétable ; ne la considérez pas comme un substitut à toutes les exigences de montage.
| Géométrie de la pièce | Montage typique | Direction de configuration |
|---|---|---|
| Face plane du boîtier, haute densité | Plateau multi-cavités dédié | Machine de bureau standard ou machine scindée, lot par plateau |
| Face légèrement incurvée | Plateau ou berceau présentant le plan tangent | Contrôle de la profondeur de champ sur l’échantillon ; 3D si la courbure dépasse la tolérance |
| Face inférieure uniquement (plaque signalétique) | Montage à retournement ou présentation à deux postes | Plateau indexé / deuxième montage |
| Placement aléatoire | Positionnement guidé par vision | Machine CCD de vision / solution de vision |
Quelle direction de laser évaluer en premier
Les boîtiers de chargeur se divisent clairement par matériau, de sorte que la direction de départ suit le boîtier que vous marquez — et le choix final dépend de la couleur du boîtier, du contraste cible et des résultats d’échantillons.
Boîtiers en plastique : ABS et PC
Pour les boîtiers moulés en ABS et en polycarbonate, Les lasers UV (autour de 355 nm) sont souvent la première direction à évaluer : la courte longueur d'onde et le faible apport thermique permettent un texte fin et net sur les plastiques sombres et clairs, avec un risque plus faible de marques de brûlure sur les parois minces. Les lasers à fibre (1064 nm) marquent aussi certaines formulations plastiques, mais le résultat dépend de la résine et de la couleur — les additifs ignifuges, les colorants et la texture de surface modifient tous le résultat, c'est pourquoi le contraste réaliste appartient aux pages des matériaux plastiques plutôt qu'à une règle générale ici.
Boîtiers en aluminium
Pour les boîtiers d'adaptateurs en aluminium, un laser à fibre à commutation Q (environ 1064 nm) est souvent la première direction à évaluer. Le contraste et l'aspect finaux sur l'aluminium nu dépendent de l'alliage, de l'état de surface et de la fenêtre de paramètres ; la marque réelle doit donc être confirmée sur l'échantillon de boîtier. Les boîtiers anodisés et revêtus se comportent différemment — la couche modifie la formation de la marque — et ces cas sont traités dans les aluminium anodisé et surface revêtue pages de matériaux.
Quand les objectifs de contraste changent le choix
Si l'objectif est un marquage clair sur un boîtier sombre, un marquage foncé sur un boîtier clair, ou un effet d'enlèvement de revêtement, la direction et la fenêtre de paramètres peuvent changer. Ces objectifs dépendent du matériau et de la couleur, et la bonne façon de décider est un test sur échantillon sur le boîtier réel — pas une règle générale.
| Matériau / surface du boîtier | Piste de départ | Page matériau pour les détails |
|---|---|---|
| Boîtier ABS / PC, foncé ou clair | UV (355 nm) souvent en premier | ABS / Polycarbonate |
| Mélange de plastiques ignifugés | UV souvent en premier ; selon la résine | Plastiques et polymères |
| Boîtier en aluminium nu | Fibre Q-switched (1064 nm) | Aluminium |
| Boîtier en aluminium anodisé | Fibre / MOPA, spécifique à la couche | Aluminium anodisé |
| Boîtier en plastique revêtu | Évaluation du retrait du revêtement ou du changement de contraste sur échantillon | Plastique revêtu |
| Boîtier en aluminium peint ou revêtu | Évaluation du retrait du revêtement ou de la fibre spécifique à la couche sur échantillon | Métal peint |
Quels défauts de marquage courants des chargeurs et adaptateurs l’essai sur échantillon doit-il détecter ?
Un essai sur échantillon est surtout utile lorsqu’il est conçu pour révéler les modes de défaillance avant la finalisation du poste de travail. Le problème n’est pas seulement de savoir si un échantillon peut être marqué, mais si le résultat reste lisible, correctement positionné et compatible avec la production sur l’ensemble de la pièce et de la fenêtre de process prévues.
| Mode de défaillance | Facteur typique à étudier | Ce que l’essai doit déterminer |
|---|---|---|
| Le contraste est faible ou irrégulier | Formulation du boîtier, couleur, additifs, revêtement ou fenêtre de paramètres | Si la direction actuelle du laser et la fenêtre de paramètres conviennent au boîtier réel |
| Le plastique jaunit, brûle, fond ou devient rugueux | Charge thermique excessive pour le boîtier et l'effet visé | S'il convient d'évaluer une fenêtre de process à faible apport thermique ou une direction de laser différente |
| Le texte de petite taille devient flou ou déformé | Taille des motifs, mise au point, choix du champ, courbure ou variation de hauteur | Si les optiques, la taille du champ, le système de fixation ou le contrôle de mise au point 3D doivent être modifiés |
| Lectures QR / Data Matrix incohérentes | Variations de contraste, de taille de symbole, de texture de surface, de mise au point ou de position | Si la taille du code, les réglages du procédé, le montage de fixation ou le positionnement par vision doivent être ajustés |
| La position de marquage dérive entre les pièces | Tolérance du plateau, répétabilité du gabarit ou positionnement aléatoire | Si un gabarit dédié, une meilleure présentation ou une vision CCD sont justifiés |
| Le marquage du revêtement fini est irrégulier | Type de revêtement, épaisseur ou variation de surface | Si la surface de production finie nécessite une fenêtre de process distincte |
| L'aspect est conforme, mais la durabilité est insuffisante | Paramètres optimisés uniquement pour l'effet visuel | Si le procédé passe encore les contrôles requis de frottement, d'essuyage ou environnementaux |
| Le résultat varie d'un lot de production à l'autre | Variation de la résine, du pigment, du mélange d'additifs ou de la finition de surface | Nécessité d'inclure des lots de production représentatifs dans l'acceptation avant la libération |
Débit, production par lots et intégration de ligne
Pour le marquage en production des chargeurs et des adaptateurs, la question utile n'est pas seulement de savoir si un boîtier peut être marqué, mais si le cycle complet peut respecter le temps de cycle (takt time) requis avec un positionnement, une vérification et une gestion des données reproductibles. La méthode de production appropriée dépend de l'objectif de cadence mesuré et de la manière dont les pièces sont présentées au poste.
Ce qui compose le cycle complet
Le cycle complet de marquage comprend le chargement, le positionnement, le marquage, la vérification et le déchargement — le temps de scan laser n'en représente qu'une partie. Pour les boîtiers alimentés par plateau, le chargement et le positionnement dominent souvent le cycle ; pour le marquage en ligne, la vitesse du convoyeur et la synchronisation de l'encodeur imposent la cadence. C'est pourquoi un scan plus rapide ne garantit pas à lui seul une ligne plus rapide : le cycle pratique doit être mesuré sur la configuration réelle.
Options plateau, en ligne et automatiques
Le marquage par lots sur plateau avec chargement manuel ou semi-automatique est un point de départ courant lorsque les pièces peuvent être présentées dans des positions répétables. Le marquage en ligne ou à la volée et les cellules de chargement automatique entrent dans l'évaluation lorsque le temps de cycle requis, le mode de manipulation des pièces ou l'architecture de ligne rendent inefficace une production avec arrêts pour chargement. Ce sont des sujets de niveau solution couverts par la solution de marquage à la volée et en ligne et par la solution de cellule de marquage automatique, avec la famille de machines de marquage laser à la volée comme une orientation produit.
Flux de données, de vérification et de rejet
Lorsque les numéros de série, les codes de date ou les valeurs QR / Data Matrix changent d'une unité à l'autre, le flux de production doit définir davantage que le déclenchement du laser. Le projet doit identifier la provenance des données, comment l'enregistrement correct est associé au boîtier présenté, si le code marqué est relu et ce qui se passe lorsque la vérification échoue. Un flux pratique est le suivant : charger / identifier → positionner → recevoir ou générer les données de marquage → marquer → vérifier → libérer les pièces OK ou acheminer les pièces NOK vers l'action définie de rejet / retouche. Si des enregistrements de traçabilité doivent être stockés ou échangés avec une base de données ou un MES, cette interface fait partie de la configuration du poste de travail et non d'un ajout après coup ; la solution de traçabilité et d'intégration des données couvre cette couche système plus en détail.
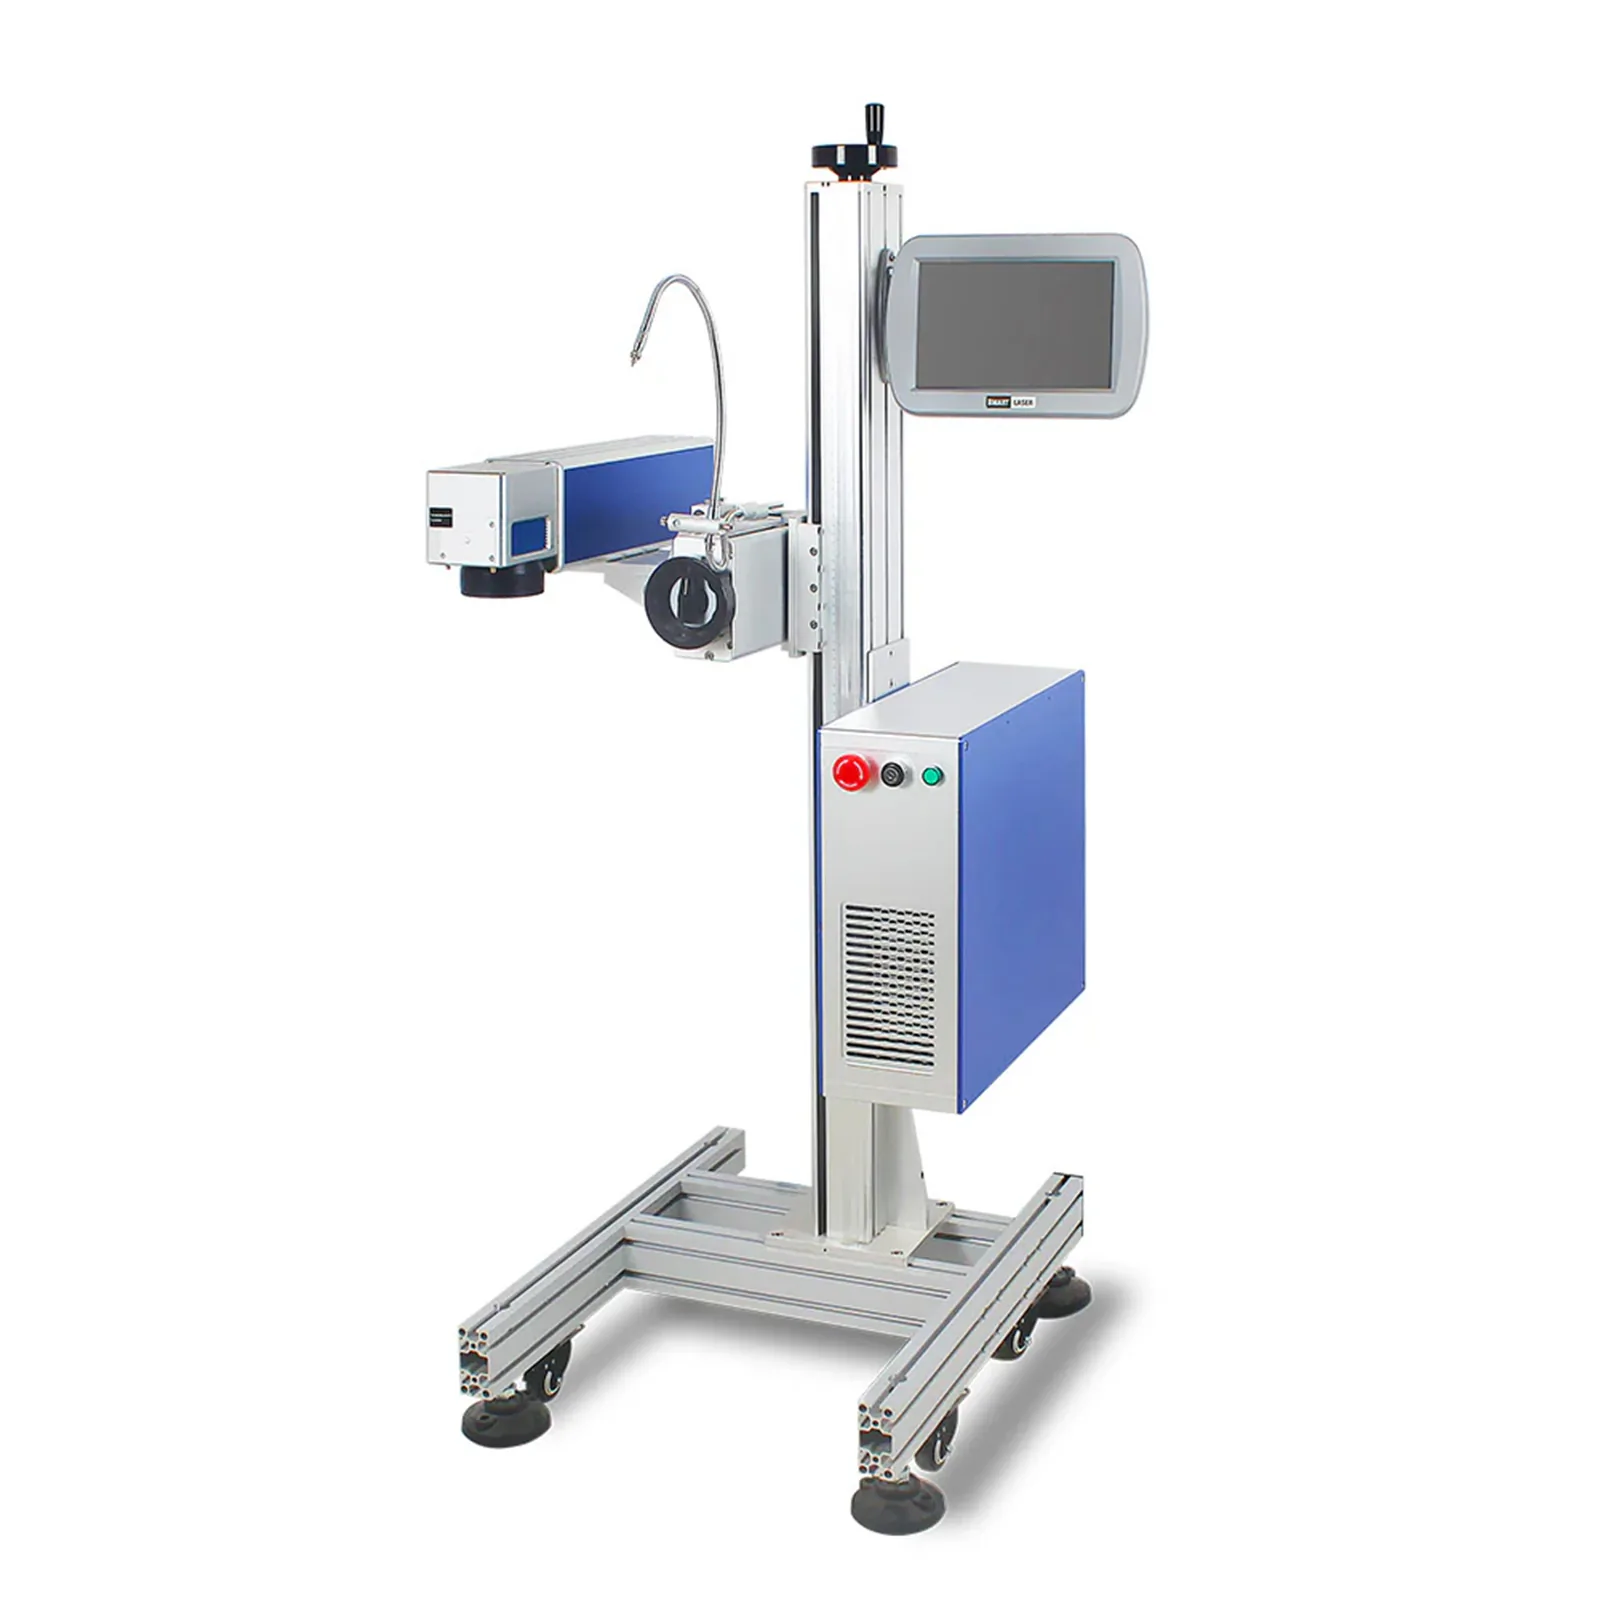
En marquage à la volée ou en ligne, les boîtiers se déplacent en continu sous le faisceau et le marquage est effectué à la volée, synchronisé avec le mouvement du convoyeur. Cela peut supprimer une étape d'arrêt et de chargement du cycle, mais ce n'est la meilleure approche que lorsque le temps de cadence requis, la fenêtre de marquage, l'espacement des pièces et la méthode de positionnement permettent un marquage en continu. L'intégration relève d'une évaluation au niveau du projet, et non d'un choix prêt à l'emploi.
À retenir pour l’ingénierie : comparez les options à plateau, en ligne et automatiques au cycle complet mesuré — chargement, positionnement, marquage, vérification et déchargement — plutôt qu'à la seule vitesse de balayage.
Durabilité, validation et acceptation
Un marquage sur un boîtier de chargeur doit résister à l'usage réel : branchements et débranchements quotidiens, frottements dans les sacs et les poches, sueur et humidité, produits de nettoyage, et chaleur autour du boîtier pendant le fonctionnement. La tenue d'un marquage donné dépend de la matière du boîtier, de la couleur et des paramètres laser — la validation est donc réalisée sur échantillons, et non supposée.
Abrasion, sueur, produits de nettoyage et température
Les contrôles de durabilité courants pour les marquages sur chargeurs et adaptateurs comprennent des essais de frottement et d’abrasion de la face marquée, une exposition à la sueur et à l’humidité, un essuyage avec un produit de nettoyage ou de l’alcool, ainsi que des cycles de température autour de la plage de fonctionnement du boîtier. L’intégrité du boîtier fait aussi partie de l’examen : le marquage ne doit pas amincir ni affaiblir une paroi ignifugée au-delà des limites de conception du produit, ce qui est une raison supplémentaire pour laquelle les boîtiers à paroi mince sont marqués avec des fenêtres de paramètres à faible apport thermique sur la pièce réelle plutôt que sur des éprouvettes plates.
Essais sur échantillons : ce qu’il faut préparer et ce qui est vérifié
Les essais sur échantillons sont le moyen pratique de confirmer le contraste, la lisibilité du code, la position du marquage et la durabilité sur le boîtier réel. Zhuorui Laser fournit le marquage d’échantillons, la configuration des paramètres et l’examen du procédé dans le cadre du service standard de l’usine — un boîtier réel et une spécification de marquage claire donnent une réponse bien plus utile qu’une description verbale. Pour l’essai sur échantillon, envoyez le boîtier ou l’échantillon de matériau, un dessin ou une photo, le contenu et la taille du marquage requis, l’effet cible, la méthode de chargement ou de présentation des pièces prévue, la cadence de production et le volume attendu, ainsi que toute exigence de données variables ou de vérification par scanner.
Dimensions d'acceptation
| Dimension | Ce qui est vérifié |
|---|---|
| Contraste et lisibilité | Texte des caractéristiques nominales lisible sous l'éclairage spécifié, sur la couleur réelle du boîtier |
| Taille des caractères et du code | Respecte les minimums du dessin ou de la spécification de code |
| Lisibilité du code | Relecture avec le scanner ou le vérificateur prévu |
| Précision de position | Position du marquage répétable dans la tolérance du lecteur |
| Abrasion / frottement | Test de frottement selon les exigences de la marque ou du client |
| Solvant / sueur / température | Test d'exposition défini par l'application |
| Intégrité du boîtier | Aucun affaiblissement des parois minces ou de la section ignifuge au-delà des limites de conception |
| Flux de données / vérification | Les données variables correctes atteignent le marquage ; la réponse du lecteur ou du vérificateur prévu et le traitement des NOK sont confirmés lorsque cela est requis. |
| Temps de cycle | Mesuré sur la configuration réelle, y compris le chargement, le positionnement, le marquage, la vérification et le déchargement. |
Les critères d'acceptation eux-mêmes sont définis par le client ou le propriétaire de la marque — le rôle de Zhuorui Laser est de configurer et de tester selon ces critères, et non de les inventer. Le contrôle qualité et la capacité de test de l'usine sont décrits sur la page de contrôle qualité et de capacité de test.
Comment les résultats des tests sur échantillons déterminent-ils la configuration finale de la machine ?
Le test d'échantillon doit se conclure par une décision de configuration, et non seulement par une conclusion « le marquage fonctionne ». La fenêtre de processus acceptée, la géométrie de la pièce, la tolérance de positionnement, le temps de cycle et les exigences de vérification déterminent ensemble la source laser, l'optique, le montage et le niveau d'automatisation dont la machine de production a besoin.
| Constat d'essai sur échantillon / production | Décision de configuration qu’elle éclaire |
|---|---|
| Le meilleur marquage acceptable nécessite un laser UV, une fibre Q-switched ou une autre voie validée | Famille de sources laser et fenêtre de process à appliquer aux essais de production |
| Le plus petit texte / code et la surface totale de marquage sont confirmés | Orientation de la lentille et du champ de marquage, en conciliant champ utile et qualité des motifs |
| La courbure ou la variation de hauteur reste dans / dépasse la tolérance de mise au point | Configuration 2D standard avec présentation contrôlée, ou évaluation 3D à mise au point dynamique |
| La position de marquage requise n'est pas répétable avec la méthode de chargement actuelle | Gabarit dédié, plateau multicavités, présentation à indexage ou positionnement par vision CCD |
| Le cycle complet mesuré ne respecte pas le temps de takt requis | Densité du plateau, indexage, chargement automatique, évaluation en ligne / à la volée ou examen d’automatisation propre au projet |
| Les données de numéro de série ou de code varient d’une unité à l’autre | Logiciel de marquage ainsi que la base de données / le MES ou toute autre interface de données requise |
| La relecture fait partie de l'acceptation | Intégration du scanner ou du vérificateur avec la logique de gestion OK / NOK requise |
| Le matériau ou le procédé génère une exigence de sécurité / de contrôle des fumées | Examen de l’enceinte de la machine et des interverrouillages et, lorsque le matériau ou le procédé l’exige, une extraction ou une ventilation appropriée des fumées |
La machine finale est donc sélectionnée à partir du résultat combiné des essais. Une marque réussie sur un seul boîtier ne répond qu’à la question de la faisabilité du procédé ; la validation pour la production exige aussi que la configuration choisie reproduise le résultat accepté à la position et au temps de cycle requis, avec le flux de chargement, de données et de vérification prévu.
Questions fréquentes
Le marquage laser peut-il remplacer l’impression à l’encre ou la tampographie sur les boîtiers de chargeur ?
Pour de nombreuses usines, oui — c’est une raison fréquente pour laquelle cette application est évaluée. Le marquage laser évite de dépendre d’une couche d’encre appliquée en surface et élimine du procédé l’encre, les tampons et les consommables de marquage associés. Il reste à confirmer, sur le boîtier réel et par essai sur échantillon, que le résultat laser satisfait aux critères requis de lisibilité, d’aspect et de durabilité.
Pourquoi le contraste du marquage diffère-t-il entre les boîtiers de chargeur noirs et blancs ?
Parce que les plastiques réagissent différemment au laser : sur de nombreux boîtiers noirs, la marque apparaît comme un contraste clair ou gris, tandis que sur les boîtiers blancs ou clairs, elle apparaît sombre. La qualité de la résine, les additifs ignifugeants et les colorants modifient tous le résultat. Les mécanismes sont expliqués sur les pages dédiées aux matières plastiques pages des matériaux plastiques, et le résultat spécifique pour votre boîtier est une question à trancher par essai sur échantillon.
Les marques de certification et les plaques signalétiques peuvent-elles être marquées au laser ?
Le marquage laser peut être évalué pour les symboles et les textes qui figurent sur une plaque signalétique. Ce que la plaque doit contenir, et si une plaque marquée au laser plutôt que moulée ou imprimée est acceptable dans le cadre d'un référentiel de certification ou d'une réglementation de marché donnés, sont définis par les organismes de certification et les réglementations — confirmez-le auprès de votre service de conformité avant de vous engager dans le processus.
Les boîtiers de chargeur incurvés nécessitent-ils un montage spécial ou un marquage 3D ?
Une courbure légère est d'abord vérifiée par rapport à la profondeur de foyer : si la zone de marquage s'inscrit dans la tolérance de mise au point, le marquage standard fonctionne avec un plateau ou un berceau qui présente le plan tangent. Lorsque la courbure dépasse la tolérance, une approche 3D à mise au point dynamique ou un champ plus petit avec repositionnement entre dans l'évaluation.
La marque peut-elle résister aux frottements quotidiens, à la sueur et aux agents de nettoyage ?
Cela dépend du matériau du boîtier, de la couleur et des paramètres laser — c'est exactement ce que vérifie un test sur échantillon. Les tests de frottement, l'exposition à la sueur et à l'humidité, l'essuyage à l'alcool ou avec un produit de nettoyage et les cycles de température sont les contrôles courants, et les critères d'acceptation sont définis par le client ou le propriétaire de la marque.
Le marquage peut-il être intégré à une ligne d’assemblage de chargeurs à grande cadence ?
Oui. Le marquage par lots alimenté par plateau est un point de départ courant lorsque les pièces peuvent être positionnées de manière répétable. Le marquage en ligne ou à la volée et le chargement automatique sont évalués lorsque le temps de takt requis, la manipulation des pièces et l'agencement de la ligne rendent une présentation continue ou automatisée judicieuse. La faisabilité d'intégration — temps de cycle, positionnement et interface de données — est examinée dans le cadre d'un projet, et les pages de solution pertinentes décrivent les approches.
Essai sur échantillon ou devis
Le moyen le plus rapide de confirmer ce qui est réalisable sur votre boîtier de chargeur ou d’adaptateur est un essai sur échantillon avec le matériau, la couleur et la surface finie réels. Envoyez le boîtier ou l’échantillon de matériau, un dessin ou une photo, le contenu et la taille du marquage, l’effet recherché et les critères d’acceptation, le mode de chargement prévu, la cadence de production, ainsi que toute exigence liée aux données variables ou à la vérification par scanner. Le résultat de l’essai peut ensuite servir à définir l’orientation du laser, les optiques, le besoin de gabarit ou de vision, la méthode de production et la configuration de vérification.
Pour tout poste de marquage de chargeur ou d’adaptateur, l’examen de l’équipement comprend des dispositifs de sécurité laser adaptés à la configuration spécifique de la machine — les options d’enceinte et d’interverrouillage sont particulièrement pertinentes lorsque le poste fonctionne sans surveillance dans une zone de production à grand volume.