
はい—ただし「銀」だけではプロセスを選択するのに十分ではありません
多くの銀部品はレーザーマーキング、彫刻、コード刻印が可能です。実用的な問題は、レーザーが目に見えるマークを形成できるかどうかだけでなく、最終的なマークが、許容できない変形や貴金属の損失を伴わずに、必要なコントラスト、深さ、外観、コードの可読性、洗浄後の状態を満たせるかどうかです。.
光源または出力クラスを選択する前に、銀の種類、最終表面、めっきまたはコーティング、部品の厚さ、マーク内容、目標結果、およびマーキング後の研磨、洗浄、耐摩耗性または電気接点に関する要件を確認してください。.
どの銀の種類と表面状態にマーキングしますか?
組成と表面状態は別々の変数です。925スターリングパーツと999ファインシルバーパーツが自動的に同じパラメータ前提を共有するべきではありません。また、同じ合金でも研磨、変色、コーティング、洗浄の後では異なる反応を示すことがあります。.
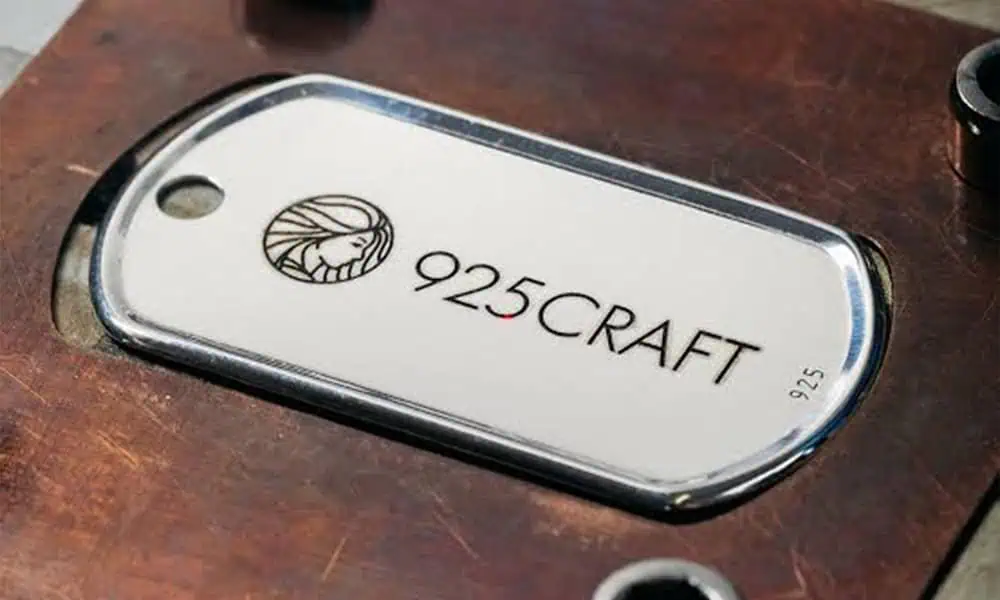
925シルバーのマーキング例
スターリングシルバー上のコントラスト、識別、彫刻を検討するのに役立ちます。最終パラメータは、実際の仕上げと部品形状に基づいて承認される必要があります。.
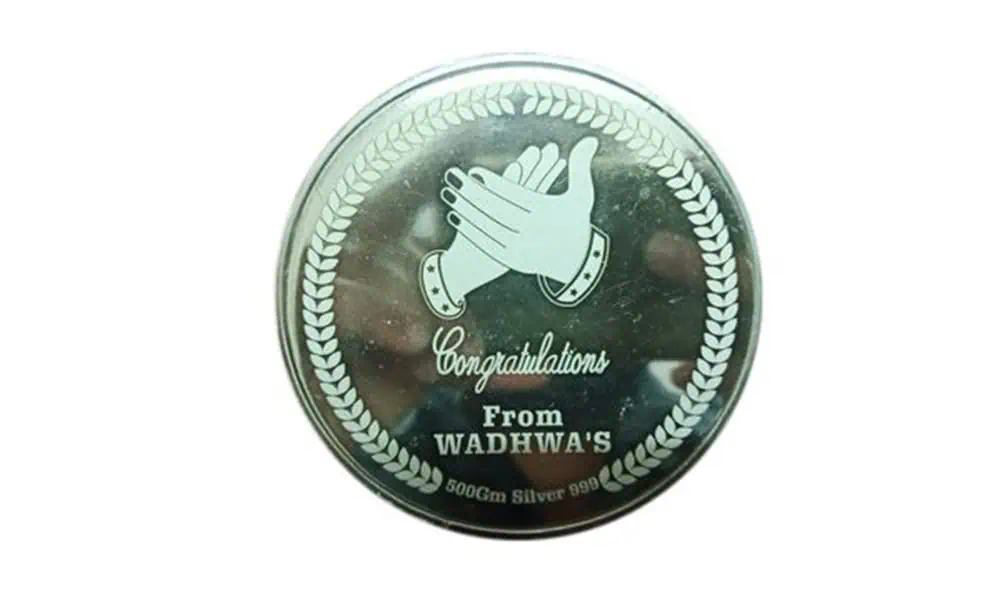
999シルバーのマーキング例
純銀は軟らかく、価値に影響しやすいため、必要な外観、彫刻深さ、材料損失をまとめて確認する必要があります。.
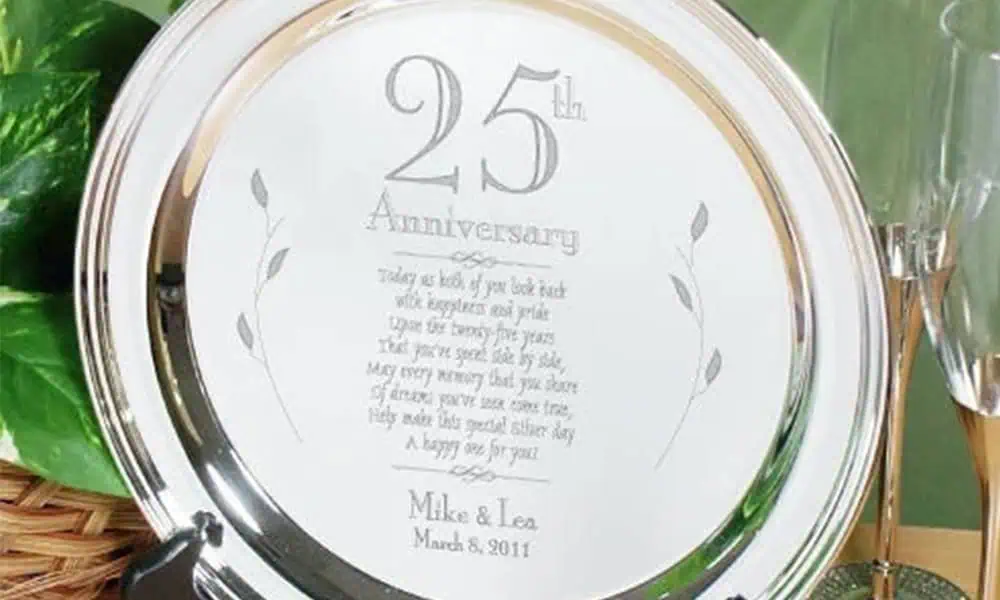
銀メッキのマーキング例
メッキ部品は、過度に除去すると母材が露出したり、表面外観が永久的に変化する可能性があるため、別個のプロセス限界が必要です。.
銀の種類 / 品位
純銀 / 999シルバー
高銀含有材料は比較的軟らかく、外観変化、彫刻深さ、材料損失に敏感な場合があります。深いマーキングを行う前に、最終仕上げと重量変化への感度を定義する必要があります。.
スターリングシルバー / 925シルバー
合金元素は、酸化、色反応、実用的なプロセスウィンドウを変化させる可能性があります。純銀で得られた結果は、スターリングシルバーで再検証する必要があります。.
その他の銀合金
正確な組成が不明な場合は、925シルバーや999シルバーと同じように挙動すると仮定せず、未知の合金として扱ってください。試験には、実部品または検証済みの適合する試験片を使用してください。.
銀メッキ部品
銀メッキ部品は、純銀と同じ工程上の問題ではありません。メッキ厚、母材、および下地の露出が許容されるかどうかを、材料除去を伴うマーキングの前に確認する必要があります。.
表面状態
鏡面研磨
光沢研磨面は視覚的にごまかしが利きません。コントラスト、熱変色、テクスチャ、エッジ品質のわずかな変化が、マーキング後も目立ったまま残ることがあります。.
ブラシ仕上げまたはマット
既存のテクスチャは、マークの見え方を変える可能性があります。同じレーザー設定でも、ブラシ仕上げやマット仕上げでは、鏡面研磨面とは異なって見えることがあります。.
変色または酸化
変色は表面化学を変化させ、視覚的な結果の一貫性を低下させる可能性があります。レーザーサンプルを比較する前に、洗浄状態を固定する必要があります。.
コーティング、ラッカー、または汚染
ラッカー、油、研磨剤、その他の表面層は、コントラスト、残留物、ヒュームの挙動を変化させる可能性があります。レーザーが銀自体をマーキングしているのか、表面層をマーキングしているのかを確認してください。.
反射率、熱伝導、柔らかさ、変色がプロセスウィンドウを狭める
銀は単なる汎用金属ではありません。その光学応答、急速な熱拡散、柔らかい表面、変色しやすい性質はすべて、コントラスト、彫刻深さ、外観品質がどのように形成されるかに影響します。.
高い反射率
明るい銀表面は、特に仕上げが鏡面研磨されている場合、安定して結合することが難しい場合があります。同じ公称設定でも、仕上げとビーム相互作用が変化すると、異なる視覚的結果を生じることがあります。.
速い熱拡散
銀は熱を効率的に伝導するため、単にパワーを上げても、より暗いまたはより深いマークが保証されるわけではありません。パルス戦略、ドウェル、パス数、スポット相互作用は、目標とする結果に合わせてバランスを取る必要があります。.
柔らかく、価値に敏感な材料
薄いジュエリー、高級銀部品、重量に敏感な製品は、彫刻が強すぎると、変形、バリ、エッジ損傷、不要な材料損失が生じることがあります。.
変色は表面を変化させる
研磨したての銀と変色した銀は、同じ開始表面として扱うべきではありません。洗浄状態とマーク後の曝露は、最終的な外観を変える可能性があり、検証の一部でなければなりません。.
銀部品がどこで使用され、なぜマークされるのか
銀の刻印要件は、製品の機能が異なるため異なります。装飾用リング、投資用バー、銀めっきされた電気接点は、同じ受け入れ基準ではありません。.
ジュエリー&アクセサリー
リング、ブレスレット、ペンダント、その他の銀製品には、パーソナライズ、ロゴ、純度または識別情報、装飾模様、小さなシリアルマークが必要になる場合があります。外観仕上げと研磨後の挙動は通常重要です。.
コイン、メダル&コレクティブル
一般的なニーズには、識別、限定版の番号付け、装飾グラフィック、ロゴ、トレーサビリティが含まれます。表面外観、再現性、材料損失の限度は、最大彫刻深さよりも重要になる場合があります。.
銀バー、プレート&タグ
これらの部品には、シリアル番号、重量または品位情報、ブランド識別、バッチデータが付されている場合があります。価値が材料の質量に依存する場合、刻印深さと重量損失を確認する必要があります。.
銀めっき部品
装飾用金具、めっきアクセサリー、コーティング部品では、基材が意図せず露出しないよう、侵入深さを厳密に管理する必要があります。.
装飾用銀製品
ギフト用品、高級アクセサリー、装飾部品では、外観が主な許容基準となる場合、ロゴ、名称、模様、または局所的なつや消し効果のためにレーザーマーキングを使用することがあります。.
銀には通常、何が刻印されますか?
マーク内容は、必要な特徴サイズ、深さ、コントラスト、検証方法を決定します。微細な文字、装飾的な図案、機械可読コードは、同一の許容基準を共有すべきではありません。.
識別
- 部品番号
- 型番またはロット番号
- シリアル番号
- 日付または製造コード
純度/品位情報
- 純度/品位情報
- 材質識別
- トレーサビリティ情報
ブランドとパーソナライゼーション
- ロゴ
- 名前またはイニシャル
- 日付
- カスタムアートワーク
コードと装飾
- QRコード
- データマトリックス
- 装飾パターン
- マットまたはテクスチャ効果
機械を選ぶ前に、必要な結果を選択してください。
暗いコントラストマーク、浅い彫刻、深い彫刻、装飾的なマットテクスチャは、それぞれ異なる加工目標です。これらは同じパラメータセットや同じ合格基準を共有すべきではありません。.
| 目標結果 | 一般的な用途 | 主な変数 | 検証すべき項目 |
|---|---|---|---|
| 暗いコントラストのマーク | 意図的な深い除去なしで、判読可能な文字、ロゴ、または識別情報。. | 仕上げ、変色状態、クリーニング、パルス制御、および視認角度。. | 洗浄後のコントラスト、通常照明下での外観、および想定される取り扱い工程に対する耐性。. |
| 浅い彫刻 | 永続的な文字、ロゴ、シリアル番号、または装飾線。. | 深さ目標、銀の厚さ、パス回数、焦点、およびワーク保持。. | 深さ、バリ、変形、エッジ品質、重量感度、およびサイクルタイム。. |
| より深い彫刻 | 目視できる深さが必要とされる用途。. | 材料損失、熱蓄積、深さの均一性、およびパス回数。. | 実測深さ、変形、表面品質、許容可能な重量減少、および生産時間。. |
| 微小文字 / QR / データマトリックス | マイクロ識別および機械可読トレーサビリティ。. | フィーチャサイズ、グレア、焦点安定性、治具の再現性、表面仕上げ。. | 最終コードサイズ、スキャナ可読性、生産部品での再現性。. |
| 装飾テクスチャ | マット、つや消し、またはパターン付きの外観効果。. | 表面仕上げ、パルス戦略、洗浄、および研磨後処理。. | 均一性、承認された外観、および実際の仕上げプロセス後の安定性。. |
| めっき層マーク | 銀めっき部品上の識別または装飾。. | めっき厚さ、母材、密着性、および必要な除去深さ。. | 母材金属の露出の有無、エッジの一貫性、残留物、および後続工程での耐久性。. |
形状、厚さ、マーキング面積によってプロセスが変わります
シルバー材料の反応は判断の一部にすぎません。曲率、厚さ、マーキング面積、治具の再現性によって、標準的な平面フィールド設定で十分か、ロータリー、3D、ビジョン機能を評価すべきかが決まります。.
| 部品の状態 | 何が変わるか | 評価する構成 |
|---|---|---|
| 平らなタグ、バー、プレート、コイン | マーキングフィールド、治具、フォーカス、彫刻深さの制御。. | 実際のマーク領域に合わせた標準フィールドとワーク保持。. |
| リング、バングル、円筒部品 | 曲率により、円周上の焦点位置とマーキング角度が変化します。. | 回転・円筒マーキング |
| 湾曲したペンダントや成形ジュエリー | 高さのばらつきにより、マーク全体でのフォーカス一貫性が低下する可能性があります。. | 3D曲面マーキング 高さの変動が意味を持つ場合。. |
| 薄い、または繊細な銀部品 | 入熱、クランプ力、材料除去は、変形や外観損傷を引き起こす可能性があります。. | 低応力の治具と保守的なサンプル検証ルート。. |
| 大型部品または大きなマーク領域 | フィールドサイズ、フィーチャサイズ、光学上のトレードオフがより重要になります。. | レンズ/マーキングフィールドは、実部品と要求される詳細度に基づいて選択します。. |
| 小型部品またはマイクロマーク | 配置の再現性、グレア、小さいフィーチャの読み取りやすさが重要になります。. | ビジョン位置決め 位置公差がそれを正当化する場合。. |
銀では、どのレーザールートを最初にテストすべきですか?
レーザー選定は、マーク対象、表面状態、形状、サンプル結果に従うべきです。材料名だけでは、光源や出力クラスを選ぶのに十分ではありません。.
| レーザー経路 | 通常どこで評価されるか | 重要な境界 |
|---|---|---|
| Qスイッチファイバー | サンプル応答が許容できる場合の、一般的な金属識別、テキスト、ロゴ、および浅い彫刻。. | 研磨された銀は使用可能なプロセスウィンドウを狭めることがあります。テストせずに暗い外観の結果を想定しないでください。. |
| MOPAファイバー | コントラスト、熱蓄積、表面反応、または外観調整のために、より広いパルス制御ウィンドウの恩恵を受けるプロジェクト。. | MOPAは、より暗いまたはより良い銀マークを自動的に保証するものではありません。利点は実際の部品で実証する必要があります。. |
| UVレーザー | 精度と熱感受性が評価を正当化する、選択された微細形状、マイクロコード、または繊細な組み立て作業。. | UVはすべての銀部品に対する既定の選択肢ではありません。. |
| グリーンレーザー | サンプルテストで有用なプロセスの優位性が示される、選択された貴金属タスク。. | 銀が自動的にグリーン波長を必要とするからではなく、要件に対してサンプル結果がより良いから選んでください。. |
| CO2レーザー | 銀製品に関連する包装、ラベル、または一部の有機表面層。. | 一般に、むき出しの銀金属を直接マーキングする通常の方法ではありません。. |
銀をマーキングするとき、何がうまくいかない可能性がありますか?
適切な銀サンプル試験では、マーキング直後に許容できる見た目だからというだけでマークを承認するのではなく、最も起こりやすい故障モードを意図的に探すべきです。.
弱い、または不安定なコントラスト
研磨、汚染、変色、パルス設定、洗浄、および観察角度によって、見かけのコントラストが変化する可能性があります。.
熱に関連する変形
薄いジュエリーや繊細な部品は、熱の蓄積、焦点、またはパス回数が過度に強い場合、変形する可能性があります。.
過剰な材料損失
貴金属製品へのより深い彫刻は、重量、エッジ品質、サイクルタイムに影響を与える可能性があります。深さは実際の要件に従う必要があります。.
めっきの突き抜け
銀メッキ部品では、過度の除去により下地金属が露出し、外観や機能が恒久的に変化する可能性があります。.
研磨後のマーク消失
浅い表面コントラストマークは、後工程の研磨、再仕上げ、または研磨洗浄によって弱められたり除去されたりする可能性があります。.
変色/洗浄による色変化
マーキング直後の外観は、洗浄後、保管後、取り扱い後、またはその後に変色が生じた後の外観と一致しない場合があります。.
写真では読み取れるが、コードは読み取れない
QRおよびデータマトリックスのマークは、想定されたリーダーまたは検証方法で確認する必要があります。外観だけでは十分ではありません。.
反射と残留物のリスク
光沢面、コーティング部品、金属除去では、最終的な機械構成に適したビーム制御、エンクロージャ、排気のレビューが必要です。.
- めっき厚が不明で、母材を露出させることは許容されません。.
- 承認された外観が、実際の洗浄、研磨、仕上げ工程後に変化します。.
- 薄肉部品は、必要な彫刻深さで変形、バリ発生、または許容できない材料欠損が生じます。.
- QRまたはData Matrixは見た目は許容できても、想定したリーダーや検証方法では読み取り/検証に失敗します。.
- マークが機能上の電気接点領域またはその他のマーク禁止領域に入っています。.
- 純度、品位、または識別に関する要件に、仕向市場の法的要件またはホールマーキング要件で未解決のものが残っている。
洗浄、研磨、変色によって最終マークが変化する可能性がある
銀は、レーザーマーキング直後の外観だけで承認すべきではありません。実際の仕上げおよび取り扱い工程によって、コントラスト、質感、視認性が変化する可能性があります。
洗浄後
工程残留物を除去し、洗浄後の表面を要求される製造外観と比較します。除去可能な残留物に依存するマークは、安定した結果とは言えません。
研磨後
マーキング後に製品を研磨する場合は、検証時に実際の研磨工程を用いてください。浅い表面コントラストは、材料が除去されることで低下する可能性があります。
変色曝露後
銀は保管中や使用中に外観が変化することがあります。長期的な美観の一貫性が重要な場合は、変色によってマークと周囲の表面とのコントラスト関係が変化するかどうかを評価してください。
取り扱いまたは摩耗後
ジュエリー、装飾製品、および手に触れる部品は、購入者にとって重要な洗浄、摩耗、接触条件の下で確認する必要があります。
実際の銀グレード、仕上げ、後処理で結果を承認する
代用金属クーポンでは誤った結果になる可能性があります。最も有用な銀のテストでは、生産時と同じ材料の種類、表面状態、めっき構造、形状、仕上げ工程を使用します。
入力内容の確認
- 銀の種類/純度、または合金(判明している場合)。
- 無垢銀またはめっき構造。めっき厚が分かる場合はその厚さ。
- 表面状態:研磨、ブラシ加工、つや消し、変色、コーティングまたは洗浄済み。.
- 部品の厚さ、形状、外観面、およびマーク禁止領域。.
対象を確認する
- 純度/識別情報、ロゴ、シリアル番号、QR、データマトリックス、または装飾的な図柄。.
- 必要なコントラスト、深さ、線幅、コードサイズまたはテクスチャ。.
- マーキング後に研磨、洗浄、コーティング、摩耗、または電気的接触の制限が適用されるかどうか。.
合否結果を確認する
- 洗浄後の外観とコントラスト。.
- 彫刻における深さ、バリ、変形、材料の損失。.
- めっき部品における素地金属の露出。.
- コードのスキャナー可読性。.
- 必要に応じた研磨後/摩耗結果。.
| 記録項目 | 重要な理由 |
|---|---|
| 材質/品位 | 結果が925スターリング、999ファインシルバー、別の合金、またはめっき部品に由来するものかどうかを示します。. |
| 表面状態 | サンプルが研磨、ブラシ仕上げ、つや消し、変色、コーティング、洗浄のいずれであったかを定義する。. |
| レーザー経路 | 結果がQスイッチファイバー、MOPAファイバー、UV、グリーン、または別の検証済みルートから得られたものかを識別する。. |
| 目標結果 | サンプルがコントラスト、彫刻、コード可読性、装飾のいずれを目的として開発されたかを示す。. |
| 後処理状態 | 承認された外観が、洗浄、研磨、または別の仕上げ工程の後に確認されたかどうかを示す。. |
| 合格判定方法 | 承認に使用された視覚的、寸法的、コード読み取り、または耐久性の基準を記録する。. |
銀サンプルの結果が最終的なマシン構成になる仕組み
最終的なマシンは、レーザー光源だけではありません。承認された銀サンプルが求められる結果を確立したら、生産部品とワークフローによって、光学フィールド、治具、位置決め機能、安全エンクロージャー、排気、データ要件が決まります。.
1. レーザー光源とプロセスウィンドウ
検証済みの結果から、ファイバー、MOPA、UV、またはグリーンを選択します。必要な出力は、銀に対する万能なワット数ルールではなく、深さ、マークサイズ、サイクル期待値、およびテスト済みのプロセスウィンドウに従う必要があります。.
2. レンズとマーキングフィールド
実際のマーキング領域、部品サイズ、必要な特徴の細かさに基づいてフィールドを選択します。より大きなフィールドが、小さく高精細なマークにとって自動的に最良の選択になるわけではありません。.
3. 治具とワーク保持
化粧面を保護し、焦点を維持し、再現性を制御します。薄い部品や研磨された部品では、低応力の接触面と規定された向きが必要になる場合があります。.
4. ロータリー / ビジョン / 3D
リングや円筒部品にはロータリーを、位置公差やランダム配置によって正当化される場合はビジョンを、高さ変動が通常のフラットフィールド焦点許容範囲を超える場合は3Dを検討してください。
5. エンクロージャー & 排気
最終的な安全性は、レーザー波長、アクセス方式、および機械全体の構成によって決まります。彫刻、コーティング、めっき、研磨の残留物も、排気およびろ過の要件に影響します。
6. 生産ワークフロー
見積もりを確定する前に、バッチサイズ、投入方法、段取り替え、サイクル期待値、可変データのニーズ、コード検証を確認してください。.
反射性シルバーのマーキングにはビーム制御とヒュームの検討が必要です
研磨された銀は反射の問題を引き起こす可能性があり、めっき、コーティング、油分付着、または研磨された部品はヒュームや残留物のプロファイルを変化させる可能性があります。安全上の判断は、レーザー光源だけでなく、機械構成全体に適用されます。.
反射制御
- 光沢のある治具や研磨されたワークピースについて、鏡面反射の経路を確認してください。.
- オペレータの曝露を評価する際には、最終的なエンクロージャとワーク保持具の形状を使用してください。.
- サービス作業またはオープンモード作業には、実際のレーザーシステムに適した管理された手順が必要です。.
機械保護
- 選択した構成について、エンクロージャ、ドアインターロック、非常停止、観察窓、ワークピースへのアクセスを評価してください。.
- 保護メガネは、必要な場合、実際の波長とリスク評価に適合していなければなりません。.
- レーザー光源のみから最終的な安全クラスを推測しないでください。.
ヒュームおよび残留物の管理
- 銀めっき、ラッカー塗装、油処理、塗装、または化学処理が施されている場合は、コーティングまたはSDS情報を求めてください。.
- 金属粒子およびコーティング残渣に適した局所排気とろ過を使用してください。.
- 除去された貴金属材料に価値がある場合は、回収と清掃管理を定義してください。.
銀のレーザーマーキングに関する質問
銀にレーザーマーキングは可能ですか?
はい。多くの銀部品は、レーザーマーキング、彫刻、またはコード化が可能です。結果は、銀の種類、表面仕上げ、変色、めっき、形状、必要なマーク、およびマーク後の処理によって異なります。.
銀の場合、通常最初にどのレーザーが試されますか?
QスイッチファイバーとMOPAファイバーは、多くの金属マーキング作業で一般的な開始ルートですが、UVまたはグリーンは、選択された微細形状、繊細、またはプロセス固有の要件に対して評価される場合があります。実際のサンプル結果がルートを決定すべきです。.
レーザーは銀に黒いマークを付けられますか?
選択された銀表面では暗いマークが可能な場合がありますが、黒さを既定または保証された結果として扱うべきではありません。仕上げ、変色、パルス制御、クリーニング、および観察条件がすべて外観に影響します。.
変色によってシルバーのレーザーマークの外観は変わりますか?
はい。変色は周囲の銀表面を変化させ、時間の経過とともに視覚的なコントラスト関係を変える可能性があります。外観の安定性が重要な場合は、検証に洗浄と現実的な保管・取り扱い条件を含めてください。
研磨すると、シルバーのレーザーマークが弱まったり除去されたりしますか?
あり得ます。浅い表面コントラストのマークは、より深い彫刻加工に比べて、後からの研磨や再仕上げに対して脆弱です。研磨が生産工程に含まれる場合は、実際の研磨工程を経た後にサンプルを承認してください。
銀メッキ部品は、母材を露出させずにマーキングできますか?
場合によりますが、めっき厚、母材、必要なマーク深さ、プロセスウィンドウによって変わります。めっき部品は、純銀として扱うのではなく、下地の露出を対象に個別に試験する必要があります。
マーキングによって薄いシルバージュエリーが変形しますか?
熱蓄積、焦点、パス回数、またはワークの固定が不適切な場合は起こり得ます。薄いリング、ペンダント、繊細な部品は、最終的な形状と表面仕上げで試験する必要があります。
実物のシルバー部品と目標マークを送付してください
シルバーの種類または品位、無垢かメッキかの構造、最終表面仕上げ、部品寸法、マークのアートワーク、目標とするコントラストまたは深さ、コードサイズ、洗浄後の処理または研磨工程、生産数量、および機能上マーク不可の領域があれば共有してください。Zhuorui Laser は用途を確認し、適切なレーザー方式をテストし、承認されたサンプルを機械構成と見積もりに反映できます。.