
Silber-Lasermarkierung
Silber kann laserbeschriftet, graviert und codiert werden, doch das Ergebnis hängt stark von Silbertyp, Oberflächenbeschaffenheit, Anlaufzustand, Beschichtungsstruktur, Bauteilgeometrie und der erforderlichen Markierung ab. Eine nützliche Maschinenempfehlung beginnt mit dem tatsächlichen Produktionsteil und einem kontrollierten Probentest.
Ja – aber “Silber” allein reicht nicht aus, um das Verfahren auszuwählen
Viele Silberteile können laserbeschriftet, graviert oder codiert werden. Die praktische Frage ist nicht nur, ob der Laser eine sichtbare Markierung erzeugen kann, sondern ob die endgültige Markierung den erforderlichen Kontrast, die Tiefe, das Aussehen, die Codelesbarkeit und den Zustand nach der Reinigung erfüllen kann, ohne unannehmbare Verformung oder Edelmetallverlust.
Bevor Sie eine Strahlquelle oder Leistungsklasse auswählen, bestätigen Sie den Silbertyp, die endgültige Oberfläche, die Plattierung oder Beschichtung, die Bauteildicke, den Markierungsinhalt, das Zielergebnis und sämtliche Anforderungen an Polieren, Reinigung, Verschleiß oder elektrische Kontaktierung nach der Markierung.
Welche Silberart und welchen Oberflächenzustand markieren Sie?
Zusammensetzung und Oberflächenzustand sind unterschiedliche Variablen. Ein Teil aus 925er Sterlingsilber und ein Teil aus 999er Feinsilber sollten nicht automatisch dieselbe Parameterannahme teilen, und dieselbe Legierung kann nach Polieren, Anlaufen, Beschichten oder Reinigen unterschiedlich reagieren.
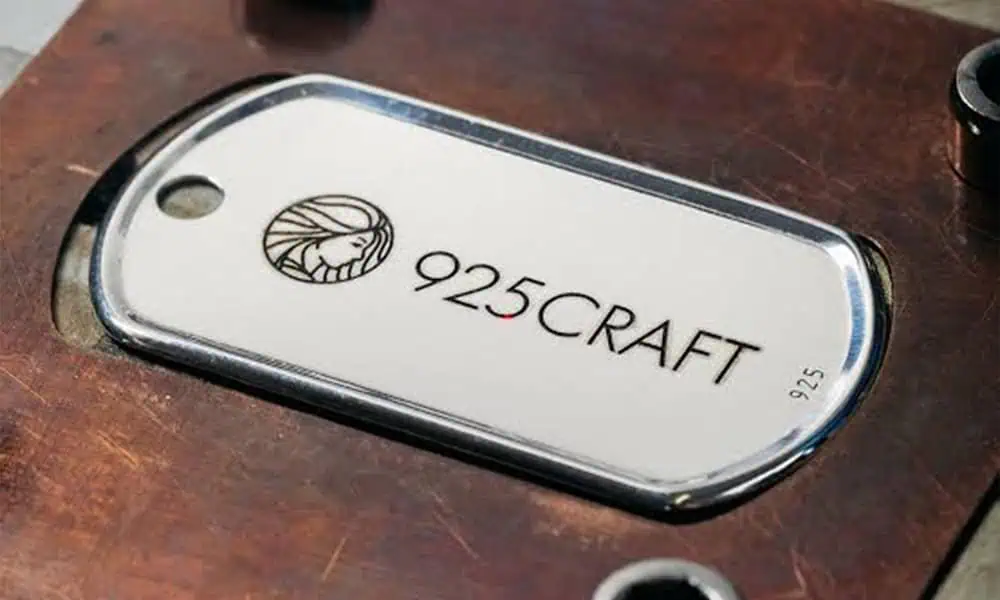
Beispiel für 925er-Silbermarkierung
Nützlich für die Diskussion von Kontrast, Identifikation und Gravur auf Sterlingsilber. Die endgültigen Parameter müssen noch anhand der tatsächlichen Oberflächenbeschaffenheit und Bauteilgeometrie freigegeben werden.
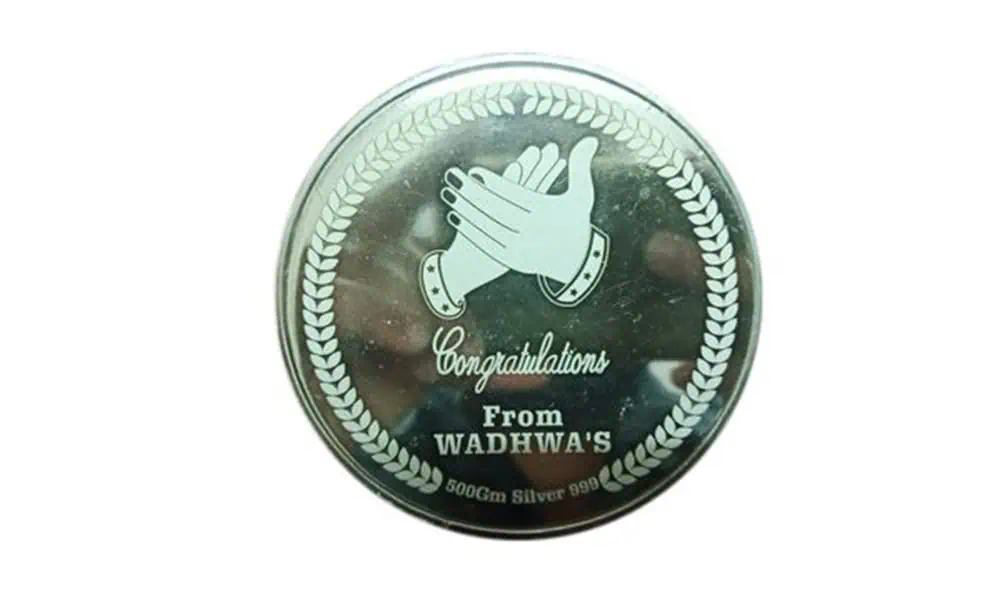
Beispiel für eine 999-Silber-Markierung
Feinsilber ist weich und wertempfindlich, daher sollten das erforderliche Aussehen, die Gravurtiefe und der Materialverlust gemeinsam bestätigt werden.
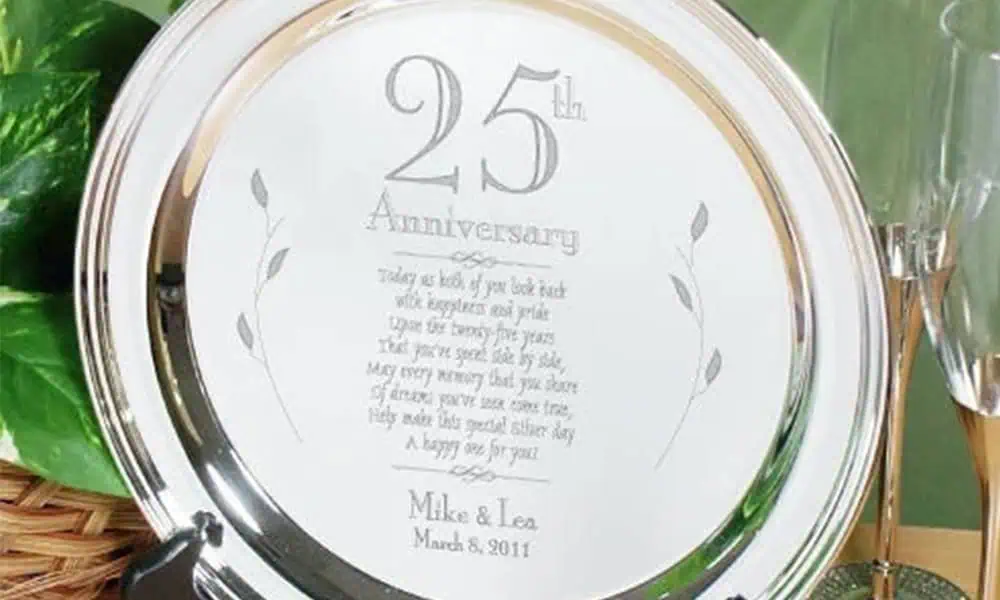
Markierungsbeispiel für versilbertes Teil
Plattierte Teile benötigen eine separate Prozessgrenze, da übermäßiger Abtrag das Grundmetall freilegen oder das Oberflächenaussehen dauerhaft verändern kann.
Silberart / Feingehalt
Feinsilber / 999-Silber
Material mit hohem Silbergehalt ist relativ weich und kann empfindlich auf optische Veränderungen, Gravurtiefe und Materialverlust reagieren. Endbearbeitung und Gewichtsempfindlichkeit sollten vor einer tieferen Markierung festgelegt werden.
Sterlingsilber / 925-Silber
Legierungselemente können Oxidation, Farbverhalten und das praktische Prozessfenster verändern. Ein auf Feinsilber entwickeltes Ergebnis sollte auf Sterlingsilber erneut validiert werden.
Andere Silberlegierungen
Wenn die genaue Zusammensetzung unbekannt ist, behandeln Sie das Material als unbekannte Legierung, anstatt anzunehmen, dass es sich wie 925er- oder 999er-Silber verhält. Verwenden Sie für die Prüfung das tatsächliche Bauteil oder eine verifizierte passende Vergleichsprobe.
Versilberte Teile
Versilberte Teile sind nicht dasselbe Prozessproblem wie Massivsilber. Die Plattierungsdicke, das Grundmaterial und ob eine Freilegung des Substrats akzeptabel ist, müssen vor der materialabtragenden Markierung bestätigt werden.
Oberflächenzustand
Spiegelpoliert
Hochglanzpolierte Oberflächen verzeihen optisch nichts. Kleine Veränderungen bei Kontrast, Wärmeanlauffarbe, Textur oder Kantenqualität können nach der Markierung deutlich sichtbar bleiben.
Gebürstet oder matt
Eine vorhandene Textur kann die Wahrnehmung der Markierung verändern. Dieselbe Lasereinstellung kann auf einer gebürsteten oder matten Oberfläche anders aussehen als auf einer spiegelpolierten Oberfläche.
Angelaufen oder oxidiert
Anlauf verändert die Oberflächenchemie und kann visuelle Ergebnisse weniger konsistent machen. Der Reinigungszustand sollte festgelegt werden, bevor Laserproben verglichen werden.
Beschichtet, lackiert oder verunreinigt
Lack, Öl, Polierpaste und andere Oberflächenschichten können Kontrast, Rückstände und Rauchentwicklung verändern. Bestätigen Sie, ob der Laser das Silber selbst oder eine Oberflächenschicht markiert.
Reflexionsvermögen, Wärmeleitung, Weichheit und Anlaufen verengen das Prozessfenster
Silber ist nicht einfach nur ein weiteres generisches Metall. Sein optisches Verhalten, die schnelle Wärmeausbreitung, seine weiche Oberfläche und seine Neigung zum Anlaufen beeinflussen alle, wie sich Kontrast, Gravurtiefe und ästhetische Qualität entwickeln.
Hohes Reflexionsvermögen
Helle Silberoberflächen lassen sich oft nur schwer gleichmäßig einkoppeln, besonders wenn das Finish hochglanzpoliert ist. Dieselbe nominale Einstellung kann unterschiedliche visuelle Ergebnisse erzeugen, wenn sich Finish und Strahlwechselwirkung ändern.
Schnelle Wärmeausbreitung
Silber leitet Wärme effizient, daher garantiert eine bloße Leistungserhöhung keine dunklere oder tiefere Markierung. Pulsstrategie, Verweilzeit, Durchgangsanzahl und Spot-Wechselwirkung müssen weiterhin gegen das Zielergebnis abgewogen werden.
Weiches, wertvolles Material
Dünner Schmuck, hochwertige Silberteile und gewichtsempfindliche Produkte können Verformungen, Grate, Kantenschäden oder unerwünschten Materialverlust aufweisen, wenn die Gravur zu aggressiv ist.
Anlaufen verändert die Oberfläche
Frisch poliertes Silber und angelaufenes Silber sollten nicht als dieselbe Ausgangsoberfläche behandelt werden. Reinigungszustand und Exposition nach der Markierung können das Endaussehen verändern und müssen Bestandteil der Validierung sein.
Wo Silberteile verwendet werden und warum sie markiert werden
Die Anforderungen an die Silbermarkierung unterscheiden sich, weil die Produktfunktion unterschiedlich ist. Ein dekorativer Ring, ein Anlagebarren und ein versilberter elektrischer Kontakt haben nicht dieselben Abnahmekriterien.
Schmuck & Accessoires
Ringe, Armbänder, Anhänger und andere Silberprodukte benötigen möglicherweise Personalisierung, Logos, Reinheits- oder Identifikationsangaben, dekorative Muster und kleine Serienmarkierungen. Das kosmetische Finish und das Verhalten nach dem Polieren sind üblicherweise entscheidend.
Münzen, Medaillen & Sammlerstücke
Typische Anforderungen umfassen Identifikation, Nummerierung limitierter Auflagen, dekorative Grafiken, Logos und Rückverfolgbarkeit. Oberflächenbeschaffenheit, Wiederholbarkeit und Grenzwerte für Materialverlust können wichtiger sein als die maximale Gravurtiefe.
Silberbarren, Platten & Anhänger
Diese Teile können Seriennummern, Gewichts- oder Feingehaltsangaben, Markenidentifikation und Chargendaten tragen. Markierungstiefe und Gewichtsverlust sollten überprüft werden, wenn der Wert von der Materialmasse abhängt.
Versilberte Komponenten
Dekorative Beschläge, plattierte Accessoires und beschichtete Komponenten erfordern eine strenge Kontrolle der Eindringtiefe, damit das Grundmaterial nicht unbeabsichtigt freigelegt wird.
Elektrische & Kontaktkomponenten
Silber- oder versilberte Kontakte können Teilenummern, Chargenrückverfolgbarkeit oder Produktionscodes erfordern, während der eigentliche elektrische Kontaktbereich möglicherweise unmarkiert bleiben muss.
Dekorative Silberprodukte
Geschenkartikel, Premium-Accessoires und dekorative Komponenten können die Laserbeschriftung für Logos, Namen, Muster oder lokale Matteffekte nutzen, wenn das Erscheinungsbild das primäre Abnahmekriterium ist.
Was wird üblicherweise auf Silber markiert?
Der Markierungsinhalt bestimmt die erforderliche Merkmalsgröße, Tiefe, Kontrast und Verifizierungsmethode. Feiner Text, dekorative Grafiken und maschinenlesbare Codes sollten nicht denselben Abnahmestandard haben.
Identifikation
- Teilenummer
- Modell- oder Chargennummer
- Seriennummer
- Datums- oder Produktionscode
Reinheits-/Feinheitsinformationen
- Reinheits-/Feinheitsinformationen
- Materialidentifikation
- Rückverfolgbarkeitsinformationen
Marke & Personalisierung
- Logo
- Name oder Initialen
- Datumsangaben
- Individuelle Grafiken
Codes & Dekoration
- QR-Code
- Data Matrix
- Dekorative Muster
- Matte oder texturierte Effekte
Wählen Sie das gewünschte Ergebnis, bevor Sie die Maschine auswählen
Eine dunkle Kontrastmarkierung, eine flache Gravur, eine tiefe Gravur und eine dekorative matte Textur sind unterschiedliche Prozessziele. Sie sollten sich nicht einen Parametersatz oder einen Abnahmestandard teilen.
| Zielergebnis | Typischer Zweck | Hauptvariablen | Was zu validieren ist |
|---|---|---|---|
| Dunkle Kontrastmarkierung | Lesbarer Text, Logo oder Identifikation ohne absichtliche tiefe Abtragung. | Finish, Anlaufzustand, Reinigung, Pulssteuerung und Betrachtungswinkel. | Kontrast nach der Reinigung, Erscheinungsbild bei normaler Beleuchtung und Beständigkeit gegenüber dem erwarteten Handhabungsprozess. |
| Flaches Gravieren | Dauerhafter Text, Logo, Seriennummer oder dekorative Linie. | Tiefenziel, Silberdicke, Anzahl der Durchgänge, Fokus und Werkstückaufnahme. | Tiefe, Grat, Verformung, Kantenqualität, Gewichtsempfindlichkeit und Zykluszeit. |
| Tiefere Gravur | Anwendungen, bei denen eine sichtbare Tiefe erforderlich ist. | Materialverlust, Wärmeakkumulation, Tiefengleichmäßigkeit und Anzahl der Durchgänge. | Gemessene Tiefe, Verformung, Oberflächenqualität, zulässiger Gewichtsverlust und Produktionszeit. |
| Feintext / QR / Data Matrix | Mikroidentifikation und maschinenlesbare Rückverfolgbarkeit. | Merkmalsgröße, Blendung, Fokusstabilität, Wiederholgenauigkeit der Halterung und Oberflächengüte. | Endgültige Codegröße, Scanner-Lesbarkeit und Wiederholbarkeit an Serienteilen. |
| Dekorative Textur | Matte, mattierte oder gemusterte kosmetische Effekte. | Oberflächengüte, Pulsstrategie, Reinigung und Nachpolierprozess. | Gleichmäßigkeit, freigegebenes Erscheinungsbild und Stabilität nach dem eigentlichen Veredelungsprozess. |
| Markierung der Plattierungsschicht | Identifikation oder Dekoration auf versilberten Bauteilen. | Plattierungsdicke, Grundmaterial, Haftung und erforderliche Abtragstiefe. | Ob das Grundmetall freiliegt, Kantenkonsistenz, Rückstände und nachgelagerte Haltbarkeit. |
Form, Dicke und Markierungsfläche verändern den Prozess
Die Reaktion des Silbermaterials ist nur ein Teil der Entscheidung. Krümmung, Dicke, Markierungsfläche und Wiederholbarkeit der Vorrichtung bestimmen, ob eine standardmäßige Flachfeld-Einrichtung ausreicht oder ob Rotations-, 3D- oder Vision-Funktionen bewertet werden sollten.
| Teilezustand | Was sich ändert | Zu bewertende Konfiguration |
|---|---|---|
| Flache Anhänger, Stäbe, Platten oder Münzen | Markierungsfeld, Vorrichtung, Fokus und Gravurtiefensteuerung. | Standardfeld und Werkstückaufnahme, dimensioniert auf die tatsächliche Markierungsfläche. |
| Ringe, Armreifen oder zylindrische Teile | Krümmung verändert die Fokusposition und den Markierungswinkel entlang des Umfangs. | Rotations- und Zylindermarkierung |
| Gebogene Anhänger oder geformter Schmuck | Höhenunterschiede können die Fokuskonsistenz über die Markierung hinweg verringern. | 3D-Markierung auf gekrümmten Oberflächen wenn Höhenunterschiede relevant sind. |
| Dünne oder filigrane Silberteile | Wärmeeintrag, Spannkraft und Materialabtrag können Verformungen oder kosmetische Schäden verursachen. | Spannungsarme Vorrichtung und konservative Probenvalidierung. |
| Große Teile oder große Markierungsbereiche | Feldgröße, Merkmalsgröße und optische Kompromisse werden wichtiger. | Linse / Markierungsfeld ausgewählt anhand des realen Bauteils und des benötigten Details. |
| Kleine Teile oder Mikromarkierungen | Wiederholgenauigkeit der Platzierung, Blendung und Lesbarkeit kleiner Details werden kritisch. | Vision-Positionierung wenn die Positionstoleranz es rechtfertigt. |
Welche Laserroute sollte für Silber zuerst getestet werden?
Die Laserauswahl sollte sich nach dem Markierungsziel, dem Oberflächenzustand, der Geometrie und dem Probenergebnis richten. Der Materialname allein reicht nicht aus, um eine Quelle oder Leistungsklasse zu wählen.
| Laserroute | Wo es üblicherweise bewertet wird | Wichtige Grenze |
|---|---|---|
| Gütegeschaltete Faser | Allgemeine Metallidentifikation, Text, Logos und flaches Gravieren, wenn die Probenreaktion akzeptabel ist. | Poliertes Silber kann das nutzbare Prozessfenster einschränken; gehen Sie nicht ohne Test von einem dunklen kosmetischen Ergebnis aus. |
| MOPA-Faser | Projekte, die von einem breiteren Pulssteuerungsfenster für Kontrast, Wärmeakkumulation, Oberflächenreaktion oder kosmetische Abstimmung profitieren. | MOPA garantiert nicht automatisch eine dunklere oder bessere Silbermarkierung; der Vorteil muss am tatsächlichen Werkstück nachgewiesen werden. |
| UV-Laser | Ausgewählte Arbeiten mit feinen Merkmalen, Mikrocodes oder empfindlicher Montage, bei denen Präzision und Wärmeempfindlichkeit eine Bewertung rechtfertigen. | UV ist nicht die Standardwahl für jedes Silberteil. |
| Grüner Laser | Ausgewählte Edelmetallaufgaben, bei denen eine Probenprüfung einen nützlichen Prozessvorteil zeigt. | Wählen Sie sie, weil das Probenergebnis für die Anforderung besser ist, nicht weil Silber automatisch eine grüne Wellenlänge erfordert. |
| CO2-Laser | Verpackungen, Etiketten oder einige organische Oberflächenschichten im Zusammenhang mit Silberprodukten. | Im Allgemeinen nicht der übliche Weg zur direkten Markierung von blankem Silbermetall. |
Was kann beim Markieren von Silber schiefgehen?
Eine gute Prüfung an Silbermustern sollte gezielt nach den wahrscheinlichsten Fehlermodi suchen, anstatt eine Markierung nur deshalb freizugeben, weil sie unmittelbar nach dem Markieren akzeptabel aussieht.
Schwacher oder instabiler Kontrast
Politur, Verunreinigungen, Anlaufen, Pulseinstellungen, Reinigung und Betrachtungswinkel können den wahrgenommenen Kontrast verändern.
Wärmebedingte Verformung
Dünner Schmuck und empfindliche Teile können sich verformen, wenn Wärmeakkumulation, Fokus oder Durchgangszahl zu aggressiv ist.
Übermäßiger Materialabtrag
Tieferes Gravieren auf Edelmetallprodukten kann das Gewicht, die Kantenqualität und die Zykluszeit beeinflussen. Die Tiefe sollte dem tatsächlichen Bedarf entsprechen.
Durchbruch der Plattierung
Bei versilberten Teilen kann übermäßiges Entfernen das Grundmetall freilegen und das Aussehen oder die Funktion dauerhaft verändern.
Verlust der Markierung nach dem Polieren
Eine flache Oberflächenkontrastmarkierung kann durch späteres Polieren, Nachbearbeiten oder abrasives Reinigen abgeschwächt oder entfernt werden.
Anlaufen / Farbshift durch Reinigung
Das Aussehen unmittelbar nach der Markierung kann vom Aussehen nach Reinigung, Lagerung, Handhabung oder späterer Anlaufbildung abweichen.
Lesbares Foto, unlesbarer Code
QR- und Data-Matrix-Markierungen müssen mit dem vorgesehenen Lesegerät oder Verifikationsverfahren geprüft werden; das visuelle Erscheinungsbild allein reicht nicht aus.
Reflexions- und Rückstandsrisiko
Glänzende Oberflächen, beschichtete Teile und Materialabtrag erfordern eine angemessene Überprüfung von Strahlkontrolle, Einhausung und Absaugung für die endgültige Maschinenkonfiguration.
- Die Plattierungsdicke ist unbekannt und das Freilegen des Grundmetalls ist nicht akzeptabel.
- Das freigegebene Aussehen ändert sich nach dem tatsächlichen Reinigungs-, Polier- oder Veredelungsprozess.
- Dünne Teile verformen sich, bilden Grate oder verlieren bei der erforderlichen Gravurtiefe unzulässig viel Material.
- Ein QR- oder Data-Matrix-Code sieht akzeptabel aus, versagt jedoch beim vorgesehenen Lesegerät oder Verifikationsverfahren.
- Die Markierung dringt in einen funktionalen elektrischen Kontaktbereich oder eine andere markierungsfreie Zone ein.
- Eine Reinheits-, Feingehalts- oder Identifikationsanforderung weist noch eine ungeklärte rechtliche oder Punzierungsanforderung des Zielmarkts auf.
Reinigen, Polieren und Anlaufen können die endgültige Markierung verändern
Silber sollte nicht allein aufgrund des Aussehens unmittelbar nach der Lasermarkierung freigegeben werden. Der tatsächliche Veredelungs- und Handhabungsprozess kann Kontrast, Textur und Sichtbarkeit verändern.
Nach dem Reinigen
Entfernen Sie Prozessrückstände und vergleichen Sie die gereinigte Oberfläche mit dem geforderten Produktionserscheinungsbild. Eine Markierung, die von entfernbarem Rückstand abhängt, ist kein stabiles Ergebnis.
Nach dem Polieren
Wenn das Produkt nach der Markierung poliert wird, verwenden Sie während der Validierung die tatsächliche Poliersequenz. Ein flacher Oberflächenkontrast kann durch Materialabtrag verringert werden.
Nach Anlaufbelastung
Silber kann sein Aussehen während der Lagerung und Nutzung verändern. Wenn langfristige optische Beständigkeit wichtig ist, ist zu prüfen, ob Anlaufen das Kontrastverhältnis zwischen der Markierung und der umgebenden Oberfläche verändert.
Nach Handhabung oder Tragen
Schmuck, dekorative Produkte und gehandhabte Komponenten sollten unter den Reinigungs-, Verschleiß- oder Kontaktbedingungen geprüft werden, die für den Käufer relevant sind.
Geben Sie das Ergebnis auf Grundlage des tatsächlichen Silbergehalts, der Oberflächenveredelung und der Nachbehandlung frei
Ein Ersatz-Metallprüfkörper kann ein falsches Ergebnis liefern. Der nützlichste Silbertest verwendet denselben Materialtyp, Oberflächenzustand, dieselbe Beschichtungsstruktur, Geometrie und denselben Veredelungsprozess wie die Produktion.
Eingabe bestätigen
- Silberart / Feingehalt oder Legierung, falls bekannt.
- Massivsilber- oder plattierte Konstruktion; Plattierungsdicke, falls verfügbar.
- Oberflächenzustand: poliert, gebürstet, matt, angelaufen, beschichtet oder gereinigt.
- Teiledicke, Geometrie, Sichtflächen und markierungsfreie Zonen.
Ziel bestätigen
- Reinheits-/Identifikationsinformationen, Logo, Seriennummer, QR, Data Matrix oder dekorative Grafiken.
- Erforderlicher Kontrast, Tiefe, Linienbreite, Codegröße oder Textur.
- Ob nach der Markierung Einschränkungen hinsichtlich Polieren, Reinigen, Beschichten, Verschleiß oder elektrischer Kontaktierung gelten.
Abnahmeergebnis bestätigen
- Aussehen und Kontrast nach der Reinigung.
- Tiefe, Grat, Verformung und Materialverlust beim Gravieren.
- Freilegung des Grundmetalls bei plattierten Teilen.
- Scanner-Lesbarkeit von Codes.
- Ergebnis nach dem Polieren / Verschleißergebnis, sofern erforderlich.
| Zu erfassender Punkt | Warum es wichtig ist |
|---|---|
| Material / Feingehalt | Zeigt, ob das Ergebnis von 925er Sterlingsilber, 999er Feinsilber, einer anderen Legierung oder einem plattierten Teil stammt. |
| Oberflächenzustand | Definiert, ob die Probe poliert, gebürstet, matt, angelaufen, beschichtet oder gereinigt wurde. |
| Laserroute | Identifiziert, ob das Ergebnis von Q-switched-Faser, MOPA-Faser, UV, Grün oder einem anderen verifizierten Verfahren stammt. |
| Zielergebnis | Gibt an, ob die Probe für Kontrast, Gravur, Codelesbarkeit oder Dekoration entwickelt wurde. |
| Zustand nach der Nachbehandlung | Zeigt an, ob das freigegebene Erscheinungsbild nach dem Reinigen, Polieren oder einem anderen Finish-Schritt geprüft wurde. |
| Abnahmeverfahren | Dokumentiert das visuelle, dimensionale, Code-Lese- oder Haltbarkeitskriterium, das für die Freigabe verwendet wurde. |
Wie aus dem Silbermusterergebnis eine endgültige Maschinenkonfiguration wird
Die endgültige Maschine ist mehr als eine Laserquelle. Sobald das freigegebene Silbermuster das erforderliche Ergebnis festlegt, bestimmen das Produktionsteil und der Workflow das optische Feld, die Vorrichtung, Positionierungsfunktionen, das Sicherheitsgehäuse, die Absaugung und die Datenanforderungen.
1. Laserquelle & Prozessfenster
Wählen Sie Faser, MOPA, UV oder Grün anhand des validierten Ergebnisses. Die erforderliche Leistung sollte sich nach Tiefe, Markierungsgröße, Taktzeiterwartung und dem getesteten Prozessfenster richten und nicht nach einer pauschalen Watt-Regel für Silber.
2. Linse & Markierfeld
Wählen Sie das Markierfeld anhand der tatsächlichen Markierungsfläche, der Bauteilgröße und der erforderlichen Detailgenauigkeit der Merkmale. Ein größeres Feld ist nicht automatisch die beste Wahl für kleine, hochdetaillierte Markierungen.
3. Vorrichtung & Werkstückaufnahme
Schützen Sie Sichtflächen, halten Sie den Fokus und sorgen Sie für Wiederholbarkeit. Dünne oder polierte Teile können spannungsarme Kontaktflächen und eine definierte Ausrichtung erfordern.
4. Drehachse / Vision / 3D
Bewerten Sie die Drehvorrichtung für Ringe und zylindrische Teile, ein Vision-System, wenn Positionstoleranz oder zufällige Platzierung dies rechtfertigen, und 3D, wenn die Höhenvariation die normale Flachfeld-Fokustoleranz überschreitet.
5. Einhausung & Absaugung
Die endgültige Sicherheit hängt von der Laserwellenlänge, dem Zugriffsmodus und der vollständigen Maschinenkonfiguration ab. Auch Gravier-, Beschichtungs-, Galvanik- und Polierrückstände beeinflussen die Anforderungen an Absaugung und Filtration.
6. Produktionsworkflow
Bestätigen Sie Losgröße, Beschickungsmethode, Umrüstung, Zykluserwartung, Bedarf an variablen Daten und Code-Verifizierung, bevor Sie das Angebot abschließen.
Reflektierende Silbermarkierung erfordert Strahlkontrolle und Überprüfung der Rauchentwicklung
Poliertes Silber kann zu Reflexionsproblemen führen, während plattierte, beschichtete, geölte oder polierte Teile das Rauch- und Rückstandsprofil verändern können. Sicherheitsentscheidungen betreffen die gesamte Maschinenkonfiguration, nicht nur die Laserquelle.
Reflexionskontrolle
- Überprüfen Sie glänzende Vorrichtungen und polierte Werkstücke auf spiegelnde Reflexionswege.
- Verwenden Sie das endgültige Gehäuse und die Werkstückaufnahmegeometrie bei der Bewertung der Bedienerexposition.
- Service- oder Arbeiten im offenen Modus erfordern kontrollierte Verfahren, die für das tatsächliche Lasersystem angemessen sind.
Maschinenschutz
- Beurteilen Sie Umhausung, Türverriegelung, Not-Halt, Sichtfenster und Werkstückzugang für die ausgewählte Konfiguration.
- Schutzbrillen müssen, sofern erforderlich, auf die tatsächliche Wellenlänge und die Risikobewertung abgestimmt sein.
- Leiten Sie die endgültige Sicherheitsklasse nicht allein aus der Laserquelle ab.
Rauch- & Rückstandskontrolle
- Fragen Sie nach Beschichtungs- oder SDB-Informationen, wenn Silber plattiert, lackiert, geölt, bemalt oder chemisch behandelt wird.
- Verwenden Sie eine lokale Absaugung und Filtration, die für Metallpartikel und Beschichtungsrückstände geeignet ist.
- Sammlung und Housekeeping definieren, wenn entferntes Edelmetallmaterial einen Wert hat.
Silber sollte nicht dieselbe Parameterannahme mit anderen Metallen teilen.
Gold, Edelstahl und Kupfer können alle eine Identifikations- oder dekorative Markierung erfordern, aber ihre Oberflächenchemie, ihr Wärmeverhalten und ihre Validierungsrisiken unterscheiden sich von Silber.
Silber
Reflektierend, weich, anlaufempfindlich und wertempfindlich; Finish, Plattierung und Verhalten nach dem Polieren sind wichtig.
Gold
Edelmetallmarkierung mit unterschiedlichen Überlegungen zu Legierung, Oberfläche und Verlustkontrolle.
Edelstahl
Unterschiedliches Passivschichtverhalten, Korrosionsaspekte und Kontrastmechanismen.
Kupfer
Hohe Reflexionsfähigkeit und Wärmeleitfähigkeit mit unterschiedlichen Überlegungen zu Oxid, Beschichtung und elektrischem Kontakt.
Fragen zur Lasermarkierung von Silber
Kann Silber lasermarkiert werden?
Ja. Viele Silberteile können per Laser markiert, graviert oder codiert werden. Das Ergebnis hängt von Silberart, Oberflächenbeschaffenheit, Anlaufen, Plattierung, Geometrie, erforderlicher Markierung und Nachbearbeitung nach der Markierung ab.
Welcher Laser wird bei Silber normalerweise zuerst getestet?
Q-switched-Faserlaser und MOPA-Faserlaser sind gängige Ausgangsverfahren für viele Aufgaben der Metallmarkierung, während UV- oder Grünlaser für ausgewählte Anforderungen an feine Merkmale, empfindliche Teile oder prozessspezifische Erfordernisse geprüft werden können. Das tatsächliche Ergebnis am Muster sollte über das Verfahren entscheiden.
Kann ein Laser eine schwarze Markierung auf Silber erzeugen?
Auf ausgewählten Silberoberflächen kann eine dunkle Markierung möglich sein, aber Schwärze sollte nicht als Standard- oder garantiertes Ergebnis angesehen werden. Oberflächenfinish, Anlaufen, Pulssteuerung, Reinigung und Betrachtungsbedingungen wirken sich alle auf das Erscheinungsbild aus.
Kann Anlaufen das Aussehen einer Lasermarkierung auf Silber verändern?
Ja. Anlaufen verändert die umgebende Silberoberfläche und kann das visuelle Kontrastverhältnis mit der Zeit verändern. Wo kosmetische Stabilität wichtig ist, sollten Reinigung sowie realistische Lager- oder Handhabungsbedingungen in die Validierung einbezogen werden.
Kann Polieren eine Lasermarkierung auf Silber abschwächen oder entfernen?
Das kann passieren. Flache Oberflächenkontrastmarkierungen sind anfälliger für späteres Polieren oder Nachbearbeiten als tiefere gravierte Merkmale. Wenn Polieren Teil der Produktion ist, geben Sie das Muster erst nach dem tatsächlichen Polierprozess frei.
Können versilberte Teile markiert werden, ohne das Grundmetall freizulegen?
Manchmal, aber es hängt von der Dicke der Versilberung, dem Grundmaterial, der erforderlichen Markierungstiefe und dem Prozessfenster ab. Ein versilbertes Teil sollte gezielt auf Freilegung des Substrats geprüft werden, anstatt wie Massivsilber behandelt zu werden.
Kann das Markieren dünnen Silberschmuck verformen?
Es kann passieren, wenn Wärmeakkumulation, Fokus, Anzahl der Durchgänge oder Werkstückaufnahme ungeeignet sind. Dünne Ringe, Anhänger und empfindliche Komponenten sollten mit der finalen Geometrie und Oberflächenbeschaffenheit getestet werden.
Senden Sie das echte Silberteil und die Zielmarkierung.
Teilen Sie den Silbertyp bzw. den Feingehalt, die massive oder plattierte Bauweise, das endgültige Oberflächenfinish, die Teileabmessungen, die Markierungsgrafik, den Zielkontrast bzw. die Zieltiefe, die Codegröße, den Nachreinigungs- oder Polierprozess, die Produktionsmenge und alle funktionalen Bereiche ohne Markierung mit. Zhuorui Laser kann die Anwendung prüfen, die geeignete Laserroute testen und das freigegebene Muster in eine Maschinenkonfiguration und ein Angebot umwandeln.