
塗装金属材料ガイド
塗装金属レーザーマーキング
はい、塗装金属はレーザーマーキングできますが、結果はコーティングスタック全体に依存します。塗料の化学組成、コーティング厚さ、硬化、顔料、プライマー、基材の反射率、前処理によって、レーザーがトップコートを変化させるのか、定義された層まで選択的に除去するのか、それともエッジを損傷するのかが決まります。.
01 · 実現可能性
塗装金属にレーザーマーキングはできますか?
はい。塗装鋼、塗装アルミニウム、その他のコーティング金属部品は、レーザー相互作用が実際の塗料/プライマー/基材の積層に適合している場合にレーザーマーキングできます。最初の判断は、プロセスでコーティング層を除去すべきか、コーティングを機能的に閉じた状態に保ちながら可視変化を生じさせるべきかです。.
塗料を規定の層まで除去する
レーザーを使用してトップコートを選択的に開口し、プライマーまたは金属層によって必要なコントラストを生じさせます。この方法では、停止層、エッジ幅、残留物、マーク周囲の密着性、および新たに露出した金属の状態を制御する必要があります。.
金属を完全に露出させずにコーティングを変化させる
コーティングを閉じた状態に保つ必要がある場合、レーザーを使用して塗膜内部の色、反射率、またはテクスチャを変化させます。受入れ検査では、それでもハロー、薄肉化、ピンホール、ブリスター、光沢変化、および洗浄または取り扱い後の耐久性を確認する必要があります。.

02 · 表面状態
完成した塗装システムがプロセスウィンドウを制御する
“「塗装鋼」または「塗装アルミニウム」だけでは機械を選定するのに十分ではない。実際のトップコート、プライマー、硬化、膜厚、光沢、基材、前処理を記録すること。各層が吸収、熱流、除去選択性、露出エッジの状態を変えるためである。.
トップコートの化学組成と顔料
樹脂、顔料、充填剤、光沢、サプライヤーの配合は、吸収、コントラスト、プルーム、残留物に影響する。色名はスクリーニングの手がかりであり、プロセス仕様ではない。.
膜厚、硬化、密着性
コーティングの膜厚変動、硬化不足、過硬化、リワーク、密着性は、除去のしきい値と、エッジの浮き上がりやフェザー状エッジのリスクを変化させる。.
プライマーとその下の金属
プライマー、前処理、合金、表面粗さ、反射率、防食は、何が露出し得るか、また塗膜が開いた後に熱がどれだけ速く広がるかを左右する。.
| 入力 | 変更できるもの | 最低限の記録 | 重要な理由 |
|---|---|---|---|
| トップコート / 顔料 | 吸収、可視コントラスト、プルーム、残留物 | 供給元、製品、色、光沢、および入手可能な場合はSDS | 同じ色の2つの塗料でも、異なるスクリーニングが必要になることがあります。. |
| 膜厚と硬化 | 除去しきい値、エッジ幅、アンダーカット | 公称膜厚、硬化経路、ロット変動、手直し状態 | 単一の中心点設定では、膜厚が厚いエッジや硬化不足のエッジで失敗する可能性があります。. |
| プライマー / 前処理 | 密着性、腐食バリア、停止応答 | プライマーの種類、前処理、許容暴露、マーキング後の保護 | “「金属露出」は自動的に許容できる結果ではありません。. |
| 基材合金と表面仕上げ | 反射率、熱流、変色、腐食挙動 | 合金/グレード、表面粗さ、研磨またはブラスト処理状態 | 基材の状態が、現出した層の品質を決定します。. |
03 · 製品とマーキングの目的
塗装金属部品はどこで使用され、なぜマーキングされるのか?
塗装金属部品は、コーティングが外観、防食、環境保護、または顧客向けの最終仕上げ表面を提供する用途で使用されます。レーザーマーキングは通常、情報が永続的である必要がある場合、正確に位置決めされる必要がある場合、または別のラベルを追加せずにトレーサビリティワークフローに統合される必要がある場合に検討されます。.
装置用エンクロージャと制御盤
塗装された鋼製またはアルミニウム製のハウジングには、型番の識別、制御用の表示、警告記号、目盛り、またはシリアル情報が必要になる場合があります。課題は、マーク周辺の仕上げ面を損なわずに、鮮明な情報を生成することです。.
自動車およびEV部品
塗装されたブラケット、カバー、ハウジング、および加工部品には、組立およびサービスを通じた部品識別またはトレーサビリティが必要になる場合があります。許容される結果は、マーク領域でプライマーまたは金属を露出させることが許されるかどうかによって異なります。.
家電、工具、耐久消費財
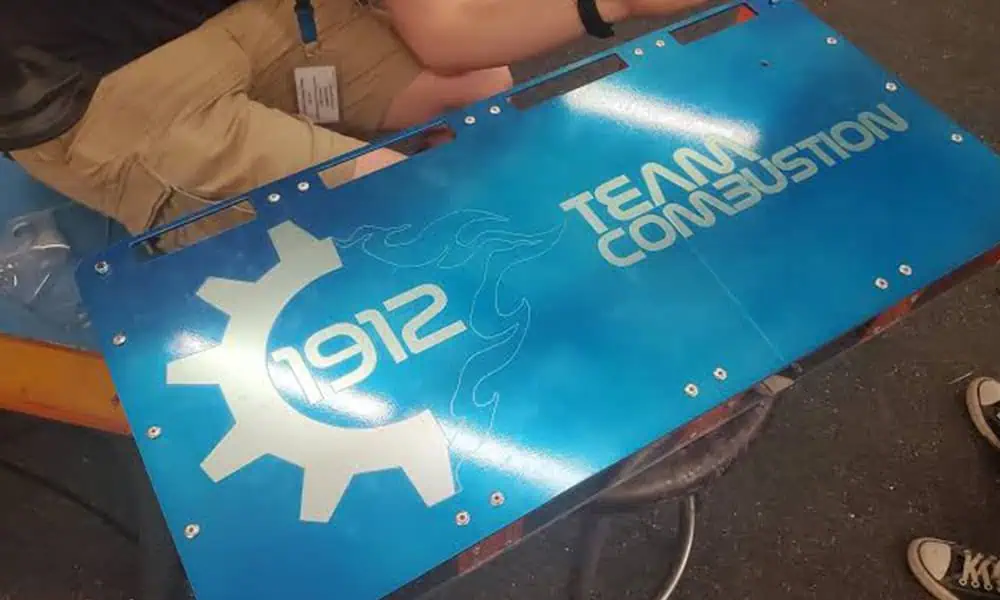
塗装されたパネル、ハンドル、ハウジング、フレームには、ブランディング、型番情報、操作記号、または恒久的な識別情報が付される場合があります。外観の一貫性は、基本的な可読性と同じくらい重要であることがよくあります。.
板金加工部品およびキャビネット
塗装されたパネル、電気キャビネット、機械ガード、および一般的な加工部品には、組立ID、向きマーク、または恒久的な資産情報が必要になる場合があります。広い領域と成形された形状により、位置決めと焦点制御が機械の選定要素になることがあります。.
04 · マーク内容
塗装金属には通常何がマーキングされますか?
その内容によって、フィーチャサイズ、コントラスト要件、位置決め公差、検証方法が決まります。大きなロゴ、小さなデータマトリックスコード、微細なコントロールパネルの凡例は、すべて同じ塗装基板を使用していても、異なる光学系、プロセスウィンドウ、検査ルールを必要とする場合があります。.
識別
製造、在庫管理、サービスに使用される部品番号、シリアル番号、バッチまたはロットコード、資産ID、モデル情報。.
トレーサビリティコード
アプリケーションが機械可読識別を必要とする場合のデータマトリックス、QRコード、バーコード。コードサイズ、クワイエットゾーン、コントラスト、検証方法は試験前に定義する必要があります。.
機能および安全情報
目盛り、記号、コントロールパネルの凡例、向きマーク、警告、操作情報。これらは、可読性と、コントロールまたは機能に対する相対位置が重要となる箇所で用いられます。.
ブランディングと製品情報
ロゴ、製品名、およびエッジ品質、表面外観、部品間の一貫性が主要な合格基準となり得る、恒久的な顧客向け情報。.
05 · 結果を定義する
許容できる塗装金属マークはどのような外観であるべきか?
実現可能性が確立したら、停止層、コントラスト、エッジ品質、コーティングの完全性、基材の状態、耐久性によって合格基準を定義する。目に見えるマークは、実際の完成部品上でこれらの限界が満たされる場合にのみ有用である。.
選択的コーティングアブレーションと基材の露出
プライマーまたは金属が所要のコントラストを生み出すように、塗料を定められた境界まで除去する。コーティング除去の完全性、露出層の状態、エッジ位置、アンダーカット、残留物、マーク周囲の密着性、および防食への影響を検査する。.
- 目標とする停止層が明確である。.
- エッジはフェザリングや浮きがなく、きれいである。.
- 基材は過熱されておらず、限界を超えて変色していない。.
- 洗浄および下流側の保護は試験に含まれる。.
塗膜内部での制御された色または質感の変化
コーティングを閉じた状態に保ちながら、反射率、色、または質感を変化させる。結果については、光沢の変化、ハロー、粗さ、ピンホール、局所的な膜厚減少、密着性の変化、および完成後の使用条件における耐久性を検査する必要がある。.
- 実際の照明下でもコントラストが判読可能である。.
- コーティングは必要な箇所で機能的に無傷のままである。.
- 洗浄後に隠れたエッジ損傷やブリスタリングは発生しない。.
- 摩耗、化学、温度のチェックは部品要件に適合している。.
承認済みコーティング結果
アートワーク、コントラストまたは除去領域、エッジ位置、露出層の状態が、図面および合意された検査規則に適合する。.
判読可能だが、自動的に許容可能とは見なされない
ハロー、光沢変化、粗さ、残留物、エッジのずれ、局所的な薄化、または不確かなプライマー露出はレビューが必要である。.
機能または保護の損傷
意図しない基材損傷、層間剥離、腐食バリアの喪失、焼損、ブリスタリング、または制御されていない露出領域は承認を妨げる。.
06 · 形状とアクセス
部品の形状、厚さ、サイズはプロセスをどのように変えるか?
コーティング積層は表面がどのように反応するかを左右しますが、部品の形状は、実際のマーキング領域全体でレーザーが同じ焦点、スポット状態、位置を維持できるかどうかを左右します。平らなコーティング済み試験片だけでなく、生産部品を評価してください。.
平らなシートと平らなパネル
平坦な領域は、焦点と除去深さを一定に保つための最も単純なケースです。ここでも、実際のマーキング領域全体でコーティング厚さとフィールド位置の変動を確認する必要があります。.
湾曲したまたは成形されたハウジング
高さの変化は、マーク全体にわたる焦点と実効エネルギー密度を変化させます。小さな湾曲は使用可能な焦点公差内に収まる場合がありますが、より大きな高さ変動では、再位置決め、3D焦点補正、または別のマーキング戦略が必要になることがあります。.
円筒部品
狭いマークは可視の接線領域に収まる場合がありますが、円周を回り込むマークでは、形状と焦点を制御された状態に保つために、回転運動または協調位置決めが必要になることがあります。.
薄板金属
レーザーは主にコーティングと相互作用しますが、繰り返しのパスや過度の熱によって、基材が変色したり、局所的な歪みの原因になったりする可能性があります。薄い部品は、実際の支持状態で試験する必要があります。.
大型パネルおよび筐体
大型部品では、問題は光源パワーだけにとどまらず、フィールドサイズ、部品へのアクセス、フォーカスの一貫性、治具の再現性、運動軸、場合によってはビジョン支援による位置決めに移ります。.
エッジ、曲げ部、穴、および凹部
成形形状の近くでは、塗膜厚さとスプレー被覆が異なることがあり、アクセス角度や局所的な熱流も変化します。平坦な面の中央だけを検証するのではなく、重要なエッジ部とコーナー部の位置をサンプルマトリクスに含めてください。.
07 · レーザー経路の選択
どのレーザールートを最初にテストすべきか?
多くの不透明な塗装金属部品で、制御された塗膜除去が目標となる場合、QスイッチファイバーとMOPAファイバーは論理的な最初の比較経路です。UVは、微細な形状、塗膜応答、熱感受性によってより狭い相互作用が必要な場合に、より関連性が高くなります。一方、CO2や別の波長は、選択された塗膜化学に有用な場合があります。最終的な選択は依然として、正確なコーティング積層、ストップ層、合否基準によって決まります。.
| 方向性 | 適合する可能性がある領域 | 主な境界 | 必要なエビデンス |
|---|---|---|---|
| ファイバー / Qスイッチ 1064 nm | 不透明塗料の除去または選択した金属部品でのコントラストに対する、一般的な最初のスクリーニング方向。. | 露出した金属を加熱し、エッジを広げ、基材を変色させたり、顔料とプライマーを通じて予測不能にカップリングしたりする可能性があります。. | 選択的除去、基材状態、エッジ品質、残渣、および塗膜変動に対する再現性。. |
| MOPA 1064 nm | パルス幅と繰り返し周波数の制御が、実際のスタックにおいてコーティング除去と基板熱の関係をマッピングするのに役立つのはどのような場合かを比較する。. | MOPAは自動的に低損傷になったり優れていたりするわけではない。パルスエネルギー、オーバーラップ、焦点、熱蓄積によって、塗料が浮き上がったり、露出した層が損傷したりする可能性がある。. | 並べて比較したエッジ幅、ストッピング層の制御、基板状態、残留物、およびコーティング変動にわたる再現可能なウィンドウ。. |
| UVレーザー | UV波長で有効に吸収する微細な特徴またはコーティング。熱影響がより少ない結果は検証すべき課題であり、既定の前提ではない。. | UVは無損傷ではない。過剰なフルエンス、不適切な焦点、または化学的性質の不一致によって、浮き、残留物、弱いエッジが生じる可能性がある。. | 実際の生産塗料における特徴の忠実性、コーティングの完全性、プルーム、エッジ幅、安定したウィンドウ。. |
| CO2レーザー | 有機トップコートとの条件付き相互作用、より大きな装飾除去、または塗料がCO2波長でより強く反応するプロジェクト。. | 強い表面相互作用は、熱影響領域、粗さ、ヒューム、または基板露出を増大させる可能性がある。. | 除去の均一性、エッジ焼け、プルーム排出、基板の発熱、および下流側の外観。. |
| グリーンまたはその他のプロジェクトルート | 吸収性または微細形状の要件が比較試験を正当化する特別なコーティング/基板の組み合わせ。. | 入手可能性と光学構成を確認する必要があります。波長は塗料の色だけから選択すべきではありません。. | 並べて比較したサンプルによる証拠、フィーチャ品質、ストッピング層の制御、および生産の再現性。. |
08 · リスクと故障モード
エネルギーを増やす前に故障モードを確認する
低コントラストだからといって、自動的に「パワーを上げる」べきというわけではありません。目に見える欠陥は、吸収率、焦点、スキャン戦略、層の識別、治具の応力、光源方向のどれを確認すべきかを教えてくれます。
焼けまたは幅の広がったエッジ
基材の暗色化、広い熱影響部、またはぼやけたエッジは、局所的な過熱、複数回のパス、焦点不良、あるいは塗膜が開いた後に強く結合する基材を示している可能性があります。
塗膜の浮きと剥離
エッジの浮き、ブリスター、または羽状の境界は、コーティング密着性、硬化不足、熱蓄積、または不適切な除去メカニズムを示唆する可能性があります。洗浄およびハンドリング後に検査してください。.
残留物と再付着
残留物は、トップコート、プライマー、汚染、または不完全な抽出に由来する可能性があります。「クリーンな中心」と「クリーンなエッジ」を区別し、完成部品で使用される洗浄プロセスを記録してください。.
不均一なコントラストまたは露光
斑状のマークは、厚さの変動、顔料分布、表面曲率、フィールド位置、または焦点ドリフトに伴って生じることがあります。公称出力を変更する前に、代表的なロットと位置を比較してください。.
| 観察された症状 | 次を確認 | 判断の方向性 |
|---|---|---|
| エッジ焼けまたは基板変色 | エネルギー密度、パス数、焦点、走査速度、基板合金、および露出領域の滞留時間 | 相互作用を狭め、経路を変更するか、エッジ条件を排除する。 |
| 塗膜の浮き、ブリスター、またはフェザーエッジ | コーティングの硬化、密着性、厚さ、蓄熱、および洗浄 | 欠陥を外観上の問題として扱う前に、層システムを再認定してください。 |
| 残留物または再付着 | 排気ポイント、プルーム経路、コーティングの化学的性質、汚染、および後洗浄 | 排気/洗浄を調整し、光学系と治具に堆積物がないか点検する。 |
| ムラのある、または不安定なコントラスト | ロット変動、顔料、光沢、曲率、フィールド位置、焦点許容差 | サンプルマトリクスを拡張するか、より広い使用可能ウィンドウを持つルートを選択します。 |
09 · サンプル検証
塗膜とエッジのばらつきを明らかにするサンプルマトリクスを構築する
魅力的な写真が1枚あっても、簡単な試験片が1つあっても、それだけでは生産ウィンドウを証明できません。試験では、完成した塗膜スタック、重要なマーク位置、そしてリリースを左右する検査方法を使用する必要があります。
目標とするメカニズムを確定する
選択的アブレーションと色/テクスチャ変化を切り分ける。アートワーク、最小フィーチャ、エッジ公差、許容される停止層を提示する。
仕上げ面をグループ化する
トップコート、プライマー、サプライヤー、色、光沢、硬化条件、膜厚、基材、前処理、および関連するロット変動を記録する。
プロセスウィンドウを比較する
照明、洗浄、検査条件を一定に保ちながら、代表的なロット、位置、焦点変動にわたって繰り返しマークを比較します。
量産へ移行する
装置のサイズを決定する前に、治具の再現性、高さ・位置公差、排気・集塵、検証、データ処理、および全サイクルタイムを加えます。
推奨ルート
提出された塗装積層、停止層、フィーチャーサイズに紐づく条件付きの光源ファミリー指針。
エビデンス記録
コントラスト、エッジ品質、露出層、残渣、再現性に関するマーキング済みサンプルの観察結果。未解決のリスクは明確に分離しています。
構成入力
光学系、治具、排気、検査、データ処理、および次のマシンレビュー工程に関する確定要件。
有用なお問い合わせのために: 完成品または代表的な試験片、コーティングおよびプライマー情報、図面またはマークのアートワーク、最小特徴、許容露光、洗浄方法、目標サイクルタイム、検査または耐久性要件を添付してください。見積もり依頼はレビューを開始するものであり、完成積層の検証に代わるものではありません。
| 記録 | 最低限の詳細 | 理由 |
|---|---|---|
| 表面の識別 | トップコート、プライマー、サプライヤー、色、光沢、硬化、厚さ、基材、前処理 | 異なる表面積層が同じ材料として扱われるのを防ぎます。 |
| 対象メカニズム | 選択的アブレーションまたはクローズドコーティングの色/質感変化;アートワークと最小特徴 | 相互作用と停止境界を定義します。 |
| エッジと基材 | エッジ幅、アンダーカット、浮き、露出層の状態、変色および残留物の限度 | 読み取り可能なマークと、管理され耐久性のあるマークとを区別する。 |
| 後処理チェック | 必要に応じた、洗浄性、密着性、摩耗、薬品、熱、腐食関連の検査 | マークによって、部品に必要な保護が除去されないことを確認する。 |
| 生産入力 | 部品寸法、フィールド、焦点変動、治具、ビジョン、データ、ローディング、全サイクル目標 | 材料の結果を完全な機械構成へと導きます。 |
10 · 機械構成と安全
承認された塗装除去の結果は、システム全体のほんの一部にすぎません。
材料経路が信頼できるものになったら、装置レビューでは、承認された相互作用を光学系、治具、筐体、排気、制御、生産ワークフローに適合させます。塗装除去ではヒュームや微粒子が発生する可能性があるため、プロセス箇所とフィルター計画もレビューに含める必要があります。
光源と光学系
波長、パルス挙動、スポット径、フィールド、焦点を、最小のフィーチャ、コーティング厚、エッジ公差に合わせます。フィールドが大きいからといって、エッジ品質にとって自動的に最良の選択になるわけではありません。
治具とワークへのアクセス
コーティングを傷つけたり応力を加えたりすることなく、平坦度、曲率、向き、エッジ距離を支持する。表面が変化する場合は、回転または高さ補正が必要になることがある。
排気と清掃
可能であればコーティング情報またはSDSを確認し、局所捕集、ろ過、残留物の処理、光学系の清浄度、治具への堆積物についても検討する。実際のプルームによって排気計画が決まる。
データと検証
可変データ、ビジョンによる位置決め、コード検証、リジェクト処理、ライン統合は、構成されたアプリケーションに属します。材料の実現可能性が承認された後、関連するビジョンソリューションを使用してください。
11 · よくある質問
塗装金属のレーザーマーキングに関する質問
レーザーで塗料を除去し、きれいな金属マークを残すことはできますか?
正確な塗装/プライマー/基材の積層構成で評価できます。承認には、目に見える除去以上の確認が必要です。エッジ位置、アンダーカット、残留物、基材の熱影響/変色、マーク周囲の密着性、および防食性への影響を検査してください。
1064 nmファイバー光源は、塗装金属に対して常に最良の選択ですか?
いいえ。QスイッチファイバーとMOPAの光源は、実際のコーティング積層構成で、パルス挙動、スポット、重なり、熱蓄積によって比較すべきです。特定のフィーチャサイズ、停止層、熱限界によっては、UV、CO2、その他の方式のほうが有用な場合があります。判断はサンプルによる証拠で行うべきです。
塗装アルミニウムと塗装鋼板は同じ設定で対応できますか?
自動的にそうなるわけではありません。基材の反射率、熱流、プライマー、塗料の化学組成、厚さによってプロセスウィンドウが変わり得ます。試験で共通のウィンドウが証明されない限り、合金と仕上げ面は別々の認定グループとして扱ってください。
エッジ品質はどう判断すればよいですか?
試験前に、エッジ幅、フェザリング、アンダーカット、浮き、残留物、ハロー、基材の変色、および検査方法を定義してください。中心部の拡大写真だけでなく、重要なマーク位置と洗浄後の状態を確認してください。
塗装金属のマークは常に素地金属を露出させる必要がありますか?
いいえ。用途によっては、トップコートを意図的にプライマーまたは金属層まで除去しますが、塗膜を完全に貫通させずに、目に見える色やテクスチャの変化だけを必要とする場合もあります。露出によって外観、密着性、防食性が変化し得るため、許容できる停止層はレーザー試験の前に定義しておく必要があります。.
塗装金属のサンプル試験には何を送ればよいですか?
トップコート/プライマー情報、色と光沢、硬化と厚さ、基材と前処理、アートワーク、最小フィーチャ、目標メカニズム、許容露光、洗浄方法、生産コンテキストを添えて、完成した生産部品または代表的な試験片を送付してください。.