
Guia de materiais de metal revestido
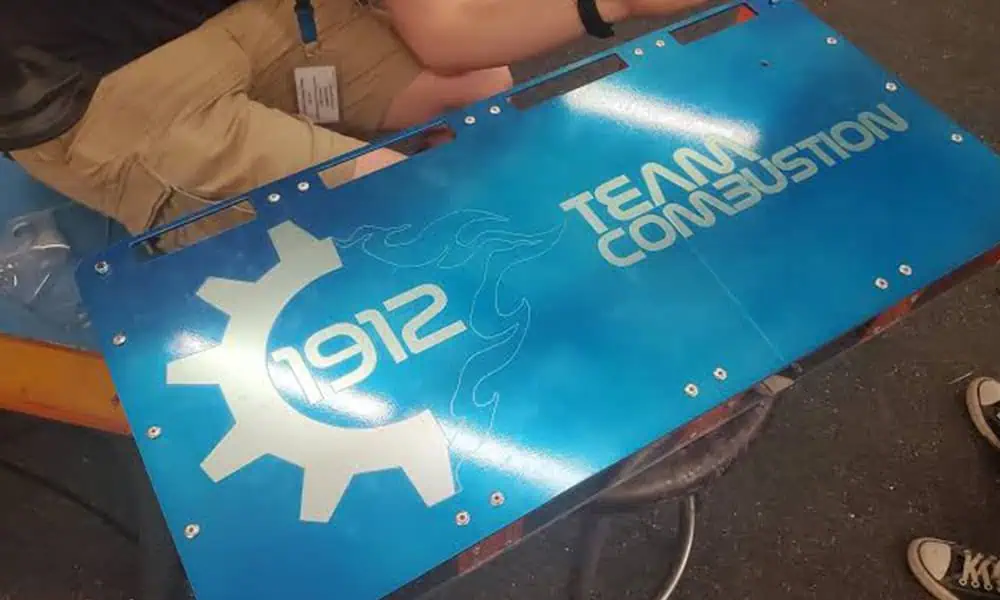
Marcação a Laser em Metal Pintado
Sim, metal pintado pode ser marcado a laser, mas o resultado depende da pilha completa de revestimentos. A química da tinta, a espessura do revestimento, a cura, o pigmento, o primer, a refletividade do substrato e o pré-tratamento determinam se o laser altera a camada superior, remove-a seletivamente até uma camada definida ou danifica a borda.
01 · Viabilidade
O metal pintado pode ser marcado a laser?
Sim. Aço pintado, alumínio pintado e outras peças metálicas revestidas podem ser marcados a laser quando a interação do laser é ajustada à pilha real de tinta/primer/substrato. A primeira decisão é se o processo deve remover uma camada de revestimento ou criar uma mudança visível mantendo o revestimento funcionalmente fechado.
Remover tinta até uma camada definida
Use o laser para abrir seletivamente a camada superior, para que uma camada de primer ou de metal crie o contraste necessário. Essa rota deve controlar a camada de parada, a largura da borda, os resíduos, a adesão ao redor da marca e a condição de qualquer metal recém-exposto.
Alterar o revestimento sem expor totalmente o metal
Use o laser para alterar a cor, a refletância ou a textura dentro da tinta quando o revestimento precisar permanecer fechado. A verificação de aceitação ainda deve procurar halo, afinamento, furos de alfinete, bolhas, mudança de brilho e durabilidade após limpeza ou manuseio.

02 · Condições da superfície
O sistema de revestimento final controla a janela de processo
“Aço pintado” ou “alumínio pintado” não é suficiente para selecionar uma máquina. Registre o topcoat real, o primer, a cura, a espessura, o brilho, o substrato e o pré-tratamento, porque cada camada altera a absorção, o fluxo de calor, a seletividade de remoção e a condição da borda exposta.
Química e pigmento do topcoat
Resina, pigmento, carga, brilho e formulação do fornecedor influenciam a absorção, o contraste, a pluma e o resíduo. Um nome de cor é uma pista de triagem, não uma especificação de processo.
Espessura, cura e adesão
Variação da espessura do revestimento, cura insuficiente, cura excessiva, retrabalho e adesão alteram o limiar de remoção e o risco de bordas levantadas ou esfumadas.
Primer e metal abaixo
Primer, pré-tratamento, liga, rugosidade da superfície, refletividade e proteção contra corrosão determinam o que pode ser exposto e com que rapidez o calor se espalha depois que a tinta se abre.
| Entrada | O que pode alterar | Registro mínimo | Por que é importante |
|---|---|---|---|
| Camada de acabamento / pigmento | Absorção, contraste visível, pluma e resíduo | Fornecedor, produto, cor, brilho e SDS quando disponível | Duas tintas com a mesma cor podem exigir triagens diferentes. |
| Espessura e cura | Limite de remoção, largura de borda e subcorte | Espessura nominal, rota de cura, variação de lote e estado de retrabalho | Um único ajuste de ponto central pode falhar na borda espessa ou com cura insuficiente. |
| Primer / pré-tratamento | Aderência, barreira contra corrosão e resposta de parada | Tipo de primer, pré-tratamento, exposição permitida e proteção pós-marcação | “Metal exposto” não é automaticamente um resultado aceitável. |
| Liga e acabamento do substrato | Reflectividade, fluxo de calor, descoloração e comportamento à corrosão | Liga/grau, rugosidade da superfície, estado polido ou jateado | A condição do substrato determina a qualidade da camada revelada. |
03 · Produtos e finalidade da marcação
Onde as peças metálicas pintadas são usadas e por que são marcadas?
As peças metálicas pintadas são usadas onde o revestimento proporciona aparência, proteção contra corrosão, proteção ambiental ou uma superfície acabada voltada ao cliente. A marcação a laser geralmente é considerada quando as informações precisam ser permanentes, posicionadas com precisão ou integradas a um fluxo de trabalho de rastreabilidade sem adicionar uma etiqueta separada.
Invólucros de equipamentos e painéis de controle
Invólucros de aço ou alumínio pintados podem precisar de identificação de modelo, legendas de controle, símbolos de advertência, escalas ou informações de número de série. O desafio é produzir informações claras sem danificar a superfície acabada ao redor da marca.
Componentes automotivos e de veículos elétricos
Suportes, tampas, invólucros e peças fabricadas pintados podem exigir identificação de peças ou rastreabilidade ao longo da montagem e do serviço. O resultado aceitável depende de se é permitido expor o primer ou o metal na área marcada.
Eletrodomésticos, ferramentas e bens duráveis
Painéis, alças, invólucros e estruturas revestidos podem conter branding, informações de modelo, símbolos de operação ou identificação permanente. A consistência da aparência costuma ser tão importante quanto a legibilidade básica.
Peças de chapa metálica fabricadas e gabinetes
Painéis pintados, gabinetes elétricos, proteções de máquinas e peças fabricadas em geral podem precisar de IDs de montagem, marcas de orientação ou informações permanentes de ativos. Grandes áreas e geometria conformada podem fazer com que o posicionamento e o controle de foco façam parte da decisão da máquina.
04 · Conteúdo da marcação
O que normalmente é marcado em metal pintado?
O conteúdo determina o tamanho da característica, o requisito de contraste, a tolerância de posicionamento e o método de verificação. Um logotipo grande, um pequeno código Data Matrix e uma legenda fina de painel de controle podem usar o mesmo substrato pintado, mas precisam de ópticas, janelas de processo e regras de inspeção diferentes.
Identificação
Números de peça, números de série, códigos de batelada ou lote, IDs de ativos e informações de modelo usados para fabricação, inventário ou serviço.
Códigos de rastreabilidade
Códigos Data Matrix, QR e de barras quando a aplicação exigir identificação legível por máquina. O tamanho do código, a zona de silêncio, o contraste e o método de verificação devem ser definidos antes do teste.
Informações funcionais e de segurança
Escalas, símbolos, legendas de painel de controle, marcas de orientação, avisos e informações de operação, quando a legibilidade e a posição em relação a controles ou características forem importantes.
Branding e informações do produto
Logos, nomes de produtos e informações permanentes voltadas ao cliente, quando a qualidade das bordas, a aparência da superfície e a consistência entre peças podem ser critérios primários de aceitação.
05 · Defina o resultado
Como deve ser uma marca aceitável em metal pintado?
Depois que a viabilidade for estabelecida, defina a aceitação pela camada de parada, contraste, qualidade da borda, integridade do revestimento, condição do substrato e durabilidade. Uma marca visível só é útil se esses limites forem atendidos na peça acabada real.
Ablação seletiva do revestimento e exposição do substrato
Remova a tinta até um contorno definido para que o primer ou o metal crie o contraste necessário. Inspecione a integralidade da remoção do revestimento, a condição da camada exposta, a posição da borda, o subcorte, os resíduos, a adesão ao redor da marca e qualquer consequência para a proteção contra corrosão.
- A camada de parada alvo é explícita.
- A borda está limpa, sem esmaecimento ou levantamento.
- O substrato não está superaquecido nem descolorido além do limite.
- A limpeza e a proteção subsequente estão incluídas no teste.
Mudança controlada de cor ou textura dentro da tinta
Altere a refletância, a cor ou a textura mantendo o revestimento fechado. O resultado ainda precisa ser inspecionado quanto a alteração de brilho, halo, rugosidade, poros puntiformes, afinamento local, alteração de adesão e durabilidade sob a condição final de uso.
- O contraste permanece legível sob iluminação real.
- O revestimento permanece funcionalmente intacto onde exigido.
- Nenhum dano oculto na borda ou empolamento se desenvolve após a limpeza.
- Verificações de desgaste, químicas e de temperatura atendem ao requisito da peça.
Resultado de revestimento aprovado
Arte, área de contraste ou remoção, localização da borda e condição da camada exposta atendem ao desenho e à regra de inspeção acordada.
Legível, mas não automaticamente aceitável.
Halo, alteração de brilho, rugosidade, resíduo, desvio de borda, afinamento local ou exposição incerta do primer precisam de revisão.
Dano funcional ou à proteção
Dano não intencional ao substrato, delaminação, perda da barreira anticorrosiva, queimadura, empolamento ou área exposta não controlada bloqueiam a aprovação.
06 · Geometria e acesso
Como o formato, a espessura e o tamanho da peça alteram o processo?
A pilha de revestimentos controla como a superfície reage, mas a geometria da peça controla se o laser consegue manter o mesmo foco, condição do ponto e posição em toda a área real de marcação. Avalie a peça de produção, não apenas um corpo de prova plano revestido.
Chapa plana e painéis planos
Áreas planas são o caso mais simples para manter o foco e a profundidade de remoção consistentes. Mesmo aqui, a espessura do revestimento e a variação de posição no campo devem ser verificadas em toda a área real de marcação.
Carcaças curvas ou conformadas
Alterações de altura modificam o foco e a densidade de energia efetiva ao longo da marca. Curvatura pequena pode se encaixar dentro da tolerância de foco utilizável; variação de altura maior pode exigir reposicionamento, compensação de foco em 3D ou uma estratégia de marcação diferente.
Peças cilíndricas
Uma marca estreita pode caber na área tangente visível, enquanto uma marca que dá a volta na circunferência pode exigir movimento rotativo ou posicionamento coordenado para manter a geometria e o foco controlados.
Chapa metálica fina
O laser interage principalmente com o revestimento, mas passagens repetidas ou calor excessivo ainda podem descolorir o substrato ou contribuir para distorção local. Peças finas devem ser testadas em sua condição real de apoio.
Painéis grandes e invólucros
Peças grandes deslocam o problema da potência da fonte isoladamente para o tamanho do campo, acesso à peça, consistência do foco, repetibilidade do dispositivo de fixação, eixos de movimento e, às vezes, posicionamento assistido por visão.
Bordas, dobras, furos e áreas rebaixadas
A espessura da tinta e a cobertura de pulverização podem variar perto de características formadas, enquanto o ângulo de acesso e o fluxo de calor local também mudam. Inclua locais críticos de borda e canto na matriz de amostras, em vez de validar apenas o centro de uma face plana.
07 · Seleção da rota de laser
Qual Rota de Laser Você Deve Testar Primeiro?
Para muitas peças metálicas pintadas opacas em que a remoção controlada do revestimento é o objetivo, a fibra Q-switched e a fibra MOPA são rotas lógicas de primeira comparação. O UV torna-se mais relevante quando características finas, resposta do revestimento ou sensibilidade ao calor exigem uma interação mais estreita, enquanto o CO2 ou outro comprimento de onda pode ser útil para determinadas químicas de revestimento. A escolha final ainda depende da pilha exata do revestimento, da camada de parada e dos critérios de aceitação.
| Direção | Onde pode se aplicar | Limite principal | Evidências necessárias |
|---|---|---|---|
| Fibra / Q-switched 1064 nm | Direção comum de triagem inicial para remoção de tinta opaca ou contraste em peças metálicas selecionadas. | Pode aquecer o metal exposto, alargar a borda, descolorir o substrato ou acoplar de forma imprevisível através do pigmento e do primer. | Remoção seletiva, condição do substrato, qualidade da borda, resíduo e repetibilidade em variações de revestimento. |
| MOPA 1064 nm | Compare quando o controle da largura de pulso e da taxa de repetição pode ajudar a mapear a remoção do revestimento em relação ao aquecimento do substrato na pilha exata. | MOPA não é automaticamente menos danoso ou melhor; energia de pulso, sobreposição, foco e acúmulo de calor ainda podem levantar a tinta ou danificar a camada exposta. | Largura de borda lado a lado, controle da camada de parada, condição do substrato, resíduo e uma janela repetível em variações de revestimento. |
| Laser UV | Detalhes finos ou revestimentos que absorvem de forma útil em comprimentos de onda UV; um resultado com menor zona afetada pelo calor é uma questão de teste, não uma suposição padrão. | UV não é isento de danos; fluência excessiva, foco ruim ou química incompatível ainda podem causar levantamento, resíduo ou uma borda fraca. | Fidelidade de detalhes, integridade do revestimento, pluma, largura de borda e janela estável na tinta de produção real. |
| Laser CO2 | Interação condicional com camadas de acabamento orgânicas, remoção decorativa maior ou projetos em que a tinta responde mais fortemente em comprimentos de onda de CO2. | Interação forte com a superfície pode aumentar a área afetada pelo calor, a rugosidade, os fumos ou a exposição do substrato. | Uniformidade de remoção, queima de borda, extração de pluma, aquecimento do substrato e aparência a jusante. |
| Rota verde ou outra rota do projeto | Combinações especiais de revestimento/substrato em que a absorção ou um requisito de detalhes finos justifica um ensaio comparativo. | A disponibilidade e a configuração óptica devem ser confirmadas; o comprimento de onda não deve ser selecionado apenas pela cor da tinta. | Evidências de amostras lado a lado, qualidade dos detalhes, controle da camada de parada e repetibilidade de produção. |
08 · Riscos e modos de falha
Leia o modo de falha antes de aumentar a energia
Baixo contraste não significa automaticamente “adicionar potência”. O defeito visível deve indicar se você deve verificar absorção, foco, estratégia de varredura, identidade da camada, tensão do dispositivo de fixação ou a direção da fonte.
Borda queimada ou alargada
Substrato escurecido, uma ampla zona afetada pelo calor ou uma borda suave podem indicar calor local excessivo, múltiplas passagens, foco ruim ou um substrato que acopla fortemente após a abertura da tinta.
Levantamento e delaminação da tinta
Bordas levantadas, empolamento ou um contorno esfumado podem indicar adesão do revestimento, cura insuficiente, acúmulo de calor ou um mecanismo de remoção inadequado. Inspecione após a limpeza e o manuseio.
Resíduo e redeposição
O resíduo pode vir da camada de acabamento, do primer, de contaminação ou de extração incompleta. Separe “centro limpo” de “borda limpa” e registre o processo de limpeza que a peça acabada usará.
Contraste ou exposição irregulares
Marcas irregulares podem acompanhar variação de espessura, distribuição de pigmento, curvatura da superfície, posição no campo ou desvio de foco. Compare lotes e posições representativos antes de alterar a potência nominal.
| Sintoma observado | Verificar a seguir | Direção da decisão |
|---|---|---|
| Queima de borda ou descoloração do substrato | Densidade de energia, passes, foco, velocidade de varredura, liga do substrato e tempo de permanência na área exposta | Restrinja a interação, altere a rota ou rejeite a condição de borda. |
| Levantamento da tinta, empolamento ou borda esfumada | Cura do revestimento, adesão, espessura, acúmulo de calor e limpeza | Requalifique o sistema de camadas antes de tratar o defeito como cosmético. |
| Resíduo ou redeposição | Ponto de extração, trajeto da pluma, química do revestimento, contaminação e pós-limpeza | Ajuste a extração/limpeza e inspecione a óptica e os dispositivos de fixação quanto a acúmulo. |
| Contraste irregular ou instável | Variação de lote, pigmento, brilho, curvatura, posição de campo e tolerância de foco | Amplie a matriz de amostras ou escolha uma rota com uma janela utilizável mais ampla. |
09 · Validação de amostra
Construa uma matriz de amostras que exponha a variação do revestimento e da borda
Uma fotografia atraente ou um corpo de prova fácil não comprovam uma janela de produção. O teste deve usar a pilha de revestimento acabada, posições críticas da marca e o método de inspeção que governará a liberação.
Congele o mecanismo-alvo
Separe a ablação seletiva da mudança de cor/textura. Forneça a arte, o menor recurso, a tolerância de borda e a camada de parada permitida.
Agrupe as superfícies acabadas
Registre verniz de acabamento, primer, fornecedor, cor, brilho, cura, espessura, substrato, pré-tratamento e variação de lote relevante.
Compare uma janela de processo
Mantenha a iluminação, a limpeza e a inspeção constantes ao comparar marcas repetidas em lotes, posições e variações de foco representativos.
Traduzir para produção
Adicione repetibilidade do dispositivo, tolerância de altura/posição, extração, verificação, tratamento de dados e tempo de ciclo completo antes de dimensionar a máquina.
Recomendação de rota
Orientação condicional da família de fontes vinculada à pilha de revestimento submetida, à camada de parada e ao tamanho do recurso.
Registro de evidências
Observações de amostras marcadas para contraste, qualidade de borda, camada exposta, resíduo e repetibilidade, com riscos em aberto claramente separados.
Entradas de configuração
Requisitos confirmados para óptica, dispositivo de fixação, extração, inspeção, tratamento de dados e a próxima etapa de revisão da máquina.
Para uma consulta útil: anexe peças acabadas ou corpos de prova representativos, informações sobre revestimento e primer, um desenho ou arte de marcação, menor característica, exposição permitida, método de limpeza, tempo de ciclo alvo e o requisito de inspeção ou durabilidade. Uma solicitação de orçamento inicia a revisão; ela não substitui a validação da pilha acabada.
| Registro | Detalhe mínimo | Por quê |
|---|---|---|
| Identidade da superfície | Camada de acabamento, primer, fornecedor, cor, brilho, cura, espessura, substrato e pré-tratamento | Impede que diferentes pilhas de superfície sejam tratadas como um único material. |
| Mecanismo alvo | Ablação seletiva ou alteração de cor/textura do revestimento fechado; arte e menor detalhe | Define a interação e o limite de parada. |
| Borda e substrato | Largura da borda, subcorte, descolamento, condição da camada exposta, descoloração e limite de resíduos | Separa o legível do controlado e durável. |
| Verificações pós-processamento | Verificações de limpeza, adesão, desgaste, químicas, térmicas e relacionadas à corrosão, quando necessário | Confirma que a marca não remove a proteção de que a peça precisa. |
| Entradas de produção | Dimensões da peça, campo, variação de foco, fixação, visão, dados, carregamento e meta de ciclo completo | Encaminha o resultado do material para uma configuração completa de máquina. |
10 · Configuração e segurança da máquina
O resultado de pintura aprovado é apenas uma parte do sistema completo
Assim que a rota do material for confiável, a revisão da máquina alinha a interação aceita à óptica, fixação, invólucro, extração, controle e fluxo de produção. A remoção de tinta pode criar vapores e partículas finas, portanto o ponto do processo e o plano de filtragem devem fazer parte da revisão.
Fonte e óptica
Combine o comprimento de onda, o comportamento do pulso, o tamanho do spot, o campo e o foco à menor característica, à espessura do revestimento e à tolerância de borda. Um campo maior não é automaticamente a melhor escolha para a qualidade da borda.
Fixação e acesso à peça
Suporte à planicidade, curvatura, orientação e distância de borda sem riscar ou tensionar o revestimento. Compensação rotativa ou de altura pode ser necessária para superfícies variáveis.
Extração e organização
Revise as informações do revestimento ou a SDS quando disponíveis, captura local, filtragem, manuseio de resíduos, limpeza das ópticas e acúmulo em dispositivos de fixação. A pluma real determina o plano de extração.
Dados e verificação
Dados variáveis, posicionamento por visão, verificação de código, tratamento de rejeitos e integração de linha pertencem à aplicação configurada. Use a solução de visão relevante após a viabilidade do material ser aprovada.
11 · Perguntas frequentes
Perguntas sobre marcação a laser em metal pintado
Um laser pode remover tinta e deixar uma marca limpa no metal?
Isso pode ser avaliado na pilha exata de tinta/primer/substrato. A aprovação exige mais do que remoção visível: inspecione a posição da borda, o subcorte, o resíduo, o aquecimento/descoloração do substrato, a adesão ao redor da marca e qualquer consequência para a proteção contra corrosão.
Uma fonte de fibra de 1064 nm é sempre a melhor escolha para metal pintado?
Não. Fontes de fibra Q-switched e MOPA devem ser comparadas por comportamento de pulso, spot, sobreposição e acúmulo de calor na pilha de revestimento exata. UV, CO2 ou outra rota podem ser mais úteis para um tamanho de recurso específico, camada de parada ou limite de calor. A evidência de amostras deve decidir.
Alumínio pintado e aço pintado podem compartilhar uma mesma configuração?
Não automaticamente. Refletividade do substrato, fluxo de calor, primer, química da tinta e espessura podem alterar a janela de processo. Trate a liga e a superfície acabada como grupos de qualificação separados, a menos que os testes comprovem uma janela compartilhada.
Como avalio a qualidade da borda?
Defina largura da borda, desfiamento, subcorte, levantamento, resíduo, halo, descoloração do substrato e o método de inspeção antes do teste. Verifique a localização crítica da marca e a condição pós-limpeza, não apenas uma fotografia ampliada do centro.
As marcações em metal pintado sempre precisam expor o metal nu?
Não. Algumas aplicações removem intencionalmente a camada de acabamento até uma camada de primer ou de metal, enquanto outras precisam de uma mudança visível de cor ou textura sem abrir totalmente o revestimento. A camada de parada aceitável deve ser definida antes dos testes a laser, porque a exposição pode alterar a aparência, a adesão e a proteção contra corrosão.
O que devo enviar para um teste de amostra de metal pintado?
Envie peças de produção acabadas ou corpos de prova representativos com informações sobre a camada de acabamento/primer, cor e brilho, cura e espessura, substrato e pré-tratamento, arte, menor detalhe, mecanismo-alvo, exposição permitida, método de limpeza e contexto de produção.