
Guía de materiales de metal recubierto
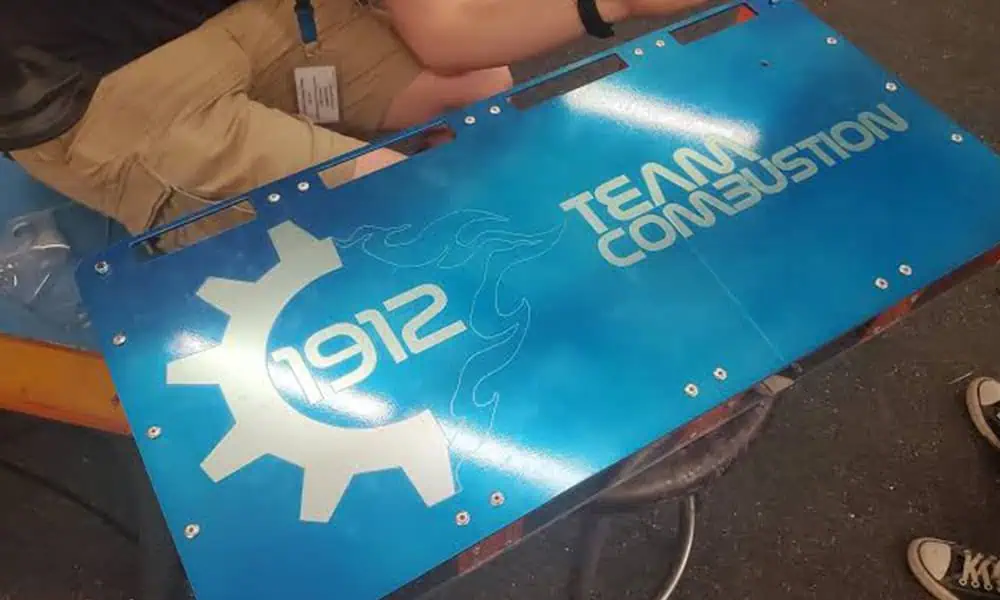
Marcado láser de metal pintado
Sí, el metal pintado se puede marcar con láser, pero el resultado depende de la pila completa de recubrimientos. La química de la pintura, el espesor del recubrimiento, el curado, el pigmento, la imprimación, la reflectividad del sustrato y el pretratamiento determinan si el láser modifica la capa superior, la elimina selectivamente hasta una capa definida o daña el borde.
01 · Viabilidad
¿Se puede marcar con láser el metal pintado?
Sí. El acero pintado, el aluminio pintado y otras piezas metálicas recubiertas se pueden marcar con láser cuando la interacción del láser se ajusta a la combinación real de pintura/imprimación/sustrato. La primera decisión es si el proceso debe eliminar una capa de recubrimiento o crear un cambio visible mientras mantiene el recubrimiento funcionalmente cerrado.
Eliminar la pintura hasta una capa definida
Use el láser para abrir selectivamente la capa superior de acabado de modo que una imprimación o una capa de metal cree el contraste requerido. Esta ruta debe controlar la capa de parada, el ancho del borde, los residuos, la adhesión alrededor de la marca y el estado de cualquier metal recién expuesto.
Cambiar el recubrimiento sin exponer completamente el metal
Use el láser para cambiar el color, la reflectancia o la textura dentro de la pintura cuando el recubrimiento deba permanecer cerrado. La verificación de aceptación aún debe buscar halo, adelgazamiento, poros, ampollamiento, cambio de brillo y durabilidad después de la limpieza o la manipulación.
02 · Condiciones de la superficie
El sistema de recubrimiento acabado controla la ventana de proceso
“Acero pintado” o “aluminio pintado” no basta para seleccionar una máquina. Registre la capa superior real, la imprimación, el curado, el espesor, el brillo, el sustrato y el pretratamiento, porque cada capa cambia la absorción, el flujo de calor, la selectividad de eliminación y el estado del borde expuesto.
Química de la capa superior y pigmento
La resina, el pigmento, la carga, el brillo y la formulación del proveedor influyen en la absorción, el contraste, el penacho y los residuos. Un nombre de color es una pista de cribado, no una especificación de proceso.
Espesor, curado y adhesión
La variación del espesor del recubrimiento, el curado insuficiente, el curado excesivo, el retrabajo y la adhesión cambian el umbral para la remoción y el riesgo de bordes levantados o deshilachados.
Imprimación y metal debajo
La imprimación, el pretratamiento, la aleación, la rugosidad superficial, la reflectividad y la protección contra la corrosión determinan qué puede quedar expuesto y con qué rapidez se propaga el calor después de que la pintura se abre.
| Entrada | Qué puede cambiar | Registro mínimo | Por qué es importante |
|---|---|---|---|
| Capa superior / pigmento | Absorción, contraste visible, penacho y residuo | Proveedor, producto, color, brillo y SDS cuando estén disponibles | Dos pinturas con el mismo color pueden requerir un cribado diferente. |
| Espesor y curado | Umbral de remoción, ancho de borde y socavado | Espesor nominal, ruta de curado, variación de lote y estado de retrabajo | Una sola configuración del punto central puede fallar en el borde grueso o con curado insuficiente. |
| Imprimación / pretratamiento | Adhesión, barrera contra la corrosión y respuesta de detención | Tipo de imprimación, pretratamiento, exposición permitida y protección posterior al marcado | “Metal expuesto” no es automáticamente un resultado aceptable. |
| Aleación y acabado del sustrato | Reflectividad, flujo de calor, decoloración y comportamiento frente a la corrosión | Aleación/grado, rugosidad superficial, estado pulido o granallado | La condición del sustrato determina la calidad de la capa revelada. |
03 · Productos y finalidad del marcado
¿Dónde se utilizan las piezas metálicas pintadas y por qué se marcan?
Las piezas metálicas pintadas se utilizan cuando el recubrimiento proporciona apariencia, protección contra la corrosión, protección ambiental o una superficie acabada orientada al cliente. El marcado láser generalmente se considera cuando la información debe ser permanente, estar posicionada con precisión o integrarse en un flujo de trabajo de trazabilidad sin añadir una etiqueta separada.
Carcasas de equipos y paneles de control
Las carcasas de acero o aluminio pintadas pueden necesitar identificación de modelo, leyendas de control, símbolos de advertencia, escalas o información de número de serie. El desafío consiste en producir información clara sin dañar la superficie acabada alrededor de la marca.
Componentes automotrices y para vehículos eléctricos
Los soportes, cubiertas, carcasas y piezas fabricadas pintadas pueden requerir identificación de piezas o trazabilidad durante el ensamblaje y el servicio. El resultado aceptable depende de si se permite dejar al descubierto la imprimación o el metal en la zona marcada.
Electrodomésticos, herramientas y bienes duraderos
Los paneles recubiertos, las asas, las carcasas y los marcos pueden llevar imagen de marca, información de modelo, símbolos de funcionamiento o identificación permanente. La uniformidad de apariencia a menudo es tan importante como la legibilidad básica.
Piezas y gabinetes fabricados en chapa metálica
Los paneles pintados, gabinetes eléctricos, resguardos de máquinas y piezas fabricadas en general pueden necesitar identificadores de ensamblaje, marcas de orientación o información permanente de activos. Las áreas grandes y la geometría conformada pueden hacer que el posicionamiento y el control del enfoque sean parte de la decisión de la máquina.
04 · Contenido del marcado
¿Qué se suele marcar en el metal pintado?
El contenido determina el tamaño de la característica, el requisito de contraste, la tolerancia de posicionamiento y el método de verificación. Un logotipo grande, un código Data Matrix pequeño y una leyenda fina de panel de control pueden usar el mismo sustrato pintado, pero necesitan ópticas, ventanas de proceso y reglas de inspección diferentes.
Identificación
Números de pieza, números de serie, códigos de lote o partida, identificadores de activos e información de modelo utilizados para fabricación, inventario o servicio.
Códigos de trazabilidad
Códigos Data Matrix, códigos QR y códigos de barras cuando la aplicación requiera identificación legible por máquina. El tamaño del código, la zona de silencio, el contraste y el método de verificación deben definirse antes de las pruebas.
Información funcional y de seguridad
Escalas, símbolos, leyendas del panel de control, marcas de orientación, advertencias e información de funcionamiento cuando la legibilidad y la posición con respecto a los controles o características sean importantes.
Información de marca y de producto
Logotipos, nombres de productos e información permanente dirigida al cliente cuando la calidad del borde, la apariencia superficial y la consistencia entre piezas puedan ser criterios de aceptación principales.
05 · Defina el resultado
¿Qué aspecto debe tener una marca aceptable en metal pintado?
Una vez establecida la viabilidad, defina la aceptación por la capa de detención, el contraste, la calidad del borde, la integridad del recubrimiento, el estado del sustrato y la durabilidad. Una marca visible solo es útil si esos límites se cumplen en la pieza terminada real.
Ablación selectiva del recubrimiento y exposición del sustrato
Elimine la pintura hasta un límite definido para que la imprimación o el metal cree el contraste requerido. Inspeccione la completitud de la eliminación del recubrimiento, el estado de la capa expuesta, la posición del borde, el socavado, los residuos, la adhesión alrededor de la marca y cualquier consecuencia para la protección contra la corrosión.
- La capa de parada objetivo es explícita.
- El borde está limpio, sin difuminado ni levantamiento.
- El sustrato no está sobrecalentado ni decolorado más allá del límite.
- La limpieza y la protección posterior están incluidas en la prueba.
Cambio controlado de color o textura dentro de la pintura
Cambie la reflectancia, el color o la textura mientras mantiene el recubrimiento cerrado. El resultado aún necesita inspección para detectar cambios de brillo, halo, rugosidad, poros, adelgazamiento local, cambios de adherencia y durabilidad bajo la condición de uso final.
- El contraste permanece legible bajo la iluminación real.
- El recubrimiento permanece funcionalmente intacto donde se requiera.
- No aparece daño oculto en el borde ni ampollamiento después de la limpieza.
- Las comprobaciones de desgaste, químicas y de temperatura coinciden con los requisitos de la pieza.
Resultado de recubrimiento aprobado
La ilustración, el contraste o el área de eliminación, la ubicación del borde y la condición de la capa expuesta cumplen con el plano y la regla de inspección acordada.
Legible pero no automáticamente aceptable
El halo, el cambio de brillo, la rugosidad, los residuos, la deriva del borde, el adelgazamiento local o una exposición incierta de la imprimación requieren revisión.
Daño funcional o de protección
El daño no intencionado al sustrato, la delaminación, la pérdida de barrera contra la corrosión, las quemaduras, la formación de ampollas o un área expuesta no controlada bloquean la aprobación.
06 · Geometría y acceso
¿Cómo cambian el proceso la forma, el espesor y el tamaño de la pieza?
La pila de recubrimientos controla cómo reacciona la superficie, pero la geometría de la pieza controla si el láser puede mantener el mismo enfoque, la misma condición del punto y la misma posición en toda el área real de marcado. Evalúe la pieza de producción, no solo un cupón plano recubierto.
Lámina plana y paneles planos
Las áreas planas son el caso más sencillo para mantener constantes el enfoque y la profundidad de eliminación. Incluso aquí, se deben verificar el espesor del recubrimiento y la variación de la posición del campo en toda el área real de marcado.
Carcasas curvas o conformadas
Los cambios de altura alteran el enfoque y la densidad de energía efectiva en toda la marca. Una curvatura pequeña puede quedar dentro de la tolerancia de enfoque utilizable; una variación de altura mayor puede requerir reposicionamiento, compensación de enfoque 3D o una estrategia de marcado diferente.
Piezas cilíndricas
Una marca estrecha puede caber en el área tangente visible, mientras que una marca que rodea la circunferencia puede requerir movimiento rotatorio o posicionamiento coordinado para mantener la geometría y el enfoque controlados.
Chapa metálica delgada
El láser interactúa principalmente con el recubrimiento, pero las pasadas repetidas o el calor excesivo aún pueden decolorar el sustrato o contribuir a una distorsión local. Las piezas delgadas deben probarse en su condición real de soporte.
Paneles grandes y envolventes
Las piezas grandes desplazan el problema de la potencia de la fuente por sí sola al tamaño del campo, el acceso a la pieza, la consistencia del enfoque, la repetibilidad del utillaje, los ejes de movimiento y, a veces, el posicionamiento asistido por visión.
Bordes, dobleces, agujeros y zonas rebajadas
El espesor de la pintura y la cobertura del rociado pueden diferir cerca de elementos conformados, mientras que el ángulo de acceso y el flujo de calor local también cambian. Incluya ubicaciones críticas de bordes y esquinas en la matriz de muestras en lugar de validar solo el centro de una cara plana.
07 · Selección de la ruta láser
¿Qué ruta láser debería probar primero?
Para muchas piezas metálicas pintadas opacas en las que el objetivo es la eliminación controlada del recubrimiento, la fibra Q-switched y la fibra MOPA son rutas lógicas de primera comparación. La radiación UV cobra más relevancia cuando las características finas, la respuesta del recubrimiento o la sensibilidad al calor requieren una interacción más estrecha, mientras que el CO2 u otra longitud de onda pueden ser útiles para determinadas químicas de recubrimiento. La elección final sigue dependiendo de la pila exacta de recubrimiento, la capa de parada y los criterios de aceptación.
| Dirección | Dónde puede encajar | Límite principal | Evidencia necesaria |
|---|---|---|---|
| Fibra / Q-switched 1064 nm | Dirección común de cribado inicial para la eliminación de pintura opaca o el contraste en piezas metálicas seleccionadas. | Puede calentar el metal expuesto, ensanchar el borde, decolorar el sustrato o acoplarse de manera impredecible a través del pigmento y la imprimación. | Eliminación selectiva, condición del sustrato, calidad del borde, residuo y repetibilidad ante la variación del recubrimiento. |
| MOPA 1064 nm | Comparar cuándo el control del ancho de pulso y la frecuencia de repetición puede ayudar a mapear la eliminación del recubrimiento frente al calor del sustrato en el apilamiento exacto. | MOPA no es automáticamente menos dañino ni mejor; la energía del pulso, el solapamiento, el enfoque y la acumulación de calor todavía pueden levantar la pintura o dañar la capa expuesta. | Ancho de borde lado a lado, control de la capa de parada, condición del sustrato, residuo y una ventana repetible ante la variación del recubrimiento. |
| Láser UV | Características finas o recubrimientos que absorben de manera útil en longitudes de onda UV; un resultado con menor afectación térmica es una cuestión a probar, no una suposición predeterminada. | La UV no está libre de daños; una fluencia excesiva, un enfoque deficiente o una química desajustada aún pueden causar levantamiento, residuo o un borde débil. | Fidelidad de las características, integridad del recubrimiento, pluma, ancho de borde y ventana estable en pintura de producción real. |
| Láser CO2 | Interacción condicional con recubrimientos superiores orgánicos, eliminación decorativa de mayor tamaño o proyectos donde la pintura responde con más fuerza a longitudes de onda de CO2. | Una interacción superficial fuerte puede aumentar el área afectada por el calor, la rugosidad, los humos o la exposición del sustrato. | Uniformidad de eliminación, quemado de bordes, extracción de la pluma, calor en el sustrato y apariencia posterior. |
| Ruta verde u otra ruta del proyecto | Combinaciones especiales de recubrimiento/sustrato en las que la absorción o un requisito de características finas justifica una prueba comparativa. | Deben confirmarse la disponibilidad y la configuración óptica; la longitud de onda no debe seleccionarse únicamente a partir del color de la pintura. | Evidencia de muestras en paralelo, calidad de las características, control de la capa de parada y repetibilidad de producción. |
08 · Riesgos y modos de fallo
Lea el modo de fallo antes de aumentar la energía
El bajo contraste no significa automáticamente “aumentar la potencia”. El defecto visible debe indicarle si debe revisar la absorción, el enfoque, la estrategia de escaneo, la identidad de la capa, la tensión del soporte o la dirección de la fuente.
Borde quemado o ensanchado
Un sustrato oscurecido, una amplia zona afectada por el calor o un borde difuso pueden indicar calor local excesivo, múltiples pasadas, mal enfoque o un sustrato que se acopla fuertemente después de que la pintura se abre.
Levantamiento y delaminación de la pintura
Los bordes levantados, la formación de ampollas o un borde difuminado pueden indicar problemas de adhesión del recubrimiento, curado insuficiente, acumulación de calor o un mecanismo de eliminación inadecuado. Inspeccione después de la limpieza y la manipulación.
Residuos y redeposición
Los residuos pueden provenir de la capa superior, la imprimación, la contaminación o una extracción incompleta. Separe el “centro limpio” del “borde limpio” y registre el proceso de limpieza que utilizará la pieza terminada.
Contraste o exposición desiguales
Las marcas irregulares pueden seguir la variación de espesor, la distribución del pigmento, la curvatura de la superficie, la posición en el campo o la deriva de enfoque. Compare lotes y posiciones representativos antes de cambiar la potencia nominal.
| Síntoma observado | Comprobar siguiente | Dirección de decisión |
|---|---|---|
| Quemadura en el borde o decoloración del sustrato | Densidad de energía, pasadas, enfoque, velocidad de escaneo, aleación del sustrato y permanencia en el área expuesta | Reduzca la interacción, cambie la ruta o rechace la condición del borde. |
| Levantamiento de pintura, ampolla o borde difuminado | Curado del recubrimiento, adhesión, espesor, acumulación de calor y limpieza | Recalifique el sistema de capas antes de tratar el defecto como cosmético. |
| Residuo o redeposición | Punto de extracción, trayectoria de la pluma, química del recubrimiento, contaminación y poslimpieza | Ajuste la extracción/limpieza e inspeccione las ópticas y los soportes en busca de acumulación. |
| Contraste irregular o inestable | Variación de lote, pigmento, brillo, curvatura, posición de campo y tolerancia de enfoque | Amplíe la matriz de muestras o elija una ruta con una ventana utilizable más amplia. |
09 · Validación de muestras
Construya una matriz de muestras que exponga la variación del recubrimiento y de los bordes
Una fotografía atractiva o un cupón sencillo no demuestra una ventana de producción. La prueba debe usar la pila de recubrimiento terminada, las posiciones críticas de las marcas y el método de inspección que regirá la liberación.
Congele el mecanismo objetivo
Separe la ablación selectiva del cambio de color/textura. Proporcione el arte, la característica más pequeña, la tolerancia de borde y la capa de parada permitida.
Agrupe las superficies acabadas
Registre la capa superior, la imprimación, el proveedor, el color, el brillo, el curado, el espesor, el sustrato, el pretratamiento y la variación de lote relevante.
Compare una ventana de proceso
Mantenga constantes la iluminación, la limpieza y la inspección mientras compara marcas repetidas en lotes, posiciones y variación de enfoque representativos.
Trasladar a producción
Agregue repetibilidad del dispositivo de fijación, tolerancia de altura/posición, extracción, verificación, manejo de datos y tiempo de ciclo completo antes de dimensionar la máquina.
Recomendación de ruta
Dirección condicional de la familia de fuentes vinculada a la pila de recubrimiento enviada, la capa de parada y el tamaño de la característica.
Registro de evidencia
Observaciones de muestras marcadas para contraste, calidad de borde, capa expuesta, residuo y repetibilidad, con riesgos abiertos claramente separados.
Entradas de configuración
Requisitos confirmados para óptica, dispositivo de fijación, extracción, inspección, manejo de datos y el siguiente paso de revisión de la máquina.
Para una consulta útil: adjunte piezas terminadas o cupones representativos, información del recubrimiento y la imprimación, un plano o arte de marca, la característica más pequeña, exposición permitida, método de limpieza, tiempo de ciclo objetivo y el requisito de inspección o durabilidad. Una solicitud de cotización inicia la revisión; no reemplaza la validación de la pila terminada.
| Registro | Detalle mínimo | Por qué |
|---|---|---|
| Identidad de la superficie | Capa de acabado, imprimación, proveedor, color, brillo, curado, espesor, sustrato y pretratamiento | Evita que diferentes pilas de superficies se traten como un solo material. |
| Mecanismo objetivo | Ablación selectiva o cambio de color/textura de recubrimiento cerrado; diseño gráfico y característica más pequeña | Define la interacción y el límite de parada. |
| Borde y sustrato | Ancho de borde, socavado, levantamiento, condición de capa expuesta, decoloración y límite de residuos | Separa lo legible de lo controlado y duradero. |
| Comprobaciones posteriores al proceso | Comprobaciones de limpieza, adherencia, desgaste, químicas, térmicas y relacionadas con la corrosión cuando sea necesario | Confirma que la marca no elimina la protección que necesita la pieza. |
| Entradas de producción | Dimensiones de la pieza, campo, variación de enfoque, dispositivo de sujeción, visión, datos, carga y objetivo de ciclo completo | Enruta el resultado del material hacia una configuración completa de la máquina. |
10 · Configuración y seguridad de la máquina
El resultado de pintura aprobado es solo una parte del sistema completo
Una vez que la ruta del material es creíble, la revisión de la máquina coincide con la interacción aceptada con la óptica, el utillaje, el recinto, la extracción, el control y el flujo de producción. La eliminación de pintura puede generar humos y partículas finas, por lo que el punto del proceso y el plan de filtración deben formar parte de la revisión.
Fuente y óptica
Haga coincidir la longitud de onda, el comportamiento del pulso, el tamaño de punto, el campo y el enfoque con la característica más pequeña, el espesor del recubrimiento y la tolerancia del borde. Un campo más grande no es automáticamente la mejor opción para la calidad del borde.
Acceso al utillaje y a la pieza
Debe soportar la planitud, la curvatura, la orientación y la distancia al borde sin rayar ni tensionar el recubrimiento. Puede ser necesaria la rotación o la compensación de altura para superficies variables.
Extracción y orden y limpieza
Revise la información del recubrimiento o la ficha de datos de seguridad (SDS) cuando esté disponible, la captura local, la filtración, el manejo de residuos, la limpieza de la óptica y la acumulación en los utillajes. El penacho real determina el plan de extracción.
Datos y verificación
Los datos variables, el posicionamiento por visión, la verificación de códigos, el manejo de rechazos y la integración en línea pertenecen a la aplicación configurada. Utilice la solución de visión correspondiente después de aprobar la viabilidad del material.
11 · Preguntas frecuentes
Preguntas sobre el marcado láser de metal pintado
¿Puede un láser eliminar la pintura y dejar una marca limpia en el metal?
Se puede evaluar en la pila exacta de pintura/imprimación/sustrato. La aprobación requiere más que la eliminación visible: se debe inspeccionar la posición del borde, el socavado, los residuos, el calentamiento/decoloración del sustrato, la adhesión alrededor de la marca y cualquier consecuencia para la protección contra la corrosión.
¿Es una fuente de fibra de 1064 nm siempre la mejor opción para metal pintado?
No. Las fuentes de fibra Q-switched y MOPA deben compararse por el comportamiento del pulso, el punto, el solapamiento y la acumulación de calor en la pila de recubrimiento exacta. UV, CO2 u otra ruta pueden ser más útiles para un tamaño de característica, una capa de parada o un límite térmico determinados. La evidencia de las muestras debe decidir.
¿Pueden el aluminio pintado y el acero pintado compartir un mismo ajuste?
No de forma automática. La reflectividad del sustrato, el flujo de calor, la imprimación, la química de la pintura y el espesor pueden cambiar la ventana de proceso. Trate la aleación y la superficie acabada como grupos de calificación separados, a menos que las pruebas demuestren una ventana compartida.
¿Cómo evalúo la calidad del borde?
Defina el ancho del borde, el difuminado, el socavado, el levantamiento, los residuos, el halo, la decoloración del sustrato y el método de inspección antes de las pruebas. Verifique la ubicación crítica de la marca y la condición posterior a la limpieza, no solo una fotografía ampliada del centro.
¿Las marcas en metal pintado siempre deben exponer el metal desnudo?
No. Algunas aplicaciones eliminan intencionalmente la capa superior hasta una imprimación o una capa metálica, mientras que otras necesitan un cambio visible de color o textura sin abrir completamente el recubrimiento. La capa de parada aceptable debe definirse antes de las pruebas con láser, porque la exposición puede cambiar la apariencia, la adhesión y la protección contra la corrosión.
¿Qué debo enviar para una prueba de muestra de metal pintado?
Envíe piezas de producción terminadas o cupones representativos con información de la capa de acabado/imprimación, color y brillo, curado y espesor, sustrato y pretratamiento, arte, característica más pequeña, mecanismo objetivo, exposición permitida, método de limpieza y contexto de producción.