
Baut · Mur · Sekrup · Ring · Batch Bagian Kecil
Penandaan Laser Pengencang
Tentukan pengikat, material dan permukaan, tanda yang diperlukan, zona terlindungi, hasil target, metode pemuatan, laju produksi, dan metode penerimaan sampel sebelum memilih konfigurasi penandaan laser akhir.
Cakupan Benda Kerja
Pengikat dan Perangkat Keras Kecil Apa Saja yang Dicakup?
Mulailah dengan famili komponen nyata karena permukaan penandaan yang tersedia, datum, pelapis, dan perilaku pemuatan berubah dari baut dan sekrup ke mur, ring, pin, dan perangkat keras kecil lainnya.
Penandaan kepala, flensa, dan sisi
Tanda merek, informasi ukuran atau kelas, identitas lot, dan konten lain yang dikendalikan gambar dapat ditempatkan pada permukaan non-fungsional yang disetujui.
- Konfirmasi gaya kepala, reses, dan geometri flensa
- Tentukan orientasi dari datum yang stabil
- Lindungi ulir, permukaan bantalan, dan fitur penggerak
Penandaan muka, bidang datar, dan sisi terpilih
Mur dapat menawarkan beberapa kemungkinan permukaan penandaan, tetapi permukaan yang dipilih harus tetap dapat diakses dan dapat diulang selama pembebanan dan inspeksi.
- Muka atas atau bawah hanya jika diizinkan
- Bidang datar heks untuk konten yang menghadap samping
- Orientasi terkendali saat satu bidang datar dipilih
Ring, pin, klip, dan komponen kompak
Area terbatas, massa rendah, dan orientasi alami yang tidak stabil menjadikan kontrol datum dan pemeriksaan keberadaan komponen sebagai hal penting untuk repetabilitas.
- Pisahkan komponen yang bersarang atau tumpang tindih
- Kendalikan tinggi, pergerakan, dan kedudukan komponen
- Cegah kesalahan komponen tercampur dan komponen terlewat
Mengapa Menandai
Mengapa Pengencang Diberi Tanda?
Persyaratan penandaan biasanya berasal dari kebutuhan identifikasi, ketertelusuran, kontrol perakitan, atau servis. Tentukan tujuannya sebelum memutuskan bagaimana laser harus membuat tanda tersebut.
Identitas komponen, ukuran, dan produk
Pertahankan nomor komponen, ukuran, tipe, identitas produsen, atau sebutan yang dikendalikan gambar agar tetap terkait langsung dengan pengencang fisik.
Riwayat lot, heat, batch, atau serial
Hubungkan pengencang atau batch pengencang ke catatan produksi, inspeksi, atau material saat genealogi diperlukan.
Kurangi tertukarnya komponen dan kesalahan identifikasi
Gunakan identitas yang mudah dibaca, simbol, atau data yang dapat dibaca mesin untuk membantu membedakan varian dan mendukung perakitan atau inspeksi yang benar.
Pertahankan identitas setelah pemasangan
Pertahankan informasi yang mungkin dibutuhkan tim pemeliharaan, penggantian, atau kualitas setelah komponen meninggalkan lini produksi asal.
Penandaan grade, kelas, dan kepatuhan
Setiap penandaan grade, kelas, sertifikasi, atau kepatuhan harus mengikuti gambar pelanggan dan spesifikasi yang berlaku. Proses penandaan harus mereproduksi penandaan yang disetujui; proses tersebut tidak boleh menciptakan, menetapkan, atau memvalidasinya.
Apa yang Ditandai
Apa yang Biasanya Ditandai pada Baut, Mur, dan Perangkat Keras Kecil?
Isi penandaan itu sendiri memengaruhi ukuran fitur yang diperlukan, toleransi posisi, kontrol data, dan inspeksi. Tentukan tanda nyata terkecil sebelum memilih optik atau otomasi.
| Konten tanda | Tujuan tipikal | Tentukan sebelum pengujian | Metode penerimaan |
|---|---|---|---|
| Logo, simbol, atau identitas tetap | Identifikasi merek atau produk | Karya seni, tinggi karakter, orientasi dan jarak bebas tepi | Keterbacaan visual dan posisi pada sisi yang disetujui |
| Ukuran, nomor part, atau penunjukan yang dikendalikan gambar | Identifikasi part dan kontrol perakitan | Teks persis, karakter terkecil, dan zona yang diizinkan | Konten yang benar dan ukuran yang dapat dibaca |
| Lot, heat, tanggal, atau kode batch | Ketertelusuran manufaktur | Sumber data, frekuensi pembaruan, dan aturan resep | Keterkaitan batch yang benar dan tidak ada data usang |
| Nomor Seri | Ketertelusuran tingkat unit | Sumber urutan, pencegahan duplikasi, dan aturan pengerjaan ulang | Data unik dan konsistensi rekaman |
| Kode Data Matrix atau QR | Identitas yang dapat dibaca mesin | Ukuran kode, ukuran sel, quiet zone, pembaca, pencahayaan, dan metode grade jika ditentukan | Hasil pembaca atau pemverifikasi berdasarkan metode yang disepakati |
Variabel Hasil
Apa yang Menentukan Hasil Penandaan Laser?
“Fastener” bukan pengaturan proses. Hasil yang diterima berasal dari interaksi antara material dasar, finishing, definisi tanda, permukaan yang dilindungi, geometri, fokus, pembebanan, dan siklus produksi penuh.
Logam dasar dan kondisi perlakuan panas
Baja karbon atau baja paduan, baja tahan karat, dan logam lain dapat memerlukan jendela proses yang berbeda. Kekerasan, perlakuan panas, oksidasi, dan kekasaran permukaan juga dapat mengubah respons.
Pelapisan, galvanisasi, oksida, dan finishing
Seng, nikel, krom, dan finishing lainnya harus diperlakukan sebagai sistem lapisan. Tanda yang tampak bersih tetap dapat tidak dapat diterima jika lapisan pelindung atau fungsional berubah terlalu jauh.
Ukuran fitur, kontras, dan kedalaman
Tinggi karakter, lebar garis, ukuran sel kode, detail logo, kontras yang diperlukan, dan kedalaman yang ditentukan mengubah persyaratan optik dan waktu.
Permukaan, kelengkungan, dan tinggi fokus
Bagian atas kepala, bidang datar segi enam, tepi sempit, atau sisi melengkung tidak menyajikan berkas dengan cara yang sama. Variasi tinggi dan sudut mengubah margin fokus dan toleransi penempatan.
Datum, orientasi, dan kedudukan bagian
Goyangan, orientasi campuran, pendudukan rongga yang tidak konsisten, atau variasi sudut dapat memindahkan tanda keluar dari zona yang diizinkan bahkan ketika proses laser itu sendiri stabil.
Takt, data, dan inspeksi
Siklus sebenarnya mencakup pemuatan, pelokasian, penandaan, verifikasi, penanganan reject, dan pembongkaran. Data variabel dan inspeksi dapat menjadi hambatan bahkan ketika waktu laser menyala singkat.
Hasil Target
Hasil Apa yang Harus Anda Targetkan?
Jangan menyetujui tanda pengikat hanya karena terlihat bagus dalam satu foto. Pisahkan penerimaan tanda dari penerimaan produksi sehingga komponen jadi dan proses yang dapat diulang keduanya terdefinisi sebelum pengujian.
Setujui tanda akhir pada komponen yang sebenarnya
- Isi: teks, simbol, kode lot, nomor seri, dan data yang dapat dibaca mesin sesuai dengan sumber dan komponen yang disetujui.
- Posisi: tanda tetap berada di dalam zona yang diizinkan dan menghindari cekungan, ulir, permukaan bantalan/kontak, serta area terlarang yang ditentukan dalam gambar.
- Keterbacaan: teks yang dapat dibaca manusia dan kode yang dapat dibaca mesin lolos dari metode inspeksi yang benar-benar akan digunakan.
- Permukaan dan daya tahan: tanda tidak menimbulkan perubahan yang tidak dapat diterima pada pelapisan, penyegelan, kontak bantalan, atau fitur terkendali lainnya, dan tanda tersebut lolos dari setiap uji keausan, pembersihan, lingkungan, atau korosi yang disyaratkan.
Setujui prosesnya, bukan sekadar satu sampel yang menarik
- Keterulangan: posisi, tampilan, keterbacaan, dan zona terlindungi tetap dapat diterima di seluruh ukuran, rongga, orientasi, dan variasi permukaan yang representatif.
- Takt siklus penuh: validasi siklus lengkap dari pemuatan hingga pelepasan, bukan hanya membandingkan kecepatan penandaan laser.
- Kontrol resep: resep laser, fixture, dan sumber data yang benar dapat diidentifikasi dan direproduksi untuk setiap keluarga pengencang dan kondisi permukaan.
Geometri & Penanganan
Bagaimana Permukaan Penandaan, Geometri, dan Pemuatan Memengaruhi Proses?
Tentukan zona penandaan yang diizinkan dan bagaimana komponen mencapai zona tersebut. Sebuah pengencang dapat memiliki resep laser yang stabil namun tetap gagal produksi karena permukaan, ketinggian, atau orientasi yang salah disajikan.
| Lokasi | Penggunaan tipikal | Pertanyaan pemosisian | Kekhawatiran penerimaan |
|---|---|---|---|
| Bagian atas kepala baut atau sekrup | Konten logo, identitas, ukuran, atau kelas | Dapatkah kepala duduk pada ketinggian yang dapat diulang tanpa bergoyang? | Hindari cekungan, fitur kunci pas, dan geometri terkontrol. |
| Sisi kepala atau tepi flensa | Teks tambahan atau informasi lot | Apakah pengindeksan sudut diperlukan untuk menampilkan satu sisi? | Kendalikan fokus, kelegaan tepi, dan kelengkungan. |
| Permukaan mur | Informasi merek, lot, ukuran, atau kelas | Dapatkah orientasi atas dan bawah dikendalikan? | Jaga agar tetap di luar batas bantalan/kontak yang dilindungi. |
| Bidang datar mur segi enam | Teks sisi atau data variabel ringkas | Bagaimana satu bidang datar dipilih dari enam orientasi? | Kendalikan jarak bebas tepi, konsistensi sudut, dan fokus. |
| Permukaan washer, pin, klip, atau komponen kecil | Identitas lot, simbol, atau ketertelusuran ringkas | Bagaimana komponen tipis dipisahkan, ditahan, dan dihitung? | Periksa pergerakan, distorsi, dan risiko tertukar. |
Kepala baut: tentukan zona penandaan yang diizinkan
Hanya diagram konsep. Gambar atau persyaratan kualitas menentukan area terlindungi yang sebenarnya.
Bidang datar heks mur: lindungi tepi dan permukaan bantalan
Bidang datar sisi yang dipilih memerlukan orientasi sudut yang dapat diulang dan jarak bebas vertikal yang cukup dari tepi atau permukaan bantalan yang dilindungi.
Fixture multirongga: pitch, kedudukan, dan kontrol rongga kosong
Penandaan batch menjadi masalah fixture dan siklus: setiap rongga harus menetapkan datum yang dapat diulang, menjaga permukaan tetap pada ketinggian fokus yang dapat digunakan, dan mendeteksi part yang hilang atau salah bila diperlukan.
Dudukan satu komponen
Gunakan datum khusus ketika satu komponen dimuat dalam satu waktu dan permukaan yang dipilih dapat dipresentasikan secara berulang.
Fixture multi-rongga atau tray
Lokasikan beberapa komponen bersama-sama ketika pitch, tinggi, orientasi, status rongga, dan pembongkaran dikendalikan.
Koreksi posisi
Kuantifikasi offset XY dan variasi sudut sebelum memutuskan apakah diperlukan fixturing yang lebih baik atau vision.
Penanganan kontinu atau otomatis
Tentukan bagian per menit, kemacetan, produk cacat, pengisian ulang, dan pergantian sebelum menentukan skala proses otomatis.
Rute Laser Uji Pertama
Rute Laser Mana yang Harus Diuji Terlebih Dahulu?
Pilih uji pertama dari material, permukaan, dan hasil target yang sebenarnya. Tabel di bawah ini adalah arahan skrining, bukan resep universal atau jaminan bahwa satu sumber akan cocok untuk setiap varian pengencang.
Baja Karbon Tanpa Lapisan / Baja Paduan
Mulailah dengan rute skrining serat berpulsa 1064 nm untuk identifikasi, kontras, atau pengukiran. Konfirmasi perlakuan panas, kekasaran, kedalaman target, dan kebutuhan siklus pada bagian yang sebenarnya.
Baja Tahan Karat
Mulailah dengan serat 1064 nm; evaluasi kontrol pulsa MOPA ketika target membutuhkan jendela termal atau kontras yang lebih sempit. Uji hasil akhir yang sebenarnya alih-alih memindahkan resep dari tingkat lain.
Seng / Permukaan Tergalvanisasi
Pertama, tentukan apakah lapisan seng hanya boleh berubah secara visual, boleh menipis, atau boleh dibuka. Kemudian jalankan matriks penyaringan fiber atau MOPA yang konservatif dan periksa perlindungan korosi yang diperlukan setelah penandaan.
Pelapisan Nikel, Krom, atau Multilapis
Identifikasi susunan pelapisan dan lapisan penghentian yang diizinkan sebelum pengujian. Gunakan komponen jadi untuk memeriksa kontras, tembusnya lapisan, daya rekat di sekitar tanda, dan persyaratan fungsional atau korosi yang ada.
Jangan menganggap panjang gelombang alternatif sebagai peningkatan otomatis
UV, hijau, atau sumber lain hanya boleh diuji jika ada kendala material, ukuran fitur, atau termal yang terdefinisi yang membenarkannya. Sumber yang diterima adalah sumber yang mereproduksi tanda yang diperlukan dengan margin proses yang cukup pada pengencang dan permukaan yang sebenarnya.
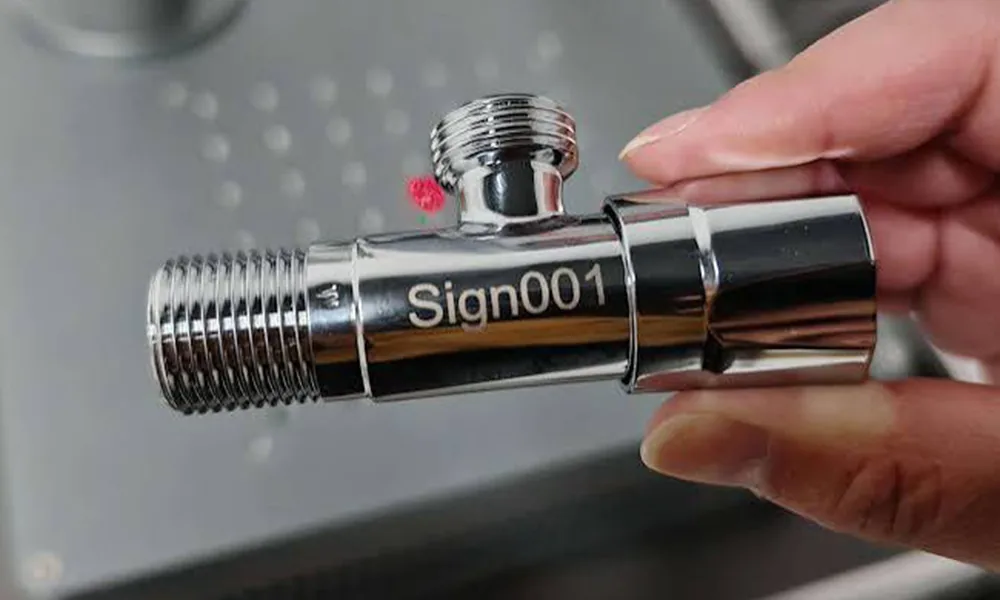
Mode Kegagalan
Di Mana Penandaan Laser Pengencang Sering Gagal?
Diagnosis kegagalan harus memisahkan masalah proses laser dari masalah permukaan, pemosisian, data, atau aliran produksi. Memperbaiki penyebab yang salah dapat membuat sampel yang tampak dapat diterima menjadi kurang dapat diulang.
| Kegagalan yang teramati | Periksa terlebih dahulu | Kemungkinan implikasi proses | Verifikasi setelah perbaikan |
|---|---|---|---|
| Tanda tipis atau berubah dari satu komponen ke komponen lain | Kondisi permukaan, kontaminasi, variasi pelapisan, tinggi fokus, dan resep | Jendela proses mungkin terlalu sempit untuk variasi komponen aktual | Ulangi pada permukaan dan rongga yang representatif |
| Penandaan menembus seng atau plating | Susunan lapisan, lapisan penghentian yang diizinkan, tumpang tindih pulsa, dan jumlah lintasan | Pelepasan energi melebihi perubahan permukaan yang diizinkan | Periksa kondisi lapisan dan lakukan pemeriksaan korosi/fungsional yang diperlukan |
| Halo, rona, atau tepi kasar muncul | Akumulasi panas, tumpang tindih, status pembersihan, dan lintasan berulang | Margin termal atau ablasi terlalu agresif | Bandingkan tampilan dan integritas permukaan setelah pembersihan |
| Tanda bergeser ke arah reses, tepi, atau zona bantalan | Datum, dudukan, toleransi rongga, dan orientasi | Kesalahan pemosisian lebih besar daripada margin zona penandaan yang diizinkan | Jalankan batch representatif dan ukur keterulangan lokasi |
| Satu bidang datar mur ditandai secara tidak konsisten | Orientasi sudut dan metode pengindeksan | Permukaan yang benar tidak disajikan secara konsisten berulang | Konfirmasi orientasi bidang datar terpilih selama pembebanan berulang |
| Komponen kecil bergerak selama penandaan | Dukungan nest, penjepitan, getaran, dan kedudukan komponen | Pencekaman benda kerja tidak dapat mempertahankan datum sepanjang siklus penandaan | Periksa posisi dan fokus setelah pemuatan berulang |
| Pembacaan Data Matrix tidak konsisten | Ukuran sel, kontras, zona tenang, fokus, pencahayaan, dan penempatan | Hasil optik atau pengaturan inspeksi tidak memiliki margin | Gunakan pembaca/pemverifikasi yang dimaksudkan dan pencahayaan produksi |
| Nomor seri hilang atau terduplikasi | Sumber data, aturan urutan, jalur penolakan/pengerjaan ulang, dan izin resep | Logika ketertelusuran tidak terikat dengan benar pada aliran part | Jalankan urutan terkendali dengan reject dan rework |
| Output tidak memenuhi takt | Waktu memuat, memposisikan, menandai, memeriksa, menolak, dan membongkar secara terpisah | Bottleneck mungkin terletak pada penanganan atau inspeksi, bukan pada daya laser | Ukur waktu siklus lengkap dalam kondisi produksi yang representatif |
Alur Kerja Produksi
Bagaimana Proses Penandaan Fastener Masuk ke Produksi?
Proses yang siap produksi mengendalikan part, data, dan hasil inspeksi dari pemuatan hingga pelepasan. Tingkat otomatisasi yang tepat bergantung pada volume dan variasi, tetapi urutan pengendalian harus tetap eksplisit.
Muat, pisahkan, dan identifikasi
Sajikan satu pengencang yang benar ke setiap nest atau posisi terkendali tanpa tumpang tindih atau tertukar, lalu pilih program, sumber data, dan metode penerimaan yang benar untuk keluarga komponen dan permukaan tersebut.
Orientasikan, tentukan posisi, dan tandai
Tetapkan bidang, orientasi sudut, datum XY, dan ketinggian fokus yang diperlukan, lalu jalankan resep laser yang disetujui tanpa memasuki area yang dilindungi atau melampaui perubahan permukaan yang diizinkan.
Verifikasi, tolak, atau rilis
Periksa konten, posisi, keterbacaan, hasil kode, dan setiap item penerimaan dalam jalur. Pisahkan bagian yang gagal, kendalikan pengerjaan ulang, dan cegah pengencang yang belum diverifikasi masuk kembali ke alur yang telah diterima.
Catat, bongkar, dan lakukan pergantian
Simpan data hasil yang diperlukan, selesaikan penghitungan batch, dan bongkar bagian yang diterima. Sebelum ukuran, finishing, atau varian berikutnya dimulai, konfirmasi ulang fixture, resep, fokus, dan aturan data.
Penerimaan Sampel
Bagaimana Sampel Pengencang Harus Divalidasi?
Satu sampel genggam yang menarik tidaklah cukup. Gunakan bagian jadi yang representatif, ulangi kondisi pembebanan yang sebenarnya, dan terapkan logika penerimaan yang sama yang akan penting dalam produksi.
Tentukan sampel representatif dan zona terlindungi
Sertakan rentang ukuran sebenarnya, gaya kepala, ukuran mur, kelas material, pelapisan, dan kondisi permukaan. Catat permukaan penandaan yang disetujui, datum, area keep-out, dan setiap permukaan ulir, bantalan, penggerak, atau kontak yang harus tetap tidak terpengaruh.
Lakukan skrining proses laser dalam kondisi pembebanan nyata
Ubah satu kelompok parameter bermakna setiap kali dan catat sumber, optik, resep, hasil penandaan, dan respons permukaan. Ulangi pada posisi nest, cavity, orientasi, atau feed yang sebenarnya agar variasi fixture dan fokus turut disertakan.
Terapkan penerimaan penandaan, permukaan, dan ketahanan
Konfirmasi data tetap atau variabel, posisi penandaan, keterbacaan manusia, dan hasil kode yang dapat dibaca mesin bila diperlukan. Periksa adanya hal-hal yang tidak dapat diterima seperti penembusan, kekasaran, rona warna, geram, residu, atau perubahan area fungsional, dan jalankan uji keausan, pembersihan, korosi, atau servis yang disyaratkan oleh gambar atau rencana kualitas.
Buktikan siklus produksi penuh
Jalankan cukup banyak part representatif untuk memastikan pemuatan, penandaan, verifikasi, penanganan reject, kontrol batch, dan takt sebelum konfigurasi akhir serta revisi proses dibekukan.
Penampilan saja tidak cukup untuk fastener berpelapis atau fungsional
Jika tanda tersebut dapat mengubah perlindungan terhadap korosi, pelapisan, area bantalan/kontak, atau fitur terkendali lainnya, persyaratan mutu pelanggan atau proyek yang bertanggung jawab harus menetapkan uji fungsional yang berlaku. Tanda yang tampak bersih tidak membuktikan bahwa permukaan tersebut masih memenuhi persyaratan itu.
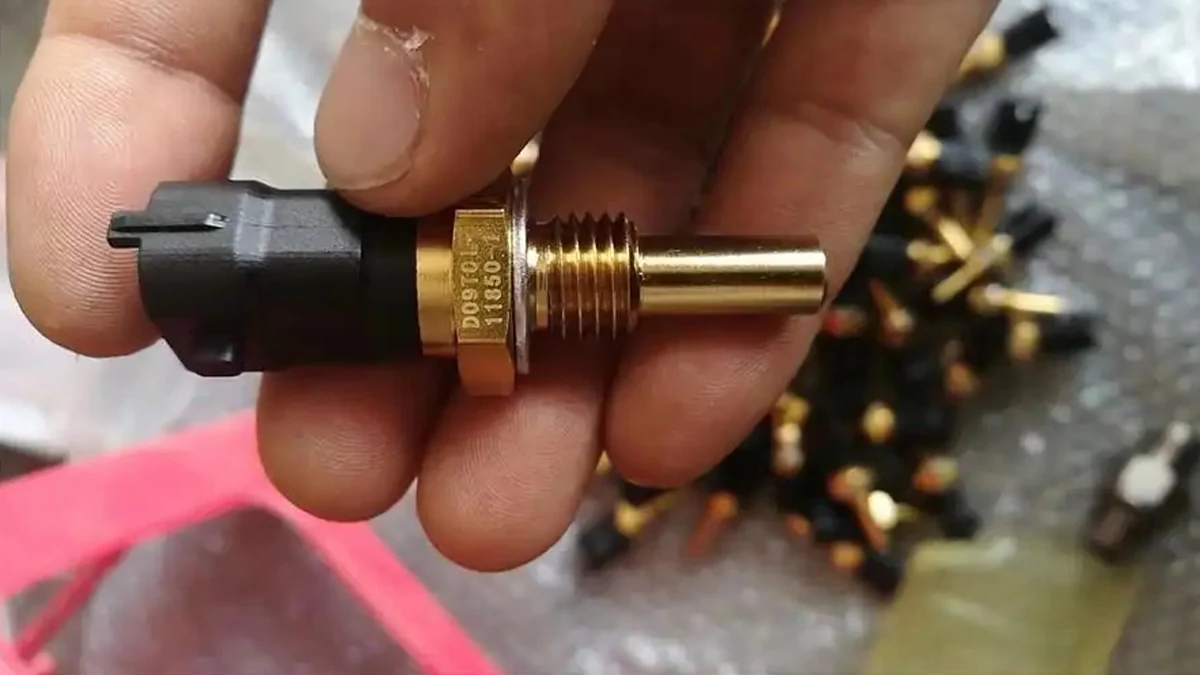
Rekaman Bukti
Apa yang harus dicantumkan dalam rekaman sampel pengencang yang terkualifikasi
- Identitas sampelNomor part, keluarga pengencang, grade material, dan finishing/pelapisan aktual.
- Zona penandaan yang disetujuiReferensi gambar, permukaan, datum, dan batas keep-out.
- Pengaturan laserFamily/model sumber, lensa/bidang, ID resep, dan referensi fokus.
- Fixture & batchIdentitas nest/cavity, metode orientasi, kuantitas batch, dan kondisi takt.
- Hasil penerimaanKonten, posisi, hasil keterbacaan/kode, dan pengamatan integritas permukaan.
- Uji fungsionalUji korosi, keausan, atau uji lain yang ditentukan bila dipersyaratkan oleh proyek.
- Berkas buktiFoto sebelum/sesudah, catatan inspeksi, dan referensi laporan terkait.
- Persetujuan teknisPeninjau penanggung jawab yang disebutkan namanya, tanggal, dan konfigurasi/revisi yang disetujui.
Konfigurasi Akhir
Bagaimana Hasil Uji Sampel Menentukan Konfigurasi Akhir Mesin?
Mesin final tidak dipilih dari kata “fastener”. Mesin dipilih berdasarkan jendela proses yang terbukti pada part nyata serta geometri, penyajian batch, takt, inspeksi, dan persyaratan data.
| Apa yang ditunjukkan oleh pengujian atau tinjauan produksi | Keputusan konfigurasi yang dipengaruhinya | Mengapa ini penting |
|---|---|---|
| Sumber dan perilaku pulsa mana yang menghasilkan tanda yang diterima | Keluarga sumber laser dan kemampuan kontrol pulsa | Sumber harus menghasilkan kontras, penghilangan, atau pengukiran yang diperlukan tanpa melebihi perubahan permukaan yang diizinkan. |
| Fitur teks/kode terkecil ditambah total area penandaan | Lensa, bidang penandaan, dan pengaturan optik | Ukuran fitur dan ukuran bidang penandaan harus seimbang agar detail tetap terbaca pada seluruh rentang komponen aktual. |
| Variasi ketinggian melebihi margin fokus tetap | Kontrol Z, strategi fokus, atau kemampuan 3D jika dibenarkan | Permukaan harus tetap berada di dalam jendela proses yang dapat digunakan pada berbagai jenis kepala dan variasi dudukan komponen. |
| Konten sisi atau keliling tidak dapat dijangkau dari satu sudut tetap | Sumbu putar/pengindeksan, cekam, atau fixture orientasi khusus | Gerakan sudut yang terkendali diperlukan ketika marka melampaui bidang singgung yang stabil atau satu permukaan tertentu harus dihadapkan. |
| Penempatan bagian bervariasi di luar toleransi fixture | Nest/fixture yang lebih baik atau pemosisian visi | Sistem harus mengoreksi sumber variasi posisi yang sebenarnya sebelum penandaan dapat diulang dengan andal. |
| Diperlukan baki multi-rongga atau batch besar | Pitch fixture, cakupan bidang, gerakan stage, atau tata letak multi-stasiun | Bidang optik dan metode penanganan harus mencakup setiap rongga tanpa mengorbankan fokus atau takt. |
| Pemuatan manual tidak dapat memenuhi output yang dibutuhkan | Meja shuttle, pengumpan, konveyor, robot, atau metode penanganan otomatis lainnya | Otomatisasi dibenarkan oleh siklus yang terukur dan kebutuhan pemuatan, bukan hanya oleh jenis pengikat. |
| Data serial atau kode berubah per komponen | Perangkat lunak, pemindai, PLC, basis data, atau antarmuka MES | Pemilihan dan verifikasi data harus tetap tersinkronisasi dengan komponen fisik yang benar. |
| Verifikasi kode/tanda secara otomatis diperlukan. | Pembaca, verifikator, kamera, dan logika penolakan | Perangkat keras inspeksi harus sesuai dengan metode penerimaan yang sama yang digunakan selama validasi. |
| Pelapisan/penyepuhan membatasi margin proses | Kontrol sumber/pulsa, perlindungan resep, dan set parameter khusus permukaan | Konfigurasi yang disetujui harus mempertahankan lapisan penghenti yang diizinkan dan mengulang hasil pada berbagai variasi permukaan akhir. |
| Siklus penuh tidak memenuhi takt meskipun penandaan itu sendiri cepat | Perubahan pada penanganan, inspeksi, paralelisasi, atau otomasi sebelum sekadar meningkatkan daya laser | Hambatan harus dihilangkan di tempat hambatan itu benar-benar terjadi. |
| Jadwal produksi memerlukan operasi yang berkelanjutan | Margin siklus kerja, desain stasiun kerja, dan penyediaan pengelolaan termal yang sesuai dengan sumber yang dipilih | Uji coba sampel singkat tidak membuktikan bahwa sistem final mampu mendukung pola operasi yang direncanakan. |

Logika konfigurasi
Material dan permukaan + tanda yang diperlukan + hasil target + zona terlindungi + geometri dan pembebanan + kuantitas/takt + penerimaan sampel secara bersama-sama menentukan konfigurasi sumber, optik, fiksatur, gerak, otomasi, inspeksi, data, dan stasiun kerja.
Panduan Teknis Lanjutan
Panduan Material dan Produksi Terkait
Setelah persyaratan pengikat sudah jelas, gunakan panduan material yang relevan untuk perilaku permukaan dan hub Solusi untuk pemilihan metode penentuan posisi, rotari, otomasi, atau ketertelusuran.
Pengikat Baja
Tinjau kondisi permukaan khusus baja, kontras, dan pertimbangan pengukiran.
Penandaan laser bajaFastener Baja Tahan Karat
Tinjau hasil akhir khusus baja tahan karat, kontras, dan persyaratan permukaan yang sensitif terhadap panas.
Penandaan laser baja tahan karatPengencang Galvanis / Berlapis Seng
Tinjau pertanyaan tentang perubahan lapisan seng, penembusan, dan risiko korosi pada jalur pelapisan.
Penandaan baja galvanisPelapisan Nikel, Krom & Lainnya
Tinjau susunan pelapisan, lapisan penghentian yang diizinkan, serta penerimaan fungsional/korosi.
Penandaan laser logam berlapisPemosisian, rotari, otomatisasi, dan ketertelusuran
Untuk penempatan variabel, penandaan sisi terpilih atau keliling, penanganan bervolume tinggi, verifikasi kode, atau integrasi data, tinjau Solusi Penandaan Laser hub Solusi Penandaan Laser dan cocokkan metode produksi dengan kendala pengencang yang terukur.
Langkah Selanjutnya
Evaluasi Batch Fastener Anda dengan Komponen Nyata
Kirimkan keluarga fastener, material dan finishing, permukaan penandaan yang disetujui, zona terlindungi, konten penandaan, hasil target, kuantitas, takt, metode pemuatan, dan uji penerimaan. Zhuorui Laser dapat menggunakan pengujian sampel representatif untuk mempersempit jalur laser dan menentukan konfigurasi optik, fixture, gerakan, inspeksi, data, dan otomasi yang diperlukan.