
Anillos de rodamientos · Caras frontales · Zonas de circunferencia aprobadas
Marcado láser de rodamientos
Planifique un proceso de marcado de rodamientos definiendo la familia de rodamientos, el material y la condición de la superficie, las zonas funcionales sin marcado, el código o texto requerido, el resultado objetivo, la presentación de la pieza, la tasa de producción y los criterios de aceptación de muestras antes de la configuración final de la máquina.
Alcance de rodamiento / pieza de trabajo
Defina el rodamiento antes de definir el proceso de marcado
El mismo código puede comportarse de manera muy diferente en un anillo endurecido suelto, un rodamiento ensamblado con sellos o una variante de rodamiento recubierto. Defina primero dos entradas separadas: la familia de rodamientos y el estado de la pieza en el momento del marcado.
Familia de rodamientos
Identifique el diseño del rodamiento porque la geometría del anillo, el ancho disponible de la cara lateral, la información de orientación y las superficies funcionales varían según la familia.
Familias de rodamientos de bolas
Los diseños de rodamientos de bolas de ranura profunda, de contacto angular y otros pueden diferir en el ancho de la cara lateral, la disposición de sellos, los requisitos de orientación y el área de marcado no funcional disponible.
Familias de rodamientos de rodillos
Los rodamientos de rodillos cilíndricos, cónicos y esféricos pueden introducir intervalos de diámetro más amplios, información direccional, geometría de aros diferente y distinto acceso alrededor de hombros y jaulas.
Rodamientos axiales y especiales
Los rodamientos axiales, los conjuntos emparejados y los ensamblajes de rodamientos especiales pueden requerir identificación de caras, orientación o información de emparejamiento que debe definirse antes de crear la disposición.
Estado de la pieza en el marcado
Defina por separado qué tan completo, limpio y accesible está el rodamiento cuando se produce el proceso láser.
Aros interiores o exteriores sueltos
Los aros sueltos suelen ofrecer el mejor acceso, pero el plano aún debe identificar las pistas de rodadura, los ajustes de precisión, las interfaces de sellado y cualquier superficie que deba permanecer intacta.
Rodamientos abiertos ensamblados
Las jaulas, los elementos rodantes, la grasa y la geometría adyacente pueden cambiar el acceso del haz, el contacto con el utillaje, el control de residuos y la inspección posterior al marcado.
Rodamientos sellados o lubricados
Los sellos, los blindajes, el aceite protector y la grasa pueden restringir la zona disponible y crear requisitos adicionales de limpieza, enmascaramiento e inspección posterior al marcado.
Ubicación del marcado
Elija una zona aprobada para el marcado de rodamientos
Esta sección responde primero a la pregunta funcional: ¿dónde se permite el marcado sin comprometer la rodadura, el sellado, el montaje u otras funciones del rodamiento? Apruebe la superficie y sus límites de no marcado antes de decidir cómo enfocar, fijar o girar la pieza.
Marcado en la cara lateral del anillo
A menudo, la ubicación de inicio más práctica para la designación y la información de trazabilidad cuando la cara proporciona suficiente ancho y el plano permite el marcado.
Marcado de circunferencia exterior
Trate una banda de diámetro exterior como candidata solo cuando el plano confirme que no es una superficie de ajuste de precisión, sellado, contacto rodante o de otro modo protegida. Apruebe la banda exacta y los límites de exclusión antes del diseño del proceso.
Marcado de circunferencia interior
Trate el agujero como candidato solo cuando no sea una superficie protegida de ajuste de precisión u otra superficie crítica para la función. La aprobación debe identificar el área permitida exacta; el acceso con láser por sí solo no convierte el agujero en una zona de marcado aceptable.
Proteja primero la función del rodamiento
Las pistas de rodadura, los asientos de sellado, los ajustes de precisión y otras superficies críticas para la función deben tratarse como zonas sin marcado, a menos que el plano del rodamiento y el requisito de ingeniería permitan explícitamente lo contrario.
Por qué esto es importante: trabajos publicados sobre marcado de rodamientos señalan que la exposición al láser puede alterar la superficie y la microestructura subyacente del acero para rodamientos endurecido, y aconsejan específicamente no marcar una pista de rodadura debido a sus requisitos de dureza para contacto rodante. Véase US20120312783A1, Método de fabricación de un componente de rodamiento.
¿Por qué marcar los rodamientos?
¿Por qué se marcan los rodamientos?
La razón del marcado debe definirse antes de la ruta del láser. Una marca de branding, un código de trazabilidad de producción y una marca de orientación pueden requerir contenido, posicionamiento y verificación diferentes.
Identificar el rodamiento
La información de marca, designación y familia de productos ayuda a distinguir el tipo correcto de rodamiento durante el inventario, el montaje, el servicio y el reemplazo.
Vincular la pieza con los datos de producción
Los datos de fecha, lote, partida, número de serie o código 2D pueden conectar un rodamiento o anillo con los registros de fabricación, inspección y posteriores.
Permitir la orientación o el manejo de piezas emparejadas
Algunas familias de rodamientos utilizan información de dirección, emparejamiento o referencia dimensional para facilitar el montaje, el emparejamiento o la instalación controlada.
Apoyar la inspección y la liberación
Las marcas de inspección, estado o referencia pueden ayudar a prevenir confusiones cuando su formato, autoridad y relación con el registro de producción están claramente definidos.
Contenido de marcado
¿Qué se marca comúnmente en los rodamientos?
El contenido del marcado debe estar vinculado a una tarea real de identificación, trazabilidad, emparejamiento o inspección. No todos los rodamientos necesitan todos los tipos de datos.
| Contenido de la marca | Propósito típico | Entrada necesaria | Comprobación de aceptación |
|---|---|---|---|
| Designación de marca y de rodamiento | Identificación del producto | Ilustración o fuente, altura de caracteres, ubicación exacta y dirección de visualización | Contenido, posición, contraste y legibilidad correctos |
| Fecha, código de lote o de partida | Trazabilidad de fabricación | Formato, frecuencia de actualización, fuente de datos y regla de duplicados | Datos variables correctos y asociación de registros |
| Número de serie | Identificación a nivel de unidad | Conjunto de caracteres, fuente de secuencia, activador y regla de retrabajo | Sin duplicados, omisiones ni errores de transcripción |
| Código Data Matrix o QR | Trazabilidad legible por máquina | Tamaño del código, carga útil, tamaño de celda/módulo (el ancho de una celda o módulo de código), escáner, curvatura y objetivo de verificación | Legibilidad verificada con el lector previsto y la regla de calificación acordada cuando corresponda |
| Información de orientación o emparejamiento | Control de montaje, emparejamiento o instalación para tipos específicos de rodamientos | Convención de dirección, regla de emparejamiento, ubicación visible y paso de producción responsable | Orientación correcta y sin ambigüedad después del montaje o empaquetado |
| Información de referencia dimensional o de inspección | Referencia de calidad, emparejamiento o proceso cuando lo exija la especificación del rodamiento | Valor o símbolo requerido, convención de tolerancia, regla de revisión y zona aprobada | Valor, formato y relación correctos con el registro de inspección |
Ejemplo específico de rodamiento: La documentación de SKF para algunos rodamientos de bolas de contacto angular de superprecisión enumera la designación del producto, la fecha de fabricación, el número de serie, el código Data Matrix, la dirección de la cara de empuje y la información de desviación dimensional entre las marcas del rodamiento. El contenido exacto depende de la familia de rodamientos y de la especificación del fabricante. Consulte Documentación de marcado de rodamientos SKF.
Variables de resultado
¿Qué determina el resultado del marcado láser del rodamiento?
El nombre del rodamiento por sí solo no determina el proceso. Una prueba de muestra útil registra conjuntamente el material y el estado del tratamiento térmico, la condición de la superficie, el mecanismo de marcado deseado, la geometría y el objetivo de producción.
Sustrato y condición de endurecimiento
Registre si la pieza marcada es de acero para rodamientos, acero inoxidable u otro sustrato, y si el anillo está endurecido o en un estado de fabricación diferente. El acero para rodamientos tratado térmicamente requiere un control más estricto de dónde y cómo se crea la marca.
Acabado, óxido, recubrimiento y película de aceite
Las superficies rectificadas, pulidas, oxidadas, metalizadas o recubiertas responden de manera diferente. El aceite anticorrosivo, la grasa o los residuos también pueden cambiar el contraste y la consistencia del proceso, por lo que la superficie de prueba debe coincidir con las condiciones de producción.
Contraste frente a la eliminación de material
Defina si el objetivo es una marca de contraste visible, una modificación superficial muy poco profunda o un grabado medible. No optimice para la profundidad a menos que el plano o el requisito de durabilidad realmente necesiten profundidad.
Tamaño de los caracteres y densidad del código 2D
Los caracteres pequeños y los códigos 2D densos reducen el rango aceptable para el tamaño del punto enfocado (el punto láser efectivo en la superficie de trabajo), el enfoque, el contraste y la distorsión. El tamaño de celda/módulo del código y el lector previsto deben conocerse antes de la aprobación.
Zona, curvatura y ancho utilizable
Las caras extremas, los orificios pequeños y las superficies cilíndricas cambian el enfoque, la cobertura del campo, las necesidades de rotación y cuánto del código puede permanecer dentro de una zona aprobada.
Tolerancia de posición y tiempo takt
Una marca que se ve bien en una muestra estacionaria aún puede fallar en producción si la variación de carga, el error de posicionamiento, el movimiento rotatorio o el tiempo takt requerido (el tiempo de producción disponible por pieza) empujan el proceso fuera de su rango estable.
Implicación de ingeniería: el calentamiento por láser del acero para rodamientos templado puede alterar el óxido superficial y la microestructura subyacente. Por esa razón, el efecto superficial objetivo y las zonas funcionales protegidas deben formar parte del plan de aceptación en lugar de evaluarse únicamente por su apariencia.
Resultado objetivo
¿Qué resultado debería fijar como objetivo?
Defina el resultado aceptable antes de comparar configuraciones del láser. De lo contrario, una marca más oscura o más profunda puede parecer mejor aunque en realidad no cumpla con el requisito del rodamiento, del código o de producción.
| Objetivo | Definir antes de probar | Cómo verificar |
|---|---|---|
| Contraste visual y legibilidad | Apariencia requerida, condición de visualización, tamaño mínimo de carácter y variación aceptable | Inspección visual controlada o método de imágenes definido en muestras representativas |
| Calidad del código legible por máquina | Tipo de código, carga útil, tamaño de módulo, curvatura, lector y regla/grado de verificación requerido cuando se especifique | Leer con el escáner o verificador de producción previsto antes y después de la prueba de exposición acordada |
| Profundidad o perfil de superficie | Especificar una profundidad medible solo cuando el plano, la durabilidad o el proceso posterior lo requiera | Usar el método de medición de profundidad/perfil acordado en lugar de juzgar la oscuridad como profundidad |
| Posición y orientación | Zona aprobada, dato de referencia, orientación angular y tolerancia de colocación | Comprobar la repetibilidad en la gama prevista de tamaños y variantes de rodamientos |
| Integridad de la superficie | Cambio de rugosidad, borde elevado, rebaba, residuos o efecto térmico máximos aceptables para la aplicación | Inspeccionar la zona marcada y confirmar que ningún efecto se extiende a las superficies funcionales protegidas |
| Durabilidad | Exposición relevante: aceite, limpieza, manipulación, abrasión del embalaje, almacenamiento o montaje posterior | Aplique la secuencia de exposición acordada y vuelva a comprobar la legibilidad, la lectura del código y el estado de la superficie |
| Tiempo de ciclo | Takt objetivo, tiempo de marcado, tiempo de manipulación y tiempo de verificación | Mida el ciclo completo del proceso, no solo la velocidad del escáner |
Geometría + manipulación de piezas
¿Cómo afectan la forma y la carga del rodamiento al proceso?
Una vez aprobada la zona de marcado, la geometría determina con qué fiabilidad puede alcanzarse, enfocarse, posicionarse y repetirse. Esta sección aborda la geometría del proceso y la manipulación, en lugar de decidir si la superficie está funcionalmente permitida.
Diámetro y ancho de anillo
Proporcione el diámetro exterior, el diámetro interior y el ancho de anillo para cada familia de rodamientos prevista. Estas dimensiones definen el rango del dispositivo de sujeción, el acceso óptico disponible, el requisito de área de trabajo y si el posicionamiento rotativo es práctico.
Cobertura y curvatura de la marca
Especifique un requisito de marca local, arco parcial o circunferencia completa dentro de la zona ya aprobada. La curvatura cambia el enfoque y puede distorsionar caracteres o celdas 2D si el movimiento y el marcado no están sincronizados con la superficie.
Dato y orientación
Identifique la cara, el hombro, la característica del diámetro interior u otro dato repetible utilizado para localizar la marca. Si la orientación angular es importante, defina la característica de referencia y la tolerancia.
Montaje y acceso físico
Muestre sellos, protectores, jaulas, bridas y geometría adyacente que puedan obstruir el haz, restringir el contacto seguro del dispositivo de sujeción o dificultar la limpieza e inspección posteriores al marcado una vez elegida la zona aprobada.
Presentación manual, en bandeja o en línea
Defina cómo llega el rodamiento, qué lado queda hacia arriba, si ya está orientado y cómo el operador o la automatización evita que la variante incorrecta entre en la estación de marcado.
Rango de variantes y selección de recetas
Enumere el rango de tamaños previsto y la frecuencia con la que cambian los productos. La producción de alta variedad puede necesitar un ajuste más rápido de los utillajes, recetas almacenadas y una mayor prevención de errores.
Aceite, grasa, retenes y limpieza
Indique la condición real de producción antes y después del marcado. Limpiar una muestra de laboratorio de forma distinta a la de producción puede crear una ventana de proceso falsa, es decir, un rango de ajustes que parece estable en el laboratorio, pero que no cumple repetidamente los criterios de aceptación acordados en producción.

Ruta láser para la primera prueba
¿Qué ruta láser debería probarse primero?
Empiece con el material real del rodamiento, la condición de la superficie y el resultado objetivo. La tabla siguiente es una ruta de cribado para el ensayo de muestras, no una prescripción universal de máquina.
| Pieza de trabajo / objetivo | Primera ruta de cribado | Por qué empezar por ahí | Cuándo ampliar el ensayo |
|---|---|---|---|
| Anillo de rodamiento de acero común o inoxidable; texto, número de serie o código 2D sobre una superficie aprobada. | Láser de fibra de infrarrojo cercano | La fibra es una primera ruta práctica para muchas tareas de marcado de metales y se utiliza ampliamente para el marcado de acero. | Amplíe la prueba si el contraste, la profundidad, la densidad de código, el takt time o la ventana de integridad superficial requeridos no se pueden cumplir de manera consistente. |
| Cojinete metálico donde la calidad superficial es sensible o la ventana de proceso aceptable es estrecha | Comparación de fibra MOPA | MOPA sigue siendo una ruta de láser de fibra, pero el ancho de pulso ajustable puede proporcionar otra ventana de proceso para equilibrar el contraste, la entrada de calor y el efecto superficial. | Compare con la línea base de fibra estándar utilizando el mismo material, acabado, código y criterios de aceptación. |
| Superficie de cojinete galvanizada, recubierta, oxidada o con capas de otro tipo | Pruebe la capa superior real y el mecanismo objetivo | El proceso puede necesitar preservar, modificar o eliminar la capa superficial. La identidad del metal base por sí sola no es suficiente para seleccionar la ruta. | Evaluar fuentes alternativas solo después de conocer el recubrimiento, el espesor, el color y la exposición requerida del sustrato. |
| Material de rodamiento totalmente cerámico, con recubrimiento cerámico o poco común | Evaluación de muestras específica según el material | La palabra “rodamiento” no predice cómo responderá un material cerámico u otro material especial. | Comparar las fuentes láser adecuadas con la composición cerámica real, el acabado, el requisito de marcado y el cambio térmico/superficial permitido. |
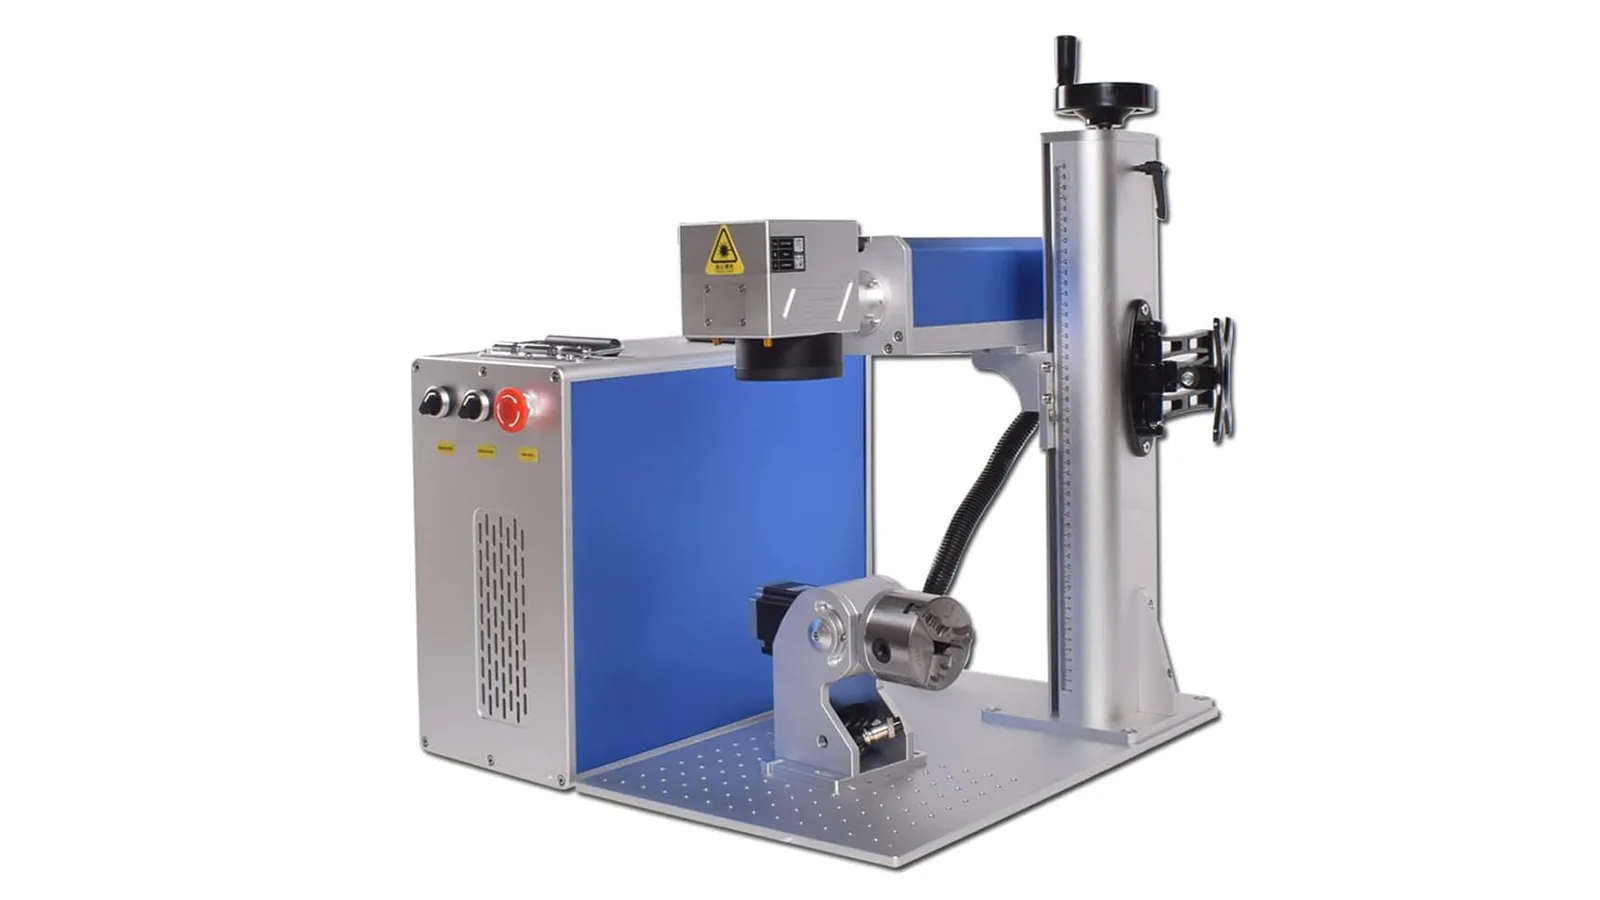
Ruta práctica para la primera prueba: Para los aros de rodamiento de acero convencional o inoxidable, la fibra de infrarrojo cercano es una ruta de evaluación inicial razonable cuando el objetivo es la identificación, la trazabilidad o el marcado superficial poco profundo y controlado. Comparar un proceso de fibra MOPA cuando el control del ancho de pulso pueda ayudar a ampliar la ventana de proceso aceptable o a reducir el efecto superficial no deseado. Este es un punto de partida para las pruebas de muestras, no una prescripción universal para cada material, recubrimiento o acabado de rodamiento.
Diagnóstico de fallos
Modos de fallo comunes en el marcado láser de rodamientos
Una muestra deficiente es útil cuando se diagnostica el fallo. Registre el síntoma, aísle la variable probable y vuelva a probar con los mismos criterios de aceptación en lugar de cambiar varios parámetros a la vez.
| Problema observado | Posibles causas a verificar | Primera acción de diagnóstico | Por qué es importante |
|---|---|---|---|
| El contraste varía de una pieza a otra | Película de aceite, variación en la limpieza, variación del acabado, enfoque o ventana de proceso inestable | Compare muestras limpias y tal como se produjeron; registre el estado de la superficie antes de cambiar los ajustes del láser | Un proceso que depende de diferencias de limpieza ocultas no permanecerá estable en producción |
| Marca rugosa, fundida o en relieve | Energía local excesiva, ajustes de pulso inadecuados (por ejemplo, ancho de pulso y entrega de energía), demasiadas pasadas o un objetivo de profundidad innecesario | Reduzca primero la eliminación de material requerida; compare ajustes de menor energía o diferentes ajustes de ventana de pulso | Los bordes elevados, los residuos y el cambio excesivo de la superficie pueden ser inaceptables cerca de características de rodamientos de precisión |
| Los caracteres o el código 2D se distorsionan en una superficie curva | Desenfoque a lo largo de la curvatura, estrategia de campo incorrecta, sincronización de rotación insuficiente o área de marcado demasiado grande | Reduzca el arco marcado para establecer una línea base, verifique el enfoque y luego pruebe el movimiento coordinado si se requiere cobertura total | El texto legible aún puede fallar la verificación de la máquina cuando la geometría de la celda 2D está distorsionada |
| Costura visible o espaciado estirado alrededor del marcado de OD/ID | Calibración rotativa, solapamiento de inicio/parada, entrada de diámetro, aceleración o error de sincronización | Marque un patrón de referencia y compare la circunferencia/diámetro medidos con la receta de movimiento | Un error de movimiento puede crear elementos de código duplicados, comprimidos o faltantes |
| La posición de la marca deriva | Referencia débil, holgura del dispositivo, orientación inconsistente del rodamiento o receta de variante incorrecta | Mida la repetibilidad del dispositivo y confirme la referencia de producción antes de cambiar los desplazamientos del arte gráfico | Un error de posición puede mover una marca que de otro modo sería aceptable a una zona funcional donde no debe haber marca |
| La marca entra en la pista de rodadura, el asiento del sello o el área de ajuste de precisión | Definición incorrecta de la zona, discrepancia de variante, error de referencia o crecimiento del tamaño del arte gráfico | Detenga la prueba y corrija la definición de la zona aprobada y la prevención de errores | Esta es una falla de protección de la pieza, no un defecto cosmético |
| La marca se degrada después de la limpieza, el engrase o la exposición relacionada con la corrosión | Mecanismo objetivo incorrecto, durabilidad insuficiente, interacción con residuos o cambio en la química de la superficie | Repita la secuencia de exposición acordada en muestras representativas y compare la marca antes/después | La apariencia inmediatamente después del marcado no prueba la durabilidad en el proceso real |
| Los datos de número de serie o código están duplicados o no coinciden | Sincronización del disparador, lógica de retrabajo, discrepancia de receta/datos o fallo en el protocolo de verificación | Rastree un lote de prueba desde los datos de origen a través del marcado, la verificación, el rechazo y los registros de retrabajo | La trazabilidad falla incluso cuando la marca láser en sí parece perfecta |
No trate el efecto térmico como un problema únicamente de color: los trabajos publicados sobre aceros para rodamientos tratados con láser muestran que el aporte térmico puede cambiar la microestructura y la dureza. El efecto exacto depende de las condiciones del proceso, por lo que el marcado de rodamientos debe cualificarse frente a la superficie funcional real y los criterios de aceptación, en lugar de juzgarse únicamente por su apariencia.
Flujo de trabajo de producción
¿Cómo entra en producción un proceso de marcado de rodamientos?
La preparación para la producción significa que el rodamiento correcto se carga, se posiciona, se marca, se verifica y se registra repetidamente en el tiempo takt requerido. La exposición al láser es solo un paso de ese ciclo.
Cargue el rodamiento correcto
Definir la presentación manual, en bandeja, por alimentador o en línea y evitar que ingrese al proceso la familia o el lado incorrecto del rodamiento.
Identificar la variante y la receta
Seleccionar el arte correcto, la receta láser, la ubicación de la marca, los datos de diámetro/rotativo y el formato de datos variables para el rodamiento que se está procesando.
Posicionar y orientar
Ubicar la referencia aprobada, establecer la orientación angular si es necesario y verificar que las zonas protegidas sin marcado permanezcan fuera del campo de marcado.
Marcar la zona aprobada
Aplicar la ventana de proceso validada, incluido cualquier movimiento indexado o rotativo requerido, sin cambiar el efecto superficial aprobado en la muestra.
Verifique el resultado
Verificar la presencia, la posición, el contenido de texto o código, la legibilidad y cualquier resultado de escáner requerido antes de que la pieza salga de la estación.
Gestionar rechazo, retrabajo y datos
Defina qué sucede después de una marca fallida o una lectura fallida, cómo se evitan los duplicados y cómo se asocia el resultado aceptado con el registro de producción.
Verificación del tiempo de ciclo: valide la secuencia completa de carga → posicionamiento → marcado → verificación → descarga/rechazo. La velocidad del escáner o el tiempo de marcado láser por sí solos no constituyen el takt de producción.

Aceptación de muestras
¿Cómo deben aprobarse las muestras de rodamientos?
Una prueba de rodamientos debe aceptarse con base en criterios documentados de identificación, legibilidad, integridad superficial, durabilidad, posición y tiempo de ciclo. “Permanente” no es una especificación de prueba completa.
Use muestras de producción representativas en lugar de solo el rodamiento más fácil de marcar. El conjunto de pruebas debe cubrir límites significativos, como el rango de tamaños, el acabado real, la condición real de aceite/limpieza, la zona de marcado prevista y las principales variantes planificadas para producción.
Si la profundidad o el perfil de la superficie son importantes, defina el método de medición. Si el proyecto no requiere profundidad, no convierta un problema de marcado visible en un grabado innecesario.
Resultado de la prueba → Configuración de la máquina
¿Cómo determina la prueba de muestra la configuración final de la máquina?
La máquina final debe configurarse a partir de la ventana de proceso y el método de producción comprobados, no a partir de la palabra “rodamiento”. Cada resultado de la prueba de muestra elimina la incertidumbre de una decisión de configuración específica.
| Resultado de la prueba o entrada de producción | Qué determina en la configuración de la máquina |
|---|---|
| Material, estado de endurecimiento y respuesta superficial | Familia de fuente láser y estrategia de pulso (el enfoque seleccionado de ancho de pulso, frecuencia y entrega de energía) que se trasladará desde la ruta de muestra probada |
| Contraste o profundidad requeridos junto con el tiempo takt | Rango de potencia requerido, número de pasadas y ventana de proceso estable en lugar de seleccionar la potencia únicamente por la apariencia |
| Tamaño de carácter, tamaño de módulo de Data Matrix y área de trabajo requerida | Óptica, tamaño del campo de marcado (el área cubierta por la óptica seleccionada en una sola configuración), requisito de punto enfocado/calidad del haz y la relación aceptable entre el área de marcado y el detalle del código |
| OD, diámetro interior, cobertura de arco y comportamiento del enfoque en curvatura | Dispositivo de sujeción, método de rotación/indexación y estrategia de enfoque para marcado en cara lateral, OD o ID |
| Recuento de variantes, tolerancia de posición y requisito de orientación | Método de cambio, gestión de recetas, prevención de errores y si se necesita detección de piezas o asistencia por visión |
| Aceptación de escáner o verificador | Selección de lector/verificador, disparador de verificación y comunicación de aprobado/reprobado |
| Tamaño del lote, volumen de producción, ciclo de trabajo y takt | Arquitectura manual, semiautomática o en línea, además de carga, protecciones, extracción y capacidad de la estación |
| Flujo de datos de número de serie, lote, receta y trazabilidad | Requisitos de interfaz de E/S, PLC, base de datos o sistema de ejecución de fabricación (MES), que incluyen la prevención de duplicados y la gestión de reprocesos |
Regla práctica: Regla práctica: si una característica de la máquina no puede rastrearse hasta un requisito de muestra comprobado, una necesidad de manipulación de piezas, un requisito de verificación o una restricción de producción, no debe añadirse automáticamente. Si el resultado de una muestra falla, la configuración no debe congelarse hasta que se comprenda el mecanismo de fallo.

Entradas de muestra y RFQ
Envíe la información que cambia la decisión
Rodamiento, material y geometría
Envíe la familia de rodamientos y los números de pieza representativos.
- Material, estado de tratamiento térmico y acabado superficial/recubrimiento
- Diámetro exterior, diámetro interior, ancho y rango de variantes planificado
- Anillo suelto, rodamiento abierto, estado sellado o lubricado
- Fotos, dibujos y todas las zonas protegidas sin marcado
Contenido y resultado objetivo
Enviar arte, texto y formato de datos variables.
- Tamaño de marca, ubicación, cobertura de arco y tolerancia de posición
- Contraste, requisito de profundidad/perfil, si corresponde, y límites de integridad superficial
- Carga útil del código 2D, tamaño de módulo, escáner y objetivo de verificación
- Pruebas de aceite, limpieza, abrasión, almacenamiento u otras pruebas de durabilidad
Manipulación, capacidad y datos
Envíe el tamaño del lote, el volumen de producción y el tiempo takt objetivo.
- Presentación manual, en bandeja, con alimentador o en línea
- Necesidades de orientación, cambio de formato y prevención de errores
- Fuente de datos, reglas de serialización/reprocesamiento y flujo de trabajo de inspección
- Restricciones de destino, voltaje, envolvente e integración
Siguiente paso
Evalúe su requisito de marcado de rodamientos
Comparta rodamientos representativos, la zona de marcado aprobada exacta, el material y las condiciones de la superficie, el gráfico o los datos variables, el resultado de marcado objetivo, la tasa de producción y las pruebas que debe superar la marca. Zhuorui Laser puede usar esos datos para crear una ruta de prueba de muestras y traducir el resultado probado en la configuración requerida de láser, óptica, utillaje, rotativo, verificación e integración.