
تطبيق الأسلاك والكابلات والأنابيب
وسم أنابيب الانكماش الحراري بالليزر
حدّد تركيبة الأنبوب، وحالة الانكماش، والرمز، والهندسة، والمناولة، ومعدل الإنتاج قبل اختيار مسار الليزر. يجب أن تظل العينة الجيدة مقروءة ومقبولة بعد عمليات الانكماش والتجميع والاستخدام اللاحق المطلوبة.
نطاق قطعة العمل
ما هي حالة أنبوب الانكماش الحراري التي تقوم بوسمها؟
حدّد بُعدين منفصلين قبل مقارنة مصادر الليزر أو تخطيطات الآلات: كيف يتم توريد الأنبوب ومناولته، ومتى تُطبَّق العلامة بالنسبة إلى الانكماش.
حالة التوريد / المناولة
أنبوب مستمر أو بكرة
يُقدَّم الأنبوب المُغذَّى من البكرة بشكل مستمر قبل القطع أو الاستعادة. سجِّل تنسيق التغذية وما إذا كانت الرموز تتكرر بتباعد ثابت.
أكمام مقطوعة مسبقًا
تُقدَّم الأكمام الفردية واحدةً في كل مرة. سجِّل أبعاد الكم وما إذا كان التحميل يدويًا أم آليًا.
مرحلة الوسم
قبل الانكماش
تُطبَّق العلامة بالأبعاد الموردة ثم تُقيَّم بعد عملية الاستعادة المحددة.
بعد الانكماش أو التركيب
يتم وضع علامة على الأنبوب النهائي المستعاد أو المركّب وفق هندسته التشغيلية؛ سجّل إمكانية الوصول إلى منطقة العلامة المقصودة.
لماذا وضع العلامة
لماذا يتم وضع علامات على أنابيب الانكماش الحراري؟
يحدد الغرض من الرمز ما يجب أن يبقى مرئيًا بعد الانكماش وما يجب أن يتحكم به نظام الإنتاج.
تعريف الجزء وحزمة الأسلاك
حدد سلكًا أو كابلًا أو جلبة أو تجميعة أو نقطة اتصال بحيث تستطيع فرق الإنتاج والخدمة تمييز الجزء الصحيح.
إرشادات التجميع
استخدم القطبية، أو التصنيف، أو الاتجاه، أو المواصفات، أو نص العميل لتقليل الغموض أثناء التركيب والصيانة.
التتبع
طبّق بيانات الدفعة، أو التاريخ، أو الوردية، أو البكرة، أو الرقم التسلسلي أو غيرها من البيانات المتغيرة عندما تتطلب العملية سجل الإنتاج أو تعريفًا على مستوى العنصر.
ما الذي يتم وسمه
ما الذي يُوسَم عادةً على أنابيب الانكماش الحراري؟
ينبغي اختيار تنسيق الرمز مع مساحة الوسم المتاحة، وانحناء الأنبوب النهائي، وطريقة الفحص المستخدمة بعد الانكماش أو التركيب.
| مهمة الوسم | المحتوى النموذجي | متغيرات التطبيق | محور القبول |
|---|---|---|---|
| نص التعريف | رقم الجزء، أو معرّف السلك، أو الحجم، أو الجهد، أو صياغة العميل | ارتفاع الحرف، والطول المتاح، وقطر الأنبوب، والتباين | وضوح القراءة في حالة المشاهدة النهائية |
| رمز الدفعة أو التاريخ | الدفعة، أو التاريخ، أو الوردية، أو البكرة، أو مرجع الإنتاج | بيانات متغيرة، تباعد التكرار، سلوك التبديل وإعادة التشغيل | بيانات صحيحة وموضع متسق |
| القطبية أو المواصفة | +, −, التصنيف، مرجع اللون أو تعليمات التجميع | الاتجاه، التباعد، موضع التركيب النهائي ومسافة المشاهدة | تفسير لا لبس فيه بعد الانكماش والتركيب |
| الباركود أو الرمز ثنائي الأبعاد | الباركود، أو QR، أو Data Matrix حيث تسمح الهندسة بذلك | حجم الوحدة، الانحناء، المنطقة الهادئة، الإضاءة وهندسة القارئ | قابلية قراءة آلية تم التحقق منها في الحالة النهائية المطلوبة |
متغيرات النتائج
ما الذي يحدد نتيجة وسم الليزر؟
الانكماش الحراري هو شكل من أشكال المنتجات، وليس تركيبة مادة واحدة. تنشأ نافذة الوسم من التفاعل بين بنية الأنبوب، والعلامة المطلوبة، وطريقة معالجة الجزء.
البوليمر والتركيبة
يمكن أن يغيّر البوليمر الأساسي، والأصباغ، والحشوات، وحزم مقاومة اللهب، والمواد المضافة الأخرى الامتصاص، وآلية التباين، ومقدار التغير السطحي المرئي أو الحراري.
اللون وحالة السطح
يمكن أن تتفاوت استجابة الأسطح الداكنة أو الفاتحة أو المعتمة أو اللامعة أو المطفأة أو المطبوعة. كما يمكن أن تؤدي الملوثات السطحية أو الطباعة الموجودة إلى تغيير التباين القابل للاستخدام.
سماكة الجدار وبنية الأنبوب
عادةً ما تترك الجدران الرقيقة هامشًا أقل للطاقة الموضعية الزائدة. يجب اختبار الأنابيب متعددة الطبقات أو المخصصة لأغراض خاصة كما هي موردة فعليًا بدلًا من التعامل معها كمادة بوليمرية عامة.
القطر ونسبة الانكماش
يؤثر القطر المورّد والقطر المستعاد ونسبة الانكماش في عرض العلامة المتاح والانحناء وكيفية تغير النص أو الرموز أثناء الاستعادة.
هندسة الرمز
يحدد ارتفاع الحرف وطول السطر وعرض الخط وحجم وحدة الرمز ثنائي الأبعاد واتجاهه مقدار التغيّر الأبعادي الذي يمكن أن يتحمله الرمز.
ظروف الإنتاج
يمكن أن تؤدي سرعة الخط، وخطوة التكرار، وزمن المكوث، واستقرار التركيز، وتوقيت الإطلاق، والانكماش أو المناولة في المراحل اللاحقة إلى تحويل عينة ساكنة جيدة إلى نتيجة إنتاج غير متسقة.
النتيجة المستهدفة
ما الذي ينبغي أن تحققه علامة الانكماش الحراري المقبولة؟
حدّد معايير القبول قبل الاختبار. الهدف ليس مجرد “علامة مرئية”، بل علامة تصمد أمام العملية المطلوبة مع بقاء الأنبوب صالحًا للاستخدام المقصود.
جودة الرمز
- نص صحيح أو بيانات متغيرة.
- حجم حرف مقروء وتباين كافٍ.
- باركود أو رمز ثنائي الأبعاد قابل للمسح الضوئي حيثما كان مطلوبًا.
- يبقى الموضع ضمن منطقة العلامة المسموح بها.
سلامة الأنبوب والعملية
- لا يوجد تثقيب أو تشوّه أو تفحّم أو بقايا غير مقبولة.
- تبقى العلامة مقبولة بعد دورة الانكماش المحددة.
- لا يؤدي التعرض المطلوب للثني أو الفرك أو الحرارة أو المناولة أو التركيب إلى إبطال العلامة.
- تبقى النتيجة قابلة للتكرار بمعدل الإنتاج المطلوب.
الهندسة والمناولة
كيف تغيّر هندسة الأنبوب ووضعه ومناولته الإنتاجية الإعداد؟
بمجرد تحديد حالة قطعة العمل، حوّلها إلى متطلبات الإعداد التي تتحكم في التركيز والتموضع والتغذية والإطلاق وقابلية تكرار الإنتاج.
| حالة قطعة العمل أو الإنتاج | ما الذي يتغير | ما الذي يجب تحديده قبل الاختبار |
|---|---|---|
| أنبوب مستمر يُغذَّى من بكرة | تصبح دقة الخطوة، وشد التغذية، ومزامنة الخط، واتساق إعادة التشغيل عوامل حاسمة. | سرعة الخط الاسمية/الدنيا/القصوى، وخطوة التكرار، وحركة الأنبوب، وتوفر المرمّز/الزناد، وموضع القطع. |
| جلبة سائبة مقطوعة مسبقًا | قد يكون لاتجاه الجزء ووضعه المتكرر تأثير غالب على اتساق موضع العلامة. | طول الجلبة، ونطاق القطر، وطريقة التحميل، ومفهوم التثبيت، وعدد الأجزاء المطلوبة في الدقيقة. |
| أنبوب دائري أو مُركّب | يغيّر الانحناء التركيز، وعرض العلامة القابل للاستخدام، وتشوّه الرمز عبر السطح. | القطر الخارجي، والقوس القابل للوصول، واتجاه العلامة، وسماحية التركيز، وما إذا كان يمكن تدوير الجزء أو إعادة وضعه. |
| وضع العلامة قبل الانكماش | قد يتغير حجم الرمز، والمسافات بينه، وانحناءه أثناء الاستعادة. | الأبعاد كما تم توريدها وبعد الاستعادة، ونسبة الانكماش، وموقع العلامة النهائي، وطريقة الفحص بعد الانكماش. |
| وضع العلامة بعد الانكماش | تصبح إمكانية الوصول للتجميع النهائي وخلوص المثبّت قيودًا رئيسية. | الهندسة بعد التركيب، والمكونات المحيطة، ونافذة الوسم المتاحة، والتحميل/التفريغ، وموضع الفحص النهائي. |
| إنتاج بكميات أعلى | يجب أن تكون نتيجة العينة قابلة للتكرار على مدار دورة التشغيل المطلوبة، وليس على أجزاء معزولة فقط. | عدد الأجزاء/الأكمام في الدقيقة، وساعات الوردية، والورديات في اليوم، وتكرار التبديل، وطريقة التحقق/الرفض المقبولة. |
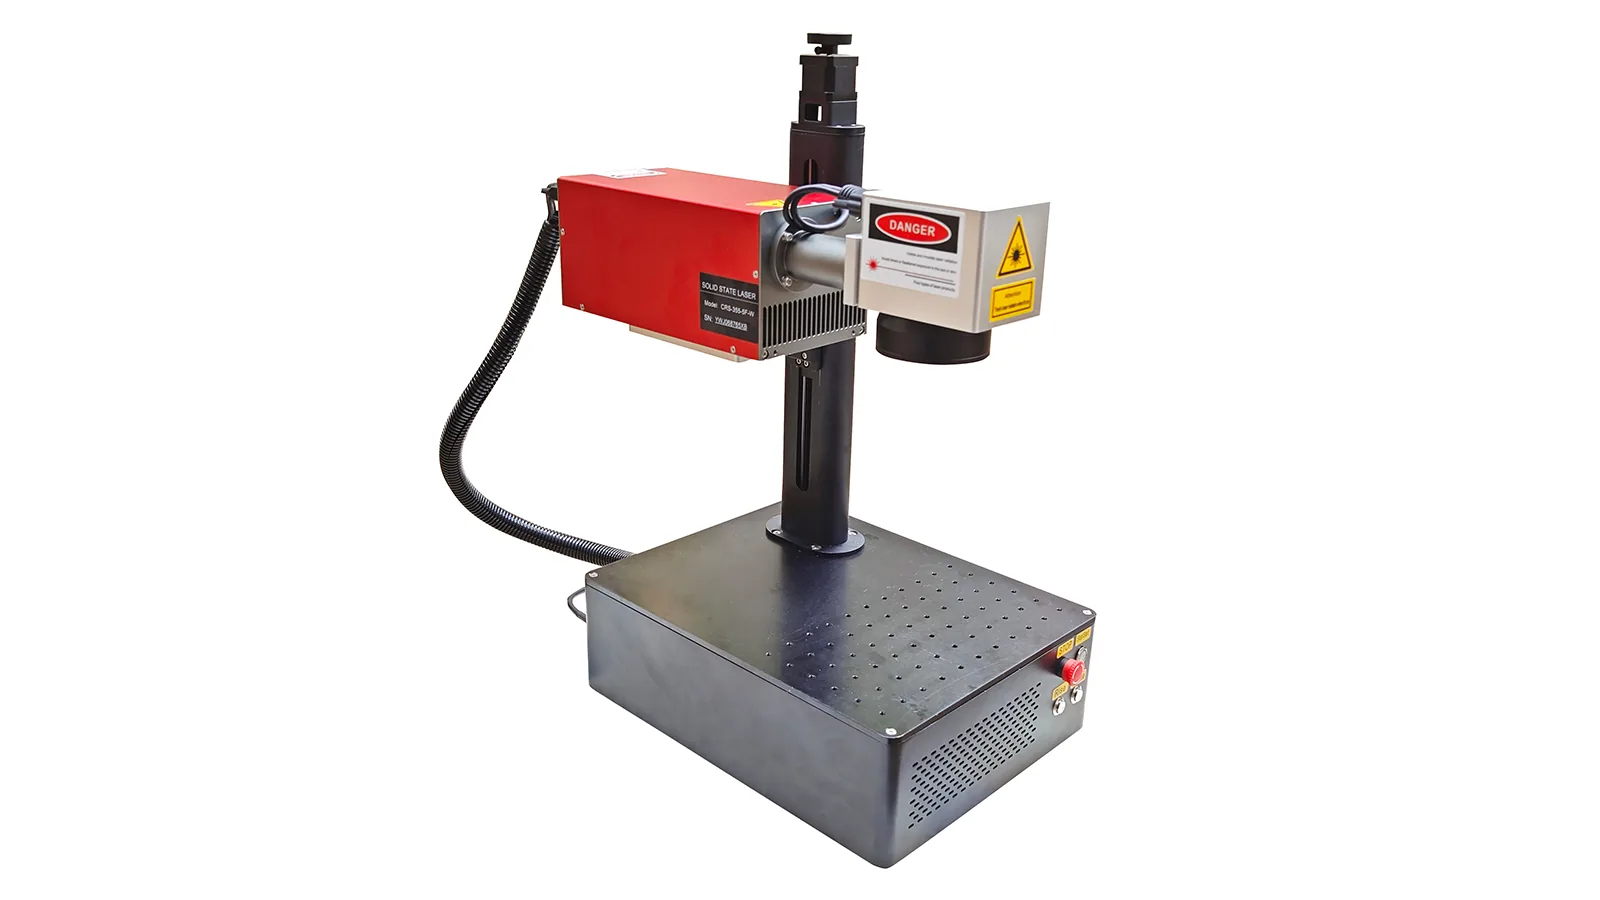

أمثلة معمارية فقط: توضح صور الآلات هذه المناولة خارج الخط مقابل المناولة الآلية. وهي لا تثبت توافق الليزر أو نتيجة وسم على تركيبة انكماش حراري محددة.
مسار الليزر للاختبار الأول
أي مسار ليزر ينبغي اختباره أولاً؟
لا تختر مصدرًا استنادًا إلى عبارة “أنبوب الانكماش الحراري” وحدها. استخدم التركيبة الفعلية، وهدف الوسم، والمنطقة المتأثرة المسموح بها لتحديد مسار الفرز الأول، ثم قارن نتيجة العينة في ظل ظروف الانكماش والإنتاج المطلوبة.
| الحالة الابتدائية | المسار الجدير بالتقييم أولاً | ما الذي يجب أن يثبته الاختبار |
|---|---|---|
| رمز دقيق، مساحة علامة صغيرة أو بوليمر حساس حرارياً حيث يجب التحكم في المنطقة المتأثرة بإحكام | UV يمكن أن يكون مرشحاً مبكراً في التركيبات التي تستجيب عند هذا الطول الموجي. | التباين، جودة الحواف، تغير السطح، قابلية القراءة بعد الانكماش، وزمن الدورة القابل للتحقيق. |
| بنية بوليمرية تستجيب للتفاعل السطحي المتحكم فيه مع CO₂ وحيث يمكن للعلامة المطلوبة تحمل تلك الآلية | CO₂ يمكن فحصه. | التباين، التشوه، خطر الاختراق، سلوك البقايا/الأبخرة، السلامة بعد الانكماش والسرعة. |
| بوليمر مصبوغ أو محشو أو معدّل بإضافات يُظهر استجابة مفيدة في الأشعة تحت الحمراء القريبة | فايبر, ، بما في ذلك متغيرات MOPA حيث يكون التحكم في النبضة ذا صلة، يمكن تقييمه. | آلية التباين، والتأثير الحراري، وقابلية التكرار، ونافذة النبضة المطلوبة، وسلامة ما بعد الانكماش. |
| تركيبة غير معروفة، أو أنبوب متعدد الطبقات، أو معلومات مورد غير متسقة | تحديد المادة إضافةً إلى الفرز المقارن للعينات أكثر أمانًا من افتراض وجود مصدر عالمي واحد. | أي مصدر يُنشئ علامة مقبولة دون تلف غير مقبول، ثم أي نافذة تشغيلية تبقى مستقرة بعد الانكماش وعند سرعة الإنتاج. |
أنماط الفشل
أين يفشل عادةً وسم الأنابيب القابلة للانكماش الحراري؟
يجب أن يفصل تشخيص الفشل بين استجابة المادة والمشكلات المتعلقة بالهندسة والانكماش والتحكم في الإنتاج.
| المشكلة الملاحَظة | العوامل المساهمة المحتملة | افحص أولاً |
|---|---|---|
| مقروء قبل الانكماش، رديء بعد الانكماش | نسبة الانكماش، وتوجيه الكود، وحجم الوحدة/الحرف، والتقوّس المستعاد أو آلية الوسم. | قارن الأبعاد عند التوريد وبعد الاستعادة، وافحص منطقة الوسم نفسها بعد دورة الاستعادة المحددة. |
| يتشوّه الأنبوب أو يلين أو يتفحّم أو يُثقَب | طاقة موضعية زائدة، استجابة غير مناسبة لطول الموجة، جدار رقيق، تعرض متكرر أو تركيز ضعيف. | افحص المنطقة المتأثرة، وقلّل إدخال الطاقة غير الضرورية، وقارن مسارًا آخر إذا تعذّر تحقيق التباين المطلوب بأمان. |
| نتيجة جيدة على دفعة، وتباين ضعيف على دفعة أخرى | اختلاف في التركيبة، أو الصبغة، أو المادة المضافة، أو السطح، أو دفعة المورّد. | قارن هوية المادة، واللون، وحالة التوريد؛ لا تفترض استجابة متطابقة بناءً على المظهر البصري وحده. |
| رمز 2D مرئي لكنه لا يُمسح ضوئيًا بشكل موثوق | حجم الوحدة، أو التقوّس، أو التشوّه بعد الانكماش، أو التباين المنخفض، أو الإضاءة، أو هندسة القارئ. | تحقّق باستخدام القارئ المقصود في حالة الأنبوب النهائية بدلًا من الاعتماد على الفحص البصري فقط. |
| العينات الساكنة جيدة، لكن علامات الإنتاج تنحرف | تفاوت التغذية، أو توقيت الإطلاق، أو خطوة التكرار، أو التركيز البؤري، أو دوران الأنبوب، أو تغيّر سرعة الخط، أو منطق إعادة التشغيل. | شغِّل عرض الإنتاج الحقيقي أو المحاكى وسجِّل الموضع وجودة الرمز والتوقيت عبر دورات متكررة. |
سير عمل الإنتاج
كيف تنتقل عينة معتمدة إلى الإنتاج؟
يعتمد مسار العملية على ما إذا كان الأنبوب يُوسم قبل الاسترداد أو بعد التركيب، لكن كلا المسارين يحتاجان إلى تحديد موضع مُتحكَّم به وبيانات وتحقق واستجابة رفض محددة.
مسار الإنتاج النموذجي
غذِّ أو حمّل الأنبوب → حدِّد الموضع والاتجاه → فعِّل البيانات الثابتة أو المتغيرة الصحيحة → ضع وسمًا بالليزر → أجرِ الفحص الأولي → اقطع/جمِّع إذا لزم الأمر → أجرِ الانكماش وفق العملية المحددة → تحقق من العلامة النهائية → اقبل أو ارفض.
مسار الإنتاج النموذجي
جمّع وقلّص → اعرض الهندسة النهائية → حدّد منطقة العلامة → فعّل البيانات الصحيحة → اوسم بالليزر → تحقق من قابلية القراءة وحالة الأنبوب → اقبل أو ارفض → سجّل النتيجة عند اشتراط التتبع.
قبول العينة
كيف ينبغي قبول عينات الانكماش الحراري؟
يسجّل اختبار عينة مفيد هوية الأنبوب وحالة العملية ونتيجة القبول النهائية، بحيث يمكن استخدام الدليل نفسه لاختيار تكوين الإنتاج.
عرّف الأنبوب
سجّل المادة/التركيبة إن توفرت، واللون، وسماكة الجدار، والقطر المورّد والمستعاد، ونسبة الانكماش، وحالة السطح، ومعلومات المورّد/الدفعة عند الاقتضاء.
عرّف الكود
استخدم النص أو بنية البيانات الحقيقية، والحد الأدنى لحجم الحرف أو الوحدة، والاتجاه، ومنطقة العلامة، وخطوة التكرار، وطريقة الفحص المقصودة.
نفّذ ظروف المرحلة اللاحقة الحقيقية
افحص قبل وبعد دورة الانكماش المحددة، ثم أضف ما يلزم من الانثناء أو الاحتكاك أو الحرارة أو المناولة أو التركيب أو أي تعرّض آخر خاص بالمشروع.
سجّل القبول
وثّق صحة الكود، وقابلية القراءة/المسح، والموضع، وسلامة السطح، وقابلية التكرار، ونتيجة زمن الدورة مقابل معايير المشروع المتفق عليها.
التكوين النهائي للماكينة
كيف تحدد نتائج اختبار العينات التكوين النهائي للماكينة؟
ينبغي تكوين الماكينة النهائية انطلاقًا من نافذة العملية المُتحقق منها وطريقة الإنتاج—لا أن يتم اختيارها قبل إثبات ظروف الأنبوب والرمز والمناولة.
| نتيجة اختبار مُتحقق منها أو مُدخل إنتاجي | قرار التكوين الذي يُسهم في اتخاذه |
|---|---|
| أي طول موجي/عملية يمنح تباينًا مقبولًا مع تغيير مقبول للأنبوب | عائلة مصدر الليزر ونطاق التحكم في العملية المطلوب. |
| حجم المحرف المطلوب، وحجم الرمز ثنائي الأبعاد، ومجال الوسم | البصريات، الترتيب البؤري ومجال العمل. |
| القطر المُزوَّد/المُستعاد، والانحناء، ومنطقة العلامة المتاحة للوصول | التثبيت، وطريقة التموضع، ومتطلب المناولة الدورانية/ثلاثية الأبعاد المحتمل، ومسافة العمل. |
| بكرة مستمرة، كم مقطوع، أو تجميعة مركّبة | التكامل عبر الخط، محطة عمل خارج الخط، أو بنية مخصصة للتحميل/مناولة الأجزاء. |
| سرعة الخط، الأجزاء في الدقيقة، خطوة التكرار، ونتيجة اختبار زمن الدورة | متطلب أداء المصدر/الماسح الضوئي، تصميم المشفّر/الزناد ومستوى الأتمتة. |
| مصدر البيانات المتغيرة وتكرار تغيير الكود/الرمز | اتصال الحاسوب/وحدة التحكم المنطقية القابلة للبرمجة (PC/PLC)، وواجهة قاعدة البيانات أو التحكم بالخط، وإدارة الوصفات. |
| التحقق المطلوب المقروء آليًا | قارئ الباركود أو التحقق بالرؤية ومنطق الرفض. |
| الدخان أو الرواسب أو النواتج الثانوية للعملية المرصودة | متطلبات الشفط وتخطيط التطويق/تدفق الهواء. |
| عدد الساعات لكل وردية، وعدد الورديات في اليوم، وتكرار التغيير، وحجم الإنتاج | هامش دورة العمل، وتخطيط محطة العمل، واستراتيجية التحميل، ومستوى الأتمتة النهائي. |
| وصول المشغل وقيود التركيب | الحماية، والغلاف، وعناصر التحكم، وتثبيت قطعة العمل، ومخطط تكامل الخط. |
سياق التطبيق المرتبط
اطّلع على مسار إنتاج الأسلاك والكابلات والأنابيب الأوسع
استخدم صفحة التطبيق الأصلية لسيناريوهات إنتاج الكابلات والأسلاك والأنابيب، ثم استخدم هذه الصفحة لتحديد استجابة المادة الخاصة بالانكماش الحراري، وسلوك الاستعادة، والقبول.
الخطوة التالية
تحقق من الأنبوب، والرمز، وحالة الانكماش، وطريقة الإنتاج
يجب أن يثبت الاختبار المفيد العلامة النهائية ويولّد المعلومات اللازمة لاختيار مصدر الليزر، والبصريات، والمناولة، والتحقق، ومستوى الأتمتة.
ناقش تطبيقك