
Marquage laser du silicone et du caoutchouc
Évaluez les pièces en silicone, EPDM, caoutchouc naturel, NBR, SBR et autres élastomères avant de choisir une machine de marquage laser. Ces matériaux peuvent produire des marques utiles, mais le résultat réel dépend du mélange, de la charge, du pigment, de la dureté Shore, de l’état de surface, du contrôle des fumées et du contraste que la ligne de production doit lire.
Demander un devis Préparez un test sur échantillonLe silicone et le caoutchouc peuvent être marqués au laser, mais le mélange détermine la fenêtre
Pour le silicone et les élastomères thermosensibles, le marquage laser UV constitue souvent une première orientation de criblage pertinente lorsque l’objectif est une réaction de surface contrôlée et un effet thermique réduit. Le marquage laser CO2 est couramment évalué pour la gravure du caoutchouc, l’ablation et le contraste de surface. Le marquage fibre ou MOPA est conditionnel : il peut fonctionner sur certains composés chargés, pigmentés ou réactifs au laser, mais il ne doit pas être sélectionné à partir du seul nom générique du matériau.
Un essai sur échantillon utile doit fournir plus qu’une photo réussite/échec. Demandez la direction laser testée, le contraste visible, le toucher de surface, les résidus, l’observation de la fumée, le résultat de nettoyage, le besoin probable de fixation ou d’extraction, et si le résultat convient pour un devis, des essais complémentaires ou un rejet.
Le silicone nécessite une validation délicate
Le silicone souple, élastique et translucide peut être difficile à marquer de manière reproductible. Le procédé doit être contrôlé pour le contraste, le toucher de surface, les résidus, la perte d’élasticité et la résistance au nettoyage.
Le caoutchouc n’est pas un seul matériau
L’EPDM, le caoutchouc naturel, le NBR, le SBR, le butyle, le néoprène et les élastomères de type FKM peuvent réagir différemment, car les charges, le noir de carbone, les huiles, les systèmes de vulcanisation et les additifs modifient l’absorption.
La fumée fait partie de la décision relative au procédé
La fumée, les odeurs, la suie et l’encrassement des filtres ne sont pas des détails secondaires. Ils affectent la propreté du marquage, la maintenance de la machine, l’environnement de l’opérateur et l’acceptabilité du procédé pour une ligne de production.
Détails du matériau qui modifient les résultats de marquage du silicone et du caoutchouc
Un essai utile commence par la formulation exacte, et non par une catégorie générale. Zhuorui Laser doit examiner la pièce réelle, le plan, la FDS ou les informations sur le matériau avant de recommander une configuration UV, CO2, fibre/MOPA ou personnalisée.
Type de silicone
Les silicones LSR, HTV, RTV, de qualité médicale, pour contact alimentaire, translucides et colorés peuvent absorber et se décolorer différemment. Un essai de marquage laser vérifie uniquement la faisabilité du marquage ; il ne remplace pas la certification du matériau, l’évaluation de la biocompatibilité ni l’approbation de conformité pour le contact alimentaire.
Charges et pigments
Le noir de carbone, la silice, le dioxyde de titane, les charges minérales et les additifs sensibles au laser influent fortement sur le contraste et la fumée.
Dureté et épaisseur
Les pièces souples, les fines membranes, les lèvres, les nervures et les bords moulés peuvent se déformer ou changer de toucher si l’apport de chaleur est trop élevé.
État de surface
Les agents de démoulage, l’huile, le talc, l’huile de silicone, la poussière, le revêtement et l’état de post-cuisson peuvent modifier l’uniformité du marquage et les résidus.
Couleur et transparence
Le caoutchouc noir, le silicone blanc, le silicone translucide et les élastomères colorés nécessitent différents contrôles de contraste.
Règle d’acceptation
Un code lisible, un logo à faible tactile, une marque décorative, la résistance à l’abrasion et la résistance au nettoyage doivent être définis avant l’approbation.
Ne pas transférer le résultat obtenu sur un caoutchouc à un autre mélange
Un résultat réussi sur un mélange EPDM noir ne prouve pas que la même voie laser fonctionnera sur le NBR, le silicone, le CR, le FKM ou même une autre formulation d’EPDM. Utilisez la famille de matériaux comme point de départ, puis confirmez la formulation réelle et la pièce moulée.
| Groupe de matériaux | À confirmer d'abord | Premier axe de test | Raison fréquente de réévaluation |
|---|---|---|---|
| Silicone | LSR / HTV / RTV, couleur, transparence, charge, dureté et état de surface. | Contraste, faible effet thermique, toucher de surface, voile et résistance au nettoyage. | Modifications de pigment, de charge, de dureté, de post-cuisson ou de traitement de surface. |
| EPDM | Formule exacte, taux de noir de carbone ou de charge minérale, couleur et finition moulée. | Contraste, comportement d'ablation, suie, résidus et répétabilité. | Changements de fournisseur, de formulation, de couleur ou de lot de production. |
| NBR / SBR / caoutchouc naturel / butyle | Famille exacte, pigment, huile, charge, système de vulcanisation et contamination de surface. | Contraste lisible sans chaleur excessive, sans effet collant ni résidu. | Recette de mélange différente, système d’additifs différent ou état de surface moulé différent. |
| Mélanges de type CR / néoprène et de type FKM | Formulation exacte et FDS ou documentation sur les matériaux disponibles avant les essais. | Réaction du matériau, ainsi qu’un examen des fumées, des résidus et de l’extraction. | Additifs inconnus, système d’additifs ignifugeants ou changement de formulation. |
Pourquoi les pièces en silicone et en caoutchouc nécessitent une identification permanente
Le marquage laser est généralement envisagé lorsque l’encre, les étiquettes ou l’impression par contact sont difficiles à garder homogènes sur des pièces en élastomère flexibles, courbes ou manipulées. La véritable exigence n’est pas simplement “ mettre du texte sur le caoutchouc ” ; il s’agit de créer une identification qui reste utile sans compromettre la surface ou la fonction de la pièce.
Traçabilité et contrôle de la production
Les numéros de pièce, les informations de lot ou de batch, les codes de date et l’identification de série peuvent faciliter la traçabilité de fabrication, l’inspection et la maintenance ultérieure.
Identification d’assemblage et fonctionnelle
Les repères d’orientation, les icônes, les références de position et l’identification des composants peuvent aider les opérateurs à assembler, inspecter ou utiliser correctement la pièce.
Image de marque et identification produit
Des logos, des informations de modèle et des symboles esthétiques peuvent être requis lorsque la marque doit rester intégrée à la pièce moulée plutôt que dépendre d’une étiquette appliquée ou d’une couche d’encre.
Où le marquage laser du silicone et du caoutchouc est couramment évalué
L’application modifie ce que la marque doit supporter et la façon dont la pièce doit être manipulée. Un tube en silicone médical, un joint en EPDM, un clavier et un tuyau en caoutchouc peuvent tous nécessiter des contrôles d’acceptation différents, même lorsque chacun peut être marqué au laser.
Pièces en silicone médical
Les tubes, masques, joints et composants peuvent nécessiter un marquage délicat, une aptitude au nettoyage et une acceptation documentée. La faisabilité du marquage laser ne remplace pas le processus de validation de biocompatibilité, de stérilisation, de conformité réglementaire ou d’approbation du dispositif final du client.
Joints d’étanchéité EPDM automobiles
Les bandes d’étanchéité, les joints et les pièces liées aux essuie-glaces peuvent nécessiter une identification durable de la pièce, du lot ou de la production sans endommager les lèvres d’étanchéité. Le support des pièces courbes, la répétabilité des montages et l’intégration de ligne peuvent faire partie de la configuration finale de la machine.
Tuyaux et tubes en caoutchouc
Les tuyaux et les tubes peuvent nécessiter des codes produit, des informations de lot ou une identification continue de la production. Les surfaces courbes peuvent exiger un outillage de support, une manipulation rotative ou une stratégie de marquage en ligne.
Claviers et silicone grand public
Les logos et les icônes nécessitent un contrôle esthétique, une sensation tactile et des contrôles de nettoyage. Les touches multicolores ou revêtues nécessitent une validation distincte du revêtement/du substrat.
Joints d'étanchéité et pièces en caoutchouc moulé
Les numéros de pièce et codes de lot doivent rester lisibles sans endommager les bords d'étanchéité ni modifier le comportement de compression.
Gaines de câbles et revêtements en élastomère
L'identification des pièces ainsi que le codage de la date ou du lot peuvent devoir être réalisés à la vitesse de production. La manutention en ligne, le contrôle des fumées, la lisibilité des codes et le moment du déclenchement doivent être évalués après confirmation de la réaction du matériau.
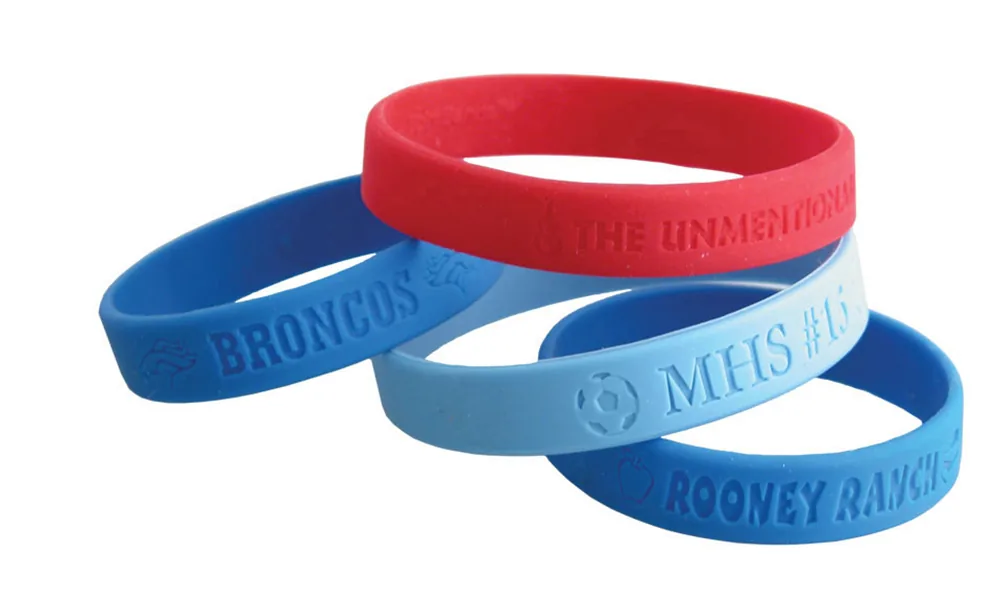
Utilisez la pièce marquée réelle pour évaluer davantage que le contraste
Une marque visuelle nette n'est qu'un point d'acceptation. Sur le silicone et le caoutchouc, le même échantillon doit également être contrôlé pour le toucher de surface, les résidus, la qualité des bords et ce qui se produit après le nettoyage ou la déformation mécanique de la pièce.
Codes de traçabilité
Numéros de pièce, informations de lot ou de batch, codes de date, numéros de série et autres identifiants alphanumériques de production.
Logos, icônes et marques fonctionnelles
Logos de marque, icônes de fonctionnement, symboles d'orientation, références d'assemblage et identification des pièces moulées.
Codes lisibles par machine
Les codes 1D ou 2D peuvent être évalués lorsque le mélange, la taille de la marque, le contraste et les conditions de lecture permettent une lecture fiable. La lisibilité du code doit être validée sur la pièce finale plutôt que présumée à partir de son apparence seule.
Définissez la marque acceptable avant de comparer les sources laser
Une marque peut être visuellement évidente et rester inacceptable si elle modifie les performances d'étanchéité, est rugueuse au toucher, laisse des résidus ou échoue après nettoyage et flexion. Le résultat cible doit décrire à la fois l'apparence et ce que la pièce doit encore pouvoir faire après marquage.
Que faut-il inclure dans l’acceptation ?
- Contraste requis sous l’éclairage réel de production ou d’inspection.
- Profondeur, rugosité ou changement tactile maximaux acceptables.
- Absence de résidu collant, de suie, de contamination ou de bord brûlé inacceptables.
- Résistance au nettoyage, à l’essuyage ou à l’abrasion lorsque l’application l’exige.
- Contrôles de flexion, d’étirement ou de compression lorsque la zone marquée est mécaniquement déformée en service.
- Limites fonctionnelles autour des bords d’étanchéité, des membranes, des surfaces en contact avec la peau ou d’autres zones sensibles.
Juger la marque selon la réponse du matériau, et non selon le contraste seul.
Le silicone et le caoutchouc peuvent réagir par un changement de couleur, un contraste pâle, une gravure, un givrage, une ablation ou une charge exposée. Le résultat acceptable dépend de la couleur, du pigment, de la charge et de l’éclairage, mais il doit également rester dans les limites autorisées de toucher de surface, de résidu, de profondeur et de fonctionnalité définies ci-dessus.
| État du matériau | Direction typique d'évaluation | Risque principal | Comment approuver |
|---|---|---|---|
| Silicone noir ou caoutchouc noir | Un contraste gris pâle / blanc, une gravure superficielle ou des effets d'exposition de charge sont susceptibles de se produire. | Suie, faible lisibilité, rugosité ou résidus. | Inspecter sous l'éclairage de production, puis essuyer ou nettoyer si nécessaire. |
| Silicone blanc ou clair | Un assombrissement, une gravure superficielle ou un changement de tonalité contrôlé peuvent être évalués. | Jaunissement, bords brûlés ou irrégularité esthétique. | Comparez la pièce réelle à la tolérance d'aspect convenue. |
| Silicone translucide | Les voies à plus faible apport thermique telles que l'UV méritent souvent d'être évaluées en premier. | Voile, contraste irrégulier ou visibilité dépendant de l'arrière-plan. | Inspectez sur le fond de montage final et sous l'angle d'observation. |
| EPDM ou autre caoutchouc chargé | CO2 ou, sur des composés laser-réactifs adaptés, la fibre / MOPA peut être évaluée. | Fumée, suie, résidus et variation d'un lot à l'autre. | Utilisez le composé moulé réel et répétez les contrôles critiques sur les lots de production si nécessaire. |
| CR, caoutchouc de type FKM ou caoutchouc inconnu | Examinez les informations sur le composé et la FDS avant de sélectionner la voie d'essai. | Chimie des fumées, résidus agressifs ou charge d'extraction. | Confirmer l'identité du matériau et la procédure d'extraction sûre avant les tests. |
Comment la forme, l'épaisseur de paroi et la taille de la pièce modifient le processus de marquage
Les pièces en élastomère bougent, se compriment et se plient. Un réglage laser qui fonctionne sur une éprouvette plate peut échouer sur la pièce de production parce que la pression du montage, la variation de mise au point, la courbure ou les changements locaux d'épaisseur de paroi modifient l'énergie délivrée à la surface.
| État de la pièce | Ce qui change | Ce qu’il faut valider | Implication possible pour la machine / le montage |
|---|---|---|---|
| Silicone / caoutchouc souple ou compressible | La pression du montage peut modifier la hauteur de la pièce et la mise au point. | Régularité du marquage dans l'état réellement serré et après relâchement. | Support à faible force, montage répétable ou nid personnalisé. |
| Paroi mince, membrane, lèvre ou bord d'étanchéité | La chaleur locale ou une gravure excessive peut modifier le toucher, la rigidité ou la géométrie fonctionnelle. | Limite de profondeur, déformation, élasticité et intégrité fonctionnelle. | Fenêtre de procédé à faible apport thermique, focalisation contrôlée et zones protégées sans marque. |
| Tuyau flexible, tube, joint torique ou joint d'étanchéité courbé | La hauteur et l'angle de la surface varient dans la zone de marquage. | Mise au point, forme des caractères et contraste autour de la courbure. | Rotation, outillage de support, rotation indexée ou mise au point 3D selon la géométrie. |
| Surface texturée, en creux ou avec détails moulés | La hauteur et la texture locales de la surface peuvent rendre le contraste irrégulier. | Lisibilité des petits détails et qualité des bords sur la texture moulée finale. | Fixation précise, stratégie de mise au point ou positionnement assisté par vision lorsque c'est utile. |
| Grande pièce ou produit continu long | La marque requise peut dépasser un champ de travail statique ou nécessiter un positionnement répété. | Précision d'indexation, synchronisation du déclenchement, manipulation des pièces et temps de cycle total. | Champ plus grand, mouvement d'axe, convoyeur ou évaluation du marquage à la volée. |
| La zone marquée se plie ou s'étire à l'usage | La marque elle-même se déforme avec le substrat. | Lisibilité, fissuration, écaillage, endommagement de la surface et contraste après déformations répétées. | Essai d'acceptation dans les conditions réelles d'utilisation, pas seulement sur la partie plane. |
Choisir la direction du laser en fonction de l'effet cible et du compound
Aucune source laser unique ne convient à toutes les formulations de silicone ou de caoutchouc. Partez de l'effet cible et de la réponse du compound, puis vérifiez la qualité de surface, les besoins d'extraction et la cadence de production sur la pièce réelle.

Voie UV
Souvent évaluée en premier pour le silicone, les détails fins et les applications où limiter l'effet thermique est important.
Machines de marquage laser UV
Voie CO2
Couramment évaluée pour la gravure du caoutchouc, l'ablation et certains effets clairs sur fond sombre.
machines de marquage laser CO2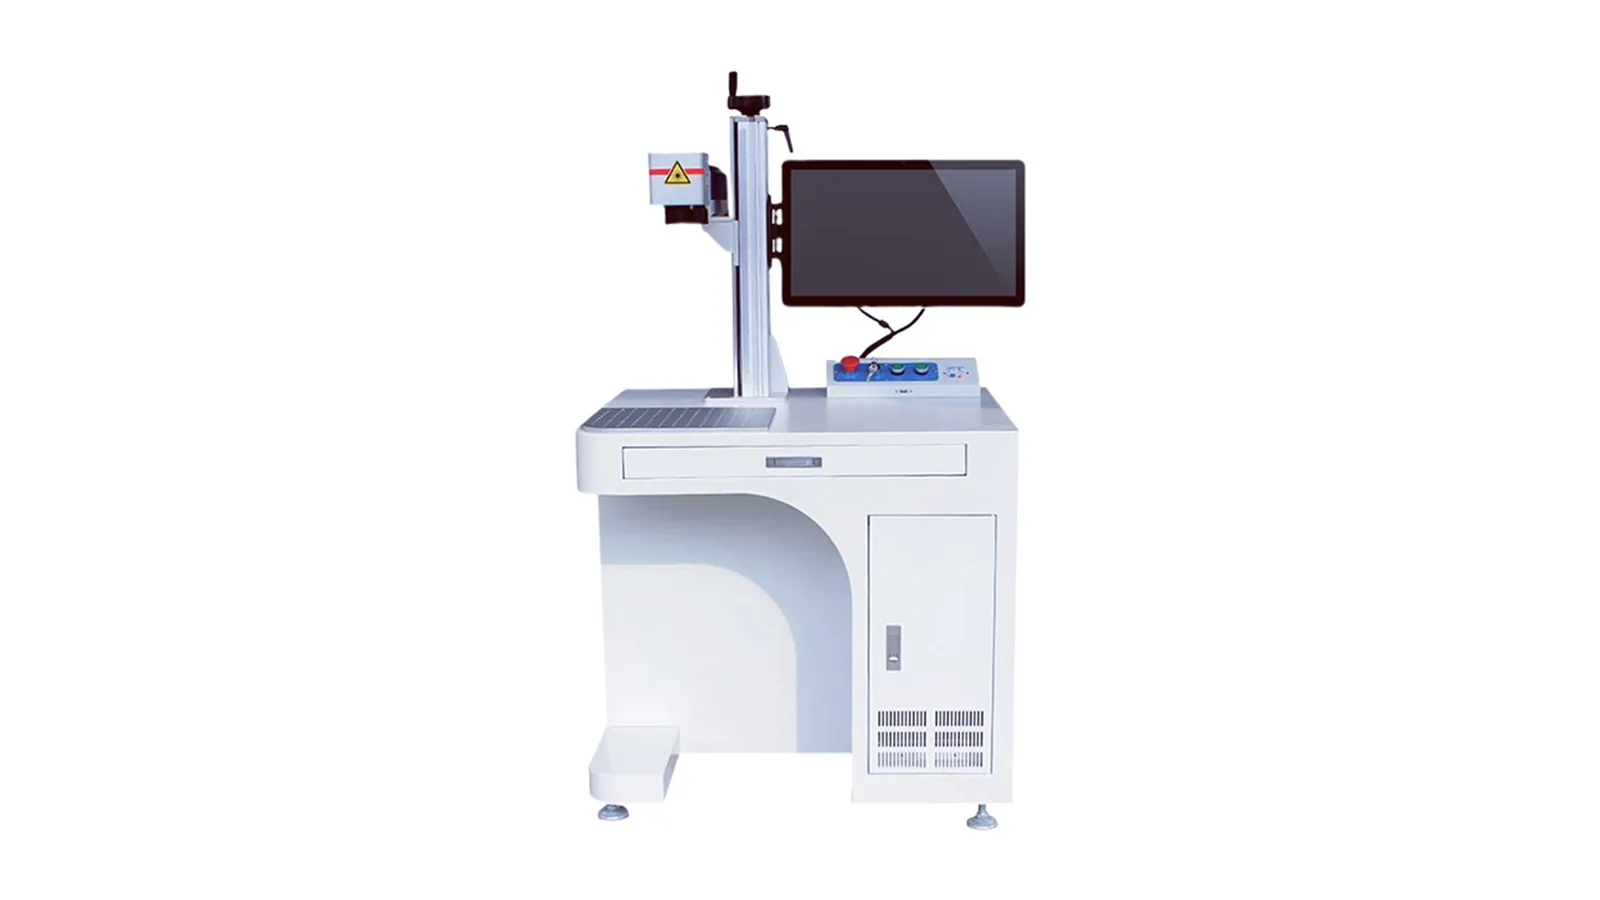
Voie Fibre / MOPA
Une voie conditionnelle pour certains élastomères chargés, pigmentés ou réactifs au laser.
Machines de marquage laser à fibreOrientation pratique pour un premier essai
| Condition de départ | Première voie à évaluer | Ne pas approuver avant vérification |
|---|---|---|
| Silicone nécessitant des détails fins ou un effet thermique limité | L'UV est souvent une première orientation de criblage pratique. | Contraste, voile, toucher de surface, résistance au nettoyage et temps de cycle. |
| Caoutchouc foncé nécessitant une gravure peu profonde ou une ablation de surface | Le CO2 est couramment évalué en premier. | Suie, résidus, qualité des bords, profondeur et charge d'extraction. |
| Élastomère chargé, pigmenté ou réactif au laser | La fibre / le MOPA peut être testé sous conditions lorsque l'absorption à 1064 nm est plausible. | Faible absorption, surchauffe, caractère collant et répétabilité. |
| CR inconnu, type FKM ou mélange spécial | Examinez la documentation du matériau et la FDS avant de choisir une voie. | Identité du mélange, risque de fumées, extraction et procédure de test sûre. |
Défaillances courantes de marquage sur silicone et caoutchouc et ce qu'il faut vérifier ensuite
Un faible contraste, des résidus, des dommages thermiques et une incohérence liée à la géométrie n'ont pas la même cause. Utilisez la défaillance observée pour décider s'il faut modifier la voie laser, la fenêtre d'énergie, le compound, la mise au point / le montage ou l'extraction avant de répéter le test.
| Problème observé | Ce qu'il faut examiner | Prochaine étape pratique |
|---|---|---|
| Le contraste est trop faible | Absorption de longueur d'onde, pigment, charge, additif sensible au laser, taille de la marque et éclairage. | Comparez une autre voie laser ou, lorsque des modifications de formulation sont autorisées, examinez les options de pigment / additif laser avec le fournisseur de matière. |
| La surface devient collante, rugueuse, jaunie ou ramollie. | Apport thermique excessif, passages répétés, mauvaise mise au point ou fenêtre de réaction inadaptée. | Réduire l'accumulation de chaleur, corriger la mise au point ou évaluer une direction de procédé à moindre apport thermique. |
| Suie épaisse, fumée ou résidus | Niveau d'ablation, chimie du composé et efficacité d'extraction. | Ajustez le procédé et évaluez l'extraction / la filtration avant l'approbation de la production. |
| Le marquage s'efface après nettoyage | Résidu non fixé ou modification superficielle de la surface plutôt qu'un marquage stable. | Ajoutez une validation d'essuyage / de nettoyage et testez une autre fenêtre de procédé ou voie laser. |
| Marquage irrégulier sur une pièce incurvée | Variation de mise au point, déplacement de la pièce, pression du montage ou angle de surface variable. | Corrigez le montage et la stratégie de mise au point avant de juger la source laser elle-même. |
| Le marquage change après pliage ou étirement | Déformation du substrat, profondeur de gravure excessive ou surface modifiée cassante. | Valider dans les conditions réelles de flexion, d'étirement ou de compression. |
| Bon résultat sur un lot, mauvais résultat sur un autre | Variation de formulation, de pigment, de charge, de vulcanisation ou de fournisseur. | Comparez la documentation du matériau et retestez le lot de production modifié. |
Contrôle des fumées : les élastomères inconnus, halogénés, fluorés ou ignifuges doivent être examinés à partir des informations disponibles sur le matériau / la FDS avant les essais. Notez les fumées, les odeurs, la suie et les dépôts pendant les essais, puis intégrez la capacité d'extraction, la filtration, la protection de la lentille et les besoins de nettoyage dans la configuration de production.
Ce qu'il faut envoyer avant de choisir une machine de marquage laser pour le silicone ou le caoutchouc
Un essai contrôlé sur échantillon doit permettre de cibler la voie laser et de montrer si le résultat est acceptable sur le mélange réel avant que la configuration de la machine ne soit fixée.
- Famille de matériau et nom du mélange si disponible : silicone, EPDM, NBR, SBR, caoutchouc naturel, néoprène/CR, FKM ou autre élastomère.
- Couleur, transparence, charge, pigment, revêtement, agent démoulant, dureté Shore et épaisseur de la pièce.
- Pièces moulées réelles de production lorsque la forme, la texture ou l’état de surface peuvent modifier le résultat.
- Contenu du marquage cible, taille, limite de profondeur, exigence de contraste, méthode de lecture et test de nettoyage / d'abrasion.
- Contraintes liées aux fumées, aux odeurs, aux résidus et à l'extraction pour l'environnement de l'usine.
- Besoin de manutention : poste manuel, gabarit, axe rotatif, positionnement par vision, convoyeur ou marquage à la volée.
- Temps de cycle cible, pièces par heure, marques par pièce et régime de travail prévu.
1. Source laser et orientation de la puissance
Confirmez la voie UV, CO2, fibre/MOPA ou une autre voie validée à partir de la réponse réelle du mélange. La puissance et la configuration de la source doivent suivre la fenêtre de process testée et l’exigence de débit plutôt que le seul nom du matériau.
2. Stratégie de lentille, de champ et de mise au point
Définissez le champ de marquage en fonction de la taille de la pièce, de la taille du code et du niveau de détail requis. Les pièces courbes ou de hauteur variable peuvent nécessiter une manipulation rotative, des montages contrôlés ou une évaluation de la mise au point 3D.
3. Manutention et positionnement des pièces
Choisissez le placement manuel, un montage personnalisé, un dispositif rotatif, un mouvement indexé, le positionnement par vision, un convoyeur ou le marquage à la volée, selon la géométrie et le flux de production.
4. Extraction des fumées et maintenance
Pour les procédés sur caoutchouc produisant de la fumée ou des résidus, intégrez la capacité d’extraction, la filtration, la protection des lentilles et les exigences de nettoyage dans le choix de l’équipement.
5. Inspection, sécurité et enceinte de protection
Confirmez les besoins en lecture de code ou en vision, le cas échéant, puis examinez la configuration complète des protections de la machine, de l'enceinte et de la sécurité pour l'installation prévue.
6. Cadence de production et devis
Utilisez le temps de cycle cible, les pièces par heure, les marques par pièce, la méthode de chargement et le régime des équipes pour confirmer si le marquage validé peut être produit à la cadence requise avant le devis final.
Séquence de devis : acceptation de l’échantillon -> gamme laser -> lentille / champ de marquage -> gabarit ou manutention -> extraction / vision / options de sécurité -> temps de cycle cible -> configuration finale et devis.
Questions sur le marquage laser du silicone et du caoutchouc
Quelle est la meilleure machine de marquage laser pour le caoutchouc ?
Il n'existe pas de réponse unique pour tous les caoutchoucs. Le CO2 est souvent évalué pour la gravure ou l'ablation de surface sur caoutchouc, tandis que la fibre/MOPA peut fonctionner sur certains mélanges chargés ou pigmentés. Le bon choix dépend du mélange, de la couleur, de l'effet recherché, du contrôle des fumées et des essais sur échantillons.
Le silicone peut-il être marqué au laser sans endommager la pièce ?
Le silicone peut être marqué dans certains cas, et l'UV constitue souvent une bonne première voie de présélection pour un marquage doux et à fort contraste. Le procédé doit encore être validé pour le toucher de surface, l'élasticité, les résidus, la résistance au nettoyage et la formulation réelle du silicone.
Pourquoi le marquage laser du caoutchouc produit-il de la fumée ?
L'énergie laser modifie ou enlève de la matière en surface, et les mélanges de caoutchouc peuvent contenir des charges, des huiles, des systèmes de vulcanisation et des additifs qui génèrent de la fumée, des odeurs ou de la suie pendant le traitement. La planification de l'extraction et de la filtration doit faire partie de la décision de marquage.
Un seul réglage peut-il marquer l'EPDM, le NBR et le silicone ?
En général, non. L'EPDM, le NBR, le silicone et d'autres élastomères absorbent l'énergie laser différemment. Même une même famille de caoutchouc peut varier selon la charge, le pigment, la dureté et le lot du fournisseur ; des essais sur échantillons sont donc nécessaires.
Comment savoir de quelle configuration de machine j'ai besoin après un échantillon réussi ?
Utilisez le résultat de l’échantillon approuvé avec la géométrie réelle de la pièce, le champ de marquage, le temps de cycle cible, le nombre de pièces par heure, la méthode de chargement, le besoin d’extraction ainsi que tout besoin de fixation, d’axe rotatif, de vision ou de convoyeur. Le devis final doit être basé sur cette exigence de production combinée plutôt que sur le seul nom du matériau.
Envoyez la pièce réelle en silicone ou en caoutchouc avant la sélection finale de la machine
Communiquez la famille de matériaux, les détails de formulation s’ils sont disponibles, la couleur, la dureté, la géométrie de la pièce, le contenu à marquer, le résultat cible, les restrictions liées aux fumées, le temps de cycle cible et le nombre de pièces par heure. Zhuorui Laser peut ensuite évaluer la voie laser, l’orientation des essais sur échantillons, la lentille / le champ, les besoins de fixation ou de manutention, d’extraction et d’autres besoins de configuration avant le devis.
Demander un devis Contactez-nous