
Marcação a Laser em Silicone e Borracha
Avalie peças de silicone, EPDM, borracha natural, NBR, SBR e outros elastômeros antes de escolher uma máquina de marcação a laser. Esses materiais podem produzir marcações úteis, mas o resultado real depende do composto, da carga, do pigmento, da dureza Shore, da condição da superfície, do controle de fumaça e do contraste que a linha de produção precisa ler.
Solicitar Orçamento Prepare um Teste de AmostraSilicone e Borracha Podem Ser Marcados a Laser, mas o Composto Decide a Janela
Para silicone e elastômeros sensíveis ao calor, a marcação a laser UV costuma ser uma forte direção inicial de triagem quando o objetivo é uma reação superficial controlada e um efeito térmico reduzido. A marcação a laser CO2 é comumente avaliada para gravação em borracha, ablação e contraste superficial. A marcação a fibra ou MOPA é condicional: pode funcionar em alguns compostos com carga, pigmentados ou reativos a laser, mas não deve ser selecionada apenas pelo nome genérico do material.
Um teste de amostra útil deve retornar mais do que uma foto de aprovado/reprovado. Peça a direção do laser testada, contraste visível, sensação ao toque, resíduo, observação de fumaça, resultado de limpeza, provável requisito de dispositivo ou exaustão, e se o resultado é adequado para orçamento, testes adicionais ou rejeição.
O silicone precisa de validação cuidadosa
Silicone macio, elástico e translúcido pode ser difícil de marcar de forma reprodutível. O processo deve ser verificado quanto a contraste, sensação ao toque, resíduo, perda de elasticidade e resistência à limpeza.
Borracha não é um único material
EPDM, borracha natural, NBR, SBR, butil, neoprene e elastômeros do tipo FKM podem reagir de forma diferente porque cargas, negro de fumo, óleos, sistemas de cura e aditivos alteram a absorção.
A fumaça faz parte da decisão do processo
Fumaça, odor, fuligem e carga de filtro não são detalhes secundários. Eles afetam a limpeza da marcação, a manutenção da máquina, o ambiente do operador e se o processo é aceitável para uma linha de produção.
Detalhes de material que alteram os resultados de marcação em silicone e borracha
Um teste útil começa com o composto exato, não com uma categoria ampla. A Zhuorui Laser deve revisar a peça real, o desenho, a SDS ou as informações do material antes de recomendar uma configuração UV, CO2, fibra/MOPA ou personalizada.
Tipo de silicone
Silicone LSR, HTV, RTV, grau médico, para contato com alimentos, translúcido e colorido pode absorver e descolorir de forma diferente. Um ensaio de marcação a laser verifica apenas a viabilidade da marcação; ele não substitui a certificação do material, a revisão de biocompatibilidade ou a aprovação de conformidade para contato com alimentos.
Cargas e pigmento
Negro de fumo, sílica, dióxido de titânio, cargas minerais e aditivos sensíveis a laser afetam fortemente o contraste e a fumaça.
Dureza e espessura
Peças macias, membranas finas, lábios, nervuras e bordas moldadas podem deformar ou alterar o toque se a entrada de calor for muito alta.
Condição da superfície
Desmoldante, óleo, talco, óleo de silicone, poeira, revestimento e estado de pós-cura podem alterar a uniformidade da marcação e os resíduos.
Cor e transparência
Borracha preta, silicone branco, silicone translúcido e elastômeros coloridos exigem diferentes verificações de contraste.
Regra de aceitação
Código legível, logotipo com baixa sensação tátil, marca decorativa, resistência à abrasão e resistência à limpeza devem ser definidos antes da aprovação.
Não Transfira um Resultado de Uma Borracha para Outro Composto
Um resultado bem-sucedido em um composto de EPDM preto não prova que a mesma rota a laser funcionará em NBR, silicone, CR, FKM ou até mesmo em outra formulação de EPDM. Use a família de materiais como ponto de partida e depois confirme a formulação real e a peça moldada.
| Grupo de material | Confirme primeiro | Foco do primeiro teste | Motivo comum para reavaliar |
|---|---|---|---|
| Silicone | LSR / HTV / RTV, cor, transparência, carga, dureza e condição da superfície. | Contraste, baixo efeito térmico, sensação ao toque, névoa e resistência à limpeza. | Alterações de pigmento, carga, dureza, pós-cura ou tratamento de superfície. |
| EPDM | Composto exato, teor de negro de fumo ou carga mineral, cor e acabamento moldado. | Contraste, comportamento de ablação, fuligem, resíduo e repetibilidade. | Alterações de fornecedor, formulação, cor ou lote de produção. |
| NBR / SBR / borracha natural / butil | Família exata, pigmento, óleo, carga, sistema de cura e contaminação superficial. | Contraste legível sem calor excessivo, pegajosidade ou resíduo. | Receita de composto diferente, pacote de aditivos ou condição da superfície moldada. |
| Compostos de CR/neoprene e do tipo FKM | Formulação exata e SDS ou documentação do material disponíveis antes do teste. | Resposta do material, além de análise de fumos, resíduos e extração. | Aditivos desconhecidos, pacote de retardantes de chama ou alteração de formulação. |
Por que peças de silicone e borracha precisam de identificação permanente
A marcação a laser geralmente é considerada quando tinta, etiquetas ou impressão por contato são difíceis de manter consistentes em peças de elastômero flexíveis, curvas ou manuseadas. O requisito real não é simplesmente “colocar texto na borracha”; é criar uma identificação que permaneça útil sem comprometer a superfície ou a função da peça.
Rastreabilidade e controle de produção
Números de peça, informações de lote ou batelada, códigos de data e identificação serial podem dar suporte à rastreabilidade de fabricação, à inspeção e à manutenção posterior.
Identificação de montagem e funcional
Marcas de orientação, ícones, referências de posição e identificação de componentes podem ajudar os operadores a montar, inspecionar ou usar a peça corretamente.
Branding e identificação do produto
Logotipos, informações de modelo e símbolos cosméticos podem ser necessários quando a marca precisa permanecer integrada à peça moldada, em vez de depender de um rótulo aplicado ou camada de tinta.
Onde a Marcação a Laser em Silicone e Borracha É Comumente Avaliada
A aplicação muda o que a marca precisa suportar e como a peça deve ser manuseada. Um tubo de silicone medicinal, uma vedação de EPDM, um teclado e uma mangueira de borracha podem precisar de verificações de aceitação diferentes, mesmo quando cada um pode ser marcado a laser.
Peças de silicone médico
Tubos, máscaras, vedações e componentes podem exigir marcação delicada, facilidade de limpeza e aceitação documentada. A viabilidade da marcação a laser não substitui os processos do cliente relativos a biocompatibilidade, esterilização, regulamentação ou aprovação do dispositivo final.
Vedações automotivas de EPDM
Tiras de vedação, juntas e peças relacionadas a limpadores podem precisar de identificação durável de peça, lote ou produção sem danificar os lábios de vedação. Suporte para peças curvas, repetibilidade do dispositivo de fixação e integração com a linha podem fazer parte da configuração final da máquina.
Mangueiras e tubos de borracha
Mangueiras e tubos podem precisar de códigos de produto, informações de lote ou identificação contínua de produção. Superfícies curvas podem exigir ferramental de apoio, manuseio rotativo ou uma estratégia de marcação em linha.
Teclados e silicone de consumo
Logos e ícones exigem controle estético, sensação tátil e verificações de limpeza. Teclas multicores ou revestidas exigem validação separada do revestimento/substrato.
Juntas de vedação e peças de borracha moldadas
Os números de peça e os códigos de lote devem permanecer legíveis sem danificar as bordas de vedação ou alterar o comportamento de compressão.
Mangas para cabos e coberturas de elastômero
A identificação de peça e a codificação de data ou lote podem precisar operar na velocidade de produção. O manuseio em linha, o controle de fumaça, a legibilidade do código e o sincronismo de disparo devem ser avaliados após a confirmação da reação do material.
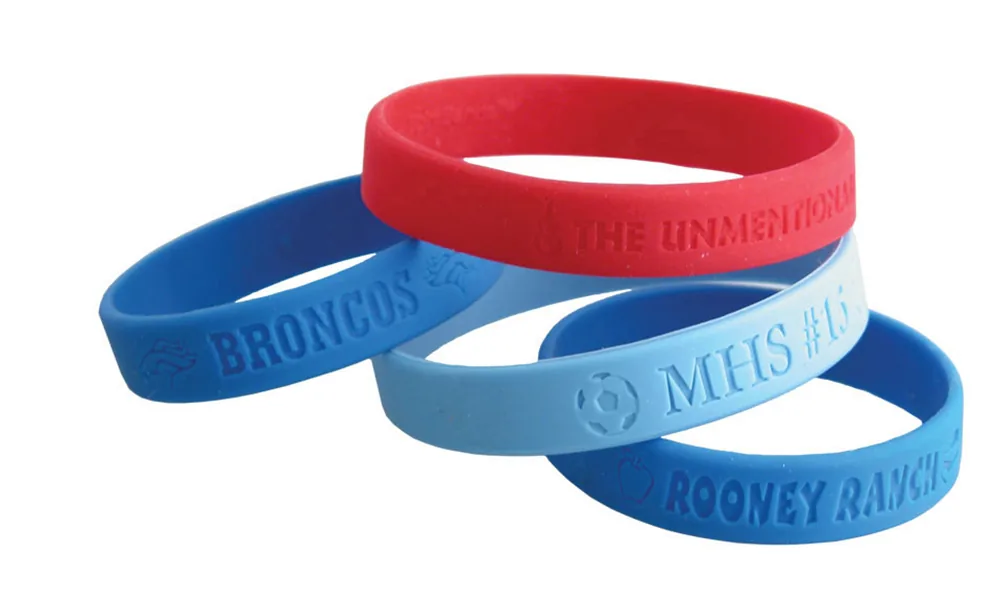
Use a peça realmente marcada para avaliar mais do que o contraste
Uma marca visual nítida é apenas um ponto de aceitação. Em silicone e borracha, a mesma amostra também deve ser verificada quanto ao toque superficial, resíduos, qualidade das bordas e o que acontece após a peça ser limpa ou deformada mecanicamente.
Códigos de rastreabilidade
Números de peça, informações de lote ou partida, códigos de data, números de série e outros identificadores alfanuméricos de produção.
Logotipos, ícones e marcas funcionais
Logotipos de marca, ícones de operação, símbolos de orientação, referências de montagem e identificação de peças moldadas.
Códigos legíveis por máquina
Códigos 1D ou 2D podem ser avaliados quando o composto, o tamanho da marcação, o contraste e as condições de leitura favorecem uma leitura confiável. A legibilidade do código deve ser validada na peça final, em vez de presumida apenas pela aparência.
Defina a marca aceitável antes de comparar as fontes de laser
Uma marca pode ser visualmente óbvia e ainda assim ser inaceitável se alterar o desempenho de vedação, apresentar textura áspera, deixar resíduos ou falhar após limpeza e flexão. O resultado alvo deve descrever tanto a aparência quanto o que a peça ainda deve fazer após a marcação.
O que deve ser incluído na aceitação?
- Contraste exigido sob a iluminação real de produção ou de inspeção.
- Profundidade, rugosidade ou alteração tátil máximas aceitáveis.
- Ausência de resíduos pegajosos, fuligem, contaminação ou borda queimada inaceitáveis.
- Resistência à limpeza, ao esfregamento ou à abrasão quando a aplicação exigir.
- Verificações de flexão, estiramento ou compressão quando a área marcada é deformada mecanicamente em uso.
- Limites funcionais em torno de bordas de vedação, membranas, superfícies de contato com a pele ou outras áreas sensíveis.
Avalie a marca pela resposta do material, não apenas pelo contraste
Silicone e borracha podem responder com mudança de cor, contraste claro, gravação, fosqueamento, ablação ou exposição de carga. O resultado aceitável depende da cor, do pigmento, da carga e da iluminação, mas também deve permanecer dentro dos limites permitidos de sensação ao toque, resíduo, profundidade e funcionalidade definidos acima.
| Condição do material | Direção típica para avaliação | Risco principal | Como aprovar |
|---|---|---|---|
| Silicone preto ou borracha preta | Contraste cinza-claro / branco, gravação rasa ou efeitos de exposição de carga podem ser possíveis. | Fuligem, legibilidade fraca, rugosidade ou resíduo. | Inspecione sob a iluminação de produção e, em seguida, limpe com pano ou faça a limpeza conforme necessário. |
| Silicone branco ou claro | Escurecimento, gravação rasa ou mudança controlada de tom podem ser avaliados. | Amarelamento, bordas queimadas ou inconsistência estética. | Compare a peça real com a tolerância de aparência acordada. |
| Silicone translúcido | Geralmente vale a pena avaliar primeiro rotas de menor temperatura, como UV. | Turvação, contraste irregular ou visibilidade dependente do fundo. | Inspecione no fundo final de montagem e no ângulo de visualização. |
| EPDM ou outra borracha com carga | CO2 ou, em compostos adequados reativos ao laser, fibra / MOPA podem ser avaliados. | Fumaça, fuligem, resíduo e variação entre lotes. | Use o composto moldado real e repita verificações críticas em lotes de produção quando necessário. |
| CR, borracha do tipo FKM ou desconhecida | Revise as informações do composto e o SDS antes de selecionar a rota de teste. | Química dos fumos, resíduo agressivo ou carga de extração. | Confirme a identidade do material e o procedimento de extração seguro antes do teste. |
Como Forma, Espessura de Parede e Tamanho da Peça Alteram o Processo de Marcação
Peças de elastômero se movem, comprimem e dobram. Uma configuração de laser que funciona em um corpo de prova plano pode falhar na peça de produção porque a pressão do dispositivo de fixação, a variação de foco, a curvatura ou a espessura local da parede alteram a energia entregue à superfície.
| Condição da peça | O que muda | O que validar | Possível implicação para máquina / dispositivo de fixação |
|---|---|---|---|
| Silicone ou borracha macios ou compressíveis | A pressão do dispositivo de fixação pode alterar a altura da peça e o foco. | Consistência da marca no estado real de fixação e após a liberação. | Suporte de baixa força, dispositivo de fixação repetível ou ninho personalizado. |
| Parede fina, membrana, lábio ou borda de vedação | O calor localizado ou a gravação excessiva podem alterar o toque, a rigidez ou a geometria funcional. | Limite de profundidade, deformação, elasticidade e integridade funcional. | Janela de processo com menor calor, foco controlado e zonas protegidas sem marcação. |
| Mangueira, tubo, O-ring ou vedação curva | A altura e o ângulo da superfície variam em toda a área da marcação. | Foco, formato do caractere e contraste em torno da curvatura. | Rotativo, ferramental de suporte, rotação indexada ou foco 3D, dependendo da geometria. |
| Superfície texturizada, rebaixada ou com detalhes moldados | A altura e a textura locais da superfície podem deixar o contraste irregular. | Legibilidade de pequenos detalhes e qualidade das bordas na textura moldada final. | Fixação precisa, estratégia de foco ou posicionamento assistido por visão quando útil. |
| Peça grande ou produto contínuo longo | A marcação necessária pode exceder um campo de trabalho estático ou exigir posicionamento repetido. | Precisão de indexação, sincronização do disparo, manuseio da peça e tempo total de ciclo. | Campo maior, movimento de eixo, esteira transportadora ou avaliação de marcação em voo. |
| A área marcada se dobra ou se estica durante o uso | A própria marca se deforma com o substrato. | Legibilidade, rachaduras, descamação, danos à superfície e contraste após deformação repetida. | Teste de aceitação na condição real de uso, não apenas na peça plana. |
Escolha a Direção do Laser a partir do Efeito Alvo e do Composto
Nenhuma fonte de laser única se adequa a todas as formulações de silicone ou borracha. Comece pelo efeito alvo e pela resposta do composto, depois verifique a qualidade da superfície, as necessidades de extração e a taxa de produção na peça real.

Rota UV
Frequentemente avaliado primeiro para silicone, detalhes finos e aplicações onde limitar o efeito térmico é importante.
Máquinas de marcação a laser UV
Rota CO2
Comumente avaliado para gravação de borracha, ablação e alguns efeitos de claro sobre escuro.
máquinas de marcação a laser de CO2
Rota Fibra / MOPA
Uma rota condicional para alguns elastômeros com carga, pigmentados ou reativos a laser.
Máquinas de marcação a laser de fibraOrientação prática para o primeiro teste
| Condição inicial | Primeira rota a avaliar | Não aprove antes de verificar |
|---|---|---|
| Silicone que exige detalhes finos ou efeito térmico limitado | UV costuma ser uma direção prática de triagem inicial. | Contraste, névoa, sensação da superfície, resistência à limpeza e tempo de ciclo. |
| Borracha escura que exige gravação rasa ou remoção de superfície | O CO2 é comumente avaliado primeiro. | Fuligem, resíduo, qualidade da borda, profundidade e carga de extração. |
| Elastômero carregado, pigmentado ou reativo a laser | Fibra / MOPA podem ser testados condicionalmente quando a absorção em 1064 nm for plausível. | Absorção fraca, superaquecimento, pegajosidade e repetibilidade. |
| CR desconhecido, do tipo FKM, ou composto especial | Revise a documentação do material e a FISPQ antes de escolher uma rota. | Identidade do composto, risco de fumos, exaustão e procedimento de teste seguro. |
Falhas comuns na marcação de silicone e borracha e o que verificar em seguida
Baixo contraste, resíduo, dano térmico e inconsistência relacionada à geometria não têm a mesma causa. Use a falha observada para decidir se deve alterar a rota do laser, a janela de energia, o composto, o foco / dispositivo de fixação ou a exaustão antes de repetir o teste.
| Problema observado | O que investigar | Próximo passo prático |
|---|---|---|
| O contraste está muito fraco | Absorção do comprimento de onda, pigmento, carga, aditivo sensível ao laser, tamanho da marca e iluminação. | Compare outra rota de laser ou, quando mudanças na formulação forem permitidas, revise as opções de pigmento / aditivo a laser com o fornecedor do material. |
| A superfície fica pegajosa, áspera, amarelada ou amolecida | Aporte térmico excessivo, passes repetidos, foco ruim ou janela de reação inadequada. | Reduza o acúmulo de calor, corrija o foco ou teste uma direção de processo com menor aporte térmico. |
| Fuligem densa, fumaça ou resíduo. | Nível de ablação, química do composto e eficácia da extração. | Ajuste o processo e avalie a extração / filtração antes da aprovação da produção. |
| A marca sai ao limpar | Resíduo solto ou alteração apenas superficial, em vez de uma marca estável. | Adicione validação de limpeza / fricção e teste uma janela de processo ou rota de laser diferente. |
| Marcação irregular em uma peça curva | Variação de foco, movimento da peça, pressão do dispositivo de fixação ou mudança no ângulo da superfície. | Corrija o dispositivo de fixação e a estratégia de foco antes de avaliar a própria fonte de laser. |
| A marcação muda após dobramento ou estiramento | Deformação do substrato, profundidade de gravação excessiva ou superfície modificada quebradiça. | Valide sob condições reais de dobra, alongamento ou compressão. |
| Bom resultado em um lote, resultado ruim em outro. | Variação de formulação, pigmento, carga, cura ou fornecedor. | Compare a documentação do material e faça o reteste do lote de produção alterado. |
Controle de fumos: elastômeros desconhecidos, halogenados, fluorados ou retardantes de chama devem ser avaliados com base nas informações disponíveis do material / SDS antes dos testes. Registre fumaça, odor, fuligem e depósitos durante os ensaios e, em seguida, inclua capacidade de exaustão, filtragem, proteção da lente e necessidades de limpeza na configuração de produção.
O que enviar antes de escolher uma máquina de marcação a laser para silicone ou borracha
Um teste controlado com amostra deve restringir a rota do laser e mostrar se o resultado é aceitável no composto real antes que a configuração da máquina seja definida.
- Família de material e nome do composto, se disponível: silicone, EPDM, NBR, SBR, borracha natural, neoprene/CR, FKM ou outro elastômero.
- Cor, transparência, carga, pigmento, revestimento, agente desmoldante, dureza Shore e espessura da peça.
- Peças reais de produção moldadas, quando a forma, a textura ou o acabamento superficial puderem alterar o resultado.
- Conteúdo da marcação desejada, tamanho, limite de profundidade, requisito de contraste, método de leitura e teste de limpeza / abrasão.
- Restrições de fumaça, odor, resíduo e exaustão para o ambiente da fábrica.
- Necessidade de manuseio: estação manual, dispositivo de fixação, rotativo, posicionamento por visão, esteira transportadora ou marcação em movimento.
- Tempo de ciclo alvo, peças por hora, marcas por peça e padrão de turnos esperado.
1. Fonte de laser e direção da potência
Confirme a rota UV, CO2, fibra/MOPA ou outra rota verificada a partir da resposta real do composto. A configuração de potência e da fonte deve seguir a janela de processo testada e o requisito de produtividade, em vez de apenas o nome do material.
2. Estratégia de lente, campo e foco
Defina o campo de marcação com base no tamanho da peça, no tamanho do código e no nível de detalhe necessário. Peças curvas ou com variação de altura podem exigir manuseio rotativo, dispositivos de fixação controlados ou avaliação de foco 3D.
3. Manuseio e posicionamento de peças
Escolha posicionamento manual, dispositivo de fixação personalizado, rotativo, movimento indexado, posicionamento por visão, esteira transportadora ou marcação em movimento de acordo com a geometria e o fluxo de produção.
4. Extração de fumos e manutenção
Para processos com borracha que geram fumaça ou resíduos, inclua a capacidade de extração, a filtragem, a proteção das lentes e os requisitos de limpeza na decisão sobre o equipamento.
5. Inspeção, segurança e invólucro
Confirme as necessidades de leitura de código ou de visão, quando aplicável, e depois revise a configuração completa de proteção da máquina, enclausuramento e segurança para a instalação pretendida.
6. Taxa de produção e orçamento
Use o tempo de ciclo alvo, peças por hora, marcações por peça, método de carregamento e regime de turnos para confirmar se a marcação validada pode ser produzida na taxa exigida antes do orçamento final.
Sequência da cotação: aceitação da amostra -> rota de laser -> lente / campo de marcação -> dispositivo de fixação ou manuseio -> opções de extração / visão / segurança -> tempo de ciclo alvo -> configuração final e orçamento.
Perguntas sobre marcação a laser em silicone e borracha
Qual é a melhor máquina de marcação a laser para borracha?
Não há uma resposta única para todas as borrachas. O CO2 costuma ser avaliado para gravação ou ablação de superfície em borracha, enquanto fibra/MOPA pode funcionar em alguns compostos com carga ou pigmentados. A escolha correta depende do composto, da cor, do efeito desejado, do controle de fumaça e de testes com amostras.
É possível marcar silicone a laser sem danificar a peça?
O silicone pode ser marcado em alguns casos, e o UV costuma ser uma boa primeira rota de triagem para uma marcação suave e de alto contraste. O processo ainda precisa ser validado quanto ao toque da superfície, elasticidade, resíduos, resistência à limpeza e à formulação real do silicone.
Por que a marcação a laser em borracha gera fumaça?
A energia do laser altera ou remove material na superfície, e os compostos de borracha podem conter cargas, óleos, sistemas de cura e aditivos que geram fumaça, odor ou fuligem durante o processamento. O planejamento de exaustão e filtragem deve fazer parte da decisão de marcação.
Uma única configuração pode marcar EPDM, NBR e silicone?
Geralmente não. EPDM, NBR, silicone e outros elastômeros absorvem a energia do laser de maneiras diferentes. Até a mesma família de borracha pode variar conforme a carga, o pigmento, a dureza e o lote do fornecedor, portanto, é necessário testar amostras.
Como sei qual configuração de máquina preciso após uma amostra bem-sucedida?
Use o resultado da amostra aprovada em conjunto com a geometria real da peça, o campo de marcação, o tempo de ciclo alvo, as peças por hora, o método de carregamento, a necessidade de exaustão e quaisquer requisitos de dispositivo de fixação, rotativo, visão ou transportador. A cotação final deve basear-se nesse requisito combinado de produção, e não apenas no nome do material.
Envie a Peça Real de Silicone ou Borracha Antes da Seleção Final da Máquina
Compartilhe a família do material, os detalhes da formulação, se disponíveis, a cor, a dureza, a geometria da peça, o conteúdo da marcação, o resultado desejado, as restrições de fumaça, o tempo de ciclo desejado e a quantidade de peças por hora. A Zhuorui Laser pode então avaliar a rota de laser, a direção do teste de amostra, a lente / o campo, o dispositivo de fixação ou manuseio, a extração e outras necessidades de configuração antes do orçamento.
Solicitar Orçamento Fale Conosco