
シリコーンおよびゴムへのレーザーマーキング
レーザーマーカーを選定する前に、シリコーン、EPDM、天然ゴム、NBR、SBR、その他のエラストマー部品を評価してください。これらの材料は有用なマークを形成できますが、実際の結果はコンパウンド、充填剤、顔料、ショア硬度、表面状態、煙の制御、および生産ラインが読み取る必要があるコントラストによって決まります。.
お見積り依頼 サンプルテストを準備するシリコーンとゴムはレーザーマーキングできますが、加工ウィンドウを決めるのはコンパウンドです
シリコーンや熱に敏感なエラストマーでは、制御された表面反応と熱影響の低減が目的の場合、UVレーザーマーキングが有力な初期スクリーニングの方向となることがよくあります。CO2レーザーマーキングは、ゴムの彫刻、アブレーション、表面コントラストのために一般的に評価されます。ファイバーまたはMOPAマーキングは条件付きです。充填剤入り、顔料添加、またはレーザー反応性のある一部のコンパウンドには機能することがありますが、一般的な材料名だけで選択すべきではありません。.
有用なサンプル試験は、合格/不合格の写真以上のものを返すべきです。試験したレーザー方向、目視できるコントラスト、表面の触感、残留物、煙の観察、洗浄結果、想定される治具または排気要件、そしてその結果が見積もり、追加試験、却下のいずれに適しているかを確認してください。.
シリコーンには慎重な検証が必要です
軟らかく、弾力性があり、半透明のシリコーンは、再現性よくマーキングするのが難しい場合があります。プロセスは、コントラスト、表面の感触、残留物、弾力性の低下、耐洗浄性について確認する必要があります。.
ゴムは単一の材料ではありません
EPDM、天然ゴム、NBR、SBR、ブチル、ネオプレン、FKM系エラストマーは、充填剤、カーボンブラック、オイル、加硫システム、添加剤が吸収性を変えるため、異なる反応を示すことがあります。.
煙はプロセス判断の一部です
煙、臭気、すす、フィルター負荷は二次的な詳細ではありません。これらはマークの清浄度、機械メンテナンス、オペレーター環境、そしてそのプロセスが生産ラインに許容できるかどうかに影響します。.
シリコーンとゴムのマーキング結果を変える材料の詳細
有用なテストは、大まかなカテゴリーではなく、正確なコンパウンドから始まります。Zhuorui Laserは、UV、CO2、ファイバー/MOPA、またはカスタム構成を推奨する前に、実部品、図面、SDS、または材料情報を確認する必要があります。.
シリコーンの種類
LSR、HTV、RTV、医療グレード、食品接触用、半透明、着色シリコーンは、吸収性や変色の仕方が異なる場合があります。レーザーマーキングの試験は、マークの実現可能性を確認するだけであり、材料認証、生体適合性レビュー、食品接触コンプライアンス承認に代わるものではありません。.
充填剤と顔料
カーボンブラック、シリカ、二酸化チタン、鉱物系充填剤、レーザー感応性添加剤は、コントラストと煙に強く影響します。.
硬度と厚さ
軟質部品、薄い膜、リップ、リブ、成形エッジは、入熱が高すぎると変形したり、感触が変わったりすることがあります。.
表面状態
離型剤、油、タルク、シリコーンオイル、粉塵、コーティング、および後硬化状態は、マークの均一性や残留物を変化させることがあります。.
色と透明性
黒色ゴム、白色シリコーン、半透明シリコーン、着色エラストマーは、それぞれ異なるコントラスト確認が必要です。.
受入基準
読み取り可能なコード、低触感ロゴ、装飾マーク、耐摩耗性、耐洗浄性は、承認前に定義する必要があります。.
あるゴムの結果を別のコンパウンドに転用しないこと
一つの黒色EPDMコンパウンドで良好な結果が得られても、同じレーザー処理条件がNBR、シリコーン、CR、FKM、さらには別のEPDM配合でも機能することを証明するものではありません。材料ファミリーを出発点とし、実際の配合と成形部品を確認してください。.
| 材料グループ | 最初に確認する項目 | 初回試験の重点 | 再評価の一般的な理由 |
|---|---|---|---|
| シリコーン | LSR / HTV / RTV、色、透明性、充填剤、硬度、表面状態。. | コントラスト、低熱影響、表面の感触、ヘイズ、耐洗浄性。. | 顔料、充填剤、硬度、後硬化または表面処理の変更。. |
| EPDM | 正確な配合、カーボンブラックまたは鉱物充填剤の量、色、成形仕上げ。. | コントラスト、アブレーション挙動、スス、残留物、再現性。. | サプライヤー、配合、色、または製造ロットの変更。. |
| NBR / SBR / 天然ゴム / ブチルゴム | 正確な系統、顔料、油、充填剤、加硫システム、表面汚染。. | 過度の熱、べたつき、または残留物のない、読み取り可能なコントラスト。. | 異なる配合処方、添加剤パッケージ、または成形表面状態。. |
| CR/ネオプレンおよびFKM系配合物 | 試験前の正確な配合および利用可能なSDSまたは材料文書。. | 材料応答に加え、ヒューム、残留物、抽出物のレビュー。. | 未知の添加剤、難燃剤パッケージ、または配合変更。. |
シリコーンおよびゴム部品に永続的な識別が必要な理由
レーザーマーキングは通常、柔軟な、湾曲した、または取り扱われるエラストマー部品上で、インク、ラベル、または接触印刷の一貫性を保つのが困難な場合に検討されます。真の要件は、単に「ゴムに文字を付ける」ことではなく、部品の表面や機能を損なうことなく有用であり続ける識別を実現することです。.
トレーサビリティと生産管理
部品番号、ロットまたはバッチ情報、日付コード、シリアル識別は、製造のトレーサビリティ、検査、および後のサービスを支援できます。.
組立および機能識別
方向マーク、アイコン、位置基準、部品識別は、作業者が部品を正しく組み立て、検査、または使用するのに役立ちます。.
ブランディングと製品識別
ロゴ、型番情報、外観記号は、貼付されたラベルやインク層に依存するのではなく、マークが成形部品と一体化したままである必要がある場合に求められることがあります。.
シリコーンおよびゴムのレーザーマーキングが一般的に評価される場面
用途によって、マークが耐えなければならない条件と、部品の取り扱い方法が変わります。医療用シリコーンチューブ、EPDMシール、キーパッド、ゴムホースは、それぞれにレーザーマーキングが可能であっても、すべて異なる受け入れ検査が必要になる場合があります。.
医療用シリコーン部品
チューブ、マスク、シール、部品には、穏やかなマーキング、洗浄性、文書化された承認が必要になる場合があります。レーザーマーキングの実現可能性は、顧客の生体適合性、滅菌、規制、または最終機器の承認プロセスに代わるものではありません。.
自動車用EPDMシール
ウェザーストリップ、ガスケット、ワイパー関連部品には、シールリップを損傷することなく、耐久性のある部品、ロット、または生産識別が必要になる場合があります。湾曲部品の支持、治具の再現性、ライン統合は、最終的な機械設定の一部となることがあります。.
ゴムホースおよびチューブ
ホースおよびチューブには、製品コード、バッチ情報、または連続的な生産識別が必要になる場合があります。湾曲面では、支持治具、回転ハンドリング、またはインラインマーキング戦略が必要になることがあります。.
キーパッドおよび民生用シリコーン
ロゴやアイコンには、外観管理、触感、洗浄チェックが必要です。多色またはコーティングされたキーでは、コーティング/基材の個別検証が必要です。.
ガスケットおよび成形ゴム部品
部品番号とバッチコードは、シールエッジを損傷したり、圧縮挙動を変化させたりすることなく、読み取り可能な状態を維持する必要があります。.
ケーブルスリーブとエラストマー製カバー
部品識別や日付・バッチコードの刻印は、生産速度で実行する必要がある場合があります。オンラインでのハンドリング、煙の制御、コードの読み取りやすさ、トリガータイミングは、材料反応を確認した後に評価する必要があります。
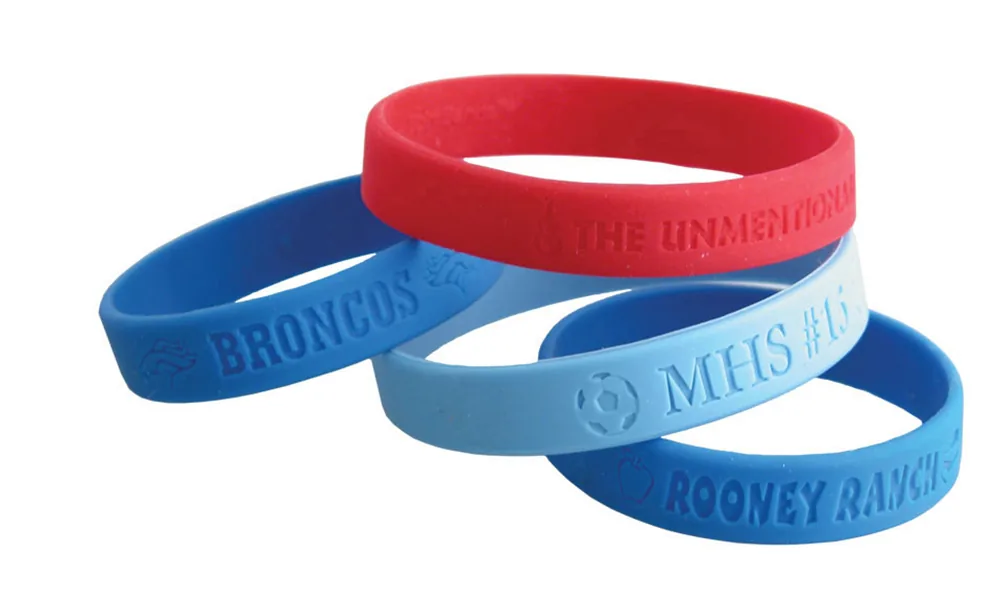
コントラストだけでなく、実際にマーキングされた部品で判断する
明瞭な視覚マークは、合格基準の1つにすぎません。シリコーンとゴムでは、同じサンプルについて、表面の感触、残留物、エッジ品質、また、部品を洗浄または機械的に変形させた後にどうなるかも確認する必要があります。
トレーサビリティコード
部品番号、ロットまたはバッチ情報、日付コード、シリアル番号、その他の英数字からなる製造識別子。
ロゴ、アイコン、機能マーク
ブランドロゴ、操作アイコン、方向記号、組立参照、成形部品の識別。
機械可読コード
1Dまたは2Dコードは、コンパウンド、マークサイズ、コントラスト、読み取り条件が信頼性の高いスキャンを支える場合に評価できます。コードの可読性は、外観だけから推測するのではなく、最終部品で検証する必要があります。
レーザー光源を比較する前に、許容できるマークを定義する
マークは目視ではっきり確認できても、シール性能を変化させたり、ざらつきを感じさせたり、残留物を残したり、洗浄や屈曲後に機能しなくなったりする場合は、許容できません。目標とする結果には、外観と、マーキング後も部品が果たすべき機能の両方を記載する必要があります。
合格基準には何を含めるべきですか?
- 実際の生産時または検査時の照明下で必要とされるコントラスト。
- 許容できる最大深さ、粗さ、または触感の変化。
- 許容できないベタつき残留物、すす、汚染、または焼け縁がないこと。
- 用途で必要な場合の、洗浄・拭き取り・摩耗に対する耐性。
- 使用中にマーキング領域が機械的に変形する場合の、曲げ・伸張・圧縮のチェック。
- シールエッジ、メンブレン、皮膚接触面、その他の敏感な領域に関する機能上の制限。
マークはコントラストだけでなく、材料の反応で判断する
シリコーンとゴムは、色変化、淡いコントラスト、彫刻、フロスティング、アブレーション、露出したフィラーなどの反応を示すことがあります。許容できる結果は色、顔料、フィラー、照明によって異なりますが、上記で定義された許容される表面の感触、残留物、深さ、機能上の制限の範囲内にも収まっている必要があります。
| 材料の状態 | 評価する際の典型的な方向 | 主なリスク | 承認方法 |
|---|---|---|---|
| 黒色シリコーンまたは黒色ゴム | 淡いグレー/白のコントラスト、浅い彫刻、またはフィラー露出の影響が生じる可能性があります。. | すす、判読性の低下、ざらつき、または残留物。. | 生産用照明の下で検査し、必要に応じて拭き取りまたは洗浄してください。. |
| 白または淡色のシリコーン | 暗色化、浅い彫刻、または制御された色調変化が評価対象となる場合があります。. | 黄変、端部の焦げ、または外観のばらつき。. | 実際の部品を合意された外観公差と比較してください。. |
| 半透明シリコーン | UV などの低熱経路は、多くの場合、最初にスクリーニングする価値があります。. | ヘイズ、不均一なコントラスト、または背景依存の視認性。. | 最終的な取り付け背景と観察角度で検査する。. |
| EPDM またはその他の充填ゴム | CO2、または適切なレーザー反応性コンパウンドでは、ファイバー / MOPA を評価できます。. | スモーク、すす、残留物、およびロット間ばらつき。. | 実際の成形コンパウンドを使用し、必要に応じて生産ロットをまたいで重要チェックを繰り返してください。. |
| CR、FKM タイプ、または不明なゴム | 試験ルートを選択する前に、コンパウンド情報とSDSを確認してください。. | ヒュームの化学成分、腐食性残留物、または排気・集塵負荷。. | 試験前に材料の同一性と安全な抽出・排気手順を確認してください。. |
形状、肉厚、部品サイズがマーキングプロセスをどのように変えるか
エラストマー部品は動き、圧縮し、曲がります。平坦な試験片で有効なレーザー設定は、治具の押圧、焦点変動、曲率、または局所的な肉厚の変化によって表面に供給されるエネルギーが変わるため、生産部品では失敗する可能性があります。.
| 部品の状態 | 何が変わるか | 検証すべき項目 | 考えられる機械/治具への影響 |
|---|---|---|---|
| 軟質または圧縮性のあるシリコーン/ゴム | 治具圧は部品の高さと焦点を変化させる可能性があります。. | 実際のクランプ状態と解放後におけるマークの一貫性。. | 低荷重支持、再現性のある治具、またはカスタムネスト。. |
| 薄肉、膜、リップ、またはシールエッジ | 局所的な熱や過度の彫刻は、感触、剛性、または機能形状を変化させる可能性があります。. | 深さ制限、変形、弾性、および機能の完全性。. | 低熱プロセスウィンドウ、制御された焦点、保護されたノーマーク領域。. |
| ホース、チューブ、Oリング、または湾曲したシール | マーク領域全体で表面の高さと角度が変化します。. | 曲率部周辺のフォーカス、文字形状、コントラスト。. | 回転、支持治具、割出し回転、または形状に応じた3Dフォーカス。. |
| テクスチャ付き、凹状、または成形ディテールのある表面 | 局所的な表面の高さとテクスチャにより、コントラストが不均一になることがあります。. | 最終成形テクスチャ上の微細形状の判読性とエッジ品質。. | 有用な場合は、正確な治具、フォーカス戦略、またはビジョン支援による位置決め。. |
| 大型部品または長尺連続製品 | 必要なマークが1つの固定加工範囲を超えたり、繰り返し位置決めが必要になったりする場合があります。 | 割り出し精度、トリガータイミング、ワークハンドリング、総サイクルタイム。 | より広い加工範囲、軸移動、コンベヤ、またはフライングマーキングの評価。 |
| 使用時にマーキング部分が曲がる、または伸びる | マーク自体が基材とともに変形します。. | 繰り返し変形後の可読性、ひび割れ、剥がれ、表面損傷、およびコントラスト。. | 平坦部だけでなく、実際の使用条件での受入試験。. |
目標とする効果とコンパウンドからレーザー方向を選択
単一のレーザー光源がすべてのシリコーンやゴムの配合に適合するわけではありません。目標とする効果とコンパウンドの応答から始め、実際の部品で表面品質、抽出の必要性、生産速度を検証してください。.

UVルート
シリコーン、微細なディテール、および熱影響の抑制が重要な用途では、しばしば最初にスクリーニングされます。.
UVレーザーマーカー
CO2ルート
ゴムの彫刻、アブレーション、および一部の暗色上の淡色効果で一般的に評価されます。.
CO2レーザーマーキング装置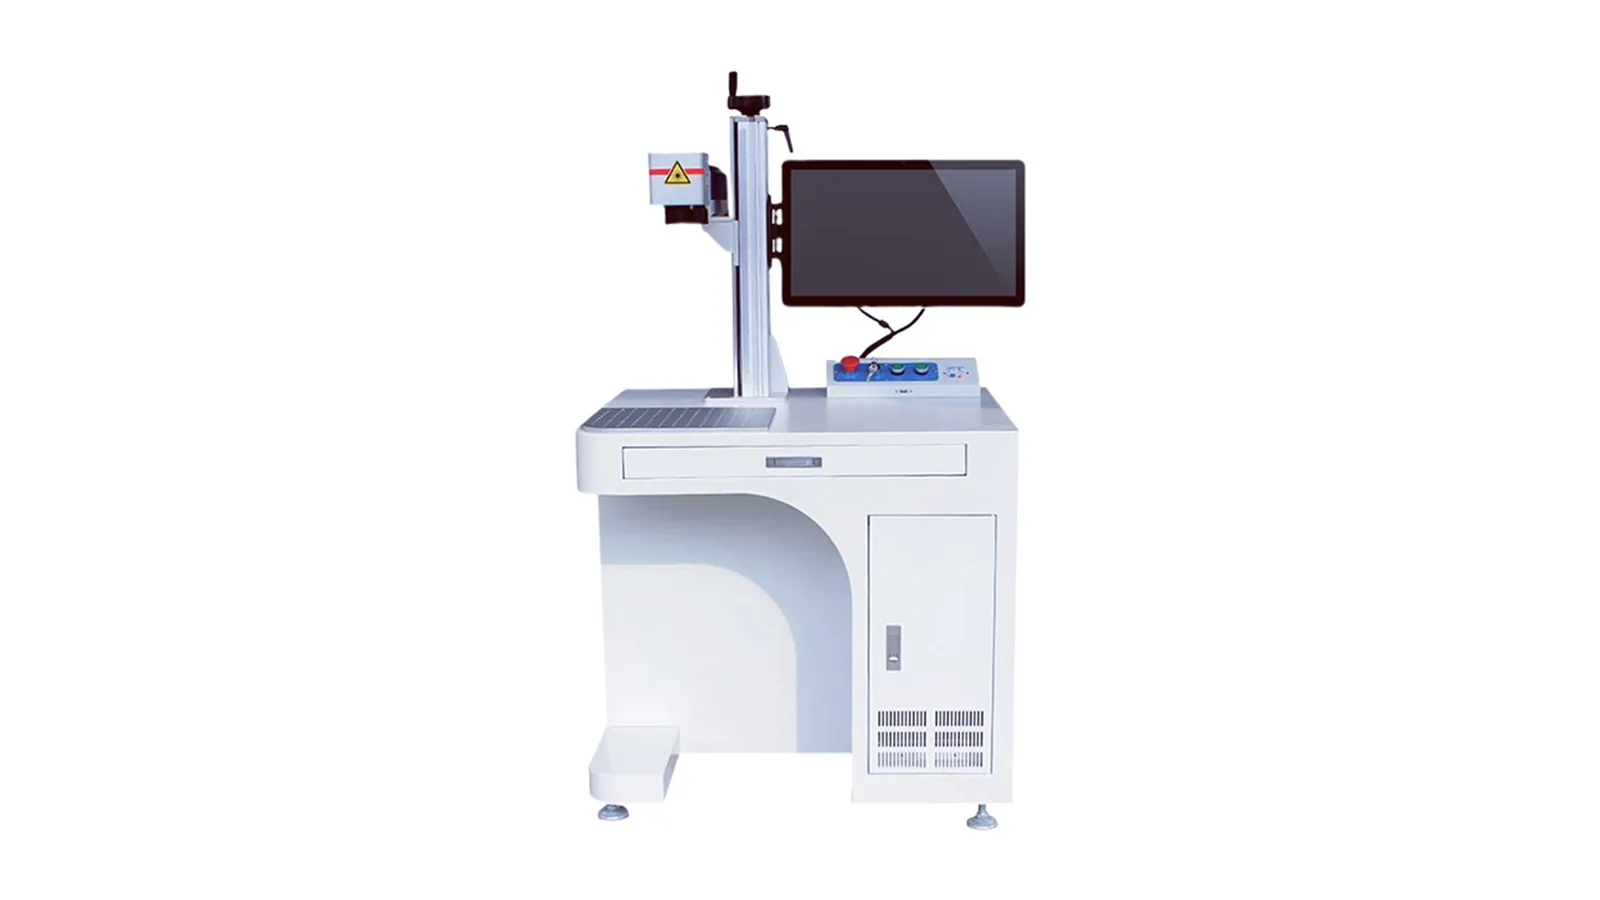
ファイバー / MOPAルート
一部の充填剤入り、顔料入り、またはレーザー反応性エラストマーに対する条件付きの手法。.
ファイバーレーザーマーカー実用的な初回テストの方向性
| 開始条件 | 最初に評価するルート | 確認するまで承認しないでください |
|---|---|---|
| 微細なディテールまたは熱影響の抑制が求められるシリコーン | UVは多くの場合、実用的な最初のスクリーニングの方向性です。. | コントラスト、ヘイズ、表面の感触、耐洗浄性、サイクルタイム。. |
| 浅い彫刻または表面除去が必要な暗色ゴム | CO2は通常、最初に評価されます。. | スス、残留物、エッジ品質、深さ、排気負荷。. |
| 充填剤入り、顔料着色、またはレーザー反応性エラストマー | 1064 nm の吸収が見込まれる場合、ファイバー/MOPA は条件付きで試験可能です。 | 吸収の弱さ、過熱、べたつき、再現性。 |
| 不明な CR、FKM 系、または特殊コンパウンド | 経路を選択する前に、材料のドキュメントとSDSを確認してください。. | コンパウンドの同一性、ヒュームリスク、排気、および安全な試験手順。. |
一般的なシリコーンおよびゴムのマーキング不良と次に確認すべきこと
低コントラスト、残留物、熱損傷、および形状に関連するばらつきは、同じ原因によるものではありません。観察された不具合に基づいて、試験を繰り返す前に、レーザー経路、エネルギーウィンドウ、コンパウンド、フォーカス / 治具、または排気を変更すべきかどうかを判断してください。.
| 観察された問題 | 調査すべきこと | 実用的な次のステップ |
|---|---|---|
| コントラストが弱すぎる | 波長吸収、顔料、フィラー、レーザー感応添加剤、マークサイズ、照明。. | 別のレーザー方式を比較するか、配合変更が許容される場合は、材料サプライヤーと顔料/レーザー添加剤のオプションを検討してください。. |
| 表面がべとつく、粗くなる、黄変する、または軟化する | 過剰な熱入力、繰り返しパス、焦点不良、または不適切な反応ウィンドウ。. | 熱蓄積を減らす、焦点を補正する、またはより低熱のプロセス方向をスクリーニングする。. |
| 多量のすす、煙、または残留物 | アブレーションレベル、コンパウンドの化学的性質、抽出効率。. | プロセスを調整し、生産承認前に抽出/ろ過を評価してください。. |
| 洗浄後にマークが拭き取れる | 安定したマークではなく、緩い残留物または表層の変化。. | 拭き取り/洗浄の検証を追加し、異なるプロセスウィンドウまたはレーザー経路を試験する。. |
| 湾曲した部品上の不均一なマーク | 焦点変動、部品の移動、治具圧、または表面角度の変化。. | レーザー光源そのものを評価する前に、治具と焦点戦略を修正する。. |
| 曲げまたは延伸後にマークが変化する | 基材の変形、過度な彫刻深さ、または脆い改質表面。. | 実際の曲げ、伸長、圧縮条件で検証してください。 |
| あるロットでは良好な結果だが、別のロットでは不良な結果になる | 配合、顔料、充填剤、硬化(キュア)またはサプライヤーのばらつき。 | 材料の文書を比較し、変更された生産ロットを再試験してください。 |
ヒューム管理の判定基準: 未知のもの、ハロゲン化、フッ素系、または難燃性のエラストマーは、試験前に入手可能な材料/SDS情報から確認する必要があります。試験中は煙、臭気、すす、付着物を記録し、その後、生産設備の構成に排気能力、ろ過、レンズ保護、清掃の必要性を盛り込んでください。
シリコーンまたはゴム用レーザーマーキング機を選定する前に送付いただきたいもの
条件を管理したサンプル試験により、レーザー方式を絞り込み、装置構成を確定する前に、実際のコンパウンドで結果が許容できるかどうかを示す必要があります。
- 可能であれば材料ファミリーとコンパウンド名:シリコーン、EPDM、NBR、SBR、天然ゴム、ネオプレン/CR、FKM、その他のエラストマー。
- 色、透明性、充填剤、顔料、コーティング、離型剤、ショア硬度、部品の厚さ。
- 形状、質感、表面仕上げが結果を左右する可能性がある場合は、実際の成形量産部品。
- 目標とするマーク内容、サイズ、深さの制限、コントラスト要件、読み取り方法、洗浄/摩耗試験。
- 工場環境におけるヒューム、臭気、残留物、および排気・集塵に関する制限。
- ハンドリング要件:手動ステーション、治具、ロータリー、ビジョン位置決め、コンベア、またはフライングマーキング。
- 目標サイクルタイム、1時間あたりの部品数、1部品あたりのマーク数、および想定されるシフトパターン。
1. レーザー光源と出力方向
実際のコンパウンドの反応に基づいて、UV、CO2、ファイバー/MOPA、またはその他の検証済みの方式を確認します。出力と光源の構成は、材料名だけでなく、試験済みのプロセスウィンドウとスループット要件に従うべきです。
2. レンズ、フィールド、焦点戦略
マーキングフィールドは、部品サイズ、コードサイズ、必要な詳細度に基づいて設定します。湾曲した部品や高さが変化する部品では、ロータリー処理、制御された治具、または3D焦点評価が必要になる場合があります。
3. 部品のハンドリングと位置決め
形状と生産フローに応じて、手動配置、カスタム治具、ロータリー、インデックス動作、ビジョン位置決め、コンベア、またはフライングマーキングを選択してください。
4. ヒューム排出とメンテナンス
煙や残留物が発生するゴム加工では、排気容量、ろ過、レンズ保護、清掃要件を設備選定に含めてください。
5. 検査、安全、エンクロージャー
該当する場合はコード読取またはビジョンのニーズを確認し、次に、導入予定の設置環境に合わせた機械ガード、エンクロージャ、安全構成の全体を確認します。
6. 生産速度と見積もり
最終見積もりの前に、目標サイクルタイム、1時間あたりの部品数、部品あたりのマーク数、投入方法、シフトパターンを使用して、検証済みのマークを要求される速度で生産できるかどうかを確認します。
見積もり手順: サンプル承認 → レーザー方式 → レンズ/マーキング範囲 → 治具またはハンドリング → 排気/ビジョン/安全オプション → 目標サイクルタイム → 最終構成と見積もり
シリコーンとゴムのレーザーマーキングに関する質問
ゴムに最適なレーザーマーキング装置は何ですか?
すべてのゴムに共通する唯一の答えはありません。ゴムへの彫刻や表面アブレーションにはCO2レーザーがしばしば検討されますが、ファイバー/MOPAは一部の充填剤入りまたは顔料入りコンパウンドで有効な場合があります。正しい選択は、コンパウンド、色、目標とする効果、煙の制御、サンプル試験によって決まります。
シリコーンは部品を損傷せずにレーザーマーキングできますか?
シリコーンは場合によってはマーキング可能で、UVは穏やかで高コントラストのマーキングを実現する最初のスクリーニング手段として適していることが多いです。ただし、このプロセスは表面の触感、弾力性、残留物、耐洗浄性、そして実際のシリコーン配合について検証を行う必要があります。
ゴムのレーザーマーキングで煙が発生するのはなぜですか?
レーザーエネルギーは表面の材料を変化させたり除去したりします。また、ゴムコンパウンドには充填剤、オイル、加硫システム、添加剤が含まれていることがあり、加工中に煙、臭気、すすを発生させる可能性があります。排気とフィルターの計画は、マーキング方法の判断の一部として組み入れるべきです。
1つの設定でEPDM、NBR、シリコーンをマーキングできますか?
通常はいいえ。EPDM、NBR、シリコーン、その他のエラストマーはレーザーエネルギーの吸収の仕方が異なります。同じゴム系であっても、充填剤、顔料、硬度、サプライヤーのロットによって異なるため、サンプルテストが必要です。
サンプルが成功した後、どの装置構成が必要かをどうやって判断すればよいですか?
承認されたサンプル結果に加えて、実際の部品形状、マーキングフィールド、目標サイクルタイム、1時間あたりの個数、投入方法、排気要件、および治具、ロータリー、ビジョン、コンベアの必要性を踏まえてください。最終的な見積もりは、材料名だけでなく、それらを組み合わせた生産要件に基づくべきです。