
PP材料の実現可能性
ポリプロピレンレーザーマーキング
ポリプロピレンは配合に敏感なプラスチックです。未改質のPPは、一般的な1064 nm近赤外ファイバーレーザーマーキングではコントラストが弱くなる場合がありますが、顔料、充填剤、レーザー感応マスターバッチ、表面テクスチャ、成形条件によって結果は変わります。このページを使用してまずPP材料を適格性確認し、その後、プロジェクトを適切な装置とアプリケーションのワークフローに振り分けてください。.
PPサンプルテストを依頼する OEM・カスタムに関するお問い合わせクイック回答
ポリプロピレンはレーザーマーキングできますか?
はい。ポリプロピレンはレーザーマーキング可能ですが、結果は配合に敏感です。実務上の問題は、単に部品が「PP」と表示されているかどうかではなく、実際の樹脂グレード、顔料、充填材、添加剤パッケージが、許容できない溶融、光沢変化、変形、残留物を生じることなく、必要なコントラストまたは表面変化を実現できるかどうかです。.
ナチュラル、白、および淡く着色されたPPは、多くの場合より慎重な供給元のスクリーニングが必要であり、一部の生産プロジェクトでは、より広く再現性の高いマーキングウィンドウを作るために、レーザー感応性添加剤またはマスターバッチを使用します。最終的な供給元の選定は、生産材料、最終色、成形表面に基づくべきです。.
ポリマー名だけでレーザーを購入しないでください。まず最終的なPP配合を認定し、次に承認されたサンプル結果に合わせて供給元と機械構成を選択してください。.
ポリプロピレンの変数
コンパウンド、色、表面が結果を変える
各PPグレードと色を個別の認定ケースとして扱ってください。樹脂供給元、マスターバッチ、充填材添加量、金型テクスチャは、図面が変わらなくてもプロセスウィンドウを移動させる可能性があります。.
| 入力 | 確認すべき項目 | 重要な理由 |
|---|---|---|
| PPグレード | ホモポリマー、ランダムコポリマー、インパクトコポリマー、メルトフローデータ、サプライヤーグレード | 機械的グレードと結晶化度は、熱応答と表面挙動を変化させる可能性があります。 |
| カラーシステム | ナチュラル、白、黒、グレー、着色マスターバッチ、または塗装/コーティング表面 | 顔料は吸収を促進または低減し、最終的なコントラストに影響を与えることがあります |
| 添加剤 | レーザーマーキング添加剤、タルク、炭酸カルシウム、ガラス繊維、難燃剤、UV安定剤、リサイクル材 | 添加剤は吸収経路を形成できますが、焼け、ヘーズ、残留物のリスクも生じさせる可能性があります |
| 部品の状態 | 金型のテクスチャ、光沢、ゲート部、肉厚、応力、後処理 | 最終的な成形品表面は、平板試験片とは異なるマーキング結果になることがあります |
| 受入基準 | ロゴ、シリアル番号、データマトリックス、QRコード、コントラスト、最小線幅、耐久性試験 | 機械の選定は、目に見えるマークが付くかどうかだけでなく、求められるマークに基づいて行うべきです |
PPの用途
ポリプロピレン部品がマーキングされる場所 — その理由
PPは、軽量性、耐薬品性、成形性、コストが重要となる用途で広く使用されています。レーザーマーキングは通常、製品にラベルやインクを使わずに、恒久的な識別、トレーサビリティ、機械可読コード、またはブランディングが必要とされる場合に追加されます。.
自動車・EV用PP部品
内装トリム、クリップ、ハウジング、成型部品には、取り扱いやサービスを通じて読み取り可能な部品番号、サプライヤー識別情報、キャビティ情報、トレーサビリティコードが必要になる場合があります。.
キャップ、クロージャー&パッケージング
キャップ、クロージャー、PP包装部品には、ロットコード、日付コード、製品識別子、機械可読コードが必要になる場合があります。ここでは、ライン速度と安定したコードコントラストが、外観と同じくらい重要になることがあります。.
コンシューマー&家庭用品
ボタン、ハウジング、金具、成型コンシューマー部品では、消耗インクを使わずに、ロゴ、モデル情報、記号、耐久性のある製品識別のためにレーザーマーキングが一般的に使用されています。.
マーク内容
PPには通常何がマーキングされますか?
マーク内容によって、フィーチャサイズ、コントラスト要件、検査方法、そして多くの場合、許容サイクルタイムが決まります。目視できるロゴと製造用Data Matrixは、同じレーザーマーキング作業ではありません。.
識別・トレーサビリティ
成型PP部品を生産記録に結び付けるために使用される、部品番号、シリアル番号、ロットまたはバッチコード、日付コード、キャビティID、サプライヤー識別子。.
機械可読コード
Data Matrix、QRコード、1Dバーコードには、実際の成型表面における制御されたセルサイズ、エッジ定義、コントラスト、スキャン検証が必要です。.
ブランディングと製品情報
ロゴ、型番、記号、評価、およびユーザー向け製品情報は、通常、外観、再現性、摩擦や洗浄に対する耐性を優先します。.
生産・組立マーク
組立参照、検査マーク、方向記号、内部部品IDは、高度に美観を重視した仕上げよりも、速度と読みやすさを優先する場合があります。.
望ましいマーキング結果
レーザーを選ぶ前に、必要なPPマークを定義する
“「レーザーマーキング可能」は完全な受入基準ではありません。求められる結果は、暗いコントラスト、明るいコントラスト、美観的な色変化、または取り扱いやサービス時の曝露後も機械可読性を維持しなければならないコードである場合があります。.
濃いコントラストのマーク
天然色、白色、または着色PPでしばしば要求されます。達成可能な暗さは、顔料、充填剤、およびコンパウンドにレーザー感応性添加剤が含まれているかどうかに大きく依存します。.
明るい/グレーのコントラスト
より暗色のPP配合物で一般的で、レーザーがより明るい視認可能な変化を生じる場合に用いられます。均一性、ヘイズ、および摩耗後もマークが判読可能かどうかを確認してください。.
外観表面マーク
ロゴやユーザー向けテキストでは、光沢変化、溶け、エッジの膨らみ、変色、テクスチャを厳密に管理し、マークが成形表面の外観に合うようにする必要があります。.
検証済みの読み取り可能コード
Data Matrix、QR、またはバーコードの作業では、成功とは、必要なセルサイズと生産速度で確実にスキャンできることであり、単にコードが目に見えることではありません。.
部品の形状とサイズ
肉厚、曲率、および成形形状がプロセスウィンドウを変化させる
PP部品は多くの場合、薄肉、湾曲、またはテクスチャが強い形状です。形状は、熱感受性、焦点、治具設計、そして1つの固定マーキングフィールドでマーク全体にわたって必要な品質を維持できるかどうかに影響します。
薄肉成形品
薄肉部では、厚肉部よりも早く、局所的な軟化、ひけ状の歪み、光沢変化、または変形が現れることがあります。仕上がりの肉厚でエネルギーウィンドウを検証してください。
湾曲したキャップとハウジング
曲面では、マーク範囲全体で焦点距離が変化します。小さな曲面領域であれば、制御された治具とフィールドサイズで対応できる場合がありますが、高さの変動が大きい場合は、ダイナミックフォーカスや別の位置決め戦略が必要になることがあります。
テクスチャ、ゲート、ウェルドライン
金型のテクスチャ、ゲート領域、リブ、ウェルドライン、局所的な応力は、1つの部品内でも外観やコントラストを変化させる可能性があります。最終的なマーク位置は、平坦なプレートから推測するのではなく、実際にテストする必要があります。
大型部品または複数部品用治具
部品サイズとネスティングは、マーキングフィールド、レンズ選択、治具の再現性、そして単一の固定フィールドよりもXY移動、ビジョン位置合わせ、コンベア搬送のどれがより実用的かを決定します。
レーザールートのスクリーニング
PPのテストルートは、習慣ではなく材料の反応で選ぶ
ファイバーレーザーは、添加剤支援PP部品によっては実用的な場合があります。一方、UVは敏感な表面での目に見える熱影響を軽減できる可能性があります。CO2は、一部のプラスチックシステムで表面テクスチャ加工やコーティング除去に有用な場合があります。最終的な選択は、ポリマー名だけで選ぶのではなく、サンプルで実証する必要があります。
ファイバー / MOPAルート
PPがレーザー感応性添加剤、暗色顔料、または1064 nmの近赤外吸収用に設計された化合物を含む場合に、最初にスクリーニングするルートとして適しています。コントラスト、エッジの膨らみ、熱痕を確認してください。
UVルート
PP部品が熱に敏感な場合、外観が重要な場合、または小さく判読可能なコードが必要な場合に有用です。サイクルタイム、コントラスト、および最終成形品の表面ヘイズや脆化がないかを確認してください。
グリーンルート
UVとファイバーが所望のバランスを提供しない場合に、一部のプラスチックで用いられる条件付きのスクリーニング選択肢です。実際のPPサンプル試験で必要な結果が確認された場合にのみ、このルートを使用してください。
CO2ルート
特定のプラスチック系では、表面アブレーション、テクスチャ加工、コーティング除去、またはより大きなマーキングに関連する場合があります。溶融、残留物、エッジ品質、排気要件に注意してください。
ビジョン/治具ルート
PP部品が小さく、トレイ内で成形され、向きがランダムである場合、または正確なコード配置が必要な場合に必要です。材料の結果と位置決めワークフローは一緒にテストする必要があります。
フライング / オンライン方式
ライン上のキャップ、クロージャー、フィルム、または成形品については、コンベア、エンコーダ、センサー、および排気計画を確定する前に、必要な速度でPPのコントラストを検証してください。
| レーザー経路 | テストする理由 | 主な境界 |
|---|---|---|
| 1064 nm ファイバー / MOPA | PPがレーザー感応性添加剤、濃色顔料、またはNIR吸収マスターバッチを使用している場合に多くの場合実用的です | 未改質のPPは、コントラストが弱い、溶融する、またはプロセスウィンドウが狭いといった状態を示すことがあります |
| 355 nm UV | 小さなコード、外観面、熱に敏感な成形品に有用な候補です | コントラストとサイクルタイムは、最終的なPPコンパウンドでまだ検証が必要です |
| 532 nm グリーン | ファイバーとUVでコントラスト、熱、外観のバランスが取れない場合の条件付きオプション | 実際のPPサンプル試験で必要な結果が確認された場合にのみ使用してください。 |
| CO2 | 一部のプラスチック系では、表面テクスチャ加工、コーティング除去、またはより大きな非外観目的のマーキングに適する場合があります。 | 溶融、残留物、エッジ品質、および排気を確認する必要があります。 |
添加剤支援マーキング
レーザー感応性添加剤がPPの実用的な手法となる可能性
PPは、一般的な近赤外レーザーマーキングに対して、他の一部のポリマーよりも反応が鈍い場合があります。生産現場では、レーザーマーキング用に設計されたPPコンパウンドやマスターバッチを使用し、その後、要求されるコントラスト、表面品質、耐久性に合わせて光源とパラメータを調整するのが実用的な方法となり得ます。
添加剤は機械だけの判断事項ではありません。色、機械的特性、コンプライアンス、リサイクル性、コスト、顧客承認に影響を及ぼす可能性があります。Zhuorui Laserはマーキング応答を試験できますが、最終製品向けの最終コンパウンドは材料の所有者が承認する必要があります。
| 管理項目 | レーザーマーキング添加剤なし | レーザーマーキング添加剤/マスターバッチあり | 同じに保つ必要があるもの |
|---|---|---|---|
| 材料の識別 | 生産用PPグレードをベースラインとして使用します。 | 承認済みのレーザーマーキング添加剤またはマスターバッチの変更のみを加えた、同一のPPベースグレードを使用します。. | サプライヤーのグレード、目標色、成形品のテクスチャ、肉厚、部品形状は、できるだけ厳密に一致させる必要があります。. |
| マーキング応答 | 顔料、充填剤、樹脂配合によっては、コントラストが弱いか、使用可能なプロセスウィンドウが狭い可能性があります。. | 添加剤は、レーザーエネルギー吸収または可視色変化を改善することを目的としていますが、得られる結果は依然として配合とレーザー設定に依存します。. | A/B比較には、同じレーザー光源、波長、レンズ、焦点、アートワーク、コードサイズ、評価方法を使用してください。. |
| 品質チェック | コントラスト、溶融、光沢変化、エッジ膨らみ、残留物、コードの読み取りやすさを記録します。. | 同じ項目を記録し、コントラストの改善によってヘイズ、脆化、色ずれ、その他の副作用が生じないか確認します。. | 両方のサンプルに同じ合格基準と耐久試験を適用する。. |
| 判断 | ベースライン処方がすでに要求されるマーク品質と耐久性を満たしている場合は、その処方を維持する。. | 改善が再現可能で、材料オーナーが得られる処方を承認した場合にのみ、添加剤支援ルートを使用する。. | 樹脂グレード、添加剤の種類/添加量(入手可能な場合)、サンプル写真、および検証済みのレーザーパラメータウィンドウを記録する。. |
リスクと故障モード
PPマークが適格性確認に不合格となる一般的な理由
マークは1枚の写真では許容できるように見えても、生産では不合格となることがある。機械構成を確定する前に、コントラストの問題、熱損傷、コード品質、処方変動、およびヒューム制御要件を切り分ける。.
コントラストが弱い、または不安定
ナチュラルまたは淡色顔料入りのPPは、安定した可視変化を得るのに必要なエネルギーを十分に吸収できない可能性がある。樹脂、顔料、または添加剤の変動によっても、バッチごとにマークの付き方が異なることがある。.
溶融、光沢の変化、エッジの膨らみ
局所的なエネルギーが過剰だと、表面が軟化したり、小さな文字が丸くなったり、光沢が変化したり、薄肉領域が変形したりする可能性があります。プロセスウィンドウは、最終的な成形品が許容できる範囲まで狭めてください。
ヘイズ、脆化、色ずれ
コントラストを改善する配合や設定でも、許容できない外観上または表面完全性の変化を生じさせることがあります。承認された結果を実際の製品仕様と比較してください。.
コードの読み取り不良
小さなデータマトリックスまたはQRコードは、セルが融合する、エッジがぼやける、テクスチャや湾曲にわたってコントラストが変動する、またはコードが安定した焦点範囲外にある場合に、読み取りに失敗することがあります。使用予定のスキャナーで検証してください。.
材料またはバッチの変更
サプライヤーの変更、リサイクル含有量の変動、マスターバッチの変更、または添加剤添加量の改訂は、マーキングウィンドウをずらす可能性があります。配合が実質的に変化した場合は再試験してください。.
ヒューム、残留物、レーザー安全
PPグレード、SDS、顔料、充填剤、難燃剤、リサイクル含有量、およびコーティングやインクを確認します。生産トライアルでは、選択したレーザー光源に適した局所排気、ろ過、およびエンクロージャー/インターロック戦略が必要になる場合があります。.
サンプル適格性確認
有用なPPレーザーマーキング試験を準備する方法
誤った装置選定を避ける最短の方法は、生産用PPサンプルを送付し、装置の見積もり前に合否基準を定義することです。最終樹脂がまだ確定していない場合は、複数のPPコンパウンドを並べて試験してください。.
PPを特定する
グレード、サプライヤー、色、添加剤パッケージ、SDS、および最終材料のステータス → 安全な試験経路、および添加剤支援マーキングが必要になる可能性が高いかどうか。.
マークを定義する
アートワーク、コードサイズ、線幅、コントラスト目標、スキャン読み取り要件、表面損傷限界 → 外観、トレーサビリティ、コーディング、機能性マーキングの合否基準。
レーザー光源を選別する
候補となる355 nm UV、1064 nmファイバー/MOPA、532 nmグリーン、またはCO2のトライアル → 光源タイプ、出力範囲、レンズ、使用可能なパラメータウィンドウの候補リスト。
量産適合性を確認
部品形状、治具、サイクルタイム、バッチサイズ、姿勢、排気および自動化要件 → ワークステーション、ビジョン、治具、ロータリーまたはラインソリューションの方向性。.
結果を文書化する
写真、パラメータ記録、コード可読性、耐久性結果、および不合格条件 → 検証済みのプロセスウィンドウと既知の限界を記録した装置推奨。.
装置選定
PP結果を設備構成に適合させる
サンプルテスト後、Zhuoruiはレーザー光源、ガルバノ、フィールドレンズ、エンクロージャ、治具、ロータリー、ビジョン、排気、およびオプションの自動化を適合させることができます。装置構成は、ポリマー名だけでなく、検証済みのPP応答に従うべきです。.
小さなPP部品、外観面、または繰り返しの部品装填では、治具と検査の計画を早い段階で含めてください。ライン刻印では、オンライン設備を定義する前に、実速度と焦点条件でPPコントラストをテストしてください。.
エビデンス & 仕様チェック
PPマーキングの判断において、信頼できるエビデンスとは何か?
プラスチックの写真だけでは、特定のポリプロピレングレードが同じようにマーキングされることを証明することはできません。信頼できるエビデンスは、実際のPP処方、レーザー構成、および合格判定結果を1つの記録として結び付ける必要があります。
PPサンプル記録
樹脂サプライヤーとグレード、色、充填剤パッケージ、リサイクル含有量、レーザーマーキング用添加剤またはマスターバッチ、成形表面、およびコーティングの有無を特定する。サンプルが最終生産材料であるかどうかを記録する。.
レーザー試験記録
波長/光源タイプ、出力クラス、フィールドレンズ、マークサイズ、焦点条件、および合格した結果が得られたパラメータウィンドウを記録する。狭いプロセスウィンドウを定義する場合は、失敗した条件も含める。.
受入証拠
鮮明なサンプル写真に加えて、必要な可読性、コントラスト、耐摩耗性、耐薬品性または使用試験を保管する。コードについては、外観だけで判断するのではなく、実部品でスキャン性能を検証する。.
| リファレンス | 公開仕様 | PPでの使用方法 |
|---|---|---|
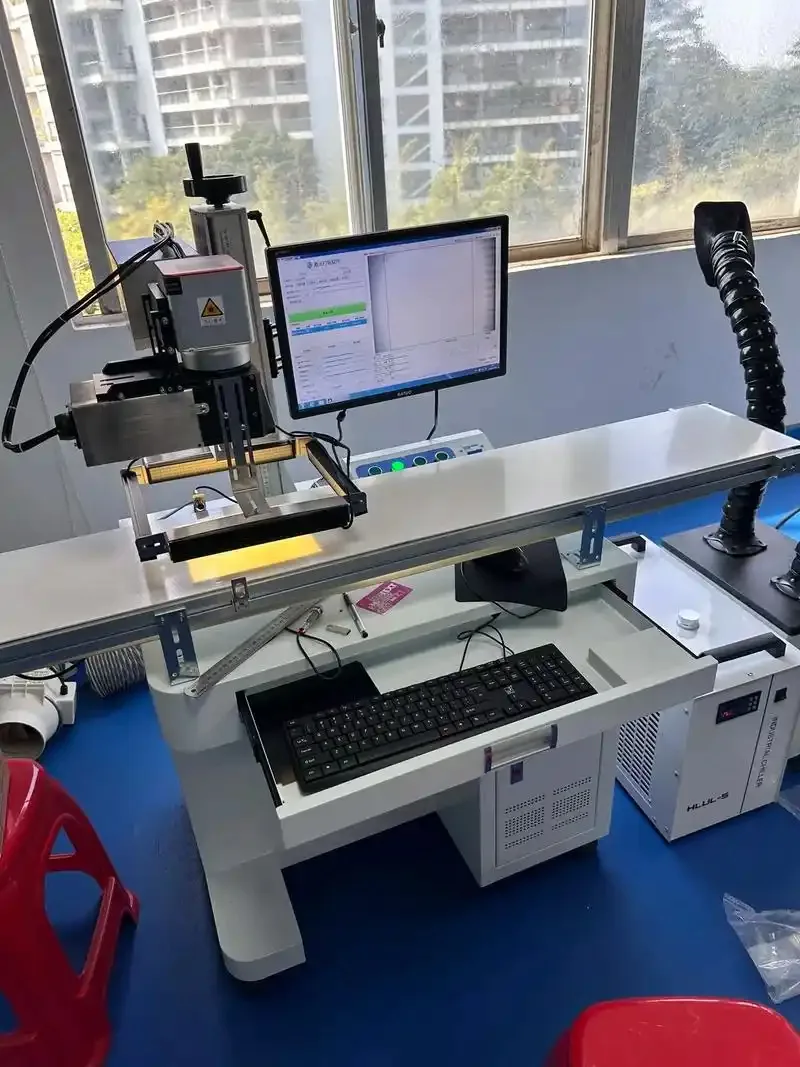
| ZR-FL-H04 ファイバーレーザーマーキングマシン | 公開されている製品ページには、1064 nm ファイバー光源、20 W / 30 W / 50 W のオプション、および標準 120 x 75 mm、オプション 110 x 110 mm と 150 x 150 mm を含むマーキング範囲が記載されています。 | これは、管理された試験に利用できる 1064 nm 装置の選択肢があることを裏付けるものです。すべての PP 配合がファイバーマーキングに適しているという意味ではなく、実際の PP サンプルによって適合性が決まります。 |
よくある質問
ポリプロピレンのレーザーマーキングに関するFAQ
なぜPPは他の一部のプラスチックよりもレーザーマーキングが難しいのですか?
多くのPP配合物は、一般的な近赤外マーキング波長で吸収が弱いため、適切な顔料、充填剤、またはレーザー感応性添加剤がなければ、表面に強い暗色マークが形成されない可能性があります。実際のコンパウンドを試験する必要があります。.
ファイバーレーザーはポリプロピレンにマーキングできますか?
時には、特にPPコンパウンドに適切な添加剤や顔料が含まれている場合。ナチュラル、白、または未改質のPPでは、ファイバーテストが弱いコントラストや熱影響を生じることがあるため、材料名だけでファイバーを選択しないでください。.
PPにはUVレーザーの方が適していますか?
UVは、熱に敏感なプラスチック部品や小さなコードにとって有力な候補になり得ますが、自動的に最良の選択肢というわけではありません。コントラスト、速度、表面変化、機械コストは、最終的なPPサンプルで比較検討すべきです。.
PPにレーザーマーキング添加剤は必要ですか?
多くのPPプロジェクトは、添加剤またはレーザーマーキング可能なマスターバッチの恩恵を受けます。材料の所有者は、生産前に、色、機械的特性、コンプライアンス、および最終用途の要件についてコンパウンドを承認する必要があります。.
PP試験にはどのサンプルを送ればよいですか?
最終成形PP部品を実際の色とグレードで送付してください。併せて、材料情報、可能であればSDS、アートワークまたはコード、目標コントラスト、最小フィーチャサイズ、サイクルタイム目標、耐久性要件を送付してください。.
同じPPグレードでも、レーザーマーキング添加剤を加えるとマーキングの付き方が変わることはありますか?
はい。レーザー感受性のある添加剤やマスターバッチは、配合がレーザーエネルギーを吸収する仕方を変え、コントラストや使用可能なプロセスウィンドウを大きく変える可能性があります。比較では、PPのベースグレード、目標色、成形条件、レーザー光源、レンズ、アートワーク、合否判定方法を一定に保ち、添加剤の効果が他の変数と混同されないようにする必要があります。
PPレーザーマーキング試験の前に必要な安全情報は何ですか?
PPグレード、SDS、カラーマスターバッチ、添加剤、リサイクル含有率、およびコーティングまたはインクの情報を提供してください。Zhuoruiは、反復試験または生産マーキングの前に、抽出、ろ過、および囲い込みの必要性を確認する必要があります。.
実用的なテストを準備する
機械を選定する前に、実際のPP部品を送付してください
PPグレード、色、添加剤、成形表面、マーク内容、目標コントラスト、サイクルタイム、耐久性要件を共有してください。Zhuorui Laserは、サンプル結果を活用し、明確な適用限界を備えた装置構成を提案できます。