
Viabilidad del material PP
Marcado láser de polipropileno
El polipropileno es un plástico sensible a la formulación. El PP sin modificar puede mostrar un contraste débil con el marcado por fibra de infrarrojo cercano de 1064 nm habitual, mientras que los pigmentos, las cargas, el masterbatch sensible al láser, la textura superficial y la condición de moldeo pueden cambiar el resultado. Use esta página para calificar primero el material PP y, después, dirigir el proyecto a la máquina y el flujo de trabajo de aplicación correctos.
Solicitar una prueba de muestra de PP Consulta de OEM y personalizaciónRespuesta rápida
¿Se puede marcar con láser el polipropileno?
Sí. El polipropileno se puede marcar con láser, pero el resultado es sensible a la formulación. La cuestión práctica no es simplemente si una pieza está etiquetada como “PP”; es si el grado real de resina, el pigmento, el relleno y el paquete de aditivos pueden producir el contraste o el cambio superficial requeridos sin fusión inaceptable, cambio de brillo, distorsión o residuo.
El PP natural, blanco y ligeramente pigmentado a menudo necesita una evaluación más cuidadosa de la fuente, y algunos proyectos de producción utilizan un aditivo o masterbatch sensible al láser para crear una ventana de marcado más amplia y repetible. La selección final de la fuente debe basarse en el material de producción, el color final y la superficie moldeada.
No compre el láser solo por el nombre del polímero. Valide primero la formulación final de PP; luego elija la fuente y la configuración de la máquina en función del resultado de muestra aceptado.
Variables del polipropileno
El compuesto, el color y la superficie cambian el resultado
Trate cada grado y color de PP como un caso de calificación independiente. El proveedor de resina, el masterbatch, la carga de relleno y la textura del molde pueden desplazar la ventana de proceso incluso cuando el plano no ha cambiado.
| Entrada | Qué solicitar | Por qué es importante |
|---|---|---|
| Grado de PP | Homopolímero, copolímero aleatorio, copolímero de impacto, datos de índice de fluidez y grado del proveedor | El grado mecánico y la cristalinidad pueden cambiar la respuesta al calor y el comportamiento superficial |
| Sistema de color | Natural, blanco, negro, gris, masterbatch coloreado o superficie pintada/recubierta | Los pigmentos pueden ayudar o reducir la absorción y afectar el contraste final |
| Aditivos | Aditivo para marcado láser, talco, carbonato de calcio, fibra de vidrio, retardante de llama, estabilizador UV y contenido reciclado | Los aditivos pueden crear la ruta de absorción, pero también pueden introducir riesgo de quemado, turbidez o residuos |
| Condición de la pieza | Textura del molde, brillo, área de compuerta, espesor de pared, tensión y postratamiento | Las superficies moldeadas finales pueden marcarse de manera diferente a las placas de prueba planas |
| Criterios de aceptación | Logotipo, número de serie, Data Matrix, código QR, contraste, trazo mínimo y prueba de durabilidad | La selección de la máquina debe basarse en la marca requerida, no solo en si aparece una marca visible |
Aplicaciones de PP
Dónde se marcan las piezas de polipropileno — y por qué
El PP se utiliza ampliamente donde importan el bajo peso, la resistencia química, la facilidad de moldeo y el coste. El marcado láser suele añadirse cuando el producto necesita identificación permanente, trazabilidad, códigos legibles por máquina o imagen de marca sin etiquetas ni tinta.
Piezas de PP para automoción y vehículos eléctricos
Los embellecedores interiores, los clips, las carcasas y los componentes moldeados pueden necesitar números de pieza, identificación del proveedor, información de cavidad o códigos de trazabilidad que permanezcan legibles durante la manipulación y el servicio.
Tapones, cierres y envases
Los tapones, cierres y piezas de envases de PP pueden necesitar códigos de lote, códigos de fecha, identificadores de producto o códigos legibles por máquina. Aquí, la velocidad de la línea y un contraste de código uniforme pueden ser tan importantes como la apariencia.
Productos de consumo y para el hogar
Los botones, las carcasas, los accesorios y las piezas moldeadas de consumo suelen utilizar el marcado láser para logotipos, información del modelo, símbolos e identificación duradera del producto sin tinta consumible.
Contenido del marcado
¿Qué se suele marcar en el PP?
El contenido de la marca determina el tamaño del elemento, el requisito de contraste, el método de inspección y, a menudo, el tiempo de ciclo aceptable. Un logotipo visible y una Data Matrix de producción no son la misma tarea de marcado láser.
Identificación y trazabilidad
Números de pieza, números de serie, códigos de lote o de partida, códigos de fecha, identificadores de cavidad e identificadores de proveedor utilizados para vincular una pieza de PP moldeada con los registros de producción.
Códigos legibles por máquina
Las Data Matrix, los códigos QR y los códigos de barras 1D requieren un tamaño de celda controlado, definición de bordes, contraste y verificación de escaneo sobre la superficie moldeada real.
Branding e información del producto
Los logotipos, los números de modelo, los símbolos, los valores nominales y la información del producto para el usuario suelen priorizar la apariencia, la repetibilidad y la resistencia al roce o a la limpieza.
Marcas de producción y ensamblaje
Las referencias de ensamblaje, las marcas de inspección, los símbolos de orientación y los identificadores de componentes internos pueden favorecer la velocidad y la legibilidad por encima de un acabado muy estético.
Resultado de marcado deseado
Defina la marca de PP que necesita antes de elegir el láser
«Marcable por láser» no es un criterio de aceptación completo. El resultado requerido puede ser un contraste oscuro, un contraste claro, un cambio de color estético o un código que deba seguir siendo legible por máquina después de la manipulación y la exposición durante el servicio.
Marca de contraste oscuro
A menudo se solicita en PP natural, blanco o coloreado. La oscuridad alcanzable depende en gran medida del pigmento, las cargas y de si el compuesto incluye un aditivo sensible al láser.
Contraste claro / gris
Común en formulaciones de PP más oscuras, donde el láser produce un cambio visible más claro. Compruebe la uniformidad, la turbidez y si la marca sigue siendo legible después de la abrasión.
Marca superficial cosmética
Los logotipos y el texto orientado al usuario pueden requerir un control estricto del cambio de brillo, la fusión, el hinchamiento de los bordes, la decoloración y la textura, para que la marca se ajuste a la apariencia de la superficie moldeada.
Código legible verificado
Para el trabajo con Data Matrix, QR o códigos de barras, el éxito significa un escaneo fiable con el tamaño de celda y la velocidad de producción requeridos, y no simplemente que el código sea visible a simple vista.
Geometría y tamaño de la pieza
El espesor de pared, la curvatura y las características moldeadas cambian la ventana de proceso
Las piezas de PP suelen ser de pared delgada, curvas o muy texturizadas. La geometría afecta la sensibilidad térmica, el enfoque, el diseño de los utillajes y si un campo de marcado fijo puede mantener la calidad requerida en toda la marca.
Piezas moldeadas de pared delgada
Las secciones delgadas pueden mostrar ablandamiento local, distorsión similar a rechupes, cambio de brillo o deformación antes que las secciones más gruesas. Valide la ventana de energía en el espesor de pared final.
Tapas & carcasas curvas
La curvatura cambia la distancia focal a lo largo de la marca. Las áreas curvas pequeñas pueden funcionar con un utillaje controlado y un tamaño de campo determinado; una mayor variación de altura puede requerir enfoque dinámico u otra estrategia de posicionamiento.
Textura, entradas & líneas de soldadura
La textura del molde, las zonas de entrada, las nervaduras, las líneas de soldadura y las tensiones locales pueden cambiar la apariencia y el contraste en una misma pieza. La ubicación final de la marca debe probarse, no inferirse a partir de una placa plana.
Piezas grandes o utillajes multipieza
El tamaño de la pieza y su anidamiento determinan el campo de marcado, la elección de lente, la repetibilidad del utillaje y si el movimiento XY, la alineación por visión o la manipulación por transportador resultan más prácticos que un único campo fijo.
Selección de ruta láser
Elija una ruta de prueba para PP según la respuesta del material, no por costumbre
Un láser de fibra puede ser práctico en algunas piezas de PP con aditivos, mientras que el UV puede reducir los efectos térmicos visibles en superficies sensibles. El CO2 puede ser útil para texturizar superficies o eliminar recubrimientos en algunos sistemas plásticos. La elección final debe validarse mediante muestras, no seleccionarse solo por el nombre del polímero.
Ruta de fibra / MOPA
Buena primera ruta de cribado cuando el PP contiene aditivos sensibles al láser, pigmentos oscuros o un compuesto diseñado para la absorción en el infrarrojo cercano de 1064 nm. Verifique el contraste, el hinchamiento de los bordes y las marcas de calor.
Ruta UV
Útil cuando la pieza de PP es termosensible, tiene fines estéticos o requiere códigos pequeños legibles. Confirme el tiempo de ciclo, el contraste y cualquier turbidez o fragilidad superficial en las piezas moldeadas finales.
Ruta verde
Una opción de evaluación preliminar condicional para algunos plásticos cuando el UV y la fibra no proporcionan el equilibrio deseado. Utilice esta ruta solo cuando las pruebas reales con muestras de PP confirmen el resultado requerido.
Ruta CO2
Puede ser relevante para la ablación superficial, el texturizado, la eliminación de recubrimientos o las marcas de mayor tamaño en ciertos sistemas plásticos. Vigile la fusión, los residuos, la calidad de los bordes y los requisitos de extracción.
Ruta de visión / utillaje
Se necesita cuando las piezas de PP son pequeñas, se moldean en bandejas, están orientadas aleatoriamente o requieren una colocación precisa del código. El resultado en el material y el flujo de trabajo de posicionamiento deben probarse en conjunto.
Ruta en movimiento / en línea
Para tapones, cierres, películas o piezas moldeadas en una línea, valide el contraste del PP a la velocidad requerida antes de fijar el transportador, el encoder, el sensor y el plan de extracción.
| Ruta del láser | Por qué probarlo | Límite principal |
|---|---|---|
| Fibra de 1064 nm / MOPA | A menudo resulta práctico cuando el PP utiliza aditivos sensibles al láser, pigmento oscuro o un masterbatch absorbedor de NIR | El PP sin modificar puede presentar un contraste débil, fusión o una ventana de proceso estrecha |
| UV de 355 nm | Candidato útil para códigos pequeños, superficies cosméticas y piezas moldeadas sensibles al calor | El contraste y el tiempo de ciclo aún requieren pruebas en el compuesto de PP final |
| Verde de 532 nm | Opción condicional cuando la fibra y el UV no logran equilibrar el contraste, el calor y la apariencia | Úsese solo cuando las pruebas reales con muestras de PP confirmen el resultado requerido |
| CO2 | Puede ser adecuado para texturizado de superficies, eliminación de recubrimientos o marcas no cosméticas más grandes en algunos sistemas plásticos | Se deben comprobar la fusión, los residuos, la calidad del borde y la extracción |
Marcado asistido por aditivos
Los aditivos sensibles al láser pueden ser la vía práctica para el PP
El PP puede responder menos al marcado láser de infrarrojo cercano convencional que algunos otros polímeros. En producción, una ruta práctica puede ser usar un compuesto de PP o un masterbatch diseñado para el marcado láser, y luego ajustar la fuente y los parámetros al contraste, la calidad superficial y la durabilidad requeridos.
Los aditivos no son una decisión exclusiva de la máquina. Pueden afectar el color, las propiedades mecánicas, el cumplimiento normativo, la reciclabilidad, el coste y la aprobación del cliente. Zhuorui Laser puede probar la respuesta al marcado, mientras que el propietario del material debe aprobar el compuesto final para el producto final.
| Elemento de control | Sin aditivo para marcado láser | Con aditivo para marcado láser / masterbatch | Qué debe permanecer igual |
|---|---|---|---|
| Identidad del material | Utilice el grado de PP de producción como referencia. | Utilice el mismo grado base de PP con solo el cambio de aditivo o masterbatch aprobado para marcado láser. | El grado del proveedor, el objetivo de color, la textura moldeada, el espesor de pared y la geometría de la pieza deben coincidir lo más posible. |
| Respuesta de marcado | El contraste puede ser débil o la ventana de proceso utilizable puede ser estrecha, según el pigmento, la carga y la formulación de la resina. | El aditivo está destinado a mejorar la absorción de energía láser o el cambio de color visible, pero el resultado obtenido sigue dependiendo de la formulación y de los ajustes del láser. | Utilice la misma fuente láser, longitud de onda, lente, enfoque, diseño, tamaño de código y método de evaluación para la comparación A/B. |
| Controles de calidad | Registre el contraste, la fusión, el cambio de brillo, el hinchamiento de los bordes, los residuos y la legibilidad del código. | Registre los mismos elementos y compruebe si el contraste mejorado introduce turbidez, fragilidad, cambio de color u otros efectos secundarios. | Aplique los mismos criterios de aceptación y el mismo ensayo de durabilidad a ambas muestras. |
| Decisión | Mantenga la formulación de referencia si ya cumple con la calidad de marcado y la durabilidad requeridas. | Utilice la ruta asistida por aditivos solo cuando la mejora sea repetible y el propietario del material apruebe la formulación resultante. | Documente el grado de resina, la identidad y la carga del aditivo cuando se disponga de ellas, fotografías de muestras y la ventana de parámetros láser validada. |
Riesgos y modos de fallo
Razones comunes por las que una marca en PP no supera la cualificación
Una marca puede verse aceptable en una foto y aun así fallar en producción. Separe los problemas de contraste, el daño térmico, la calidad del código, la variación de la formulación y los requisitos de control de humos antes de congelar la configuración de la máquina.
Contraste débil o inconsistente
El PP natural o poco pigmentado puede absorber muy poca energía para conseguir un cambio visible estable. La variación de resina, pigmento o aditivos también puede hacer que un lote marque de forma diferente a otro.
Fusión, cambio de brillo o hinchazón de bordes
Demasiada energía local puede reblandecer la superficie, redondear los caracteres pequeños, cambiar el brillo o deformar las zonas de pared delgada. Reduzca la ventana de proceso a lo que pueda tolerar la pieza moldeada final.
Turbidez, fragilidad o cambio de color
Una formulación o un ajuste que mejore el contraste puede aun así crear un cambio inaceptable en el aspecto estético o en la integridad de la superficie. Compare el resultado aceptado con la especificación real del producto.
Mala legibilidad del código
Los códigos Data Matrix o QR pequeños pueden fallar cuando las celdas se fusionan, los bordes se suavizan, el contraste varía según la textura o la curvatura, o el código queda fuera de un rango focal estable. Valídelos con el escáner previsto.
Cambio de material o de lote
Un cambio de proveedor, una variación en el contenido reciclado, un cambio de masterbatch o una modificación de la carga de aditivos pueden desplazar la ventana de marcado. Vuelva a realizar pruebas cuando la formulación cambie de forma significativa.
Humos, residuos y seguridad láser
Revise el grado de PP, la ficha de datos de seguridad (SDS), los pigmentos, las cargas, los retardantes de llama, el contenido reciclado y cualquier recubrimiento o tinta. Las pruebas de producción pueden requerir extracción local, filtración y una estrategia de cerramiento/enclavamiento adecuada para la fuente láser seleccionada.
Calificación de muestras
Cómo preparar una prueba útil de marcado láser en PP
La forma más rápida de evitar una elección incorrecta del equipo es enviar muestras de PP de producción y definir los criterios de aprobación/rechazo antes de cotizar una máquina. Si la resina final aún no está definida, pruebe varios compuestos de PP en paralelo.
Identifique el PP
Grado, proveedor, color, paquete de aditivos, FDS y estado del material final → ruta segura de pruebas y si es probable que se requiera marcado asistido por aditivos.
Defina la marca
Arte final, tamaño del código, ancho de línea, objetivo de contraste, requisito de lectura por escaneo y límite de daño superficial → criterios de aceptación estéticos, de trazabilidad, de codificación o de marcado funcional.
Preseleccionar fuentes láser
Ensayos candidatos: UV de 355 nm, fibra/MOPA de 1064 nm, verde de 532 nm o CO2 → preselección de tipo de fuente, rango de potencia, lente y ventana de parámetros utilizables.
Comprobar la idoneidad para producción
Geometría de la pieza, utillaje, tiempo de ciclo, tamaño de lote, orientación, extracción y requisitos de automatización → estación de trabajo, visión, utillaje, solución rotativa o en línea.
Documentar el resultado
Fotos, notas de parámetros, legibilidad del código, resultado de durabilidad y condiciones rechazadas → recomendación de máquina con la ventana de proceso validada y los límites conocidos registrados.
Selección de máquina
Ajustar el resultado del PP a la configuración del equipo
Tras las pruebas de muestras, Zhuorui puede definir la combinación de fuente láser, galvo, lente de campo, carcasa, utillaje, eje rotativo, visión, extracción y automatización opcional. La configuración del equipo debe ajustarse a la respuesta validada del PP en lugar de basarse únicamente en el nombre del polímero.
Para piezas pequeñas de PP, superficies cosméticas o carga repetida de piezas, incluya desde una fase temprana la planificación del utillaje y de la inspección. Para el marcado en línea, pruebe el contraste del PP a la velocidad real y a la condición focal real antes de definir el equipo en línea.
Verificación de evidencia & especificaciones
¿Qué se considera evidencia fiable para tomar una decisión sobre el marcado de PP?
Una fotografía del plástico por sí sola no demuestra que un grado específico de polipropileno se marcará de la misma manera. La evidencia fiable debe vincular la formulación real del PP, la configuración del láser y el resultado de aceptación en un solo registro.
Registro de muestra de PP
Identifique el proveedor y el grado de la resina, el color, el conjunto de cargas, el contenido reciclado, el aditivo de marcado láser o masterbatch, la superficie moldeada y cualquier recubrimiento. Registre si la muestra es el material de producción final.
Registro de prueba láser
Registre la longitud de onda/tipo de fuente, la clase de potencia, la lente de campo, el tamaño de la marca, la condición de enfoque y la ventana de parámetros que produjo el resultado aceptado. Incluya las condiciones fallidas cuando definan una ventana de proceso estrecha.
Evidencia de aceptación
Conserve fotografías claras de las muestras, junto con los ensayos requeridos de legibilidad, contraste, abrasión, químicos o servicio. Para los códigos, valide el rendimiento de escaneo en la pieza real en lugar de juzgar únicamente la apariencia.
| Referencia | Especificación publicada | Cómo utilizarlo para PP |
|---|---|---|
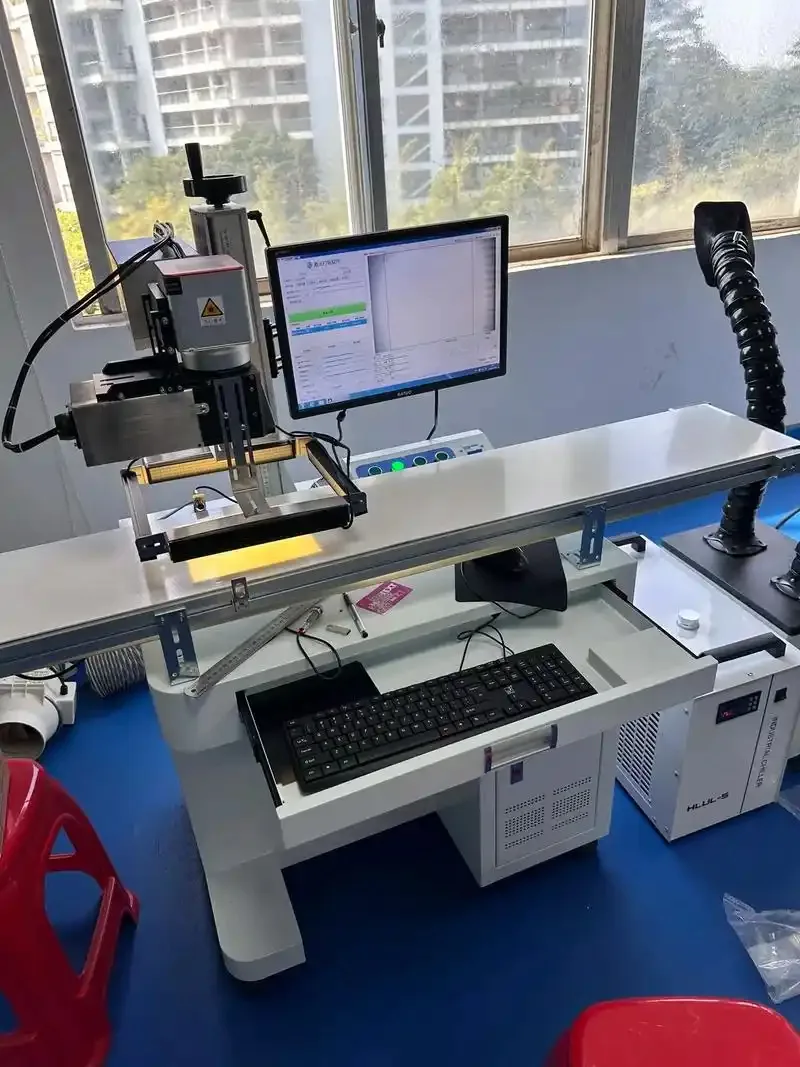
| Máquina de marcado láser de fibra ZR-FL-H04 | La página de producto publicada enumera una fuente de fibra de 1064 nm, opciones de 20 W / 30 W / 50 W y campos de marcado que incluyen 120 x 75 mm estándar, con opciones de 110 x 110 mm y 150 x 150 mm. | Esto confirma una ruta de equipos de 1064 nm disponible para ensayos controlados. No significa que todas las formulaciones de PP sean aptas para el marcado con fibra; la muestra real de PP sigue determinando la compatibilidad. |
Preguntas frecuentes
Preguntas frecuentes sobre marcado láser de polipropileno
¿Por qué es más difícil marcar con láser el PP que algunos otros plásticos?
Muchas formulaciones de PP absorben débilmente en las longitudes de onda habituales de marcado en el infrarrojo cercano, por lo que la superficie puede no formar una marca oscura intensa sin el pigmento, la carga o el aditivo sensible al láser adecuados. El compuesto real debe probarse.
¿Puede un láser de fibra marcar polipropileno?
A veces, especialmente cuando el compuesto de PP contiene aditivos o pigmentos adecuados. Para el PP natural, blanco o sin modificar, una prueba de fibra puede producir un contraste débil o efectos de calor, así que no seleccione la fibra solo por el nombre del material.
¿Es mejor el láser UV para PP?
La UV puede ser un candidato sólido para piezas de plástico sensibles al calor y códigos pequeños, pero no es automáticamente la mejor opción. El contraste, la velocidad, el cambio de superficie y el costo de la máquina deben compararse en muestras finales de PP.
¿Necesito aditivos de marcado láser para PP?
Muchos proyectos de PP se benefician de aditivos o de un masterbatch marcable con láser. El propietario del material debe aprobar el compuesto en cuanto a color, propiedades mecánicas, cumplimiento y requisitos de uso final antes de la producción.
¿Qué muestras debo enviar para las pruebas de PP?
Envíe las piezas finales moldeadas de PP en el color y el grado reales, además de información del material, SDS si está disponible, arte o código, contraste objetivo, tamaño mínimo de la característica, objetivo de tiempo de ciclo y requisitos de durabilidad.
¿Puede el mismo grado de PP marcarse de manera diferente después de añadir un aditivo de marcado láser?
Sí. Un aditivo o masterbatch sensible al láser puede cambiar cómo la formulación absorbe la energía del láser y puede cambiar sustancialmente el contraste o la ventana de proceso utilizable. La comparación debe mantener consistentes el grado base de PP, el objetivo de color, la condición de moldeado, la fuente láser, la lente, el arte y el método de aceptación para que el efecto del aditivo no se confunda con otra variable.
¿Qué información de seguridad se necesita antes de las pruebas de marcado láser de PP?
Proporcione el grado de PP, la SDS, el masterbatch de color, los aditivos, el contenido reciclado y cualquier información sobre recubrimientos o tintas. Zhuorui debe revisar las necesidades de extracción, filtración y cerramiento antes de pruebas repetidas o del marcado de producción.
Prepare una prueba práctica
Envíe la pieza real de PP antes de elegir la máquina
Comparta el grado de PP, el color, los aditivos, la superficie moldeada, el contenido del marcado, el contraste objetivo, el tiempo de ciclo y el requisito de durabilidad. Zhuorui Laser puede utilizar el resultado de la muestra para recomendar una configuración de máquina con límites claros.