
Machbarkeit von PP-Material
Polypropylen-Laserbeschriftung
Polypropylen ist ein rezepturabhängiger Kunststoff. Unmodifiziertes PP kann bei der gängigen 1064-nm-Nahinfrarot-Faserbeschriftung einen schwachen Kontrast zeigen, während Pigmente, Füllstoffe, lasersensitives Masterbatch, Oberflächentextur und Formzustand das Ergebnis verändern können. Verwenden Sie diese Seite, um zunächst das PP-Material zu qualifizieren und das Projekt dann an die richtige Maschine und den passenden Anwendungs-Workflow weiterzuleiten.
PP-Mustertest anfordern OEM- & Custom-AnfrageKurze Antwort
Kann Polypropylen lasermarkiert werden?
Ja. Polypropylen kann lasermarkiert werden, doch das Ergebnis ist formulierungsabhängig. Die praktische Frage ist nicht einfach, ob ein Teil als “PP” gekennzeichnet ist; entscheidend ist, ob die tatsächliche Harzsorte, das Pigment, der Füllstoff und das Additivpaket den erforderlichen Kontrast oder eine Oberflächenveränderung erzeugen können, ohne unakzeptables Aufschmelzen, Glanzänderung, Verformung oder Rückstände.
Naturfarbenes, weißes und schwach pigmentiertes PP erfordern oft eine sorgfältigere Prüfung der Laserquelle, und einige Produktionsprojekte verwenden ein lasersensitives Additiv oder Masterbatch, um ein breiteres und besser reproduzierbares Markierungsfenster zu schaffen. Die endgültige Auswahl der Laserquelle sollte auf dem Produktionsmaterial, der Endfarbe und der geformten Oberfläche basieren.
Kaufen Sie den Laser nicht allein aufgrund des Polymernamens. Qualifizieren Sie zuerst die endgültige PP-Formulierung und wählen Sie dann die Laserquelle und Maschinenkonfiguration passend zum akzeptierten Musterergebnis.
Polypropylen-Variablen
Compound, Farbe und Oberfläche verändern das Ergebnis
Behandeln Sie jede PP-Sorte und jede Farbe als separaten Qualifizierungsfall. Harzlieferant, Masterbatch, Füllstoffgehalt und Werkzeugtextur können das Prozessfenster verschieben, selbst wenn die Zeichnung unverändert bleibt.
| Eingabe | Was Sie anfordern sollten | Warum es wichtig ist |
|---|---|---|
| PP-Sorte | Homopolymer, statistisches Copolymer, Schlagzäh-Copolymer, Schmelzflussdaten und Lieferantensorte | Mechanische Sorte und Kristallinität können die Reaktion auf Wärme und das Oberflächenverhalten verändern |
| Farbsystem | Natur, Weiß, Schwarz, Grau, Farbmasterbatch oder lackierte/beschichtete Oberfläche | Pigmente können die Absorption fördern oder reduzieren und den endgültigen Kontrast beeinflussen |
| Additive | Laser-Markierungsadditiv, Talkum, Calciumcarbonat, Glasfaser, Flammschutzmittel, UV-Stabilisator und Recyclinganteil | Additive können den Absorptionspfad erzeugen, aber auch ein Risiko für Brandstellen, Trübung oder Rückstände mit sich bringen |
| Teilezustand | Werkzeugtextur, Glanz, Angussbereich, Wandstärke, Spannung und Nachbehandlung | Die endgültigen Formteiloberflächen können anders markiert werden als flache Prüfplatten |
| Abnahmekriterien | Logo, Seriennummer, Data Matrix, QR-Code, Kontrast, Mindeststrichstärke und Dauerhaftigkeitsprüfung | Die Maschinenauswahl sollte auf der geforderten Markierung basieren, nicht nur darauf, ob eine sichtbare Markierung entsteht |
PP-Anwendungen
Wo Polypropylenteile markiert werden – und warum
PP wird häufig dort eingesetzt, wo geringes Gewicht, Chemikalienbeständigkeit, Formbarkeit und Kosten entscheidend sind. Lasermarkierung wird in der Regel dann hinzugefügt, wenn das Produkt eine dauerhafte Identifikation, Rückverfolgbarkeit, maschinenlesbare Codes oder Branding ohne Etiketten oder Tinte benötigt.
PP-Teile für Automobil- und EV-Anwendungen
Innenverkleidungen, Clips, Gehäuse und Formteile können Teilenummern, Lieferantenkennzeichnungen, Kavitäteninformationen oder Rückverfolgbarkeitscodes benötigen, die bei Handhabung und Service lesbar bleiben.
Kappen, Verschlüsse & Verpackung
Kappen, Verschlüsse und PP-Verpackungsteile können Chargencodes, Datumscodes, Produktkennzeichnungen oder maschinenlesbare Codes benötigen. Hier können Linienlaufgeschwindigkeit und gleichbleibender Codekontrast ebenso wichtig wie das Aussehen sein.
Verbraucher- & Haushaltsprodukte
Tasten, Gehäuse, Beschläge und geformte Verbraucherteile werden häufig mit Laserbeschriftung für Logos, Modellinformationen, Symbole und dauerhafte Produktkennzeichnung ohne Verbrauchstinte versehen.
Markierungsinhalt
Was wird üblicherweise auf PP markiert?
Der Markierungsinhalt bestimmt die Merkmalsgröße, die Kontrastanforderung, das Prüfverfahren und oft die akzeptable Taktzeit. Ein sichtbares Logo und eine Data Matrix für die Produktion sind nicht dieselbe Laserbeschriftungsaufgabe.
Identifikation & Rückverfolgbarkeit
Teilenummern, Seriennummern, Los- oder Chargencodes, Datums-Codes, Kavitäten-IDs und Lieferantenkennungen, die dazu dienen, ein spritzgegossenes PP-Teil mit Produktionsaufzeichnungen zu verknüpfen.
Maschinenlesbare Codes
Data-Matrix-Codes, QR-Codes und 1D-Barcodes erfordern eine kontrollierte Zellgröße, Kantendefinition, Kontrast und Scan-Verifizierung auf der realen Formteiloberfläche.
Branding & Produktinformationen
Bei Logos, Modellnummern, Symbolen, Nennwerten und anwenderbezogenen Produktinformationen stehen typischerweise das Erscheinungsbild, die Wiederholbarkeit und die Beständigkeit gegen Reiben oder Reinigen im Vordergrund.
Produktions- und Montagemarkierungen
Montageverweise, Prüfmarkierungen, Orientierungssymbole und interne Komponenten-IDs können Geschwindigkeit und Lesbarkeit Vorrang vor einer besonders ansprechenden Optik geben.
Gewünschtes Markierungsergebnis
Definieren Sie die benötigte PP-Markierung, bevor Sie den Laser auswählen
„Lasermarkierbar“ ist kein vollständiges Abnahmekriterium. Das geforderte Ergebnis kann ein dunkler Kontrast, ein heller Kontrast, eine optische Farbänderung oder ein Code sein, der nach Handhabung und Wartungseinflüssen maschinenlesbar bleiben muss.
Dunkle Kontrastmarkierung
Häufig gefordert bei naturfarbenem, weißem oder eingefärbtem PP. Die erreichbare Schwärze hängt stark von Pigmenten, Füllstoffen und davon ab, ob das Compound einen lasersensitiven Zusatz enthält.
Heller / grauer Kontrast
Häufig bei dunkleren PP-Formulierungen, bei denen der Laser eine hellere sichtbare Veränderung bewirkt. Prüfen Sie die Gleichmäßigkeit, Trübung und ob die Markierung nach Abrieb noch lesbar ist.
Kosmetische Oberflächenmarkierung
Logos und für Nutzer sichtbare Texte können eine engmaschige Kontrolle von Glanzänderung, Aufschmelzen, Randaufwölbung, Verfärbung und Textur erfordern, damit die Markierung zum Aussehen der geformten Oberfläche passt.
Verifizierter lesbarer Code
Bei Data-Matrix-, QR- oder Barcode-Anwendungen bedeutet Erfolg ein zuverlässiges Scannen bei der erforderlichen Zellgröße und Produktionsgeschwindigkeit – nicht nur, dass der Code mit dem Auge sichtbar ist.
Bauteilgeometrie & Größe
Wandstärke, Krümmung und angespritzte Formmerkmale verändern das Prozessfenster
PP-Bauteile sind oft dünnwandig, gekrümmt oder stark texturiert. Die Geometrie beeinflusst die Wärmeempfindlichkeit, den Fokus, die Vorrichtungsauslegung und ob ein festes Markierfeld über die gesamte Markierung hinweg die geforderte Qualität halten kann.
Dünnwandige Formteile
Dünne Wandbereiche können eher lokale Erweichung, einfallstellenartige Verformung, Glanzänderung oder Verformung zeigen als dickere Wandbereiche. Validieren Sie das Energiefenster an der fertigen Wandstärke.
Gekrümmte Kappen & Gehäuse
Die Krümmung verändert den Fokusabstand über die Markierung hinweg. Kleine gekrümmte Bereiche können mit einer kontrollierten Vorrichtung und Feldgröße funktionieren; größere Höhenunterschiede können eine dynamische Fokussierung oder eine andere Positionierungsstrategie erfordern.
Textur, Angüsse & Bindenähte
Werkzeugtextur, Angussbereiche, Rippen, Bindenähte und lokale Spannungen können das Aussehen und den Kontrast über ein Bauteil hinweg verändern. Die endgültige Markierungsposition sollte getestet und nicht aus einer flachen Prüfplatte abgeleitet werden.
Große Teile oder Vorrichtungen für mehrere Teile
Teilegröße und Verschachtelung bestimmen das Markierfeld, die Linsenwahl, die Wiederholgenauigkeit der Vorrichtung und ob XY-Bewegung, Vision-Ausrichtung oder Förderbandhandling praktischer ist als ein einzelnes festes Feld.
Screening der Laserroute
Wählen Sie eine PP-Testroute nach der Materialreaktion, nicht nach Gewohnheit
Ein Faserlaser kann bei einigen additivunterstützten PP-Teilen praktikabel sein, während UV sichtbare Wärmeeffekte auf empfindlichen Oberflächen reduzieren kann. CO2 kann für Oberflächentexturierung oder das Entfernen von Beschichtungen bei manchen Kunststoffsystemen nützlich sein. Die endgültige Wahl sollte anhand von Mustern belegt und nicht allein aufgrund des Polymernamens getroffen werden.
Faser-/MOPA-Route
Gute erste Screening-Route, wenn PP laserempfindliche Additive, dunkle Pigmente oder eine für die Nahinfrarotabsorption bei 1064 nm ausgelegte Verbindung enthält. Prüfen Sie Kontrast, Kantenaufwölbung und Hitzespuren.
UV-Route
Nützlich, wenn das PP-Teil wärmeempfindlich oder sichtflächenkritisch ist oder kleine lesbare Codes erfordert. Bestätigen Sie Zykluszeit, Kontrast sowie etwaige Oberflächentrübung oder Sprödigkeit an den fertig geformten Teilen.
Grüne Route
Eine bedingte Screening-Option für einige Kunststoffe, wenn UV und Faser nicht die gewünschte Balance bieten. Verwenden Sie diese Route nur, wenn eine tatsächliche PP-Probenprüfung das erforderliche Ergebnis bestätigt.
CO2-Route
Kann für Oberflächenablation, Texturierung, Beschichtungsentfernung oder größere Markierungen bei bestimmten Kunststoffsystemen relevant sein. Achten Sie auf Schmelzen, Rückstände, Kantenqualität und Absauganforderungen.
Vision-/Vorrichtungsroute
Erforderlich, wenn PP-Teile klein, in Trays geformt, zufällig ausgerichtet sind oder eine präzise Codeplatzierung erfordern. Das Materialergebnis und der Positionierungs-Workflow sollten gemeinsam getestet werden.
Fliegende / Online-Route
Für Kappen, Verschlüsse, Folien oder Formteile auf einer Linie den PP-Kontrast bei der erforderlichen Geschwindigkeit validieren, bevor Förderband, Encoder, Sensor und Extraktionsplan festgelegt werden.
| Laserroute | Warum testen | Hauptgrenze |
|---|---|---|
| 1064-nm-Faser / MOPA | Oft praktisch, wenn PP laserempfindliche Additive, dunkles Pigment oder ein NIR-absorbierendes Masterbatch verwendet | Unmodifiziertes PP kann schwachen Kontrast, Schmelzen oder ein enges Prozessfenster aufweisen |
| 355 nm UV | Nützlicher Kandidat für kleine Codes, kosmetische Oberflächen und wärmeempfindliche Formteile | Kontrast und Zykluszeit müssen weiterhin am finalen PP-Compound getestet werden |
| 532 nm Grün | Bedingte Option, wenn Faser und UV Kontrast, Wärme und Aussehen nicht ausbalancieren | Nur verwenden, wenn die Prüfung tatsächlicher PP-Muster das erforderliche Ergebnis bestätigt |
| CO2 | Kann bei einigen Kunststoffsystemen für Oberflächenstrukturierung, Beschichtungsentfernung oder größere nicht-kosmetische Markierungen geeignet sein | Schmelzen, Rückstände, Kantenqualität und Extraktion müssen geprüft werden |
Additivunterstützte Markierung
Laserempfindliche Additive können der praktische Weg für PP sein
PP kann auf gängige Nahinfrarot-Lasermarkierung weniger gut ansprechen als einige andere Polymere. In der Produktion kann ein praktikabler Weg darin bestehen, ein für die Lasermarkierung entwickeltes PP-Compound oder Masterbatch zu verwenden und anschließend die Quelle und die Parameter auf den erforderlichen Kontrast, die Oberflächenqualität und die Haltbarkeit abzustimmen.
Additive sind keine reine Maschinenentscheidung. Sie können Farbe, mechanische Eigenschaften, Konformität, Recyclingfähigkeit, Kosten und Kundenfreigabe beeinflussen. Zhuorui Laser kann die Markierungsreaktion testen, während der Materialeigentümer das endgültige Compound für das Endprodukt freigeben sollte.
| Kontrollpunkt | Ohne Laser-Markierungsadditiv | Mit Laser-Markierungsadditiv / Masterbatch | Was unverändert bleiben muss |
|---|---|---|---|
| Materialidentität | Verwenden Sie die Produktions-PP-Sorte als Basis. | Verwenden Sie dieselbe PP-Basissorte mit ausschließlich dem zugelassenen Lasermarkierungsadditiv oder der zugelassenen Masterbatch-Änderung. | Lieferantensorte, Farbziel, Formteiltextur, Wanddicke und Bauteilgeometrie sollten so genau wie möglich aufeinander abgestimmt werden. |
| Markierungsansprechverhalten | Der Kontrast kann schwach sein oder das nutzbare Prozessfenster kann eng sein, abhängig von Pigment-, Füllstoff- und Harzformulierung. | Das Additiv soll die Laserenergieabsorption oder die sichtbare Farbänderung verbessern, aber das erzielte Ergebnis hängt weiterhin von der Formulierung und den Lasereinstellungen ab. | Verwenden Sie für den A/B-Vergleich dieselbe Laserquelle, Wellenlänge, Linse, Fokussierung, Markiervorlage, Codegröße und Bewertungsmethode. |
| Qualitätsprüfungen | Erfassen Sie Kontrast, Aufschmelzen, Glanzänderung, Randaufwölbung, Rückstände und Lesbarkeit des Codes. | Erfassen Sie dieselben Punkte und prüfen Sie, ob ein verbesserter Kontrast Trübung, Sprödigkeit, Farbverschiebung oder andere Nebenwirkungen mit sich bringt. | Wenden Sie dieselben Abnahmekriterien und denselben Haltbarkeitstest auf beide Proben an. |
| Entscheidung | Behalten Sie die Basisrezeptur bei, wenn sie die geforderte Markierungsqualität und Haltbarkeit bereits erfüllt. | Verwenden Sie den additivunterstützten Weg nur, wenn die Verbesserung reproduzierbar ist und der Materialverantwortliche die resultierende Rezeptur genehmigt. | Dokumentieren Sie Harzsorte, Additividentität/-dosierung, sofern verfügbar, Probenfotos und das validierte Laserparameterfenster. |
Risiken & Fehlermodi
Häufige Gründe, warum eine PP-Markierung die Qualifizierung nicht besteht
Auf einem Foto kann eine Markierung akzeptabel aussehen und in der Produktion dennoch versagen. Trennen Sie Kontrastprobleme, thermische Schäden, Codequalität, Rezepturvariation und Anforderungen an die Raucherabsaugung, bevor Sie die Maschinenkonfiguration fixieren.
Schwacher oder uneinheitlicher Kontrast
Natürliches oder leicht pigmentiertes PP kann zu wenig Energie für eine stabile sichtbare Veränderung absorbieren. Harz-, Pigment- oder Additivschwankungen können außerdem dazu führen, dass eine Charge anders markiert wird als eine andere.
Schmelzen, Glanzänderung oder Kantenaufwölbung
Zu viel lokale Energie kann die Oberfläche erweichen, kleine Zeichen verrunden, den Glanz verändern oder dünnwandige Bereiche verformen. Reduzieren Sie das Prozessfenster auf das, was das fertige Formteil tolerieren kann.
Trübung, Versprödung oder Farbverschiebung
Eine Formulierung oder Einstellung, die den Kontrast verbessert, kann dennoch eine inakzeptable kosmetische Veränderung oder Veränderung der Oberflächenintegrität verursachen. Vergleichen Sie das akzeptierte Ergebnis mit der tatsächlichen Produktspezifikation.
Schlechte Lesbarkeit des Codes
Kleine Data-Matrix- oder QR-Codes können fehlschlagen, wenn Zellen verschmelzen, Kanten unscharf werden, der Kontrast über Textur oder Krümmung variiert oder sich der Code außerhalb eines stabilen Fokusbereichs befindet. Validieren Sie mit dem vorgesehenen Scanner.
Material- oder Chargenwechsel
Ein Lieferantenwechsel, eine Veränderung des Recyclinganteils, ein Masterbatch-Wechsel oder eine geänderte Additivbeladung können das Markierungsfenster verschieben. Testen Sie erneut, wenn sich die Formulierung wesentlich ändert.
Dämpfe, Rückstände & Lasersicherheit
Prüfen Sie die PP-Sorte, das SDS, Pigmente, Füllstoffe, Flammschutzmittel, Recyclinganteil sowie eventuelle Beschichtung oder Tinte. Produktionsversuche können eine lokale Absaugung, Filtration und eine auf die ausgewählte Laserquelle abgestimmte Einhausungs-/Verriegelungsstrategie erfordern.
Musterqualifizierung
Wie man einen nützlichen PP-Lasermarkierungstest vorbereitet
Der schnellste Weg, eine falsche Gerätewahl zu vermeiden, besteht darin, Produktions-PP-Proben einzusenden und die Bestanden-/Nicht-bestanden-Kriterien festzulegen, bevor ein Angebot für eine Maschine erstellt wird. Wenn das endgültige Harz noch nicht festgelegt ist, testen Sie mehrere PP-Compounds nebeneinander.
Das PP identifizieren
Sorte, Lieferant, Farbe, Additivpaket, SDS und Status des Endmaterials → sicherer Testweg und ob eine additivunterstützte Markierung voraussichtlich erforderlich ist.
Die Markierung definieren
Grafik, Codegröße, Linienbreite, Kontrastziel, Scan-Leseanforderung und Grenzwert für Oberflächenschäden → Akzeptanzkriterien für Kosmetik, Rückverfolgbarkeit, Codierung oder funktionale Markierung.
Laserquellen prüfen
Kandidaten: 355-nm-UV-, 1064-nm-Faser/MOPA-, 532-nm-Grün- oder CO2-Versuche → Auswahlliste von Quellentyp, Leistungsbereich, Linse und nutzbarem Parameterfenster.
Produktionstauglichkeit prüfen
Teilegeometrie, Vorrichtung, Taktzeit, Losgröße, Ausrichtung, Absaugung und Automatisierungsanforderungen → Richtung für Arbeitsstation, Vision, Vorrichtung, Rundtakt oder Linienlösung.
Ergebnis dokumentieren
Fotos, Parameternotizen, Codelesbarkeit, Haltbarkeitsergebnis und abgelehnte Bedingungen → Maschinenempfehlung mit dokumentiertem validiertem Prozessfenster und bekannten Grenzen.
Maschinenauswahl
PP-Ergebnis mit der Gerätekonfiguration abgleichen
Nach der Musterprüfung kann Zhuorui die Laserquelle, den Galvo, die Feldlinse, das Gehäuse, die Vorrichtung, die Rotation, die Vision, die Absaugung und optionale Automatisierung abstimmen. Die Gerätekonfiguration sollte dem validierten PP-Ergebnis folgen und nicht allein dem Polymernamen.
Bei kleinen PP-Teilen, Sichtflächen oder wiederholtem Teilehandling sollten Vorrichtung und Prüfplanung frühzeitig einbezogen werden. Für die Linienmarkierung sollte der PP-Kontrast bei der realen Geschwindigkeit und Fokusbedingung getestet werden, bevor die Online-Ausrüstung definiert wird.
Evidenz- und Spezifikationsprüfung
Was zählt als zuverlässige Evidenz für eine PP-Markierungsentscheidung?
Ein reines Kunststofffoto beweist nicht, dass eine bestimmte Polypropylen-Sorte auf die gleiche Weise markiert wird. Zuverlässige Evidenz sollte die tatsächliche PP-Formulierung, die Laserkonfiguration und das Abnahmeergebnis in einem Datensatz verbinden.
PP-Musterdatensatz
Identifizieren Sie Harzlieferant und -sorte, Farbe, Füllstoffpaket, Recyclinganteil, Lasermarkierungsadditiv oder Masterbatch, geformte Oberfläche und eventuelle Beschichtung. Dokumentieren Sie, ob es sich bei der Probe um das endgültige Produktionsmaterial handelt.
Laser-Testprotokoll
Erfassen Sie Wellenlänge/Quellentyp, Leistungsklasse, Feldlinse, Markierungsgröße, Fokussierbedingung und das Parameterfenster, das zum akzeptierten Ergebnis geführt hat. Beziehen Sie fehlgeschlagene Bedingungen mit ein, wenn sie ein enges Prozessfenster definieren.
Abnahmenachweis
Bewahren Sie klare Musterfotos sowie die erforderlichen Lesbarkeits-, Kontrast-, Abrieb-, Chemikalien- oder Gebrauchstests auf. Validieren Sie bei Codes die Scanleistung am realen Bauteil, anstatt nur das Aussehen zu beurteilen.
| Nachschlagewerk | Veröffentlichte Spezifikation | Wie sie für PP verwendet wird |
|---|---|---|
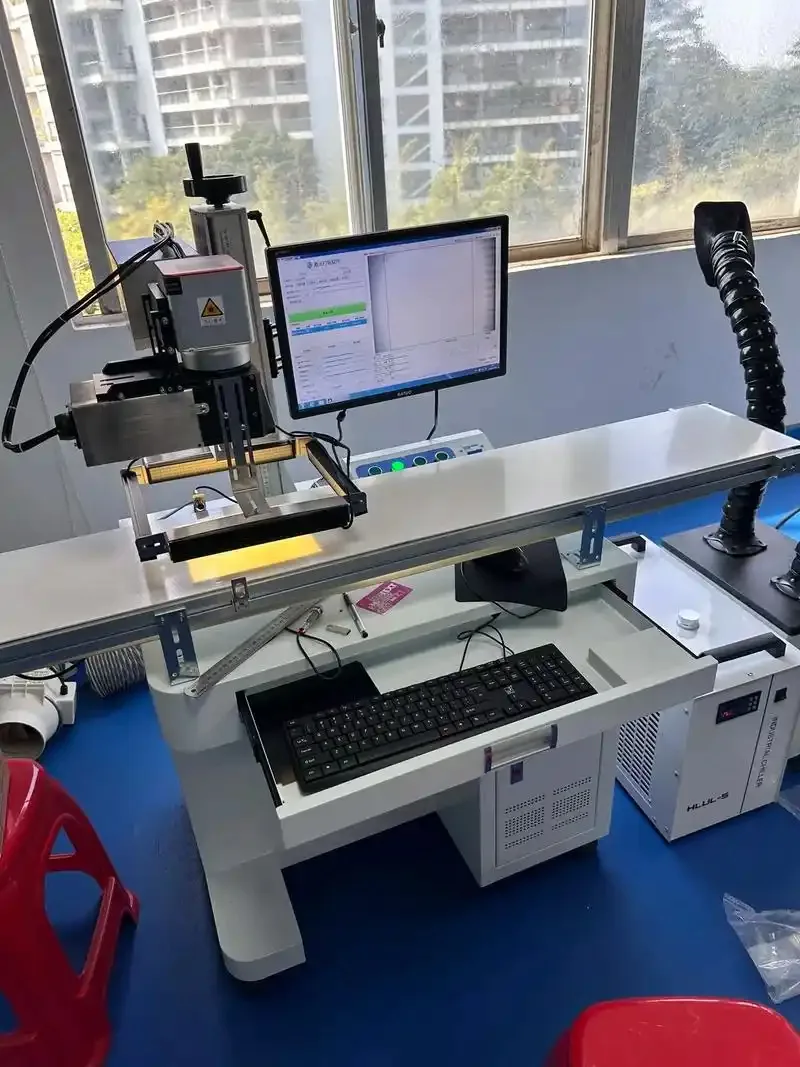
| ZR-FL-H04 Faserlaser-Beschriftungsmaschine | Die veröffentlichte Produktseite listet eine 1064-nm-Faserquelle, Optionen mit 20 W / 30 W / 50 W und Markierfelder auf, darunter 120 x 75 mm als Standard sowie Optionen mit 110 x 110 mm und 150 x 150 mm. | Dies bestätigt einen verfügbaren 1064-nm-Ausrüstungsweg für kontrollierte Versuche. Es bedeutet nicht, dass jede PP-Formulierung für die Faserlaser-Beschriftung geeignet ist; die tatsächliche PP-Probe entscheidet weiterhin über die Kompatibilität. |
Häufig gestellte Fragen
FAQs zur Laserbeschriftung von Polypropylen
Warum ist PP schwieriger zu lasermarkieren als einige andere Kunststoffe?
Viele PP-Formulierungen absorbieren bei üblichen Nahinfrarot-Markierungswellenlängen nur schwach, sodass die Oberfläche ohne das richtige Pigment, den richtigen Füllstoff oder das richtige lasersensitive Additiv möglicherweise keine starke dunkle Markierung ausbildet. Die tatsächliche Mischung muss getestet werden.
Kann ein Faserlaser Polypropylen markieren?
Manchmal, insbesondere wenn das PP-Compound geeignete Additive oder Pigmente enthält. Bei natürlichem, weißem oder unmodifiziertem PP kann ein Fasertest einen schwachen Kontrast oder Wärmeeffekte erzeugen; daher sollten Sie die Faser nicht nur anhand des Materialnamens auswählen.
Ist ein UV-Laser besser für PP?
UV kann ein starker Kandidat für hitzeempfindliche Kunststoffteile und kleine Codes sein, ist aber nicht automatisch die beste Wahl. Kontrast, Geschwindigkeit, Oberflächenveränderung und Maschinenkosten sollten anhand finaler PP-Muster verglichen werden.
Brauche ich Lasermarkierungsadditive für PP?
Viele PP-Projekte profitieren von Additiven oder einem laserbeschriftbaren Masterbatch. Der Materialverantwortliche sollte das Compound in Bezug auf Farbe, mechanische Eigenschaften, Konformität und Endanwendungsanforderungen vor der Produktion freigeben.
Welche Muster sollte ich für PP-Tests einsenden?
Senden Sie fertig gespritzte PP-Teile in der tatsächlichen Farbe und Sorte sowie Materialinformationen, SDS falls verfügbar, Artwork oder Code, Zielkontrast, minimale Strukturgröße, Zielzykluszeit und Haltbarkeitsanforderungen.
Kann dieselbe PP-Sorte nach Zugabe eines Lasermarkierungsadditivs unterschiedlich markiert werden?
Ja. Ein laserempfindliches Additiv oder Masterbatch kann verändern, wie die Formulierung Laserenergie absorbiert, und kann den Kontrast oder das nutzbare Prozessfenster erheblich verändern. Der Vergleich sollte PP-Basissorte, Farbziel, Formzustand, Laserquelle, Linse, Artwork und Abnahmemethode konsistent halten, damit der Additiveffekt nicht mit einer anderen Variable verwechselt wird.
Welche Sicherheitsinformationen werden vor PP-Lasermarkierungsversuchen benötigt?
Geben Sie die PP-Sorte, das SDB, Farbmasterbatch, Additive, den Recyclinganteil sowie alle Beschichtungs- oder Tinteninformationen an. Zhuorui sollte den Bedarf an Extraktion, Filtration und Einhausung vor wiederholten Tests oder Produktionsmarkierung prüfen.
Praxistest vorbereiten
Senden Sie das tatsächliche PP-Teil, bevor Sie die Maschine auswählen
Teilen Sie PP-Sorte, Farbe, Additive, geformte Oberfläche, Markierungsinhalt, Zielkontrast, Zykluszeit und Haltbarkeitsanforderung mit. Zhuorui Laser kann anhand des Probenergebnisses eine Maschinenkonfiguration mit klaren Grenzen empfehlen.