
Viabilidade do Material PP
Marcação a Laser em Polipropileno
O polipropileno é um plástico sensível à formulação. O PP não modificado pode apresentar contraste fraco na marcação comum com laser de fibra de 1064 nm no infravermelho próximo, enquanto pigmentos, cargas, masterbatch sensível a laser, textura da superfície e condição de moldagem podem alterar o resultado. Use esta página para qualificar primeiro o material PP e, em seguida, encaminhar o projeto para a máquina e o fluxo de trabalho de aplicação corretos.
Solicite um teste de amostra de PP Consulta OEM e PersonalizadaResposta Rápida
O polipropileno pode ser marcado a laser?
Sim. O polipropileno pode ser marcado a laser, mas o resultado é sensível à formulação. A questão prática não é simplesmente se uma peça é rotulada como “PP”; é se o grau real da resina, o pigmento, a carga e o pacote de aditivos conseguem produzir o contraste ou a alteração superficial exigidos sem fusão, alteração de brilho, distorção ou resíduo inaceitáveis.
PP natural, branco e levemente pigmentado costuma exigir uma triagem mais criteriosa da fonte, e alguns projetos de produção usam um aditivo ou masterbatch sensível a laser para criar uma janela de marcação mais ampla e mais repetível. A seleção final da fonte deve ser baseada no material de produção, na cor final e na superfície moldada.
Não compre o laser apenas com base no nome do polímero. Qualifique primeiro a formulação final do PP e, em seguida, escolha a fonte e a configuração da máquina com base no resultado da amostra aprovada.
Variáveis do Polipropileno
Composto, cor e superfície alteram o resultado
Trate cada grau de PP e cada cor como um caso de qualificação separado. Fornecedor de resina, masterbatch, teor de carga e textura do molde podem deslocar a janela de processo mesmo quando o desenho permanece inalterado.
| Entrada | O que solicitar | Por que é importante |
|---|---|---|
| Grau de PP | Homopolímero, copolímero aleatório, copolímero de impacto, dados de índice de fluidez e grau do fornecedor | O grau mecânico e a cristalinidade podem alterar a resposta ao calor e o comportamento da superfície |
| Sistema de cor | Natural, branco, preto, cinza, masterbatch colorido ou superfície pintada/revestida | Os pigmentos podem auxiliar ou reduzir a absorção e afetar o contraste final |
| Aditivos | Aditivo de marcação a laser, talco, carbonato de cálcio, fibra de vidro, retardante de chama, estabilizador UV e conteúdo reciclado | Os aditivos podem criar o caminho de absorção, mas também podem introduzir risco de queima, névoa ou resíduo |
| Condição da peça | Textura do molde, brilho, área do ponto de injeção, espessura de parede, tensão e pós-tratamento | Superfícies moldadas finais podem marcar de forma diferente de placas de teste planas |
| Critérios de aceitação | Logotipo, número de série, Data Matrix, código QR, contraste, espessura mínima do traço e teste de durabilidade | A seleção da máquina deve se basear na marcação necessária, e não apenas na presença de uma marca visível |
Aplicações de PP
Onde as peças de polipropileno são marcadas — e por quê
O PP é amplamente utilizado em aplicações onde baixo peso, resistência química, moldabilidade e custo são importantes. A marcação a laser normalmente é adicionada quando o produto precisa de identificação permanente, rastreabilidade, códigos legíveis por máquina ou branding sem rótulos ou tinta.
Peças de PP para Automotivo & Veículos Elétricos
Acabamentos internos, clipes, carcaças e componentes moldados podem precisar de números de peça, identificação do fornecedor, informações de cavidade ou códigos de rastreabilidade que permaneçam legíveis durante o manuseio e a manutenção.
Tampas, Fechos & Embalagens
Tampas, fechamentos e peças de embalagem de PP podem precisar de códigos de lote, códigos de data, identificadores de produto ou códigos legíveis por máquina. Aqui, a velocidade da linha e o contraste consistente dos códigos podem ser tão importantes quanto a aparência.
Produtos de Consumo & Uso Doméstico
Botões, carcaças, conexões e peças moldadas para produtos de consumo geralmente usam marcação a laser para logotipos, informações de modelo, símbolos e identificação durável do produto sem tinta consumível.
Conteúdo da Marca
O que costuma ser marcado em PP?
O conteúdo da marcação determina o tamanho do elemento, o requisito de contraste, o método de inspeção e, muitas vezes, o tempo de ciclo aceitável. Um logotipo visível e um Data Matrix de produção não são a mesma tarefa de marcação a laser.
Identificação e Rastreabilidade
Números de peça, números de série, códigos de lote ou batelada, códigos de data, IDs de cavidade e identificadores de fornecedor usados para conectar uma peça de PP moldada aos registros de produção.
Códigos Legíveis por Máquina
Data Matrix, códigos QR e códigos de barras 1D exigem tamanho de célula controlado, definição de borda, contraste e verificação de leitura na superfície moldada real.
Branding & Informações do Produto
Logotipos, números de modelo, símbolos, classificações e informações de produto voltadas ao usuário normalmente priorizam aparência, repetibilidade e resistência a atrito ou limpeza.
Marcas de Produção & Montagem
Referências de montagem, marcas de inspeção, símbolos de orientação e IDs de componentes internos podem priorizar velocidade e legibilidade em vez de um acabamento altamente cosmético.
Resultado de Marcação Desejado
Defina a marcação em PP necessária antes de escolher o laser
“Marcável a laser” não é um critério de aceitação completo. O resultado exigido pode ser contraste escuro, contraste claro, uma alteração de cor cosmética ou um código que deve permanecer legível por máquina após manuseio e exposição em serviço.
Marcação de Contraste Escuro
Frequentemente solicitado em PP natural, branco ou colorido. O grau de escurecimento alcançável depende muito do pigmento, das cargas e de o composto incluir ou não um aditivo sensível a laser.
Contraste Claro / Cinza
Comum em formulações de PP mais escuras, onde o laser produz uma mudança visível mais clara. Verifique a uniformidade, a névoa e se a marca permanece legível após abrasão.
Marca de Superfície Cosmética
Logos e textos voltados ao usuário podem exigir controle rigoroso da mudança de brilho, fusão, inchaço das bordas, descoloração e textura, para que a marca se ajuste à aparência da superfície moldada.
Código Legível Verificado
Para trabalhos com Data Matrix, QR ou código de barras, o sucesso significa leitura confiável no tamanho de célula e na velocidade de produção exigidos — não apenas que o código seja visível a olho nu.
Geometria e Tamanho da Peça
Espessura de Parede, Curvatura e Características Moldadas Alteram a Janela de Processo
Peças de PP frequentemente são de parede fina, curvas ou altamente texturizadas. A geometria afeta a sensibilidade ao calor, o foco, o projeto do dispositivo de fixação e se um campo de marcação fixo consegue manter a qualidade exigida em toda a marcação.
Peças Moldadas de Parede Fina
Seções finas podem apresentar amolecimento local, distorção semelhante a afundamento, alteração de brilho ou deformação mais cedo do que seções mais espessas. Valide a janela de energia na espessura de parede final.
Tampas e Carcaças Curvas
A curvatura altera a distância focal ao longo da marcação. Pequenas áreas curvas podem funcionar com um dispositivo de fixação controlado e tamanho de campo; variações de altura maiores podem exigir foco dinâmico ou outra estratégia de posicionamento.
Textura, Pontos de Injeção & Linhas de Solda
A textura do molde, as regiões dos pontos de injeção, as nervuras, as linhas de solda e a tensão local podem alterar a aparência e o contraste em uma mesma peça. O local final da marcação deve ser testado, e não inferido a partir de uma placa plana.
Peças Grandes ou Dispositivos de Fixação para Várias Peças
O tamanho da peça e o aninhamento determinam o campo de marcação, a escolha da lente, a repetibilidade do dispositivo de fixação e se o movimento XY, o alinhamento por visão ou o manuseio por esteira são mais práticos do que um único campo fixo.
Triagem de Rotas a Laser
Escolha uma rota de teste de PP pela resposta do material, não por hábito
Um laser de fibra pode ser prático em algumas peças de PP com aditivos, enquanto o UV pode reduzir efeitos térmicos visíveis em superfícies sensíveis. O CO2 pode ser útil para texturização de superfície ou remoção de revestimento em alguns sistemas plásticos. A escolha final deve ser comprovada por meio de amostras, não selecionada apenas pelo nome do polímero.
Rota Fibra / MOPA
Boa primeira rota de triagem quando o PP contém aditivos sensíveis a laser, pigmentos escuros ou um composto projetado para absorção no infravermelho próximo a 1064 nm. Verifique contraste, inchaço das bordas e marcas de calor.
Rota UV
Útil quando a peça de PP é sensível ao calor, cosmética ou exige pequenos códigos legíveis. Confirme tempo de ciclo, contraste e qualquer embaçamento superficial ou fragilidade nas peças moldadas finais.
Rota verde
Uma opção de triagem condicional para alguns plásticos quando UV e fibra não fornecem o equilíbrio desejado. Use esta rota somente quando testes reais com amostras de PP confirmarem o resultado exigido.
Rota CO2
Pode ser relevante para ablação de superfície, texturização, remoção de revestimento ou marcas maiores em certos sistemas plásticos. Fique atento a fusão, resíduos, qualidade da borda e requisitos de extração.
Rota de visão / fixação
Necessário quando peças de PP são pequenas, moldadas em bandejas, orientadas aleatoriamente ou exigem posicionamento preciso do código. O resultado do material e o fluxo de trabalho de posicionamento devem ser testados em conjunto.
Rota em movimento / online
Para tampas, fechamentos, filmes ou peças moldadas em uma linha, valide o contraste do PP na velocidade necessária antes de bloquear o transportador, o encoder, o sensor e o plano de extração.
| Rota do laser | Por que testá-lo | Limite principal |
|---|---|---|
| Fibra de 1064 nm / MOPA | Frequentemente prático quando o PP usa aditivos sensíveis a laser, pigmento escuro ou um masterbatch absorvente de NIR | O PP não modificado pode apresentar contraste fraco, fusão ou uma janela de processo estreita |
| UV de 355 nm | Candidato útil para códigos pequenos, superfícies cosméticas e peças moldadas sensíveis ao calor | Contraste e tempo de ciclo ainda exigem testes no composto de PP final |
| Verde de 532 nm | Opção condicional quando fibra e UV não equilibram contraste, calor e aparência | Use somente quando testes reais de amostras de PP confirmarem o resultado exigido |
| CO2 | Pode ser adequado para texturização de superfície, remoção de revestimento ou marcas maiores não cosméticas em alguns sistemas plásticos | Fusão, resíduo, qualidade da borda e extração devem ser verificados |
Marcação assistida por aditivos
Aditivos sensíveis a laser podem ser o caminho prático para o PP
O PP pode ser menos responsivo à marcação a laser por infravermelho próximo comum do que alguns outros polímeros. Na produção, uma rota prática pode ser usar um composto de PP ou masterbatch projetado para marcação a laser e, em seguida, ajustar a fonte e os parâmetros para o contraste, a qualidade superficial e a durabilidade exigidos.
Os aditivos não são uma decisão exclusiva da máquina. Eles podem afetar cor, propriedades mecânicas, conformidade, reciclabilidade, custo e aprovação do cliente. A Zhuorui Laser pode testar a resposta de marcação, enquanto o proprietário do material deve aprovar o composto final para o produto final.
| Item de controle | Sem aditivo para marcação a laser | Com aditivo para marcação a laser / masterbatch | O que deve permanecer igual |
|---|---|---|---|
| Identidade do material | Use o grau de PP de produção como referência. | Use o mesmo grau base de PP com apenas a mudança aprovada de aditivo ou masterbatch para marcação a laser. | O grau do fornecedor, a cor-alvo, a textura moldada, a espessura de parede e a geometria da peça devem ser correspondidos o mais fielmente possível. |
| Resposta de marcação | O contraste pode ser fraco ou a janela de processo utilizável pode ser estreita, dependendo do pigmento, da carga e da formulação da resina. | O aditivo destina-se a melhorar a absorção de energia do laser ou a mudança de cor visível, mas o resultado obtido ainda depende da formulação e das configurações do laser. | Use a mesma fonte de laser, comprimento de onda, lente, foco, arte, tamanho do código e método de avaliação para a comparação A/B. |
| Verificações de qualidade | Registre contraste, fusão, alteração de brilho, inchaço nas bordas, resíduo e legibilidade do código. | Registre os mesmos itens e verifique se o contraste melhorado introduz névoa, fragilidade, alteração de cor ou outros efeitos colaterais. | Aplique os mesmos critérios de aceitação e teste de durabilidade às duas amostras. |
| Decisão | Mantenha a formulação de base se ela já atender à qualidade e à durabilidade exigidas da marcação. | Use a rota assistida por aditivo somente quando a melhoria for repetível e o proprietário do material aprovar a formulação resultante. | Documente o grau da resina, a identidade/teor do aditivo quando disponível, fotos das amostras e a janela validada de parâmetros do laser. |
Riscos e Modos de Falha
Motivos comuns pelos quais uma marcação em PP falha na qualificação
Uma marcação pode parecer aceitável em uma foto e ainda assim falhar na produção. Separe problemas de contraste, dano térmico, qualidade do código, variação de formulação e requisitos de controle de fumos antes de fixar a configuração da máquina.
Contraste Fraco ou Inconsistente
PP natural ou levemente pigmentado pode absorver energia insuficiente para uma mudança visível estável. A variação de resina, pigmento ou aditivo também pode fazer com que um lote marque de forma diferente de outro.
Derretimento, Alteração de Brilho ou Inchaço nas Bordas
Excesso de energia local pode amolecer a superfície, arredondar caracteres pequenos, alterar o brilho ou distorcer regiões de parede fina. Reduza a janela de processo para o que a peça moldada final pode tolerar.
Embaçamento, Fragilidade ou Alteração de Cor
Uma formulação ou configuração que melhora o contraste ainda pode criar uma alteração cosmética ou de integridade da superfície inaceitável. Compare o resultado aceito com a especificação real do produto.
Legibilidade Ruim do Código
Códigos Data Matrix ou QR pequenos podem falhar quando as células se fundem, as bordas perdem nitidez, o contraste varia conforme a textura ou a curvatura, ou o código fica fora de uma faixa de foco estável. Valide com o scanner pretendido.
Alteração de Material ou Lote
Uma mudança de fornecedor, uma variação no teor de reciclado, uma troca de masterbatch ou uma carga revisada de aditivos pode deslocar a janela de marcação. Refaça o teste quando a formulação mudar de forma significativa.
Fumos, Resíduos e Segurança a Laser
Revise o grau de PP, a SDS, os pigmentos, as cargas, os retardantes de chama, o conteúdo reciclado e qualquer revestimento ou tinta. Testes de produção podem exigir extração local, filtração e uma estratégia de enclausuramento/intertravamento adequada à fonte de laser selecionada.
Qualificação de Amostras
Como Preparar um Teste Útil de Marcação a Laser em PP
A maneira mais rápida de evitar a escolha errada de equipamento é enviar amostras de PP de produção e definir os critérios de aprovação/reprovação antes de orçar uma máquina. Se a resina final ainda não estiver definida, teste vários compostos de PP lado a lado.
Identifique o PP
Grau, fornecedor, cor, pacote de aditivos, SDS e status do material final → rota de teste segura e se a marcação assistida por aditivos provavelmente será necessária.
Defina a Marca
Arte-final, tamanho do código, largura de linha, meta de contraste, requisito de leitura por scanner e limite de dano à superfície → critérios de aceitação cosméticos, de rastreabilidade, de codificação ou de marcação funcional.
Triagem de Fontes de Laser
Candidatos: UV de 355 nm, fibra/MOPA de 1064 nm, verde de 532 nm ou testes com CO2 → lista reduzida de tipo de fonte, faixa de potência, lente e janela de parâmetros utilizável.
Verificar a adequação à produção
Geometria da peça, dispositivo de fixação, tempo de ciclo, tamanho do lote, orientação, extração e requisitos de automação → estação de trabalho, visão, dispositivo de fixação, direção de solução rotativa ou em linha.
Documentar o resultado
Fotos, notas de parâmetros, legibilidade do código, resultado de durabilidade e condições rejeitadas → recomendação de máquina com a janela de processo validada e os limites conhecidos registrados.
Seleção da Máquina
Alinhe o Resultado do PP à Configuração do Equipamento
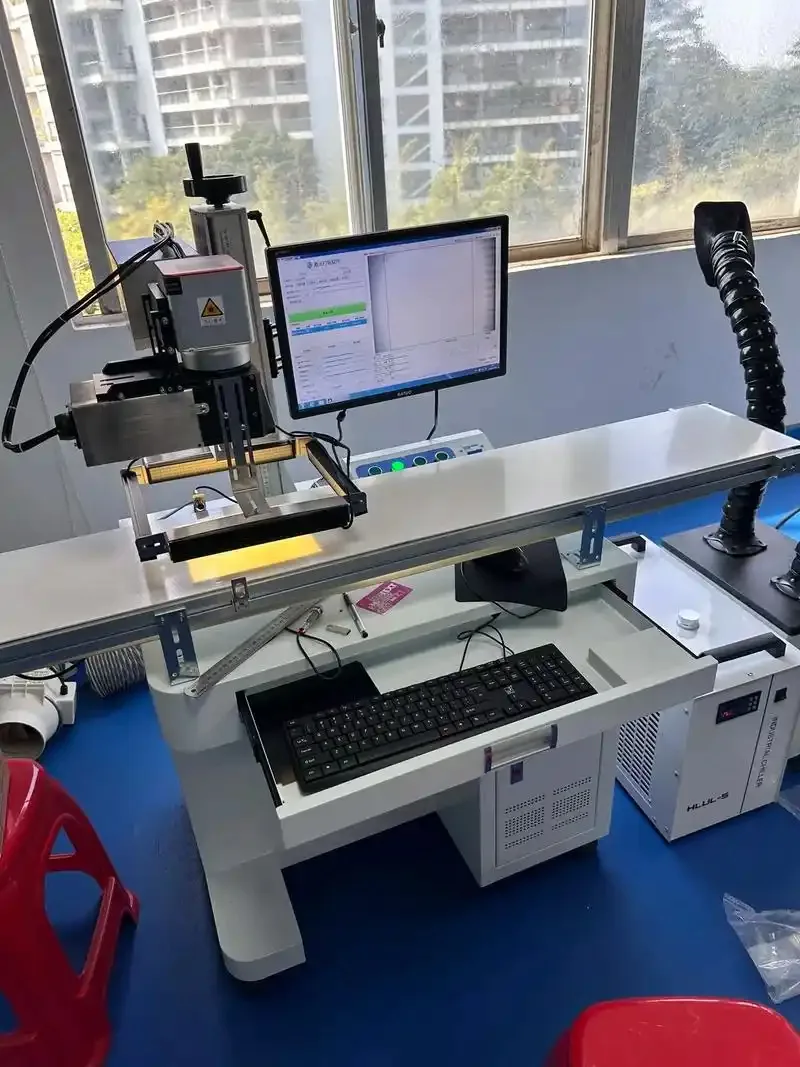
Após os testes com amostras, a Zhuorui pode combinar a fonte de laser, galvo, lente de campo, gabinete, dispositivo de fixação, rotativo, visão, extração e automação opcional. A configuração do equipamento deve seguir a resposta validada do PP, e não apenas o nome do polímero.
Para peças de PP pequenas, superfícies cosméticas ou carregamento repetido de peças, inclua o planejamento de fixação e inspeção desde o início. Para marcação em linha, teste o contraste do PP na velocidade real e na condição de foco antes de definir o equipamento em linha.
Verificação de Evidências & Especificações
O que conta como evidência confiável para uma decisão de marcação em PP?
Uma foto do plástico, por si só, não prova que um grau específico de polipropileno será marcado da mesma forma. Evidências confiáveis devem conectar a formulação real do PP, a configuração do laser e o resultado de aceitação em um único registro.
Registro de amostra de PP
Identifique o fornecedor e o grau da resina, a cor, o pacote de cargas, o teor de reciclado, o aditivo ou masterbatch para marcação a laser, a superfície moldada e qualquer revestimento. Registre se a amostra é o material de produção final.
Registro de teste a laser
Registre comprimento de onda/tipo de fonte, classe de potência, lente de campo, tamanho da marca, condição de foco e a janela de parâmetros que produziu o resultado aceito. Inclua condições que falharam quando elas definirem uma janela de processo estreita.
Evidência de aceitação
Mantenha fotos nítidas das amostras, além dos testes exigidos de legibilidade, contraste, abrasão, químicos ou de serviço. Para códigos, valide o desempenho de leitura na peça real em vez de julgar apenas a aparência.
| Referência | Especificação publicada | Como usá-la para PP |
|---|---|---|
| Máquina de marcação a laser de fibra ZR-FL-H04 | A página publicada do produto lista uma fonte de fibra de 1064 nm, opções de 20 W / 30 W / 50 W e campos de marcação, incluindo 120 x 75 mm padrão, com opções de 110 x 110 mm e 150 x 150 mm. | Isso confirma uma rota de equipamento de 1064 nm disponível para testes controlados. Não significa que toda formulação de PP seja adequada para marcação a laser de fibra; a amostra real de PP ainda é o que determina a compatibilidade. |
Perguntas Frequentes
Perguntas frequentes sobre marcação a laser em polipropileno
Por que o PP é mais difícil de marcar a laser do que alguns outros plásticos?
Muitas formulações de PP absorvem fracamente nos comprimentos de onda comuns de marcação no infravermelho próximo, então a superfície pode não formar uma marca escura forte sem o pigmento, a carga ou o aditivo sensível a laser corretos. O composto real deve ser testado.
Um laser de fibra pode marcar polipropileno?
Às vezes, especialmente quando o composto de PP contém aditivos ou pigmentos adequados. Para PP natural, branco ou não modificado, um teste de fibra pode produzir contraste fraco ou efeitos térmicos, portanto, não selecione a fibra apenas pelo nome do material.
O laser UV é melhor para PP?
A UV pode ser uma forte candidata para peças plásticas sensíveis ao calor e códigos pequenos, mas não é automaticamente a melhor escolha. Contraste, velocidade, alteração de superfície e custo da máquina devem ser comparados em amostras finais de PP.
Preciso de aditivos de marcação a laser para PP?
Muitos projetos de PP se beneficiam de aditivos ou de um masterbatch marcável a laser. O proprietário do material deve aprovar o composto quanto a cor, propriedades mecânicas, conformidade e requisitos de uso final antes da produção.
Quais amostras devo enviar para testes de PP?
Envie peças finais moldadas em PP na cor e no grau reais, além de informações do material, SDS, se disponível, arte ou código, contraste alvo, tamanho mínimo de detalhe, meta de tempo de ciclo e requisitos de durabilidade.
O mesmo grau de PP pode marcar de forma diferente após adicionar um aditivo de marcação a laser?
Sim. Um aditivo ou masterbatch sensível ao laser pode alterar a forma como a formulação absorve a energia do laser e pode mudar substancialmente o contraste ou a janela de processo utilizável. A comparação deve manter consistentes o grau base de PP, o alvo de cor, a condição de moldagem, a fonte de laser, a lente, a arte e o método de aceitação, para que o efeito do aditivo não seja confundido com outra variável.
Quais informações de segurança são necessárias antes de testes de marcação a laser em PP?
Forneça o grau de PP, o SDS, o masterbatch de cor, os aditivos, o conteúdo reciclado e quaisquer informações sobre revestimento ou tinta. A Zhuorui deve revisar as necessidades de extração, filtração e enclausuramento antes de testes repetidos ou da marcação de produção.
Prepare um teste prático
Envie a peça real de PP antes de escolher a máquina
Compartilhe o grau do PP, a cor, os aditivos, a superfície moldada, o conteúdo da marcação, o contraste desejado, o tempo de ciclo e o requisito de durabilidade. A Zhuorui Laser pode usar o resultado da amostra para recomendar uma configuração de máquina com limites claros.