
Penandaan Laser Silikon dan Karet
Evaluasi silikon, EPDM, karet alam, NBR, SBR, dan komponen elastomer lain sebelum memilih mesin penandaan laser. Material ini dapat menghasilkan marka yang berguna, tetapi hasil sebenarnya bergantung pada kompon, bahan pengisi, pigmen, kekerasan Shore, kondisi permukaan, pengendalian asap, dan kontras yang harus terbaca oleh lini produksi.
Minta Penawaran Siapkan Uji SampelSilikon dan Karet Dapat Ditandai Laser, tetapi Kompon Menentukan Jendelanya
Untuk silikon dan elastomer yang peka panas, penandaan laser UV sering kali menjadi arah penapisan awal yang kuat ketika tujuannya adalah reaksi permukaan yang terkendali dan efek panas yang berkurang. Penandaan laser CO2 umumnya dievaluasi untuk pengukiran, ablasi, dan kontras permukaan karet. Penandaan fiber atau MOPA bersifat kondisional: dapat berhasil pada beberapa kompon yang mengandung pengisi, berpigmen, atau reaktif terhadap laser, tetapi tidak boleh dipilih hanya berdasarkan nama material generiknya.
Uji sampel yang berguna harus menghasilkan lebih dari sekadar foto lulus/gagal. Mintalah arah laser yang diuji, kontras yang terlihat, tekstur permukaan, residu, pengamatan asap, hasil pembersihan, kemungkinan kebutuhan fixture atau ekstraksi, dan apakah hasilnya layak untuk penawaran, pengujian lebih lanjut, atau penolakan.
Silikon memerlukan validasi yang hati-hati
Silikon yang lembut, elastis, dan translusen dapat sulit ditandai secara reprodusibel. Prosesnya harus diperiksa untuk kontras, tekstur permukaan, residu, penurunan elastisitas, dan ketahanan terhadap pembersihan.
Karet bukanlah satu material tunggal
EPDM, karet alam, NBR, SBR, butil, neoprena, dan elastomer tipe FKM dapat bereaksi secara berbeda karena bahan pengisi, carbon black, minyak, sistem vulkanisasi, dan aditif mengubah daya serapnya.
Asap adalah bagian dari keputusan proses
Asap, bau, jelaga, dan beban filter bukanlah detail sekunder. Semua itu memengaruhi kebersihan marka, pemeliharaan mesin, lingkungan operator, dan apakah proses tersebut dapat diterima untuk lini produksi.
Detail Material yang Mengubah Hasil Penandaan Silikon dan Karet
Uji yang berguna dimulai dari senyawa yang tepat, bukan kategori yang luas. Zhuorui Laser harus meninjau komponen sebenarnya, gambar teknik, SDS, atau informasi material sebelum merekomendasikan pengaturan UV, CO2, fiber/MOPA, atau khusus.
Jenis silikon
Silikon LSR, HTV, RTV, kelas medis, kontak pangan, translusen, dan berwarna dapat menyerap serta berubah warna secara berbeda. Uji coba penandaan laser hanya memeriksa kelayakan penandaan; uji ini tidak menggantikan sertifikasi material, tinjauan biokompatibilitas, atau persetujuan kepatuhan kontak pangan.
Bahan pengisi dan pigmen
Karbon hitam, silika, titanium dioksida, bahan pengisi mineral, dan aditif peka laser sangat memengaruhi kontras dan asap.
Kekerasan dan ketebalan
Bagian lunak, membran tipis, bibir, rib, dan tepi hasil cetakan dapat berubah bentuk atau mengubah sensasi sentuhan jika masukan panas terlalu tinggi.
Kondisi permukaan
Bahan pelepas cetakan, minyak, talk, minyak silikon, debu, pelapisan, dan kondisi pasca-cure dapat mengubah keseragaman marka dan residu.
Warna dan transparansi
Karet hitam, silikon putih, silikon transparan, dan elastomer berwarna memerlukan pemeriksaan kontras yang berbeda.
Aturan penerimaan
Kode yang dapat dibaca, logo dengan taktil rendah, tanda dekoratif, ketahanan abrasi, dan ketahanan pembersihan harus ditentukan sebelum persetujuan.
Jangan Pindahkan Hasil Satu Karet ke Kompon Lain
Hasil yang berhasil pada satu kompon EPDM hitam tidak membuktikan bahwa jalur laser yang sama akan berhasil pada NBR, silikon, CR, FKM, atau bahkan formulasi EPDM lain. Gunakan kelompok material sebagai titik awal, lalu konfirmasi formulasi aktual dan komponen hasil cetaknya.
| Kelompok material | Konfirmasi terlebih dahulu | Fokus uji pertama | Alasan umum untuk mengevaluasi ulang |
|---|---|---|---|
| Silikon | LSR / HTV / RTV, warna, transparansi, filler, kekerasan, dan kondisi permukaan. | Kontras, efek panas rendah, tekstur permukaan, kekeruhan, dan ketahanan pembersihan. | Perubahan pigmen, pengisi, kekerasan, pasca-cure, atau perlakuan permukaan. |
| EPDM | Kompon yang tepat, kadar karbon hitam atau pengisi mineral, warna, dan hasil akhir cetakan. | Kontras, perilaku ablasi, jelaga, residu, dan keterulangan. | Perubahan pemasok, formulasi, warna, atau lot produksi. |
| NBR / SBR / karet alam / butil | Famili yang tepat, pigmen, minyak, bahan pengisi, sistem vulkanisasi, dan kontaminasi permukaan. | Kontras yang terbaca tanpa panas berlebihan, kelengketan, atau residu. | Resep kompon yang berbeda, paket aditif, atau kondisi permukaan hasil cetakan. |
| CR / neoprena dan kompon tipe FKM | Formulasi yang tepat dan SDS atau dokumentasi material yang tersedia sebelum pengujian. | Respons material ditambah tinjauan asap, residu, dan ekstraksi. | Aditif yang tidak diketahui, paket penghambat api, atau perubahan formulasi. |
Mengapa Komponen Silikon dan Karet Memerlukan Identifikasi Permanen
Penandaan laser biasanya dipertimbangkan ketika tinta, label, atau cetak kontak sulit dijaga konsisten pada komponen elastomer yang fleksibel, melengkung, atau sering ditangani. Kebutuhan sebenarnya bukan sekadar “menempelkan teks pada karet”; melainkan menciptakan identifikasi yang tetap berguna tanpa mengorbankan permukaan atau fungsi komponen.
Ketertelusuran dan kontrol produksi
Nomor komponen, informasi lot atau batch, kode tanggal, dan identifikasi serial dapat mendukung ketertelusuran manufaktur, inspeksi, dan servis di kemudian hari.
Identifikasi perakitan dan fungsional
Tanda orientasi, ikon, referensi posisi, dan identifikasi komponen dapat membantu operator merakit, memeriksa, atau menggunakan komponen dengan benar.
Branding dan identifikasi produk
Logo, informasi model, dan simbol kosmetik mungkin diperlukan jika tanda harus tetap menyatu dengan bagian hasil cetakan, bukan bergantung pada label yang ditempel atau lapisan tinta.
Di Mana Penandaan Laser Silikon dan Karet Umumnya Dievaluasi
Aplikasi mengubah kondisi yang harus mampu dilewati oleh tanda dan bagaimana komponen harus ditangani. Tabung silikon medis, segel EPDM, keypad, dan selang karet mungkin semuanya memerlukan pemeriksaan penerimaan yang berbeda meskipun masing-masing dapat ditandai dengan laser.
Komponen silikon medis
Tabung, masker, segel, dan komponen mungkin memerlukan penandaan yang lembut, kemampuan untuk dibersihkan, dan penerimaan yang terdokumentasi. Kelayakan penandaan laser tidak menggantikan proses persetujuan pelanggan untuk biokompatibilitas, sterilisasi, regulasi, atau perangkat akhir.
Segel EPDM otomotif
Weather strip, gasket, dan komponen terkait wiper mungkin memerlukan identifikasi bagian, lot, atau produksi yang tahan lama tanpa merusak bibir penyegel. Dukungan komponen melengkung, keterulangan fixture, dan integrasi lini dapat menjadi bagian dari penyiapan mesin akhir.
Selang dan pipa karet
Selang dan pipa mungkin memerlukan kode produk, informasi batch, atau identifikasi produksi berkelanjutan. Permukaan melengkung dapat memerlukan perkakas pendukung, penanganan rotari, atau strategi penandaan inline.
Keypad dan silikon konsumen
Logo dan ikon memerlukan kontrol kosmetik, sensasi sentuh, dan pemeriksaan kebersihan. Tombol multiwarna atau berlapis memerlukan validasi lapisan/substrat secara terpisah.
Gasket dan komponen karet cetak
Nomor komponen dan kode batch harus tetap terbaca tanpa merusak tepi penyegel atau mengubah perilaku kompresi.
Selongsong kabel dan penutup elastomer
Identifikasi komponen, pengodean tanggal atau batch mungkin perlu berjalan pada kecepatan produksi. Penanganan inline, pengendalian asap, keterbacaan kode, dan waktu pemicu harus dievaluasi setelah reaksi material dikonfirmasi.
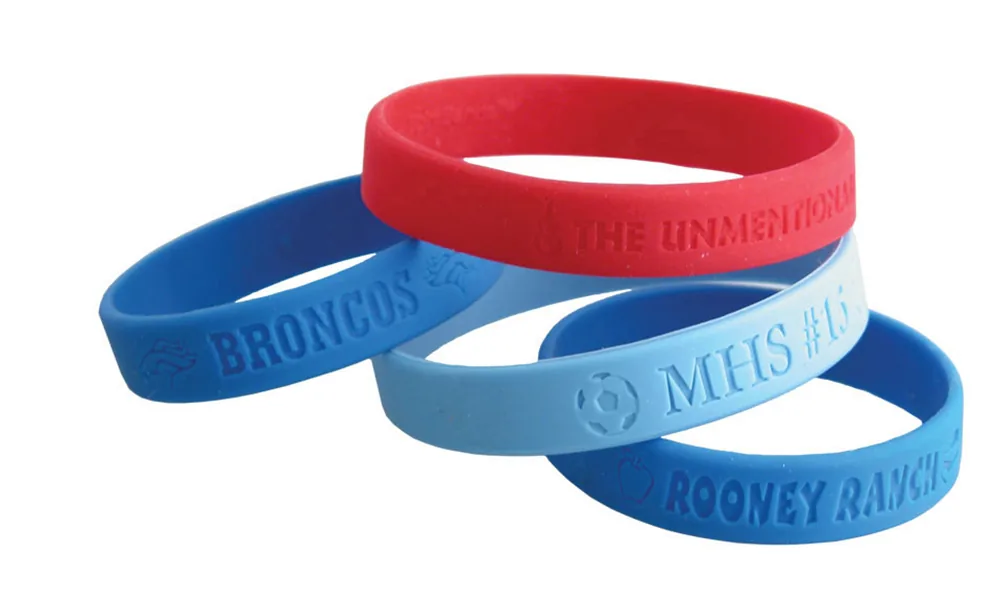
Gunakan Komponen yang Benar-benar Ditandai untuk Menilai Lebih dari Sekadar Kontras
Tanda visual yang jelas hanyalah salah satu titik penerimaan. Pada silikon dan karet, sampel yang sama juga harus diperiksa untuk tekstur permukaan, residu, kualitas tepi, dan apa yang terjadi setelah komponen dibersihkan atau mengalami deformasi mekanis.
Kode ketertelusuran
Nomor part, informasi lot atau batch, kode tanggal, nomor seri, dan pengenal produksi alfanumerik lainnya.
Logo, ikon, dan tanda fungsional
Logo merek, ikon pengoperasian, simbol orientasi, referensi perakitan, dan identifikasi komponen hasil cetakan.
Kode yang dapat dibaca mesin
Kode 1D atau 2D dapat dievaluasi ketika kompon, ukuran tanda, kontras, dan kondisi pembacaan mendukung pemindaian yang andal. Keterbacaan kode harus divalidasi pada komponen akhir, bukan hanya diasumsikan dari tampilannya.
Tentukan Tanda yang Dapat Diterima Sebelum Membandingkan Sumber Laser
Suatu tanda dapat tampak jelas secara visual namun tetap tidak dapat diterima jika mengubah kinerja penyegelan, terasa kasar, meninggalkan residu, atau gagal setelah pembersihan dan pelenturan. Hasil yang ditargetkan harus mendeskripsikan tampilan sekaligus fungsi yang masih harus dipenuhi komponen setelah penandaan.
Apa yang harus tercakup dalam penerimaan?
- Kontras yang disyaratkan pada pencahayaan produksi atau inspeksi yang sebenarnya.
- Kedalaman maksimum yang dapat diterima, kekasaran, atau perubahan taktil.
- Tidak ada residu lengket, jelaga, kontaminasi, atau tepi terbakar yang tidak dapat diterima.
- Ketahanan terhadap pembersihan, pengelapan, atau abrasi saat aplikasi mengharuskannya.
- Pemeriksaan tekuk, regang, atau kompresi saat area yang ditandai mengalami deformasi mekanis selama penggunaan.
- Batas fungsional di sekitar tepi penyegelan, membran, permukaan kontak kulit, atau area sensitif lainnya.
Nilai Tanda berdasarkan Respons Material, Bukan Hanya Kontras
Silikon dan karet dapat bereaksi dengan perubahan warna, kontras pucat, pengukiran, pemburaman, ablasi, atau pengisi yang tersingkap. Hasil yang dapat diterima bergantung pada warna, pigmen, pengisi, dan pencahayaan, tetapi juga harus tetap berada dalam batas sensasi permukaan, residu, kedalaman, dan fungsional yang diizinkan seperti yang didefinisikan di atas.
| Kondisi material | Arah tipikal untuk evaluasi | Risiko utama | Cara menyetujui |
|---|---|---|---|
| Silikon hitam atau karet hitam | Kontras abu-abu pucat / putih, efek ukiran dangkal atau terlihatnya bahan pengisi mungkin dapat terjadi. | Jelaga, keterbacaan lemah, kekasaran, atau residu. | Periksa di bawah pencahayaan produksi, lalu lap atau bersihkan sesuai kebutuhan. |
| Silikon putih atau terang | Penggelapan, ukiran dangkal, atau perubahan warna terkendali dapat dievaluasi. | Menguning, tepi terbakar, atau ketidaksesuaian kosmetik. | Bandingkan part aktual dengan toleransi tampilan yang disepakati. |
| Silikon tembus cahaya | Metode dengan panas lebih rendah seperti UV sering kali layak diuji terlebih dahulu. | Kekeruhan, kontras tidak merata, atau visibilitas yang bergantung pada latar belakang. | Periksa pada latar pemasangan akhir dan sudut pandang. |
| EPDM atau karet berpengisi lainnya. | CO2 atau, pada senyawa reaktif laser yang sesuai, fiber / MOPA dapat dievaluasi. | Asap, jelaga, residu, dan variasi antar-lot. | Gunakan kompon yang dicetak sebenarnya dan ulangi pemeriksaan kritis di seluruh lot produksi bila diperlukan. |
| CR, tipe FKM, atau karet yang tidak diketahui | Tinjau informasi kompon dan SDS sebelum memilih jalur pengujian. | Kimia uap, residu agresif, atau beban ekstraksi. | Konfirmasi identitas material dan prosedur ekstraksi yang aman sebelum pengujian. |
Bagaimana Bentuk, Ketebalan Dinding, dan Ukuran Komponen Mengubah Proses Penandaan
Bagian elastomer bergerak, terkompresi, dan menekuk. Pengaturan laser yang berfungsi pada kupon datar dapat gagal pada komponen produksi karena tekanan fixture, variasi fokus, kelengkungan, atau perubahan ketebalan dinding lokal mengubah energi yang dikirim ke permukaan.
| Kondisi bagian | Apa yang berubah | Apa yang harus divalidasi | Kemungkinan implikasi mesin / fixture |
|---|---|---|---|
| Silikon atau karet yang lembut atau dapat dikompresi | Tekanan fixture dapat mengubah tinggi komponen dan fokus. | Konsistensi marka dalam keadaan terjepit sebenarnya dan setelah dilepaskan. | Dukungan gaya rendah, fixture yang dapat diulang, atau nest khusus. |
| Dinding tipis, membran, bibir, atau tepi penyegel | Panas lokal atau pengukiran berlebihan dapat mengubah sensasi sentuhan, kekakuan, atau geometri fungsional. | Batas kedalaman, deformasi, elastisitas, dan integritas fungsional. | Jendela proses dengan panas lebih rendah, fokus terkendali, dan zona tanpa tanda yang dilindungi. |
| Selang, tabung, O-ring, atau seal melengkung | Ketinggian dan sudut permukaan berubah di seluruh area tanda. | Fokus, bentuk karakter, dan kontras di sekitar kelengkungan. | Rotari, perkakas pendukung, rotasi terindeks, atau fokus 3D bergantung pada geometri. |
| Permukaan bertekstur, cekung, atau berdetail cetakan | Ketinggian dan tekstur permukaan lokal dapat membuat kontras menjadi tidak merata. | Keterbacaan fitur kecil dan kualitas tepi pada tekstur hasil cetakan akhir. | Fixture yang akurat, strategi fokus, atau pemosisian berbantuan visi bila berguna. |
| Komponen besar atau produk kontinu yang panjang | Tanda yang diperlukan mungkin melebihi satu bidang kerja statis atau memerlukan pemosisian berulang. | Akurasi pengindeksan, waktu pemicu, penanganan komponen, dan total waktu siklus. | Evaluasi bidang yang lebih besar, pergerakan sumbu, konveyor, atau penandaan terbang. |
| Area yang ditandai dapat melengkung atau meregang saat digunakan | Tandanya sendiri mengalami deformasi bersama substrat. | Keterbacaan, keretakan, pengelupasan, kerusakan permukaan, dan kontras setelah deformasi berulang. | Uji penerimaan pada kondisi penggunaan sebenarnya, bukan hanya pada bagian yang datar. |
Pilih Arah Laser dari Efek Target dan Kompon
Tidak ada satu sumber laser pun yang cocok untuk setiap formulasi silikon atau karet. Mulailah dari efek target dan respons kompon, lalu verifikasi kualitas permukaan, kebutuhan ekstraksi, dan laju produksi pada bagian yang sebenarnya.

Jalur UV
Sering disaring terlebih dahulu untuk silikon, detail halus, dan aplikasi yang mengutamakan pembatasan efek panas.
Mesin penandaan laser UV
Rute CO2
Umumnya dievaluasi untuk ukiran karet, ablasi, dan beberapa efek terang di atas gelap.
mesin laser marking CO2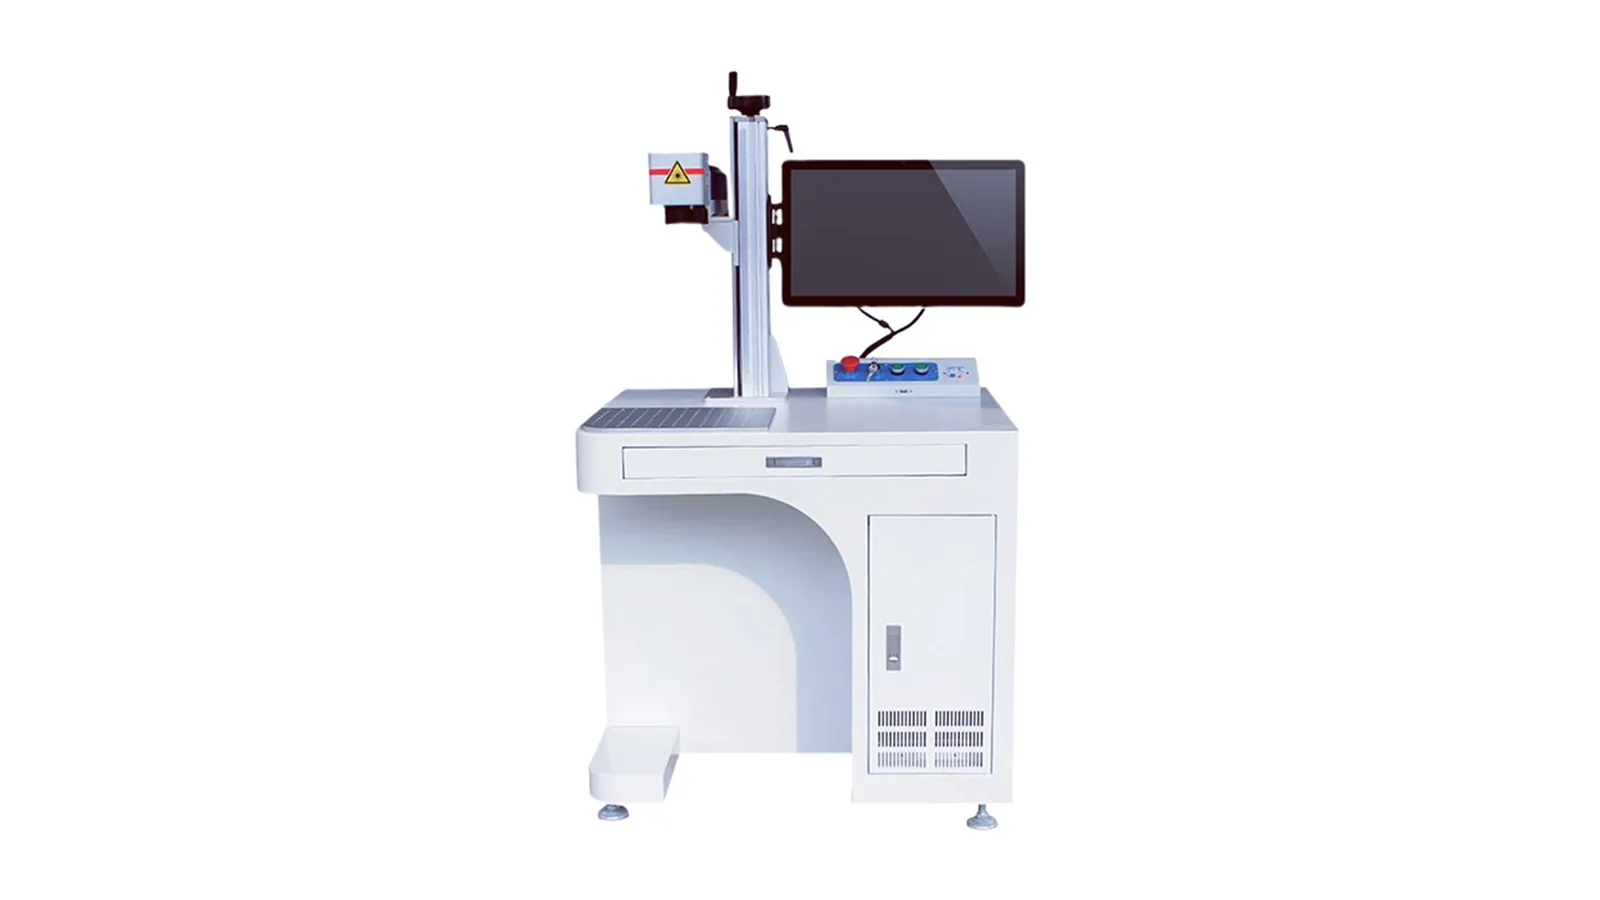
Rute Fiber / MOPA
Rute bersyarat untuk beberapa elastomer berisi bahan pengisi, berpigmen, atau reaktif laser.
Mesin penandaan laser seratArahan uji pertama yang praktis
| Kondisi awal | Rute pertama yang akan dievaluasi | Jangan setujui sebelum Anda memeriksa |
|---|---|---|
| Silikon yang memerlukan detail halus atau efek panas yang terbatas | UV sering kali menjadi arah penapisan pertama yang praktis. | Kontras, kekeruhan, sentuhan permukaan, ketahanan pembersihan, dan waktu siklus. |
| Karet gelap yang memerlukan ukiran dangkal atau penghilangan permukaan | CO2 biasanya dievaluasi terlebih dahulu. | Jelaga, residu, kualitas tepi, kedalaman, dan beban ekstraksi. |
| Elastomer berpengisi, berpigmen, atau reaktif laser | Fiber / MOPA dapat diuji secara bersyarat bila penyerapan 1064 nm mungkin terjadi. | Penyerapan lemah, panas berlebih, kelengketan, dan keterulangan. |
| CR tidak dikenal, tipe FKM, atau kompon khusus | Tinjau dokumentasi material dan SDS sebelum memilih rute. | Identitas kompon, risiko asap, penghisapan, dan prosedur uji yang aman. |
Kegagalan Umum Penandaan Silikon dan Karet serta Apa yang Harus Diperiksa Selanjutnya
Kontras rendah, residu, kerusakan akibat panas, dan ketidakkonsistenan terkait geometri tidak memiliki penyebab yang sama. Gunakan kegagalan yang diamati untuk memutuskan apakah akan mengubah rute laser, jendela energi, kompon, fokus / fixture, atau penghisapan sebelum mengulangi pengujian.
| Masalah yang teramati | Apa yang perlu diperiksa | Langkah praktis berikutnya |
|---|---|---|
| Kontras terlalu lemah | Penyerapan panjang gelombang, pigmen, bahan pengisi, aditif peka laser, ukuran tanda, dan pencahayaan. | Bandingkan jalur laser lain atau, jika perubahan formulasi diizinkan, tinjau opsi pigmen / aditif laser dengan pemasok material. |
| Permukaan menjadi lengket, kasar, menguning, atau melunak | Masukan termal berlebih, lintasan berulang, fokus yang buruk, atau jendela reaksi yang tidak sesuai. | Kurangi akumulasi panas, koreksi fokus, atau evaluasi arah proses dengan panas lebih rendah. |
| Jelaga tebal, asap, atau residu yang banyak | Tingkat ablasi, kimia senyawa, dan efektivitas ekstraksi. | Sesuaikan proses dan evaluasi ekstraksi / filtrasi sebelum persetujuan produksi. |
| Marka terhapus setelah dibersihkan | Residu lepas atau perubahan permukaan dangkal, bukan marka yang stabil. | Tambahkan validasi usap / pembersihan dan uji jendela proses atau rute laser yang berbeda. |
| Marka tidak rata pada komponen melengkung | Variasi fokus, pergerakan benda kerja, tekanan fikstur, atau perubahan sudut permukaan. | Perbaiki strategi fikstur dan fokus sebelum menilai sumber laser itu sendiri. |
| Marka berubah setelah ditekuk atau diregangkan | Deformasi substrat, kedalaman pengukiran yang berlebihan, atau permukaan termodifikasi yang getas. | Validasi dalam kondisi tekuk, regang, atau kompresi yang sebenarnya. |
| Hasil baik pada satu lot, hasil buruk pada lot lain. | Variasi formulasi, pigmen, filler, cure, atau pemasok. | Bandingkan dokumentasi material dan uji ulang lot produksi yang berubah. |
Gerbang pengendalian asap: elastomer yang tidak diketahui, terhalogenasi, fluoro, atau tahan api harus ditinjau dari informasi material / SDS yang tersedia sebelum pengujian. Catat asap, bau, jelaga, dan endapan selama uji coba, lalu sertakan kapasitas ekstraksi, filtrasi, perlindungan lensa, dan kebutuhan pembersihan dalam pengaturan produksi.
Apa yang Harus Dikirim Sebelum Memilih Mesin Penandaan Laser Silikon atau Karet
Uji sampel yang terkendali harus mempersempit pilihan rute laser dan menunjukkan apakah hasilnya dapat diterima pada kompon sebenarnya sebelum konfigurasi mesin ditetapkan.
- Keluarga material dan nama senyawa jika tersedia: silikon, EPDM, NBR, SBR, karet alam, neoprena/CR, FKM, atau elastomer lain.
- Warna, transparansi, filler, pigmen, pelapis, agen pelepas, kekerasan Shore, dan ketebalan komponen.
- Komponen produksi hasil cetakan sebenarnya jika bentuk, tekstur, atau hasil akhir permukaan dapat mengubah hasil.
- Konten tanda target, ukuran, batas kedalaman, persyaratan kontras, metode pembacaan, dan uji pembersihan / abrasi.
- Batasan asap, bau, residu, dan penghisapan untuk lingkungan pabrik.
- Kebutuhan penanganan: stasiun manual, fixture, rotary, pemosisian visi, konveyor, atau flying marking.
- Target waktu siklus, komponen per jam, tanda per komponen, dan pola shift yang diharapkan.
1. Sumber laser dan arah daya
Konfirmasi UV, CO2, fiber/MOPA, atau jalur terverifikasi lainnya berdasarkan respons aktual kompon. Konfigurasi daya dan sumber harus mengikuti jendela proses yang telah diuji dan kebutuhan throughput, bukan hanya berdasarkan nama material.
2. Strategi lensa, bidang, dan fokus
Tetapkan bidang penandaan berdasarkan ukuran komponen, ukuran kode, dan detail yang dibutuhkan. Komponen yang melengkung atau memiliki ketinggian bervariasi mungkin memerlukan penanganan rotari, fixture terkontrol, atau evaluasi fokus 3D.
3. Penanganan dan pemosisian komponen
Pilih penempatan manual, fixture khusus, rotari, gerakan terindeks, pemosisian visi, konveyor, atau penandaan saat bergerak sesuai geometri dan alur produksi.
4. Ekstraksi asap dan pemeliharaan
Untuk proses karet yang menghasilkan asap atau residu, sertakan kapasitas ekstraksi, filtrasi, perlindungan lensa, dan kebutuhan pembersihan dalam keputusan pemilihan peralatan.
5. Inspeksi, keselamatan, dan enklosur
Konfirmasikan kebutuhan pembacaan kode atau visi bila relevan, lalu tinjau konfigurasi pengaman mesin, enklosur, dan keselamatan secara menyeluruh untuk instalasi yang dituju.
6. Laju produksi dan penawaran
Gunakan target waktu siklus, benda kerja per jam, marka per benda kerja, metode pemuatan, dan pola shift untuk memastikan apakah marka yang telah divalidasi dapat diproduksi pada laju yang diperlukan sebelum penawaran akhir.
Urutan penawaran: penerimaan sampel -> jalur laser -> lensa / bidang penandaan -> fixture atau penanganan -> ekstraksi / visi / opsi keselamatan -> target waktu siklus -> konfigurasi akhir dan penawaran.
Pertanyaan tentang Penandaan Laser Silikon dan Karet
Apa mesin penandaan laser terbaik untuk karet?
Tidak ada satu jawaban untuk semua karet. CO2 sering dievaluasi untuk pengukiran atau ablasi permukaan pada karet, sedangkan fiber/MOPA mungkin berfungsi pada beberapa kompon berisi pengisi atau berpigmen. Pilihan yang tepat bergantung pada kompon, warna, efek yang ditargetkan, pengendalian asap, dan pengujian sampel.
Dapatkah silikon ditandai dengan laser tanpa merusak komponen?
Silicone terkadang dapat ditandai, dan UV sering menjadi jalur penyaringan awal yang baik untuk penandaan yang lembut dan kontras tinggi. Proses ini tetap perlu divalidasi untuk tekstur permukaan, elastisitas, residu, ketahanan terhadap pembersihan, dan formulasi silikon yang sebenarnya.
Mengapa penandaan laser pada karet menghasilkan asap?
Energi laser mengubah atau menghilangkan material di permukaan, dan senyawa karet dapat mengandung bahan pengisi, minyak, sistem pematangan, serta aditif yang menghasilkan asap, bau, atau jelaga selama pemrosesan. Perencanaan ekstraksi dan filter harus menjadi bagian dari keputusan penandaan.
Dapatkah satu pengaturan menandai EPDM, NBR, dan silikon?
Biasanya tidak. EPDM, NBR, silikon, dan elastomer lain menyerap energi laser secara berbeda. Bahkan keluarga karet yang sama dapat bervariasi berdasarkan bahan pengisi, pigmen, kekerasan, dan batch pemasok, sehingga pengujian sampel diperlukan.
Bagaimana saya mengetahui konfigurasi mesin mana yang saya perlukan setelah sampel yang berhasil?
Gunakan hasil sampel yang disetujui bersama dengan geometri komponen yang sebenarnya, bidang penandaan, waktu siklus target, komponen per jam, metode pemuatan, kebutuhan ekstraksi, dan kebutuhan fixture, rotary, vision, atau conveyor apa pun. Penawaran akhir harus didasarkan pada kebutuhan produksi gabungan tersebut, bukan hanya pada nama material.
Kirim Bagian Silikon atau Karet yang Sebenarnya Sebelum Memilih Mesin Final
Bagikan famili material, detail formulasi jika tersedia, warna, kekerasan, geometri komponen, konten penandaan, hasil target, pembatasan asap, target waktu siklus, dan jumlah komponen per jam. Zhuorui Laser kemudian dapat menyaring rute laser, arah uji sampel, lensa / bidang, fixture atau penanganan, ekstraksi, dan kebutuhan konfigurasi lain sebelum penawaran harga.
Minta Penawaran Hubungi Kami