
PET-Laserbeschriftung
Bewerten Sie die Kennzeichnung von PET-Flaschen, Folien, Platten und transparenten Verpackungen, bevor Sie UV-, CO2- oder ein anderes Laserverfahren wählen. Das Verhalten von PET hängt von Sorte, Farbe, Kristallinität, Recyclinganteil, Beschichtung, Wandstärke und davon ab, ob das Projekt einen lesbaren Code, eine mattierte Oberflächenmarkierung, Beschichtungsabtrag oder ein kosmetisches Ergebnis bei geringer Wärmeentwicklung benötigt.
PET-Mustertest anfordern Fragen Sie nach UV-/CO2-Optionen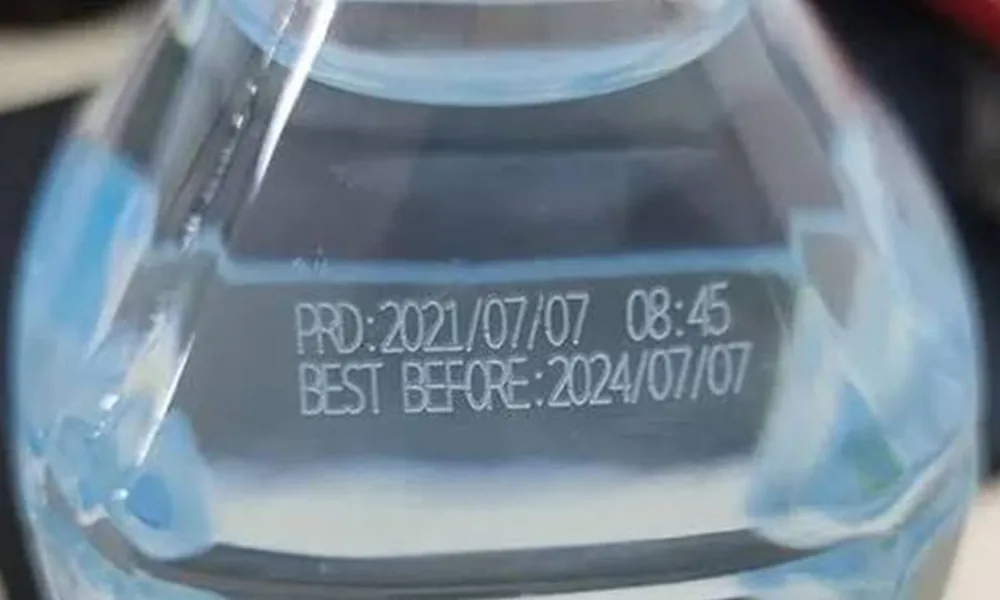
PET lässt sich per Laser markieren, aber das richtige Verfahren hängt vom gewünschten Effekt ab
PET wird häufig in transparenten Verpackungen, Flaschen, Folien und Formteilen verwendet. Die praktische Frage ist nicht nur, ob ein Laser eine Markierung hinterlassen kann, sondern ob das Ergebnis lesbar und akzeptabel bleibt, ohne unerwünschte Trübung, Schmelzen, Schrumpfung, Perforation, Rückstände oder kosmetische Schäden.
Klares PET erfordert visuelle Validierung
Transparentes PET kann ein mattiertes, aufgehelltes, graviertes oder in der Beschichtungsschicht liegendes Ergebnis statt einer dunklen Markierung zeigen. Beleuchtung, Hintergrund, Füllzustand der Flasche und Scanner-Setup können die wahrgenommene Lesbarkeit verändern.
UV und CO2 lösen unterschiedliche PET-Probleme
UV wird üblicherweise dort geprüft, wo feine Details und eine geringere thermische Belastung wichtig sind. CO2 kann für Oberflächeninteraktion, Mattierung, Foliencodierung oder das Entfernen von Beschichtungen praktisch sein, aber Wärme und Kantenqualität müssen kontrolliert werden.
Das finale Bauteil zählt mehr als ein generisches PET-Testmuster
Flaschenkrümmung, Wandstärke, Folienaufbau, Beschichtungen und Rezyklatanteil können das Ergebnis so stark verändern, dass sie die endgültige Laserroute und Maschinenkonfiguration beeinflussen.
Welches PET-Material markieren Sie tatsächlich?
PET hat nicht nur ein Markierungsverhalten. Klares PET in Flaschenqualität, PETG-Platte, APET-Verpackung, BOPET-Folie, eingefärbtes PET und Recycling-PET-Ströme können unter UV-, CO2-, Faser- oder anderen Verfahren unterschiedlich reagieren.
Klares PET in Flaschenqualität
Häufig in Getränke- und Kosmetikbehältern. Prüfen Sie Trübung, Weißfärbung, Verformung, Codesichtbarkeit durch Flüssigkeit oder Hintergrundfarbe und ob die Markierung das Erscheinungsbild der Flasche verändert.
PETG- und APET-Platte
Wird häufig für klare Paneele, Abdeckungen, Displays und Verpackungsplatten verwendet. Prüfen Sie Kantenqualität, Mattierung, Vergilbung, Spannungsweißbruch und jegliche Anforderungen an Nachumformung oder Biegen.
BOPET und Folien
Dünne Folien können wärmeempfindlich sein. Das praktische Verfahren kann das Entfernen von Beschichtungen oder Oberflächenmarkierung sein, wobei Perforation, Einrollen, Schrumpfung und Bahnführung die entscheidenden Grenzen darstellen.
Farbiges oder recyceltes PET
Pigmente, Ruß, Recyclinganteil, Füllstoffe und Lieferantenwechsel können Absorption und Kontrast verschieben. Farbe und Charge als separate Testbedingungen behandeln.
Transparentes PET erfordert Tests am Endteil
Ein flacher, klarer PET-Probekörper repräsentiert nicht vollständig eine gewölbte Flasche, eine dünne Etikettenfolie, einen geformten Angussbereich, eine bedruckte Verpackung, eine metallisierte Folie oder eine beschichtete Platte. Verwenden Sie Endteile, wann immer das Ziel kosmetisches Aussehen, Barcode-Lesbarkeit oder Produktionsfreigabe ist.
Wo PET verwendet wird und warum es Lasermarkierung benötigt
PET-Markierungsanforderungen stammen normalerweise aus Rückverfolgbarkeit, Produktionscodierung, Produktidentifikation oder Erscheinungsbildkontrolle. Die Produktform ist wichtig, weil eine Flasche, eine dünne Folie und ein geformtes PET-Teil unterschiedliche Markierungs- und Handhabungsbeschränkungen erzeugen.
PET-Flaschencodierung ist ein direktes Material- und Anwendungsbeispiel
Das Flaschenbeispiel zeigt, warum die PET-Markierung am transparenten Endteil und nicht an einem generischen Kunststoff-Probekörper beurteilt werden muss. Die Code-Sichtbarkeit wird durch die Flaschenwand, Krümmung, den Hintergrund und den genauen Markierungseffekt beeinflusst.
Verwenden Sie diese Art von Endteil-Muster, wenn das Projekt Produktionsdaten, Chargeninformationen oder andere variable Codierungen auf transparenter PET-Verpackung umfasst.
PET-Flaschen und -Behälter
Behälter für Getränke, Kosmetik und Haushaltsprodukte benötigen oft Datumscodes, Chargennummern, Rückverfolgbarkeitsdaten oder Branding. Krümmung, Wandstärke, Füllzustand und visueller Kontrast werden Teil der Markierungsentscheidung.
Folien, Etiketten und flexible Verpackungen
BOPET-Folien, bedruckte Schichten und Etikettenkonstruktionen erfordern möglicherweise variable Codierung, Entfernung von Beschichtungen oder Produktidentifikation. Wärmeakkumulation, Bahnführung und Schichtselektivität sind entscheidende Grenzen.
Transparente Platten und Abdeckungen
PETG- oder APET-Platten können in Displays, Abdeckungen und geformten Verpackungen verwendet werden. Markierungen müssen möglicherweise lesbar bleiben, ohne übermäßige Trübung, Vergilbung oder sichtbare Verzerrung.
PET-Formteile
Industrielle und Verbraucherteile benötigen möglicherweise dauerhafte Seriennummern, Logos, Symbole oder maschinenlesbare Codes. Oberflächentextur, Farbe, Füllstoff und Formgeometrie können das Ergebnis verändern.
Elektronik- und Isolationsfolien
Dünne PET-Folien und Abdeckungen erfordern möglicherweise eine präzise Identifikation bei begrenztem Wärmeeintrag. Positionierung, Codegröße und thermische Verzerrung sollten gemeinsam validiert werden.
Elektronikanwendungen überprüfenVerpackungsproduktionslinien
Wenn die PET-Codierung Teil eines automatisierten Verpackungsprozesses ist, können Liniengeschwindigkeit, Auslöseverfahren, Encoder-Nutzung, Aussortierlogik und Inspektion die endgültige Systemarchitektur beeinflussen.
Verpackungscodierungsanwendungen überprüfenWas wird üblicherweise auf PET markiert?
Der zu markierende Inhalt verändert die Abnahmekriterien. Ein sichtbares Logo, eine kleine Seriennummer und ein maschinenlesbarer Data-Matrix-Code sind unterschiedliche Markierungsprobleme, selbst wenn sie dasselbe PET-Teil verwenden.
Produktionscodierung
Datumscodes, Chargennummern, Losnummern und variable Produktionsdaten sind auf Flaschen, Folien und Verpackungen üblich.
Rückverfolgbarkeit
Seriennummern, QR-Codes, Data-Matrix-Codes und Barcodes können einen kontrollierten Kontrast, eine definierte Modulgröße und eine Scanner-Validierung erfordern.
Produktidentifikation
Bei Logos, Symbolen, Modellinformationen und einfachem Text können optische Qualität und ein reproduzierbares Erscheinungsbild Vorrang vor maximaler Markierungstiefe haben.
Sichtbar ist nicht dasselbe wie maschinenlesbar.
Ein Code kann für das Auge akzeptabel aussehen und beim Scannen dennoch fehlschlagen, weil der Kontrast unzureichend ist, Zellen verzerrt sind, Blendung auftritt, transparente Hintergrundeffekte wirken oder die Kantendefinition uneinheitlich ist.
Definieren Sie den PET-Markierungseffekt, bevor Sie Maschinen vergleichen
PET-Projekte können einen hellen, mattierten Code auf transparentem Material, dunklen oder hellen Kontrast auf pigmentiertem PET, Entfernung von Beschichtung oder Tinte, Oberflächentextur oder eine feine Niedrigtemperatur-Markierung erfordern. Das Ziel sollte sowohl den visuellen Effekt als auch die Abnahmekriterien umfassen.
- Direkte Markierung auf klarem PET kann unter Hintergrundbeleuchtung, gefüllten Flaschen oder dunklen Hintergründen anders aussehen.
- Beschichtetes PET sollte als vollständiger Oberflächenverbund getestet werden, nicht als blankes PET.
- Feine Data-Matrix- oder QR-Codes erfordern eine Scanner-Validierung, nicht nur eine visuelle Prüfung.
- Folien- und Dünnwandverpackungen müssen auf Schrumpfung, Einrollen, Perforation und Kantenrückstände geprüft werden.
- Definieren Sie vor der Freigabe eines Prozessfensters, ob Verformung, Trübung, Rückstände, Beständigkeit oder Abweichungen im Erscheinungsbild akzeptabel sind.
| Zielergebnis | Wo es passen könnte | Hauptrisiko bei PET | Was zu validieren ist |
|---|---|---|---|
| Mattierte oder aufgehellte Markierung | Klare PET-Flaschen, PETG-Platten, transparente Verpackungen | Trübungsausbreitung, kosmetische Beanstandung, schwacher Kontrast auf hellen Hintergründen | Lesbarkeit, Erscheinungsbild, Hintergrundbeschaffenheit und Haltbarkeit |
| Feiner Code oder Seriennummer | Rückverfolgbarkeitsmarkierungen auf Flaschen, Folien, Etiketten oder Formteilen | Abgerundete Zellen, geringer Kontrast, Scannerausfall oder thermische Verzerrung | Modulgröße, Scan-Qualität, Codeposition und Produktionsbeleuchtung |
| Entfernung von Beschichtung, Tinte oder Etikettenschicht | Bedruckte PET-Folien, beschichtete Etiketten, metallisierte oder laminierte Verpackungen | Ungleichmäßige Entfernung, Substratschäden, Rauchentwicklung oder Randverfärbung | Schichtselektivität, freiliegende Farbe, Rückstände und Rauchabsaugung |
| Oberflächengravur oder Textur | Nicht-kosmetische PET-Teile oder Funktionskennzeichnung | Raue Kanten, Rissbildung, Verunreinigungen und Maßänderungen | Tiefe, Kantenqualität, Reinigungsbedarf und mechanische Abnahme |
| Dunkle Markierung auf farbigem PET | Schwarze, gefüllte oder additivunterstützte PET-Komponenten | Chargenschwankungen, schwache Absorption oder Hitzeschäden | Farbspezifischer Kontrast, Wiederholbarkeit und Lieferantenwechsel |
Wie Teileform, Wandstärke und Größe die PET-Markierung verändern
Dieselbe PET-Formulierung kann eine andere Einrichtung erfordern, wenn sich das Teil von einer flachen Platte zu einer gekrümmten Flasche oder einer dünnen bewegten Folie ändert. Die Geometrie beeinflusst Fokus, Wärmeakkumulation, Positionierung, Markierfeld und Vorrichtungsdesign.
Gekrümmte Flaschen
Prüfen Sie Flaschendurchmesser, Markierungsbreite, Fokusvariation, Markierungsposition und ob das Teil konsistent gehalten werden kann. Große umlaufende Bereiche können eine andere Bewegungs- oder Fokussierungsstrategie erfordern.
Dünnwand-PET
Dünne Wandungen sind empfindlicher gegenüber Verformung, lokaler Schrumpfung, Perforation und sichtbarer Trübung. Ein Prozess, der bei einem dicken Testcoupon funktioniert, kann für die fertige Flasche zu aggressiv sein.
PET-Folie und Bahnen
Beim Markieren von Folien kommen Bahnspannung, Rollneigung, Schrumpfung, Schichtschäden, Liniengeschwindigkeit und Auslösezeitpunkt hinzu. Diese Bedingungen sollten unter produktionsähnlicher Handhabung getestet werden.
Große oder in der Höhe variierende Bauteile
Große Markierungsbereiche, unebene Oberflächen und wechselnde Bauteilhöhe können die Feldauswahl, Positionierung und Fokussteuerung beeinflussen. Anforderungen an Vorrichtung und Bewegung sollten vor der Maschinenauswahl definiert werden.
Welche Laserroute sollten Sie bei PET zuerst testen?
Beginnen Sie mit dem Materialzustand und der erforderlichen Markierung, nicht mit der Laserleistung. UV und CO2 sind in vielen Projekten die wichtigsten Screening-Routen für PET, während Faser/MOPA nur bedingt geeignet ist und nicht als Standard für klares PET behandelt werden sollte.
Zhuorui Laser kann PET-Proben prüfen und praktische Routen vergleichen, wie z. B. UV-Laser-Beschriftungsmaschinen, CO2-Laserbeschriftungsmaschinen, und ausgewählte Faser- oder MOPA-Fasersysteme wenn Pigmentierung oder Additive die Reaktion unterstützen.
| PET-Zustand / Ziel | Erste zu testende Route | Was der Test beweisen muss |
|---|---|---|
| Klares PET + feiner Code + geringe Hitze | UV zuerst | Lesbarer Kontrast, kontrollierte Trübung, geringe Verformung und stabile feine Details. |
| Transparente Flasche + mattierte sichtbare Markierung | UV und CO2 vergleichen | Aussehen, Lesbarkeit, Trübungsausbreitung und Wandverformung an der fertigen Flasche. |
| Dünne PET-Folie oder flexible Verpackung | UV und CO2 vergleichen | Schrumpfung, Perforation, Kantenqualität, Rückstände und Produktionsgeschwindigkeit. |
| Entfernung von Beschichtung, Tinte oder Etikettenschicht | Test mit vollständigem Schichtstapel | Selektive Entfernung ohne inakzeptable Beschädigung des darunterliegenden PET. |
| Eingefärbtes, schwarzes oder additivunterstütztes PET | UV zuerst; Faser/MOPA bedingt | Farbspezifischer Kontrast, Wärmeeffekt und Wiederholbarkeit über Chargen hinweg. |
| Grüner Laser | Nur als validierte Alternative | Nur anwenden, wenn verfügbare Ausrüstung und Probenverhalten die Route rechtfertigen. |

UV-Laser-Route
Nützlich zur Bewertung, wenn PET feine Details, kontrollierten Wärmeeintrag oder Markierung auf transparenten und wärmeempfindlichen Teilen erfordert. Das Probenergebnis bestimmt weiterhin, ob die Route für die endgültige PET-Sorte und das Zyklusziel akzeptabel ist.

CO2-Laser-Route
Nützlich zum Vergleich für Mattierung, Oberflächenwechselwirkung, Beschichtungsentfernung und ausgewählte Verpackungs- oder Folienaufgaben. Wärmeeffekt, Trübung, Rauch und Perforation bleiben Teil der PET-Validierung.
Ein besseres Ergebnis kann einen Wechsel der Route erfordern, nicht das Hinzufügen von mehr Leistung
Wenn eine brauchbare Markierung erst nach Hitzeschäden, starker Trübung, Perforation oder instabilem Kontrast erscheint, darf die Leistung nicht länger als Hauptvariable behandelt werden. Überdenken Sie Wellenlänge, Pulsverhalten, Oberflächenaufbau, Fokus und Prozessstrategie.
Wenn der PET-Kontrast immer noch zu schwach ist
Wenn ohne übermäßige Hitze, Trübung oder Verformung kein akzeptabler Kontrast erreicht werden kann, sollte eher eine andere Wellenlänge oder Prozessroute verglichen werden, als nur die Leistung zu erhöhen. Bei Projekten, die einen sehr hohen und wiederholbaren Kontrast erfordern, muss der Bauteilkonstrukteur oder Materiallieferant möglicherweise auch eine lasermarkierbare PET-Formulierung, ein Additiv, eine Beschichtung oder eine dedizierte Markierungsschicht bewerten. Jede Materialänderung für Lebensmittelkontakt-, medizinische, regulierte oder validierte Verpackungen muss vor der Freigabe anhand der geltenden Material- und Compliance-Anforderungen geprüft werden.
Häufige Probleme bei der PET-Lasermarkierung und was sie üblicherweise bedeuten
PET-Fehler lassen sich oft leichter diagnostizieren, wenn das sichtbare Symptom von der wahrscheinlichen Prozessursache getrennt wird. Sicherheit, Dämpfe und Absaugung bleiben Teil der Bewertung, sind aber nicht die einzigen Gründe, warum ein PET-Prozess fehlschlagen kann.
| Fehlermodus | Wahrscheinliche Untersuchungsrichtung | Was zu prüfen ist |
|---|---|---|
| Markierung ist zu schwach | Wellenlängeneignung, PET-Formulierung, Pigment-/Additiv-Ansprechverhalten, Hintergrund und Beschichtungsstruktur | Kontrast am fertigen Bauteil unter Produktionsbeleuchtung. |
| Zu viel Trübung oder Weißfärbung außerhalb der Markierung | Übermäßige Wechselwirkungsfläche, Fokus, Pulsverhalten oder ungeeignetes Prozessfenster | Kosmetische Grenze und Kantenbegrenzung. |
| Schmelzen oder sichtbare Verformung | Übermäßige thermische Belastung oder schlechte Passung der Leitungsführung | Bauteilgeometrie, Wanddicke und ob die Route geändert werden sollte. |
| Folie rollt sich ein, schrumpft oder wird perforiert | Wärmeakkumulation, Energiedichte oder Zustand der Linienhandhabung | Endgültige Foliendicke, Spannung, Liniengeschwindigkeit und produktionsnaher Testaufbau. |
| Code sieht akzeptabel aus, lässt sich aber nicht scannen | Unzureichender Kontrast, Zellverzerrung, Blendung oder uneinheitliche Modulkanten | Tatsächlicher Scanner, Beleuchtung, Codegröße und Prüfkriterien. |
| Die Entfernung der Beschichtung ist ungleichmäßig | Schichtabsorption, Schwankungen der Beschichtungsdicke oder instabile Fokussierung | Oberflächenaufbau und ob das darunterliegende PET weiterhin akzeptabel bleibt. |
| Ergebnisse variieren zwischen Chargen | Farbe, Rezyklatanteil, Additive, Füllstoffe oder Lieferantenschwankungen | Repräsentative Proben aus Produktionschargen. |
| Rauch, Geruch oder Rückstände sind übermäßig stark | Oberflächenschichten, Markierungstiefe, Prozessroute oder unzureichende Absaugung | SDB, Beschichtungs-/Tinteninformationen, Filtration und Sauberkeit nach der Markierung. |
| Markierungen an gekrümmten Flaschen variieren über das Feld | Fokusvariation, Positionierung des Werkstücks oder Inkonsistenz der Vorrichtung | Flaschendurchmesser, Markierungsbreite, Höhentoleranz und Haltemethode. |
Sicherheitsprüfungen gelten weiterhin
Prüfen Sie PET-Sorte, Beschichtungen, Tinten, Klebstoffe und Laminate vor wiederholten Tests. Bestätigen Sie Absaugung und Filtration, Gehäuse und Verriegelungen, Not-Aus, Strahlbegrenzung und wellenlängengerechten Augenschutz für die ausgewählte Quelle.
Unbekannte Laminate, metallisierte Folien, recyceltes PET und bedruckte Verpackungen sollten nicht als sauberes unbeschichtetes PET behandelt werden. Fordern Sie Materialinformationen, SDB und Details zu Beschichtung oder Tinte an, sofern verfügbar, und überprüfen Sie Rückstände, Geruch und Verpackungsakzeptanz nach Tests.
Checkliste für PET-Probenprüfungen vor der Maschinenauswahl
Ein aussagekräftiger PET-Test beginnt mit dem endgültigen Material, der endgültigen Oberfläche und den endgültigen Abnahmekriterien. Senden Sie die tatsächliche Flasche, Folie, Platte oder das Formteil, wenn Transparenz, Dicke, Beschichtung oder Produktionsgeschwindigkeit eine Rolle spielen.
| Beispieleingabe | Was bereitzustellen ist | Warum es wichtig ist |
|---|---|---|
| PET-Typ | Klares PET, PETG, APET, BOPET-Folie, farbiges PET, recyceltes PET oder Blendstruktur | Unterschiedliche Qualitäten und Strukturen verändern die Wärmereaktion, Trübung, den Kontrast und das Beschichtungsverhalten. |
| Oberflächen-Schichtaufbau | Unbeschichtetes PET, Beschichtung, Tinte, Klebstoff, metallisierte Schicht, Laminat oder Etikettenaufbau | Der Laser kann stärker mit der Oberflächenschicht als mit dem PET-Substrat wechselwirken. |
| Geometrie und Dicke | Flache Platte, gewölbte Flasche, Dünnfilm, Etikettenbahn, Formteil, Wandstärke und Vorrichtungsbeschränkung | Steuert Fokus, Verzerrungsrisiko, Bahnhandhabung, Rotationsbedarf und Richtung der Linienintegration. |
| Markierungsinhalt | Logo, Datumscode, Seriennummer, QR-Code, Data Matrix, Textgröße oder Grafik | Definiert Spotgröße, Linienbreite, lesbaren Kontrast und Prüfmethode. |
| Produktionsziel | Manuelle Station, Stoppstation-Förderprozess, On-the-fly-Markierung nur bei Geschwindigkeitssynchronisation, encoder-ausgelöste Codierung, Zielzykluszeit oder Teile pro Stunde, Ausschusskriterien und Prüfung | Verbindet die Materialmachbarkeit mit einem realistischen UV-, CO2- oder integrierten Maschinenaufbau. |
| Abnahme und Sicherheit | Kosmetische Grenze, Scan-Leseziel, Haltbarkeit, Grenze für Lebensmittel-/Kontaktverpackung, SDB- und Extraktionsgrenzen | Verhindert die Freigabe einer sichtbaren Markierung, die die Verpackungs- oder Sicherheitsanforderungen nicht erfüllt. |
Verwenden Sie keine Ersatzmuster für die endgültige Freigabe.
Wenn das Produktionsteil transparent, gebogen, beschichtet, gefüllt, bedruckt, laminiert, recycelt oder sehr dünn ist, sollte das eingereichte Muster diesem Zustand entsprechen. Eine saubere PET-Platte kann für eine fertige Verpackung oder Folienlinie die falsche Empfehlung ergeben.
Wann sollten Sie stoppen und erneut testen?
Stoppen Sie den aktuellen Parameterpfad, wenn ein besserer Kontrast eine inakzeptable Verformung, Perforation, Trübung, Rückstände oder einen Verlust der Codequalität erfordert, oder wenn der Prozess die erforderliche Zykluszeit nicht ohne Qualitätsverlust erreichen kann. Testen Sie stattdessen Wellenlänge, Prozessfenster, Oberflächenaufbau, Vorrichtung oder Produktionsmethode erneut, anstatt die Energie weiter zu erhöhen. Testen Sie erneut nach wesentlichen Änderungen bei PET-Lieferant, Harzsorte, Recyclinganteil, Farbe, Beschichtung, Wandstärke, Flaschengeometrie oder Laminataufbau, da diese Änderungen den Kontrast und die thermische Reaktion verändern können.
Vom PET-Musterergebnis zur endgültigen Maschinenkonfiguration
Ein erfolgreiches Muster beweist den Markierungsweg, aber die endgültige Maschine muss weiterhin auf Teilegröße, Codebereich, Handhabungsmethode, Prüfanforderung und Produktionsziel abgestimmt sein.
Was Sie für die abschließende Konfigurationsprüfung senden sollten
Stellen Sie das endgültige PET-Teil, die PET-Sorte bzw. Konstruktion, Details zu Beschichtung oder Tinte, Wandstärke, Teileabmessungen, Markierungsinhalt und -größe, das gewünschte Ergebnis, Zielzykluszeit bzw. Teile pro Stunde, Positionstoleranz, Prüfverfahren, Extraktionsgrenzwerte und Informationen zur Produktionslinie bereit.
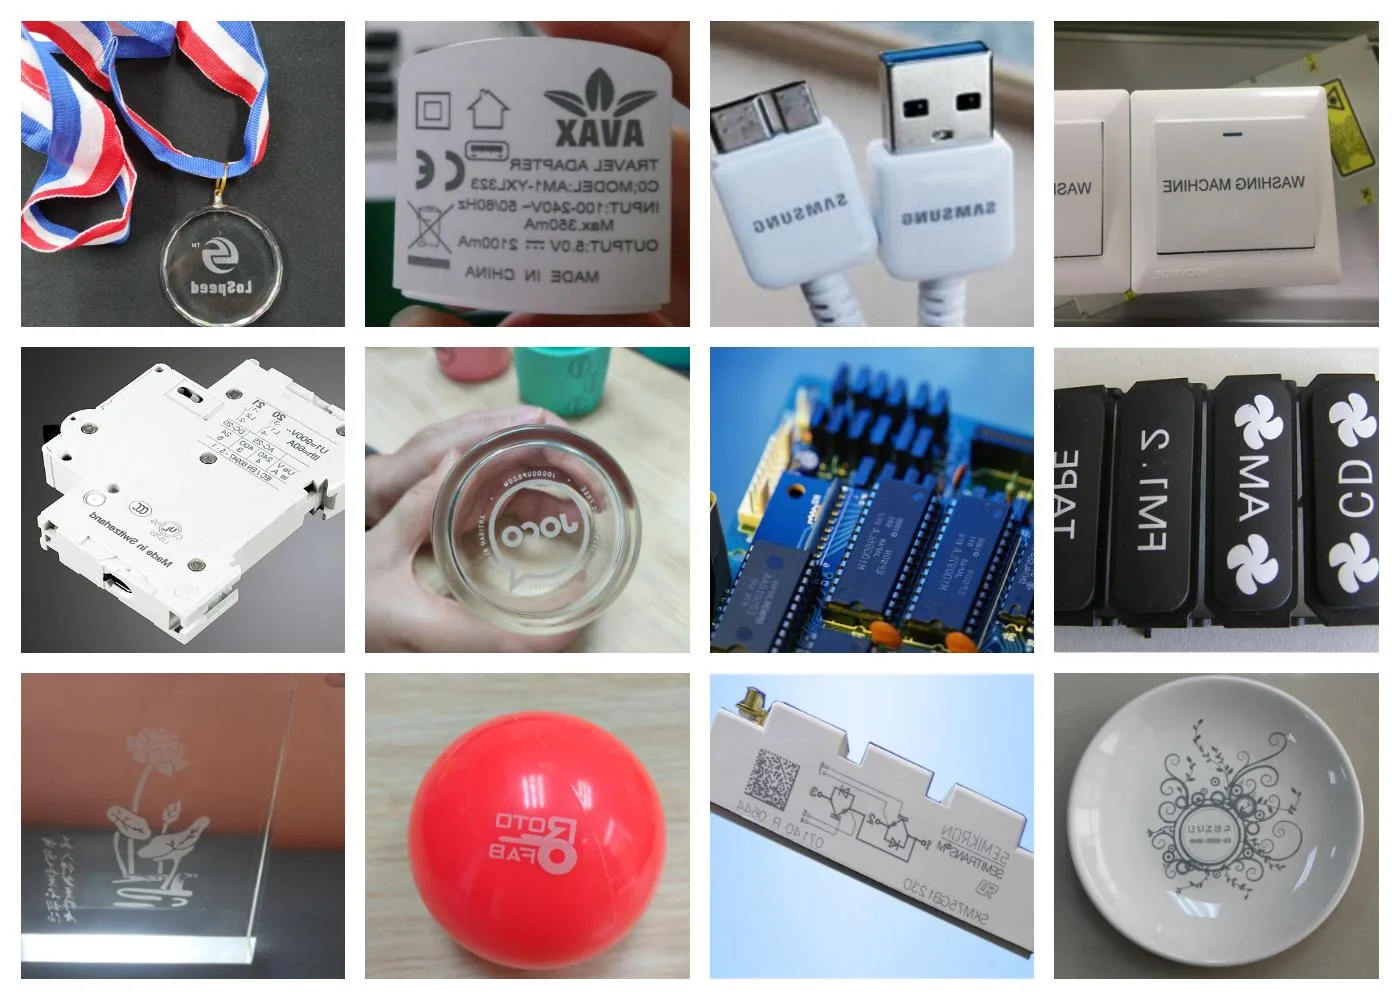
Nutzen Sie repräsentative Bilder als Orientierung und geben Sie anschließend das tatsächliche PET-Teil frei
Aktuelle Kunststoff- und Maschinenbilder können die Diskussion zur Prozessroute unterstützen, belegen jedoch für sich genommen weder die PET-Sorte, den Oberflächenaufbau, die Laserparameter noch das endgültige Abnahmeergebnis. Die endgültige Freigabe sollte auf dem tatsächlichen PET-Material und den Produktionsbedingungen basieren.
FAQs zur PET-Lasermarkierung
Kann PET mit Laser beschriftet werden?
Ja. PET kann in vielen Anwendungen mit Laser markiert werden, aber das Ergebnis hängt von PET-Sorte, Transparenz, Farbe, Dicke, Beschichtung, Markierungseffekt und Laserroute ab. Vor der Maschinenauswahl sollten abschließende Muster getestet werden.
Ist ein UV-Laser für PET besser geeignet als ein CO2-Laser?
Sie lösen unterschiedliche PET-Probleme. UV ist oft ein nützlicher erster Test für feine, wärmearme Markierungen und transparentes PET. CO2 kann für Mattierung, Oberflächeninteraktion, Beschichtungsentfernung oder Codierung in der Verpackungslinie geeignet sein. Die endgültige Auswahl sollte auf einem Mustervergleich basieren.
Können durchsichtige PET-Flaschen ohne Etiketten gekennzeichnet werden?
Manchmal. Das Ergebnis kann statt dunkel matt, hell oder oberflächlich strukturiert sein. Flaschenkrümmung, Wandstärke, Füllzustand, Hintergrund, Scanner-Einrichtung und kosmetische Grenzen sollten an den finalen Flaschen validiert werden.
Kann ein Faserlaser PET markieren?
Faserlaser oder MOPA-Faserlaser können bei ausgewählten eingefärbten, schwarzen, gefüllten oder additivunterstützten PET-Materialien bewertet werden. Ohne Musterprüfung sollten sie nicht als Standardweg für klares PET betrachtet werden.
Warum weist dasselbe PET-Material von Charge zu Charge unterschiedliche Kennzeichnungseigenschaften auf?
Farbe, Recyclinganteil, Füllstoffe, Additive, Beschichtungsdicke und Lieferantenschwankungen können Absorption und Kontrast verändern. Wenn Wiederholbarkeit wichtig ist, sollten repräsentative Produktionschargen in die Validierung einbezogen werden.
Welche Proben sollte ich für die PET-Untersuchung einsenden?
Senden Sie die finale PET-Flasche, Folie, Platte, Etikett oder das Formteil ein, zusammen mit PET-Typ, Oberflächenbeschichtung, Farbe, Dicke, Grafik oder Code, angestrebter Taktzeit bzw. Teilen pro Stunde, Scan-Lese-Ziel, kosmetischem Grenzwert und Sicherheitsinformationen.
Senden Sie das finale PET-Teil, den Oberflächenaufbau und die Produktionsanforderung
Geben Sie PET-Typ, Transparenz oder Farbe, Details zu Beschichtung/Tinte/Etikett, Wandstärke, Bauteilgeometrie, Inhalt und Größe der Markierung, Zielkontrast, Anforderung an die Scanner-Lesbarkeit, Zielzykluszeit oder Teile pro Stunde, Positioniertoleranz, Kosmetikgrenze, Hinweise zu Absaugung oder Sicherheit sowie etwaige Grenzen der Verpackungsfreigabe an. Zhuorui Laser kann dann das Musterergebnis prüfen und die praktikable Laserroute, das Markierfeld, die Vorrichtung, die Handhabung und die Maschinenkonfiguration eingrenzen.