
PETレーザーマーキング
UV、CO2、またはその他のレーザー方式を選ぶ前に、PET ボトル、フィルム、シート、透明パッケージへのマーキングを評価してください。PET の挙動は、グレード、色、結晶化度、リサイクル含有量、コーティング、肉厚、およびプロジェクトが読み取り可能なコード、つや消し表面マーク、コーティング除去、低熱の美観的な仕上がりのどれを必要とするかによって異なります。.
PET サンプルテストを依頼 UV / CO2 オプションについて問い合わせる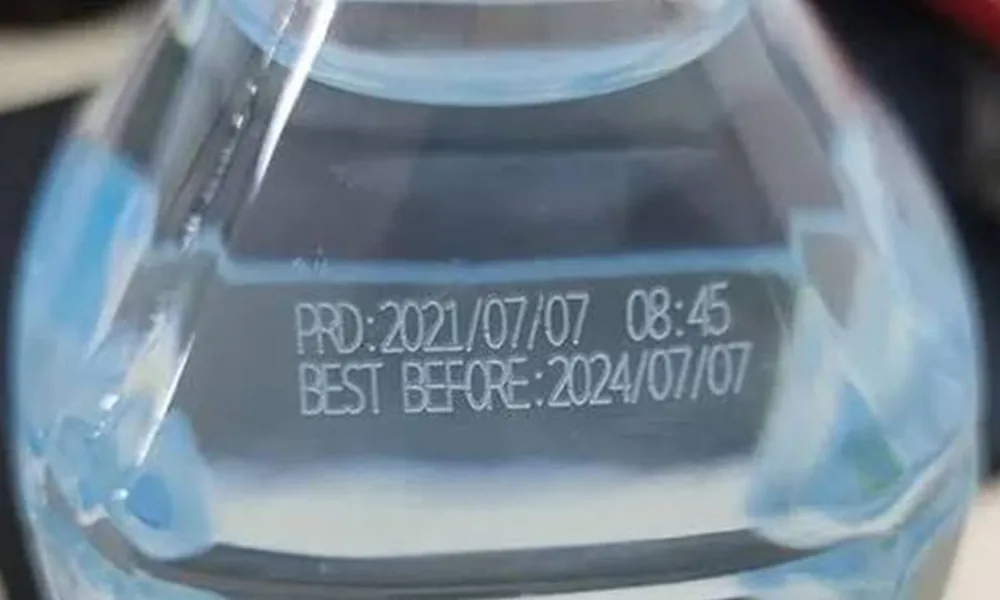
PET はレーザーマーキング可能ですが、適切な方式は目的の効果によって異なります
PET は透明パッケージ、ボトル、フィルム、成型部品で広く使用されています。実務上の問題は、レーザーがマークを残せるかどうかだけでなく、望まないヘーズ、溶融、収縮、穴あき、残留物、外観損傷なしに、結果が読み取り可能で許容できる状態を保てるかどうかです。.
透明PETは目視による検証が必要です。
透明PETは、暗いマークではなく、つや消し、白化、彫刻、またはコーティング層による結果として現れることがあります。照明、背景、ボトルの充填状態、スキャナー設定によって、知覚される読みやすさが変わることがあります。.
UVとCO2はPETの異なる問題を解決します
UVは、微細なディテールとより低い熱的影響が重要となる場合に一般に検討されます。CO2は、表面相互作用、つや消し、フィルムへのコーディング、コーティング除去に実用的な場合がありますが、熱とエッジ品質を管理する必要があります。.
最終的な部品は、汎用のPET試験片よりも重要です
ボトルの曲率、肉厚、フィルム構成、コーティング、リサイクル含有量は、最終的なレーザールートと装置構成に影響を与えるほど結果を変える可能性があります。.
実際にマーキングしているのはどのPET材料ですか?
PETは単一のマーキング挙動ではありません。透明ボトルグレードPET、PETGシート、APET包装、BOPETフィルム、着色PET、リサイクルPETストリームは、UV、CO2、ファイバー、その他の方式で異なる反応を示すことがあります。.
透明ボトルグレードPET
飲料および化粧品容器で一般的です。ヘイズ、白化、変形、液体または背景色を通したコードの視認性、およびマークがボトルの外観を変えるかどうかを検証します。.
PETGおよびAPETシート
透明パネル、カバー、ディスプレイ、包装シートによく使用されます。エッジ品質、つや消し、黄変、応力白化、および後成形や曲げの要件を確認します。.
BOPETおよびフィルム
薄膜は熱に敏感な場合があります。実用的な方法は、コーティング除去または表面マーキングであり、穿孔、カール、収縮、ウェブハンドリングが主な制約となります。.
着色またはリサイクルPET
顔料、カーボンブラック、リサイクル含有量、フィラー、サプライヤー変更は、吸収とコントラストを変化させる可能性があります。色とバッチは別々の試験条件として扱ってください。.
透明PETには最終部品での試験が必要
平らな透明PETクーポンは、曲面ボトル、薄いラベルフィルム、成形ゲート部、印刷済みパッケージ、金属化フィルム、コーティングシートを完全に代表するものではありません。外観、バーコードの読み取りやすさ、生産承認が目的の場合は、常に最終部品を使用してください。.
PETが使用される場所と、レーザーマーキングが必要な理由
PETのマーキング要件は通常、トレーサビリティ、生産コーディング、製品識別、外観管理から生じます。ボトル、薄膜、成形PET部品ではマーキングとハンドリングの制約が異なるため、製品形態が重要です。.
PETボトルのコーディングは、材料と用途を直接示す例です
ボトルの例は、PETマーキングを汎用プラスチッククーポンではなく、最終的な透明部品で判断しなければならない理由を示しています。コードの視認性は、ボトル壁、曲面、背景、および正確なマーク効果によって影響を受けます。.
透明PET包装に生産日、バッチ情報、その他の可変コーディングが関係するプロジェクトでは、このタイプの最終部品サンプルを使用してください。.
PETボトルと容器
飲料、化粧品、家庭用品の容器には、日付コード、ロット番号、トレーサビリティデータ、ブランディングが必要になることがよくあります。曲面、肉厚、充填状態、視覚的コントラストは、マーキングの判断要素の一部になります。.
フィルム、ラベル、軟包装
BOPETフィルム、印刷層、ラベル構成には、可変コード、コーティング除去、製品識別が必要になる場合があります。熱蓄積、ウェブハンドリング、層選択性が重要な制約です。.
透明シートとカバー
PETGまたはAPETシートは、ディスプレイ、カバー、成形包装に使用できます。マーキングは、過度なヘイズ、黄変、目に見える歪みを伴わずに判読可能なままでなければならない場合があります。.
成形PET部品
産業用および民生用部品には、永続的なシリアル番号、ロゴ、記号、機械可読コードが必要になる場合があります。表面テクスチャ、色、フィラー、成形形状によって結果が変わることがあります。.
電子機器および絶縁フィルム
薄いPETフィルムおよびカバーでは、限られた熱入力で正確な識別が必要になる場合があります。位置決め、コードサイズ、熱変形はまとめて検証する必要があります。.
電子機器アプリケーションを確認する包装生産ライン
PETコーディングが自動包装プロセスの一部である場合、ライン速度、トリガー方式、エンコーダーの使用、リジェクトロジック、検査が最終的なシステムアーキテクチャに影響を与える可能性があります。.
包装コーディングの用途を確認するPETには通常何がマーキングされますか?
マーキングされる内容によって合格基準は変わります。目に見えるロゴ、小さなシリアル番号、機械で読み取れるデータマトリクスは、同じPET部品を使う場合でも異なるマーキング課題です。.
製造コーディング
日付コード、バッチ番号、ロット番号、変動する生産データは、ボトル、フィルム、包装によく見られます。.
トレーサビリティ
シリアル番号、QRコード、データマトリクスコード、バーコードでは、管理されたコントラスト、モジュールサイズ、スキャナー検証が必要になる場合があります。.
製品識別
ロゴ、記号、モデル情報、単純なテキストでは、最大のマーキング深さよりも、外観品質と再現可能な見た目が優先される場合があります。.
目に見えることは、機械で読み取れることと同じではありません
コードは目には許容できるように見えても、コントラスト不足、セルの歪み、グレア、透明な背景の影響、エッジ定義の不一致により、スキャンに失敗することがあります。.
装置を比較する前にPETのマーク効果を定義する
PETプロジェクトでは、透明材料上への軽いすりガラス調コード、顔料入りPETへの暗色または明色のコントラスト、コーティングまたはインクの除去、表面テクスチャ、あるいは微細な低熱マーキングが必要になる場合があります。目標には、視覚的効果と合格基準の両方を含める必要があります。.
- 透明PETへの直接マーキングは、バックライト、充填ボトル、または暗い背景の下では見え方が異なる場合があります。.
- コーティングPETは、裸のPETとしてではなく、完全な表面スタックとして試験する必要があります。.
- 微細なData MatrixまたはQRコードは、目視検査だけでなく、スキャナ検証が必要です。.
- フィルムおよび薄肉包装は、収縮、カール、穿孔、および端部残渣について確認する必要があります。.
- 変形、ヘイズ、残渣、耐久性、または外観のばらつきが許容できるかどうかを、プロセスウィンドウを承認する前に定義する。.
| 目標とする成果 | 適合する可能性がある領域 | PETの主なリスク | 検証すべき項目 |
|---|---|---|---|
| 曇りまたは白化したマーク | 透明PETボトル、PETGシート、透明パッケージ | ヘイズの広がり、外観不良による拒否、明るい背景での低コントラスト | 可読性、外観、背景の状態、耐久性 |
| 細かいコードまたはシリアル番号 | ボトル、フィルム、ラベル、成形部品上のトレーサビリティマーク | 丸みのあるセル、低コントラスト、スキャナ読み取り失敗、熱による歪み | モジュールサイズ、スキャングレード、コード位置、製造時の照明 |
| コーティング、インク、またはラベル層の除去 | 印刷済みPETフィルム、コーティング済みラベル、金属化包装またはラミネート包装 | 不均一な除去、基材の損傷、煙、またはエッジの変色 | 層の選択性、露出した色、残留物、ヒューム排出 |
| 表面彫刻またはテクスチャ | 非装飾用PET部品または機能識別 | 粗いエッジ、ひび割れ、破片、寸法変化 | 深さ、エッジ品質、洗浄の必要性、機械的受け入れ性 |
| 着色PET上の暗いマーク | 黒色、充填剤入り、または添加剤支援のPET部品 | ロット変動、弱い吸収、または熱損傷 | 色ごとのコントラスト、再現性、サプライヤー変更 |
部品形状、肉厚、サイズがPETマーキングをどのように変えるか
同じPET配合でも、部品が平板から湾曲したボトルや薄い移動フィルムに変わると、異なるセットアップが必要になることがあります。形状は、焦点、熱蓄積、位置決め、マーキングフィールド、治具設計に影響します。.
湾曲したボトル
ボトル径、マーキング幅、焦点変動、マーク位置、および部品を安定して保持できるかどうかを確認してください。大きな巻き付け領域では、異なる動作またはフォーカス戦略が必要になる場合があります。.
薄肉PET
薄肉は、変形、局所収縮、穿孔、目に見えるヘイズに対してより敏感です。厚い試験片で有効なプロセスは、最終的なボトルには強すぎる可能性があります。.
PETフィルムとウェブ
フィルムへのマーキングでは、ウェブ張力、カール、収縮、層の損傷、ライン速度、トリガータイミングが加わります。これらの条件は、生産に近いハンドリングでテストする必要があります。.
大型または高さが変動する部品
大きなマーキング領域、不均一な表面、部品高さの変化は、フィールド選択、位置決め、焦点制御に影響を与える可能性があります。治具と動作の要件は、機械選定前に定義する必要があります。.
PETでは、どのレーザールートを最初にテストすべきですか?
レーザー出力からではなく、材料の状態と必要なマークから始めてください。UVとCO2は多くのプロジェクトでPETの主要なスクリーニングルートですが、ファイバー/MOPAは条件付きであり、透明PETのデフォルトとして扱うべきではありません。.
Zhuorui LaserはPETサンプルを評価し、以下のような実用的なルートを比較できます UVレーザーマーカー, CO2レーザーマーキング装置, 、および選択された ファイバーまたはMOPAファイバーシステム 顔料または添加剤が反応を支援する場合。.
| PETの状態 / 目標 | 最初にテストするルート | 試験で証明すべきこと |
|---|---|---|
| 透明PET + 微細コード + 低熱 | UVを先に | 読み取り可能なコントラスト、制御されたヘイズ、低変形、安定した微細ディテール。. |
| 透明ボトル + つや消しの視認可能なマーク | UVとCO2を比較 | 最終ボトルにおける外観、可読性、ヘイズの広がり、壁面の歪み。. |
| 薄いPETフィルムまたはフレキシブル包装 | UVとCO2を比較 | 収縮、穿孔、エッジ品質、残留物、生産速度。. |
| コーティング、インク、またはラベル層の除去 | 完全な層スタックによる試験 | 下層のPETに許容できない損傷を与えずに選択的に除去する。. |
| 着色PET、黒色PET、または添加剤支援型PET | UVを優先;ファイバー/MOPAは条件付き | 色ごとのコントラスト、熱影響、およびバッチ間の再現性。. |
| グリーンレーザー | 検証済みの代替手段としてのみ | 利用可能な装置とサンプルの応答がその経路を正当化する場合にのみ使用する。. |

UVレーザー経路
PETに微細なディテール、制御された熱入力、または透明・熱に敏感な部品へのマーキングが必要な場合に評価するのに有用です。最終的なPETグレードとサイクル目標に対してこのルートが許容できるかどうかは、依然としてサンプル結果によって決まります。

CO2レーザールート
艶消し、表面相互作用、コーティング除去、および特定の包装またはフィルム用途を比較するのに有用です。熱影響、ヘイズ、発煙、穿孔は依然としてPET検証の一部です。
より良い結果を得るには、出力を上げるのではなく、ルートを変更する必要がある場合があります
使用可能なマークが、熱損傷、重度のヘイズ、穿孔、または不安定なコントラストの後に初めて現れる場合は、出力を主要な変数として扱うのをやめてください。波長、パルス挙動、表面構造、焦点、プロセス戦略を再検討してください。
それでもPETのコントラストが弱すぎる場合
過度な熱、ヘイズ、変形を伴わずに許容できるコントラストに達することができない場合は、出力を上げるだけでなく、別の波長やプロセス経路を比較検討してください。非常に高く再現性のあるコントラストが必要なプロジェクトでは、部品設計者または材料サプライヤーが、レーザーマーキング可能なPET配合、添加剤、コーティング、専用マーキング層を評価する必要がある場合もあります。食品接触、医療、規制対象、またはバリデーション済み包装向けの材料変更は、承認前に該当する材料およびコンプライアンス要件に照らしてレビューする必要があります。
PETレーザーマーキングでよくある問題と、それが通常何を意味するか
PETの不具合は、目に見える症状と推定されるプロセス原因を切り分けると、診断しやすくなることがよくあります。安全性、ヒューム、排気は引き続き評価項目に含まれますが、PETプロセスが失敗する理由はそれらだけではありません。
| 故障モード | 調査の有力な方向性 | 確認すべき事項 |
|---|---|---|
| マークが薄すぎる | 波長適合性、PETの配合、顔料/添加剤の反応、背景およびコーティング構造 | 生産時の照明下における最終部品のコントラスト。 |
| マーク外の過剰なヘイズまたは白化 | 過剰な相互作用領域、焦点、パルス挙動、または不適切なプロセスウィンドウ | 外観上の限界とエッジの封じ込め。 |
| 溶融または目視できる変形 | 過剰な熱負荷または経路の不適合 | 部品形状、肉厚、および経路を変更すべきかどうか。 |
| フィルムのカール、収縮、または穴あき | 熱の蓄積、エネルギー密度、またはライン搬送条件 | 最終的なフィルム厚さ、張力、ライン速度、および生産に近い試験設定。 |
| コードは許容範囲に見えるがスキャンできない | コントラスト不足、セルの歪み、グレア、またはモジュールエッジの不均一 | 実際のスキャナー、照明、コードサイズ、検査基準。 |
| コーティングの除去が不均一 | 層の吸収、コーティング厚のばらつき、または焦点の不安定 | 表面の積層構成と、下にあるPETが許容可能な状態にとどまるかどうか。 |
| バッチ間で結果が変動する | 色、リサイクル含有量、添加剤、フィラー、またはサプライヤーのばらつき | 生産ロットからの代表サンプル |
| 煙、臭気、または残留物が過剰である | 表面層、マーク深さ、プロセス経路、または排気不足 | SDS、コーティング/インク情報、ろ過、およびマーキング後の清浄度。 |
| 曲面ボトル上のマークはフィールド全体でばらつく | 焦点変動、部品の位置決め、または治具の不整合 | ボトル径、マーク幅、高さ公差、および保持方法。 |
安全チェックは引き続き適用されます
反復試験の前に、PETグレード、コーティング、インク、接着剤、ラミネートを確認してください。選択した光源について、排気とろ過、筐体とインターロック、非常停止、ビーム封じ込め、波長に適した保護眼鏡を確認してください。
未知のラミネート、金属化フィルム、リサイクルPET、印刷済み包装は、清浄な裸のPETとして扱うべきではありません。入手可能な場合は材料情報、SDS、コーティングまたはインクの詳細を要求し、試験後に残留物、臭気、包装の受入れ可否を確認してください。
機械選定前のPETサンプルテストチェックリスト
有用なPETテストは、最終材料、最終表面、最終的な受入基準から始まります。透明性、厚さ、コーティング、生産速度が重要となる場合は、実際のボトル、フィルム、シート、または成形品を送付してください。
| サンプル入力 | 提供する情報 | 重要な理由 |
|---|---|---|
| PETの種類 | 透明PET、PETG、APET、BOPETフィルム、着色PET、再生PET、またはブレンド構造 | 異なるグレードや構造は、熱応答、ヘイズ、コントラスト、コーティング挙動を変化させる。. |
| 表面層構成 | ベアPET、コーティング、インク、粘着剤、金属化層、ラミネートまたはラベル構成 | レーザーは、PET基材よりも表面層と相互作用する可能性がある。. |
| 形状と厚さ | 平板、曲面ボトル、薄膜、ラベルウェブ、成形品、肉厚、治具制約 | 焦点、歪みリスク、ウェブハンドリング、ロータリー機構の必要性、ライン統合の方向性を制御する。. |
| マーク内容 | ロゴ、日付コード、シリアル番号、QRコード、データマトリックス、文字サイズ、またはアートワーク | スポットサイズ、線幅、読み取り可能なコントラスト、および検査方法を定義します。. |
| 生産目標 | 手動ステーション、停止ステーション式コンベヤプロセス、速度同期時のみのオンザフライマーキング、エンコーダトリガー式コーディング、目標サイクルタイムまたは1時間当たりの個数、不合格基準、および検査 | 材料の実現可能性を、現実的なUV、CO2、または統合マシン構成に結び付けます。. |
| 受入と安全性 | 外観限度、スキャン読み取り目標、耐久性、食品/接触包装の境界、SDSおよび抽出限界 | 包装または安全要件を満たさない可視マークの承認を防ぎます。. |
最終承認には代替サンプルを使用しないでください
生産部品が透明、曲面、コーティングあり、充填済み、印刷済み、ラミネート済み、リサイクル材、または非常に薄い場合、提出サンプルはその状態に一致している必要があります。清浄なPETシートでは、完成したパッケージやフィルムラインに対して誤った推奨につながる可能性があります。.
いつ停止して再テストすべきか?
より良いコントラストを得るために許容できない変形、穿孔、ヘイズ、残留物、またはコード品質の低下が必要になる場合、あるいは品質を損なわずに必要なサイクルタイムに到達できない場合は、現在のパラメータ経路を停止してください。エネルギーを増やし続けるのではなく、波長、プロセスウィンドウ、表面スタック、治具、または生産方法を再テストしてください。PETサプライヤー、樹脂グレード、リサイクル含有量、色、コーティング、肉厚、ボトル形状、またはラミネート構成に重要な変更があった後は、これらの変更がコントラストと熱応答を変化させる可能性があるため、再度再テストしてください。.
PETサンプル結果から最終機械構成まで
サンプル成功はマーキング経路を証明しますが、最終的な機械は依然として部品サイズ、コード領域、ハンドリング方法、検査要件、生産目標に適合する必要があります。.
最終構成レビュー用に送付いただく情報
最終的なPET部品、PETグレードまたは構造、コーティングまたはインクの詳細、肉厚、部品寸法、マーク内容とサイズ、希望する結果、目標サイクルタイムまたは1時間あたりの個数、位置決め公差、検査方法、排気・吸引の許容限界、生産ライン情報をご提供ください。
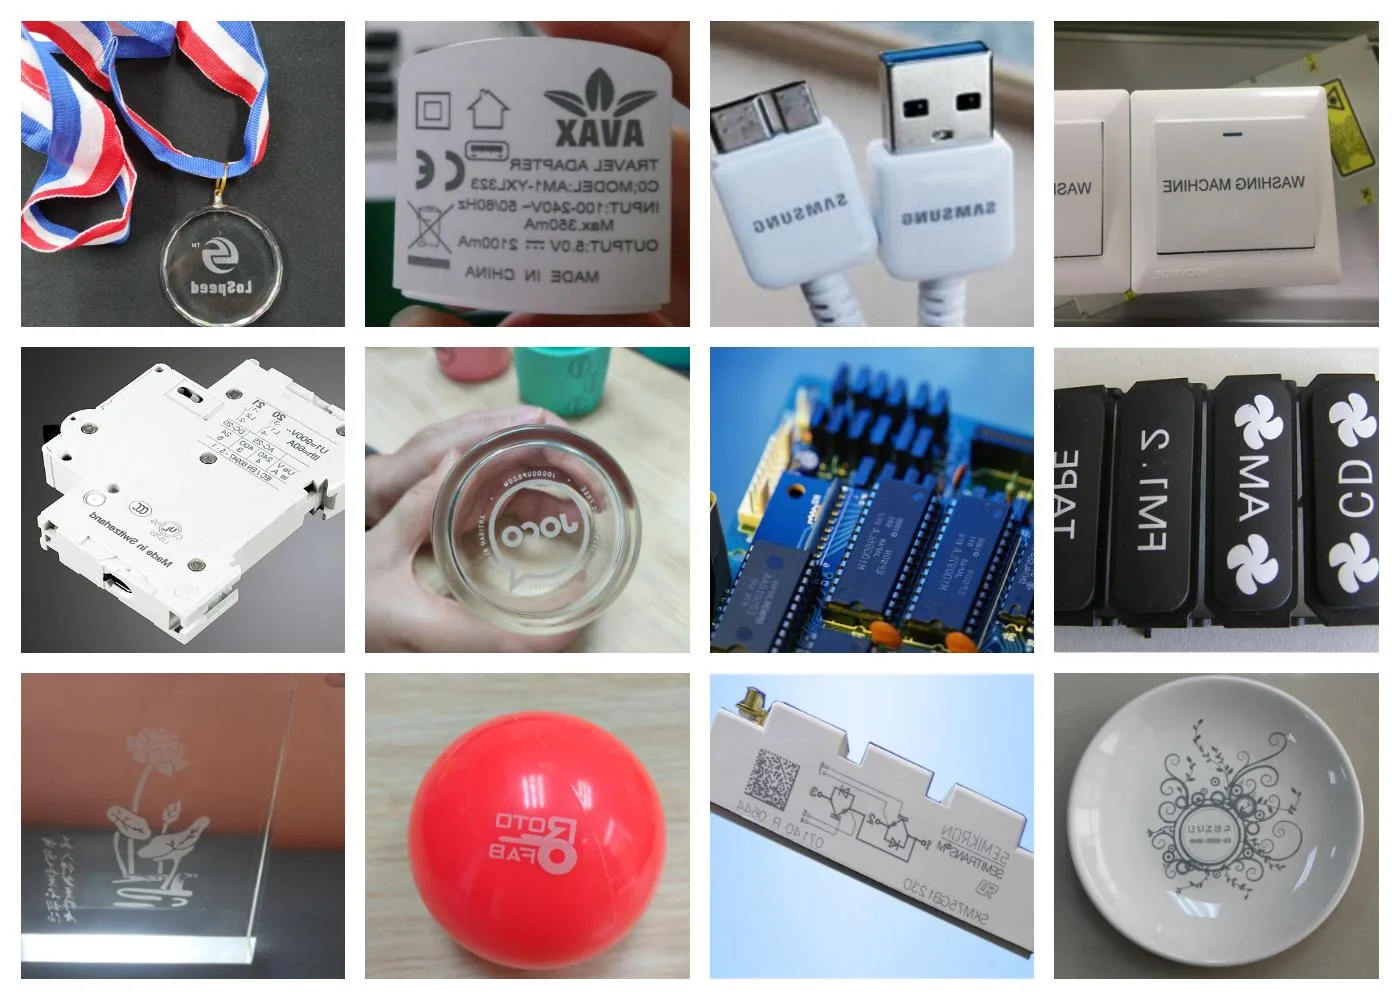
代表画像は参考として使用し、実際のPET部品で承認する
現在のプラスチックおよび装置の画像はルート検討の参考にはなりますが、それ自体がPETグレード、表面構成、レーザーパラメータ、最終承認結果を証明するものではありません。最終承認は、実際のPET材料と生産条件に基づくべきです。.
PETレーザーマーキングに関するFAQ
PETはレーザーマーキングできますか?
はい。PETは多くの用途でレーザーマーキングできますが、結果はPETグレード、透明性、色、厚さ、コーティング、マーク効果、レーザールートによって異なります。装置選定前に最終サンプルを試験する必要があります。.
PETの場合、UVレーザーはCO2より優れていますか?
これらはPETの異なる課題を解決します。UVは、微細で低熱のマーキングや透明PETに対して、多くの場合、有用な最初の試験です。CO2は、フロスティング、表面相互作用、コーティング除去、包装ラインでの印字に適する場合があります。最終選定はサンプル比較から行うべきです。.
透明PETボトルはラベルなしでマーキングできますか?
場合によります。結果は濃色ではなく、つや消し状、淡色、または表面にテクスチャが付いた状態になることがあります。ボトルの曲率、肉厚、充填状態、背景、スキャナー設定、外観上の許容範囲は、最終ボトルで検証する必要があります。.
ファイバーレーザーでPETにマーキングできますか?
ファイバーまたはMOPAファイバーは、選択された着色、黒色、充填済み、または添加剤支援型のPETで評価できます。サンプル試験なしに、透明PETの既定の手段として扱うべきではありません。.
同じPETでもバッチ間でマーキングが異なるのはなぜですか?
色、リサイクル含有量、充填剤、添加剤、コーティング厚さ、サプライヤーによるばらつきが、吸収率とコントラストを変化させる可能性があります。再現性が重要な場合は、代表的な生産ロットを検証に含めてください。.
PET試験にはどのようなサンプルを送ればよいですか?
最終のPETボトル、フィルム、シート、ラベル、または成形品を送付し、さらにPETの種類、表面コーティング、色、厚さ、アートワークまたはコード、目標サイクルタイムまたは1時間あたりの部品数、スキャン読取目標、外観許容限度、安全情報を添えてください。.
最終PET部品、表面スタック、生産要件を送付してください
PETの種類、透明性または色、コーティング/インク/ラベルの詳細、肉厚、部品形状、マーク内容とサイズ、目標コントラスト、スキャン読み取り要件、目標サイクルタイムまたは1時間あたりの部品数、位置決め公差、外観許容限界、排気または安全に関する注意事項、および包装承認の境界を含めてください。その後、Zhuorui Laserがサンプル結果を確認し、実用的なレーザールート、マーキングフィールド、治具、ハンドリング、装置構成を絞り込むことができます。.