
Лазерная маркировка ПЭТ
Оцените маркировку бутылок, пленки, листов и прозрачной упаковки из PET, прежде чем выбирать УФ, CO2 или другой лазерный способ. Поведение PET зависит от марки, цвета, кристалличности, содержания вторичного сырья, покрытия, толщины стенки и от того, требуется ли проекту читаемый код, матовое поверхностное изображение, удаление покрытия или косметический результат с низким нагревом.
Запросить тестирование образца PET Спросите о вариантах УФ / CO2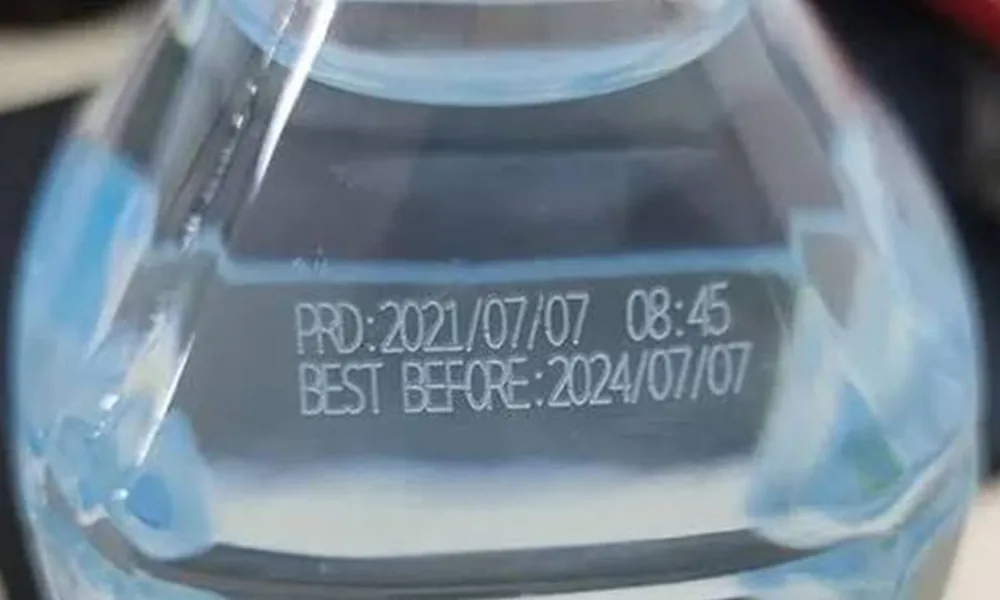
PET можно маркировать лазером, но правильный способ зависит от целевого эффекта
PET широко используется в прозрачной упаковке, бутылках, плёнках и формованных деталях. Практический вопрос не только в том, может ли лазер оставить маркировку, но и в том, остаётся ли результат читаемым и приемлемым без нежелательной мутности, плавления, усадки, перфорации, остатков или косметических повреждений.
Прозрачный PET требует визуальной проверки
Прозрачный PET может давать матовый, побелевший, гравированный результат или результат по слою покрытия, а не тёмную маркировку. Освещение, фон, степень заполнения бутылки и настройка сканера могут изменять воспринимаемую читаемость.
УФ- и CO2-лазеры решают разные задачи для PET
УФ обычно рассматривают там, где важны мелкие детали и меньшее тепловое воздействие. CO2 может быть практичен для взаимодействия с поверхностью, матирования, кодирования плёнки или удаления покрытия, но необходимо контролировать нагрев и качество краёв.
Конечная деталь важнее, чем типовой образец PET
Кривизна бутылки, толщина стенки, структура плёнки, покрытия и содержание переработанного материала могут настолько изменить результат, что это повлияет на окончательный лазерный способ и конфигурацию машины.
Какой PET-материал вы на самом деле маркируете?
PET — это не одно поведение при маркировке. Прозрачный PET бутылочного класса, листовой PETG, упаковка из APET, плёнка BOPET, окрашенный PET и потоки переработанного PET могут по-разному реагировать на УФ-, CO2-, волоконные или другие методы.
Прозрачный PET бутылочного класса
Часто используется в контейнерах для напитков и косметики. Проверьте мутность, побеление, деформацию, видимость кода через жидкость или цвет фона и то, меняет ли маркировка внешний вид бутылки.
Листовой PETG и APET
Часто используется в прозрачных панелях, крышках, дисплеях и упаковочных листах. Проверьте качество кромок, появление матовости, пожелтение, побеление под напряжением и любые требования к постформованию или изгибу.
BOPET и плёнки
Тонкие плёнки могут быть термочувствительными. Практическим методом может быть удаление покрытия или поверхностная маркировка, при этом перфорация, скручивание, усадка и обработка полотна являются ключевыми ограничениями.
Окрашенный или вторичный ПЭТ
Пигменты, технический углерод, содержание вторичного сырья, наполнители и смена поставщиков могут изменять поглощение и контраст. Считайте цвет и партию отдельными условиями испытаний.
Прозрачный ПЭТ требует испытаний на готовых изделиях
Плоский прозрачный образец ПЭТ не полностью отражает изогнутую бутылку, тонкую этикеточную плёнку, литниковую зону формы, упаковку с печатью, металлизированную плёнку или лист с покрытием. Используйте готовые изделия, когда цель — внешний вид, читаемость штрихкода или одобрение для производства.
Где применяется ПЭТ и почему для него нужна лазерная маркировка
Требования к маркировке ПЭТ обычно определяются необходимостью прослеживаемости, производственного кодирования, идентификации продукции или контроля внешнего вида. Форма продукта имеет значение, потому что бутылка, тонкая плёнка и формованная деталь из ПЭТ создают разные ограничения для маркировки и обращения.
Кодирование ПЭТ-бутылок — это конкретный пример, относящийся и к материалу, и к применению
Пример с бутылкой показывает, почему маркировку ПЭТ нужно оценивать на готовой прозрачной детали, а не на универсальном пластиковом образце. На видимость кода влияют стенка бутылки, кривизна, фон и конкретный эффект маркировки.
Используйте такой образец готовой детали, когда проект связан с датами производства, информацией о партии или другой переменной маркировкой на прозрачной ПЭТ-упаковке.
ПЭТ-бутылки и контейнеры
Контейнеры для напитков, косметики и бытовых товаров часто требуют нанесения кодов даты, номеров партий, данных прослеживаемости или брендинга. Кривизна, толщина стенок, состояние наполнения и визуальный контраст становятся частью решения о маркировке.
Пленки, этикетки и гибкая упаковка
Пленки BOPET, печатные слои и этикеточные конструкции могут нуждаться в переменном кодировании, удалении покрытия или идентификации продукта. Ключевыми ограничениями являются накопление тепла, работа с полотном и селективность по слоям.
Прозрачные листы и крышки
Листы PETG или APET могут использоваться в дисплеях, крышках и формованной упаковке. Маркировка должна оставаться разборчивой без чрезмерной мутности, пожелтения или видимых деформаций.
Формованные детали из ПЭТ
На промышленных и потребительских деталях может потребоваться нанесение постоянных серийных номеров, логотипов, символов или машиночитаемых кодов. Текстура поверхности, цвет, наполнитель и геометрия формованной детали могут влиять на результат.
Пленки для электроники и изоляции
Тонкие ПЭТ-пленки и покрытия могут требовать точной идентификации при ограниченном подводе тепла. Позиционирование, размер кода и термическую деформацию следует проверять совместно.
Изучите применения в электроникеПроизводственные линии упаковки
Когда нанесение кодов на PET является частью автоматизированного процесса упаковки, скорость линии, способ запуска, использование энкодера, логика отбраковки и инспекция могут влиять на итоговую архитектуру системы.
Изучите применения для маркировки упаковкиЧто обычно маркируют на ПЭТ?
То, что наносится, меняет критерии приёмки. Видимый логотип, небольшой серийный номер и машиночитаемый Data Matrix — это разные задачи маркировки, даже если используется одна и та же деталь из ПЭТ.
Производственное кодирование
Коды даты, номера партий, номера лотов и переменные производственные данные часто встречаются на бутылках, плёнках и упаковке.
Прослеживаемость
Серийные номера, QR-коды, коды Data Matrix и штрихкоды могут требовать контролируемого контраста, размера модуля и проверки сканером.
Идентификация изделия
Логотипы, символы, информация о модели и простой текст могут отдавать приоритет эстетическому качеству и воспроизводимости внешнего вида, а не максимальной глубине маркировки.
Видимое — не то же самое, что машиночитаемое.
Код может выглядеть приемлемо для глаза, но всё равно не сканироваться из-за недостаточного контраста, искажённых ячеек, бликов, эффектов прозрачного фона или нестабильной чёткости краёв.
Прежде чем сравнивать машины, определите требуемый эффект маркировки PET
В проектах с PET может потребоваться светлый матовый код на прозрачном материале, темный или светлый контраст на пигментированном PET, удаление покрытия или чернил, текстура поверхности или тонкая маркировка с минимальным нагревом. Цель должна включать как визуальный эффект, так и критерии приемки.
- Прямая маркировка на прозрачном PET может выглядеть иначе при подсветке сзади, в заполненных бутылках или на темном фоне.
- ПЭТ с покрытием следует тестировать как полную систему поверхностных слоёв, а не как ПЭТ без покрытия.
- Мелкие коды Data Matrix или QR-коды требуют проверки сканером, а не только визуального осмотра.
- Плёночную и тонкостенную упаковку необходимо проверять на усадку, закручивание, перфорацию и остатки по краям.
- Прежде чем утвердить окно процесса, определите, допустимы ли деформация, помутнение, остатки, долговечность или изменение внешнего вида.
| Целевой результат | Где может подойти | Основной риск для ПЭТ | Что проверять |
|---|---|---|---|
| Матовая или побелевшая метка | Прозрачные бутылки из ПЭТ, листы из ПЭТГ, прозрачные упаковки | Распространение мутности, косметическая отбраковка, слабый контраст на ярких фонах | Читаемость, внешний вид, состояние фона и долговечность |
| Мелкий код или серийный номер | Метки прослеживаемости на бутылках, плёнках, этикетках или формованных деталях | Скруглённые ячейки, низкий контраст, сбой сканера или термическое искажение | Размер модуля, класс сканирования, расположение кода и производственное освещение |
| Удаление покрытия, чернил или этикеточного слоя | Печатные ПЭТ-плёнки, этикетки с покрытием, металлизированные или ламинированные упаковки | Неравномерное удаление, повреждение подложки, дым или изменение цвета кромки | Селективность слоя, открытый цвет, остатки и отвод паров |
| Гравировка или текстурирование поверхности | Недекоративные ПЭТ-детали или функциональная идентификация | Неровные края, растрескивание, мусор, изменение размеров | Глубина, качество края, необходимость очистки и механическая приемка |
| Темная метка на окрашенном PET | Черные, наполненные или модифицированные добавками PET-компоненты | Вариация от партии к партии, слабое поглощение или термическое повреждение | Контраст, зависящий от цвета, повторяемость и смена поставщика |
Как форма детали, толщина стенки и размер влияют на маркировку PET
Одна и та же рецептура PET может требовать разных настроек, когда деталь меняется с плоского листа на изогнутую бутылку или тонкую движущуюся пленку. Геометрия влияет на фокусировку, накопление тепла, позиционирование, поле маркировки и конструкцию крепления.
Изогнутые бутылки
Проверьте диаметр бутылки, ширину маркировки, изменение фокуса, расположение метки и возможность стабильного удержания детали. Большие области с круговой обёрткой могут потребовать другой стратегии движения или фокусировки.
Тонкостенный ПЭТ
Тонкие стенки более чувствительны к деформации, локальной усадке, перфорации и видимой мутности. Процесс, который работает на толстом тестовом образце, может быть слишком агрессивным для конечной бутылки.
ПЭТ-плёнка и полотна
Маркировка плёнки добавляет натяжение полотна, скручивание, усадку, повреждение слоёв, скорость линии и синхронизацию запуска. Эти условия следует проверять в условиях, приближенных к производственным.
Крупные детали или детали с изменяющейся высотой
Большие области маркировки, неровные поверхности и изменяющаяся высота детали могут влиять на выбор поля, позиционирование и управление фокусом. Требования к оснастке и перемещению должны быть определены до выбора машины.
Какой лазерный метод следует проверить первым для ПЭТ?
Отталкивайтесь от состояния материала и требуемой маркировки, а не от мощности лазера. УФ- и CO2-лазеры — основные варианты первичной проверки ПЭТ во многих проектах, тогда как волоконный/MOPA-лазер применим условно и не должен считаться вариантом по умолчанию для прозрачного ПЭТ.
Zhuorui Laser может изучить образцы ПЭТ и сравнить практические варианты, такие как УФ-лазерные маркировочные машины, Лазерные маркировочные машины с CO2-лазером, а также отдельные волоконные или MOPA-волоконные системы в которых пигментация или добавки обеспечивают отклик.
| Состояние ПЭТ / цель | Первый вариант для проверки | Что должен доказать тест |
|---|---|---|
| Прозрачный ПЭТ + мелкий код + низкий нагрев | Сначала УФ | Читаемый контраст, контролируемое помутнение, низкая деформация и стабильная мелкая детализация. |
| Прозрачная бутылка + видимая матовая метка | Сравнение УФ и CO2 | Внешний вид, читаемость, распространение помутнения и деформация стенок на готовой бутылке. |
| Тонкая ПЭТ-плёнка или гибкая упаковка | Сравнение УФ и CO2 | Усадка, перфорация, качество кромок, остатки и скорость производства. |
| Удаление покрытия, чернил или этикеточного слоя | Испытание на полном стеке слоёв | Селективное удаление без недопустимого повреждения нижележащего PET. |
| Цветной, чёрный или PET с добавками | Сначала УФ; волоконный/MOPA — при определённых условиях | Контраст в зависимости от цвета, тепловой эффект и воспроизводимость от партии к партии. |
| Зелёный лазер | Только как проверенная альтернатива | Используйте только если имеющееся оборудование и отклик образца оправдывают этот маршрут. |

Маршрут УФ-лазера
Полезно оценить, когда для PET требуется мелкая детализация, контролируемый подвод тепла или маркировка на прозрачных и термочувствительных деталях. Результат на образце по-прежнему определяет, подходит ли этот маршрут для конечной марки PET и целевого цикла.

Маршрут с CO2-лазером
Полезно сравнить для матирования, взаимодействия с поверхностью, удаления покрытия и отдельных задач по упаковке или плёнке. Тепловой эффект, мутность, дым и перфорация остаются частью валидации PET.
Улучшение результата может потребовать смены маршрута, а не повышения мощности
Если пригодная маркировка появляется только после термического повреждения, сильного помутнения, перфорации или нестабильного контраста, перестаньте считать мощность основной переменной. Пересмотрите длину волны, поведение импульсов, структуру поверхности, фокусировку и стратегию процесса.
Если контраст на ПЭТ всё ещё слишком слаб
Если приемлемый контраст невозможно получить без чрезмерного нагрева, помутнения или деформации, сравните другую длину волны или технологический маршрут, а не просто увеличивайте мощность. Для проектов, где требуется очень высокий и воспроизводимый контраст, конструктору детали или поставщику материала, возможно, также потребуется оценить рецептуру ПЭТ, пригодную для лазерной маркировки, добавку, покрытие или специальный маркировочный слой. Любое изменение материала для упаковки, контактирующей с пищевыми продуктами, медицинской, регулируемой или валидированной упаковки должно быть проверено на соответствие применимым требованиям к материалам и требованиям соответствия до утверждения.
Типичные проблемы лазерной маркировки ПЭТ и что они обычно означают
Сбои при маркировке PET часто легче диагностировать, когда видимый симптом отделяют от вероятной причины, связанной с процессом. Безопасность, дым и вытяжка остаются частью оценки, но они не единственные причины, по которым процесс маркировки PET может дать сбой.
| Вид отказа | Вероятное направление для диагностики | Что проверить |
|---|---|---|
| Метка слишком бледная | Соответствие длины волны, рецептура PET, реакция пигмента/добавок, структура фона и покрытия | Контраст на готовой детали при производственном освещении. |
| Слишком сильное помутнение или побеление за пределами маркировки | Чрезмерная область взаимодействия, фокусировка, поведение импульсов или неподходящее технологическое окно | Ограничение по внешнему виду и удержание кромки. |
| Плавление или видимая деформация | Чрезмерная тепловая нагрузка или неподходящий маршрут обработки | Геометрия детали, толщина стенки и необходимость изменения маршрута. |
| Пленка скручивается, усаживается или перфорируется | Накопление тепла, плотность энергии или условия перемещения по линии | Конечная толщина пленки, натяжение, скорость линии и испытательная установка, имитирующая производственные условия. |
| Код выглядит приемлемо, но не считывается | Недостаточный контраст, искажение ячеек, блики или неоднородные края модулей | Фактический сканер, освещение, размер кода и критерии проверки. |
| Удаление покрытия неравномерно | Поглощение в слое, разброс толщины покрытия или нестабильная фокусировка | Структура поверхностных слоёв и остаётся ли PET под ними приемлемым. |
| Результаты меняются от партии к партии | Цвет, содержание переработанного материала, добавки, наполнитель или различия у поставщика | Репрезентативные образцы из производственных партий. |
| Чрезмерное выделение дыма, запаха или образование осадка. | Поверхностные слои, глубина маркировки, технологический маршрут или недостаточная вытяжка | SDS, информация о покрытии/чернилах, фильтрация и чистота после маркировки. |
| Метки на изогнутых бутылках варьируются в пределах поля. | Изменение фокуса, позиционирование детали или нестабильность приспособления. | Диаметр бутылки, ширина метки, допуск по высоте и способ фиксации. |
Проверки безопасности по-прежнему обязательны
Перед повторными испытаниями проверьте марку ПЭТ, покрытия, чернила, клеи и ламинаты. Подтвердите наличие вытяжки и фильтрации, ограждения и блокировок, аварийной остановки, удержания луча и защиты глаз, соответствующей длине волны выбранного источника.
Неизвестные ламинаты, металлизированные плёнки, переработанный ПЭТ и печатная упаковка не должны рассматриваться как чистый голый ПЭТ. Запросите информацию о материале, SDS и данные о покрытии или чернилах, где это возможно, и проверьте остатки, запах и приемлемость упаковки после испытаний.
Чек-лист тестирования образцов PET перед выбором оборудования
Полезное тестирование PET начинается с финального материала, финальной поверхности и финальных критериев приемки. Отправляйте реальную бутылку, пленку, лист или формованную деталь, когда важны прозрачность, толщина, покрытие или скорость производства.
| Входной образец | Что предоставить | Почему это важно |
|---|---|---|
| Тип PET | Прозрачный PET, PETG, APET, пленка BOPET, цветной PET, вторичный PET или смешанная структура | Разные марки и структуры изменяют тепловой отклик, мутность, контраст и поведение покрытия. |
| Пакет поверхностных слоёв | PET без покрытия, покрытие, краска, клей, металлизированный слой, ламинат или этикеточная конструкция | Лазер может взаимодействовать с поверхностным слоем сильнее, чем с подложкой из PET. |
| Геометрия и толщина | Плоский лист, изогнутая бутылка, тонкая пленка, этикеточное полотно, формованная деталь, толщина стенки и ограничения оснастки | Определяет фокусировку, риск искажения, работу с полотном, необходимость ротационной обработки и направление интеграции в линию. |
| Содержимое маркировки | Логотип, код даты, серийный номер, QR-код, Data Matrix, размер текста или графика | Определяет размер пятна, ширину линии, контраст для считывания и метод контроля. |
| Производственная цель | Ручная станция, конвейерный процесс с остановкой на позиции, маркировка «на лету» только при синхронизации скорости, кодирование по сигналу энкодера, целевое время цикла или количество деталей в час, критерии отбраковки и контроль | Связывает возможность использования материала с реалистичной конфигурацией УФ-, CO2- или интегрированного оборудования. |
| Приёмка и безопасность | Предел по внешнему виду, целевые показатели считывания сканером, стойкость, граница для пищевой упаковки и упаковки, контактирующей с продуктами, SDS и пределы экстракции | Предотвращает утверждение видимой маркировки, не соответствующей требованиям к упаковке или безопасности. |
Не используйте образцы-заменители для окончательного утверждения
Если производственная деталь прозрачная, изогнутая, с покрытием, заполненная, с печатью, ламинированная, изготовленная из переработанного материала или очень тонкая, представленный образец должен соответствовать этому состоянию. Чистый лист ПЭТ может привести к неверной рекомендации для готовой упаковки или линии по производству плёнки.
Когда следует остановиться и провести повторное тестирование?
Прекратите текущий перебор параметров, если для лучшего контраста требуется недопустимая деформация, перфорация, помутнение, остатки или потеря качества кода, либо если процесс не может достичь требуемого времени цикла без потери качества. Вместо продолжения увеличения энергии проведите повторное тестирование длины волны, окна процесса, структуры поверхностных слоёв, оснастки или производственного метода. Проведите повторное тестирование после существенных изменений поставщика ПЭТ, марки смолы, содержания переработанного материала, цвета, покрытия, толщины стенки, геометрии бутылки или конструкции ламината, поскольку эти изменения могут изменить контраст и термический отклик.
От результата образца ПЭТ к окончательной конфигурации станка
Успешный образец подтверждает маршрут маркировки, но окончательный станок всё равно должен соответствовать размеру детали, области кода, способу обращения с деталями, требованию к контролю и производственной цели.
Что отправить для окончательной проверки конфигурации
Предоставьте финальную деталь из ПЭТ, марку или конструкцию ПЭТ, сведения о покрытии или краске, толщину стенок, размеры детали, содержание и размер маркировки, желаемый результат, целевое время цикла или количество деталей в час, допуск на позиционирование, метод контроля, ограничения по вытяжке и информацию о производственной линии.
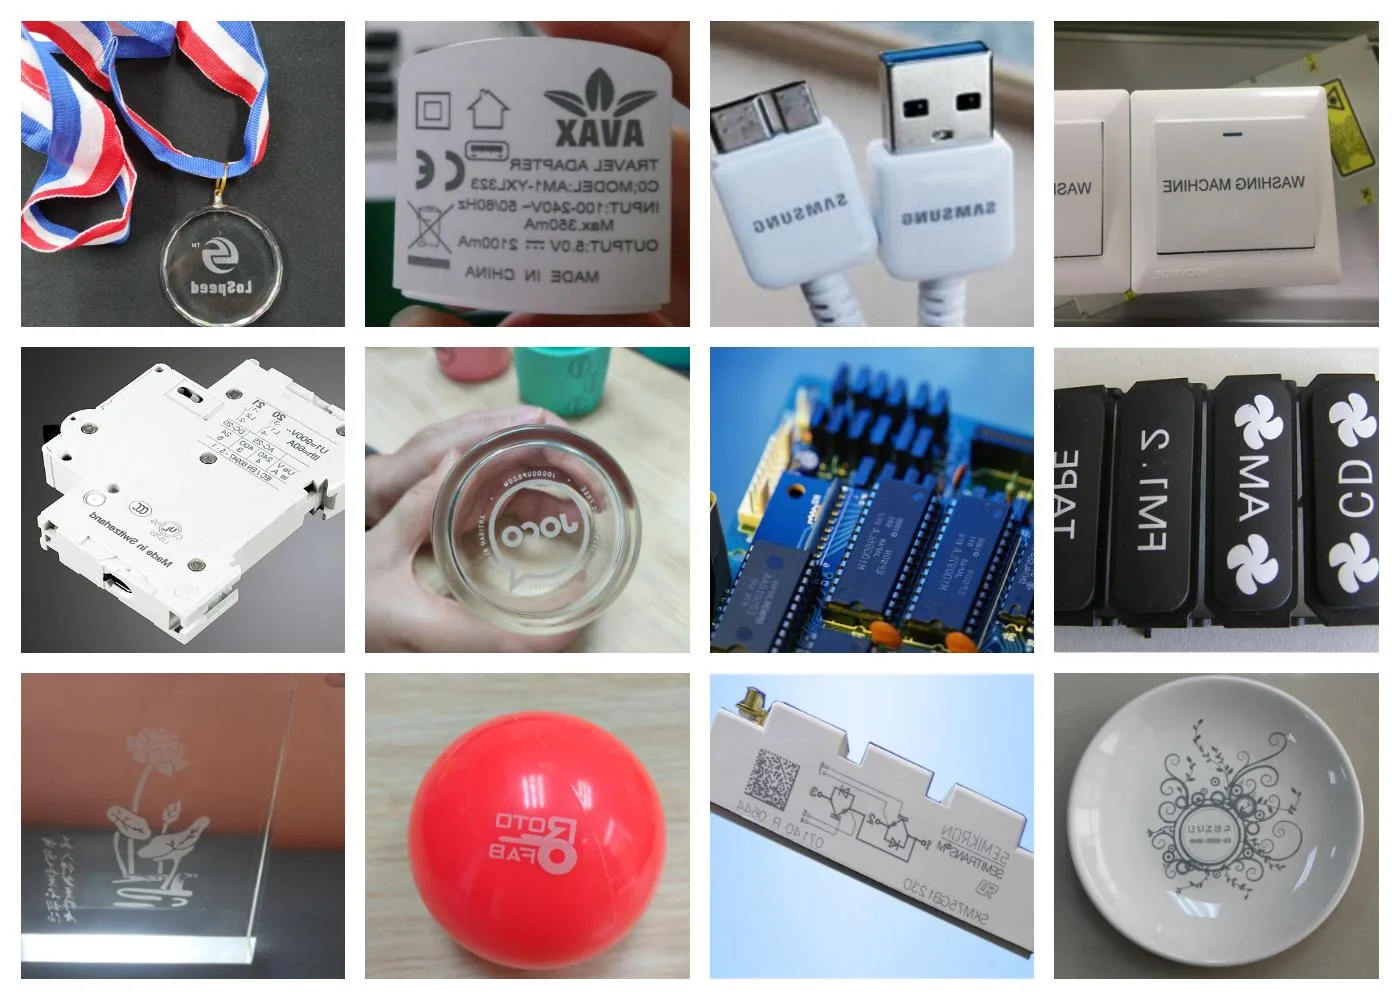
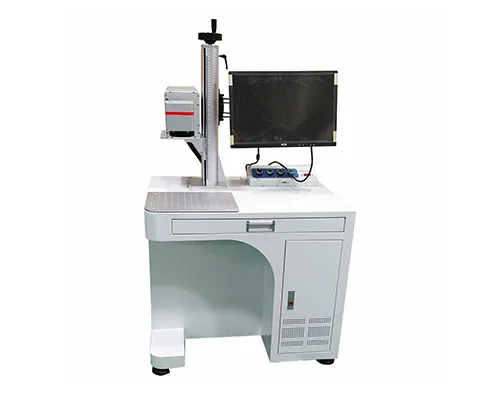
Используйте репрезентативные изображения в качестве ориентира, а затем утверждайте фактическую деталь из ПЭТ
Текущие изображения пластика и оборудования могут помочь при обсуждении маршрута, но сами по себе они не подтверждают марку ПЭТ, структуру поверхностных слоёв, параметры лазера или окончательный результат приёмки. Окончательное утверждение должно основываться на фактическом материале ПЭТ и производственных условиях.
Часто задаваемые вопросы по лазерной маркировке ПЭТ
Можно ли наносить лазерную маркировку на ПЭТ?
Да. ПЭТ можно маркировать лазером во многих применениях, но результат зависит от марки ПЭТ, прозрачности, цвета, толщины, покрытия, эффекта маркировки и схемы лазерного воздействия. Перед выбором станка следует протестировать финальные образцы.
Лучше ли УФ-лазер, чем CO2-лазер, для обработки ПЭТ?
Они решают разные задачи для ПЭТ. УФ часто оказывается полезным первым тестом для тонкой маркировки с низким нагревом и прозрачного ПЭТ. CO2 может подойти для матирования, взаимодействия с поверхностью, удаления покрытия или кодирования на упаковочной линии. Окончательный выбор следует делать по результатам сравнения образцов.
Можно ли маркировать прозрачные ПЭТ-бутылки без этикеток?
Иногда. Результат может быть матовым, светлым или с текстурой поверхности, а не тёмным. Кривизну бутылки, толщину стенки, состояние наполнения, фон, настройку сканера и косметические ограничения следует проверять на готовых бутылках.
Может ли волоконный лазер наносить маркировку на ПЭТ?
Волоконный или MOPA-волоконный лазер можно оценивать на отдельных окрашенных, чёрных, наполненных или модифицированных добавками видах ПЭТ. Его не следует рассматривать как решение по умолчанию для прозрачного ПЭТ без тестирования образцов.
Почему один и тот же ПЭТ-материал демонстрирует разные показатели в разных партиях?
Цвет, содержание переработанного материала, наполнители, добавки, толщина покрытия и различия между поставщиками могут изменять поглощение и контраст. Если важна воспроизводимость, включайте в валидацию репрезентативные производственные партии.
Какие образцы следует отправить для ПЭТ-тестирования?
Отправьте финальную PET-бутылку, плёнку, лист, этикетку или формованную деталь, а также тип PET, поверхностное покрытие, цвет, толщину, макет или код, целевое время цикла или количество деталей в час, целевые показатели считывания сканером, допустимые ограничения по внешнему виду и информацию о безопасности.
Отправьте финальную PET-деталь, структуру поверхностных слоёв и производственные требования
Укажите тип ПЭТ, прозрачность или цвет, данные о покрытии/чернилах/этикетке, толщину стенки, геометрию детали, содержание и размер маркировки, целевой контраст, требование к считыванию сканером, целевое время цикла или количество деталей в час, допуск позиционирования, ограничение по внешнему виду, примечания по вытяжке или безопасности и любые границы согласования упаковки. Затем Zhuorui Laser сможет изучить результат на образце и сузить круг практических вариантов по лазерному маршруту, полю маркировки, оснастке, манипулированию и конфигурации оборудования.