
Penandaan Laser PET
Evaluasi penandaan botol PET, film, lembaran, dan kemasan transparan sebelum memilih UV, CO2, atau rute laser lainnya. Perilaku PET bergantung pada grade, warna, kristalinitas, kandungan daur ulang, lapisan, ketebalan dinding, dan apakah proyek membutuhkan kode yang terbaca, tanda permukaan buram, penghilangan lapisan, atau hasil kosmetik panas rendah.
Minta Uji Sampel PET Tanyakan tentang Opsi UV / CO2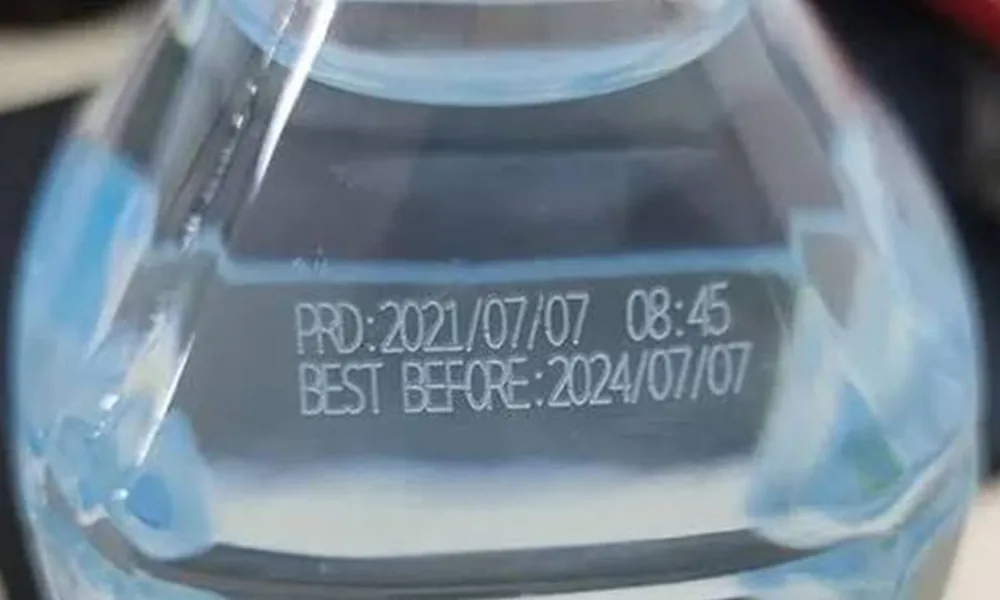
PET Dapat Ditandai Laser, tetapi Rute yang Tepat Bergantung pada Efek yang Ditargetkan
PET banyak digunakan dalam kemasan transparan, botol, film, dan komponen cetakan. Pertanyaan praktisnya bukan hanya apakah laser dapat meninggalkan tanda, tetapi apakah hasilnya tetap terbaca dan dapat diterima tanpa kabut, pelelehan, penyusutan, perforasi, residu, atau kerusakan kosmetik yang tidak diinginkan.
PET bening memerlukan validasi visual
PET transparan dapat menunjukkan hasil buram, memutih, terukir, atau lapisan berlapis alih-alih tanda gelap. Pencahayaan, latar belakang, kondisi isi botol, dan pengaturan pemindai dapat mengubah keterbacaan yang dipersepsikan.
UV dan CO2 menyelesaikan masalah PET yang berbeda
UV umumnya diuji ketika detail halus dan dampak termal yang lebih rendah menjadi penting. CO2 dapat praktis untuk interaksi permukaan, frosting, pengkodean film, atau penghilangan lapisan, tetapi panas dan kualitas tepi harus dikendalikan.
Komponen akhir lebih penting daripada kupon PET generik
Kelengkungan botol, ketebalan dinding, konstruksi film, lapisan, dan kandungan daur ulang dapat mengubah hasil cukup signifikan sehingga memengaruhi rute laser akhir dan konfigurasi mesin.
Material PET Mana yang Sebenarnya Anda Tandai?
PET bukanlah satu perilaku penandaan. PET bening kelas botol, lembaran PETG, kemasan APET, film BOPET, PET berwarna, dan aliran PET daur ulang dapat merespons secara berbeda di bawah UV, CO2, fiber, atau rute lainnya.
PET bening kelas botol
Umum digunakan pada wadah minuman dan kosmetik. Validasi kekeruhan, pemutihan, deformasi, visibilitas kode melalui cairan atau warna latar belakang, dan apakah tanda mengubah tampilan botol.
Lembaran PETG dan APET
Sering digunakan pada panel bening, penutup, display, dan lembaran kemasan. Periksa kualitas tepi, frosting, penguningan, pemutihan akibat tegangan, dan persyaratan pasca-pembentukan atau pembengkokan.
BOPET dan film
Film tipis dapat sensitif terhadap panas. Rute praktisnya mungkin penghilangan lapisan atau penandaan permukaan, dengan perforasi, keriting, penyusutan, dan penanganan web sebagai batasan utama.
PET berwarna atau daur ulang
Pigmen, karbon hitam, kandungan daur ulang, bahan pengisi, dan perubahan pemasok dapat menggeser penyerapan dan kontras. Perlakukan warna dan batch sebagai kondisi pengujian yang terpisah.
PET transparan memerlukan pengujian bagian final
Kupon PET bening datar tidak sepenuhnya mewakili botol melengkung, film label tipis, area gate hasil cetakan, kemasan tercetak, film termetalisasi, atau lembaran berlapis. Gunakan bagian final setiap kali targetnya adalah tampilan kosmetik, keterbacaan barcode, atau persetujuan produksi.
Di Mana PET Digunakan dan Mengapa Perlu Penandaan Laser
Persyaratan penandaan PET biasanya berasal dari ketertelusuran, pengodean produksi, identifikasi produk, atau kontrol penampilan. Bentuk produk itu penting karena botol, film tipis, dan bagian PET hasil cetakan menciptakan kendala penandaan dan penanganan yang berbeda.
Pengodean botol PET merupakan contoh langsung dari material dan aplikasi
Contoh botol menunjukkan mengapa penandaan PET harus dinilai pada bagian transparan final, bukan pada kupon plastik generik. Visibilitas kode dipengaruhi oleh dinding botol, kelengkungan, latar belakang, dan efek penandaan yang tepat.
Gunakan jenis sampel bagian final ini ketika proyek melibatkan tanggal produksi, informasi batch, atau pengodean variabel lain pada kemasan PET transparan.
Botol dan Wadah PET
Wadah minuman, kosmetik, dan produk rumah tangga sering memerlukan kode tanggal, nomor lot, data ketertelusuran, atau branding. Kelengkungan, ketebalan dinding, kondisi pengisian, dan kontras visual menjadi bagian dari keputusan penandaan.
Film, Label, dan Kemasan Fleksibel
Film BOPET, lapisan tercetak, dan konstruksi label mungkin memerlukan pengkodean variabel, penghapusan lapisan, atau identifikasi produk. Akumulasi panas, penanganan web, dan selektivitas lapisan adalah batasan utama.
Lembaran dan Penutup Transparan
Lembaran PETG atau APET dapat digunakan dalam display, penutup, dan kemasan berbentuk. Penandaan mungkin perlu tetap terbaca tanpa kekeruhan berlebihan, penguningan, atau distorsi yang terlihat.
Komponen PET Cetakan
Komponen industri dan konsumen mungkin memerlukan nomor seri permanen, logo, simbol, atau kode yang dapat dibaca mesin. Tekstur permukaan, warna, bahan pengisi, dan geometri cetakan dapat mengubah hasil.
Film Elektronik dan Isolasi
Film dan penutup PET tipis mungkin memerlukan identifikasi presisi dengan input panas terbatas. Pemosisian, ukuran kode, dan distorsi termal harus divalidasi bersama.
Tinjau aplikasi elektronikLini Produksi Kemasan
Ketika pengkodean PET merupakan bagian dari proses pengemasan otomatis, kecepatan lini, metode pemicu, penggunaan encoder, logika penolakan, dan inspeksi dapat memengaruhi arsitektur sistem akhir.
Tinjau aplikasi pengkodean kemasanApa yang Biasanya Ditandai pada PET?
Konten yang ditandai mengubah kriteria penerimaan. Logo yang terlihat, nomor seri kecil, dan Data Matrix yang dapat dibaca mesin adalah masalah penandaan yang berbeda meskipun menggunakan bagian PET yang sama.
Pengodean Produksi
Kode tanggal, nomor batch, nomor lot, dan data produksi variabel umum ditemukan pada botol, film, dan kemasan.
Ketertelusuran
Nomor seri, kode QR, kode Data Matrix, dan barcode mungkin memerlukan kontras yang terkendali, ukuran modul, dan validasi pemindai.
Identifikasi Produk
Logo, simbol, informasi model, dan teks sederhana mungkin memprioritaskan kualitas kosmetik dan tampilan yang dapat diulang daripada kedalaman penandaan maksimum.
Terlihat tidak sama dengan dapat dibaca mesin
Sebuah kode dapat terlihat dapat diterima oleh mata namun tetap gagal dipindai karena kontras yang tidak memadai, sel yang terdistorsi, silau, efek latar belakang transparan, atau definisi tepi yang tidak konsisten.
Tentukan Efek Penandaan PET Sebelum Membandingkan Mesin
Proyek PET mungkin memerlukan kode buram ringan pada material transparan, kontras gelap atau terang pada PET berpigmen, penghilangan lapisan atau tinta, tekstur permukaan, atau penandaan halus bersuhu rendah. Target harus mencakup efek visual dan kriteria penerimaan.
- Penandaan langsung pada PET bening dapat terlihat berbeda di bawah cahaya latar, botol terisi, atau latar belakang gelap.
- PET berlapis harus diuji sebagai tumpukan permukaan lengkap, bukan sebagai PET tanpa lapisan.
- Kode Data Matrix atau QR yang halus memerlukan validasi pemindai, bukan hanya inspeksi visual.
- Film dan kemasan berdinding tipis harus diperiksa terhadap penyusutan, keriting, perforasi, dan residu tepi.
- Tentukan apakah deformasi, kekeruhan, residu, daya tahan, atau variasi penampilan dapat diterima sebelum menyetujui jendela proses.
| Hasil target | Di mana ini mungkin cocok | Risiko utama PET | Apa yang harus divalidasi |
|---|---|---|---|
| Tanda yang keruh atau memutih | Botol PET bening, lembaran PETG, kemasan transparan | Penyebaran kekeruhan, penolakan kosmetik, kontras lemah pada latar terang | Keterbacaan, penampilan, kondisi latar belakang, dan daya tahan |
| Kode halus atau nomor seri | Tanda ketertelusuran pada botol, film, label, atau bagian cetakan | Sel membulat, kontras rendah, kegagalan pemindai, atau distorsi termal | Ukuran modul, tingkat pemindaian, lokasi kode, dan pencahayaan produksi |
| Penghilangan pelapis, tinta, atau lapisan label | Film PET tercetak, label berlapis, kemasan termetalisasi atau laminasi | Penghilangan tidak merata, kerusakan substrat, asap, atau perubahan warna tepi | Selektivitas lapisan, warna terekspos, residu, dan penyedotan asap |
| Ukiran atau tekstur permukaan | Komponen PET non-kosmetik atau identifikasi fungsional | Tepi kasar, retak, serpihan, perubahan dimensi | Kedalaman, kualitas tepi, kebutuhan pembersihan, dan penerimaan mekanis |
| Tanda gelap pada PET berwarna | Komponen PET hitam, berpengisi, atau berbantuan aditif | Variasi batch, penyerapan lemah, atau kerusakan akibat panas | Kontras spesifik warna, keterulangan, dan perubahan pemasok |
Bagaimana Bentuk Komponen, Ketebalan Dinding, dan Ukuran Mengubah Penandaan PET
Formulasi PET yang sama dapat memerlukan penyiapan berbeda ketika komponen berubah dari lembaran datar menjadi botol melengkung atau film tipis yang bergerak. Geometri memengaruhi fokus, akumulasi panas, pemosisian, bidang penandaan, dan desain perlengkapan.
Botol Melengkung
Periksa diameter botol, lebar penandaan, variasi fokus, lokasi tanda, dan apakah komponen dapat dipegang secara konsisten. Area melingkari yang luas mungkin memerlukan gerakan atau strategi pemfokusan yang berbeda.
PET Berdinding Tipis
Dinding tipis lebih sensitif terhadap deformasi, penyusutan lokal, perforasi, dan kekeruhan yang terlihat. Proses yang berhasil pada kupon uji tebal mungkin terlalu agresif pada botol akhir.
Film dan Web PET
Penandaan film menambahkan tegangan web, curl, penyusutan, kerusakan lapisan, kecepatan jalur, dan waktu pemicu. Kondisi ini harus diuji dalam penanganan yang menyerupai produksi.
Komponen Berukuran Besar atau Ketinggian Bervariasi
Area penandaan yang luas, permukaan tidak rata, dan perubahan ketinggian komponen dapat memengaruhi pilihan bidang, penentuan posisi, dan kontrol fokus. Persyaratan fixture dan gerakan harus ditentukan sebelum pemilihan mesin.
Rute Laser Mana yang Harus Anda Uji Terlebih Dahulu pada PET?
Mulailah dari kondisi material dan tanda yang dibutuhkan, bukan dari watt laser. UV dan CO2 adalah rute skrining PET utama dalam banyak proyek, sedangkan fiber/MOPA bersifat kondisional dan tidak boleh dianggap sebagai standar untuk PET bening.
Zhuorui Laser dapat meninjau sampel PET dan membandingkan rute praktis seperti Mesin penandaan laser UV, mesin laser marking CO2, dan terpilih sistem fiber atau MOPA fiber di mana pigmentasi atau aditif mendukung respons.
| Kondisi / target PET | Rute pertama yang akan diuji | Apa yang harus dibuktikan oleh pengujian |
|---|---|---|
| PET bening + kode halus + panas rendah | UV lebih dulu | Kontras yang mudah dibaca, kekeruhan terkendali, deformasi rendah, dan detail halus yang stabil. |
| Botol transparan + tanda buram yang terlihat | Bandingkan UV dan CO2 | Tampilan, keterbacaan, penyebaran kekeruhan, dan distorsi dinding pada botol akhir. |
| Film PET tipis atau kemasan fleksibel | Bandingkan UV dan CO2 | Penyusutan, perforasi, kualitas tepi, residu, dan kecepatan produksi. |
| Penghilangan pelapis, tinta, atau lapisan label | Uji dengan tumpukan lapisan lengkap | Penghilangan selektif tanpa kerusakan yang tidak dapat diterima pada PET di bawahnya. |
| PET berwarna, hitam, atau PET berbantuan aditif | UV terlebih dahulu; fiber/MOPA secara kondisional | Kontras spesifik warna, efek panas, dan keterulangan antar batch. |
| Laser hijau | Hanya sebagai alternatif yang tervalidasi | Gunakan hanya ketika peralatan yang tersedia dan respons sampel membenarkan rute tersebut. |

Rute Laser UV
Berguna untuk dievaluasi ketika PET membutuhkan detail halus, masukan panas yang terkendali, atau penandaan pada bagian transparan dan sensitif terhadap panas. Hasil sampel tetap menentukan apakah rute tersebut dapat diterima untuk grade PET akhir dan target siklus.

Rute Laser CO2
Berguna untuk dibandingkan untuk pemburaman, interaksi permukaan, penghilangan lapisan, dan tugas pengemasan atau film tertentu. Efek panas, kekeruhan, asap, dan perforasi tetap menjadi bagian dari validasi PET.
Hasil yang lebih baik mungkin memerlukan perubahan rute, bukan menambah daya
Jika marka yang dapat digunakan baru muncul setelah kerusakan akibat panas, kekeruhan parah, perforasi, atau kontras yang tidak stabil, berhentilah menganggap daya sebagai variabel utama. Pertimbangkan kembali panjang gelombang, perilaku pulsa, konstruksi permukaan, fokus, dan strategi proses.
Jika Kontras PET Masih Terlalu Lemah
Jika kontras yang dapat diterima tidak dapat dicapai tanpa panas berlebih, kabut atau deformasi, bandingkan panjang gelombang atau jalur proses lain daripada hanya meningkatkan daya. Untuk proyek yang memerlukan kontras yang sangat tinggi dan dapat diulang, perancang komponen atau pemasok material mungkin juga perlu mengevaluasi formulasi PET yang dapat ditandai laser, aditif, pelapisan atau lapisan penandaan khusus. Setiap perubahan material untuk kemasan kontak pangan, medis, diatur atau tervalidasi harus ditinjau terhadap persyaratan material dan kepatuhan yang berlaku sebelum persetujuan.
Masalah Umum Penandaan Laser PET dan Apa Artinya Biasanya
Kegagalan PET seringkali lebih mudah didiagnosis ketika gejala yang terlihat dipisahkan dari kemungkinan penyebab proses. Keselamatan, asap dan ekstraksi tetap menjadi bagian dari evaluasi, tetapi itu bukan satu-satunya alasan proses PET dapat gagal.
| Mode kegagalan | Kemungkinan arah untuk diselidiki | Apa yang perlu diverifikasi |
|---|---|---|
| Tanda terlalu samar | Kesesuaian panjang gelombang, formulasi PET, respons pigmen/aditif, latar belakang dan struktur pelapisan | Kontras pada bagian akhir di bawah pencahayaan produksi. |
| Terlalu banyak kabut atau pemutihan di luar tanda. | Area interaksi yang berlebihan, fokus, perilaku pulsa, atau jendela proses yang tidak sesuai. | Batas kosmetik dan pengendalian tepi. |
| Meleleh atau deformasi yang terlihat | Beban termal berlebihan atau ketidaksesuaian jalur | Geometri bagian, ketebalan dinding, dan apakah rutenya perlu diubah. |
| Film menggulung, menyusut, atau berlubang | Akumulasi panas, densitas energi, atau kondisi penanganan lini. | Ketebalan akhir film, tegangan, kecepatan lini, dan pengaturan pengujian yang menyerupai kondisi produksi. |
| Kode terlihat dapat diterima tetapi tidak dapat dipindai. | Kontras tidak memadai, distorsi sel, silau, atau tepi modul yang tidak konsisten. | Pemindai aktual, pencahayaan, ukuran kode, dan kriteria inspeksi. |
| Penghilangan lapisan tidak merata | Penyerapan lapisan, variasi ketebalan pelapis, atau fokus tidak stabil | Susunan permukaan dan apakah PET di bawahnya tetap dapat diterima. |
| Hasil bervariasi antar batch | Warna, kandungan daur ulang, aditif, bahan pengisi, atau variasi pemasok | Sampel representatif dari lot produksi. |
| Asap, bau, atau residu berlebihan | Lapisan permukaan, kedalaman penandaan, rute proses, atau ekstraksi yang tidak memadai | SDS, informasi pelapisan/tinta, filtrasi, dan kebersihan pasca-penandaan. |
| Tanda pada botol melengkung bervariasi di seluruh bidang. | Variasi fokus, pemosisian komponen, atau ketidakkonsistenan fixture. | Diameter botol, lebar tanda, toleransi tinggi, dan metode penahanan. |
Pemeriksaan keselamatan tetap berlaku
Tinjau grade PET, pelapis, tinta, perekat, dan laminasi sebelum pengujian berulang. Pastikan ekstraksi dan filtrasi, enclosure dan interlock, penghentian darurat, penahanan berkas, serta pelindung mata yang sesuai panjang gelombang untuk sumber yang dipilih.
Laminasi yang tidak diketahui, film metalisasi, PET daur ulang, dan kemasan tercetak tidak boleh diperlakukan sebagai PET bersih tanpa lapisan. Minta informasi material, SDS, serta rincian pelapis atau tinta jika tersedia, dan verifikasi residu, bau, serta penerimaan kemasan setelah uji coba.
Checklist Uji Sampel PET Sebelum Pemilihan Mesin
Uji PET yang bermanfaat dimulai dengan material akhir, permukaan akhir, dan kriteria penerimaan akhir. Kirimkan botol, film, lembaran, atau bagian cetakan yang sebenarnya bila transparansi, ketebalan, pelapisan, atau kecepatan produksi menjadi hal penting.
| Contoh masukan | Apa yang harus disediakan | Mengapa ini penting |
|---|---|---|
| Jenis PET | PET bening, PETG, APET, film BOPET, PET berwarna, PET daur ulang, atau struktur campuran | Grade dan struktur yang berbeda mengubah respons panas, kekeruhan, kontras, dan perilaku pelapisan. |
| Tumpukan permukaan | PET tanpa lapisan, pelapisan, tinta, perekat, lapisan metalisasi, laminasi, atau konstruksi label | Laser dapat berinteraksi lebih banyak dengan lapisan permukaan daripada dengan substrat PET. |
| Geometri dan ketebalan | Lembaran datar, botol melengkung, film tipis, web label, komponen cetakan, ketebalan dinding, dan batasan fikstur | Mengendalikan fokus, risiko distorsi, penanganan web, kebutuhan rotari, dan arah integrasi lini. |
| Konten tanda | Logo, kode tanggal, nomor seri, kode QR, Data Matrix, ukuran teks, atau artwork | Menentukan ukuran spot, lebar garis, kontras yang terbaca, dan metode inspeksi. |
| Target produksi | Stasiun manual, proses konveyor dengan stasiun berhenti, penandaan on-the-fly hanya saat tersinkronisasi kecepatan, pengkodean yang dipicu encoder, target waktu siklus atau unit per jam, kriteria penolakan dan inspeksi | Menghubungkan kelayakan material dengan pengaturan mesin UV, CO2, atau mesin terintegrasi yang realistis. |
| Penerimaan dan keselamatan | Batas kosmetik, target pembacaan pindai, daya tahan, batas kemasan pangan/kontak, SDS dan batas ekstraksi | Mencegah menyetujui tanda yang terlihat yang tidak memenuhi persyaratan kemasan atau keselamatan. |
Jangan gunakan sampel pengganti untuk persetujuan akhir
Jika komponen produksi transparan, melengkung, berlapis, terisi, tercetak, dilaminasi, didaur ulang, atau sangat tipis, sampel yang dikirimkan harus sesuai dengan kondisi tersebut. Lembaran PET yang bersih dapat memberikan rekomendasi yang salah untuk kemasan jadi atau lini film.
Kapan Anda Harus Berhenti dan Menguji Ulang?
Hentikan jalur parameter saat ini ketika kontras yang lebih baik memerlukan deformasi, perforasi, kekeruhan, residu, atau penurunan kualitas kode yang tidak dapat diterima, atau ketika proses tidak dapat mencapai waktu siklus yang diperlukan tanpa kehilangan kualitas. Uji ulang panjang gelombang, jendela proses, susunan permukaan, fixture, atau metode produksi alih-alih terus meningkatkan energi. Uji ulang lagi setelah perubahan penting pada pemasok PET, grade resin, kandungan daur ulang, warna, pelapisan, ketebalan dinding, geometri botol, atau konstruksi laminasi, karena perubahan ini dapat menggeser kontras dan respons termal.
Dari Hasil Sampel PET ke Konfigurasi Mesin Akhir
Sampel yang berhasil membuktikan jalur penandaan, tetapi mesin akhir tetap harus sesuai dengan ukuran part, area kode, metode penanganan, persyaratan inspeksi, dan target produksi.
Apa yang perlu dikirim untuk tinjauan konfigurasi akhir
Berikan komponen PET final, grade atau konstruksi PET, detail pelapisan atau tinta, ketebalan dinding, dimensi komponen, konten dan ukuran tanda, hasil yang diinginkan, waktu siklus target atau bagian per jam, toleransi posisi, metode inspeksi, batas ekstraksi, dan informasi lini produksi.
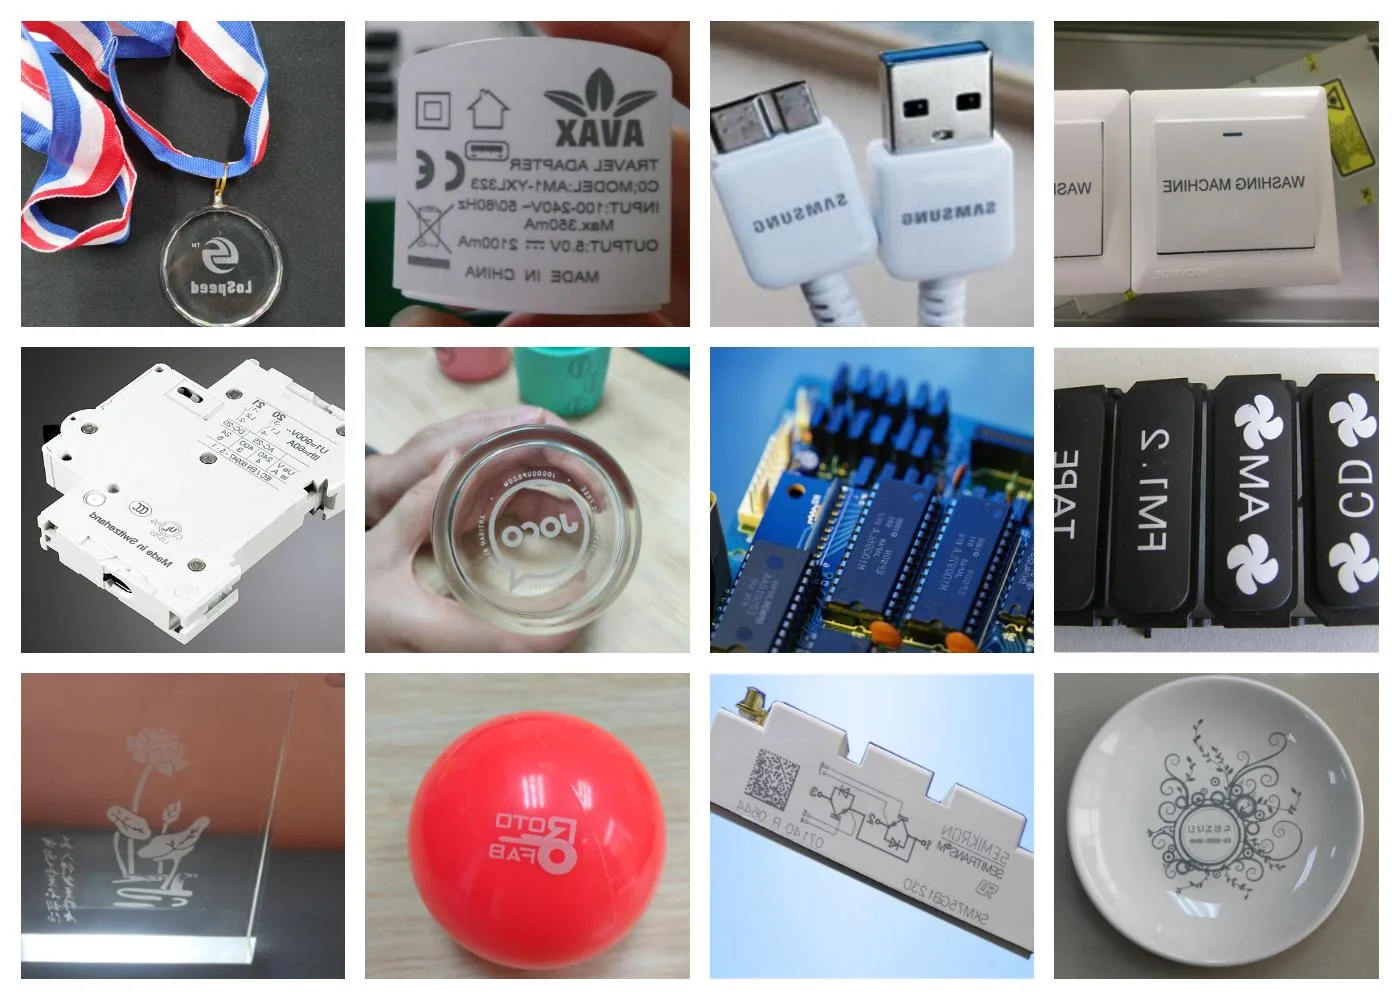
Gunakan Gambar Representatif sebagai Panduan, Lalu Setujui Komponen PET Aktual
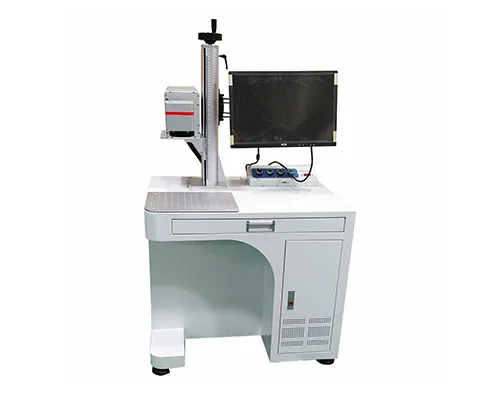
Gambar plastik dan mesin saat ini dapat mendukung diskusi rute, tetapi gambar-gambar itu sendiri tidak membuktikan grade PET, susunan permukaan, parameter laser, atau hasil penerimaan akhir. Persetujuan akhir harus mengandalkan material PET aktual dan kondisi produksi.
FAQ Penandaan Laser PET
Dapatkah PET ditandai dengan laser?
Ya. PET dapat ditandai dengan laser dalam banyak aplikasi, tetapi hasilnya bergantung pada grade PET, transparansi, warna, ketebalan, pelapisan, efek tanda, dan rute laser. Sampel akhir harus diuji sebelum pemilihan mesin.
Apakah laser UV lebih baik daripada CO2 untuk PET?
Keduanya mengatasi masalah PET yang berbeda. UV sering kali menjadi uji pertama yang berguna untuk penandaan halus dengan panas rendah dan PET transparan. CO2 mungkin cocok untuk efek buram, interaksi permukaan, penghilangan lapisan, atau pengkodean di lini pengemasan. Pemilihan akhir sebaiknya didasarkan pada perbandingan sampel.
Dapatkah botol PET bening ditandai tanpa label?
Terkadang. Hasilnya bisa berupa efek buram, terang, atau bertekstur permukaan, bukan gelap. Kelengkungan botol, ketebalan dinding, kondisi isian, latar belakang, pengaturan pemindai, dan batas kosmetik harus divalidasi pada botol akhir.
Dapatkah laser serat menandai PET?
Fiber atau MOPA fiber dapat dievaluasi pada PET tertentu yang berwarna, hitam, mengandung pengisi, atau dibantu aditif. Ini tidak boleh dianggap sebagai jalur default untuk PET bening tanpa pengujian sampel.
Mengapa PET yang sama menghasilkan tanda yang berbeda antar batch?
Warna, kandungan daur ulang, pengisi, aditif, ketebalan lapisan, dan variasi pemasok dapat mengubah daya serap dan kontras. Jika repeatabilitas penting, sertakan lot produksi yang representatif dalam validasi.
Sampel apa yang harus saya kirim untuk pengujian PET?
Kirimkan botol PET final, film, lembaran, label, atau komponen cetakan, beserta jenis PET, pelapisan permukaan, warna, ketebalan, artwork atau kode, target waktu siklus atau komponen per jam, target pembacaan pindai, batas kosmetik, dan informasi keselamatan.
Kirimkan Bagian PET Final, Susunan Permukaan, dan Persyaratan Produksi
Sertakan jenis PET, transparansi atau warna, detail pelapisan/tinta/label, ketebalan dinding, geometri bagian, isi dan ukuran tanda, target kontras, persyaratan pembacaan pindai, target waktu siklus atau komponen per jam, toleransi posisi, batas kosmetik, catatan ekstraksi atau keselamatan, dan batas persetujuan kemasan apa pun. Zhuorui Laser kemudian dapat meninjau hasil sampel dan mempersempit jalur laser praktis, bidang penandaan, fixture, penanganan, dan konfigurasi mesin.