
Polyethylen-Lasermarkierung
Bewerten Sie PE-Farbe, Additive und das Risiko geringer Kontraste, bevor Sie eine Lasermarkierungsmaschine auswählen. HDPE, LDPE, LLDPE und UHMWPE können unterschiedlich markiert werden, daher sollten die endgültige Harzsorte, das Pigmentpaket und die geformte Oberfläche vor der Produktionsfreigabe getestet werden.
Angebot anfordern Fragen Sie nach PE-MusterprüfungJa – aber PE-Formulierung und Kontrastfenster entscheiden, ob das Ergebnis brauchbar ist
Polyethylen kann lasermarkiert werden, aber ein erfolgreiches Ergebnis kann nicht allein anhand des Polymernamens freigegeben werden. HDPE, LDPE, LLDPE, UHMWPE, Recyclingmischungen, Pigmente und Additive können auf dieselbe Wellenlänge unterschiedlich reagieren. Naturfarbenes oder helles PE kann einen schwachen Kontrast erzeugen, während schwarzes, gefülltes oder mit Laseradditiv versehenes PE deutlich stärker reagieren kann.
Beginnen Sie mit der endgültigen PE-Sorte
Verwenden Sie für Tests das Produktionsharz, die Farbe und die geformte Oberfläche. Ein generischer PE-Prüfkörper kann nicht jede Sorte, jeden Lieferanten oder jede Formulierung repräsentieren.
Kontrast ist nicht garantiert
Eine Markierung kann technisch sichtbar sein und dennoch eine kosmetische Anforderung oder eine Anforderung an die maschinelle Lesbarkeit nicht erfüllen. Lesbarkeit, Oberflächenintegrität und Wiederholbarkeit sollten als separate Abnahmekriterien behandelt werden.
Höhere Leistung ist keine Abkürzung
Wenn das Material die ausgewählte Wellenlänge nicht gut absorbiert, kann zusätzlich zugeführte Energie Schmelzen, Glanzveränderungen oder Verformung verstärken, ohne den benötigten Kontrast zu erzeugen.
PE-Typ, Farbe, Additive und Oberflächenzustand spielen alle eine Rolle
PE ist eine Materialfamilie und nicht ein einzelnes Markierungsverhalten. Die Dichteklasse, Pigmentierung, Füllstoffe, der Recyclinganteil und die endgültige Oberflächenbeschaffenheit können Absorption, Kontrast, Schmelzneigung, Geruch und Oberflächenaussehen verändern.
HDPE
Häufig in Flaschen, Verschlüssen, Behältern, Rohren und geformten Industrieteilen zu finden. Oberflächenbeschaffenheit, Farbe und Wandstärke sollten in den Testplan aufgenommen werden.
LDPE und LLDPE
Häufig in Folien, Schläuchen und flexiblen Verpackungen verwendet. Verformung, Trübung, Aufschmelzen und Verlust der Planlage können ebenso wichtig wie der Kontrast werden.
UHMWPE
Verschleißteile und reibungsarme Komponenten sollten auf Oberflächenrauheit, Rückstände, Wärmeeinwirkung und darauf geprüft werden, ob die Markierung die tatsächlichen Einsatzbedingungen übersteht.
PE-Blends oder recyceltes PE
Gemischte Harzströme und Recyclinganteile können zu Chargenschwankungen führen. Lieferanten- oder Chargenwechsel sollten als Anlass gesehen werden, das Prozessfenster erneut zu prüfen.
Farbe und Pigmente
Naturfarbenes, weißes, schwarzes und eingefärbtes PE sollten nicht dasselbe Freigabeergebnis erhalten, es sei denn, Tests belegen, dass sie denselben Kontrast und dieselbe Oberflächenqualität erreichen.
Füllstoffe und Additive
Ruß, mineralische Füllstoffe, Stabilisatoren, Flammschutzmittel und lasersensitive Additive können die Absorption verschieben und den nutzbaren Wellenlängenbereich verändern.
Formteiloberfläche und Textur
Glänzende, matte, texturierte oder formgenarbte Oberflächen verändern, wie die Markierung aussieht und wie eine Kamera oder ein Scanner ihre Kanten und ihren Kontrast wahrnimmt.
Bedruckung, Beschichtung und Verunreinigung
Druckfarbe, Beschichtung, Trennmittel, Öl oder Oberflächenverunreinigungen können aus einem Problem mit blankem PE ein Problem beim Entfernen einer Schicht machen. Testen Sie den tatsächlichen Schichtaufbau der Oberfläche.
Ein laserempfindliches Additiv ist eine Materialentscheidung
Wenn die bestehende Formulierung den erforderlichen Kontrast nicht erzeugen kann, kann es sich lohnen, ein laserempfindliches Additiv gemeinsam mit dem Harzlieferanten zu bewerten. Das ändert den Qualifizierungspfad des Materials, daher sollte es zusammen mit der endgültigen PE-Formulierung freigegeben werden und nicht als Anpassung der Maschineneinstellung behandelt werden.
Polyethylen-Teile werden zur Identifikation, Rückverfolgbarkeit und Produktinformation markiert
Die Markierungsanforderung ergibt sich normalerweise aus dem Produkt und dem Produktionsprozess. Dieselbe PE-Familie kann bei einem Teil ein einfaches Logo und bei einem anderen einen kleinen maschinenlesbaren Code erfordern, was die Abnahmekriterien und die Gerätekonfiguration ändert.
Flaschen, Verschlüsse und Verpackungen
Häufige Anforderungen sind Los- oder Chargenidentifikation, Datumsinformationen, Produktcodes, Branding und variable Daten auf Behältern, Verschlüssen und Verpackungskomponenten.
Rohre, Schläuche und Kabelmäntel
Wiederholte Identifikation, Produktart, Produktionscodes und Rückverfolgbarkeitsmarkierungen müssen möglicherweise entlang langer oder zylindrischer PE-Produkte verlaufen. Bauteilbewegung und Fokusstabilität werden wichtig.
Automobil- und EV-Komponenten
Gegossene Behälter, Abdeckungen, Clips und andere PE-Teile benötigen möglicherweise Teilenummern, Serien- oder Chargeninformationen, Montagekennungen oder maschinenlesbare Rückverfolgbarkeitscodes.
Elektrische und Versorgungsteile
PE-Gehäuse, Schutzteile und kabelbezogene Produkte können eine Kennzeichnung, Installationsinformationen oder Rückverfolgbarkeit erfordern, während die funktionale Oberfläche erhalten bleibt.
Konsumgüter
Behälter, Griffe, Haushaltsteile und Formprodukte können Lasermarkierungen für Logos, Modellkennzeichnung, Produktinformationen oder dauerhafte Dekoration verwenden.
Regulierte oder medizinische Anwendungen
Wenn PE in regulierten Produkten verwendet wird, können die Anforderungen an Kennzeichnung und Rückverfolgbarkeit höher sein. Material-, Lesbarkeits-, Haltbarkeits- und Dokumentationsanforderungen sollten für den tatsächlichen Endverwendungszweck validiert werden.
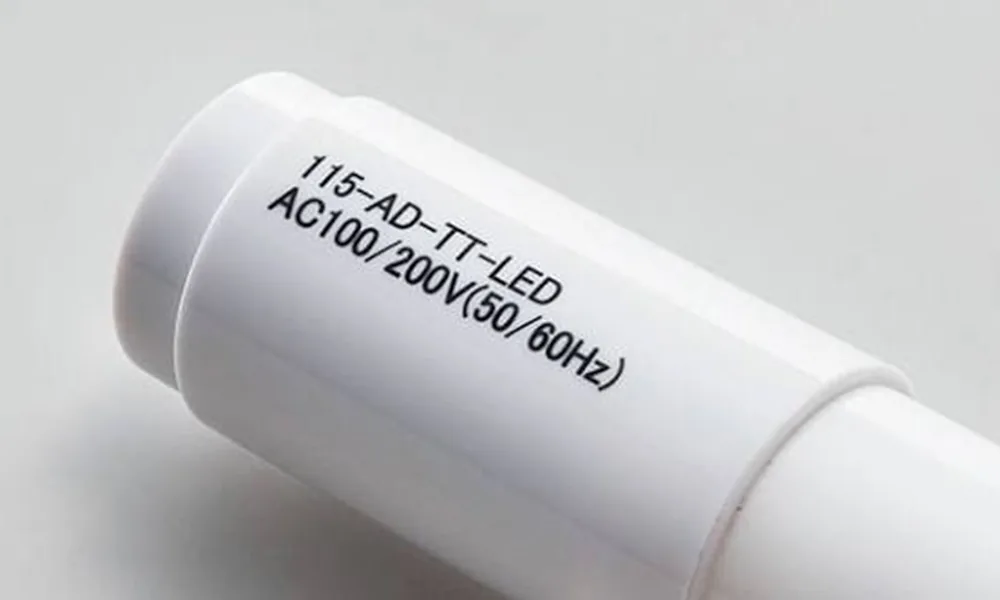
Beurteilen Sie Kontrast und Lesbarkeit anhand des fertigen PE-Teils
Dieses Polyethylen-Beispiel zeigt dunklen Text auf einem weißen Formteil. Es ist nützlich, um die Art des visuellen Kontrasts zu beurteilen, die ein PE-Markierungsprojekt anstreben kann, sollte jedoch nicht als allgemeingültiges Ergebnis für jede PE-Sorte, Farbe oder Additivkombination angesehen werden.
Für die Produktionsfreigabe vergleichen Sie die tatsächliche Harzsorte, die formgegebene Oberfläche, die Wandstärke sowie den erforderlichen Code oder die erforderliche Grafik unter den vorgesehenen Sicht- oder Lesebedingungen.
Definieren Sie die Informationen, bevor Sie den Laser definieren
Der Markierungsinhalt bestimmt die minimale Linienbreite, die Codegröße, die Kontrastanforderung, die Positionstoleranz und die Prüfmethode. Ein großes Logo und ein kleiner Data-Matrix-Code sollten nicht als dieselbe Markierungsaufgabe bewertet werden.
Branding und Produkt-ID
Bei Logos, Modellnamen und Produktkennungen stehen normalerweise optische Konsistenz und saubere Kanten im Vordergrund.
Rückverfolgbarkeitsdaten
Serien-, Los-, Chargen- und Datumsinformationen erfordern eine wiederholbare Zeichenbildung und stabilen Kontrast über den gesamten Produktionsbereich hinweg.
Maschinenlesbare Codes
QR-, Data-Matrix- und Barcodes sollten mit dem vorgesehenen Lesegerät, der Codegröße, den Lichtverhältnissen und der tatsächlichen Produktionsoberfläche freigegeben werden.
Linien- oder Positionsmarken
Lange Produkte benötigen möglicherweise wiederholte Kennzeichnungen, Orientierungs- oder Abstandsmarken, wodurch das Projekt von der statischen Markierung zur Linienintegration übergehen kann.
Wählen Sie das benötigte Ergebnis, bevor Sie Maschinen vergleichen
Ein nützlicher PE-Test sollte definieren, wie die fertige Markierung aussehen muss und wie sie abgenommen wird. Hoher Kontrast, Hell-auf-Dunkel, Dunkel-auf-Hell, taktile Textur, Schichtabtrag und maschinenlesbare Codes sind unterschiedliche Prozessziele.
Dunkle sichtbare Markierung
Nur nützlich, wenn die Formulierung einen stabilen Kontrast ohne unakzeptables Schmelzen oder unakzeptable Glanzveränderung erzeugt.
Helle oder geschäumte Markierung
Kann für ausgewählte dunklere Formulierungen geeignet sein, wenn ein blasser oder leicht erhabener Oberflächeneffekt akzeptabel ist.
Feiner Text oder Code
Erfordert Kantendefinition und ausreichenden Zellkontrast für den vorgesehenen Leser und die vorgesehene Beleuchtungssituation.
Textur oder Gravur
Kann für Gebrauchsmarkierungen geeignet sein, aber Rauheit, Verunreinigungen, Dimensionsänderung und Wärmeeffekt müssen geprüft werden.
Schichtentfernung
Gilt, wenn Tinte, Beschichtung oder eine andere obere Schicht entfernt wird, anstatt blankes PE direkt zu verändern.
| Zielergebnis | Typischer Einsatz | Hauptrisiko bei PE | Abnahmeprüfung |
|---|---|---|---|
| Dunkle kontrastreiche Markierung | Text, Logos und Codes | Schwacher oder instabiler Kontrast auf naturfarbenem/hellem PE | Kontrast, Kantenqualität, Beleuchtungsbedingung und Chargenwiederholbarkeit |
| Helle oder geschäumte Markierung | Dunkles oder ausgewähltes farbiges PE | Quellung, Glanzveränderung oder uneinheitliches Aussehen | Oberflächenhöhe, Aussehen, taktile Veränderung und Haltbarkeit |
| Feine Seriennummer / Data Matrix | Rückverfolgbarkeit | Abgerundete Zellen, geringer Zellkontrast oder Lesegerätausfall | Minimale Codegröße, Leseergebnis und Wiederholbarkeit des vollständigen Zyklus |
| Textur / Gravur | Gebrauchs- oder taktile Markierungen | Schmelzen, Rauheit, Rückstände oder Maßänderung | Tiefe, Sauberkeit, Wärmeeffekt und Nachreinigungsbedarf |
| Entfernung von Beschichtung / Tinte | Mehrschichtiges oder bedrucktes PE | Ungleichmäßige Entfernung oder Substratschaden | Schichtentfernung, Substratschutz, Dämpfe und Verschleißverhalten |
Dasselbe PE-Harz kann bei Folie, Flasche, Verschluss oder Rohr ein anderes Setup erfordern
Die Geometrie verändert die Wärmetoleranz, die Fokussteuerung, die Vorrichtung, den zugänglichen Markierungsbereich und die Art und Weise, wie sich das Teil durch die Maschine bewegt. Diese Faktoren sollten festgelegt sein, bevor die endgültige Optik, die Handhabungsmethode oder der Automatisierungsweg ausgewählt wird.
Dünne Folien und flexible Verpackungen
Geringe Steifigkeit und geringe thermische Masse können dazu führen, dass Faltenbildung, Trübung, Lochbildung oder der Verlust der Planlage stärker ins Gewicht fallen. Bei der Inline-Markierung sollten außerdem Bahnspannung und Bahnbewegung berücksichtigt werden.
Dünnwandige Flaschen und Behälter
Lokale Erwärmung kann sich als Verformung, Dellenbildung oder Glanzveränderung zeigen. Prüfen Sie an der tatsächlichen Wandstärke und der geformten Oberfläche, nicht nur an einer dicken Platte.
Kappen und kleine Formteile
Kleine Teile benötigen möglicherweise Vorrichtungen oder eine Vision-Positionierung. Gewölbte Oberseiten, Rippen und Formtextur können die nutzbare flache Markierungsfläche verringern.
Rohr, Kabel und Rohrleitung
Die Krümmung verändert den Fokus über die Markierung hinweg. Lange Produkte benötigen möglicherweise auch eine Rotationshandhabung, synchronisierte Bewegung oder eine fliegende Markierung anstelle einer einfachen stationären Vorrichtung.
Große flache Teile
Große Markierungsbereiche können ein größeres Feld, mehrere Positionen oder eine Teilebewegung erfordern. Bei einem breiteren Feld sollte nicht davon ausgegangen werden, dass es dieselbe Feinstdetailfähigkeit beibehält.
Beschichtete oder mehrschichtige Teile
Die Wandstärke allein reicht nicht aus. Eine bedruckte, laminierte oder beschichtete Oberfläche sollte als vollständiger Schichtstapel behandelt werden, da die oberste Schicht die erste Laserwechselwirkung bestimmen kann.
Die Geometrie kann die Maschinenkonfiguration verändern, selbst wenn die Laserquelle unverändert bleibt.
Sobald das Materialverhalten akzeptabel ist, bestimmen Form und Größe des Werkstücks, ob der Auftrag einen Standardtisch, eine kundenspezifische Vorrichtung, eine Drehachse, eine Vision-Positionierung, ein größeres Arbeitsfeld, einen Förderer oder eine Flying-Marking-Integration erfordert.
Verwenden Sie eine praktische Screening-Route, statt allein anhand des PE-Namens auszuwählen
Laserwellenlänge, PE-Formulierung und Zielergebnis müssen zusammenspielen. UV-, Nahinfrarot-Faser-/MOPA-, CO2- und eine bedingte grüne Route können unterschiedliche Reaktionen hervorrufen. Der erste Test sollte anhand der tatsächlichen Farbe, des Additivpakets, der Oberflächenempfindlichkeit und der gewünschten Markierung gewählt werden – nicht allein anhand der Wattzahl.
Zhuorui Laser kann praktische Richtungen für Probentests vergleichen – mithilfe von UV-Laser-Beschriftungsmaschinen, Faser- oder MOPA-Fasersysteme, CO2-Laserbeschriftungsmaschinen und, wenn die reale Probe es rechtfertigt, einer grünen Laserroute.
| PE-Bedingung / Ziel | Erste Route zum Screening | Was den nächsten Schritt entscheidet |
|---|---|---|
| Naturfarbenes, weißes oder helles PE, das eine dunkle Markierung benötigt | UV frühzeitig screenen; eine andere Wellenlänge zum Vergleich heranziehen, wenn der Kontrast schwach bleibt | Wenn die Formulierung kein nutzbares Kontrastfenster bietet, die Pigment-/Additivstrategie überprüfen, anstatt einfach die Energie zu erhöhen. |
| Schwarzes, dunkles, gefülltes oder laseradditiviertes PE | Faser/MOPA frühzeitig screenen, wenn Nahinfrarot-Absorption plausibel ist | UV zum Vergleich heranziehen, wenn feine Details, kosmetische Oberflächenqualität oder hitzebedingte Schäden zum limitierenden Faktor werden. |
| Dünnfilm- oder Dünnwand-PE | UV frühzeitig screenen, mit Verformungs- und Oberflächenprüfungen | Jeden Ansatz verwerfen, der akzeptablen Kontrast nur durch Erzeugung von Faltenbildung, Nadelstichbildung, Trübung oder Maßänderung erreicht. |
| Bedrucktes oder beschichtetes PE | Testen Sie die tatsächliche oberste Schicht und das Substrat gemeinsam | Wählen Sie das Verfahren, das die vorgesehene Schicht entfernt oder verändert, ohne unannehmbare Schäden am Substrat. |
| Textur- oder gravurartiges Ergebnis | Bewerten Sie CO2 oder ein anderes Verfahren, das eine kontrollierbare Oberflächenveränderung ermöglicht | Akzeptieren Sie nur, wenn Schmelzen, Rauheit, Rauch, Rückstände und Maßänderung innerhalb der Produktanforderung bleiben. |
| Unbekanntes, recyceltes oder stark variierendes PE | Keine einzelne Standardroute — führen Sie eine kleine Wellenlängen-/Probenmatrix durch | Nutzen Sie das am besten reproduzierbare Prozessfenster über repräsentative Chargen hinweg – nicht die optisch beste Einzelmarkierung. |
Der grüne Laser ist eine bedingte Vergleichsroute, nicht die Standardantwort
Wenn Tests im UV- und Nahinfrarotbereich kein akzeptables Gleichgewicht zwischen Kontrast und Oberflächenqualität erzielen, kann eine grüne Wellenlänge geprüft werden, wenn geeignete Ausrüstung und das tatsächliche Verhalten des PE den Vergleich rechtfertigen.
Wissen Sie, wie ein fehlgeschlagener PE-Test aussieht, bevor Sie den Prozess freigeben
Der nützlichste PE-Versuch ist nicht derjenige, der die dunkelste einzelne Markierung erzeugt, sondern derjenige, der das erforderliche Ergebnis wiederholt liefert, ohne das Teil zu beschädigen, einen unlesbaren Code zu erzeugen oder ein inakzeptables Produktions- oder Sicherheitsproblem einzuführen.
Schwacher oder kein Kontrast
Die ausgewählte Wellenlänge oder Formulierung erzeugt nicht genügend optische Veränderung für das erforderliche visuelle oder Reader-Ergebnis.
Schmelzen, Glanzveränderung oder Quellung
Der Prozess erzeugt eine sichtbare Oberflächenveränderung, bevor ein akzeptabler Kontrast erreicht wird.
Verzug, Trübung oder Nadelstichbildung
Diese Fehler sind besonders bei dünnen Folien, dünnwandigen Behältern und wärmeempfindlichen PE-Teilen wichtig.
Schlechte Lesbarkeit des Codes
Zellen oder Zeichenkanten werden abgerundet, uneinheitlich oder zu kontrastarm für den vorgesehenen Leser.
Charge-zu-Charge-Schwankung
Rezyklatanteil, Pigment- oder Lieferantenwechsel können den Prozess aus dem freigegebenen Fenster herausbewegen.
Rückstände, Geruch oder Rauch
Wiederholte Verarbeitung kann zu Kontamination oder Extraktionsanforderungen führen, selbst wenn die visuelle Markierung akzeptabel aussieht.
Sicherheit ist ein Teil der Fehlerüberprüfung.
Unbekanntes recyceltes PE, Beschichtungen, Tinten, Füllstoffe oder gemischte Kunststoffstrukturen sollten vor dem Testen überprüft werden. Wenn die Formulierung unklar ist, fordern Sie SDB- oder Materialinformationen an, trennen Sie PE von halogenierten oder unbekannten Kunststoffen, und bewerten Sie Rauch, Geruch, Rückstände, Extraktion, Filtration, Einhausung, Verriegelungen, Not-Aus und Strahlbegrenzung für das tatsächliche Lasersystem.
Endgültige Produktionsteile verwenden und sowohl die Markierung als auch das Prozessfenster freigeben
Die PE-Mustervalidierung sollte zwei verschiedene Fragen beantworten: Kann die erforderliche Markierung erzeugt werden, und kann sie wiederholt ohne unannehmbare Oberflächen-, Geometrie-, Sicherheits- oder Zyklusprobleme erzeugt werden? Testen Sie die endgültige PE-Sorte, Farbe, Formoberfläche und repräsentative Produktionsbedingungen.
| Beispieleingabe | Was bereitzustellen ist | Warum es wichtig ist |
|---|---|---|
| PE-Typ | HDPE, LDPE, LLDPE, UHMWPE, Blend oder Recyclingstrom | Verschiedene PE-Familien und Blends können das Wärmeverhalten und den Kontrast verändern. |
| Sorte und Lieferant | Harzsorte, Lieferant, repräsentative Charge und Formbedingungen, sofern verfügbar | Verhindert, dass ein Material freigegeben und Ausrüstung für ein anderes gekauft wird. |
| Farbe und Additive | Naturfarbenes, weißes, schwarzes oder eingefärbtes PE; Pigmente, Füllstoffe, Stabilisatoren, Flammschutzmittel und Laseradditive | Verändert die Absorption, das Kontrastfenster, den Geruch und die Wiederholbarkeit. |
| Oberflächenzustand | Formtextur, Glanz, Bedruckung, Beschichtung, Trennmittel oder Verunreinigung | Die endgültige Oberfläche kann sowohl das Erscheinungsbild als auch die Laserwechselwirkung verändern. |
| Markierungsinhalt | Logo, Seriennummer, Chargen-/Datums-Code, QR, Data Matrix, Textgröße oder Grafik | Definiert Merkmalsgröße, erforderliche Kantenqualität und Prüfmethode. |
| Bauteilgeometrie | Folie, Flachplatte, Kappe, Flasche, Tube, Kabelmantel, Rohr, gekrümmtes Gehäuse oder sonstige Vorrichtungsbeschränkung | Bestimmt Fokussteuerung, Handhabung, Vorrichtungstechnik und ob statisches, rotierendes oder Moving-Line-Markieren bewertet werden sollte. |
| Produktionsziel | Ausbringung, Liniengeschwindigkeit, Beschickungsmethode, Codeverifizierung, Haltbarkeit und Ausschusskriterien | Verbindet die Materialmachbarkeit mit einer realistischen Maschinenkonfiguration. |
| Sicherheitsdaten | SDB, Beschichtungsinformationen und Absaugbeschränkungen, sofern relevant | Unterstützt die sichere Versuchsvorbereitung sowie die Überprüfung von Rauch und Absaugung. |
Muster anhand klarer Kriterien freigeben
Geben Sie ein PE-Muster nicht allein aufgrund des Aussehens frei. Der Prozess sollte die Anforderungen an visuelle Eigenschaften, Lesbarkeit, Oberflächenintegrität, Haltbarkeit und Wiederholbarkeit unter der vorgesehenen Produktionsbedingung erfüllen.
- Erforderlicher visueller Kontrast bei realistischer Beleuchtung
- Ausreichend scharfe Zeichen oder Codezellen für den vorgesehenen Leser
- Kein unzulässiges Schmelzen, Aufquellen, Trübung, Glanzveränderung, Verziehen oder Nadelstichbildung
- Akzeptable Rückstände, akzeptabler Geruch und akzeptable Reinigungsanforderung
- Haltbarkeit, die den tatsächlichen Anforderungen an Handhabung, Abrieb, Reinigung oder Exposition entspricht
- Reproduzierbarkeit über repräsentative Teile, Chargen und Produktionsbedingungen hinweg
- Zyklusverhalten, das sich auf den vorgesehenen Beschickungs- oder Linienprozess übertragen lässt
Verwenden Sie kein Ersatzmuster für die endgültige Freigabe
Wenn das Serienteil eingefärbt, strukturiert, recycelt, beschichtet, gefüllt oder in einem bestimmten Verfahren geformt ist, sollte das eingesandte Muster diesem Zustand entsprechen. Ein sauberer, naturfarbener PE-Prüfkörper kann bei einem fertigen Produkt zu einer falschen Maschinenrichtung führen.
Mit dem freigegebenen PE-Ergebnis die Maschine definieren – nicht umgekehrt
Sobald der Mustertest ein reproduzierbares Markierungsfenster festlegt, kann die Anlage anhand des realen Bauteils, des Markierungsfelds, der Beschickungsmethode, der Produktionsrate, der Prüfanforderung und der Sicherheitsgrenze konfiguriert werden.
Laserquelle und Pulsverhalten
Wählen Sie die Wellenlänge und die Laserquellenfamilie, die auf der freigegebenen PE-Probe die beste Balance aus Kontrast, Oberflächenqualität und Wiederholbarkeit erzielt haben.
Linse und Markierfeld
Stimmen Sie die erforderliche Feldgröße, Zeichen- oder Codegröße und den Arbeitsabstand aufeinander ab. Bei einem größeren Feld sollte nicht davon ausgegangen werden, dass dieselbe Feindetailleistung erhalten bleibt.
Halterung, Drehvorrichtung oder Teilehandhabung
Flache Teile können einen Standard-Arbeitstisch nutzen, während Kappen, Tuben, Kabel, Rohre oder unregelmäßig geformte Spritzgussteile spezielle Vorrichtungen, Rotationshandhabung oder Mehrpositionsbeschickung erfordern können.
Statischer, Vision- oder Flying-Workflow
Wählen Sie statische Markierung, visionsunterstützte Positionierung oder Integration in eine bewegte Linie – abhängig von Teilevarianz, Positioniertoleranz, Linienbewegung und tatsächlicher Taktanforderung.
Absaugung und Sicherheitskonfiguration
Verwenden Sie das Testergebnis und die Materialinformationen, um Absaugbedarf, Einhausung, Verriegelungen, Strahlbegrenzung und Anforderungen an die Bedienersicherheit für das gesamte Maschinenlayout zu definieren.
Daten, Prüfung und Produktionsabnahme
Wenn Markierungen variable Daten oder maschinenlesbare Codes enthalten, bestätigen Sie vor der Angebotsabgabe die Datenquelle, die Codegenerierung, das Lesegerät bzw. die Prüfmethode, die Ausschusslogik und die Kriterien für die Produktionsabnahme.
Was Sie für ein aussagekräftiges Angebot senden sollten
Geben Sie die PE-Familie und -Sorte, den Lieferanten, falls bekannt, Farbe und Additive, Fotos oder Muster des Fertigteils, Wandstärke und Abmessungen, Oberflächenbeschaffenheit, Grafik oder Code, das gewünschte Markierungsergebnis, die erforderliche Markierungsfläche, die erwartete Ausbringung bzw. Linien-/Bandgeschwindigkeit, die Beschickungsmethode, die Prüfanforderung, die Beständigkeitskriterien sowie etwaige Sicherheits- oder Absaugbeschränkungen an.
FAQs zur Laserbeschriftung von Polyethylen
Kann Polyethylen lasermarkiert werden?
Ja. PE kann in vielen Formulierungen laserbeschriftet werden, aber das brauchbare Ergebnis hängt vom PE-Typ, der Farbe, den Additiven, dem Oberflächenzustand, der Zielmarkierung und der Wellenlänge ab. Die endgültige Freigabe sollte anhand des Produktionsmaterials erfolgen.
Warum ist die Laserbeschriftung von PE manchmal kontrastarm?
Einige naturbelassene oder helle PE-Formulierungen absorbieren eine ausgewählte Wellenlänge nicht stark genug, um eine dunkle, lesbare Markierung zu erzeugen. Pigmente, Ruß, Füllstoffe und laserempfindliche Additive können die Reaktion verändern.
Lässt sich HDPE leichter markieren als LDPE?
Gehen Sie nicht davon aus, dass eines immer einfacher ist. Dichtefamilie, Farbe, Additive, Wandstärke, Oberflächentextur und Formgebungsbedingungen können alle den Kontrast und die Wärmereaktion beeinflussen, daher sollten HDPE und LDPE als separate Materialien getestet werden.
Welcher Laser eignet sich am besten für die PE-Markierung?
Es gibt keine universell beste Laserquelle für jede PE-Formulierung. UV-Laser, Faser/MOPA-Laser, CO2-Laser und manchmal auch grüne Laser können je nach tatsächlichem Material, gewünschtem Effekt, Wärmeempfindlichkeit und Produktionsanforderungen bewertet werden.
Helfen Laserbeschriftungsadditive bei Polyethylen?
Sie können in manchen Projekten die Absorption oder den Kontrast verbessern, werden aber Teil der Materialformulierung und sollten gemeinsam mit dem Harzlieferanten und im Hinblick auf die Anforderungen der Endanwendung geprüft werden.
Kann eine freigegebene Einstellung für jede PE-Farbe oder jeden Lieferanten wiederverwendet werden?
Nicht ohne Weiteres sicher. Eine Änderung von Farbe, Pigmentpaket, Recyclinganteil, Lieferant oder Formgebungsbedingungen kann das Materialverhalten verändern. Erneut testen, wenn die Änderung Kontrast, Wärmereaktion oder Haltbarkeit beeinflussen könnte.
Kann ich eine Maschine anhand einer generischen PE-Probe freigeben?
Eine generische Probe ist für die erste Vorauswahl nützlich, aber für die endgültige Maschinenfreigabe sollte das tatsächliche PE-Produktionsteil oder eine Probe verwendet werden, die hinsichtlich Sorte, Farbe, Additiven, Dicke und Oberflächenzustand mit dem Produktionsteil übereinstimmt.
Endgültiges Polyethylen-Teil, Farbe und Markierungsanforderung einsenden
Geben Sie, sofern relevant, die PE-Familie, Harzsorte, Lieferant, Farbe, Additive, Recyclinganteil, Bauteilgeometrie, Wandstärke, Grafik oder Code, Zielkontrast oder Oberflächeneffekt, Zykluserwartung, Haltbarkeitskriterien sowie SDS- oder Sicherheitshinweise an. Zhuorui Laser kann das Probenergebnis nutzen, um die Laserroute und Maschinenkonfiguration vor dem Angebot einzugrenzen.
Angebot anfordern OEM- & Custom-Anfrage Kontakt