
Marcação a Laser em Polietileno
Avalie a cor do PE, os aditivos e o risco de baixo contraste antes de escolher uma máquina de marcação a laser. HDPE, LDPE, LLDPE e UHMWPE podem marcar de forma diferente, então o grau final da resina, o pacote de pigmentos e a superfície moldada devem ser testados antes da aprovação de produção.
Solicitar Orçamento Pergunte sobre Testes de Amostras de PESim — mas a Formulação do PE e a Janela de Contraste Decidem se o Resultado É Útil
O polietileno pode ser marcado a laser, mas um resultado bem-sucedido não pode ser aprovado apenas pelo nome do polímero. HDPE, LDPE, LLDPE, UHMWPE, misturas recicladas, pigmentos e aditivos podem responder de forma diferente ao mesmo comprimento de onda. PE natural ou claro pode produzir contraste fraco, enquanto PE preto, com carga ou com aditivo para laser pode responder muito mais fortemente.
Comece com o grau final de PE
Use a resina de produção, a cor e a superfície moldada para testes. Um corpo de prova de PE genérico não pode representar todos os graus, fornecedores ou formulações.
O contraste não é garantido
Uma marca pode ser tecnicamente visível, mas ainda assim reprovar em um requisito cosmético ou legível por máquina. Legibilidade, integridade da superfície e repetibilidade devem ser tratadas como critérios de aceitação separados.
Maior potência não é o atalho
Se o material não absorve bem o comprimento de onda selecionado, adicionar energia pode aumentar fusão, alteração de brilho ou distorção sem criar o contraste necessário.
Tipo de PE, Cor, Aditivos e Condição da Superfície: Tudo Importa
O PE é uma família de materiais, e não um único comportamento de marcação. A família de densidade, o pacote de pigmentos, as cargas, o conteúdo reciclado e a condição final da superfície podem alterar a absorção, o contraste, a tendência à fusão, o odor e a aparência superficial.
HDPE
Comum em garrafas, tampas, recipientes, tubos e peças industriais moldadas. Textura superficial, cor e espessura de parede devem ser incluídas no plano de teste.
LDPE e LLDPE
Frequentemente usados em filmes, tubulações e embalagens flexíveis. Deformação, névoa, fusão e perda de planicidade podem se tornar tão importantes quanto o contraste.
UHMWPE
Peças de desgaste e componentes de baixo atrito devem ser verificados quanto à rugosidade superficial, detritos, efeito térmico e se a marca sobrevive à condição real de serviço.
PE misturado ou reciclado
Fluxos de resina misturados e conteúdo reciclado podem introduzir variação entre lotes. Mudanças de fornecedor ou de lote devem ser tratadas como motivo para verificar novamente a janela de processo.
Cor e Pigmentos
PE natural, branco, preto e colorido não devem compartilhar um único resultado de aprovação, a menos que os testes comprovem que atingem o mesmo contraste e qualidade superficial.
Cargas e Aditivos
Negro de fumo, cargas minerais, estabilizantes, retardantes de chama e aditivos sensíveis a laser podem deslocar a absorção e alterar a faixa de comprimento de onda útil.
Superfície e Textura Moldadas
Superfícies brilhantes, foscas, texturizadas ou com grão moldado mudam a aparência da marca e como uma câmera ou scanner vê suas bordas e contraste.
Impressão, Revestimento e Contaminação
Tinta, revestimento, agente desmoldante, óleo ou contaminação superficial podem transformar um problema de PE exposto em um problema de remoção de camada. Teste a pilha real de camadas superficiais.
Um aditivo sensível a laser é uma decisão de material
Se a formulação existente não conseguir produzir o contraste necessário, pode valer a pena avaliar um aditivo sensível a laser com o fornecedor de resina. Isso altera o caminho de qualificação do material, portanto deve ser aprovado junto com a formulação final de PE, em vez de ser tratado como um ajuste de configuração da máquina.
Peças de Polietileno São Marcadas para Identificação, Rastreabilidade e Informações do Produto
O requisito de marcação normalmente vem do produto e do processo de produção. A mesma família de PE pode precisar de um logotipo simples em uma peça e de um pequeno código legível por máquina em outra, o que altera os critérios de aceitação e a configuração do equipamento.
Garrafas, Tampas e Embalagens
Necessidades comuns incluem identificação de lote ou batelada, informações de data, códigos de produto, branding e dados variáveis em recipientes, fechamentos e componentes de embalagem.
Tubulações, Tubos e Capas de Cabos
Identificação repetida, tipo de produto, códigos de produção e marcas de rastreabilidade podem precisar percorrer produtos de PE longos ou cilíndricos. O movimento da peça e a estabilidade de foco tornam-se importantes.
Componentes Automotivos e de Veículos Elétricos
Reservatórios moldados, tampas, clipes e outras peças de PE podem exigir números de peça, informações de série ou lote, identificadores de montagem ou códigos de rastreabilidade legíveis por máquina.
Peças Elétricas e Utilitárias
Carcaças de PE, peças de proteção e produtos relacionados a cabos podem exigir identificação, informações de instalação ou rastreabilidade, preservando a superfície funcional.
Produtos de Consumo
Recipientes, alças, peças domésticas e produtos moldados podem usar marcas a laser para logotipos, identificação de modelo, informações do produto ou decoração durável.
Usos Regulamentados ou Médicos
Quando o PE é usado em produtos regulamentados, os requisitos de identificação e rastreabilidade podem ser mais exigentes. Requisitos de material, legibilidade, durabilidade e documentação devem ser validados para o uso final real.
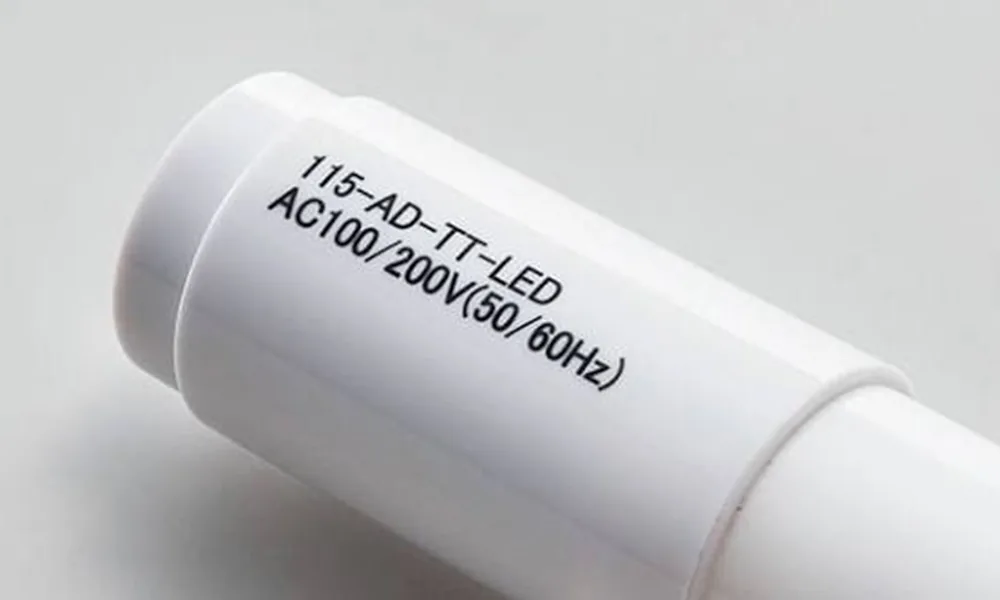
Use a Peça de PE Acabada para Avaliar o Contraste e a Legibilidade
Este exemplo de polietileno mostra texto escuro em uma peça moldada branca. Ele é útil para avaliar o tipo de contraste visual que um projeto de marcação em PE pode buscar, mas não deve ser tratado como um resultado universal para todos os graus, cores ou pacotes de aditivos de PE.
Para aprovação de produção, compare o grau real da resina, a superfície moldada, a espessura da parede e o código ou arte exigidos sob as condições pretendidas de visualização ou de leitura.
Defina as informações antes de definir o laser
O conteúdo da marcação controla a largura mínima de linha, o tamanho do código, o requisito de contraste, a tolerância de posicionamento e o método de inspeção. Um logotipo grande e um código Data Matrix pequeno não devem ser avaliados como a mesma tarefa de marcação.
Branding e ID do produto
Logotipos, nomes de modelos e identificadores de produto normalmente priorizam consistência cosmética e bordas limpas.
Dados de Rastreabilidade
Informações de número de série, lote, batelada e data exigem formação repetível de caracteres e contraste estável em toda a faixa de produção.
Códigos Legíveis por Máquina
QR Code, Data Matrix e códigos de barras devem ser aprovados com o leitor pretendido, o tamanho do código, a condição de iluminação e a superfície real de produção.
Marcas de Linha ou Posição
Produtos longos podem exigir identificação repetida, marcas de orientação ou de espaçamento, o que pode fazer o projeto passar de marcação estática para integração de linha.
Escolha o Resultado Necessário Antes de Comparar as Máquinas
Um teste de PE útil deve definir qual deve ser a aparência da marca acabada e como ela será aceita. Alto contraste, claro sobre escuro, escuro sobre claro, textura tátil, remoção de camada e códigos legíveis por máquina são diferentes alvos de processo.
Marca Escura Visível
Útil somente se a formulação criar contraste estável sem fusão inaceitável ou alteração de brilho.
Marca Clara ou Espumada
Pode ser adequado para determinadas formulações mais escuras quando um efeito de superfície pálido ou levemente elevado for aceitável.
Texto fino ou código
Requer definição de bordas e contraste de células suficiente para o leitor pretendido e a condição de iluminação.
Textura ou gravação
Pode ser adequado para marcas utilitárias, mas rugosidade, detritos, alteração dimensional e efeito do calor devem ser verificados.
Remoção de Camada
Aplica-se quando tinta, revestimento ou outra camada superior é removida, em vez de alterar diretamente o PE nu.
| Resultado desejado | Uso típico | Principal risco do PE | Verificação de aceitação |
|---|---|---|---|
| Marca escura de alto contraste | Textos, logotipos e códigos | Contraste fraco ou instável em PE natural/claro | Contraste, qualidade de borda, condição de iluminação e repetibilidade de lote |
| Marca clara ou espumada | PE escuro ou colorido selecionado | Inchaço, alteração de brilho ou aparência inconsistente | Altura da superfície, aparência, alteração tátil e durabilidade |
| Serial fino / Data Matrix | Rastreabilidade | Células arredondadas, baixo contraste das células ou falha de leitura | Tamanho mínimo do código, resultado da leitura e repetibilidade do ciclo completo |
| Textura / gravação | Marcas utilitárias ou táteis | Derretimento, rugosidade, detritos ou alteração dimensional | Profundidade, limpeza, efeito térmico e necessidade de limpeza posterior |
| Remoção de revestimento / tinta | PE em camadas ou impresso | Remoção irregular ou danos ao substrato | Remoção de camada, proteção do substrato, fumos e comportamento de desgaste |
A Mesma Resina PE Pode Exigir uma Configuração Diferente em um Filme, Frasco, Tampa ou Tubo
A geometria altera a tolerância ao calor, o controle de foco, a fixação, a área de marcação acessível e a forma como a peça se desloca pela máquina. Esses fatores devem ser definidos antes que a óptica final, o método de manuseio ou a rota de automação sejam selecionados.
Filme fino e embalagens flexíveis
Baixa rigidez e baixa massa térmica podem fazer com que enrugamento, névoa, microfuros ou perda de planicidade sejam mais importantes. A tensão e o movimento da teia também devem ser considerados para a marcação em linha.
Garrafas e recipientes de parede fina
O aquecimento local pode se manifestar como deformação, amassamento ou alteração de brilho. Teste na espessura real da parede e na superfície moldada, não apenas em uma placa espessa.
Tampas e peças moldadas pequenas
Peças pequenas podem exigir dispositivos de fixação ou posicionamento por visão. Superfícies superiores curvas, nervuras e textura moldada podem reduzir a área plana útil para marcação.
Tubo, cabo e cano
A curvatura altera o foco ao longo da marca. Produtos longos também podem exigir manuseio rotativo, movimento sincronizado ou marcação em movimento, em vez de um dispositivo de fixação estacionário simples.
Peças planas grandes
Áreas de marcação grandes podem exigir um campo maior, múltiplas posições ou movimentação da peça. Não se deve presumir que um campo mais amplo preserve a mesma capacidade de detalhes finos.
Peças revestidas ou multicamadas
A espessura da parede por si só não é suficiente. Uma superfície impressa, laminada ou revestida deve ser tratada como uma pilha completa de camadas, pois a camada superior pode controlar a primeira interação com o laser.
A geometria pode mudar a configuração da máquina mesmo quando a fonte de laser permanece a mesma
Depois que a resposta do material for aceitável, o formato e o tamanho da peça determinam se o trabalho precisa de uma mesa padrão, dispositivo de fixação personalizado, eixo rotativo, posicionamento por visão, campo de trabalho maior, esteira ou integração de marcação em movimento.
Use uma rota prática de triagem em vez de escolher apenas pelo nome do PE
O comprimento de onda do laser, a formulação do PE e o resultado alvo precisam atuar em conjunto. UV, fibra/MOPA no infravermelho próximo, CO2 e uma rota verde condicional podem produzir respostas diferentes. O primeiro teste deve ser escolhido com base na cor real, no pacote de aditivos, na sensibilidade da superfície e na marca desejada — não apenas pela potência.
A Zhuorui Laser pode comparar direções práticas de teste de amostra usando Máquinas de marcação a laser UV, sistemas de fibra ou de fibra MOPA, máquinas de marcação a laser de CO2 e, quando a amostra real justificar, uma rota de laser verde.
| Condição do PE / alvo | Primeira rota de triagem | O que decide o próximo passo |
|---|---|---|
| PE natural, branco ou claro que precise de uma marca escura | Faça triagem com UV desde cedo; compare outro comprimento de onda se o contraste permanecer fraco | Se a formulação não tiver uma janela de contraste útil, reveja a estratégia de pigmentos/aditivos em vez de simplesmente aumentar a energia. |
| PE preto, escuro, com carga ou com aditivo para laser | Faça triagem de fibra/MOPA desde cedo quando a absorção no infravermelho próximo for plausível | Compare com UV quando detalhes finos, qualidade superficial estética ou danos relacionados ao calor se tornarem o fator limitante. |
| PE de filme fino ou de parede fina | Faça a triagem com UV desde cedo, com verificações de deformação e superfície | Rejeite qualquer rota que forneça contraste aceitável apenas por causar enrugamento, microfuros, névoa ou alteração dimensional. |
| PE impresso ou revestido | Teste a camada superior real e o substrato em conjunto | Escolha a rota que remove ou altera a camada pretendida sem dano inaceitável ao substrato. |
| Resultado do tipo textura ou gravação | Avalie o CO2 ou outra rota que proporcione alteração superficial controlável | Aceite apenas se fusão, rugosidade, fumaça, detritos e alteração dimensional permanecerem dentro dos requisitos do produto. |
| PE desconhecido, reciclado ou altamente variável | Nenhuma rota padrão única — execute uma pequena matriz de comprimentos de onda/amostras | Use a janela de processo mais repetível em lotes representativos, não a marca isolada de melhor aparência. |
O laser verde é uma rota de comparação condicional, não a resposta padrão
Se os testes com UV e infravermelho próximo não criarem um equilíbrio aceitável entre contraste e qualidade superficial, um comprimento de onda verde poderá ser avaliado quando equipamentos adequados e a resposta real do PE justificarem a comparação.
Saiba como é um teste de PE reprovado antes de aprovar o processo
O ensaio de PE mais útil não é aquele que cria a marca isolada mais escura. É aquele que produz o resultado exigido repetidamente, sem danificar a peça, criar um código ilegível ou introduzir um problema inaceitável de produção ou segurança.
Contraste Fraco ou Inexistente
O comprimento de onda ou a formulação selecionada não cria mudança óptica suficiente para o resultado visual ou de leitura exigido.
Fusão, Alteração de Brilho ou Inchamento
O processo cria alteração visível na superfície antes que um contraste aceitável seja atingido.
Empenamento, Névoa ou Pinholes
Essas falhas são especialmente relevantes em filmes finos, recipientes de paredes finas e peças de PE sensíveis ao calor.
Legibilidade Ruim do Código
As células ou as bordas dos caracteres tornam-se arredondadas, inconsistentes ou com contraste muito baixo para o leitor pretendido.
Variação entre lotes
Teor de reciclado, pigmento ou mudanças de fornecedor podem deslocar o processo para fora da janela aprovada.
Resíduo, odor ou fumaça
O processamento repetido pode criar contaminação ou requisitos de extração mesmo quando a marca visual parece aceitável.
A segurança é uma parte da revisão de falhas
PE reciclado desconhecido, revestimentos, tintas, cargas ou estruturas plásticas mistas devem ser analisados antes do teste. Quando a formulação for incerta, solicite SDS ou informações do material, separe o PE de plásticos halogenados ou desconhecidos e avalie fumaça, odor, resíduo, extração, filtração, invólucro, intertravamentos, parada de emergência e contenção do feixe para o sistema laser real.
Use Peças Finais de Produção e Aprove Tanto a Marcação Quanto a Janela de Processo
A validação de amostra de PE deve responder a duas perguntas diferentes: a marcação exigida pode ser produzida e pode ser produzida repetidamente sem problemas inaceitáveis de superfície, geometria, segurança ou ciclo? Teste o grau final de PE, a cor, o acabamento moldado e a condição de produção representativa.
| Entrada de amostra | O que fornecer | Por que é importante |
|---|---|---|
| Tipo de PE | HDPE, LDPE, LLDPE, UHMWPE, blenda ou corrente reciclada | Diferentes famílias e misturas de PE podem alterar a resposta térmica e o contraste. |
| Grau e fornecedor | Grau da resina, fornecedor, lote representativo e condição de moldagem, quando disponíveis | Evita aprovar um material e comprar equipamento para outro. |
| Cor e aditivos | PE natural, branco, preto ou colorido; pigmentos, cargas, estabilizantes, retardantes de chama e aditivos a laser | Altera a absorção, a janela de contraste, o odor e a repetibilidade. |
| Condição da superfície | Textura moldada, brilho, impressão, revestimento, agente desmoldante ou contaminação | A superfície final pode alterar tanto a aparência quanto a interação com o laser. |
| Conteúdo da marcação | Logotipo, número de série, código de lote/data, QR, Data Matrix, tamanho do texto ou arte | Define o tamanho do detalhe, a qualidade de borda exigida e o método de inspeção. |
| Geometria da peça | Filme, placa plana, tampa, garrafa, tubo, revestimento de cabo, cano, carcaça curva ou outra restrição de fixação | Determina o controle de foco, o manuseio, a fixação e se a marcação estática, rotativa ou em linha móvel deve ser avaliada. |
| Meta de produção | Saída, velocidade da linha, método de carregamento, verificação de código, durabilidade e critérios de rejeição | Conecta a viabilidade do material a uma configuração realista de máquina. |
| Dados de segurança | SDS, informações sobre revestimento e restrições de extração quando relevante | Oferece suporte à preparação segura de testes e à revisão de fumos/exaustão. |
Aprove a amostra com base em critérios claros
Não aprove uma amostra de PE apenas com base na aparência. O processo deve atender aos requisitos visuais, de legibilidade, de integridade da superfície, de durabilidade e de repetibilidade nas condições de produção pretendidas.
- Contraste visual necessário sob iluminação realista
- Caracteres ou células de código suficientemente nítidos para o leitor pretendido
- Sem casos inaceitáveis de fusão, intumescimento, névoa, alteração de brilho, empenamento ou pinholes
- Resíduo, odor e exigência de limpeza aceitáveis
- Durabilidade adequada aos requisitos reais de manuseio, abrasão, limpeza ou exposição
- Repetibilidade entre peças, lotes e condições de produção representativos
- Comportamento de ciclo que pode ser transferido para o processo de carregamento ou de linha pretendido
Não use uma amostra substituta para a aprovação final
Se a peça de produção for colorida, texturizada, reciclada, revestida, com carga ou moldada sob um processo específico, a amostra enviada deve corresponder a essa condição. Um corpo de prova de PE natural e limpo pode levar a uma direção de máquina errada para um produto acabado.
Use o resultado aprovado de PE para definir a máquina — e não o contrário
Depois que o teste de amostra estabelece uma janela de marcação repetível, o equipamento pode ser configurado em função da peça real, do campo de marcação, do método de carregamento, da taxa de produção, do requisito de inspeção e do limite de segurança.
Fonte de Laser e Comportamento do Pulso
Selecione o comprimento de onda e a família de fontes que produziu o melhor equilíbrio de contraste, qualidade superficial e repetibilidade na amostra de PE aprovada.
Lente e Campo de Marcação
Faça a correspondência entre o tamanho de campo necessário, o tamanho de caractere ou código e a distância de trabalho. Não se deve presumir que um campo maior preserve o mesmo desempenho em detalhes finos.
Fixação, Rotação ou Manuseio de Peças
Peças planas podem usar uma mesa de trabalho padrão, enquanto tampas, tubos, cabos, tubulações ou peças moldadas irregulares podem exigir dispositivos de fixação dedicados, manuseio rotativo ou carregamento em múltiplas posições.
Fluxo de Trabalho Estático, com Visão ou em Movimento
Escolha marcação estática, posicionamento assistido por visão ou integração em linha de movimento de acordo com a variação da peça, a tolerância de posicionamento, o movimento da linha e o requisito real de ciclo.
Configuração de Exaustão e Segurança
Use o resultado do teste e as informações do material para definir as necessidades de exaustão, o enclausuramento, os intertravamentos, a contenção do feixe e os requisitos de segurança do operador para o layout completo da máquina.
Dados, Inspeção e Aceitação de Produção
Se as marcações contiverem dados variáveis ou códigos legíveis por máquina, confirme a fonte dos dados, a geração do código, o método de leitura ou inspeção, a lógica de rejeição e os critérios de aceitação de produção antes do orçamento.
O que enviar para um orçamento útil
Inclua a família e o grau do PE, o fornecedor, se conhecido, a cor e os aditivos, fotos ou amostras da peça final, a espessura de parede e as dimensões, a condição da superfície, a arte ou o código, o resultado de marcação pretendido, a área de marcação necessária, a produção esperada ou a velocidade de linha, o método de carregamento, o requisito de inspeção, os critérios de durabilidade e quaisquer restrições de segurança ou de extração.
Perguntas frequentes sobre marcação a laser em polietileno
O polietileno pode ser marcado a laser?
Sim. O PE pode ser marcado a laser em muitas formulações, mas o resultado utilizável depende do tipo de PE, da cor, dos aditivos, da condição da superfície, da marca desejada e do comprimento de onda. A aprovação final deve ser baseada no material de produção.
Por que a marcação a laser em PE às vezes tem baixo contraste?
Algumas formulações de PE natural ou claro não absorvem um comprimento de onda selecionado de forma suficientemente forte para criar uma marca escura e legível. Pigmentos, negro de fumo, cargas e aditivos sensíveis a laser podem alterar a resposta.
O HDPE é mais fácil de marcar do que o LDPE?
Não presuma que um seja sempre mais fácil. A família de densidade, a cor, os aditivos, a espessura de parede, a textura da superfície e a condição de moldagem podem afetar o contraste e a resposta térmica, portanto HDPE e LDPE devem ser testados como materiais separados.
Qual laser é melhor para a marcação em PE?
Não existe uma fonte universal que seja a melhor para toda formulação de PE. UV, fibra/MOPA, CO2 e, às vezes, verde podem ser avaliados de acordo com o material real, o efeito desejado, a sensibilidade ao calor e o requisito de produção.
Os aditivos para marcação a laser ajudam o polietileno?
Eles podem melhorar a absorção ou o contraste em alguns projetos, mas passam a fazer parte da formulação do material e devem ser avaliados com o fornecedor da resina e os requisitos de uso final.
Uma única configuração aprovada pode ser reutilizada para todas as cores de PE ou fornecedores?
Não de forma segura por padrão. Uma mudança na cor, no pacote de pigmentos, no teor de reciclado, no fornecedor ou nas condições de moldagem pode alterar a resposta do material. Faça novos testes quando a mudança puder afetar o contraste, a resposta ao calor ou a durabilidade.
Posso aprovar uma máquina a partir de uma amostra genérica de PE?
Uma amostra genérica é útil para a triagem inicial, mas a aprovação final da máquina deve usar a peça de PE real de produção ou uma amostra que corresponda ao seu grau, cor, aditivos, espessura e condição da superfície.
Envie a Peça Final de Polietileno, a Cor e o Requisito de Marcação
Inclua a família do PE, o grau da resina, o fornecedor, a cor, os aditivos, o conteúdo reciclado, a geometria da peça, a espessura da parede, a arte ou o código, o contraste desejado ou o efeito de superfície, a expectativa de ciclo, os critérios de durabilidade e o SDS ou notas de segurança quando forem relevantes. A Zhuorui Laser pode usar o resultado da amostra para restringir a rota de laser e a configuração da máquina antes da cotação.
Solicitar Orçamento Consulta OEM e Personalizada Fale Conosco