
ポリエチレンレーザーマーキング
レーザーマーカーを選定する前に、PEの色、添加剤、低コントラストのリスクを評価してください。HDPE、LDPE、LLDPE、UHMWPEはマーキングの挙動が異なる場合があるため、生産承認前に最終的な樹脂グレード、顔料パッケージ、成形表面を試験する必要があります。.
お見積り依頼 PEサンプル試験について問い合わせるはい — ただし、PEの配合とコントラスト許容範囲が、その結果が有用かどうかを決めます。
ポリエチレンはレーザーマーキング可能ですが、成功する結果が得られるかどうかは、ポリマー名だけでは判断できません。HDPE、LDPE、LLDPE、UHMWPE、リサイクルブレンド、顔料、添加剤は、同じ波長に対して異なる反応を示すことがあります。ナチュラルまたは明色のPEは弱いコントラストしか生成しない可能性がある一方、黒色、充填剤入り、またはレーザー添加剤入りPEは、はるかに強く反応することがあります。.
最終的なPEグレードから始めてください。
試験には、実際の生産樹脂、色、成形表面を使用してください。汎用のPE試験片は、すべてのグレード、サプライヤー、配合を代表することはできません。.
コントラストは保証されません。
マークは技術的には見えても、外観または機械読み取り要件を満たさないことがあります。可読性、表面の完全性、再現性は、それぞれ別の受入基準として扱う必要があります。.
高出力は近道ではありません。
材料が選択した波長を十分に吸収しない場合、エネルギーを加えても、必要なコントラストを生み出さずに、溶融、光沢変化、変形を増大させる可能性があります。.
PEの種類、色、添加剤、表面状態はすべて重要です。
PEは単一のマーキング挙動ではなく、材料ファミリーです。密度ファミリー、顔料配合、充填剤、リサイクル含有量、最終表面状態は、吸収、コントラスト、溶融傾向、臭気、表面外観を変化させることがあります。.
HDPE
ボトル、キャップ、容器、パイプ、成形工業部品によく使用されます。表面性状、色、肉厚を試験計画に含める必要があります。.
LDPEおよびLLDPE
フィルム、チューブ、軟包装によく使用されます。変形、ヘイズ、溶融、平坦性の喪失は、コントラストと同じくらい重要になることがあります。.
UHMWPE
摩耗部品および低摩擦部品では、表面粗さ、異物、熱影響、および実際の使用条件下でマークが残存するかどうかを確認する必要があります。.
ブレンドまたは再生PE
混合樹脂ストリームおよび再生材料は、バッチ変動を引き起こす可能性があります。サプライヤーまたはバッチの変更は、プロセスウィンドウを再確認する理由として扱う必要があります。.
色および顔料
ナチュラル、白、黒、着色PEは、同じコントラストと表面品質が得られることが試験で証明されない限り、1つの承認結果を共有すべきではありません。.
フィラーおよび添加剤
カーボンブラック、鉱物系フィラー、安定剤、難燃剤、レーザー感受性添加剤は、吸収をシフトさせ、有効波長範囲を変化させる可能性があります。.
成形表面とテクスチャ
光沢、マット、テクスチャ付き、または成形しぼのある表面は、マークの見え方と、カメラやスキャナーがそのエッジとコントラストをどのように捉えるかを変えます。.
印刷、コーティング、および汚染
インク、コーティング、離型剤、油、または表面汚染は、ベアPEの問題を層除去問題に変える可能性があります。実際の表面積層構成を試験してください。.
レーザー感応性添加剤の採用は材料に関する決定です
既存の配合で必要なコントラストを出せない場合、レーザー感応性添加剤は樹脂サプライヤーと評価する価値があるかもしれません。これは材料認定の経路を変えるため、機械設定の調整として扱うのではなく、最終PE配合と一緒に承認する必要があります。.
ポリエチレン部品は、識別、トレーサビリティ、および製品情報のためにマーキングされます
マーキング要件は通常、製品と製造プロセスに由来します。同じPEファミリーでも、ある部品には単純なロゴ、別の部品には小さな機械可読コードが必要になる場合があり、それによって受け入れ基準と設備設定が変わります。.
ボトル、キャップ、および包装
一般的なニーズには、容器、クロージャー、包装部品上のロットまたはバッチ識別、日付情報、製品コード、ブランディング、および可変データが含まれます。.
パイプ、チューブ、およびケーブルジャケット
繰り返しの識別、製品タイプ、製造コード、トレーサビリティマークは、長尺または円筒形のPE製品に沿って付される必要がある場合があります。部品の移動と焦点安定性が重要になります。.
自動車およびEV部品
成形リザーバー、カバー、クリップ、その他のPE部品には、部品番号、シリアルまたはバッチ情報、組立識別子、機械可読トレーサビリティコードが必要となる場合があります。.
電気・ユーティリティ部品
PEハウジング、保護部品、ケーブル関連製品では、機能面を維持しながら、識別情報、設置情報、トレーサビリティが求められる場合があります。.
消費財
容器、ハンドル、家庭用品部品、成形製品では、ロゴ、モデル識別、製品情報、耐久性のある装飾のためにレーザーマークを使用する場合があります。.
規制対象または医療用途
PEが規制製品に使用される場合、識別およびトレーサビリティの要件はより厳しくなる可能性があります。材料、可読性、耐久性、文書化の要件は、実際の最終用途に合わせて検証する必要があります。.
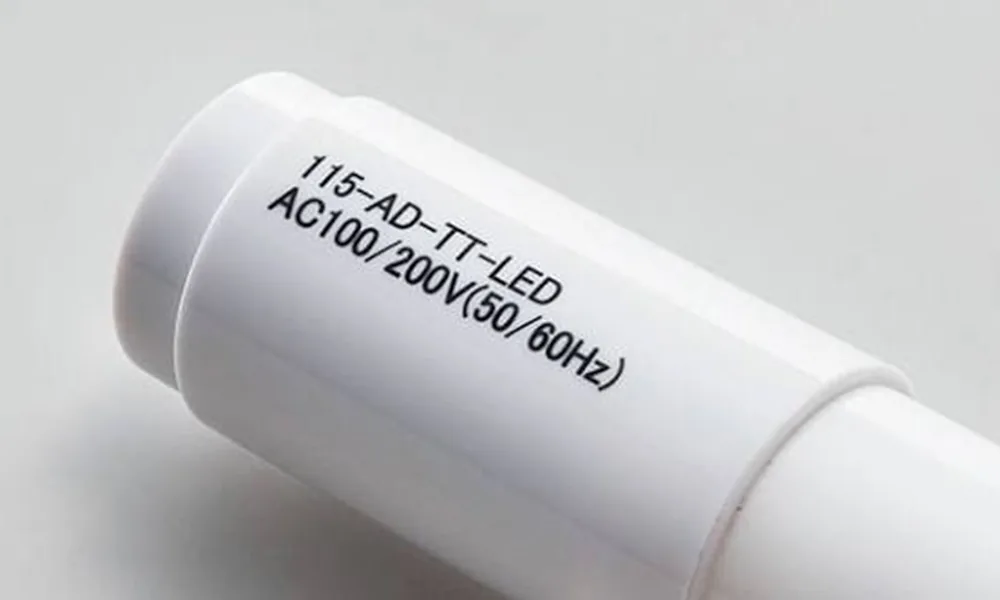
完成したPE部品を使用して、コントラストと可読性を判断してください
このポリエチレンの例では、白い成形部品に濃色の文字が示されています。これは、PEマーキングプロジェクトが目標とする可能性のある視覚的コントラストの種類を判断するのに役立ちますが、すべてのPEグレード、色、添加剤パッケージに共通する結果として扱うべきではありません。.
生産承認では、実際の樹脂グレード、成形表面、肉厚、必要なコードまたはアートワークを、意図した視認条件またはリーダー条件で比較してください。.
レーザーを定義する前に、情報を定義する
マーク内容は、最小線幅、コードサイズ、コントラスト要件、位置公差、検査方法を規定する。大きなロゴと小さなData Matrixコードを同じマーキングタスクとして評価すべきではない。.
ブランディングと製品ID
ロゴ、モデル名、製品識別子は通常、見た目の一貫性ときれいなエッジを優先する。.
トレーサビリティデータ
シリアル、ロット、バッチ、日付情報には、生産範囲全体で再現可能な文字形成と安定したコントラストが必要です。.
機械可読コード
QR、データマトリックス、バーコードは、使用予定のリーダー、コードサイズ、照明条件、実際の生産面で承認されるべきです。.
ラインまたは位置マーク
長尺製品では、繰り返しの識別、方向付け、間隔マークが必要になる場合があり、これによりプロジェクトは静的マーキングからライン統合へ移行する可能性があります。.
機械を比較する前に、必要な結果を選択してください
有用なPE試験では、完成したマークがどのように見えるべきか、またどのように合格とされるかを定義する必要があります。高コントラスト、暗地に明るいマーク、明地に暗いマーク、触知可能なテクスチャ、層除去、機械可読コードは、それぞれ異なるプロセス目標です。.
暗色の可視マーク
配合が許容できない溶融や光沢変化を伴わずに安定したコントラストを生み出す場合にのみ有用です。.
明色または発泡マーク
淡い、またはわずかに隆起した表面効果が許容される場合は、選択された濃色配合に適する可能性があります。.
微細なテキストまたはコード
意図する読み取り機と照明条件に対して、エッジの鮮明さと十分なセルコントラストが必要です。.
テクスチャまたは彫刻
実用マークに適する場合がありますが、粗さ、デブリ、寸法変化、熱影響を確認する必要があります。.
層の除去
インク、コーティング、または別の上層が除去される場合に適用され、裸のPEを直接変化させるものではありません。.
| 目標結果 | 一般的な用途 | 主なPEリスク | 受入確認 |
|---|---|---|---|
| 濃色高コントラストマーク | テキスト、ロゴ、コード | ナチュラル/淡色PEでの弱い、または不安定なコントラスト | コントラスト、エッジ品質、照明条件、およびバッチ再現性 |
| 薄いまたは発泡したマーク | 暗色または選択された着色PE | 膨潤、光沢変化、または外観の不均一 | 表面高さ、外観、触感変化、耐久性 |
| ファインシリアル / データマトリックス | トレーサビリティ | 丸みを帯びたセル、セルコントラストの低さ、またはリーダー読み取り失敗 | 最小コードサイズ、リーダー結果、フルサイクル再現性 |
| テクスチャ / 彫刻 | 実用マークまたは触覚マーク | 溶融、粗さ、デブリ、または寸法変化 | 深さ、清浄度、熱影響、後洗浄の必要性 |
| コーティング / インク除去 | 積層または印刷されたPE | 不均一な除去または基材の損傷 | 層除去、基材保護、ヒュームおよび摩耗挙動 |
同じPE樹脂でも、フィルム、ボトル、キャップ、パイプでは異なるセットアップが必要になることがある
形状は、耐熱性、焦点制御、治具固定、マーキング可能領域、そして部品が装置内をどのように移動するかを変える。これらの要素は、最終的な光学系、ハンドリング方法、または自動化経路を選定する前に定義しておくべきである。.
薄膜およびフレキシブル包装
剛性が低く熱容量が小さい場合、しわ、ヘイズ、ピンホール、平坦性の低下がより重要になることがある。オンラインマーキングでは、ウェブの張力と動きも考慮すべきである。.
薄肉ボトルおよび容器
局所加熱は、変形、へこみ、光沢変化として現れることがある。厚い平板だけでなく、実際の肉厚と成形表面で試験すること。.
キャップおよび小型成形部品
小型部品では、治具またはビジョン位置決めが必要になる場合がある。湾曲した上面、リブ、成形テクスチャは、使用可能な平坦マーキング面積を減らすことがある。.
チューブ、ケーブル、パイプ
曲率はマーク全域にわたって焦点を変化させます。長尺製品では、単純な固定治具ではなく、回転ハンドリング、同期動作、またはフライングマーキングが必要になる場合もあります。.
大型平坦部品
大きなマーキング領域では、より大きなフィールド、複数の位置、または部品の移動が必要になる場合があります。より広いフィールドが同じ微細ディテール性能を維持すると想定してはいけません。.
コーティング済みまたは多層部品
肉厚だけでは十分ではありません。印刷、ラミネート、またはコーティングされた表面は、完全な層スタックとして扱うべきです。なぜなら、最上層が最初のレーザー相互作用を左右する可能性があるからです。.
レーザー光源が同じままであっても、形状によって機械構成が変わる可能性があります
材料応答が許容可能になったら、部品の形状とサイズによって、そのジョブに標準テーブル、カスタム治具、回転軸、ビジョン位置決め、より大きな作業フィールド、コンベア、またはフライングマーキング統合が必要かどうかが決まります。.
PE名だけで選ぶのではなく、実用的なスクリーニングルートを使用する
レーザー波長、PE配合、および目標結果は連携して機能する必要があります。UV、近赤外ファイバー/MOPA、CO2、および条件付きグリーンルートは、異なる応答を生み出す可能性があります。最初のテストは、実際の色、添加剤パッケージ、表面感度、および所望のマークに基づいて選ぶべきであり、ワット数だけで選ぶべきではありません。.
Zhuorui Laserは、以下を使用して実用的なサンプルテストの方向性を比較できます UVレーザーマーカー, ファイバーまたはMOPAファイバーシステム, CO2レーザーマーキング装置 また、実際のサンプルがそれを正当化する場合は、グリーンレーザーの経路。.
| PE条件 / ターゲット | 最初にスクリーニングするルート | 次のステップを決めるもの |
|---|---|---|
| 濃いマークを必要とするナチュラル、白、または淡色のPE | 早期にUVをスクリーニング;コントラストが依然として弱い場合は別の波長を比較する | 配合に有用なコントラストウィンドウがない場合は、単にエネルギーを増やすのではなく、顔料/添加剤戦略を見直す。. |
| 黒色、暗色、フィラー入り、またはレーザー添加剤入りのPE | 近赤外吸収が見込まれる場合は、早期にファイバー/MOPAをスクリーニングする | 微細なディテール、外観上の表面品質、または熱による損傷が制限要因となる場合は、UVを比較する。. |
| 薄膜または薄肉PE | 変形と表面の検査を併せて、早期にUVスクリーニングを行う | しわ、ピンホール、ヘイズ、または寸法変化を引き起こすことによってのみ許容できるコントラストが得られる経路は、すべて却下する。. |
| 印刷済みまたはコーティングされたPE | 実際の最上層と基材を一緒にテストする | 許容できない基材損傷を生じることなく、対象層を除去または変化させる経路を選択する。. |
| テクスチャまたは彫刻タイプの結果 | 制御可能な表面変化が得られるCO2または別の経路を評価する | 溶融、粗さ、煙、破片、寸法変化が製品要件内に収まる場合にのみ許容する。. |
| 不明、リサイクル、またはばらつきの大きいPE | 単一のデフォルト経路はなし — 小規模な波長/サンプルマトリクスを実行する | 見た目が最も良い単発のマークではなく、代表的なバッチ全体で最も再現性の高いプロセスウィンドウを使用する。. |
グリーンレーザーは条件付きの比較経路であり、デフォルトの答えではない
UVおよび近赤外のテストでコントラストと表面品質の許容可能なバランスが得られない場合、適切な装置と実際のPE応答が比較を正当化するときに、緑色波長を評価できる。.
プロセスを承認する前に、PE試験の不合格がどのようなものかを知る
最も有用なPEトライアルは、単一の最も濃いマークを作り出すものではありません。部品を損傷したり、読み取れないコードを生成したり、許容できない生産上または安全上の問題を引き起こしたりすることなく、必要な結果を繰り返し生み出すものです。.
コントラストが弱い、または存在しない
選択した波長または配合は、必要な目視またはリーダーでの結果に十分な光学変化を生じさせません。.
溶融、光沢変化、または膨潤
許容できるコントラストに達する前に、プロセスによって目に見える表面変化が生じます。.
反り、ヘイズ、またはピンホール
これらの不具合は、特に薄膜、薄肉容器、熱に敏感なPE部品で重要です。.
コードの読み取り不良
セルまたは文字のエッジが丸くなり、不均一になったり、意図したリーダーにとってコントラストが低すぎたりします。.
バッチ間変動
リサイクル材料、顔料、またはサプライヤの変更により、プロセスが承認済みのウィンドウから外れる可能性があります。.
残留物、臭気、または煙
視覚的なマークが許容できるように見えても、繰り返し加工によって汚染や抽出の要件が生じる可能性があります。.
安全性は不具合レビューの一部です
未知の再生PE、コーティング、インキ、充填剤、または混合プラスチック構造は、試験前に確認する必要があります。配合が不明な場合は、SDSまたは材料情報を要求し、PEをハロゲン化プラスチックまたは未知のプラスチックから分離し、実際のレーザーシステムについて、煙、臭気、残留物、抽出、ろ過、筐体、インターロック、非常停止、ビーム封じ込めを評価してください。.
最終生産部品を使用し、マークとプロセスウィンドウの両方を承認する
PEサンプルの検証では、2つの異なる問いに答える必要があります。すなわち、要求されるマークを形成できるか、そして許容できない表面、形状、安全性、サイクルの問題なしに繰り返し形成できるかです。最終的なPEグレード、色、成形仕上げ、代表的な生産条件をテストしてください。.
| サンプル入力 | 提供する情報 | 重要な理由 |
|---|---|---|
| PEの種類 | HDPE、LDPE、LLDPE、UHMWPE、ブレンド、または再生ストリーム | PEの系統やブレンドが異なると、熱応答やコントラストが変化する可能性があります。. |
| グレードとサプライヤー | 樹脂グレード、サプライヤー、代表ロット、および入手可能な場合は成形条件 | 一方の材料を承認し、別の材料用の設備を購入することを防ぎます。. |
| 色と添加剤 | ナチュラル、白、黒、または着色PE;顔料、充填剤、安定剤、難燃剤、レーザー添加剤 | 吸収、コントラストウィンドウ、臭気、再現性を変化させます。. |
| 表面状態 | 成形品のテクスチャ、光沢、印刷、コーティング、離型剤、または汚染 | 最終的な表面は、外観とレーザーとの相互作用の両方を変化させ得ます。. |
| マーク内容 | ロゴ、シリアル番号、ロット/日付コード、QR、データマトリックス、文字サイズ、またはアートワーク | フィーチャサイズ、要求されるエッジ品質、および検査方法を定義します。. |
| 部品形状 | フィルム、平板、キャップ、ボトル、チューブ、ケーブル外被、パイプ、湾曲したハウジング、またはその他の治具制約 | フォーカス制御、ハンドリング、治具固定、および静的、ロータリー、または移動ライン方式のマーキングを評価すべきかどうかを決定します。. |
| 生産目標 | 出力、ライン速度、ローディング方法、コード検証、耐久性、およびリジェクト基準 | 材料の実現可能性を現実的な機械構成に結び付けます。. |
| 安全データ | SDS、コーティング情報、および該当する場合は排気・吸引に関する制約 | 安全な試作準備とヒューム/排気レビューを支援します。. |
明確な基準に基づいてサンプルを承認する
外観だけでPEサンプルを承認してはならない。プロセスは、意図した生産条件において、視覚、可読性、表面完全性、耐久性、再現性の要件を満たすべきである。.
- 現実的な照明下で要求される視覚的コントラスト
- 想定される読み取り者にとって十分に鮮明な文字またはコードセル
- 許容できない溶融、膨潤、ヘイズ、光沢変化、反り、またはピンホールがないこと
- 許容できる残留物、臭気、および洗浄要件
- 実際の取り扱い、摩耗、洗浄、または曝露要件に適した耐久性
- 代表的な部品、バッチ、および生産条件にわたる再現性
- 意図するローディングまたはライン工程に移行できるサイクル動作
最終承認には代替サンプルを使用しないでください
生産部品が着色、テクスチャ加工、リサイクル、コーティング、充填、または特定のプロセスで成形されている場合、提出サンプルはその状態と一致している必要があります。清浄な天然PEクーポンは、完成品にとって誤った機械方向につながる可能性があります。.
承認されたPE結果を使用して機械を定義する — その逆ではない
サンプルテストで再現可能なマーキングウィンドウが確立されたら、実部品、マーキングフィールド、ローディング方法、生産速度、検査要件、安全境界に合わせて設備を構成できます。.
レーザー光源とパルス挙動
承認されたPEサンプルで、コントラスト、表面品質、再現性の最良のバランスをもたらした波長と光源ファミリーを選択します。.
レンズとマーキングフィールド
必要なフィールドサイズ、文字またはコードサイズ、作動距離を一致させます。より大きなフィールドでも同じ微細ディテール性能が保たれると仮定しないでください。.
治具、回転式、または部品ハンドリング
平坦な部品には標準ワークテーブルを使用できますが、キャップ、チューブ、ケーブル、パイプ、または不規則な成形部品には、専用治具、回転ハンドリング、または多位置ローディングが必要になる場合があります。.
静的、ビジョン、またはフライングワークフロー
部品のばらつき、位置決め公差、ラインの動き、実際のサイクル要件に応じて、静止マーキング、ビジョン支援位置決め、または移動ライン統合を選択してください。.
排気および安全構成
テスト結果と材料情報を使用して、完全な機械レイアウトに対する排気ニーズ、筐体、インターロック、ビーム封じ込め、およびオペレーター安全要件を定義してください。.
データ、検査、生産受入
マークに可変データまたは機械可読コードが含まれる場合は、見積もり前に、データソース、コード生成、リーダーまたは検査方法、拒否ロジック、および生産受入基準を確認してください。.
有用な見積もりのために送付すべき情報
PEファミリーとグレード、判明している場合はサプライヤー、色および添加剤、最終部品の写真またはサンプル、肉厚と寸法、表面状態、アートワークまたはコード、目標とするマーキング結果、必要なマーキング領域、予想生産量またはライン速度、投入方法、検査要件、耐久性基準、および安全または排気に関する制約を含めてください。.
ポリエチレンのレーザーマーキングに関するFAQ
ポリエチレンにレーザーマーキングはできますか?
はい。PEは多くの配合でレーザーマーキングできますが、使用可能な結果はPEの種類、色、添加剤、表面状態、目標とするマーク、および波長によって異なります。最終承認は生産材料に基づいて行う必要があります。.
PEのレーザーマーキングが時々低コントラストになるのはなぜですか?
一部のナチュラルまたは淡色のPE配合は、選択した波長を十分に強く吸収せず、暗く読み取り可能なマークを作成できません。顔料、カーボンブラック、フィラー、およびレーザー感受性添加剤が応答を変化させる可能性があります。.
HDPEはLDPEよりもマーキングしやすいですか?
どちらかが常に容易だと決めつけないでください。密度区分、色、添加剤、肉厚、表面性状、成形条件がすべてコントラストと熱応答に影響し得るため、HDPEとLDPEは別々の材料として試験する必要があります。.
PEマーキングに最適なレーザーはどれですか?
すべてのPE配合に万能な最適光源はありません。UV、ファイバー/MOPA、CO2、場合によってはグリーンを、実際の材料、目標効果、熱感受性、生産要件に応じて評価できます。.
レーザーマーキング添加剤はポリエチレンに役立ちますか?
一部のプロジェクトでは吸収やコントラストを改善できますが、材料配合の一部となるため、樹脂供給元および最終用途要件とともに検討する必要があります。.
1つの承認済み設定を、すべてのPE色やサプライヤーに再利用できますか?
原則として安全に再利用することはできません。色、顔料パッケージ、再生材料含有量、サプライヤー、成形条件の変更により、材料の応答が変わる可能性があります。変更がコントラスト、熱応答、耐久性に影響を与える可能性がある場合は再試験してください。.
汎用PEサンプルで装置を承認できますか?
汎用サンプルは初期スクリーニングには有用ですが、最終的な装置承認には、実際の生産PE部品、またはそのグレード、色、添加剤、厚さ、表面状態に一致するサンプルを使用する必要があります。.
最終ポリエチレン部品、色、マーキング要件を送付してください
PEファミリー、樹脂グレード、サプライヤー、色、添加剤、再生材料含有率、部品形状、肉厚、図柄またはコード、目標コントラストまたは表面効果、サイクル期待値、耐久性基準、および関連する場合はSDSまたは安全上の注意を含めてください。Zhuorui Laserは、見積もり前にサンプル結果を利用してレーザー処理ルートと装置構成を絞り込むことができます。.
お見積り依頼 OEM・カスタムに関するお問い合わせ お問い合わせ