
Penandaan Laser Polietilena
Evaluasi warna PE, aditif, dan risiko kontras rendah sebelum memilih mesin laser marking. HDPE, LDPE, LLDPE, dan UHMWPE dapat menghasilkan tanda yang berbeda, sehingga grade resin akhir, paket pigmen, dan permukaan hasil cetakan harus diuji sebelum persetujuan produksi.
Minta Penawaran Tanyakan Tentang Pengujian Sampel PEYa — tetapi Formulasi PE dan Jendela Kontras Menentukan Apakah Hasilnya Berguna
Polietilena dapat ditandai laser, tetapi hasil yang berhasil tidak dapat disetujui hanya dari nama polimer. HDPE, LDPE, LLDPE, UHMWPE, campuran daur ulang, pigmen, dan aditif dapat merespons secara berbeda terhadap panjang gelombang yang sama. PE alami atau terang dapat menghasilkan kontras yang lemah, sedangkan PE hitam, berbahan pengisi, atau dengan aditif laser dapat merespons jauh lebih kuat.
Mulailah dengan grade PE akhir
Gunakan resin produksi, warna, dan permukaan hasil cetakan untuk pengujian. Kupon PE generik tidak dapat mewakili setiap grade, pemasok, atau formulasi.
Kontras tidak dijamin
Sebuah tanda dapat secara teknis terlihat tetapi tetap gagal memenuhi persyaratan kosmetik atau yang dapat dibaca mesin. Keterbacaan, integritas permukaan, dan kemampuan pengulangan harus diperlakukan sebagai kriteria penerimaan yang terpisah.
Daya yang lebih tinggi bukanlah jalan pintas
Jika material tidak menyerap panjang gelombang yang dipilih dengan baik, menambahkan energi dapat meningkatkan pelelehan, perubahan kilap, atau distorsi tanpa menciptakan kontras yang Anda butuhkan.
Jenis PE, Warna, Aditif, dan Kondisi Permukaan Semuanya Penting
PE adalah keluarga material, bukan satu perilaku penandaan. Keluarga densitas, paket pigmen, bahan pengisi, kandungan daur ulang, dan kondisi permukaan akhir dapat mengubah penyerapan, kontras, kecenderungan meleleh, bau, dan tampilan permukaan.
HDPE
Umum ditemukan pada botol, tutup, wadah, pipa, dan komponen industri cetakan. Tekstur permukaan, warna, dan ketebalan dinding harus disertakan dalam rencana pengujian.
LDPE dan LLDPE
Sering digunakan dalam film, tubing, dan kemasan fleksibel. Deformasi, kekeruhan, pelelehan, dan hilangnya kerataan dapat menjadi sama pentingnya dengan kontras.
UHMWPE
Komponen aus dan komponen gesekan rendah harus diperiksa untuk kekasaran permukaan, serpihan, efek panas, dan apakah tanda tersebut bertahan pada kondisi pemakaian sebenarnya.
PE Campuran atau PE Daur Ulang
Aliran resin campuran dan kandungan daur ulang dapat menimbulkan variasi batch. Perubahan pemasok atau batch harus diperlakukan sebagai alasan untuk memeriksa ulang jendela proses.
Warna dan Pigmen
PE natural, putih, hitam, dan berwarna sebaiknya tidak berbagi satu hasil persetujuan kecuali pengujian membuktikan bahwa semuanya mencapai kontras dan kualitas permukaan yang sama.
Bahan Pengisi dan Aditif
Karbon hitam, bahan pengisi mineral, penstabil, penghambat api, dan aditif peka laser dapat menggeser penyerapan dan mengubah rentang panjang gelombang yang berguna.
Permukaan dan Tekstur Hasil Cetakan
Permukaan mengkilap, matte, bertekstur, atau berbutir cetakan mengubah tampilan tanda dan cara kamera atau pemindai melihat tepi serta kontrasnya.
Pencetakan, Pelapisan, dan Kontaminasi
Tinta, bahan pelapis, agen pelepas, minyak, atau kontaminasi permukaan dapat mengubah masalah PE telanjang menjadi masalah penghilangan lapisan. Uji susunan permukaan yang sebenarnya.
Aditif peka laser adalah keputusan material
Jika formulasi yang ada tidak dapat menghasilkan kontras yang diperlukan, aditif yang peka terhadap laser mungkin layak dievaluasi bersama pemasok resin. Hal itu mengubah jalur kualifikasi material, sehingga harus disetujui bersama dengan formulasi PE final, bukan diperlakukan sebagai penyesuaian pengaturan mesin.
Bagian Polietilena Ditandai untuk Identifikasi, Ketertelusuran, dan Informasi Produk
Persyaratan penandaan biasanya berasal dari produk dan proses produksi. Keluarga PE yang sama mungkin memerlukan logo sederhana pada satu komponen dan kode kecil yang dapat dibaca mesin pada komponen lain, yang mengubah kriteria penerimaan dan penyiapan peralatan.
Botol, Tutup, dan Kemasan
Kebutuhan umum mencakup identifikasi lot atau batch, informasi tanggal, kode produk, branding, dan data variabel pada wadah, penutup, dan komponen kemasan.
Pipa, Tabung, dan Selubung Kabel
Identifikasi berulang, jenis produk, kode produksi, dan tanda ketertelusuran mungkin perlu dicetak sepanjang produk PE yang panjang atau silindris. Pergerakan komponen dan stabilitas fokus menjadi penting.
Komponen Otomotif dan EV
Reservoir cetakan, penutup, klip, dan bagian PE lainnya mungkin memerlukan nomor bagian, informasi seri atau batch, pengenal perakitan, atau kode ketertelusuran yang dapat dibaca mesin.
Komponen Listrik dan Utilitas
Selubung PE, komponen pelindung, dan produk terkait kabel mungkin memerlukan identifikasi, informasi pemasangan, atau ketertelusuran dengan tetap mempertahankan permukaan fungsional.
Produk Konsumen
Wadah, gagang, komponen rumah tangga, dan produk cetakan dapat menggunakan tanda laser untuk logo, identifikasi model, informasi produk, atau dekorasi yang tahan lama.
Penggunaan yang Diatur atau Medis
Jika PE digunakan dalam produk yang diatur, persyaratan identifikasi dan ketertelusuran mungkin lebih menuntut. Persyaratan material, keterbacaan, daya tahan, dan dokumentasi harus divalidasi untuk penggunaan akhir yang sebenarnya.
Gunakan Bagian PE yang Sudah Jadi untuk Menilai Kontras dan Keterbacaan
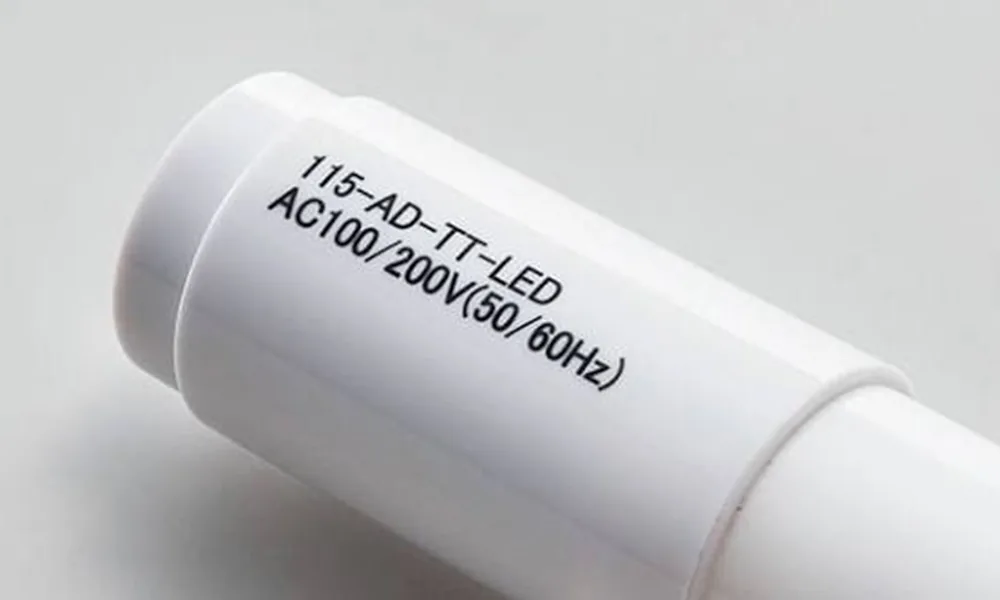
Contoh polietilena ini menunjukkan teks gelap pada bagian hasil cetakan berwarna putih. Ini berguna untuk menilai jenis kontras visual yang mungkin ditargetkan oleh proyek penandaan PE, tetapi tidak boleh dianggap sebagai hasil universal untuk setiap kelas PE, warna, atau paket aditif.
Untuk persetujuan produksi, bandingkan kelas resin sebenarnya, permukaan hasil cetakan, ketebalan dinding, dan kode atau desain grafis yang diperlukan dalam kondisi penglihatan atau pembacaan yang dimaksud.
Tentukan Informasinya Sebelum Menentukan Lasernya
Konten penandaan mengendalikan lebar garis minimum, ukuran kode, persyaratan kontras, toleransi posisi, dan metode inspeksi. Logo besar dan kode Data Matrix kecil tidak boleh dinilai sebagai tugas penandaan yang sama.
Branding dan ID Produk
Logo, nama model, dan pengenal produk biasanya lebih mengutamakan konsistensi tampilan serta tepi yang bersih.
Data Ketertelusuran
Informasi nomor seri, lot, batch, dan tanggal memerlukan pembentukan karakter yang dapat diulang dan kontras yang stabil di seluruh rentang produksi.
Kode yang Dapat Dibaca Mesin
QR, Data Matrix, dan barcode harus disetujui dengan pembaca yang dituju, ukuran kode, kondisi pencahayaan, dan permukaan produksi yang sebenarnya.
Tanda Garis atau Posisi
Produk panjang mungkin memerlukan identifikasi berulang, tanda orientasi, atau tanda jarak, yang dapat mengalihkan proyek dari penandaan statis ke integrasi lini.
Pilih Hasil yang Dibutuhkan Sebelum Membandingkan Mesin
Uji PE yang berguna harus menetapkan seperti apa marka jadi nantinya dan bagaimana marka tersebut akan diterima. Kontras tinggi, terang pada gelap, gelap pada terang, tekstur taktil, penghilangan lapisan, dan kode yang dapat dibaca mesin merupakan target proses yang berbeda.
Tanda Gelap yang Terlihat
Berguna hanya jika formulasi menghasilkan kontras yang stabil tanpa pelelehan atau perubahan kilap yang tidak dapat diterima.
Tanda Terang atau Berbusa
Dapat cocok untuk formulasi yang lebih gelap tertentu bila efek permukaan pucat atau sedikit menonjol dapat diterima.
Teks atau Kode Halus
Memerlukan definisi tepi dan kontras sel yang cukup untuk pembaca yang dituju serta kondisi pencahayaan.
Tekstur atau Ukiran
Dapat cocok untuk tanda utilitas, tetapi kekasaran, serpihan, perubahan dimensi, dan efek panas harus diperiksa.
Penghilangan Lapisan
Berlaku bila tinta, pelapis, atau lapisan atas lainnya dihilangkan, bukan dengan mengubah PE tanpa lapisan secara langsung.
| Hasil target | Penggunaan tipikal | Risiko utama pada PE | Pemeriksaan penerimaan |
|---|---|---|---|
| Marka gelap berkontras tinggi | Teks, logo, dan kode | Kontras lemah atau tidak stabil pada PE alami/terang | Kontras, kualitas tepi, kondisi pencahayaan, dan keterulangan batch |
| Tanda terang atau berbusa | PE gelap atau berwarna tertentu | Pembengkakan, perubahan kilap, atau tampilan yang tidak konsisten | Ketinggian permukaan, tampilan, perubahan taktil, dan daya tahan |
| Nomor seri halus / Data Matrix | Ketertelusuran | Sel membulat, kontras sel rendah, atau kegagalan pembaca | Ukuran kode minimum, hasil pembaca, dan keterulangan siklus penuh |
| Tekstur / pengukiran | Tanda fungsional atau taktil | Pelelehan, kekasaran, serpihan, atau perubahan dimensi | Kedalaman, kebersihan, efek panas, dan kebutuhan pembersihan pascaproses |
| Penghilangan pelapis / tinta | PE berlapis atau tercetak | Penghilangan tidak merata atau kerusakan substrat | Penghilangan lapisan, perlindungan substrat, asap, dan perilaku keausan |
Resin PE yang Sama Dapat Memerlukan Pengaturan Berbeda pada Film, Botol, Tutup, atau Pipa
Geometri mengubah toleransi panas, kontrol fokus, pemasangan fixtur, area penandaan yang dapat diakses, dan cara komponen bergerak melalui mesin. Faktor-faktor ini harus ditentukan sebelum optik akhir, metode penanganan, atau jalur otomasi dipilih.
Film Tipis dan Kemasan Fleksibel
Kekakuan rendah dan massa termal rendah dapat membuat kerutan, kekeruhan, lubang jarum, atau hilangnya kerataan menjadi lebih penting. Tegangan dan gerakan web juga harus dipertimbangkan untuk penandaan online.
Botol dan Wadah Berdinding Tipis
Pemanasan lokal dapat muncul sebagai distorsi, penyok, atau perubahan kilap. Uji pada ketebalan dinding dan permukaan hasil cetakan yang sebenarnya, bukan hanya pada pelat tebal.
Tutup dan Komponen Cetakan Kecil
Bagian kecil mungkin memerlukan perlengkapan cekam atau penentuan posisi berbasis visi. Bagian atas melengkung, rusuk, dan tekstur hasil cetakan dapat mengurangi area penandaan datar yang dapat digunakan.
Tabung, Kabel, dan Pipa
Kelengkungan mengubah fokus di sepanjang marka. Produk panjang mungkin juga memerlukan penanganan rotari, gerakan tersinkronisasi, atau penandaan terbang alih-alih perlengkapan cekam stasioner sederhana.
Bagian Datar Besar
Area penandaan yang besar dapat memerlukan bidang yang lebih luas, beberapa posisi, atau pergerakan benda kerja. Bidang yang lebih lebar tidak boleh diasumsikan dapat mempertahankan kemampuan detail halus yang sama.
Komponen Berlapis atau Multi-Lapisan
Ketebalan dinding saja tidak cukup. Permukaan yang dicetak, dilaminasi, atau dilapisi harus diperlakukan sebagai tumpukan lapisan yang lengkap karena lapisan teratas dapat mengendalikan interaksi laser yang pertama.
Geometri dapat mengubah konfigurasi mesin bahkan ketika sumber laser tetap sama
Setelah respons material dapat diterima, bentuk dan ukuran komponen menentukan apakah pekerjaan memerlukan meja standar, fixture khusus, sumbu putar, pemosisian visi, bidang kerja yang lebih besar, konveyor, atau integrasi flying-marking.
Gunakan Rute Penyaringan Praktis Alih-alih Memilih Hanya Berdasarkan Nama PE
Panjang gelombang laser, formulasi PE, dan hasil target harus bekerja sama. UV, serat inframerah-dekat/MOPA, CO2, dan rute hijau bersyarat dapat menghasilkan respons yang berbeda. Uji pertama harus dipilih berdasarkan warna aktual, paket aditif, sensitivitas permukaan, dan marka yang diinginkan — bukan hanya dari watt.
Zhuorui Laser dapat membandingkan arah uji sampel yang praktis menggunakan Mesin penandaan laser UV, sistem fiber atau MOPA fiber, mesin laser marking CO2 dan, jika sampel nyata memang membenarkannya, rute laser hijau.
| Kondisi / target PE | Rute pertama untuk disaring | Apa yang menentukan langkah berikutnya |
|---|---|---|
| PE alami, putih, atau terang yang memerlukan penandaan gelap | Skrining UV lebih awal; bandingkan panjang gelombang lain jika kontras masih lemah | Jika formulasi tidak memiliki jendela kontras yang berguna, tinjau strategi pigmen/aditif alih-alih hanya meningkatkan energi. |
| PE hitam, gelap, berpengisi, atau aditif laser | Skrining fiber/MOPA lebih awal saat penyerapan inframerah dekat masuk akal | Bandingkan UV ketika detail halus, kualitas permukaan kosmetik, atau kerusakan terkait panas menjadi faktor pembatas. |
| PE film tipis atau PE berdinding tipis | Skrining UV lebih awal dengan pemeriksaan deformasi dan permukaan | Tolak setiap rute yang menghasilkan kontras yang dapat diterima hanya dengan menyebabkan kerutan, lubang jarum, kekeruhan, atau perubahan dimensi. |
| PE yang dicetak atau dilapisi | Uji lapisan atas aktual dan substrat secara bersamaan | Pilih rute yang menghilangkan atau mengubah lapisan yang dimaksud tanpa kerusakan substrat yang tidak dapat diterima. |
| Hasil berupa tekstur atau jenis ukiran | Evaluasi CO2 atau rute lain yang memberikan perubahan permukaan yang dapat dikendalikan | Terima hanya jika pelelehan, kekasaran, asap, serpihan, dan perubahan dimensi tetap berada dalam persyaratan produk. |
| PE yang tidak diketahui, didaur ulang, atau sangat bervariasi | Tidak ada satu rute default tunggal — jalankan matriks panjang gelombang/sampel yang kecil | Gunakan jendela proses yang paling dapat diulang di seluruh batch yang representatif, bukan tanda sekali jalan yang terlihat paling bagus. |
Laser hijau adalah rute perbandingan bersyarat, bukan jawaban default
Jika pengujian UV dan inframerah dekat tidak menghasilkan keseimbangan yang dapat diterima antara kontras dan kualitas permukaan, panjang gelombang hijau dapat dievaluasi ketika peralatan yang sesuai dan respons PE aktual membenarkan perbandingan tersebut.
Ketahui Seperti Apa Uji PE yang Gagal Sebelum Anda Menyetujui Proses
Uji coba PE yang paling berguna bukanlah uji coba yang menghasilkan satu tanda paling gelap. Uji coba yang paling berguna adalah yang menghasilkan hasil yang diperlukan secara berulang tanpa merusak komponen, menciptakan kode yang tidak terbaca, atau menimbulkan masalah produksi atau keselamatan yang tidak dapat diterima.
Kontras Lemah atau Tanpa Kontras
Panjang gelombang atau formulasi yang dipilih tidak menghasilkan perubahan optik yang cukup untuk hasil visual atau pembaca yang dibutuhkan.
Pelelehan, Perubahan Kilap, atau Pembengkakan
Proses tersebut menciptakan perubahan permukaan yang terlihat sebelum kontras yang dapat diterima tercapai.
Pelengkungan, Kekeruhan, atau Lubang Jarum
Kegagalan ini sangat penting terutama pada film tipis, wadah berdinding tipis, dan komponen PE yang sensitif terhadap panas.
Keterbacaan Kode yang Buruk
Sel atau tepi karakter menjadi membulat, tidak konsisten, atau kontrasnya terlalu rendah untuk pembaca yang dimaksud.
Variasi Antarbatch
Perubahan kandungan daur ulang, pigmen, atau pemasok dapat menggeser proses ke luar rentang yang disetujui.
Residu, Bau, atau Asap
Pemrosesan berulang dapat menimbulkan kontaminasi atau kebutuhan ekstraksi bahkan ketika tanda visual tampak dapat diterima.
Keselamatan adalah salah satu bagian dari tinjauan kegagalan
PE daur ulang yang tidak diketahui, pelapis, tinta, pengisi, atau struktur plastik campuran harus ditinjau sebelum pengujian. Jika formulasinya tidak pasti, minta SDS atau informasi material, pisahkan PE dari plastik terhalogenasi atau yang tidak diketahui, dan evaluasi asap, bau, residu, ekstraksi, filtrasi, selungkup, interlock, henti darurat, dan penahanan berkas untuk sistem laser aktual.
Gunakan Komponen Produksi Final dan Setujui Baik Tanda maupun Jendela Proses
Validasi sampel PE harus menjawab dua pertanyaan berbeda: dapatkah tanda yang diperlukan diproduksi, dan dapatkah diproduksi secara berulang tanpa masalah permukaan, geometri, keselamatan, atau siklus yang tidak dapat diterima? Uji grade PE final, warna, hasil akhir cetakan, dan kondisi produksi yang representatif.
| Contoh masukan | Apa yang harus disediakan | Mengapa ini penting |
|---|---|---|
| Jenis PE | HDPE, LDPE, LLDPE, UHMWPE, campuran atau aliran daur ulang | Keluarga dan campuran PE yang berbeda dapat mengubah respons panas dan kontras. |
| Grade dan pemasok | Grade resin, pemasok, batch representatif, dan kondisi pencetakan jika tersedia | Mencegah menyetujui satu material dan membeli peralatan untuk material lain. |
| Warna dan aditif | PE natural, putih, hitam, atau berwarna; pigmen, bahan pengisi, penstabil, penghambat api, dan aditif laser | Mengubah absorpsi, jendela kontras, bau, dan repetabilitas. |
| Kondisi permukaan | Tekstur hasil cetakan, kilap, pencetakan, pelapisan, agen pelepas, atau kontaminasi | Permukaan akhir dapat mengubah baik penampilan maupun interaksi laser. |
| Konten tanda | Logo, nomor seri, kode lot/tanggal, QR, Data Matrix, ukuran teks, atau desain grafis | Menentukan ukuran fitur, kualitas tepi yang dipersyaratkan, dan metode inspeksi. |
| Geometri part | Film, pelat datar, tutup, botol, tabung, selubung kabel, pipa, rumah melengkung, atau batasan fixture lainnya | Menentukan kontrol fokus, penanganan, pemasangan fixture, dan apakah penandaan statis, rotari, atau jalur bergerak harus dievaluasi. |
| Target produksi | Output, kecepatan lini, metode pemuatan, verifikasi kode, daya tahan, dan kriteria penolakan | Menghubungkan kelayakan material dengan konfigurasi mesin yang realistis. |
| Data keselamatan | SDS, informasi pelapisan, dan batasan ekstraksi bila relevan | Mendukung persiapan uji coba yang aman dan tinjauan asap/ekstraksi. |
Setujui Sampel Berdasarkan Kriteria yang Jelas
Jangan menyetujui sampel PE hanya berdasarkan tampilannya. Proses harus memenuhi persyaratan visual, keterbacaan, integritas permukaan, daya tahan, dan kemampuan pengulangan dalam kondisi produksi yang dimaksud.
- Kontras visual yang diperlukan dalam pencahayaan yang realistis
- Karakter atau sel kode yang cukup tajam bagi pembaca yang dituju
- Tidak ada pelelehan, pembengkakan, kekeruhan, perubahan kilap, pelengkungan, atau lubang jarum yang tidak dapat diterima
- Persyaratan residu, bau, dan pembersihan yang dapat diterima
- Durabilitas yang sesuai dengan persyaratan penanganan, abrasi, pembersihan, atau paparan yang sebenarnya
- Keterulangan di seluruh bagian, batch, dan kondisi produksi yang representatif
- Perilaku siklus yang dapat ditransfer ke proses pemuatan atau lini yang dimaksud
Jangan gunakan sampel pengganti untuk persetujuan akhir
Jika bagian produksi diberi warna, bertekstur, didaur ulang, dilapisi, diberi pengisi, atau dicetak dalam proses tertentu, sampel yang diajukan harus sesuai dengan kondisi tersebut. Kupon PE alami yang bersih dapat menyebabkan arah mesin yang salah untuk produk jadi.
Gunakan Hasil PE yang Disetujui untuk Menentukan Mesin — Bukan Sebaliknya
Setelah uji sampel menetapkan jendela penandaan yang dapat diulang, peralatan dapat dikonfigurasi berdasarkan komponen sebenarnya, bidang penandaan, metode pemuatan, laju produksi, kebutuhan inspeksi, dan batas keselamatan.
Sumber Laser dan Perilaku Pulsa
Pilih panjang gelombang dan keluarga sumber yang menghasilkan keseimbangan terbaik antara kontras, kualitas permukaan, dan keterulangan pada sampel PE yang disetujui.
Lensa dan Bidang Penandaan
Cocokkan ukuran bidang yang diperlukan, ukuran karakter atau kode, dan jarak kerja. Jangan berasumsi bahwa bidang yang lebih besar akan mempertahankan kinerja detail halus yang sama.
Fixture, Rotary, atau Penanganan Part
Part datar dapat menggunakan meja kerja standar, sedangkan tutup, tabung, kabel, pipa, atau part cetakan tidak beraturan mungkin memerlukan fixture khusus, penanganan rotary, atau pemuatan multi-posisi.
Alur Kerja Statis, Visi, atau Flying
Pilih penandaan statis, pemosisian berbantuan visi, atau integrasi jalur bergerak sesuai dengan variasi part, toleransi pemosisian, gerakan lini, dan kebutuhan siklus aktual.
Konfigurasi Ekstraksi dan Keselamatan
Gunakan hasil pengujian dan informasi material untuk menentukan kebutuhan ekstraksi, enklosur, interlock, penahanan berkas, dan persyaratan keselamatan operator untuk tata letak mesin secara keseluruhan.
Data, Inspeksi, dan Penerimaan Produksi
Jika tanda berisi data variabel atau kode yang dapat dibaca mesin, konfirmasikan sumber data, pembuatan kode, metode pembaca atau inspeksi, logika penolakan, dan kriteria penerimaan produksi sebelum penawaran.
Apa yang harus dikirim untuk penawaran yang berguna
Sertakan keluarga dan grade PE, pemasok jika diketahui, warna dan aditif, foto atau sampel komponen akhir, ketebalan dinding dan dimensi, kondisi permukaan, desain atau kode, hasil penandaan yang diinginkan, area penandaan yang diperlukan, output yang diharapkan atau kecepatan lini, metode pemuatan, persyaratan inspeksi, kriteria daya tahan, serta batasan keselamatan atau ekstraksi apa pun.
FAQ Penandaan Laser Polietilena
Dapatkah polietilena ditandai dengan laser?
Ya. PE dapat ditandai dengan laser dalam banyak formulasi, tetapi hasil yang dapat digunakan bergantung pada jenis PE, warna, aditif, kondisi permukaan, tanda yang diinginkan, dan panjang gelombang. Persetujuan akhir harus didasarkan pada material produksi.
Mengapa penandaan laser PE terkadang memiliki kontras rendah?
Beberapa formulasi PE alami atau terang tidak menyerap panjang gelombang yang dipilih dengan cukup kuat untuk menghasilkan tanda gelap yang dapat terbaca. Pigmen, karbon hitam, bahan pengisi, dan aditif yang sensitif terhadap laser dapat mengubah responsnya.
Apakah HDPE lebih mudah ditandai daripada LDPE?
Jangan berasumsi bahwa salah satunya selalu lebih mudah. Keluarga densitas, warna, aditif, ketebalan dinding, tekstur permukaan, dan kondisi pencetakan semuanya dapat memengaruhi kontras dan respons panas, sehingga HDPE dan LDPE harus diuji sebagai material yang terpisah.
Laser mana yang terbaik untuk penandaan PE?
Tidak ada sumber terbaik yang universal untuk setiap formulasi PE. UV, fiber/MOPA, CO2, dan terkadang laser hijau dapat dievaluasi sesuai dengan material aktual, efek yang ditargetkan, sensitivitas panas, dan kebutuhan produksi.
Apakah aditif penandaan laser membantu polietilena?
Aditif tersebut dapat meningkatkan penyerapan atau kontras pada beberapa proyek, tetapi aditif itu menjadi bagian dari formulasi material dan harus ditinjau bersama pemasok resin dan persyaratan penggunaan akhir.
Dapatkah satu pengaturan yang disetujui digunakan ulang untuk setiap warna atau pemasok PE?
Tidak aman secara default. Perubahan warna, paket pigmen, kandungan daur ulang, pemasok, atau kondisi pencetakan dapat mengubah respons material. Uji ulang jika perubahan tersebut dapat memengaruhi kontras, respons panas, atau daya tahan.
Dapatkah saya menyetujui mesin berdasarkan sampel PE generik?
Sampel generik berguna untuk penyaringan awal, tetapi persetujuan akhir mesin harus menggunakan part PE produksi aktual atau sampel yang sesuai dengan grade, warna, aditif, ketebalan, dan kondisi permukaannya.
Kirim Part Polietilena Final, Warna, dan Persyaratan Penandaan
Sertakan keluarga PE, grade resin, pemasok, warna, aditif, kandungan daur ulang, geometri part, ketebalan dinding, artwork atau kode, target kontras atau efek permukaan, ekspektasi siklus, kriteria daya tahan, dan SDS atau catatan keselamatan bila relevan. Zhuorui Laser dapat menggunakan hasil sampel untuk mempersempit rute laser dan konfigurasi mesin sebelum penawaran harga.
Minta Penawaran Permintaan OEM & Custom Hubungi Kami