
POM-Acetal-Laserbeschriftung
Qualifizieren Sie POM, Acetal oder Polyoxymethylen anhand von Harzsorte, Farbe, Additivpaket, Kontrastziel, Geruchskontrolle und Prozessfenster, bevor Sie eine Laserbeschriftungsmaschine auswählen. POM kann für Präzisionsteile nützlich sein, ist jedoch formulierungsempfindlich und sollte nicht allein anhand des Materialnamens freigegeben werden.
Fordern Sie einen POM-Mustertest an Fragen Sie nach der POM-KompatibilitätPOM kann per Laser markiert werden, aber Kontrast und Geruch müssen gemeinsam gesteuert werden
POM-Acetal ist ein teilkristalliner technischer Kunststoff, der für Präzisions-, Verschleiß- und reibungsarme Teile verwendet wird. Lasermarkierung ist möglich, aber POM hat oft ein engeres nutzbares Prozessfenster als Kunststoffe, die Nahinfrarotenergie von Natur aus gut absorbieren. Schwarzes, gefülltes oder lasermarkierbares POM kann sich ganz anders verhalten als naturfarbenes oder weißes POM.
Kontrast ist typabhängig
Schwarzes POM kann unter ausgewählten Faserparametern einen nutzbaren Kontrast erzeugen, während naturfarbenes oder weißes POM Additive, Maskierung, UV-/Grün-Screening oder einen anderen Weg benötigen kann.
Geruch ist ein Prozesswarnsignal
Wenn die Markierung starkes Verbrennen, starken Geruch oder sichtbare Zersetzung erfordert, kann das Ergebnis außerhalb eines sinnvollen Produktionsfensters liegen, selbst wenn der Text lesbar ist.
Parameter dürfen nicht blind übernommen werden
Leistung, Frequenz, Geschwindigkeit, Schraffurabstand, Fokuszustand und Anzahl der Durchgänge beeinflussen sich gegenseitig. Eine Einstellung, die auf einer POM-Platte funktioniert, kann bei einer anderen Farbe, spritzgegossenen Oberfläche oder Additivpaket versagen.
Wählen Sie einen Laser nicht allein anhand von “POM” aus
Eine sinnvolle Empfehlung benötigt drei Eingangsgrößen gemeinsam: das genaue Acetalmaterial, die benötigte Markierung und die Art und Weise, wie das Teil hergestellt wird. Dieselbe POM-Familie kann eine andere Laserquelle, Linse, Halterung oder Absaugung erfordern, wenn sich Farbe, Codegröße, Geometrie oder Taktzeit ändern.
Materialzustand
Bestätigen Sie POM-C oder POM-H, Lieferantengüte, Farbe, Füllstoffe, Schmierstoffe, Lasermarkierungsadditive, geformte oder bearbeitete Oberfläche und etwaige Konformitätsbeschränkungen.
Markierungsanforderung
Legen Sie fest, ob Sie eine sichtbare Identifikation, ein Logo, eine Seriennummer, einen kleinen Data-Matrix-Code, eine kosmetische Markierung oder ein tiefer texturiertes Ergebnis benötigen.
Produktionsbedingung
Geben Sie Teilegeometrie, Markierungsbereich, Beschickungsmethode, erforderliche Teile pro Stunde, Prüfmethode und etwaige Vorrichtungs-, Rotations-, Vision- oder Automatisierungsbeschränkungen an.
Welche Acetal-Sorte markieren Sie eigentlich?
POM hat nicht nur ein Lasermarkierungsverhalten. Homopolymer, Copolymer, Farbe, Füllstoffe, Schmierstoffpakete, Anforderungen an Lebensmittelkontakt, medizinische Einschränkungen und die Oberflächengüte bearbeiteter Flächen können alle das akzeptable Prozessfenster verändern.
POM-C-Copolymer
Häufiger Acetal-Weg mit vielen Industriesorten. Bestätigen Sie, ob es sich um Standard, gefüllt, eingefärbt, lasermarkierbar handelt oder für Lebensmittel-, Medizin- oder Förderbandkontakt vorgesehen ist.
POM-H-Homopolymer
Wird oft mit Acetal vom Delrin-Typ assoziiert. Es sollte separat getestet werden, weil Kristallinität, thermische Reaktion und Lieferantengüte das Fenster verschieben können.
Schwarzes oder dunkles POM
Dunkle Pigmente können in einigen Nahinfrarot-Tests die Absorption und den Kontrast verbessern. Prüfen Sie dennoch Oberflächenrauheit, Ablation, Geruch und Codelesbarkeit.
Weißes oder naturfarbenes POM
Oft schwieriger für die direkte dunkle Markierung. Eine lasermarkierbare Type, ein Additiv, ein Maskierungsverfahren, UV- oder Grün-Screening könnten eine Bewertung wert sein.
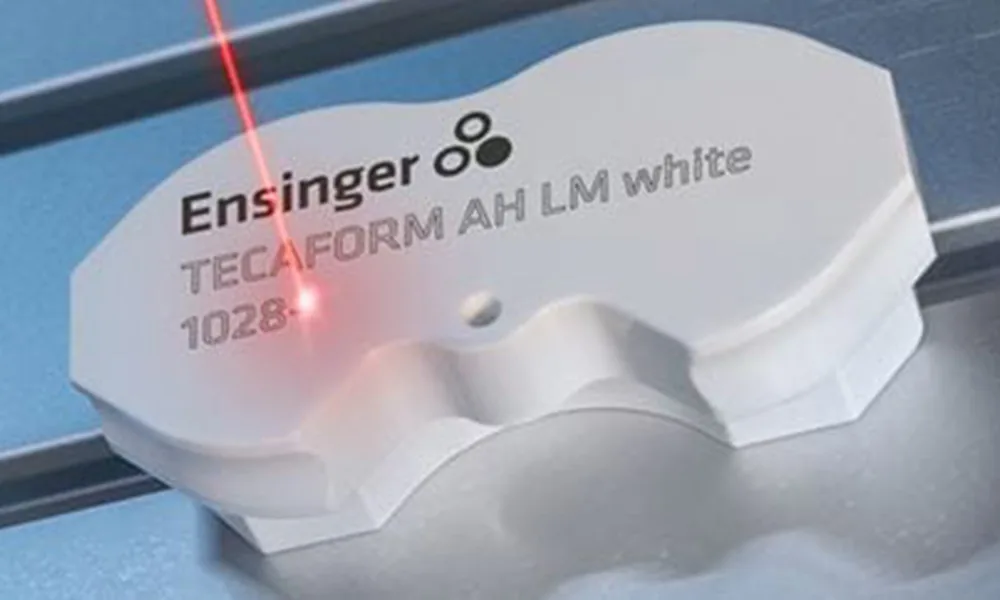
Lasermarkierbares weißes Acetal kann eine sehr unterschiedliche Reaktion zeigen
Dieses weiße POM-/Acetal-Beispiel zeigt, warum die genaue Harzformulierung entscheidend ist. Eine lasermarkierbare Type kann ein dunkles, lesbares Ergebnis erzeugen, das für gewöhnliches naturfarbenes oder weißes POM nicht vorausgesetzt werden sollte.
Verwenden Sie dieses Bild als Beispiel für das Materialverhalten von POM, nicht als allgemeine Leistungsgarantie. Die endgültige Freigabe hängt weiterhin von der tatsächlichen Produktionssorte, der Oberfläche und den Markierungsanforderungen ab.
Lasermarkierbares POM ist eine Materialwahl, nicht nur eine Maschineneinstellung
Einige modifizierte POM-C-Typen sind darauf ausgelegt, kontrastreiche Lasermarkierungen zu erzeugen. Wenn das Produktdesign einen Harzwechsel zulässt, vergleichen Sie ein lasermarkierbares Acetal mit der aktuellen Type, bevor Sie dem Standard-POM ein enges, rauchiges Parameterfenster aufzwingen.
Wo POM eingesetzt wird und warum diese Teile markiert werden müssen
POM wird häufig für reibungsarme, verschleißfeste und formstabile Komponenten ausgewählt. Bei diesen Teilen ist die Lasermarkierung üblicherweise für Identifikation, Rückverfolgbarkeit, Montagekontrolle oder sichtbare Produktinformationen erforderlich und nicht nur zur Dekoration.
Automobil-Clips, Führungen und Mechanismen
Typische Anforderungen umfassen Teilenummern, Lieferantencodes, Chargeninformationen und Montagekennzeichnungen auf kleinen spritzgegossenen Acetalbauteilen.
Elektrische und elektromechanische Bauteile
Steckverbinder, Schalterkomponenten und Isoliermechanismen benötigen möglicherweise Modell-IDs, Orientierungsmarkierungen, Rückverfolgbarkeitscodes oder Prüfidentifikatoren.
Zahnräder, Buchsen und mechanische Präzisionsteile
Diese Teile benötigen häufig Komponenten-IDs, Chargencodes oder Montagereferenzen, ohne so viel Material abzutragen, dass Passung, Verschleißflächen oder die dimensionale Funktion beeinträchtigt werden.
Förder- und Handhabungskomponenten
Kettenräder, Rollen, Kettenglieder und Verschleißteile benötigen möglicherweise Chargen-, Wartungs- oder Austauschkennzeichnungen, die bei normaler Handhabung lesbar bleiben.
Mechanismen in Geräten und Konsumgütern
Sichtbare POM-Teile können Logos, Symbole oder Modellinformationen erfordern, während Glanzänderung, Rauheit und Verfärbung der Umgebung unter Kontrolle gehalten werden.
Regulierte oder dokumentationssensible Teile
Wenn POM in regulierten Produkten verwendet wird, muss die Kennzeichnung zusammen mit der endgültigen Harzsorte, der Reinigungs- oder Sterilisationsumgebung, den Dokumentationsanforderungen und dem anwendungsspezifischen Zulassungsprozess geprüft werden.
Was wird üblicherweise auf POM-Teilen markiert?
Der Kennzeichnungsinhalt verändert die erforderliche Spotgröße, den Kontrast, die Füllstrategie und die Prüfmethode. Ein großes Logo und ein kleiner Data Matrix sollten nicht mit denselben Abnahmekriterien qualifiziert werden.
Teileidentifikation
Teilenummer, Modell, Komponenten-ID, Kavitätenreferenz oder Identifikation der Produktfamilie.
Rückverfolgbarkeit
Seriennummer, Losnummer, Chargencode, Produktionsdatum, QR-Code oder Data Matrix.
Montage und Prüfung
Orientierungsmarken, Positionsreferenzen, Prüfmarken, Linien- oder Stationskennungen und Montagekontrollsymbole.
Marken- und Benutzerinformationen
Logos, einfache Symbole und sichtbare Kennzeichnungen, bei denen es auf das optische Erscheinungsbild und die Qualität der umgebenden Oberfläche ankommt.
Kleine maschinenlesbare Codes
Feine Data-Matrix- oder QR-Module erfordern schärfere Kanten, ausreichenden Kontrast und eine gleichbleibende Fokussierung als gewöhnlicher Text.
Gemischte Inhalte
Viele Produktionsteile kombinieren ein Logo, menschenlesbaren Text und einen Code. Das kleinste kritische Merkmal sollte den Abnahmestandard für die Musterprüfung bestimmen.

Kleine Codes benötigen einen anderen Abnahmestandard als ein großes Logo
Ein kompakter Data-Matrix-Code und eine seriennummernartige Markierung hängen von Modulkanten, Kontrast und Fokuskonsistenz ab. Für POM sollte der kleinste Produktionscode am realen Bauteil qualifiziert werden, statt den Prozess anhand einer größeren Textmarkierung freizugeben.
Repräsentatives Polymer-Codebeispiel. Es unterstützt den Kontext für Code-Design und Prüfung, belegt jedoch nicht das Ergebnis bei jeder POM-Formulierung.
Definieren Sie das Ergebnis, bevor Sie den Laserweg wählen
“Kann es eine Markierung erzeugen?” ist nicht genug. Die entscheidende Frage ist, ob die tatsächliche POM-Sorte den erforderlichen Kontrast, die Codequalität und die Oberflächenbeschaffenheit bei einer praktikablen Produktionsgeschwindigkeit erzeugen kann.
Hochkontrast-Identifizierung
Priorisieren Sie einfaches visuelles Ablesen, kontrollierten Hell-Dunkel-Kontrast und begrenzte Oberflächenschädigung.
Maschinenlesbare Codes
Priorisieren Sie Moduldefinition, Kantenschärfe, stabilen Kontrast und reproduzierbare Scannerleistung beim kleinsten erforderlichen Code.
Kosmetische Markierung
Priorisieren Sie gleichmäßige Füllung, saubere Kanten, kontrollierte Glanzveränderung und minimale Verfärbung um Logos oder sichtbaren Text herum.
Flache dauerhafte Markierung
Nutzen Sie kontrollierte Oberflächenmodifikation, wenn die Identifikation sichtbar bleiben muss, ohne nennenswerten Materialabtrag oder Dimensionsänderung.
Textur- oder Gravureffekt
Wenn sichtbare Tiefe oder Textur akzeptabel ist, wägen Sie den Zielkonflikt mit Rauheit, Rauch, Geruch, Ablagerungen und möglichen Maßänderungen ab.
Produktionsabnahme
Für jedes Zielergebnis sind das kleinste Merkmal, das akzeptable Aussehen, die Regel zur Codelesbarkeit, die Haltbarkeitserwartung und die maximal akzeptable Zykluszeit zu definieren.
Wie Form, Wandstärke und Bauteilgröße den Markierungsplan verändern
POM-Lasermarkierung ist nicht nur ein Materialreaktionsproblem. Die Geometrie bestimmt Fokusstabilität, Zugänglichkeit, Wärmeempfindlichkeit, Wiederholgenauigkeit der Vorrichtung und ob ein standardmäßiger Flachfeld-Aufbau ausreicht.
Flache Formteile
Üblicherweise der einfachste Fall, um eine stabile Fokusebene und eine gleichmäßige Markierungsqualität über das erforderliche Feld hinweg aufrechtzuerhalten.
Gekrümmte Teile und Buchsen
Krümmung kann die Oberfläche aus dem Fokus bewegen. Eine schmale Markierung passt möglicherweise noch in einen Flachfeld-Aufbau, während größere Umfangsbereiche eine Rotationshandhabung oder eine andere Fokussierungsstrategie erfordern können.
Zahnräder und unregelmäßige Teile
Die Markierungsqualität kann ebenso stark von einer reproduzierbaren Ausrichtung und Vorrichtungsbezugspunkten abhängen wie von den Laserparametern. Zähne, Absätze und vertiefte Bereiche können außerdem den Zugang einschränken.
Dünnwandiges POM
Verwenden Sie ein konservatives thermisches Fenster, da übermäßige lokale Wärme oder Materialabtrag Verformungen, ein einfallstellenartiges Aussehen oder kosmetische Schäden verursachen können.
Große Teile
Prüfen Sie die Größe des Markierfelds, den Arbeitsabstand, den Zugang zum Teil und ob das Werkstück zwischen mehreren Markierungspositionen bewegt werden muss.
Kleine Präzisionsteile
Wiederholgenauigkeit der Vorrichtung, Codegröße, Fokusstabilität und Merkmalsauflösung werden wichtiger, je kleiner die verfügbare Markierungsfläche ist.
Bearbeitete Oberflächen
Werkzeugspuren, Öl, Reinigungsrückstände und lokale Spannungen können das sichtbare Ergebnis verändern. Testen Sie den endgültigen bearbeiteten und gereinigten Zustand statt eines Rohharz-Probekörpers.
Montierte Komponenten
Bestätigen Sie den Zugang, nahe gelegene wärmeempfindliche Teile, die Beschickungsmethode und ob der Laser die vorgesehene Oberfläche erreichen kann, ohne Handhabungs- oder Sicherheitsprobleme zu verursachen.
POM-Kontrast hängt von Farbe, Additiven und Oberflächenveränderung ab
Bei POM-Acetal kann eine lesbare Markierung durch Farbänderung, leichte Aufrauung, kontrollierte Oberflächenmodifizierung, flache Ablation oder additivunterstützte Dunkelfärbung entstehen. Die praktische Frage ist nicht nur, ob eine Markierung erscheint, sondern ob sie lesbar bleibt, ohne unannehmbaren Geruch, Kantenschäden oder Materialschwächung zu verursachen.
- Übertragen Sie keine Parameter für schwarzes POM auf weißes oder naturfarbenes POM.
- Prüfen Sie alphanumerischen Text, dünne Linien und das kleinste Codemodul separat.
- Vergleichen Sie die Qualität in der Mitte und am Rand über das erforderliche Markierungsfeld.
- Unter gleichbleibender Beleuchtung Glanzänderung, Weißfärbung, braune Ränder, Rauheit und Rückstände prüfen.
| POM-Zustand | Wahrscheinliche Markierungsfrage | Hauptrisiko | Was zu validieren ist |
|---|---|---|---|
| Schwarzes oder dunkles POM | Können Faser- oder MOPA-Laser einen klaren hellen oder dunklen Kontrast erzeugen? | Überhitzung kann die Lesbarkeit durch Ablation, Rauheit oder Glanzverlust verringern. | Kontrast, Kantenschärfe, Codelesbarkeit und Geruch bei Produktionsgeschwindigkeit. |
| Weißes oder naturfarbenes POM | Kann die Markierung ohne Additiv oder Maskierung dunkel genug gemacht werden? | Geringe Absorption kann zu schwachem Kontrast führen, es sei denn, die Energie wird in eine Verbrennung getrieben. | Dunkelheit, Oberflächenschäden, Rückstände, Wiederholbarkeit und ob eine modifizierte Type erforderlich ist. |
| Lasermarkierbares POM-C | Kann die spezifizierte Type die Anforderungen an kleine Schrift- oder Rückverfolgbarkeitsmarkierungen erfüllen? | Annahme, dass eine Marken-Type alle Acetal-Typen repräsentiert. | Endgültige Type, Farbe, Konformität, Markierungshaltbarkeit und Codeverifizierung. |
| Gefülltes oder geschmiertes POM | Verändern Glas, PTFE, mineralischer Füllstoff oder Schmierstoffe die Markierung? | Unebener Kontrast, raue Kanten, freiliegender Füllstoff oder uneinheitliche Chargen. | Tatsächliche Zusammensetzung, Oberflächenbeschaffenheit, Verschleißverhalten und Rauchkontrolle. |
| Spanend bearbeitete POM-Teile | Beeinflussen Bearbeitungsspuren, Spannungen oder Öl die Markierung? | Rückstände, Fokusvariation und uneinheitlicher Kontrast auf Schnittflächen. | Reinigungsmethode, Oberflächenrauheit, Wiederholgenauigkeit der Vorrichtung und Endkontrolle. |
Beginnen Sie mit der plausibelsten Laserroute, und vergleichen Sie nur bei Bedarf
Der erste Test sollte anhand der tatsächlichen POM-Sorte, Farbe und des Zielergebnisses gewählt werden. Dunkles oder laseradditiviertes Acetal bietet oft einen klareren Grund, mit Fiber/MOPA zu beginnen, während hellfarbige oder wärmeempfindliche Teile ein früheres UV-Screening rechtfertigen können. Unbekannte Formulierungen sollten als Muster-Testprojekte behandelt werden, nicht als Auswahl nach Quellenname.
Zhuorui Laser kann vergleichen Faser- und MOPA-Lasermarkiermaschinen, UV-Laser-Beschriftungsmaschinen, grüne Lasermarkiermaschinen und CO2-Laserbeschriftungsmaschinen wenn die erste Route den erforderlichen Kontrast, die Oberflächenqualität oder das Produktionsziel nicht erfüllt.
| POM-Zustand / Ziel | Praktischer Ersttest | Was eine andere Route auslösen würde |
|---|---|---|
| Schwarzes oder dunkles POM mit Identifikationstext | Faser / MOPA zuerst | Schwacher Kontrast, Rauheit, übermäßiger Geruch oder inakzeptable Codequalität. |
| Laserbeschriftbares POM, ausgelegt auf Nahinfrarot-Ansprechverhalten | Faser / MOPA zuerst | Der endgültige Materialtyp erfüllt weiterhin nicht den geforderten Standard für Oberflächenoptik oder Code-Lesbarkeit. |
| Weißes oder naturfarbenes POM, das eine feine dunkle Markierung benötigt | UV als frühen Screening-Weg in Betracht ziehen | Verwenden Sie den tatsächlichen Materialtyp, um zu bestätigen, ob UV ein besseres Gleichgewicht aus Kontrast, Oberflächenqualität und Zykluszeit bietet als die ursprünglichen Alternativen. |
| Kleiner Code oder wärmeempfindliche optische Oberfläche | UV ist ein praktikabler früher Screening-Weg | Behalten Sie es nur bei, wenn das reale Bauteil den geforderten Kontrast, die Kantenqualität und das Durchsatzziel erreicht. |
| Unbekannte Formulierung oder unsichere Absorption | Vergleichen Sie Fiber/MOPA und UV an der realen Probe | Verwenden Sie die sauberere, besser reproduzierbare Route, die die Abnahmekriterien erfüllt. |
| Textur oder Gravur ist akzeptabel | Bewerten Sie CO2 nur dort, wo der gewünschte Effekt den Materialabtrag rechtfertigt | Schmelzen, Rauch, Geruch, Kantenqualität oder Lesbarkeit feiner Codes sind nicht akzeptabel. |
| Ausgewählte Formulierung mit einem spezifischen Absorptionsvorteil | Grün kann als bedingte Route geprüft werden | Machen Sie es nicht ohne Musterbelege zum Standard. |
Erhöhen Sie die Leistung nicht weiter, wenn die Materialreaktion nicht stimmt
Wenn zusätzliche Energie nur Geruch, braune Ränder, Rauheit oder Ablation ohne nützlichen Kontrast erzeugt, sollte der nächste Schritt eine Überprüfung von Route, Parametern oder Material sein, statt einfach eine Maschine mit höherer Leistung zu verwenden.
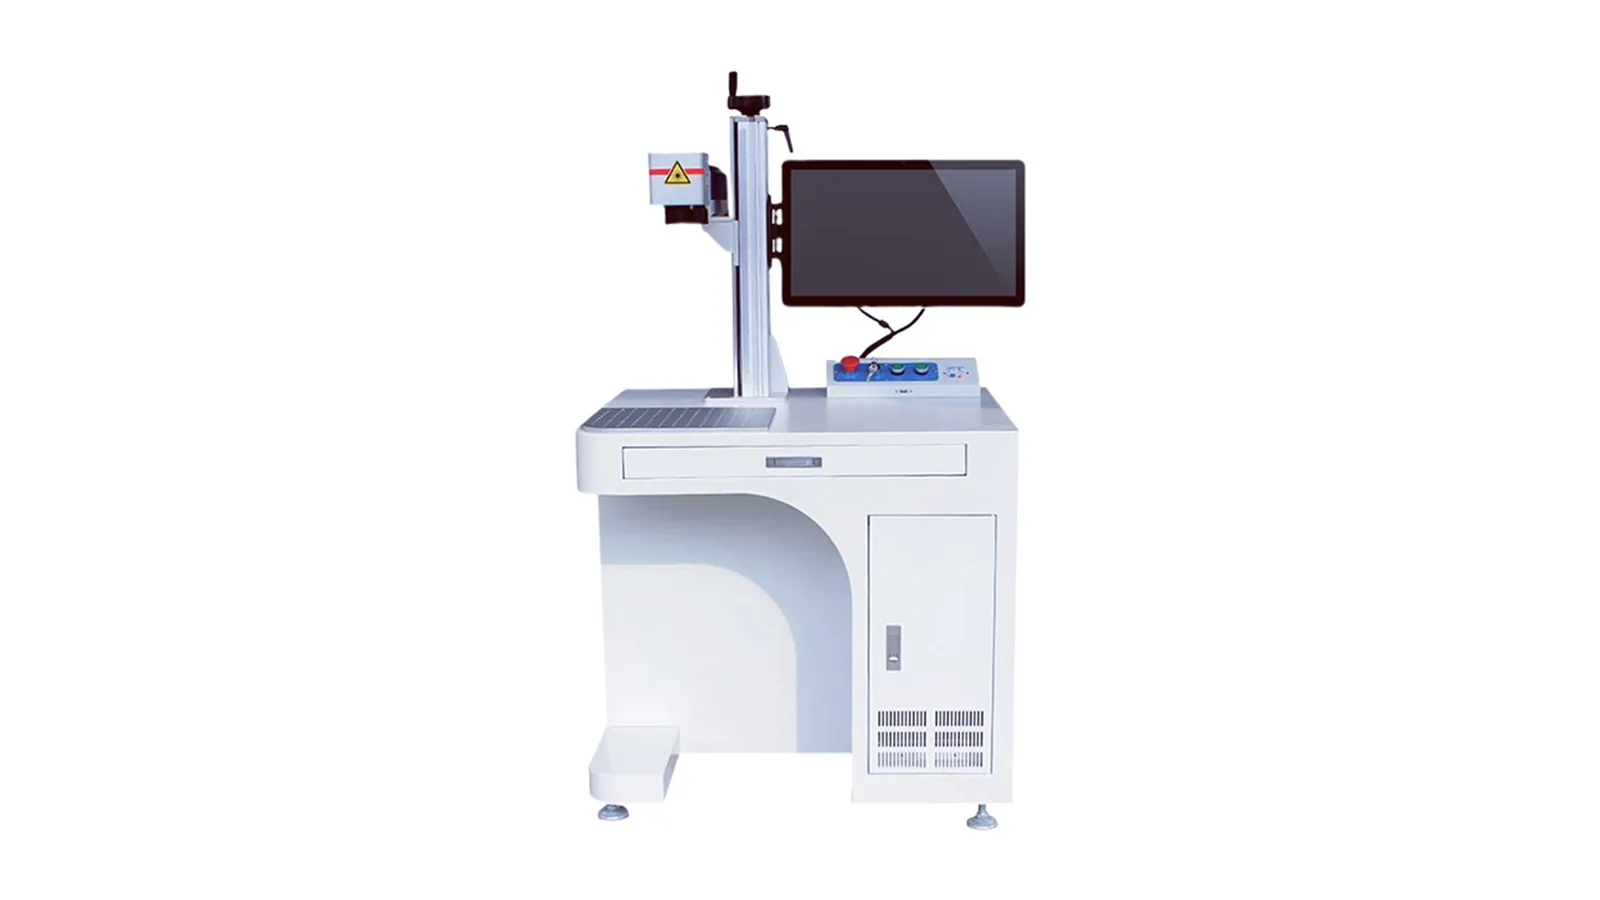
Faser-/MOPA-Route
Verwenden Sie diese Route zuerst, wenn dunkles, gefülltes oder lasermarkierbares POM eine praktische Nahinfrarot-Reaktion zeigt. MOPA bleibt eine Faserlaser-Route und sollte für Anforderungen an die Pulssteuerung gewählt werden, nicht einfach, weil sie eine andere Bezeichnung hat.

UV-Route
Ziehen Sie UV bei hellfarbigem POM, kleinen Codes oder kosmetischen Oberflächen frühzeitig in Betracht, wenn die Faserroute schwachen Kontrast oder einen zu starken thermischen Effekt liefert. Betrachten Sie dies als Screening-Richtung, nicht als allgemeingültige Regel: Die endgültige Eignung hängt weiterhin von der tatsächlichen Formulierung, dem Produktionsmuster und dem Zyklusziel ab.
Erstellen Sie ein POM-Parameterfenster, nicht eine einzelne magische Einstellung
Ein nützlicher POM-Versuch unterscheidet drei Zonen: zu wenig Energie, ein nutzbares Kontrastfenster und zu viel thermische Zersetzung. Zhuorui sollte für jedes akzeptierte Ergebnis die Kandidaten-Laserquelle, Linse, Leistungseinstellung, Frequenz, Geschwindigkeit, Hatch, Durchgänge, Fokusversatz, Vorrichtung und Absaugbedingung dokumentieren.
Zu niedrig
Schwache oder fehlende Markierung, schlechte Codelesbarkeit, geringer Kontrast bei Werkstattbeleuchtung, inkonsistente dünne Linien oder keine sinnvolle Wechselwirkung mit der Oberfläche.
Nutzbares Fenster
Lesbarer Kontrast, kontrollierte Kante, begrenzte Geruchsentwicklung, akzeptable Oberflächenbeschaffenheit, reproduzierbares Ergebnis über alle Proben hinweg und stabile Code-Scan-Leistung.
Zu hoch
Verbrennung, formaldehydartiger Geruch, starke Rauchentwicklung, braune Kanten, Ablation, Rauheit, Rückstände, Maßänderungen oder inakzeptable kosmetische Schäden.
| Variable | Warum es für POM wichtig ist | Gut-/Schlecht-Signal |
|---|---|---|
| Durchschnittliche Leistung und Pulsenergie | Steuert, ob POM ausreichend reagiert, um eine Markierung zu erzeugen, oder ob es überhitzt und sich zersetzt. | Der Kontrast verbessert sich ohne starken Geruch, Verkohlung oder Einbruch der Oberfläche. |
| Frequenz und Pulsbreite | Ändert die Spitzenenergie und die Wärmeverteilung, insbesondere beim Faser- oder MOPA-Screening. | Feine Strukturen bleiben scharf und die Markierung wird nicht grob oder kontrastarm. |
| Geschwindigkeit und Anzahl der Durchgänge | Steuert die Verweilzeit und die akkumulierte Wärme. | Die Lesbarkeit bleibt bei praxisgerechter Zykluszeit ohne übermäßige Rückstände erhalten. |
| Schraffurabstand und Füllwinkel | Beeinflusst gefüllte Logos, Data-Matrix-Module und dichte Zeichen. | Kein Überfluten geschlossener Zellen, keine fehlenden Module und kein ungleichmäßiges Füllmuster. |
| Fokus und Feldposition | Bei gekrümmten oder bearbeiteten Teilen kann POM ein enges Prozessfenster aufweisen. | Markierungen in der Mitte und am Rand bleiben über den markierten Bereich hinweg konsistent. |
| Absaugung und Luftführung | Kontrolliert Geruch, Rauch, Kondensat und Bedienerbelastung bei wiederholter Markierung. | Die Rauchabsaugung funktioniert, ohne dass die Markierwolke über die Optik oder das Bauteil gezogen wird. |
Wie ein fehlgeschlagener POM-Lasertest üblicherweise aussieht
Eine lesbare Markierung kann dennoch ein schlechtes Produktionsergebnis sein. Schwacher Kontrast, Verbrennung, Rauheit, Codefehler, Fokusvariation und starker Zersetzungsgeruch sind alles Anzeichen dafür, dass die aktuelle Material-Prozess-Kombination angepasst werden muss.
Sicherheit ist Teil der Prozessqualifizierung
Fordern Sie vor wiederholten Tests die POM-Sorte und das Sicherheitsdatenblatt an, verwenden Sie eine geeignete lokale Absaugung und Filtration, und überprüfen Sie die vollständige Maschinenumhausung, die Verriegelungen, den Not-Halt und die wellenlängenspezifischen Laserschutzmaßnahmen für das endgültige Produktionslayout.
Checkliste für POM-Musterprüfungen vor der Maschinenauswahl
Eine Webseite kann die Entscheidungslogik festlegen, aber sie kann weder POM-Kontrast, Geruch noch Zykluszeit versprechen. Senden Sie endgültige Acetalmuster und Abnahmekriterien, bevor Laserquelle, Optik, Absaugung und Vorrichtung festgelegt werden.
| Beispieleingabe | Was bereitzustellen ist | Warum es wichtig ist |
|---|---|---|
| POM-Typ | POM-C, POM-H, Delrin-Typ-Acetal, lasermarkierbare Sorte, Blend oder Recyclingstrom | Unterschiedliche Sorten und Lieferanten können den Kontrast und das thermische Verhalten verändern. |
| Farbe und Additive | Naturfarbenes, weißes, schwarzes oder farbiges POM; Füllstoffe, Schmierstoffe, Glas, PTFE, Flammschutzmittel oder Laseradditive | Steuert Absorption, Kontrast, Geruch, Oberflächenbeschaffenheit und Konformitätsweg. |
| Oberflächenzustand | Geformtes, bearbeitetes, poliertes, texturiertes, öliges, beschichtetes oder montiertes Teil | Verändert den Fokus, Rückstände, die Haftung von Verunreinigungen und das endgültige Erscheinungsbild. |
| Markierungsinhalt | Logo, Seriennummer, Datumscode, QR-Code, Data Matrix, Linienbreite und Grafik | Definiert die Spotgröße, Füllstrategie, den lesbaren Kontrast und die Inspektionsmethode. |
| Geometrie und Handhabung | Flach, zylindrisch, Zahnrad, Buchse, Förderglied, gekrümmtes Teil, Tray- oder Vorrichtungsbeschränkung | Bringt das Projekt in Richtung Überprüfung von Standardmarkierung, Rotation, Vision, Vorrichtung oder Automatisierung. |
| Produktionsziel | Ausstoß, Taktzeit, Beladeverfahren, Scanner-Anforderung, Beständigkeit und Ausschusskriterien | Verbindet die Machbarkeit des Materials mit einer realistischen Anlagenkonfiguration. |
| Sicherheitsdaten | SDB, Rauchbeschränkungen, Kapselungsanforderung und Absaugumgebung | Steuert die sichere Testvorbereitung und die Planung der Produktionsabgase. |
Verwenden Sie eine produktionsrepräsentative Probe
Wenn Farbe, Bearbeitung, Füllstoffe, Schmierstoffe, Formgebungsbedingungen oder eine andere Variable des Fertigteils das Laseransprechverhalten verändern können, muss diese Bedingung in die Probe einbezogen werden. Ein sauberer Acetal-Prüfkörper ist für die Vorauswahl nützlich, sollte aber nicht die endgültige Freigabeprobe für ein materialmäßig abweichendes Produktionsteil sein.
Wann sollten Sie stoppen und erneut testen?
Beenden Sie die Energieerhöhung und testen Sie den Prozess erneut, wenn starker Geruch, braune oder verbrannte Kanten, Oberflächenkollaps, übermäßige Rückstände, unakzeptable Rauheit, Fehler bei der Code-Lesbarkeit oder instabile Ergebnisse zwischen nominell identischen Teilen auftreten. Überprüfen Sie stattdessen die Laserroute, Pulsparameter, Geschwindigkeit, Fokussierung, Werkstoffsorte, Additive, Reinigungsbedingung und Absaugung, anstatt mehr Leistung als Standardlösung zu behandeln.
Verwenden Sie die akzeptierte POM-Probe, um die endgültige Ausrüstungsrichtung festzulegen
Sobald das reale Teil eine akzeptable Markierung erzeugt, sollte das Testergebnis in die Maschinenkonfiguration übertragen werden. Dadurch wird vermieden, Leistung, Optik oder Automatisierung zu wählen, bevor das Materialverhalten und die Produktionsanforderung bekannt sind.
Laserquelle und Pulsfähigkeit
Verwenden Sie den Verfahrensweg und das Parameterfenster, die zum akzeptierten Ergebnis geführt haben. Eine höhere Leistung ist nicht automatisch die bessere Wahl, wenn sie das nutzbare thermische Fenster verkleinert.
Linse und Markierfeld
Passen Sie das Feld an die tatsächliche Markierfläche, die kleinste Struktur, den erforderlichen Arbeitsabstand und die Bauteilgröße an, anstatt standardmäßig das größte Feld auszuwählen.
Vorrichtung oder Drehachse
Nutzen Sie die Bauteilform, den Positionierbezug und die Anforderung an die Wiederholgenauigkeit, um zu entscheiden, ob eine flache Spannvorrichtung, eine kundenspezifische Aufnahme oder eine Drehachse erforderlich ist.
Vision und Positionierung
Berücksichtigen Sie Vision, wenn die Position oder Ausrichtung des Bauteils variiert. Vision hilft, das Werkstück zu lokalisieren, beseitigt aber nicht die Notwendigkeit, Höhe und Fokus zu kontrollieren.
Absaugung und Einhausung
Dimensionieren Sie die Absaugung anhand der tatsächlichen Rauchentwicklung und Geruchsbelästigung, die während des Abnahmetests festgestellt wurden, und überprüfen Sie anschließend die vollständige Einhausung und Sicherheitskonfiguration für die Produktionsumgebung.
Zykluszeit und Automatisierung
Nutzen Sie die erforderliche Stückzahl pro Stunde, die Beladezeit, die Handhabung der Codedaten, die Prüfung und die Schnittstelle zur Linie, um zu entscheiden, ob manuelles Beladen, Vorrichtungsindexierung, Fördererintegration oder projektbasierte Automatisierung gerechtfertigt ist.
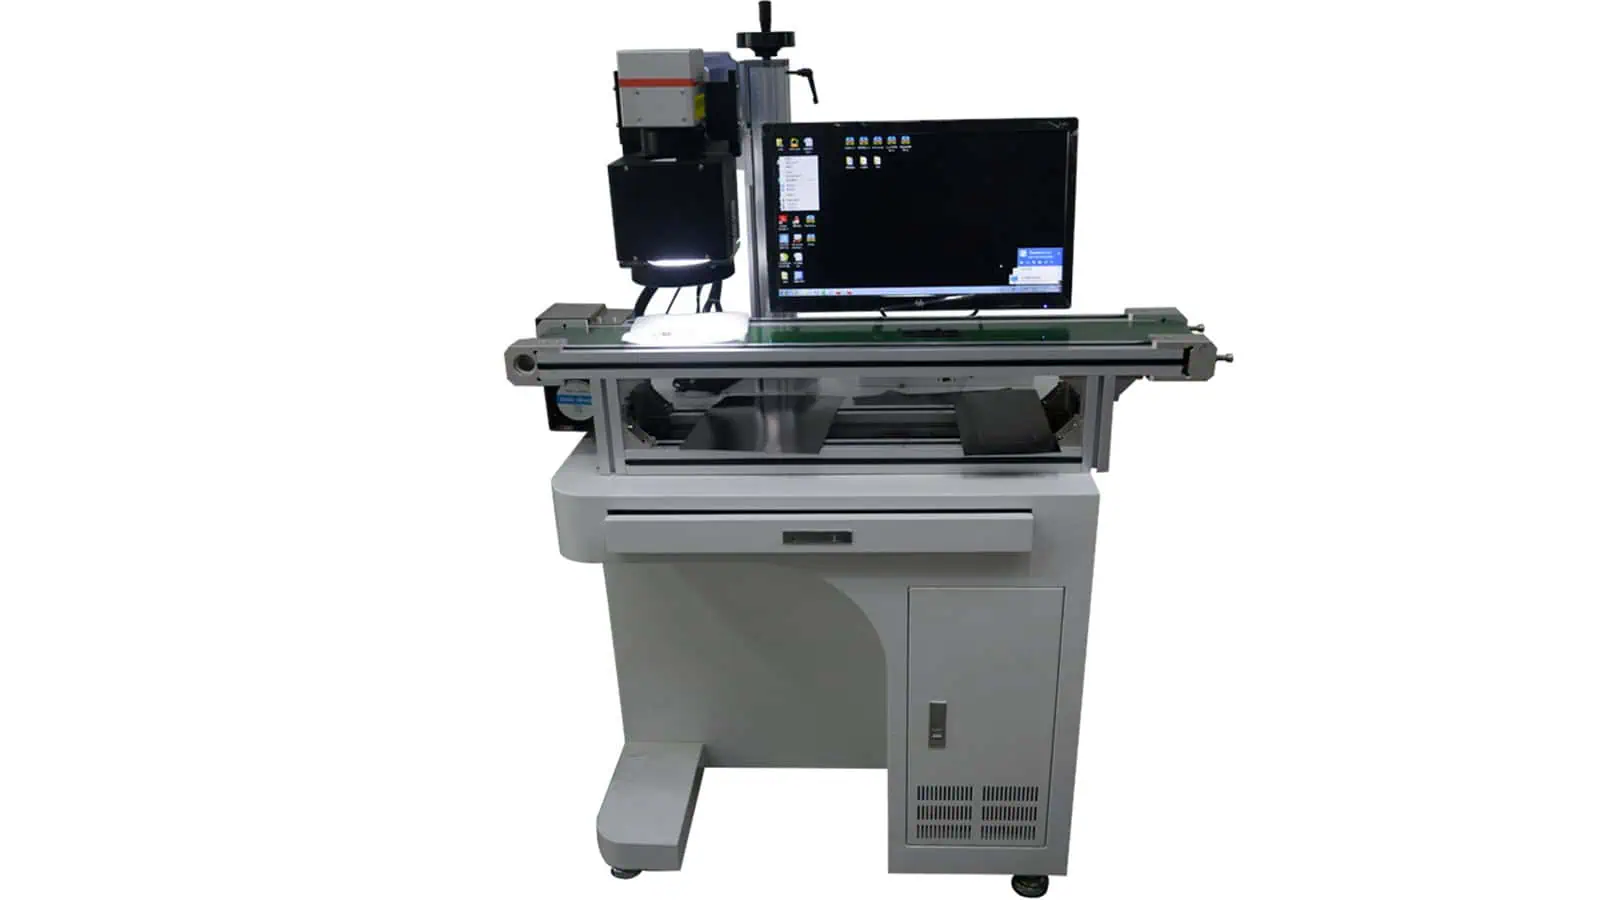
Vision wird relevant, wenn die Position des Bauteils variiert
Wenn kleine POM-Teile mit uneinheitlicher Position oder Ausrichtung ankommen, kann eine visiongeführte Markierungskonfiguration den manuellen Ausrichtaufwand reduzieren. Sie ersetzt nicht die Kontrolle von Bauteilhöhe, Fokus oder Vorrichtungsstabilität, wenn diese weiterhin kritisch sind.
Nur ein Beispiel für eine Gerätekonfiguration. Bildverarbeitung ist nicht für jede POM-Anwendung erforderlich; sie sollte anhand des tatsächlichen Beladungs- und Positionierungsproblems ausgewählt werden.
Was Sie für das endgültige Angebot senden sollten
Senden Sie das tatsächliche POM-Teil oder ein repräsentatives Produktionsmuster, die genaue Sorte und Farbe, den Inhalt von Grafik oder Code, den Markierungsbereich, das angestrebte Erscheinungsbild, das kleinste Merkmal, die erforderliche Teilezahl pro Stunde, die Beladungsmethode, die Prüfanforderung, die Entnahmebeschränkungen sowie alle Anforderungen an Drehvorrichtung, Bildverarbeitung, Gehäuse oder Automatisierung.
Denselben POM-Zustand freigeben, den Sie tatsächlich produzieren werden
Nachdem der Mustertest einen gangbaren Prozess identifiziert hat, sollte die Endabnahme bestätigen, dass das produktionsrepräsentative Teil noch das vereinbarte Ergebnis erfüllt. Starten Sie hier nicht die gesamte Qualifizierungscheckliste neu – prüfen Sie nur die Bedingungen, die den früheren Test ungültig machen können.
Gleiche Formulierung
Bestätigen Sie die gleiche POM-Familie, Sorte, Farbe und das relevante Additivpaket.
Gleicher Endzustand
Bestätigen Sie denselben geformten, bearbeiteten, gereinigten oder texturierten Oberflächenzustand.
Gleicher Abnahmestandard
Bestätigen Sie Kontrast, kleinstes kritisches Merkmal bzw. Code, Oberflächenqualität und Wiederholbarkeit am produktionsrepräsentativen Bauteil.
FAQs zur POM-Acetal-Lasermarkierung
Kann POM-Acetal laserbeschriftet werden?
Ja, POM kann in ausgewählten Sorten und Farben lasermarkiert werden, ist jedoch rezepturabhängig. Schwarzes, gefülltes oder lasermarkierbares POM kann besser reagieren als naturfarbenes oder weißes POM. Für die endgültige Freigabe sollte das tatsächliche Produktionsteil verwendet werden.
Warum ist der Kontrast bei POM schwierig?
POM kann unter üblichen Nahinfrarot-Markierungsbedingungen eine geringe Absorption aufweisen, insbesondere bei naturfarbenen oder weißen Sorten. Eine zu starke Energiezufuhr kann Geruch, Rauheit oder Verbrennung statt einer sauberen, lesbaren Markierung verursachen.
Welcher Laser ist am besten für die POM-Beschriftung geeignet?
Es gibt keine universell beste Strahlquelle. Faser- oder MOPA-Laser können für dunkles oder additivunterstütztes POM getestet werden, während UV-, Grün- oder CO2-Verfahren je nach Farbe, Zieleffekt, Wärmegrenze und Produktionsgeschwindigkeit bewertet werden können.
Verursacht die POM-Laserbeschriftung Geruch?
Das kann vorkommen, insbesondere wenn der Prozess die Acetal-Oberfläche überhitzt oder zersetzt. Formaldehydartiger Geruch, starke Rauchentwicklung oder braune Ränder sollten eine Reduzierung der Parameter, eine Überprüfung der Laserquelle, eine Überprüfung der Absaugung oder einen Materialwechsel auslösen.
Brauche ich eine laserbeschriftbare POM-Sorte?
In manchen Projekten lässt sich Standard-POM akzeptabel markieren, aber Anforderungen an die Rückverfolgbarkeit bei hellen Farben oder hohem Kontrast können von einer lasermarkierbaren Acetal-Sorte oder einer Additivroute profitieren. Der Materialverantwortliche sollte jede Formulierungsänderung genehmigen.
Ist dies eine Materialseite oder eine Seite für Branchenanwendungen?
Dies ist eine Materialseite. Sie behandelt POM-Verhalten, Kontrast, Geruch und Probenprüfung. Zahnräder, Fördertechnikkomponenten, Automobilkomponenten, Elektronikteile und medizinische Workflows sollten auf den entsprechenden Anwendungs- oder Lösungsseiten behandelt werden.
Senden Sie das tatsächliche Acetalteil, die Farbe und die Markierungsanforderung
Geben Sie POM-C- oder POM-H-Typ, Lieferant, Farbe, Füllstoffe, Schmierstoffe, Status des Lasermarkierungsadditivs, Oberflächenbeschaffenheit, Zeichnung oder Artwork, Zielkontrast, minimale Merkmalsgröße, Zykluserwartung, Geruchsbeschränkungen, Extraktionsumgebung und SDS an. Zhuorui Laser kann die Materialroute prüfen und den nächsten Schritt für Probetest oder Maschinenkonfiguration empfehlen.
Angebot anfordern OEM- & Custom-Anfrage Kontakt