
Marcado láser de POM Acetal
Cualifique el POM, acetal o polioximetileno por grado de resina, color, paquete de aditivos, objetivo de contraste, control de olor y ventana de proceso antes de elegir una máquina de marcado láser. El POM puede ser útil para piezas de precisión, pero es sensible a la formulación y no debe aprobarse solo por el nombre del material.
Solicite una prueba de muestra de POM Pregunte sobre la compatibilidad con POMEl POM se puede marcar con láser, pero el contraste y el olor deben gestionarse en conjunto
El POM acetal es un plástico de ingeniería semicristalino utilizado para piezas de precisión, desgaste y baja fricción. El marcado por láser es posible, pero el POM a menudo tiene una ventana de proceso utilizable más estrecha que los plásticos que absorben bien de forma natural la energía del infrarrojo cercano. El POM negro, con carga o marcable con láser puede comportarse de manera muy diferente al POM natural o blanco.
El contraste es específico del grado
El POM negro puede crear un contraste utilizable bajo parámetros de fibra seleccionados, mientras que el POM natural o blanco puede necesitar aditivos, enmascaramiento, cribado UV/verde u otra vía.
El olor es una advertencia del proceso
Si la marca requiere quemado intenso, olor fuerte o descomposición visible, el resultado puede estar fuera de una ventana de producción razonable incluso cuando el texto es legible.
Los parámetros no se pueden copiar a ciegas
La potencia, la frecuencia, la velocidad, el espaciado del tramado, la condición de enfoque y el número de pasadas interactúan. Un ajuste que funciona en una placa de POM puede fallar en otro color, superficie moldeada o paquete de aditivos.
No elija un láser basándose solo en el “POM”
Una recomendación útil necesita tres datos en conjunto: el material acetal exacto, la marca que necesita y la forma en que se producirá la pieza. La misma familia de POM puede requerir una fuente láser, una lente, un utillaje o un sistema de extracción diferentes cuando cambian el color, el tamaño del código, la geometría o el tiempo de ciclo.
Condición del material
Confirme POM-C o POM-H, el grado del proveedor, el color, las cargas, los lubricantes, los aditivos para marcado láser, si la superficie es moldeada o mecanizada, y cualquier restricción de cumplimiento.
Requisito de marcado
Defina si necesita identificación visible, un logotipo, un número de serie, un Data Matrix pequeño, una marca cosmética o un resultado texturizado más profundo.
Condición de producción
Proporcione la geometría de la pieza, el área de marcado, el método de carga, las piezas por hora requeridas, el método de inspección y cualquier restricción de utillaje, rotación, visión o automatización.
¿Qué grado de acetal está marcando en realidad?
El POM no tiene un único comportamiento de marcado láser. El homopolímero, el copolímero, el color, las cargas, los paquetes de lubricantes, los requisitos de contacto con alimentos, las restricciones médicas y el acabado superficial mecanizado pueden alterar la ventana de proceso aceptable.
Copolímero POM-C
Ruta común del acetal con muchas calidades industriales. Confirme si es estándar, con carga, coloreado, apto para marcado láser o si está destinado a contacto con alimentos, uso médico o contacto con transportadores.
Homopolímero POM-H
A menudo se asocia con acetal de tipo Delrin. Debe probarse por separado porque la cristalinidad, la respuesta térmica y el grado del proveedor pueden desplazar la ventana.
POM negro u oscuro
Los pigmentos oscuros pueden mejorar la absorción y el contraste en algunas pruebas de infrarrojo cercano. Aun así, compruebe la rugosidad de la superficie, la ablación, el olor y la legibilidad del código.
POM blanco o natural
A menudo es más difícil para el marcado oscuro directo. Puede valer la pena evaluar un grado marcable por láser, un aditivo, un método de enmascaramiento, o pruebas de cribado con UV o verde.
El acetal blanco marcable por láser puede producir una respuesta muy diferente
Este ejemplo de POM/acetal blanco muestra por qué importa la formulación exacta de la resina. Un grado marcable por láser puede producir un resultado oscuro y legible que no debe darse por sentado en el caso del POM natural o blanco convencional.
Utilice esta imagen como un ejemplo de respuesta del material POM, no como una garantía de rendimiento universal. La aprobación final aún depende del grado de producción real, la superficie y el requisito de marcado.
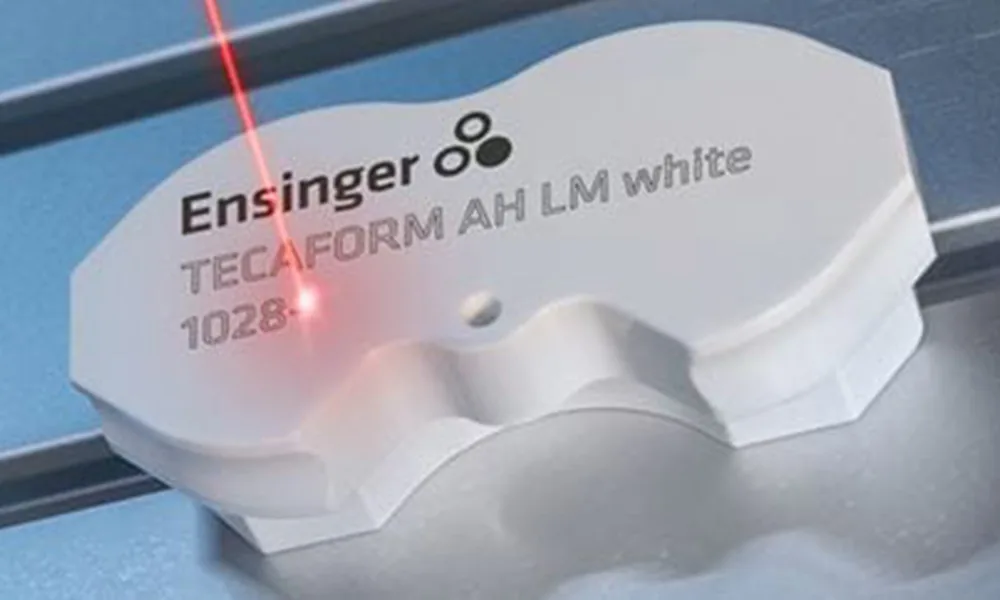
El POM marcable por láser es una elección de material, no solo un ajuste de máquina
Algunos grados modificados de POM-C están diseñados para crear marcas láser de alto contraste. Si el diseño del producto permite cambiar la resina, compare un acetal marcable por láser con el grado actual antes de forzar una ventana de parámetros estrecha y con humo en el POM estándar.
Dónde se usa el POM y por qué estas piezas necesitan marcado
El POM se elige habitualmente para componentes de baja fricción, resistentes al desgaste y dimensionalmente estables. En estas piezas, el marcado láser suele ser necesario para la identificación, la trazabilidad, el control del montaje o la información visible del producto, y no solo para decoración.
Clips, guías y mecanismos de automoción
Las necesidades típicas incluyen números de pieza, códigos de proveedor, información de lote e identificación de ensamblaje en pequeños componentes moldeados de acetal.
Piezas eléctricas y electromecánicas
Los conectores, los componentes de interruptores y los mecanismos aislantes pueden necesitar identificadores de modelo, marcas de orientación, códigos de trazabilidad o identificadores de inspección.
Engranajes, casquillos y piezas mecánicas de precisión
Estas piezas a menudo necesitan identificadores de componente, códigos de lote o referencias de montaje sin eliminar material suficiente como para afectar el ajuste, las superficies de desgaste o la función dimensional.
Componentes de transporte y manipulación
Las ruedas dentadas, los rodillos, los eslabones y los componentes de desgaste pueden necesitar identificación de lote, de mantenimiento o de sustitución que permanezca legible durante la manipulación normal.
Mecanismos de electrodomésticos y productos de consumo
Las piezas de POM visibles pueden requerir logotipos, símbolos o información del modelo, manteniendo bajo control el cambio de brillo, la rugosidad y la decoloración circundante.
Piezas reguladas o sensibles a la documentación
Cuando el POM se utiliza en productos regulados, el marcado debe revisarse junto con el grado final de la resina, el entorno de limpieza o esterilización, los requisitos de documentación y el proceso de aprobación específico de la aplicación.
¿Qué se suele marcar en las piezas de POM?
El contenido del marcado cambia el tamaño de punto requerido, el contraste, la estrategia de relleno y el método de inspección. Un logotipo grande y un Data Matrix pequeño no deben calificarse con los mismos criterios de aceptación.
Identificación de piezas
Número de pieza, modelo, ID de componente, referencia de cavidad o identificación de familia de producto.
Trazabilidad
Número de serie, número de lote, código de lote, fecha de producción, código QR o Data Matrix.
Montaje e inspección
Marcas de orientación, referencias de posición, marcas de inspección, identificadores de línea o estación y símbolos de control de montaje.
Marca e información del usuario
Logotipos, símbolos simples e identificadores visibles donde importan la apariencia estética y la calidad de la superficie circundante.
Códigos pequeños legibles por máquina
Los módulos finos de Data Matrix o QR requieren bordes más nítidos, contraste suficiente y un enfoque más consistente que el texto normal.
Contenido mixto
Muchas piezas de producción combinan un logotipo, texto legible por humanos y un código. La característica crítica más pequeña debe regir el estándar de aceptación de la prueba de muestra.

Los códigos pequeños necesitan un estándar de aceptación distinto del de un logotipo grande
Un Data Matrix compacto y una marca de tipo serial dependen de los bordes de los módulos, el contraste y la consistencia del enfoque. Para el POM, califique el código de producción más pequeño en la pieza real en lugar de aprobar el proceso a partir de una marca de texto más grande.
Ejemplo representativo de código en polímero. Sirve de apoyo al contexto de diseño e inspección del código, pero no demuestra el resultado en todas las formulaciones de POM.
Defina el resultado antes de elegir la ruta láser
“¿Puede hacer una marca?” no es suficiente. La pregunta útil es si el grado real de POM puede producir el contraste, la calidad del código y la condición superficial requeridos a una velocidad de producción práctica.
Identificación de alto contraste
Dé prioridad a la facilidad de lectura visual, al contraste claro/oscuro controlado y al daño superficial limitado.
Códigos legibles por máquina
Dé prioridad a la definición de los módulos, a la nitidez de los bordes, a un contraste estable y a un rendimiento repetible del escáner en el código más pequeño requerido.
Marcado estético
Priorice un relleno uniforme, bordes limpios, un cambio de brillo controlado y una decoloración mínima alrededor de logotipos o texto visible.
Marcado permanente superficial
Utilice una modificación superficial controlada cuando la identificación deba permanecer visible sin una eliminación de material significativa ni un cambio dimensional.
Efecto de textura o grabado
Si una profundidad o textura visibles son aceptables, evalúe la contrapartida frente a la rugosidad, el humo, el olor, los residuos y el posible impacto dimensional.
Aceptación de producción
Para cualquier resultado objetivo, defina la característica más pequeña, la apariencia aceptable, la regla de legibilidad del código, la expectativa de durabilidad y el tiempo de ciclo máximo aceptable.
Cómo la forma, el espesor de pared y el tamaño de la pieza cambian el plan de marcado
El marcado láser de POM no es solo un problema de respuesta del material. La geometría determina la estabilidad del enfoque, el acceso, la sensibilidad térmica, la repetibilidad del utillaje y si una configuración estándar de campo plano es suficiente.
Piezas moldeadas planas
Por lo general, el caso más sencillo para mantener un plano focal estable y una calidad de marcado uniforme en todo el campo requerido.
Piezas curvas y casquillos
La curvatura puede desenfocar la superficie. Una marca estrecha aún puede encajar en una configuración de campo plano, mientras que las áreas circunferenciales más grandes podrían requerir manipulación rotativa u otra estrategia de enfoque.
Engranajes y piezas irregulares
La calidad de la marca puede depender tanto de una orientación repetible y de las referencias del utillaje como de los parámetros del láser. Los dientes, los hombros y las zonas rebajadas también pueden restringir el acceso.
POM de pared delgada
Use una ventana térmica conservadora, ya que el calor local excesivo o la eliminación de material pueden crear distorsión, aspecto de hundimiento o daños cosméticos.
Piezas grandes
Compruebe el tamaño del campo de marcado, la distancia de trabajo, el acceso a la pieza y si la pieza de trabajo debe moverse entre múltiples posiciones de marcado.
Piezas pequeñas de precisión
La repetibilidad del dispositivo de fijación, el tamaño del código, la estabilidad del enfoque y la resolución de detalles cobran más importancia a medida que disminuye el área de marcado disponible.
Superficies mecanizadas
Las marcas de herramienta, el aceite, los residuos de limpieza y las tensiones locales pueden alterar el resultado visible. Pruebe el estado final tras el mecanizado y la limpieza en lugar de una probeta de resina en bruto.
Componentes ensamblados
Confirme el acceso, las piezas cercanas sensibles al calor, el método de carga y si el láser puede alcanzar la superficie prevista sin crear problemas de manipulación o seguridad.
El contraste del POM depende del color, los aditivos y el cambio superficial
En el caso del POM acetal, una marca legible puede provenir de un cambio de color, un ligero rugosificado, una modificación superficial controlada, una ablación poco profunda o un oscurecimiento asistido por aditivos. La cuestión práctica no es solo si aparece una marca, sino si se mantiene legible sin olor inaceptable, daños en los bordes o debilitamiento del material.
- No transfiera los parámetros del POM negro al POM blanco o natural.
- Verifique por separado el texto alfanumérico, las líneas finas y el módulo de código más pequeño.
- Compare la calidad del centro y de los bordes en todo el campo de marcado requerido.
- Inspeccione el cambio de brillo, el blanqueamiento, los bordes marrones, la rugosidad y los residuos bajo una iluminación constante.
| Condición del POM | Pregunta probable de marcado | Riesgo principal | Qué validar |
|---|---|---|---|
| POM negro u oscuro | ¿Puede la fibra o MOPA crear un contraste claro u oscuro bien definido? | El sobrecalentamiento puede reducir la legibilidad mediante ablación, rugosidad o pérdida de brillo. | Contraste, nitidez de los bordes, legibilidad del código y olor a velocidad de producción. |
| POM blanco o natural | ¿Se puede hacer que la marca sea lo suficientemente oscura sin aditivos ni enmascaramiento? | La baja absorción puede crear un contraste débil a menos que se fuerce la energía hasta el quemado. | Oscuridad, daño superficial, residuos, repetibilidad y si se necesita un grado modificado. |
| POM-C marcable por láser | ¿Puede el grado especificado cumplir con marcas de fuente pequeña o de trazabilidad? | Asumir que un grado de una marca representa todos los grados de acetal. | Grado final, color, cumplimiento, durabilidad de la marca y verificación del código. |
| POM con carga o lubricado | ¿El vidrio, el PTFE, la carga mineral o los lubricantes cambian la marca? | Contraste irregular, bordes ásperos, carga expuesta o lotes inconsistentes. | Compuesto real, acabado superficial, comportamiento al desgaste y control de humos. |
| Piezas de POM mecanizadas | ¿Afectarán al marcado las marcas de mecanizado, las tensiones o el aceite? | Residuos, variación del enfoque y contraste irregular en las superficies de corte. | Método de limpieza, rugosidad superficial, repetibilidad del utillaje e inspección final. |
Comience con la ruta láser más plausible y compare solo cuando sea necesario
La primera prueba debe elegirse a partir del grado real de POM, el color y el resultado objetivo. El acetal oscuro o con aditivos láser suele dar una razón más clara para empezar con fibra/MOPA, mientras que las piezas de color claro o sensibles al calor pueden justificar un cribado UV previo. Las formulaciones desconocidas deben tratarse como proyectos de prueba con muestras en lugar de selecciones por nombre de la fuente.
Zhuorui Laser puede comparar máquinas de marcado láser de fibra y MOPA, Máquinas de marcado láser UV, máquinas de marcado láser UV, máquinas de marcado láser verdes y máquinas de marcado láser de CO2 máquinas de marcado láser CO2 cuando la primera ruta no cumpla con el contraste, la calidad superficial o el objetivo de producción requeridos.
| Condición / objetivo del POM | Primera prueba práctica | Qué haría cambiar a otra ruta |
|---|---|---|
| POM negro u oscuro con texto de identificación | Fibra / MOPA primero | Contraste débil, rugosidad, olor excesivo o calidad de código inaceptable. |
| POM marcable con láser diseñado para respuesta en el infrarrojo cercano | Fibra / MOPA primero | El grado final sigue sin cumplir el estándar exigido de aspecto cosmético o legibilidad de código. |
| POM blanco o natural que necesita un marcado oscuro fino | Considerar UV como una vía de cribado temprano | Use el grado real para confirmar si UV ofrece un mejor equilibrio de contraste, calidad superficial y tiempo de ciclo que las alternativas iniciales. |
| Código pequeño o superficie cosmética termosensible | UV es una vía práctica de cribado temprano | Consérvela solo si la pieza real cumple con el contraste, la calidad de bordes y el objetivo de rendimiento requeridos. |
| Formulación desconocida o absorción incierta | Compare Fibra/MOPA y UV en la muestra real | Utilice la ruta más limpia y repetible que cumpla con los criterios de aceptación. |
| La textura o el grabado son aceptables | Evalúe el CO2 solo cuando el efecto deseado justifique la eliminación de material | La fusión, el humo, el olor, la calidad de los bordes o la legibilidad de códigos finos son inaceptables. |
| Formulación seleccionada con una ventaja de absorción específica | El verde puede evaluarse como una ruta condicional | No lo convierta en la opción predeterminada sin evidencia de muestras. |
No siga aumentando la potencia cuando la respuesta del material sea incorrecta
Si la energía añadida solo genera olor, bordes marrones, rugosidad o ablación sin un contraste útil, el siguiente paso debería ser una revisión de la ruta, los parámetros o el material, en lugar de simplemente usar una máquina de mayor potencia.
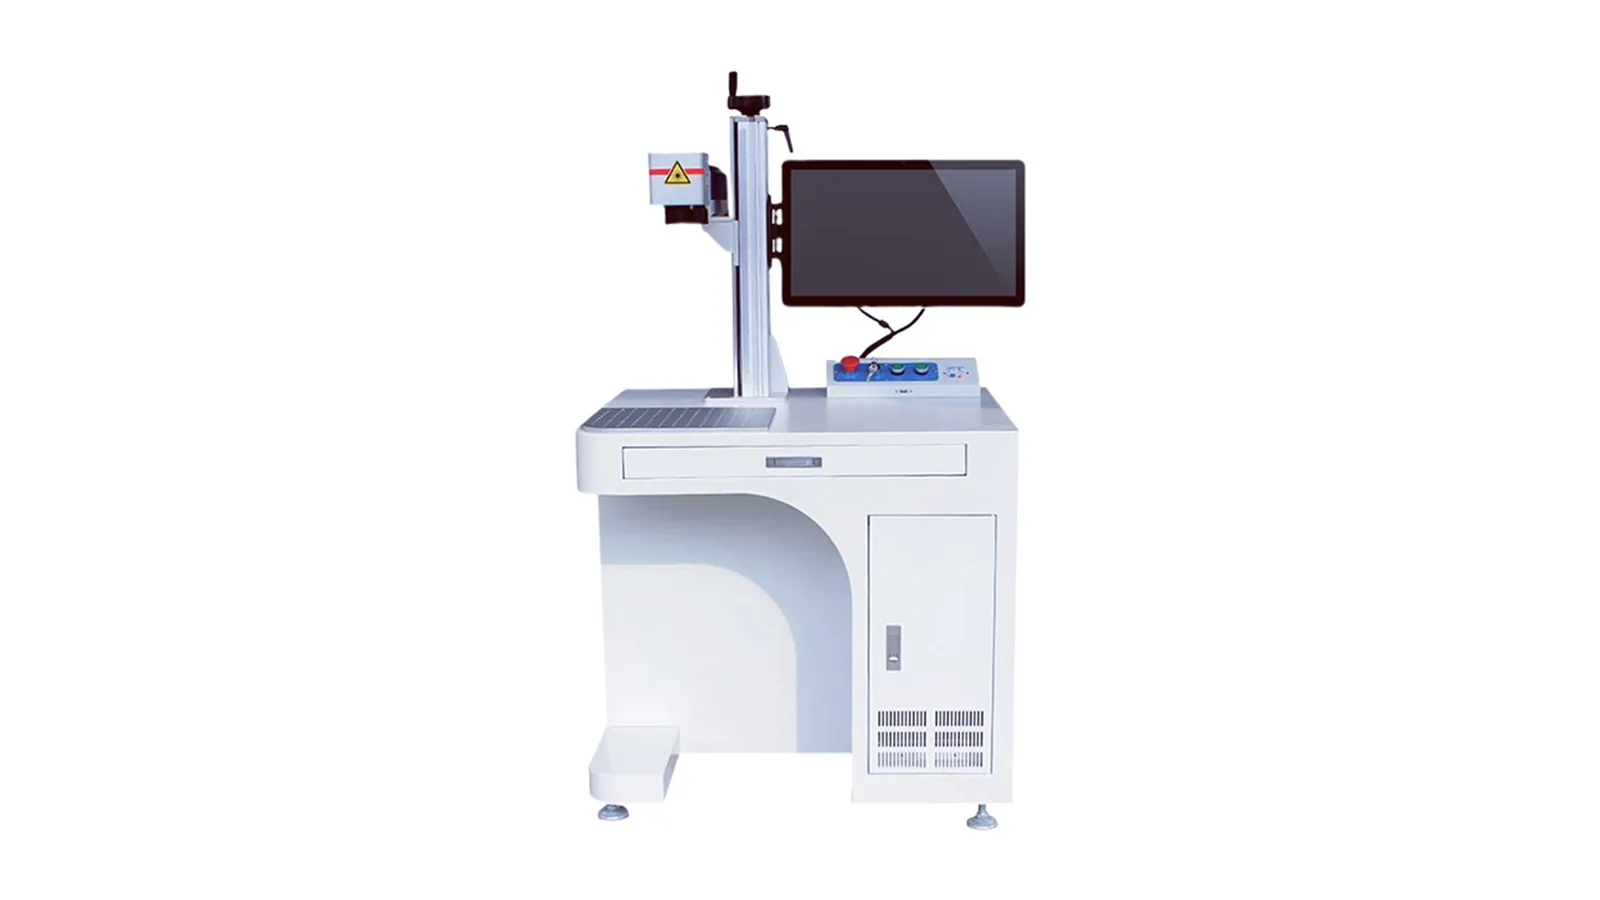
Ruta de fibra / MOPA
Utilice esta ruta primero cuando el POM oscuro, relleno o marcable por láser muestre una respuesta práctica al infrarrojo cercano. MOPA sigue siendo una ruta de láser de fibra y debe seleccionarse para necesidades de control de pulsos, no simplemente porque tenga una etiqueta diferente.

Ruta UV
Considere la UV de forma temprana para POM de color claro, códigos pequeños o superficies cosméticas cuando la ruta de fibra proporcione un contraste débil o demasiado efecto térmico. Trate esto como una dirección de cribado, no como una regla universal: la idoneidad final aún depende de la formulación real, la muestra de producción y el objetivo de ciclo.
Construya una ventana de parámetros de POM, no un único ajuste mágico
Un ensayo de POM útil separa tres zonas: muy poca energía, una ventana de contraste utilizable y demasiada descomposición térmica. Zhuorui debe registrar la fuente láser candidata, la lente, el ajuste de potencia, la frecuencia, la velocidad, el tramado, las pasadas, el desplazamiento de enfoque, el dispositivo de fijación y la condición de extracción para cada resultado aceptado.
Demasiado bajo
Marca débil o ausente, mala legibilidad del código, poco contraste bajo la iluminación del taller, líneas finas inconsistentes o ninguna interacción significativa con la superficie.
Ventana utilizable
Contraste legible, borde controlado, olor limitado, textura superficial aceptable, resultado repetible entre muestras y rendimiento estable de escaneo del código.
Demasiado alto
Quemadura, olor similar al formaldehído, humo denso, bordes marrones, ablación, rugosidad, residuos, cambio dimensional o daño cosmético inaceptable.
| Variable | Por qué es importante para POM | Señal de aprobado/rechazado |
|---|---|---|
| Potencia media y energía de pulso | Controla si el POM reacciona lo suficiente para marcar o se sobrecalienta hasta descomponerse. | El contraste mejora sin olor fuerte, carbonización ni colapso de la superficie. |
| Frecuencia y ancho de pulso | Cambia la energía pico y la distribución del calor, especialmente para el cribado de fibra o MOPA. | Los detalles finos se mantienen nítidos y la marca no se vuelve tosca ni de bajo contraste. |
| Velocidad y número de pasadas | Controla el tiempo de permanencia y el calor acumulado. | La legibilidad se mantiene en un tiempo de ciclo práctico sin residuo excesivo. |
| Espaciado de tramado y ángulo de relleno | Afecta logotipos rellenos, módulos de Data Matrix y caracteres densos. | Sin inundación de celdas cerradas, módulos faltantes ni patrón de relleno irregular. |
| Enfoque y posición de campo | El POM puede tener una ventana estrecha en piezas curvas o mecanizadas. | Las marcas centrales y de borde permanecen uniformes en toda el área marcada. |
| Extracción y flujo de aire | Controla el olor, el humo, el condensado y la exposición del operador durante el marcado repetido. | La captura de humos funciona sin desplazar el penacho de marcado a través de las ópticas o la pieza. |
Cómo suele verse una prueba láser POM fallida
Una marca legible aún puede ser un resultado de producción deficiente. El contraste débil, las quemaduras, la rugosidad, el fallo del código, la variación de enfoque y el olor fuerte a descomposición son todos indicios de que la combinación actual de material y proceso necesita ajuste.
La seguridad es parte de la calificación del proceso
Solicite el grado de POM y la ficha de datos de seguridad (SDS) antes de las pruebas repetidas, utilice extracción y filtración locales adecuadas y revise el cerramiento completo de la máquina, los enclavamientos, la parada de emergencia y las medidas de seguridad láser específicas de la longitud de onda para la disposición final de producción.
Lista de verificación de pruebas de muestras de POM antes de la selección de la máquina
Una página web puede definir la lógica de decisión, pero no puede garantizar el contraste, el olor ni el tiempo de ciclo del POM. Envíe las muestras finales de acetal y los criterios de aceptación antes de fijar la fuente láser, la óptica, la extracción y el dispositivo de sujeción.
| Entrada de muestra | Qué proporcionar | Por qué es importante |
|---|---|---|
| Tipo de POM | POM-C, POM-H, acetal tipo Delrin, grado marcable con láser, mezcla o corriente reciclada | Los diferentes grados y proveedores pueden alterar el contraste y la respuesta térmica. |
| Color y aditivos | POM natural, blanco, negro o coloreado; cargas, lubricantes, vidrio, PTFE, retardantes de llama o aditivos láser | Controla la absorción, el contraste, el olor, la textura superficial y la ruta de cumplimiento. |
| Estado de la superficie | Pieza moldeada, mecanizada, pulida, texturizada, aceitosa, recubierta o ensamblada | Cambia el enfoque, los residuos, la adhesión de contaminantes y la apariencia final. |
| Contenido de la marca | Logotipo, número de serie, código de fecha, código QR, Data Matrix, ancho de línea y gráficos | Define el tamaño del punto, la estrategia de relleno, el contraste legible y el método de inspección. |
| Geometría y manipulación | Plano, cilíndrico, engranaje, buje, eslabón de transportador, pieza curva, restricción por bandeja o utillaje | Lleva el proyecto hacia la revisión de marcado estándar, rotativo, visión, utillaje o automatización. |
| Objetivo de producción | Producción, tiempo de ciclo, método de carga, requisitos del escáner, durabilidad y criterios de rechazo | Conecta la viabilidad del material con una configuración de equipo realista. |
| Datos de seguridad | FDS, restricciones de humos, requisitos de cerramiento y entorno de extracción | Controla la preparación segura de las pruebas y la planificación de humos de producción. |
Utilice una muestra representativa de la producción
Si el color, el mecanizado, los rellenos, los lubricantes, la condición de moldeo u otra variable de la pieza terminada pueden cambiar la respuesta al láser, incluya esa condición en la muestra. Una probeta de acetal limpia es útil para la evaluación preliminar, pero no debe ser la muestra de aprobación final para una pieza de producción materialmente diferente.
¿Cuándo se debe detener y repetir la prueba?
Deje de aumentar la energía y vuelva a probar el proceso si observa un olor fuerte, bordes marrones o quemados, colapso de la superficie, residuo excesivo, rugosidad inaceptable, fallos de legibilidad del código o resultados inestables entre piezas nominalmente idénticas. Vuelva a comprobar la ruta del láser, la configuración de los pulsos, la velocidad, el enfoque, el grado del material, los aditivos, la condición de limpieza y la extracción en lugar de tratar más potencia como la solución predeterminada.
Utilice la muestra de POM aceptada para fijar la dirección final del equipo
Una vez que la pieza real produzca una marca aceptable, el resultado de la prueba debe trasladarse a la configuración de la máquina. Esto evita elegir la potencia, la óptica o la automatización antes de que se conozcan la respuesta del material y el requisito de producción.
Fuente láser y capacidad de pulsos
Utilice la ruta y la ventana de parámetros que produjeron el resultado aceptado. Una potencia en vatios mayor no es automáticamente una mejor opción si estrecha la ventana térmica utilizable.
Lente y campo de marcado
Haga coincidir el campo con el área de marcado real, la característica más pequeña, la distancia de trabajo requerida y el tamaño de la pieza en lugar de seleccionar el campo más grande de forma predeterminada.
Dispositivo de fijación o rotativo
Use la forma de la pieza, el dato de localización y el requisito de repetibilidad para decidir si se necesita un dispositivo de fijación plano, un nido personalizado o un eje rotativo.
Visión y posicionamiento
Considere la visión cuando la posición u orientación de la pieza varíe. La visión ayuda a localizar la pieza de trabajo, pero no elimina la necesidad de controlar la altura y el enfoque.
Extracción y confinamiento
Dimensione la extracción a partir de los humos y olores reales observados durante la prueba aceptada; luego revise el cerramiento completo y la configuración de seguridad para el entorno de producción.
Tiempo de ciclo y automatización
Use las piezas por hora requeridas, el tiempo de carga, el manejo de datos de código, la inspección y la interfaz de línea para decidir si se justifica la carga manual, la indexación de dispositivos de fijación, la integración de transportadores o la automatización basada en proyectos.
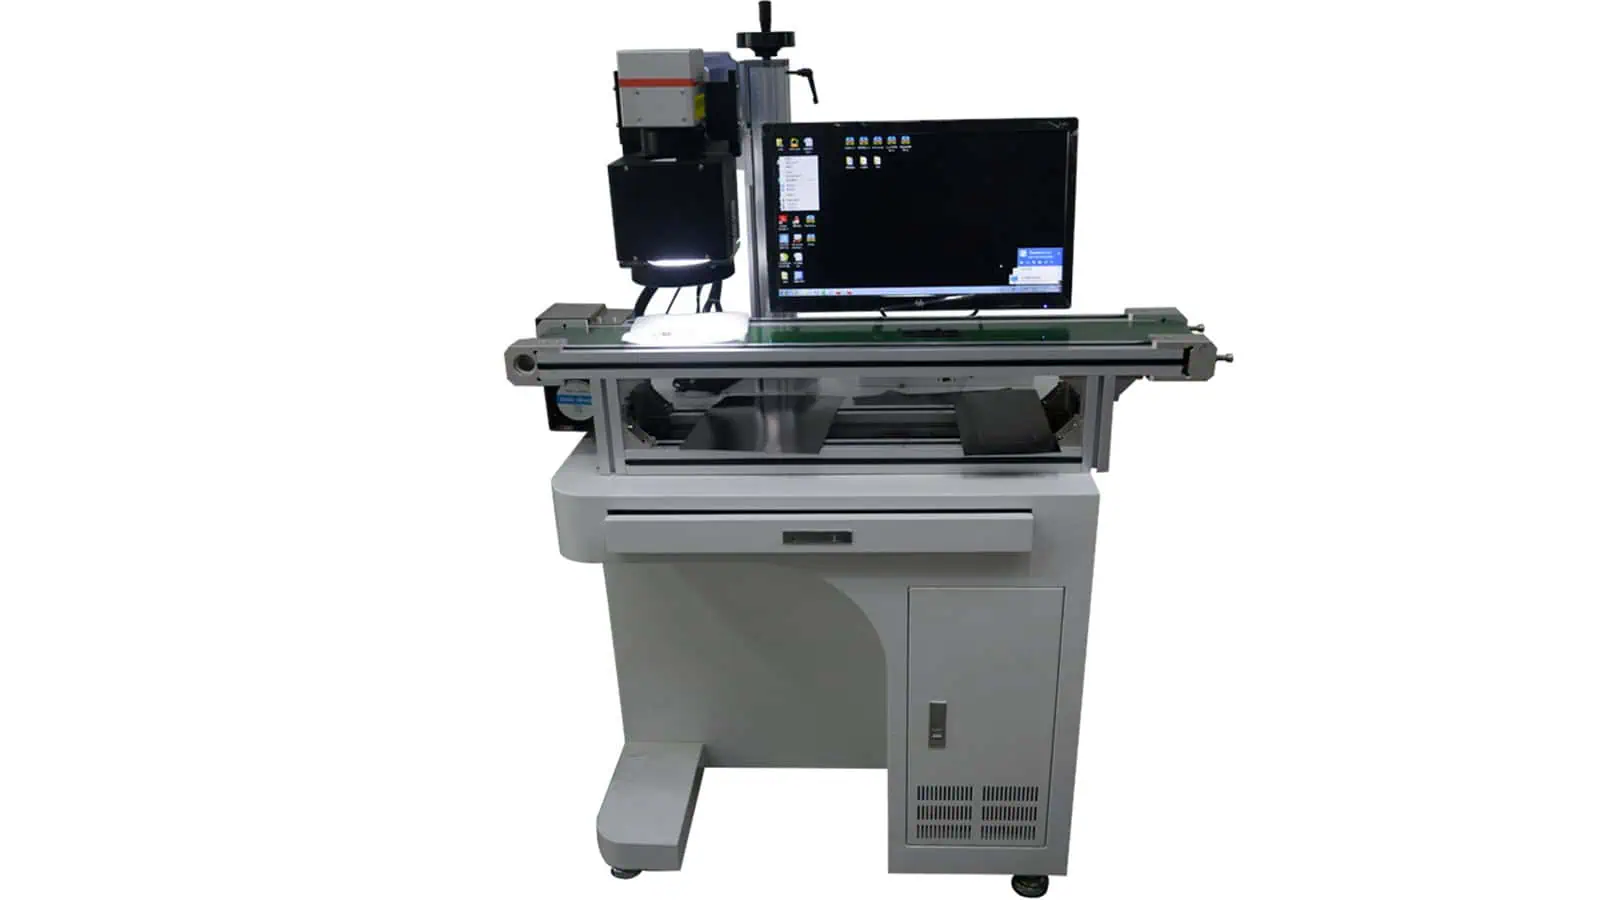
La visión se vuelve relevante cuando la posición de la pieza varía
Si las piezas pequeñas de POM llegan con posición u orientación inconsistentes, una configuración de marcado guiada por visión puede reducir la alineación manual. No sustituye el control de la altura de la pieza, el enfoque ni la estabilidad del dispositivo de fijación cuando estos siguen siendo críticos.
Solo es un ejemplo de configuración de equipo. La visión no es necesaria para todas las aplicaciones con POM; debe seleccionarse a partir del problema real de carga y posicionamiento.
Qué enviar para la cotización final
Envíe la pieza de POM real o una muestra de producción representativa, el grado y color exactos, el diseño gráfico o el contenido del código, el área de marcado, la apariencia objetivo, la característica más pequeña, las piezas requeridas por hora, el método de carga, el requisito de inspección, las restricciones de extracción y cualquier necesidad de rotación, visión, cerramiento o automatización.
Apruebe la misma condición de POM que realmente producirá
Después de que la prueba de la muestra identifique un proceso viable, la aprobación final debe confirmar que la pieza representativa de la producción sigue cumpliendo con el resultado acordado. No reinicie aquí toda la lista de verificación de calificación; verifique únicamente las condiciones que puedan invalidar la prueba anterior.
Misma formulación
Confirme la misma familia de POM, grado, color y paquete de aditivos relevantes.
Misma condición de acabado
Confirme la misma condición de superficie moldeada, mecanizada, limpiada o texturizada.
Mismo estándar de aceptación
Confirme el contraste, la característica o código crítico más pequeño, la calidad superficial y la repetibilidad en la pieza representativa de la producción.
Preguntas frecuentes sobre el marcado láser de POM acetálico
¿Se puede marcar con láser el POM acetálico?
Sí, el POM se puede marcar con láser en determinados grados y colores, pero es sensible a la formulación. El POM negro, con carga o apto para marcado láser puede responder mejor que el POM natural o blanco. La aprobación final debe realizarse con la pieza de producción real.
¿Por qué es difícil lograr contraste en el POM?
El POM puede presentar baja absorción en condiciones habituales de marcado de infrarrojo cercano, especialmente en grados naturales o blancos. Forzar demasiado la energía puede generar olor, rugosidad o quemaduras en lugar de una marca limpia y legible.
¿Qué láser es mejor para el marcado del POM?
No existe una fuente universalmente mejor. Se pueden evaluar los láseres de fibra o MOPA para el POM oscuro o con aditivos de soporte, mientras que las opciones de UV, verde o CO2 pueden considerarse según el color, el efecto deseado, el límite térmico y la velocidad de producción.
¿El marcado láser del POM genera olor?
Puede suceder, especialmente cuando el proceso se sobrecalienta o descompone la superficie de acetal. El olor a formaldehído, el humo denso o los bordes marrones deberían activar la reducción de parámetros, la revisión de la fuente, la revisión de la extracción o el cambio de material.
¿Necesito un grado de POM marcable por láser?
Algunos proyectos pueden marcar POM estándar de manera aceptable, pero los requisitos de trazabilidad de color claro o alto contraste pueden beneficiarse de un grado de acetal marcable por láser o de una vía de aditivos. El responsable del material debe aprobar cualquier cambio de formulación.
¿Es esta una página de material o una página de aplicación industrial?
Esta es una página de material. Es responsable del comportamiento del POM, el contraste, el olor y las pruebas de muestras. Los engranajes, las piezas de transportadores, los componentes automotrices, las piezas electrónicas y los flujos de trabajo médicos deben ser gestionados por las páginas de aplicación o solución correspondientes.
Envíe la pieza real de acetal, el color y el requisito de marcado
Incluya el grado POM-C o POM-H, el proveedor, el color, las cargas, los lubricantes, el estado del aditivo de marcado por láser, la condición de la superficie, el plano o el arte, el contraste objetivo, el tamaño mínimo de la característica, la expectativa de ciclo, las restricciones de olor, el entorno de extracción y la SDS. Zhuorui Laser puede revisar la ruta del material y recomendar el siguiente paso de prueba de muestra o de configuración de la máquina.
Solicitar Cotización Consulta de OEM y personalización Contáctenos