
Marcação a Laser em POM Acetal
Qualifique POM, acetal ou polioximetileno por grau de resina, cor, pacote de aditivos, meta de contraste, controle de odor e janela de processo antes de escolher uma máquina de marcação a laser. O POM pode ser útil para peças de precisão, mas é sensível à formulação e não deve ser aprovado apenas pelo nome do material.
Solicite um Teste de Amostra de POM Pergunte sobre a Compatibilidade com POMO POM Pode Ser Marcado a Laser, mas Contraste e Odor Devem Ser Gerenciados em Conjunto
O POM acetálico é um plástico de engenharia semicristalino usado para peças de precisão, desgaste e baixo atrito. A marcação a laser é possível, mas o POM frequentemente tem uma janela de processo utilizável mais estreita do que plásticos que absorvem naturalmente bem a energia no infravermelho próximo. POM preto, com carga ou marcável a laser pode se comportar de maneira muito diferente do POM natural ou branco.
O contraste é específico do grau
O POM preto pode criar contraste utilizável sob parâmetros selecionados de fibra, enquanto o POM natural ou branco pode precisar de aditivos, mascaramento, triagem UV/verde ou outra rota.
O odor é um aviso do processo
Se a marca exigir queima intensa, odor forte ou decomposição visível, o resultado pode estar fora de uma janela de produção sensata, mesmo que o texto seja legível.
Os parâmetros não podem ser copiados cegamente
Potência, frequência, velocidade, espaçamento de hachura, condição focal e número de passes interagem. Uma configuração que funciona em uma placa de POM pode falhar em outra cor, superfície moldada ou pacote de aditivos.
Não Escolha um Laser Apenas com Base em “POM”
Uma recomendação útil precisa de três entradas em conjunto: o material acetal exato, a marca que você precisa e a forma como a peça será produzida. A mesma família de POM pode exigir uma fonte de laser, lente, dispositivo de fixação ou configuração de extração diferentes quando a cor, o tamanho do código, a geometria ou o tempo de ciclo mudam.
Condição do material
Confirme POM-C ou POM-H, grau do fornecedor, cor, cargas, lubrificantes, aditivos para marcação a laser, superfície moldada ou usinada e quaisquer restrições de conformidade.
Requisito de marcação
Defina se você precisa de identificação visível, logotipo, número de série, um pequeno Data Matrix, uma marca cosmética ou um resultado texturizado mais profundo.
Condição de produção
Forneça a geometria da peça, área de marcação, método de carregamento, peças necessárias por hora, método de inspeção e quaisquer restrições de dispositivo de fixação, rotativo, visão ou automação.
Qual grau de acetal você está realmente marcando?
O POM não tem um único comportamento de marcação a laser. Homopolímero, copolímero, cor, cargas, pacotes de lubrificantes, requisitos de contato com alimentos, restrições médicas e acabamento superficial usinado podem todos alterar a janela de processo aceitável.
Copolímero POM-C
Rota comum de acetal com muitos graus industriais. Confirme se é padrão, com carga, colorido, marcável a laser ou destinado a contato com alimentos, uso médico ou contato com esteira transportadora.
Homopolímero POM-H
Frequentemente associado ao acetal do tipo Delrin. Ele deve ser testado separadamente porque cristalinidade, resposta térmica e grau do fornecedor podem deslocar a janela.
POM preto ou escuro
Pigmentos escuros podem melhorar a absorção e o contraste em alguns testes de infravermelho próximo. Ainda assim, verifique a rugosidade da superfície, a ablação, o odor e a legibilidade do código.
POM branco ou natural
Muitas vezes, é mais difícil para marcação escura direta. Pode valer a pena avaliar uma resina marcável a laser, um aditivo, um método de mascaramento, ou triagem com UV ou verde.
Acetal branco marcável a laser pode produzir uma resposta muito diferente
Este exemplo de POM/acetal branco mostra por que a formulação exata da resina importa. Uma resina marcável a laser pode produzir um resultado escuro e legível que não deve ser presumido para POM natural ou branco comum.
Use esta imagem como um exemplo de resposta do material POM, não como uma garantia universal de desempenho. A aprovação final ainda depende do grau de produção real, da superfície e do requisito de marcação.
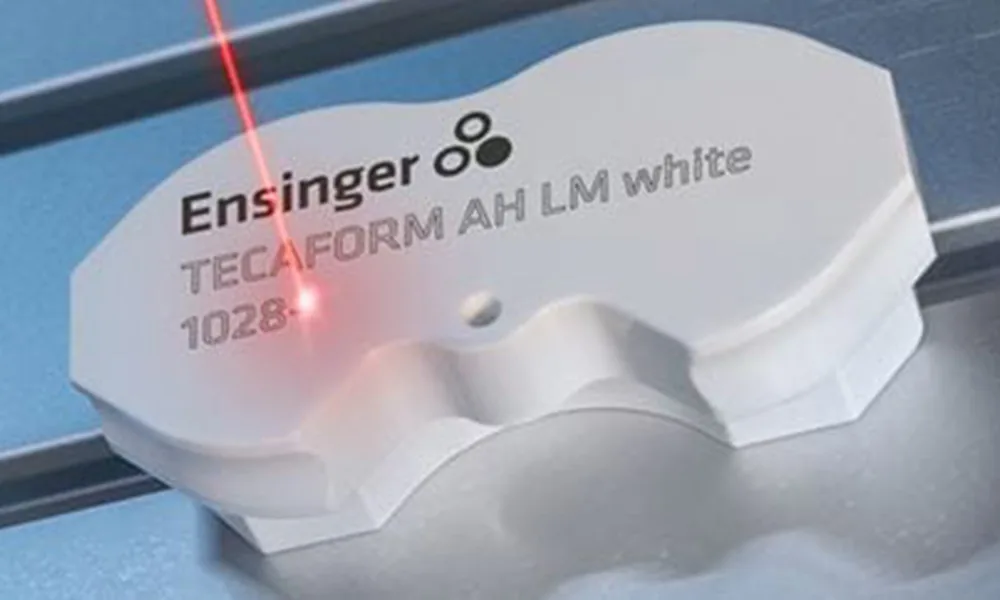
POM marcável a laser é uma escolha de material, não apenas um ajuste da máquina
Alguns graus de POM-C modificados são projetados para criar marcas a laser de alto contraste. Se o design do produto permitir uma mudança de resina, compare um acetal marcável a laser com o grau atual antes de forçar uma janela de parâmetros estreita e esfumaçada no POM padrão.
Onde o POM é usado e por que essas peças precisam de marcação
O POM é comumente selecionado para componentes de baixo atrito, resistentes ao desgaste e dimensionalmente estáveis. Nessas peças, a marcação a laser geralmente é necessária para identificação, rastreabilidade, controle de montagem ou informações visíveis do produto, e não apenas para decoração.
Clipes, guias e mecanismos automotivos
As necessidades típicas incluem números de peça, códigos de fornecedor, informações de lote e identificação de montagem em pequenos componentes moldados de acetal.
Peças elétricas e eletromecânicas
Conectores, componentes de interruptores e mecanismos de isolamento podem precisar de IDs de modelo, marcas de orientação, códigos de rastreabilidade ou identificadores de inspeção.
Engrenagens, buchas e peças mecânicas de precisão
Essas peças frequentemente precisam de IDs de componente, códigos de lote ou referências de montagem sem remover material suficiente para afetar o encaixe, as superfícies de desgaste ou a função dimensional.
Componentes de transporte e movimentação
Rodas dentadas, roletes, elos e componentes de desgaste podem precisar de identificação de lote, manutenção ou substituição que permaneça legível durante o manuseio normal.
Mecanismos de eletrodomésticos e de consumo
Peças de POM visíveis podem exigir logotipos, símbolos ou informações de modelo, mantendo sob controle a alteração de brilho, a rugosidade e a descoloração ao redor.
Peças regulamentadas ou sensíveis à documentação
Quando o POM é usado em produtos regulamentados, a marcação deve ser avaliada em conjunto com o grau final da resina, o ambiente de limpeza ou esterilização, os requisitos de documentação e o processo de aprovação específico da aplicação.
O que geralmente é marcado em peças de POM?
O conteúdo da marcação altera o tamanho do ponto necessário, o contraste, a estratégia de preenchimento e o método de inspeção. Um logotipo grande e um Data Matrix pequeno não devem ser qualificados com os mesmos critérios de aceitação.
Identificação de Peças
Número da peça, modelo, ID do componente, referência da cavidade ou identificação da família de produtos.
Rastreabilidade
Número de série, número do lote, código de lote, data de produção, código QR ou Data Matrix.
Montagem e Inspeção
Marcas de orientação, referências de posição, marcas de inspeção, identificadores de linha ou estação e símbolos de controle de montagem.
Informações da marca e do usuário
Logos, símbolos simples e identificadores visíveis quando a aparência estética e a qualidade da superfície ao redor forem importantes.
Códigos pequenos legíveis por máquina
Módulos finos de Data Matrix ou QR exigem bordas mais nítidas, contraste suficiente e foco uniforme do que o texto comum.
Conteúdo misto
Muitas peças de produção combinam um logotipo, texto legível por humanos e um código. O menor elemento crítico deve definir o critério de aceitação do teste de amostra.

Códigos pequenos exigem um critério de aceitação diferente de um logotipo grande
Um Data Matrix compacto e uma marca no estilo de número de série dependem das bordas dos módulos, do contraste e da consistência de foco. Para POM, qualifique o menor código de produção na peça real em vez de aprovar o processo com base em uma marca de texto maior.
Exemplo representativo de código em polímero. Ele oferece contexto para o projeto do código e a inspeção, mas não comprova o resultado em todas as formulações de POM.
Defina o resultado antes de escolher a rota do laser
“Ele consegue fazer uma marca?” não é suficiente. A pergunta útil é se o grau real de POM consegue produzir o contraste, a qualidade do código e a condição da superfície exigidos em uma velocidade de produção prática.
Identificação de alto contraste
Priorize a leitura visual fácil, o contraste controlado entre claro e escuro e danos superficiais limitados.
Códigos legíveis por máquina
Priorize a definição dos módulos, a nitidez das bordas, o contraste estável e o desempenho repetível do scanner no menor código exigido.
Marcação estética
Priorize preenchimento uniforme, bordas limpas, alteração controlada do brilho e descoloração mínima ao redor de logotipos ou textos visíveis.
Marcação permanente superficial
Use modificação controlada da superfície quando a identificação deve permanecer visível sem remoção significativa de material nem alteração dimensional.
Efeito de textura ou de gravação
Se profundidade ou textura visível for aceitável, avalie o trade-off em relação à rugosidade, à fumaça, ao odor, aos detritos e ao possível impacto dimensional.
Aceitação de produção
Para qualquer resultado alvo, defina a menor característica, a aparência aceitável, a regra de legibilidade do código, a expectativa de durabilidade e o tempo de ciclo máximo aceitável.
Como forma, espessura de parede e tamanho da peça alteram o plano de marcação
A marcação a laser de POM não é apenas uma questão de resposta do material. A geometria determina a estabilidade do foco, o acesso, a sensibilidade ao calor, a repetibilidade do dispositivo de fixação e se uma configuração padrão de campo plano é suficiente.
Peças moldadas planas
Normalmente, é o caso mais simples para manter um plano focal estável e qualidade de marcação uniforme em todo o campo necessário.
Peças curvas e buchas
A curvatura pode tirar a superfície de foco. Uma marca estreita ainda pode ser compatível com uma configuração de campo plano, enquanto áreas circunferenciais maiores podem exigir manuseio rotativo ou outra estratégia de focalização.
Engrenagens e peças irregulares
A qualidade da marcação pode depender tanto de orientação repetível e pontos de referência do dispositivo de fixação quanto dos parâmetros do laser. Dentes, ombros e áreas rebaixadas também podem restringir o acesso.
POM de parede fina
Use uma janela térmica conservadora porque calor local excessivo ou remoção de material pode criar distorção, aparência de afundamento ou danos estéticos.
Peças grandes
Verifique o tamanho do campo de marcação, a distância de trabalho, o acesso à peça e se a peça de trabalho precisa se mover entre múltiplas posições de marcação.
Peças pequenas de precisão
A repetibilidade do dispositivo de fixação, o tamanho do código, a estabilidade de foco e a resolução de características tornam-se mais importantes à medida que a área de marcação disponível diminui.
Superfícies usinadas
Marcas de ferramenta, óleo, resíduos de limpeza e tensão local podem alterar o resultado visível. Teste a condição final usinada e limpa em vez de um corpo de prova de resina bruto.
Componentes montados
Confirme o acesso, peças próximas sensíveis ao calor, método de carregamento e se o laser consegue alcançar a superfície pretendida sem criar problemas de manuseio ou segurança.
O Contraste do POM Depende da Cor, dos Aditivos e da Alteração da Superfície
Para POM acetal, uma marca legível pode resultar de alteração de cor, leve rugosidade, modificação controlada da superfície, ablação superficial ou escurecimento assistido por aditivos. A questão prática não é apenas se uma marca aparece, mas se ela permanece legível sem odor inaceitável, danos às bordas ou enfraquecimento do material.
- Não transfira parâmetros de POM preto para POM branco ou natural.
- Verifique texto alfanumérico, linhas finas e o menor módulo de código separadamente.
- Compare a qualidade do centro e das bordas em todo o campo de marcação necessário.
- Inspecione alteração de brilho, embranquecimento, bordas marrons, rugosidade e resíduo sob iluminação consistente.
| Condição do POM | Pergunta provável sobre marcação | Risco principal | O que validar |
|---|---|---|---|
| POM preto ou escuro | A fibra ou o MOPA podem criar um contraste claro ou escuro bem definido? | O superaquecimento pode reduzir a legibilidade devido à ablação, rugosidade ou perda de brilho. | Contraste, nitidez das bordas, legibilidade do código e odor na velocidade de produção. |
| POM branco ou natural | É possível obter uma marca escura o suficiente sem aditivo ou mascaramento? | A baixa absorção pode criar contraste fraco, a menos que a energia seja elevada ao ponto de queima. | Escuridão, dano superficial, resíduo, repetibilidade e se um grau modificado é necessário. |
| POM-C marcável a laser | O grau especificado consegue atender a marcações em fonte pequena ou de rastreabilidade? | Presumindo que um único grau de marca representa todos os graus de acetal. | Grau final, cor, conformidade, durabilidade da marcação e verificação do código. |
| POM com carga ou lubrificado | Vidro, PTFE, carga mineral ou lubrificantes alteram a marcação? | Contraste irregular, bordas ásperas, carga exposta ou lotes inconsistentes. | Composto real, acabamento superficial, comportamento de desgaste e controle de fumos. |
| Peças de POM usinadas | As marcas de usinagem, tensão ou óleo afetarão a marcação? | Resíduo, variação de foco e contraste inconsistente em superfícies cortadas. | Método de limpeza, rugosidade superficial, repetibilidade do dispositivo de fixação e inspeção final. |
Comece pela Rota de Laser Mais Plausível, Depois Compare Apenas Quando Necessário
O primeiro teste deve ser escolhido a partir do grau real de POM, da cor e do resultado desejado. O acetal escuro ou com aditivo para laser frequentemente oferece um motivo mais claro para começar com fibra/MOPA, enquanto peças de cor clara ou sensíveis ao calor podem justificar uma triagem UV mais cedo. Formulações desconhecidas devem ser tratadas como projetos de teste de amostra, e não como seleções por nome/origem.
A Zhuorui Laser pode comparar máquinas de marcação a laser de fibra e MOPA, Máquinas de marcação a laser UV, máquinas de marcação a laser verde e máquinas de marcação a laser de CO2 quando a primeira rota não atende ao contraste exigido, à qualidade superficial ou à meta de produção.
| Condição / meta do POM | Primeiro teste prático | O que acionaria outra rota |
|---|---|---|
| POM preto ou escuro com texto de identificação | Fibra / MOPA primeiro | Contraste fraco, rugosidade, odor excessivo ou qualidade de código inaceitável. |
| POM marcável a laser projetado para resposta ao infravermelho próximo | Fibra / MOPA primeiro | O grau final ainda não atende ao padrão exigido de estética ou legibilidade do código. |
| POM branco ou natural que precisa de marcação escura fina | Considere o UV como uma rota de triagem inicial | Use o grau real para confirmar se o UV oferece um melhor equilíbrio de contraste, qualidade superficial e tempo de ciclo do que as alternativas iniciais. |
| Código pequeno ou superfície estética sensível ao calor | O UV é uma rota prática de triagem inicial | Mantenha-o apenas se a peça real atender à meta exigida de contraste, qualidade de borda e produtividade. |
| Formulação desconhecida ou absorção incerta | Compare Fibra/MOPA e UV na amostra real | Use a rota mais limpa e repetível que atenda aos critérios de aceitação. |
| Textura ou gravação é aceitável | Avalie o CO2 apenas onde o efeito desejado justifica a remoção de material | Fusão, fumaça, odor, qualidade das bordas ou legibilidade de código fino são inaceitáveis. |
| Formulação selecionada com vantagem específica de absorção | O verde pode ser avaliado como uma rota condicional | Não a defina como padrão sem evidências de amostras. |
Não continue aumentando a potência quando a resposta do material estiver incorreta
Se a energia adicionada apenas cria odor, bordas marrons, rugosidade ou ablação sem contraste útil, o próximo passo deve ser uma revisão de rota, parâmetro ou material, em vez de simplesmente usar uma máquina de maior potência.
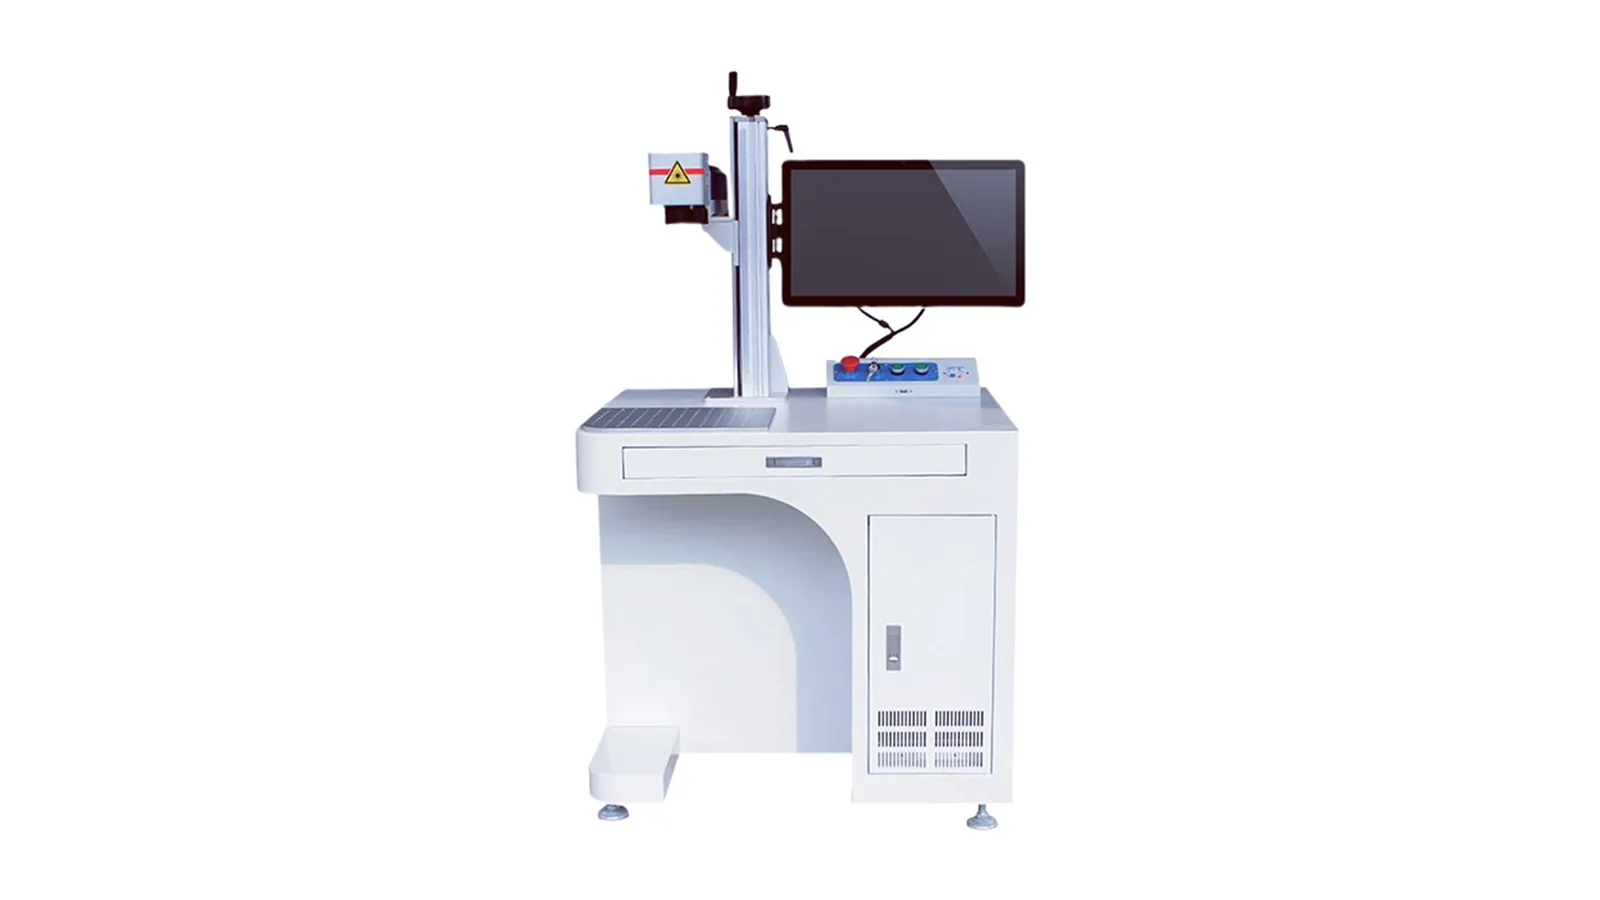
Rota de Fibra / MOPA
Use esta rota primeiro quando POM escuro, com carga ou marcável a laser apresentar resposta prática no infravermelho próximo. O MOPA continua sendo uma rota de laser de fibra e deve ser selecionado para necessidades de controle de pulso, não simplesmente porque tem um rótulo diferente.

Rota UV
Considere a UV desde cedo para POM de cor clara, códigos pequenos ou superfícies cosméticas quando a rota por fibra proporciona contraste fraco ou efeito térmico excessivo. Trate isso como uma direção de triagem, não como uma regra universal: a adequação final ainda depende da formulação real, da amostra de produção e do alvo de ciclo.
Construa uma Janela de Parâmetros para POM, Não uma Única Configuração Mágica
Um teste útil de POM separa três zonas: energia insuficiente, uma janela de contraste utilizável e decomposição térmica excessiva. A Zhuorui deve registrar a fonte de laser candidata, a lente, a configuração de potência, a frequência, a velocidade, a hachura, o número de passadas, o deslocamento de foco, o dispositivo de fixação e a condição de extração para cada resultado aceito.
Muito Baixo
Marca fraca ou ausente, baixa legibilidade do código, baixo contraste sob iluminação de oficina, linhas finas inconsistentes ou nenhuma interação significativa com a superfície.
Janela utilizável
Contraste legível, borda controlada, odor limitado, textura superficial aceitável, resultado repetível entre amostras e desempenho estável na leitura do código.
Alto demais
Queima, odor semelhante a formaldeído, fumaça densa, bordas marrons, ablação, rugosidade, detritos, alteração dimensional ou dano estético inaceitável.
| Variável | Por que isso importa para o POM | Sinal de aprovação/reprovação |
|---|---|---|
| Potência média e energia do pulso | Controla se o POM reage o suficiente para marcar ou se superaquece a ponto de se decompor. | O contraste melhora sem odor forte, carbonização ou colapso da superfície. |
| Frequência e largura de pulso | Altera a energia de pico e a distribuição de calor, especialmente para triagem com fibra ou MOPA. | Detalhes finos permanecem nítidos e a marca não se torna grosseira ou de baixo contraste. |
| Velocidade e número de passagens | Controla o tempo de permanência e o calor acumulado. | A legibilidade se mantém em tempo de ciclo prático sem resíduo excessivo. |
| Espaçamento da hachura e ângulo de preenchimento | Afeta logotipos preenchidos, módulos de Data Matrix e caracteres densos. | Sem transbordamento de células fechadas, módulos ausentes ou padrão de preenchimento irregular. |
| Foco e posição do campo | O POM pode ter uma janela estreita em peças curvas ou usinadas. | As marcas centrais e de borda permanecem consistentes em toda a área marcada. |
| Extração e fluxo de ar | Controla odor, fumaça, condensado e exposição do operador durante a marcação repetida. | A captura de fumos funciona sem deslocar a pluma de marcação sobre as ópticas ou a peça. |
Como geralmente se parece um teste de laser POM reprovado
Uma marca legível ainda pode ser um resultado de produção insatisfatório. Contraste fraco, queima, rugosidade, falha de código, variação de foco e odor forte de decomposição são todos sinais de que a combinação atual de material e processo precisa de ajuste.
A segurança faz parte da qualificação do processo.
Solicite o grau de POM e a FISPQ/SDS antes de testes repetidos, use extração e filtração locais adequadas e revise o enclausuramento completo da máquina, os intertravamentos, a parada de emergência e as medidas de segurança a laser específicas para o comprimento de onda para o layout final de produção.
Lista de verificação do teste de amostras de POM antes da seleção da máquina
Uma página web pode definir a lógica de decisão, mas não pode garantir o contraste, o odor ou o tempo de ciclo do POM. Envie amostras finais de acetal e os critérios de aceitação antes de travar a fonte de laser, a óptica, a extração e o dispositivo de fixação.
| Entrada de amostra | O que fornecer | Por que é importante |
|---|---|---|
| Tipo de POM | POM-C, POM-H, acetal tipo Delrin, grau marcável a laser, mistura ou corrente reciclada | Diferentes graus e fornecedores podem alterar o contraste e a resposta térmica. |
| Cor e aditivos | POM natural, branco, preto ou colorido; cargas, lubrificantes, vidro, PTFE, retardantes de chama ou aditivos para laser | Controla a absorção, o contraste, o odor, a textura superficial e a rota de conformidade. |
| Condição da superfície | Peça moldada, usinada, polida, texturizada, oleosa, revestida ou montada | Altera o foco, os resíduos, a aderência de contaminantes e a aparência final. |
| Conteúdo da marcação | Logotipo, número de série, código de data, código QR, Data Matrix, largura de linha e arte | Define o tamanho do ponto, a estratégia de preenchimento, o contraste legível e o método de inspeção. |
| Geometria e manuseio | Plano, cilíndrico, engrenagem, bucha, elo de esteira transportadora, peça curva, bandeja ou restrição de fixação | Move o projeto em direção à revisão de marcação padrão, rotativa, visão, fixação ou automação. |
| Meta de produção | Saída, tempo de ciclo, método de carregamento, requisito de scanner, durabilidade e critérios de rejeição | Conecta a viabilidade do material a uma configuração realista de equipamento. |
| Dados de segurança | SDS, restrições de fumos, requisito de enclausuramento e ambiente de extração | Controla a preparação segura de testes e o planejamento de fumos de produção. |
Use uma amostra representativa da produção
Se a cor, a usinagem, os cargas de reforço, os lubrificantes, a condição de moldagem ou outra variável da peça acabada puder alterar a resposta ao laser, inclua essa condição na amostra. Um corpo de prova de acetal limpo é útil para triagem, mas não deve ser a amostra de aprovação final para uma peça de produção materialmente diferente.
Quando você deve parar e retestar?
Pare de aumentar a energia e reteste o processo se você observar odor forte, bordas marrons ou queimadas, colapso da superfície, resíduo excessivo, rugosidade inaceitável, falha na legibilidade do código ou resultados instáveis entre peças nominalmente idênticas. Reverifique a rota do laser, as configurações de pulso, a velocidade, o foco, o grau do material, os aditivos, a condição de limpeza e a extração, em vez de tratar mais potência como a correção padrão.
Use a Amostra de POM Aceita para Fixar a Direção Final do Equipamento
Assim que a peça real produzir uma marca aceitável, o resultado do teste deve ser traduzido para a configuração da máquina. Isso evita escolher potência, óptica ou automação antes que a resposta do material e o requisito de produção sejam conhecidos.
Fonte de laser e capacidade de pulso
Use a rota e a janela de parâmetros que produziram o resultado aceito. Uma potência maior não é automaticamente uma escolha melhor se ela estreitar a janela térmica utilizável.
Lente e campo de marcação
Adeque o campo à área real de marcação, à menor característica, à distância de trabalho necessária e ao tamanho da peça, em vez de selecionar o maior campo por padrão.
Dispositivo de fixação ou rotativo
Use a forma da peça, o datum de localização e o requisito de repetibilidade para decidir se é necessário um dispositivo de fixação plano, um berço personalizado ou um eixo rotativo.
Visão e posicionamento
Considere a visão quando a posição ou a orientação da peça variar. A visão ajuda a localizar a peça de trabalho, mas não elimina a necessidade de controlar a altura e o foco.
Extração e enclausuramento
Dimensione a extração com base nos fumos e odores reais observados durante o teste aprovado e, em seguida, revise a configuração completa de enclausuramento e segurança para o ambiente de produção.
Tempo de ciclo e automação
Use a quantidade necessária de peças por hora, o tempo de carregamento, o manuseio dos dados de código, a inspeção e a interface da linha para decidir se o carregamento manual, a indexação de dispositivos de fixação, a integração com esteira transportadora ou a automação baseada em projeto se justificam.
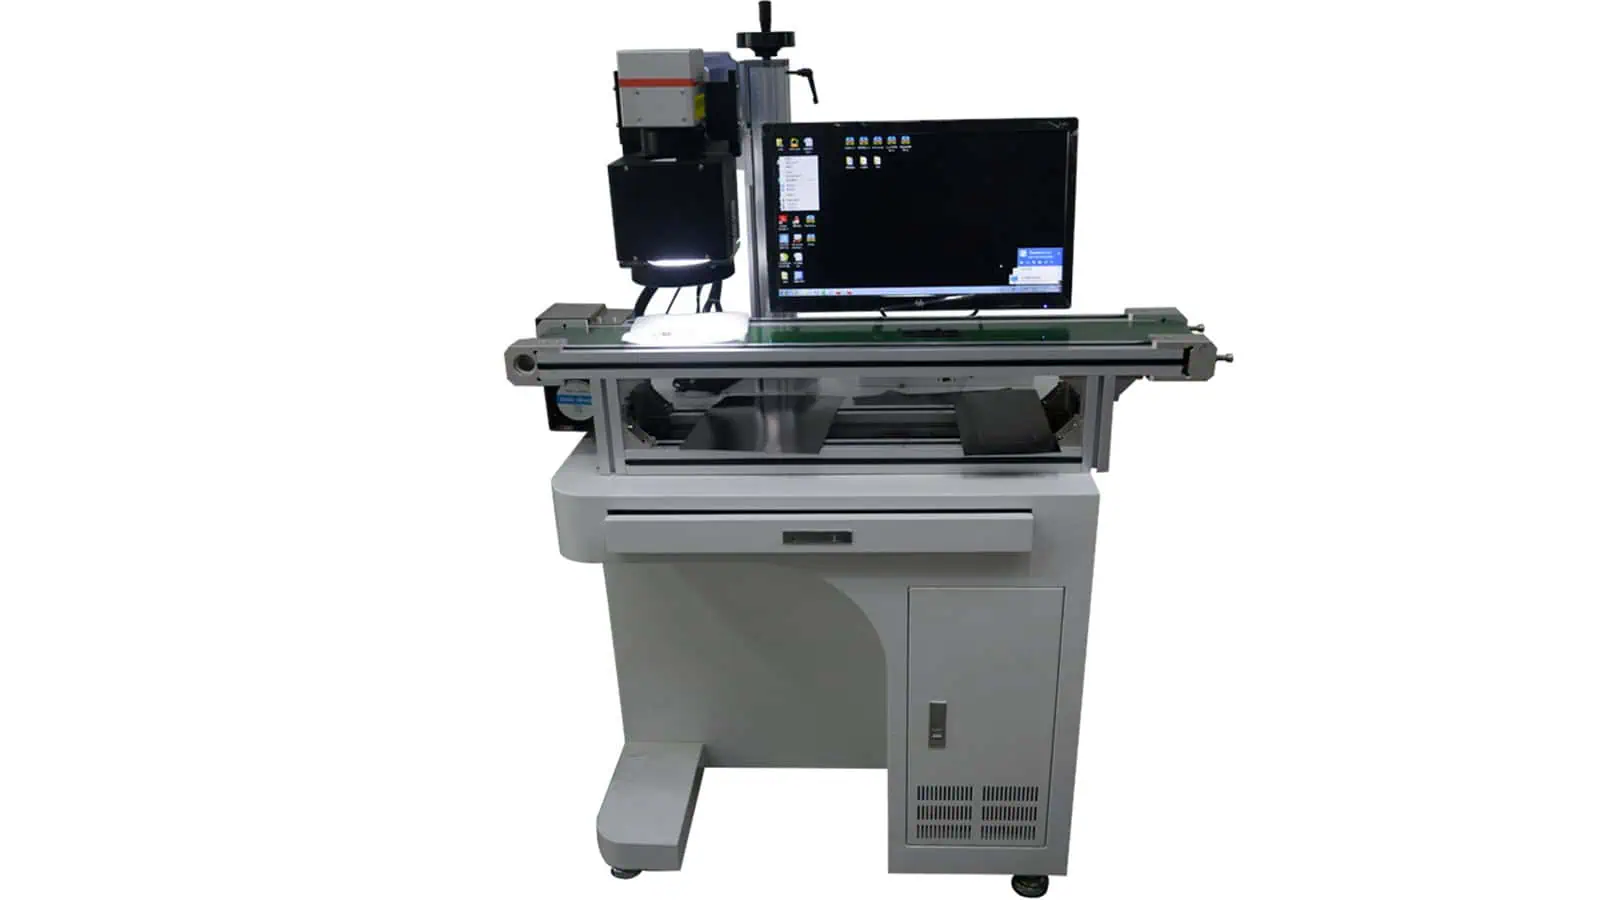
A visão se torna relevante quando a posição da peça varia
Se peças pequenas de POM chegam com posição ou orientação inconsistente, uma configuração de marcação guiada por visão pode reduzir o alinhamento manual. Ela não substitui o controle da altura da peça, do foco ou da estabilidade do dispositivo de fixação quando esses fatores continuam críticos.
Apenas um exemplo de configuração de equipamento. A visão não é necessária para toda aplicação com POM; ela deve ser selecionada a partir do problema real de carregamento e posicionamento.
O que enviar para a cotação final
Envie a peça de POM real ou uma amostra de produção representativa, o grau e a cor exatos, a arte ou o conteúdo do código, a área de marcação, a aparência desejada, o menor detalhe, as peças por hora exigidas, o método de carregamento, o requisito de inspeção, as restrições de extração e quaisquer necessidades de eixo rotativo, visão, enclausuramento ou automação.
Aprove a mesma condição de POM que você realmente produzirá
Depois que o teste de amostra identificar um processo viável, a aprovação final deve confirmar que a peça representativa da produção ainda atende ao resultado acordado. Não reinicie toda a lista de verificação de qualificação aqui—verifique apenas as condições que podem invalidar o teste anterior.
Mesma formulação
Confirme a mesma família, o mesmo grau, a mesma cor e o mesmo pacote de aditivos relevantes de POM.
Mesma condição de acabamento
Confirme a mesma condição de superfície moldada, usinada, limpa ou texturizada.
Mesmo padrão de aceitação
Confirme o contraste, o menor detalhe crítico ou código, a qualidade da superfície e a repetibilidade na peça representativa da produção.
Perguntas frequentes sobre marcação a laser em POM Acetal
O POM acetal pode ser marcado a laser?
Sim, o POM pode ser marcado a laser em determinados graus e cores, mas é sensível à formulação. POM preto, com carga ou marcável a laser pode responder melhor do que o POM natural ou branco. A aprovação final deve ser feita com a peça real de produção.
Por que o contraste do POM é difícil?
O POM pode ter baixa absorção nas condições comuns de marcação no infravermelho próximo, especialmente em graus naturais ou brancos. Elevar a energia além do limite pode gerar odor, rugosidade ou queima em vez de uma marca limpa e legível.
Qual laser é melhor para a marcação de POM?
Não existe uma fonte universal que seja a melhor. Lasers de fibra ou MOPA podem ser testados para POM escuro ou com suporte de aditivos, enquanto rotas UV, verde ou CO2 podem ser avaliadas dependendo da cor, do efeito desejado, do limite de calor e da velocidade de produção.
A marcação a laser do POM gera odor?
Pode, sim, especialmente quando o processo superaquece ou decompõe a superfície do acetal. Odor semelhante ao de formaldeído, fumaça densa ou bordas marrons devem levar à redução de parâmetros, revisão da fonte, revisão da extração ou troca de material.
Preciso de um grau de POM marcável a laser?
Alguns projetos conseguem marcar POM padrão de forma aceitável, mas requisitos de rastreabilidade para cores claras ou de alto contraste podem se beneficiar de um grau de acetal marcável a laser ou de uma rota com aditivos. O responsável pelo material deve aprovar qualquer alteração de formulação.
Esta é uma página de material ou uma página de aplicação industrial?
Esta é uma página de material. Ela aborda o comportamento do POM, contraste, odor e testes de amostras. Engrenagens, peças de transportadores, componentes automotivos, peças eletrônicas e fluxos de trabalho médicos devem ser tratados pelas páginas de aplicação ou solução relevantes.
Envie a peça de acetal real, a cor e o requisito de marcação
Inclua o grau POM-C ou POM-H, fornecedor, cor, cargas, lubrificantes, status do aditivo de marcação a laser, condição da superfície, desenho ou arte, contraste alvo, tamanho mínimo de detalhe, expectativa de ciclo, restrições de odor, ambiente de extração e SDS. A Zhuorui Laser pode analisar a rota do material e recomendar a próxima etapa de teste de amostra ou de configuração da máquina.
Solicitar Orçamento Consulta OEM e Personalizada Fale Conosco