
POMアセタール レーザーマーキング
レーザーマーカーを選定する前に、樹脂グレード、色、添加剤パッケージ、コントラスト目標、臭気制御、プロセスウィンドウによってPOM、アセタール、ポリオキシメチレンを適格性評価してください。POMは精密部品に有用な場合がありますが、配合に敏感であり、材料名だけで承認すべきではありません。.
POMサンプルテストを依頼する POM適合性について問い合わせるPOMはレーザーマーキング可能だが、コントラストと臭気は併せて管理する必要がある
POMアセタールは、精密部品、耐摩耗部品、低摩擦部品に使用される半結晶性エンジニアリングプラスチックです。レーザーマーキングは可能ですが、POMは、近赤外エネルギーを自然に良好に吸収するプラスチックよりも、使用可能なプロセスウィンドウが狭いことがよくあります。黒色、充填剤入り、またはレーザーマーキング対応のPOMは、ナチュラルまたは白色のPOMとは大きく異なる挙動を示すことがあります。.
コントラストはグレードによって異なる
黒色POMは、選択したファイバーパラメータの下で使用可能なコントラストを生み出せる場合がありますが、ナチュラルまたは白色のPOMでは、添加剤、マスキング、UV/グリーンスクリーニング、または別の方法が必要になることがあります。.
臭気はプロセスの警告サイン
マークに激しい焼損、強い臭気、または目に見える分解が必要な場合、文字が読めるとしても、その結果は妥当な生産ウィンドウの外にある可能性があります。.
パラメータを盲目的にコピーすることはできない
出力、周波数、速度、ハッチ間隔、焦点条件、およびパス回数は相互に作用します。あるPOMスラブで機能する設定が、別の色、成形表面、または添加剤パッケージでは失敗することがあります。.
「POM」だけでレーザーを選んではいけない
有用な推奨には、次の3つの入力情報がそろっている必要があります。正確なアセタール材料、必要なマーク、および部品の製造方法です。同じPOMファミリーでも、色、コードサイズ、形状、またはサイクルタイムが変わると、異なるレーザー光源、レンズ、治具、または排気設備が必要になることがあります。.
材料の状態
POM-CまたはPOM-H、サプライヤーグレード、色、充填剤、潤滑剤、レーザーマーキング添加剤、成形面または機械加工面、およびあらゆるコンプライアンス制約を確認してください。.
マーキング要件
目視可能な識別、ロゴ、シリアル番号、小さなData Matrix、外観上のマーク、またはより深いテクスチャ加工結果のどれが必要かを定義してください。.
生産条件
部品の形状、マーキング領域、投入方法、時間あたりの必要個数、検査方法、および治具、ロータリー、ビジョン、自動化に関するあらゆる制約を提供してください。.
実際にマーキングしているのはどのアセタールグレードですか?
POMは単一のレーザーマーキング挙動ではありません。ホモポリマー、コポリマー、色、充填剤、潤滑剤パッケージ、食品接触要件、医療制約、機械加工表面仕上げはすべて、許容可能なプロセスウィンドウを変え得ます。.
POM-Cコポリマー
多くの産業グレードがある一般的なアセタールの選択肢です。標準、充填、着色、レーザーマーキング可能、または食品、医療、コンベア接触向けのいずれであるかを確認してください。.
POM-Hホモポリマー
しばしばDelrinタイプのアセタールと関連付けられます。結晶化度、熱応答、サプライヤーグレードがウィンドウを変え得るため、個別にテストする必要があります。.
黒色または暗色POM
暗色顔料は、一部の近赤外線試験において吸収とコントラストを改善する場合があります。それでも、表面粗さ、アブレーション、臭気、コードの読み取りやすさを確認してください。.
白色またはナチュラルのPOM
直接的な暗色マーキングは、しばしばより困難です。レーザーマーキング可能なグレード、添加剤、マスキング方法、UVまたはグリーンによるスクリーニングを検討する価値があるかもしれません。.
レーザーマーキング可能な白色アセタールは、大きく異なる反応を示すことがあります
この白色POM/アセタールの例は、正確な樹脂配合がなぜ重要であるかを示しています。レーザーマーキング可能なグレードは濃く読みやすい結果を生み出すことがありますが、通常のナチュラルまたは白色POMでも同じ結果が得られると想定してはいけません。.
この画像は、POMの材料反応の一例として使用し、普遍的な性能保証として扱わないでください。最終承認は、実際の生産グレード、表面、およびマーキング要件によって決まります。.
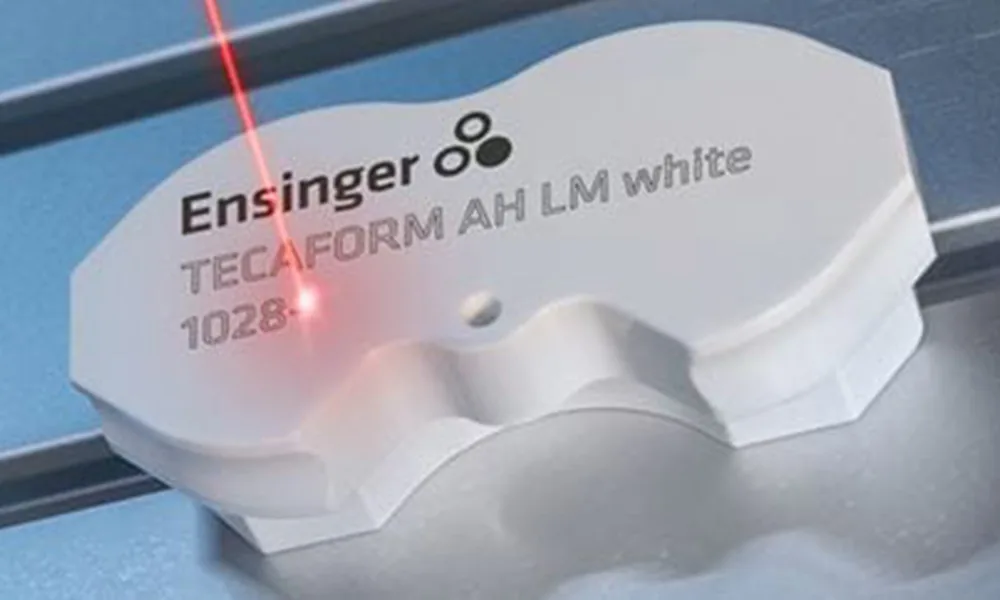
レーザーマーキング可能なPOMは、単なる機械設定ではなく、材料の選択です
一部の改質POM-Cグレードは、高コントラストのレーザーマークを形成するように設計されています。製品設計で樹脂変更が可能な場合は、標準POMに狭く煙の出るパラメータウィンドウを無理に適用する前に、レーザーマーキング可能なアセタールと現在のグレードを比較してください。.
POMが使用される場所と、これらの部品にマーキングが必要な理由
POMは、低摩擦、耐摩耗性、および寸法安定性が求められる部品によく選ばれます。これらの部品では、装飾だけでなく、識別、トレーサビリティ、組立管理、または視認可能な製品情報のためにレーザーマーキングが通常必要とされます。.
自動車用クリップ、ガイド、および機構
一般的なニーズには、小型の成形アセタール部品に付された部品番号、サプライヤーコード、ロット情報、およびアセンブリ識別情報が含まれます。.
電気部品および電気機械部品
コネクタ、スイッチ部品、絶縁機構には、モデルID、方向マーク、トレーサビリティコード、検査識別子が必要になる場合があります。.
歯車、ブッシュ、精密機械部品
これらの部品では、嵌合、摩耗面、寸法機能に影響を与えるほど材料を除去することなく、部品ID、バッチコード、組立参照が必要になることがよくあります。.
コンベヤおよびハンドリング部品
スプロケット、ローラ、リンク、摩耗部品には、通常のハンドリング中も読み取り可能なバッチ、保守、交換の識別情報が必要になる場合があります。.
家電およびコンシューマー機器の機構
可視POM部品では、光沢変化、粗さ、周囲の変色を抑制しながら、ロゴ、記号、モデル情報が求められる場合があります。.
規制対象または文書管理が重要な部品
POMが規制製品で使用される場合、マーキングは、最終的な樹脂グレード、洗浄または滅菌環境、文書要件、用途固有の承認プロセスと併せて検討する必要があります。.
POM部品には通常何がマーキングされますか?
マーキング内容によって、必要なスポットサイズ、コントラスト、充填戦略、検査方法が変わります。大きなロゴと小さなデータマトリックスを同じ許容基準で認定すべきではありません。.
部品識別
部品番号、型番、コンポーネントID、キャビティ参照、または製品ファミリの識別。.
トレーサビリティ
シリアル番号、ロット番号、バッチコード、生産日、QRコードまたはデータマトリックス。.
組立と検査
方向マーク、位置基準、検査マーク、ラインまたはステーション識別子、および組立管理記号。.
ブランドとユーザー情報
外観と周囲の表面品質が重要となるロゴ、単純な記号、および目視可能な識別子。.
小型の機械可読コード
微細なデータマトリックスまたはQRモジュールには、通常のテキストよりもシャープなエッジ、十分なコントラスト、および安定したピントが必要です。.
混在コンテンツ
多くの生産部品には、ロゴ、人が読めるテキスト、およびコードが組み合わされています。最も小さい重要特徴が、サンプル試験の受入基準を決定づけるべきです。.

小さなコードには、大きなロゴとは異なる受入基準が必要です
コンパクトなデータマトリックスおよびシリアル形式のマークは、モジュールのエッジ、コントラスト、フォーカスの一貫性に依存します。POMでは、より大きなテキストマークでプロセスを承認するのではなく、実部品上で最小の生産コードの適格性を確認してください。.
代表的なポリマーコードの例です。コード設計および検査のコンテキストを支援しますが、すべてのPOM配合での結果を証明するものではありません。.
レーザー方式を選ぶ前に、結果を定義する
“「マークを付けられるか?」だけでは十分ではありません。有用な問いは、実際のPOMグレードが実用的な生産速度で要求されるコントラスト、コード品質、表面状態を実現できるかどうかです。.
高コントラストの識別
目視での読み取りやすさ、制御された明暗コントラスト、および限定的な表面損傷を優先します。.
機械可読コード
最小の要求コードにおいて、モジュールの定義、エッジの鮮明さ、安定したコントラスト、再現性のあるスキャナー性能を優先します。.
外観マーキング
均一な塗りつぶし、きれいなエッジ、制御された光沢変化、およびロゴや可視テキスト周辺の変色最小化を優先します。.
浅い永久マーキング
識別表示を、実質的な材料除去や寸法変化なしに視認可能なまま維持する必要がある場合は、制御された表面改質を使用します。.
テクスチャまたは彫刻効果
目に見える深さやテクスチャが許容できる場合は、粗さ、煙、臭気、粉塵、および考えられる寸法への影響とのトレードオフを評価してください。.
生産受け入れ
あらゆる目標結果について、最小の特徴部、許容できる外観、コード可読性の規則、耐久性の期待値、および許容できる最大サイクルタイムを定義してください。.
形状、肉厚、部品サイズがマーキング計画をどう変えるか
POMのレーザーマーキングは、材料応答だけの問題ではありません。形状は、焦点安定性、アクセス性、熱感度、治具の再現性、および標準的なフラットフィールド設定で十分かどうかを決定します。.
平坦な成形部品
通常、安定した焦点面と、必要なフィールド全体にわたる均一なマーク品質を維持するための最も単純なケースです。.
湾曲した部品とブッシュ
湾曲により、表面が焦点から外れることがあります。細いマークであればフラットフィールド設定でも対応できる場合がありますが、より広い円周方向の領域では、回転処理や別の集光方式が必要になることがあります。.
歯車と異形部品
マーク品質は、レーザーパラメータと同じくらい、再現可能な方向決めと治具の基準面にも依存する場合があります。歯、肩、および凹部もアクセスを制限することがあります。.
薄肉POM
過度の局所的な熱または材料除去は、変形、ヒケのような外観、または外観上の損傷を生じさせる可能性があるため、保守的な熱条件範囲を使用してください。.
大型部品
マーキングフィールドのサイズ、作動距離、部品へのアクセス、およびワークピースを複数のマーキング位置間で移動させる必要があるかどうかを確認します。
小型精密部品
使用可能なマーキング面積が小さくなるにつれて、治具の再現性、コードサイズ、焦点安定性、およびフィーチャ分解能がより重要になります。
機械加工面
工具痕、油、洗浄残渣、局所的な応力は、見た目の結果を変える可能性があります。未加工の樹脂試験片ではなく、最終的な機械加工および洗浄後の状態で試験してください。
組立済みコンポーネント
アクセスのしやすさ、近くにある熱に弱い部品、ローディング方法、およびハンドリングや安全上の問題を起こさずにレーザーが目的の表面に到達できるかどうかを確認してください。
POMのコントラストは色、添加剤、表面変化に依存する
POMアセタールでは、読み取り可能なマークは、色変化、軽度の粗面化、制御された表面改質、浅いアブレーション、または添加剤支援による暗色化から得られます。実用的な問題は、マークが現れるかどうかだけでなく、許容できない臭気、エッジ損傷、材料劣化なしに判読可能なままであるかどうかです。.
- 黒POMのパラメータを白またはナチュラルPOMに転用しないでください。.
- 英数字テキスト、細線、最小のコードモジュールを個別に確認してください。.
- 必要なマーキング領域全体にわたって中心部とエッジ部の品質を比較してください。.
- 一定の照明下で、光沢変化、白化、褐色のエッジ、粗さ、残留物を検査してください。.
| POMの状態 | 想定されるマーキングの疑問 | 主なリスク | 検証すべき項目 |
|---|---|---|---|
| 黒色または暗色POM | ファイバーまたはMOPAで、明るいまたは暗いコントラストをはっきりと形成できますか? | 過熱は、アブレーション、粗さ、光沢の低下によって判読性を低下させる可能性があります。 | 生産速度におけるコントラスト、エッジの鮮明さ、コードの可読性、および臭気。 |
| 白色またはナチュラルのPOM | 添加剤やマスキングなしで、マークを十分に暗くできますか? | 吸収率が低いと、エネルギーを燃焼にまで押し上げない限り、弱いコントラストになる可能性があります。 | 印字の濃さ、表面損傷、残留物、再現性、および改質グレードが必要かどうか。 |
| レーザーマーキング可能なPOM-C | 指定されたグレードは、小さい文字やトレーサビリティ用のマークに対応できますか? | 1つのブランドグレードがすべてのアセタールグレードを代表すると仮定すること。 | 最終グレード、色、コンプライアンス、マーク耐久性、コード検証。 |
| フィラー入りまたは潤滑剤入りPOM | ガラス、PTFE、鉱物フィラー、潤滑剤はマークに影響しますか? | コントラストの不均一、エッジの粗さ、フィラーの露出、バッチのばらつき。 | 実際のコンパウンド、表面仕上げ、摩耗挙動、およびヒューム制御。 |
| 機械加工されたPOM部品 | 機械加工痕、応力、油分はマーキングに影響しますか? | 切断面の残留物、焦点変動、および不均一なコントラスト。 | 洗浄方法、表面粗さ、治具の再現性、最終検査。 |
最も可能性の高いレーザー方式から始め、必要なときだけ比較する
初回テストは、実際のPOMグレード、色、目標結果に基づいて選択するべきです。濃色またはレーザー添加剤入りのアセタールは、ファイバー/MOPAから始める方が明確な理由となることが多く、一方で淡色または熱に敏感な部品では、早い段階でUVスクリーニングを検討する根拠になる場合があります。未知の配合は、名称から選定するのではなく、サンプルテスト案件として扱うべきです。
Zhuorui Laserは、 ファイバーおよびMOPAレーザーマーキング機、UVレーザーマーキング機, UVレーザーマーカー、グリーンレーザーマーキング機、CO2レーザーマーキング機を、 CO2レーザーマーキング装置 最初のルートが要求されるコントラスト、表面品質、生産目標を満たさない場合に比較検討できます。
| POMの条件/目標 | 実用的な最初のテスト | 別のルートを検討するきっかけ |
|---|---|---|
| 識別用テキストが付いた黒色または暗色のPOM | まずファイバー / MOPA | コントラスト不足、ざらつき、過度な臭気、または許容できないコード品質。 |
| 近赤外線応答用に設計されたレーザーマーキング可能なPOM | まずファイバー / MOPA | 最終グレードは依然として、要求される外観基準またはコード可読性基準を満たしていない。 |
| 微細な暗色マーキングが必要な白色またはナチュラルPOM | 初期スクリーニング手段としてUVを検討する | 実際のグレードを使用して、UVが当初の代替案よりもコントラスト、表面品質、サイクルタイムのバランスに優れているかどうかを確認する。 |
| 小さなコード、または熱に敏感な外観面 | UVは実用的な初期スクリーニング手法 | 実際の部品が要求されるコントラスト、エッジ品質、スループット目標を満たす場合にのみ採用してください。 |
| 配合が不明、または吸収が不確実 | 実サンプルでファイバー/MOPAとUVを比較する | 合格基準を満たす、よりクリーンで再現性の高い方法を採用する。 |
| テクスチャまたは彫刻は許容される | 目標とする効果が材料除去を正当化する場合に限り、CO2を評価する | 溶融、煙、臭気、エッジ品質、または微細コードの判読性が許容できない。 |
| 特定の吸収優位性を備えた選定処方 | グリーンは条件付きルートとして検討してもよい | サンプルによる証拠なしに、それをデフォルトにしてはならない。 |
材料の反応が不適切なときは、出力を上げ続けないでください
追加したエネルギーが有用なコントラストを生み出さず、臭気、褐色のエッジ、粗さ、アブレーションだけを生じさせる場合は、次のステップは、単により高出力の装置を使うことではなく、ルート、パラメータ、材料の見直しであるべきです。
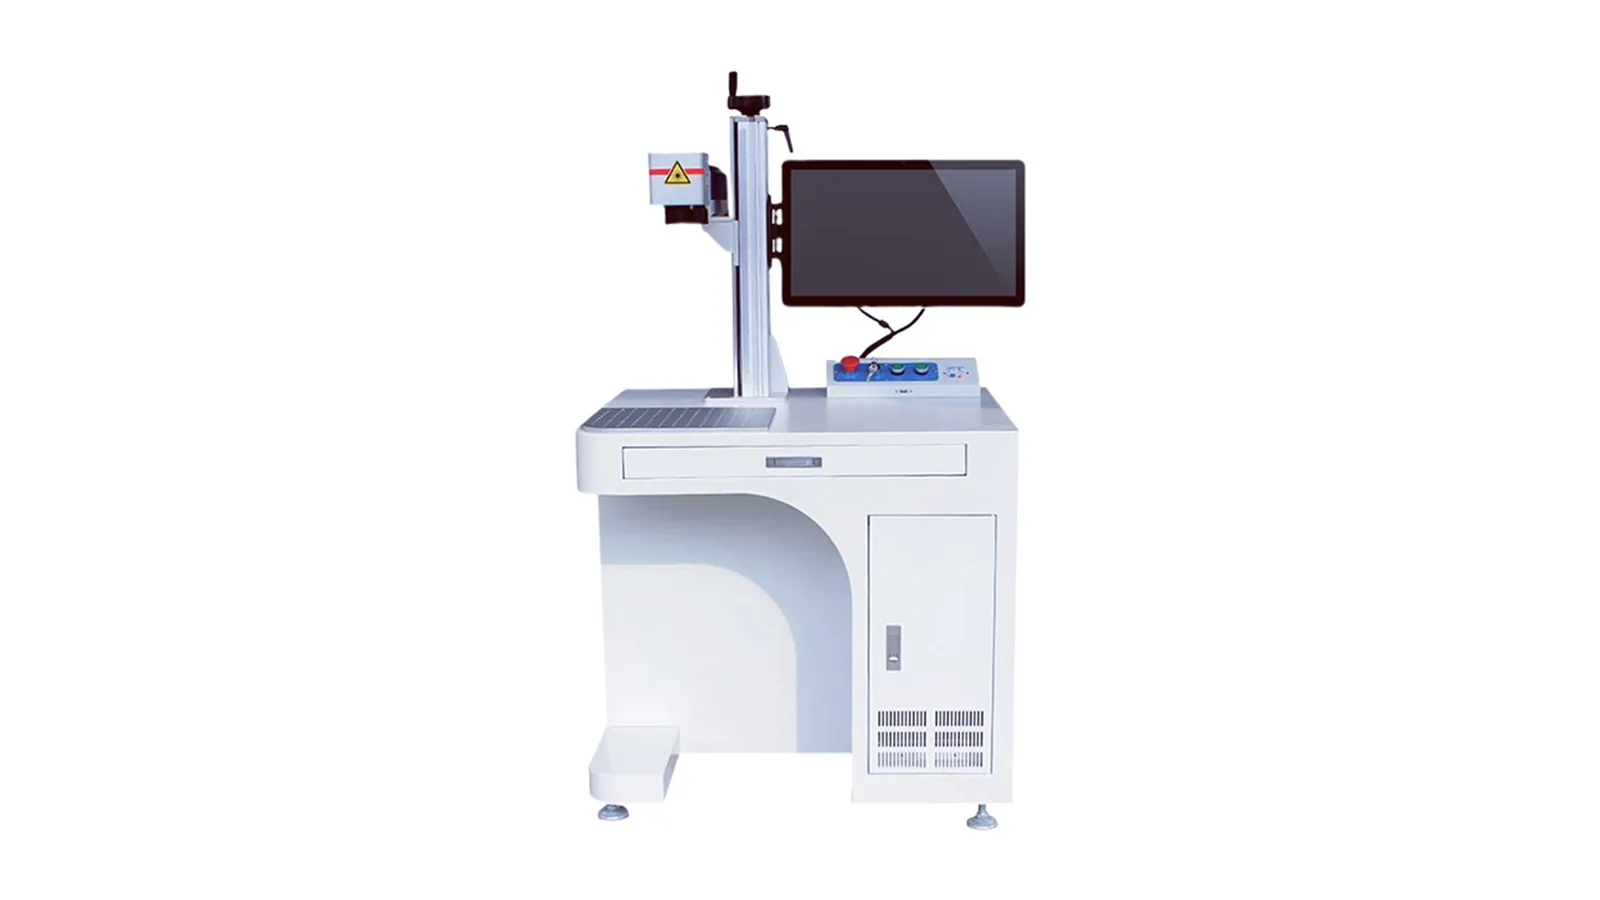
ファイバー / MOPA ルート
暗色、充填材入り、またはレーザーマーキング可能なPOMが実用的な近赤外応答を示す場合は、まずこのルートを使用してください。MOPAは依然としてファイバーレーザーのルートであり、単に異なるラベルだからという理由ではなく、パルス制御のニーズに応じて選択すべきです。

UVルート
明色POM、小さなコード、または外観面では、ファイバールートが弱いコントラストしか得られない場合や熱影響が大きすぎる場合には、早い段階でUVを検討してください。これはスクリーニングの方向性であり、万能なルールではありません。最終的な適合性は、実際の配合、生産サンプル、サイクル目標によって決まります。
単一の魔法の設定ではなく、POMのパラメータウィンドウを構築する
有用なPOMトライアルは、エネルギーが少なすぎる領域、使用可能なコントラストウィンドウ、熱分解が起こりすぎる領域という3つのゾーンを切り分けます。Zhuoruiは、承認された各結果について、候補となるレーザー光源、レンズ、出力設定、周波数、速度、ハッチング、パス回数、フォーカスオフセット、治具、排気条件を記録すべきです。
低すぎる
マークが弱いまたは欠落している、コードの可読性が低い、工場照明下でコントラストが低い、細線が不安定、あるいは表面との意味のある相互作用が見られない。
使用可能ウィンドウ
読み取り可能なコントラスト、制御されたエッジ、限定的な臭気、許容できる表面テクスチャ、サンプル間で再現可能な結果、および安定したコードスキャン性能。
高すぎる
燃焼、ホルムアルデヒド様の臭気、大量の煙、褐色のエッジ、アブレーション、粗さ、屑、寸法変化、または許容できない外観損傷。
| 変動要因 | POM にとって重要な理由 | 合否信号 |
|---|---|---|
| 平均出力とパルスエネルギー | POMがマーキングに十分反応するか、それとも過熱して分解するかを左右する。 | 強い臭気、焦げ、表面の崩壊を伴わずにコントラストが向上する。 |
| 周波数とパルス幅 | 特にファイバーまたはMOPAスクリーニングでは、ピークエネルギーと熱分布を変化させます。 | 微細なディテールが鮮明に保たれ、マークが粗くなったり低コントラストになったりしません。 |
| 速度とパス回数 | 滞留時間と蓄積熱を制御します。 | 実用的なサイクルタイムで、過剰な残留物なしに判読性が維持されます。 |
| ハッチング間隔と充填角度 | 塗りつぶしロゴ、データマトリックスモジュール、高密度文字に影響します。 | セル間の埋まり込み、モジュール欠落、不均一な塗りつぶしパターンがないこと。 |
| 焦点とフィールド位置 | POMは、曲面や機械加工部品では狭い加工ウィンドウとなることがあります。 | マーキング領域全体で、中央部と端部のマークが一定に保たれる。 |
| 排気と気流 | 繰り返しマーキング時における臭気、煙、凝縮物、および作業者への曝露を抑制します。 | マーキングプルームを光学系や部品にわたって移動させずに、ヒュームを捕集できます。 |
POMレーザー試験が失敗したときによく見られる状態
読み取れるマークであっても、生産結果としては不十分な場合があります。コントラスト不足、焦げ、粗さ、コード不良、焦点変動、強い分解臭はすべて、現在の材料とプロセスの組み合わせに調整が必要であることを示す兆候です。
安全性はプロセス認定の一部である
繰り返し試験の前にPOMグレードとSDSを要求し、適切な局所排気とろ過を使用し、最終生産レイアウト向けに機械の完全な筐体、インターロック、非常停止、波長別レーザー安全対策を確認すること。.
機械選定前のPOMサンプル試験チェックリスト
ウェブページは判断ロジックを定義できるが、POMのコントラスト、臭気、サイクルタイムを保証することはできない。レーザー光源、光学系、排気、治具を確定する前に、最終アセタールサンプルと受入基準を送付すること。.
| サンプル入力 | 提供する情報 | 重要な理由 |
|---|---|---|
| POMタイプ | POM-C、POM-H、Delrinタイプのアセタール、レーザーマーキング可能グレード、ブレンドまたはリサイクル原料 | グレードやサプライヤーが異なると、コントラストや熱応答が変化する可能性がある。. |
| 色と添加剤 | ナチュラル、白、黒、または着色POM;充填材、潤滑剤、ガラス、PTFE、難燃剤、またはレーザー添加剤 | 吸収、コントラスト、臭気、表面テクスチャ、およびコンプライアンス経路を制御します。 |
| 表面状態 | 成形、機械加工、研磨、テクスチャ加工、油分付着、コーティング、または組立済みの部品 | 焦点、残留物、汚染物質の付着、および最終的な外観を変化させます。 |
| マーク内容 | ロゴ、シリアル番号、日付コード、QRコード、データマトリックス、線幅、およびアートワーク | スポットサイズ、塗りつぶし戦略、読み取り可能なコントラスト、検査方法を定義します。. |
| 形状と取り扱い | 平面、円筒、歯車、ブッシュ、コンベヤリンク、曲面部品、トレイまたは治具の制約 | プロジェクトを標準マーキング、ロータリー、ビジョン、治具、または自動化のレビューへと進めます。. |
| 生産目標 | 出力、サイクルタイム、投入方法、スキャナ要件、耐久性、および不合格基準 | 材料の実現可能性を現実的な設備構成に結び付けます。. |
| 安全データ | SDS、ヒューム制約、エンクロージャ要件、排気環境 | 安全なテスト準備と生産時のヒューム計画を管理します。. |
生産を代表するサンプルを使用してください。
色、機械加工、充填剤、潤滑剤、成形条件、その他の完成部品の変数がレーザー応答を変え得る場合は、その条件をサンプルに含めてください。清浄なアセタール試験片はスクリーニングには有用ですが、材質的に異なる生産部品の最終承認サンプルにしてはいけません。.
いつ停止して再テストすべきか?
強い臭気、褐色または焼けたエッジ、表面の崩壊、過剰な残留物、許容できない粗さ、コード読み取り失敗、または公称上同一の部品間で不安定な結果が見られる場合は、エネルギーを増やすのをやめ、プロセスを再試験してください。より高いパワーを既定の解決策として扱うのではなく、レーザー経路、パルス設定、速度、焦点、材料グレード、添加剤、洗浄状態、排気を再確認してください。.
承認されたPOMサンプルを用いて最終設備の方向性を確定する
実部品で許容できるマークが得られたら、試験結果を機械構成に反映させる必要があります。これにより、材料応答と生産要件が分かる前に、パワー、光学系、自動化を選定することを避けられます。.
レーザー光源とパルス能力
承認された結果を生み出した経路とパラメータウィンドウを使用してください。より高いワット数は、使用可能な熱ウィンドウを狭める場合、自動的に優れた選択肢になるわけではありません。.
レンズとマーキングフィールド
既定で最大のフィールドを選択するのではなく、実際のマーキング領域、最小フィーチャー、必要な作業距離、部品サイズにフィールドを合わせてください。.
治具またはロータリー
部品形状、位置決め基準、再現性要件に基づいて、フラット治具、カスタムネスト、ロータリー軸のどれが必要かを判断します。
ビジョンと位置決め
部品の位置や向きが変動する場合は、ビジョンを検討します。ビジョンはワークの位置特定に役立ちますが、高さと焦点を制御する必要をなくすものではありません。
排気と囲い込み
受入試験中に観察された実際のヒュームと臭気からサイズを抽出し、その後、生産環境向けの完全な筐体および安全構成を確認します。.
サイクルタイムと自動化
1時間当たりの必要部品数、ローディング時間、コードデータ処理、検査、ラインインターフェースを使用して、手動ローディング、治具インデックス、コンベヤ統合、またはプロジェクトベースの自動化が正当化されるかどうかを判断します。.
部品の位置が変動するときにビジョンが重要になる
小さなPOM部品が位置や向きのばらつきを伴って搬入される場合、ビジョン誘導マーキング構成により手動位置合わせを削減できます。ただし、部品の高さ、焦点、または治具の安定性の管理が依然として重要である場合、それを置き換えるものではありません。.
設備構成例にすぎません。すべてのPOM用途でビジョンが必要なわけではなく、実際のローディングおよび位置決めの問題に基づいて選択する必要があります。.
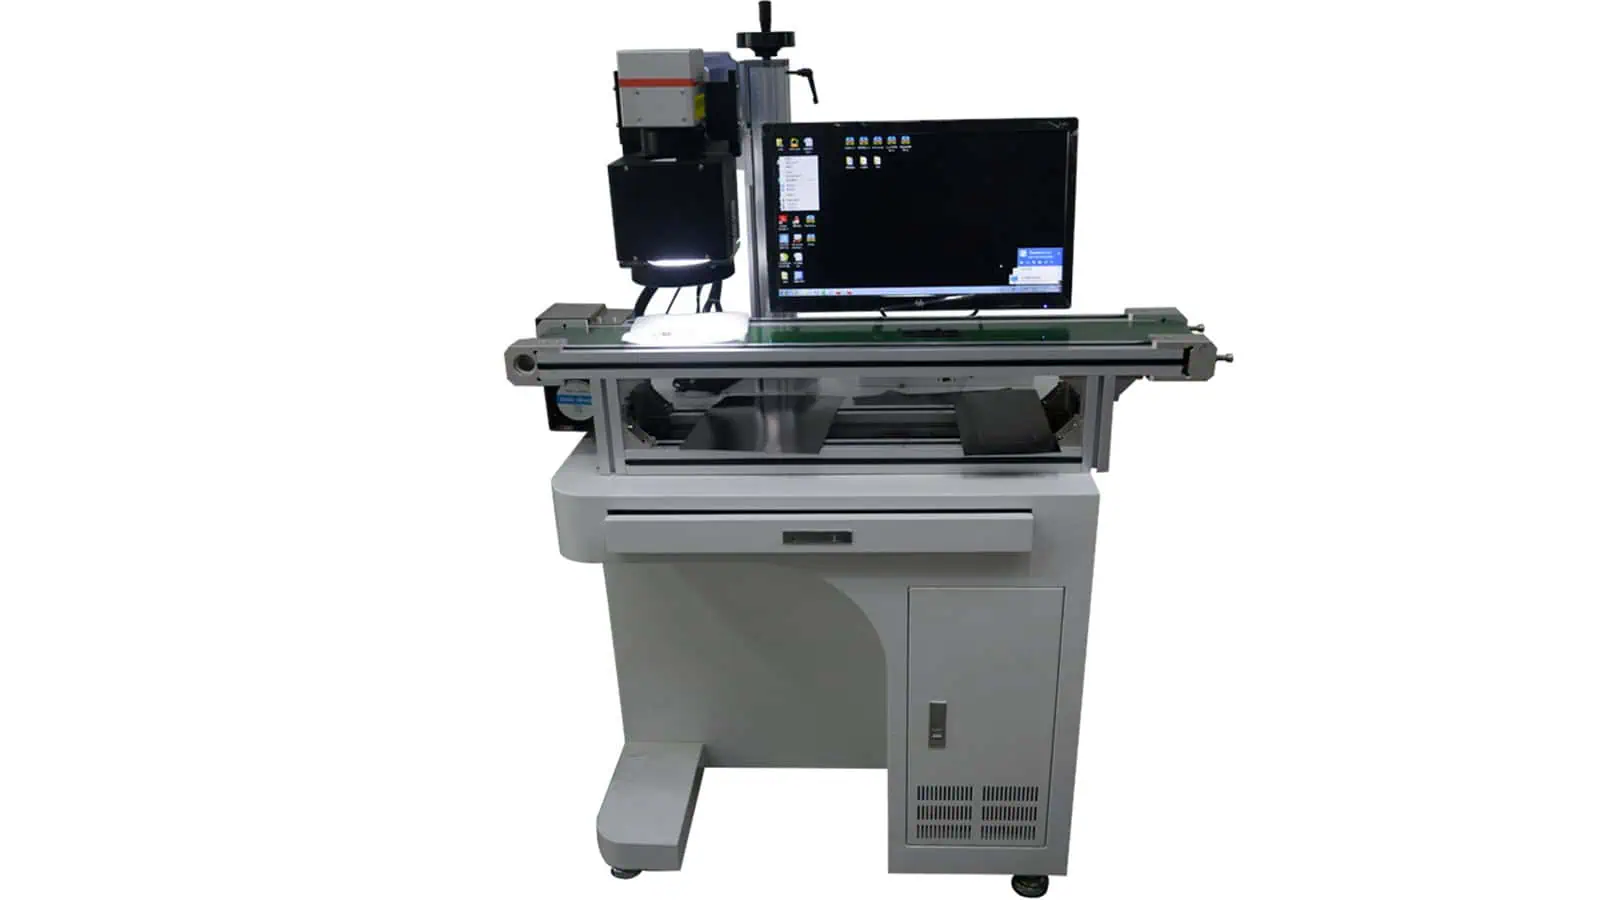
最終見積もりに送付すべきもの
実際のPOM部品または代表的な生産サンプル、正確なグレードと色、アートワークまたはコード内容、マーキング領域、目標外観、最小特徴、時間当たりの必要部品数、投入方法、検査要件、取出し制約、および回転、ビジョン、エンクロージャー、自動化のニーズがあれば送付してください。.
実際に生産するのと同じPOM条件を承認する
サンプル試験で実行可能なプロセスが特定された後、最終承認では、生産を代表する部品が依然として合意された結果を満たしていることを確認する必要があります。ここで認定チェックリスト全体を最初からやり直さないでください—以前の試験を無効にし得る条件のみを検証してください。.
同じ配合
同じPOMファミリー、グレード、色、および関連する添加剤パッケージを確認してください。.
同じ仕上げ状態
成形、機械加工、洗浄、またはテクスチャ加工された同じ表面状態を確認してください。.
同じ合格基準
量産代表部品において、コントラスト、最小の重要特徴またはコード、表面品質、および再現性を確認してください。.
POMアセタールのレーザーマーキングに関するFAQ
POMアセタールはレーザーマーキングできますか?
はい、POMは選択されたグレードと色でレーザーマーキングできますが、配合に敏感です。黒色、充填剤入り、またはレーザーマーキング可能なPOMは、ナチュラルまたは白色のPOMよりも反応が良好な場合があります。最終承認には実際の生産部品を使用する必要があります。.
POMのコントラストが難しいのはなぜですか?
POMは、一般的な近赤外マーキング条件では吸収が低くなることがあり、特にナチュラル色や白色グレードで顕著です。エネルギーを上げすぎると、清浄で判読可能なマークではなく、臭気、粗さ、焦げが生じることがあります。
POMマーキングに最適なレーザーはどれですか?
万能な最適光源はありません。暗色または添加剤で支援されたPOMには、ファイバーまたはMOPAをスクリーニングできます。一方、UV、グリーン、CO2の各方式は、色、目標とする効果、熱制限、生産速度に応じて検討される場合があります。
POMレーザーマーキングで臭気は発生しますか?
発生し得ます。特にプロセスが過熱してアセタール表面を分解する場合です。ホルムアルデヒド様の臭気、激しい煙、褐色の縁が認められた場合は、パラメータの低減、光源の見直し、排気の見直し、または材料変更を行うべきです。
レーザーマーキング可能なPOMグレードは必要ですか?
一部のプロジェクトでは標準POMに許容可能なマークを付けられますが、淡色または高コントラストのトレーサビリティ要件では、レーザーマーキング可能なアセタールグレードまたは添加剤ルートが有利な場合があります。配合変更は材料オーナーが承認する必要があります。
これは材料ページですか、それとも業界アプリケーションページですか?
これは材料ページです。POMの挙動、コントラスト、臭気、サンプルテストを扱います。ギア、コンベヤ部品、自動車部品、電子部品、医療ワークフローは、関連するアプリケーションまたはソリューションページで扱うべきです。.
実際のアセタール部品、色、マーク要件を送付する
POM-CまたはPOM-Hグレード、サプライヤー、色、充填剤、滑剤、レーザーマーキング添加剤の状態、表面状態、図面またはアートワーク、目標コントラスト、最小フィーチャサイズ、サイクル期待値、臭気制約、排気環境、SDSを含めてください。Zhuorui Laserは材料ルートを確認し、次のサンプルテストまたはマシン構成ステップを推奨できます。.
お見積り依頼 OEM・カスタムに関するお問い合わせ お問い合わせ