
Marquage laser du verre pour marques externes et validation d'échantillons
Le verre peut être marqué au laser sur sa surface externe, mais le procédé utilisable dépend du type de verre, du revêtement, de l'épaisseur de paroi, de la stabilité de la mise au point, du contraste souhaité et du risque de fracture. Cette page aide les ingénieurs procédés à évaluer les voies laser UV, CO2 et certaines voies de laser vert pour les marques de surface uniquement. Zhuorui Laser ne propose ni ne cible d'équipement de gravure sous la surface du cristal.
Peut-on marquer le verre au laser sans transformer cela en un projet de gravure sous la surface ?
Oui, de nombreuses pièces en verre peuvent recevoir des marquages externes en surface, mais le procédé doit être traité comme un problème de validation du matériau et d’échantillons, et non comme l’achat d’une machine universelle.
Pour le marquage en surface du verre, l’objectif pratique est généralement un marquage dépoli ou mat, un marquage par retrait de revêtement, un petit logo, un code alphanumérique ou un code lisible par machine qui reste lisible sous l’éclairage prévu. Le meilleur choix initial de technologie laser dépend de l’élément avec lequel le laser doit interagir : le verre lui-même, un revêtement sur le verre ou une couche améliorant le marquage.
Le marquage laser UV est souvent étudié en premier pour les marquages externes fins sur verre, car il peut localiser l’énergie plus précisément que de nombreuses approches à longueur d’onde plus longue. Le marquage laser CO2 peut convenir au dépoli de surface, aux marquages décoratifs ou à certaines tâches d’emballage et de verrerie. Le marquage laser vert ne peut être envisagé que lorsqu’une configuration laser vert standardisée et un résultat sur échantillon sont confirmés. Le marquage standard par laser à fibre 1064 nm ne doit pas être présumé fonctionner sur du verre clair non revêtu.
Le type de verre, l’état de surface et le revêtement déterminent la fenêtre de procédé
Le terme « verre » est trop général pour permettre une recommandation de machine fiable. Un échantillon issu de la même famille de verre, de la même épaisseur et du même empilement de revêtements doit être examiné avant la configuration finale.
La composition du verre et l’état de surface modifient la réponse au marquage
Le verre d’emballage courant, le verre plat, le verre coloré et le verre revêtu standard peuvent réagir différemment, car la composition, l’état de surface, l’épaisseur et le revêtement influent sur la manière dont le laser interagit avec la pièce. Utilisez un échantillon correspondant au verre de production réel plutôt que de supposer qu’un même réglage sera transposable à différents produits en verre ordinaires.
Le verre revêtu peut d’abord être marqué à travers le revêtement
Le verre peint, miroité, revêtu ou imprimé peut être marqué par un retrait contrôlé du revêtement plutôt qu’en modifiant directement le corps du verre. L’empilement des revêtements, l’adhérence et le contraste requis font partie intégrante de l’essai, et non d’une réflexion après coup.
La forme, l’épaisseur de paroi et la position du marquage peuvent modifier la configuration de la machine
Le verre plat est généralement plus facile à maintenir dans un seul plan focal. Les bouteilles, tubes et pièces cylindriques peuvent nécessiter un mandrin rotatif ou un montage sur mesure, tandis que les grandes surfaces courbes ou de hauteur variable peuvent exiger un champ de marquage plus petit ou une stratégie de hauteur contrôlée. Le verre à paroi mince et les marquages proches des bords, des trous, des joints ou des formes usinées nécessitent des essais plus prudents, car un endommagement local peut avoir un effet plus important sur la résistance de la pièce. Pour les grandes pièces comportant une petite zone de marquage, la taille de la machine doit aussi être fondée sur le chargement, le dégagement du montage et la position du marquage, et pas uniquement sur les dimensions globales de la pièce.
Pièces en verre courantes — et pourquoi elles sont marquées
Le contexte d’application est important, car la forme de la pièce, la finalité du marquage et la méthode d’inspection déterminent ce qui doit être testé sur le verre réel.
| Pièce en verre | Pourquoi elle peut nécessiter un marquage |
|---|---|
| Bouteilles et récipients | Informations sur le lot, la date, l'identification du produit, la marque ou la traçabilité. |
| Plaques et panneaux en verre plat | Symboles, identification, graphismes simples, repères ou motifs d'ablation de revêtement. |
| Pièces en verre revêtues, peintes ou imprimées | Retrait sélectif du revêtement, graphismes à contraste, étiquettes ou marques d’identification. |
| Produits en verre grand public | Logos, identification simple, personnalisation ou marques décoratives de surface. |
| Verrerie décorative et de consommation | Logos, personnalisation, graphismes décoratifs ou effets de surface dépoli. |
Quel laser faut-il évaluer en premier pour le marquage de surface du verre ?
Partez de l'effet cible et de l'état de surface, puis choisissez la famille de lasers. La puissance moyenne à elle seule ne détermine pas la réussite sur le verre.
| Orientation du laser | Où cela peut convenir | Risque principal ou limite | Validation nécessaire |
|---|---|---|---|
| Marquage laser UV | Logos fins, petits textes, marques de code et essais à faible apport thermique sur des verres et revêtements sélectionnés. | Peut encore créer des microdommages si la mise au point, la densité d'énergie ou la stratégie de balayage est incorrecte. | Contraste, qualité des bords, microfissures, lisibilité du code et temps de cycle exploitable. |
| Marquage laser CO2 | Effet de surface givrée, marquage décoratif, certaines tâches de surface sur bouteilles ou verrerie. | La microfissuration ou la rugosité de surface peut faire partie de la marque, l'impact sur la résistance doit donc être évalué. | Uniformité du givrage, éclats, rugosité tactile, distance au bord et définition du rejet de pièce. |
| Marquage laser vert | Projets spéciaux où la source réelle, la configuration optique et le résultat sur échantillon sont confirmés. | Ne partez pas du principe qu'un système vert est disponible ou optimal pour chaque projet verrier. | Configuration machine confirmée, contraste et effet thermique sur l’échantillon soumis. |
| Laser à fibre standard | Peut être utile lorsque la cible est un revêtement, une couche métallisée ou une surface améliorant le marquage, et non le verre transparent lui-même. | Le verre transparent non revêtu n’est pas un matériau par défaut pour le laser à fibre. | Réponse du revêtement, adhérence après marquage et contraste visible sous l’éclairage d’utilisation. |
- Verre transparent, non revêtu + marque externe fine : L'UV est souvent un premier essai utile, sous réserve du verre réel et des limites d'acceptation.
- Effet de surface dépoli ou mat : Le CO2 mérite souvent d'être évalué en premier, avec un examen attentif de la rugosité, des ébréchures et de la microfissuration.
- Verre peint, revêtu, miroité ou imprimé : identifiez d'abord si la cible est le revêtement ou le substrat en verre, puis testez la longueur d'onde sur cet empilement de surface.
- Couche de surface métallisée ou réactive au laser : la fibre peut être envisagée pour la couche plutôt que de supposer qu'elle marque directement le verre transparent.
- Verre inhabituel, contraintes esthétiques strictes ou exigences optiques particulières : comparez les résultats d'échantillons avant de verrouiller la famille de machines.
Le risque de fracture, la mise au point et le contraste doivent être testés ensemble
Une marque lisible ne suffit pas si le verre s'ébrèche, se fissure, s'affaiblit, ne supporte pas la manipulation, ou si la marque ne peut pas être vérifiée sous l'éclairage de production.
Fracture et distance au bord
Le verre à paroi mince, les bords tranchants, les trous, les coutures et une densité d'énergie locale élevée peuvent augmenter le risque d'ébréchage ou de fissuration. Les essais doivent reproduire la position réelle de la marque, la distance au bord et la géométrie de la pièce plutôt que de se fier uniquement à un coupon de référence plat.
Mise au point et taille du champ
La zone utile n'est pas seulement la zone de marquage imprimée. Des champs plus grands peuvent réduire la qualité du spot sur les bords. Le verre courbé ou de hauteur variable peut nécessiter un montage, un axe rotatif, un champ plus petit ou un flux de travail de vérification de la mise au point. Pour les détails de réglage de la mise au point, utilisez le Guide de mise au point laser.
Contraste et lisibilité
Le verre transparent peut faire dépendre le contraste de l'arrière-plan, de l'angle d'éclairage et de la position de l'observateur. Les marques DataMatrix ou QR doivent être vérifiées avec le lecteur réel, l'éclairage et l'angle de vue. Si une classe de qualité DPM est requise, utilisez un vérificateur et une méthode convenue, une taille de module, une zone de silence et une règle d'acceptation ; une simple lecture par scanner ne constitue pas une certification de qualité.
Que faut-il tester avant de choisir la machine ?
Le test sur échantillon doit définir ce qui est acceptable, et pas seulement si le laser peut laisser une marque visible.
Confirmer le matériau
Envoyez le type de verre, l'épaisseur, la couleur ou la teinte, le revêtement et toute exigence de nettoyage ou de post-traitement.
Définir la marque cible
Fournissez le fichier graphique, la taille du code, la largeur de ligne, la cible de contraste, la tolérance de position et indiquez si la marque peut être tactile.
Vérifier les limites d'endommagement
Examiner l'écaillage, les microfissures, le décollement du revêtement, les dommages aux bords, la distorsion optique et la définition des rebuts acceptables.
Transposer en production
Estimez le chargement, le positionnement, le marquage, la vérification, le déchargement et le traitement des données au lieu d'utiliser uniquement le temps de balayage laser.
N'approuvez pas un procédé uniquement parce que la marque est visible. Testez à nouveau la trajectoire laser, la mise au point, la stratégie de balayage ou le montage si vous observez des fissures visibles ou des éclats sur les bords, une microfissuration excessive selon la méthode d'inspection convenue, un décollement du revêtement ou un enlèvement irrégulier, une apparence non homogène selon la courbure ou les lots de pièces, des lectures de code peu fiables sous l'éclairage de production normal, ou un résultat acceptable qui exige un temps de cycle impraticable.
L'acceptation finale doit couvrir cinq points : l'aspect, les limites de dommage, la lisibilité, la répétabilité et le temps total du cycle de production.
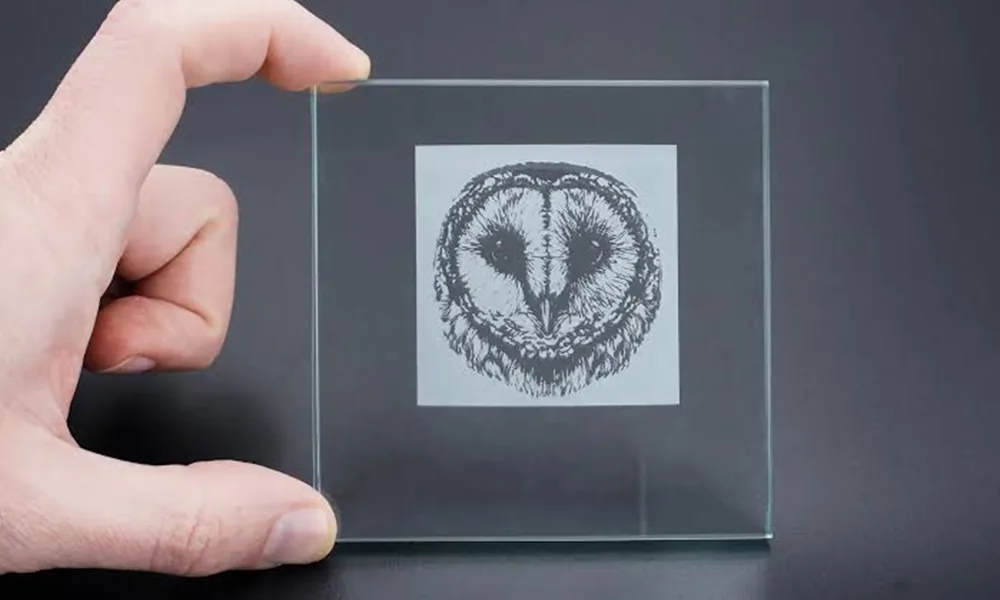
Le réglage de la machine suit l'échantillon de verre, la cible de marquage et la méthode de production
Zhuorui Laser configure des machines de marquage laser complètes en adaptant la source laser, l'optique, le montage, l'enceinte, le logiciel et les besoins du flux de travail. Les pages produit contiennent les spécifications détaillées des machines ; cette page dédiée au matériau explique les questions de configuration.
Poste de travail de bureau ou station de travail fermée
Pour les petites séries, les échantillons et de nombreuses pièces hors ligne, un poste de travail de bureau ou une station de travail fermée peut suffire. Les systèmes industriels UV, CO2, verts et à 1064 nm peuvent impliquer des rayonnements invisibles ou réfléchis ; il convient donc d'évaluer comme un système complet les trajets de faisceau protégés, les enceintes interverrouillées, l'arrêt d'urgence, les règles relatives aux lunettes de protection pour les interventions et l'extraction locale des contaminants aéroportés générés par le laser.
Gabarit, dispositif rotatif ou aide au positionnement
Les bouteilles, les tubes et le verre incurvé peuvent nécessiter un dispositif rotatif ou un gabarit personnalisé. La répétabilité du positionnement est importante pour les petits codes, les logos près des bords et le marquage sur plusieurs faces.
Examen de la vision, du marquage à la volée ou de l'automatisation
Le marquage en ligne, les données variables, la vérification des codes-barres ou les produits en mouvement nécessitent des informations sur le projet : espacement des pièces, vitesse de ligne, signal de déclenchement, source de données, logique de rejet et agencement de sécurité. L'intégration de ligne n'est pas automatiquement du marquage à la volée ; le marquage de pièces en mouvement nécessite une validation distincte du contrôle de l'encodeur, de la stabilité de la mise au point, de la qualité du marquage et des protections.
Utilisez la pièce en verre réelle pour verrouiller les réglages de la machine
L'apparence visuelle d'une pièce en verre n'est qu'un point de départ. Avant d'établir le devis, l'échantillon doit être mis en correspondance avec le marquage prévu, sa position sur la pièce et le procédé de production.
Ce que cette page ne propose pas
Cette page couvre le marquage externe de la surface du verre et l’examen de l’état de surface. Elle ne propose pas la gravure sous la surface du cristal, les machines à portraits 3D dans le verre, les marques internes anti-contrefaçon ni les systèmes ultrarapides de modification interne du verre. Ces sujets peuvent nécessiter des équipements, des normes de validation et une évaluation de sécurité différents, et ils sortent du périmètre de produits actuel de Zhuorui Laser’s pour cette page.
Pour la terminologie des procédés, consultez la page de ressources sur le marquage laser vs la gravure vs la gravure chimique. Pour des preuves d’échantillons vérifiés lorsqu’elles sont disponibles, utilisez la galerie d’échantillons d’études de cas.
Questions sur le marquage laser de surface du verre
Un laser peut-il produire une marque noire sur du verre transparent ?
Ce n’est pas une promesse universelle. Certains procédés créent une marque dépolie ou blanc mat ; certains verres revêtus peuvent présenter un contraste foncé après retrait du revêtement ou réaction du revêtement. Si une marque foncée est requise, le verre exact, le revêtement et les conditions d’observation doivent être testés.
Les UV sont-ils toujours plus sûrs pour le verre que le CO2 ?
Aucun laser n’est automatiquement sûr pour chaque pièce en verre. L’UV est souvent étudié pour les marques fines et un apport thermique localisé plus faible, tandis que le CO2 peut convenir aux effets de surface dépolie. Les deux peuvent endommager le verre si la mise au point, la densité d’énergie, la stratégie de balayage ou la configuration du montage sont incorrectes.
Ce guide couvre-t-il tous les types de verre ?
Non. Ce guide traite du marquage général en surface externe sur du verre ordinaire. Les verres ayant une composition spécialisée, un traitement de renforcement ou des exigences de performance propres à une application doivent être évalués selon la filière dédiée aux matériaux pour cette famille de verre.
Fournissez-vous des machines de gravure sous la surface du cristal ?
Non. Cette page ne propose ni ne cible d’équipement de gravure sous la surface du cristal. Zhuorui Laser peut étudier le marquage en surface externe sur des échantillons de verre et recommander une orientation adaptée de machine de marquage lorsque le matériau, l’objectif de marquage et les exigences de production sont clairs.
Quelles informations dois-je envoyer pour un devis de marquage sur verre ?
Envoyez le type de verre, l’épaisseur, le revêtement, des photos ou des plans de la pièce, le fichier de marquage, la taille du marquage, le contraste cible, la quantité de production, l’objectif de temps de cycle, les besoins en montage ou en automatisation, la tension de destination et la quantité d’échantillons. Cela aide à préciser la source laser, l’optique, l’enceinte et le plan d’essais.
Envoyez les détails de votre échantillon de verre avant de choisir une machine
Une recommandation pratique nécessite votre type de verre, l’état de surface, le marquage cible, la géométrie de la pièce et le procédé de production. Zhuorui Laser peut examiner l’application et recommander une configuration machine réaliste pour les essais et le devis.