
Руководство по технологии волоконного лазера
Технология маркировки волоконным лазером
Маркировка волоконным лазером использует лазер ближнего инфракрасного диапазона, генерируемый и усиливаемый в волоконной активной среде, а затем направляет и фокусирует этот луч на заготовке, создавая контролируемый отклик материала. В промышленной маркировке эта технология особенно хорошо подходит для металлов, поскольку сочетает компактный волоконный источник, быстрое гальванометрическое сканирование, малое сфокусированное пятно и окно процесса, которое может обеспечивать постоянный контраст, отожжённые метки, удаление покрытия или удаление материала в зависимости от применения.
Материал не считается пригодным для маркировки волоконным лазером по простой проверке «да/нет». Работоспособный процесс зависит от конкретного материала, состояния поверхности, требуемой метки, оптической схемы и условий импульсов и сканирования, и он должен воспроизводиться без недопустимого нагрева, повреждения, деформации или времени цикла.
Технология волоконного лазера за 30 секунд
| Вопрос | Практический ответ |
|---|---|
| Что такое волоконный лазер? | Лазер, который генерирует и усиливает свет в легированной активной среде оптического волокна. |
| Какая длина волны обычно используется для маркировки? | Излучение в ближнем инфракрасном диапазоне, обычно около 1,06 мкм. Точная номинальная длина волны зависит от источника. |
| Где он наиболее эффективен? | Промышленная маркировка металлов и отдельные применения для материалов с покрытием, с гальваническим покрытием и полимеров. |
| Что он может создавать? | Контраст на поверхности, отжиг, гравировка, абляция, удаление покрытия, серийные номера, логотипы, QR-коды и метки Data Matrix. |
| Что на самом деле определяет результат? | Материал и состояние поверхности вместе с поведением импульса, средней мощностью, частотой, скоростью сканирования, шагом штриховки, фокусом, выбором линзы и количеством проходов. |
| Всегда ли большая мощность лучше? | Нет. Мощность изменяет доступные возможности процесса, но сама по себе не определяет качество маркировки. |
| Когда следует сравнивать другой лазер? | Сравните УФ-лазер для термочувствительных или зависящих от рецептуры пластиков, CO₂ для многих органических материалов и УФ- или зелёные источники, когда прозрачные или чувствительные к длине волны материалы сужают технологическое окно волоконного лазера. |
Что такое технология маркировки волоконным лазером?
“Волоконный лазер” описывает архитектуру лазерного источника. “Лазерная маркировка” описывает производственный процесс, выполняемый на заготовке. Поэтому волоконный лазер можно использовать для маркировки, гравировки, абляции и других задач обработки поверхности, тогда как другие семейства лазерных источников могут выполнять некоторые из тех же категорий процессов за счёт иных характеристик длины волны и импульса.
Что делает лазер волоконным?
В волоконном лазере активной средой служит оптическое волокно, легированное редкоземельным элементом. Волокно, легированное иттербием, широко используется в промышленных источниках для маркировки в ближнем инфракрасном диапазоне. Диоды накачки вводят оптическую энергию в легированное волокно, где свет усиливается, прежде чем выходное излучение подаётся на маркирующую головку.
Архитектура источника определяет доступный для процесса диапазон длин волн и поведение импульсов. Затем эти характеристики источника взаимодействуют со скоростью сканирования, фокусировкой, размером поля и самим материалом.
Маркировка волоконным лазером в сравнении с лазерной маркировкой в целом
Лазерная маркировка — это более широкая категория процессов. Волоконный лазер — одно из семейств источников в этой категории. УФ-, CO₂- и зелёные лазерные системы используют разные архитектуры источников и длины волн, что влияет на то, насколько сильно конкретный материал взаимодействует с лучом и насколько широким может быть доступное рабочее окно процесса.
«Лазерная маркировка» и «маркировка волоконным лазером» — не взаимозаменяемые термины. Материал может поддаваться лазерной маркировке, но не быть хорошим вариантом для волоконного источника ближнего ИК-диапазона.
MOPA в семействе волоконных лазеров: MOPA это импульсная архитектура волоконного лазера с более широкими возможностями управления импульсами. Она остаётся волоконным лазером; практическое отличие — доступный диапазон управления импульсами, который может влиять на рабочее окно процесса для конкретных задач маркировки.
Как работает система маркировки волоконным лазером?
Этот процесс можно представить как цепочку: энергия накачки поступает в легированное волокно, лазерный луч генерируется и усиливается, маркирующая головка направляет луч, фокусирующая линза концентрирует его на заготовке, а материал преобразует часть этой оптической энергии в тепловой или физический отклик.
Генерация и усиление лазерного луча
Диоды накачки подают энергию в легированное волокно. Внутри волокна вынужденное излучение усиливает свет до тех пор, пока источник не выдаёт контролируемое лазерное излучение. Промышленные маркировочные источники обычно работают в импульсном режиме, поскольку синхронизация импульсов и подача энергии дают процессу дополнительный контроль над контрастом, нагревом и удалением материала.
Источник сам по себе не определяет итоговую маркировку. Он задаёт доступную энергию и импульсное поведение; оптическая система и стратегия сканирования определяют, как эта энергия размещается на поверхности.
Управление перемещением луча по заготовке
Большинство промышленных волоконных маркеров используют зеркала с гальванометрическим приводом, чтобы быстро перемещать луч по двум осям. Деталь может оставаться неподвижной, пока луч вычерчивает текст, логотипы, коды или заполненные области в пределах доступного поля.
Эта архитектура поддерживает высокоскоростную идентификацию, но возможности сканирующей головки не следует путать с итоговым временем цикла. Неглубокий серийный номер и глубоко гравированный логотип могут использовать одну и ту же гальванометрическую систему, но требовать совершенно разных параметров экспонирования, плотности штриховки, числа проходов и времени обработки.
Фокусировка луча
Управляемый луч проходит через фокусирующую линзу, обычно F-theta-линзу, прежде чем достичь заготовки. Выбор линзы влияет на используемое поле маркировки, рабочее расстояние, поведение пятна и достижимую плотность энергии на поверхности.
Большее поле может быть полезно для крупных деталей или оснастки для нескольких деталей, но оптическая система связана с компромиссами. Размер поля, размер пятна, разрешение и интенсивность обработки нельзя рассматривать как независимые характеристики. Конфигурация, выбранная только ради максимального поля, может уменьшить технологический запас, доступный для мелких деталей или сложного удаления материала.
Превращение лазерной энергии в маркировку
Когда сфокусированный луч достигает поверхности, материал поглощает часть падающей энергии. В зависимости от материала и способа подвода энергии результат может варьироваться от визуального изменения поверхности с минимальным удалением до плавления, испарения или удаления покрытия или подложки.
Таким образом, маркировка — это контролируемая реакция материала. “Волоконная маркировка” не является единым механизмом. Отжиг, поверхностный контраст, абляция покрытия и гравировка требуют разных условий подвода энергии, даже если используется одно и то же семейство лазеров.
Почему волоконная лазерная технология так эффективна для маркировки металлов?
Волоконные лазерные системы широко применяются для промышленных металлов, поскольку волоконные источники ближнего инфракрасного диапазона можно фокусировать в небольшое пятно, быстро сканировать и использовать в таких технологических режимах, которые подходят для многих металлических поверхностей. Их полезность обусловлена сочетанием длины волны, доставки луча, плотности сфокусированной энергии и управляемой экспозиции, а не какой-либо одной характеристикой.
Излучение ближнего инфракрасного диапазона — надёжная промышленная отправная точка для многих металлов
Многие распространённые конструкционные металлы можно эффективно обрабатывать энергией волоконного лазера ближнего инфракрасного диапазона. Нержавеющая сталь, углеродистые и легированные стали, алюминий, титан, никелевые сплавы, а также многие поверхности с покрытием или гальваническим покрытием часто являются подходящими кандидатами.
Это не означает, что все металлы ведут себя одинаково. Отражательная способность, теплопроводность, состав сплава, качество поверхности, состояние оксидного слоя, толщина покрытия и требуемая маркировка — всё это влияет на результат. Например, медь и латунь могут требовать более узкого или более тщательно подобранного технологического окна, чем многие стали.
Медь — полезный пример того, почему “волоконный лазер может маркировать металл” — слишком широкое правило. Её высокая отражательная способность и высокая теплопроводность делают эффективную передачу энергии более требовательной, чем для многих сталей. На практике сфокусированная интенсивность и параметры импульса могут значить больше, чем одна лишь средняя мощность, поэтому применения для меди следует проверять на фактическом сплаве, финишной обработке и требуемой маркировке.
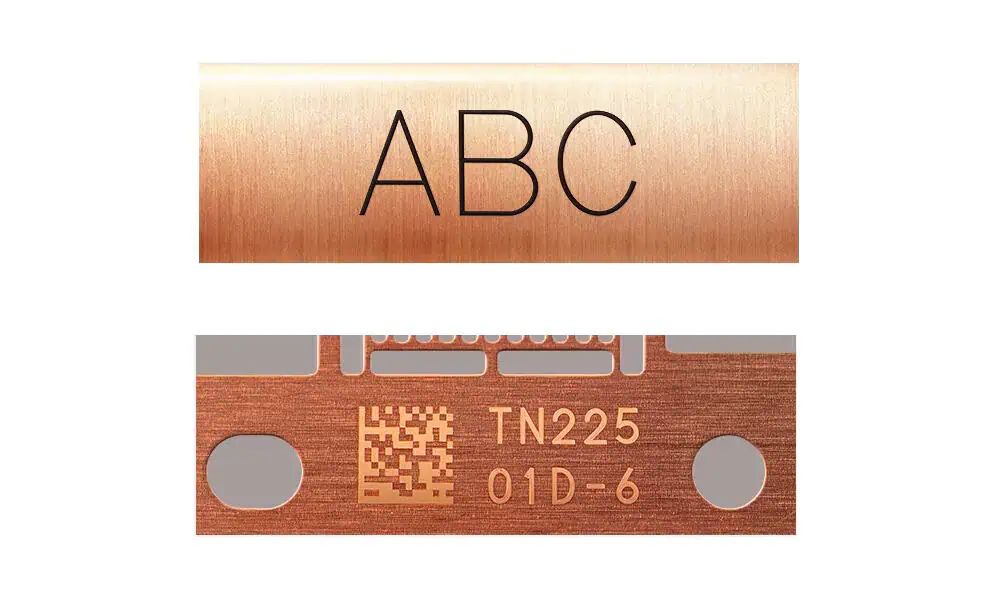
Маленькое сфокусированное пятно создаёт полезную локальную плотность энергии
Концентрация луча в маленькое пятно позволяет создавать тонкий текст и компактные коды, но та же оптическая концентрация может также обеспечивать удаление материала, когда применение требует гравировки или абляции.
Меньшее пятно и более высокая локальная интенсивность не обязательно лучше. Производственному процессу может требоваться большая площадь поля, больший допуск на фокусировку или более стабильное покрытие, а не минимальный теоретический размер элемента. Выбор оптики должен соответствовать фактическим критериям приёмки.
Гальвосканирование обеспечивает быструю цифровую маркировку
Поскольку луч можно перенаправлять электронно на высокой скорости, волоконные системы хорошо подходят для переменных данных, таких как серийные номера, коды даты, логотипы, QR-коды и символы Data Matrix. При изменении цифрового содержимого не требуется менять физический инструмент.
Однако полезная производительность полного процесса всё ещё включает время экспонирования, загрузку, позиционирование, фокусировку, отвод, контроль и любые повторные проходы. Быстрое управление лучом не может компенсировать окно процесса, которое требует чрезмерного ввода тепла или множества проходов для достижения целевого результата.
Какие материалы может маркировать волоконный лазер?
Пригодность материала следует оценивать по требуемому результату на реальной поверхности, а не по обобщённому названию материала. Одна и та же подложка может быть сильным кандидатом для одного механизма маркировки и слабым кандидатом для другого.
| Материал или поверхность | Типичная пригодность для волоконного лазера | Обычные результаты | Основной критерий |
|---|---|---|---|
| Нержавеющая сталь | Сильная | Контраст, отжиг, гравировка, марки прослеживаемости | Марка, отделка, требуемый внешний вид и требования, связанные с коррозией, могут изменить допустимое окно процесса. |
| Углеродистая и легированная сталь | Сильная | Идентификация, контраст, гравировка | Обработка поверхности, состояние оксидного слоя и требуемая глубина имеют значение. |
| Алюминий | Сильная | Контраст, гравировка, коды | Сплав и отделка поверхности могут существенно изменить контраст и поведение при удалении. |
| Анодированный алюминий | Высокая эффективность для многих задач маркировки | Высококонтрастная маркировка, селективное удаление слоя | Тип анодированного слоя, цвет и толщина влияют на результат. |
| Титан | Сильная | Контраст, внешний вид после отжига, гравировка | Требуется контроль термического отклика и требований к внешнему виду. |
| Сплавы на основе никеля | Как правило, прочные | Идентификация и гравировка | Подтвердите точный сплав и критерии приёмки. |
| Медь | Зависит от применения | Контраст или гравировка | Отражательная способность и теплопроводность могут сокращать технологический запас; проверяйте реальный материал и результат. |
| Металлы с покрытием или гальваническим покрытием | Зависит от применения | Удаление покрытия, контраст, обнажённая подложка | Покрытие и подложку необходимо оценивать как единую систему. |
| Выбранные конструкционные пластмассы | Зависит от применения | Изменение цвета, контраст, ограниченная модификация поверхности | Химия полимера, пигмент, наполнители и лазерочувствительные добавки определяют отклик. |
Перспективные кандидаты по-прежнему зависят от конкретного применения
Сталь, нержавеющая сталь, алюминий, титан и многие металлы с покрытиями — распространённые кандидаты для волоконных лазеров, но совместимость материалов — лишь первый фильтр. Процесс, предназначенный для создания отожжённого вида, — не то же самое, что процесс, предназначенный для удаления материала. Требуемый результат определяет, какая часть окна технологического процесса волоконного лазера имеет значение.
Материалы с условной совместимостью требуют проверки на реальной поверхности
Медь, латунь, поверхности с покрытием и отдельные виды пластмасс заслуживают большей осторожности, потому что небольшие изменения состояния поверхности или состава могут значительно изменить отклик. В частности, для пластмасс названия семейства полимеров часто недостаточно. Пигмент, наполнитель, краситель и лазерно-чувствительные добавки могут определять, сформирует ли материал пригодный контраст, расплавится, вспенится или почти не отреагирует.
Какие типы меток может создавать волоконный лазер?
Волоконный лазер может создавать несколько разных классов результатов, и каждый зависит от разного отклика материала. Настройки процесса следует выбирать исходя из требуемой функции метки, а не из одного универсального рецепта “параметров волоконного лазера”.
Маркировка поверхностным контрастом
Для задач идентификации цель часто состоит в создании видимого оптического изменения без намеренного удаления большого количества материала. Критерием приёмки может быть читаемость человеком, читаемость машиной или заданный уровень контраста. Это разные требования, и их не следует считать равнозначными.
Отжиг
На подходящих металлах, таких как нержавеющая сталь или титан, контролируемое тепловое воздействие может создавать видимое изменение, связанное с оксидным слоем, при этом минимизируя намеренное удаление материала. Рабочее окно ограничено нагревом: слишком малое воздействие может дать слабый контраст, тогда как чрезмерное воздействие может вызвать нежелательное изменение поверхности, повреждение или результат, который больше не ведёт себя как отожжённая метка.
Не каждая темная маркировка на металле является отжиговой. Отжиг зависит от материала, способного приобретать видимую цветовую реакцию, связанную с оксидами, при контролируемом нагреве; стали и титан — распространенные кандидаты, тогда как алюминий и многие цветные металлы требуют иного механизма маркировки. Механизм следует определять по реакции материала, а не только по внешнему виду.
Гравировка и удаление материала
Когда процесс должен создавать измеримую глубину, подача энергии смещается в сторону удаления материала. Повторные проходы могут увеличить глубину, но они также увеличивают время цикла и накопление тепла. Это создает практический компромисс между скоростью удаления, качеством кромок, текстурой поверхности, тепловой нагрузкой и производительностью.
По этой причине “добавить больше проходов” — не является полноценной стратегией гравировки. Скорость сканирования, поведение импульса, штриховка, фокус и эффективность удаления за каждый проход — всё это имеет значение.
Абляция и удаление покрытия
Волоконные лазеры можно использовать для удаления краски, анодированных слоёв, покрытий или других видов поверхностной обработки, когда покрытие реагирует иначе, чем подложка. Ключевое требование — селективность: достаточная энергия должна достигать удаляемого слоя, при этом повреждение подложки должно оставаться в пределах допустимого.
Чистый внешний вид результата недостаточен, если подложка была перегрета, сделана шероховатой или утонена сверх того, что допускает применение.
Чёрная и высококонтрастная маркировка
Высококонтрастные и чёрные отметки возможны на некоторых материалах, но они не являются универсальным результатом любого волоконного лазера. Достижимый внешний вид зависит от материала, отделки поверхности, поведения импульсов источника, фокуса, стратегии сканирования и ширины стабильного окна процесса.
Коды прослеживаемости и переменные данные
Серийные номера, текст, логотипы, QR-коды и символы Data Matrix — обычные области применения волоконных лазеров, поскольку гальво-системы могут изменять цифровое содержимое без изменения физической оснастки. Для машиночитаемых кодов одного лишь визуального вида недостаточно: при валидации необходимо учитывать определение ячеек, контраст, искажение, отражение от поверхности и любой требуемый метод оценки.
Если чертеж, спецификация заказчика или система прослеживаемости требуют формальной проверки 2D-кода, нанесенного непосредственно на деталь, приемка должна быть привязана к указанному методу оценки, а не к вердикту “проход” ручного считывателя.” ISO/IEC 29158, обычно называемый AIM DPM, — это отраслевая система, используемая для оценки качества маркировки непосредственно на детали.

Какие параметры на самом деле управляют маркировкой волоконным лазером?
Маркировка волоконным лазером — это взаимосвязанный процесс. Самая важная ошибка, которой следует избегать, — это рассмотрение каждого параметра так, будто он оказывает лишь один изолированный эффект. Видимый результат зависит от того, как источник, оптика, движение и материал взаимодействуют во времени и по площади.
Для регулярной последовательности импульсов средняя мощность ≈ энергия импульса × частота повторения. Это не означает, что каждый коммерческий источник поддерживает постоянную энергию импульса во всем диапазоне частот; архитектура источника и эксплуатационные ограничения по-прежнему имеют значение. Эта зависимость также показывает, почему среднюю мощность, энергию импульса и частоту повторения не следует рассматривать как три независимые ручки, которые можно одновременно максимизировать. Для более глубокого рассмотрения взаимодействия см. Руководство по ширине импульса и частоте.
| Переменная | Что это непосредственно изменяет | Почему это важно на практике |
|---|---|---|
| Средняя мощность | Энергия, доступная в единицу времени | Изменяет производительность процесса и возможную пропускную способность, но не определяет качество само по себе. |
| Энергия импульса | Энергия, доставляемая в каждом импульсе | Изменяет локальный отклик материала и интенсивность удаления. |
| Частота повторения | Временные параметры и расстояние между импульсами для заданного условия сканирования | Изменяет перекрытие, распределение энергии и накопление тепла. Точная зависимость зависит от архитектуры источника. |
| Длительность импульса | Длительность подачи энергии, когда источник позволяет управлять ею | Изменяет пиковую мощность и тепловое поведение; доступный диапазон управления зависит от волоконного источника. |
| Скорость сканирования | Как быстро луч перемещается по поверхности | Изменяет экспозицию на единицу длины, шаг импульсов, вводимое тепло, глубину и время цикла. |
| Шаг штриховки | Расстояние между соседними линиями заполнения | Изменяет перекрытие линий, равномерность заполнения, накопленное тепло и время обработки. |
| Положение фокуса | Размер пятна и плотность энергии на заготовке | Изменяет интенсивность процесса, резкость и допуск на отклонение высоты детали. |
| Размер линзы и поля | Оптическое поле, рабочее расстояние и поведение пятна | Создает компромисс между площадью маркировки, разрешением и интенсивностью процесса. |
| Количество проходов | Повторное воздействие на одну и ту же геометрию | Может увеличить глубину или кумулятивный эффект, но также повышает нагрев и время цикла. |
Мощность — это переменная производительности, а не оценка качества
Источник большей мощности дает процессу больше доступной энергии в единицу времени, что может быть ценно для скорости удаления материала или производительности. Он не гарантирует более чистую, темную, резкую или стабильную маркировку. Если энергия подается с неправильным перекрытием, фокусировкой или тепловым балансом, дополнительная мощность может просто быстрее вывести процесс за пределы допустимого окна.
Источник мощностью 50 Вт не становится автоматически лучше источника мощностью 30 Вт только потому, что его номинальная мощность выше. Правильный источник — тот, который обеспечивает достаточный технологический запас для требуемого результата и времени цикла.
Частота и скорость сканирования совместно управляют расстоянием между импульсами
Частота повторения описывает, как часто испускаются импульсы, а скорость сканирования — как далеко луч перемещается за единицу времени. Эти две переменные вместе определяют, насколько близко друг к другу располагаются последовательные импульсы вдоль траектории сканирования. В первом приближении расстояние между импульсами вдоль направления сканирования равно скорости сканирования, деленной на частоту повторения.
Например, при 2 000 мм/с частота 80 кГц соответствует смещению луча примерно на 25 мкм между импульсами, а 20 кГц — примерно 100 мкм. То, перекрываются ли эти импульсы, по-прежнему зависит от эффективного размера пятна, но пример наглядно показывает эту взаимосвязь: увеличение скорости без достаточной частоты повторения может превратить линию, выглядящую непрерывной, в отдельные импульсные метки.
Более близкое расположение импульсов увеличивает перекрытие и может повышать накопленное взаимодействие или нагрев. Большее расстояние между импульсами может уменьшать перекрытие и оставлять более слабый или прерывистый результат. Поэтому частоту не следует оценивать просто как «высокую» или «низкую»; важно, обеспечивает ли сочетание частоты и скорости попадание энергии на поверхность так, чтобы это соответствовало требуемому механизму.
Шаг штриховки и размер пятна совместно управляют перекрытием по площади
Заполненные графические изображения, логотипы или гравируемые области обычно создаются из смежных линий сканирования. Если шаг штриховки слишком велик относительно эффективного пятна, заливка может стать заметно полосатой или неполной. Если же он излишне мал, увеличиваются перекрытие, время обработки и накопленное тепло.
Штриховка также является непосредственной переменной времени цикла: уменьшение расстояния между линиями увеличивает количество линий сканирования, необходимых для заполнения той же области. Именно поэтому более плотная штриховка должна оправдывать дополнительное время обработки измеримым улучшением покрытия, контраста или удаления, а не просто считаться «более высоким качеством».
Эта взаимосвязь — одна из причин, по которой значение штриховки нельзя безопасно переносить между разными линзами или условиями фокусировки без проверки. Оптическое пятно и расстояние между линиями относятся к одной и той же задаче покрытия.
Выбор линзы и фокусировка меняют не только резкость
Фокусировка влияет на размер пятна и плотность энергии, поэтому она напрямую меняет силу отклика материала. Выбор линзы определяет более широкий оптический компромисс между размером поля, поведением пятна и плотностью энергии, наряду с рабочим расстоянием. В практических системах маркировки увеличение доступного поля обычно означает переход к другому фокусному расстоянию, что также может изменить номинальный размер пятна и глубину фокуса.
Большее поле может улучшить охват приспособления или доступ к детали, но другое поле изменяет условия, при которых луч достигает поверхности. Если процесс уже работает вблизи границы своего допустимого диапазона плотности энергии, смена линзы или фокуса может сместить результат, даже если все программные параметры остаются неизменными.
Количество проходов изменяет тепловую историю, а также глубину
Повторные проходы могут углубить гравировку или усилить накопительную модификацию поверхности, но каждый проход также изменяет тепловую историю заготовки. Большее число проходов может увеличить шероховатость, расширить зону термического влияния, изменить качество кромок и увеличить время цикла.
Процесс должен балансировать съем материала или контраст за проход с общей тепловой нагрузкой и временем производства, которые создаются повторными проходами.
Как установить стабильное окно процесса для волоконного лазера?
Одного привлекательного образца недостаточно, чтобы определить производственный процесс. Стабильное окно процесса — это диапазон условий, который продолжает соответствовать критериям приемки при обычных отклонениях материала, поверхности, позиционирования и фокуса.
Определите критерии приемки перед изменением параметров
Начните с определения того, что должна делать маркировка. В зависимости от применения это может включать читаемый контраст, качество кода, глубину гравировки, минимальное удаление подложки, отсутствие недопустимых искажений, определенный косметический вид, ограничения, связанные с коррозией, время цикла или ограничение зоны термического влияния.
Без заданного критерия прохождения/непрохождения тестирование параметров легко превращается в поиск самого визуально эффектного образца, а не самого полезного производственного процесса.
Изменяйте переменные так, чтобы выявить причинно-следственную связь.
Разработку процесса легче интерпретировать, когда переменные, управляющие механизмом, изменяются систематически, а остальная часть испытания остаётся достаточно стабильной, чтобы выявить причинно-следственную связь.
Например, если проблема заключается в слабом или несплошном покрытии, соответствующее взаимодействие может включать скорость сканирования, частоту повторения, размер пятна и штриховку. Если проблема заключается в чрезмерном термическом повреждении во время гравировки, критическая комбинация может включать подачу энергии, стратегию сканирования, число проходов и время охлаждения между повторными воздействиями. Испытание следует планировать исходя из режима отказа, а не из универсального контрольного списка параметров.
Ищите запас, а не только единственную самую удачную на вид настройку.
Настройка, которая работает только при одной строго определённой высоте фокуса или при одном строго определённом состоянии поверхности, неустойчива. Производственный процесс должен допускать вариации, которые внесут реальная деталь и оснастка.
Это означает, что нужно тестировать вокруг выбранного условия, а не только на нём. Если небольшие изменения фокуса, качества поверхности или положения детали сразу приводят к тому, что маркировка не соответствует требованиям, окно процесса слишком узкое, даже если номинальный образец выглядит превосходно.
Проверьте повторяемость на представительных деталях.
Финальная валидация должна проводиться с использованием материала и геометрии, соответствующих производственным условиям. К значимым вариациям могут относиться партия материала, толщина покрытия, чистота поверхности, высота детали, повторяемость фиксации в приспособлении, загрязнения и предшествующие производственные операции.
Если маркировка должна оставаться читаемой после последующих операций, таких как дробеструйная обработка, нанесение покрытия, пассивация, агрессивная очистка или другая обработка поверхности, валидация должна также включать эти операции. Код Data Matrix, который корректно считывается сразу после маркировки, еще не доказал, что он останется читаемым в той точке, где клиент фактически будет его сканировать.
Цель — воспроизводимый процесс, который остается в пределах окна приемки, а не единичный идеальный образец.
Каковы сильные стороны и ограничения технологии волоконных лазеров?
| Преимущество | Ограничение или условие |
|---|---|
| Хорошо подходит для многих промышленных металлов | Сплав, отделка, покрытие и требуемый результат всё равно меняют технологическое окно. |
| Тонкий сфокусированный луч для компактных деталей и кодов | Размер поля, размер пятна и допуск фокусировки связаны с оптическими компромиссами. |
| Быстрая цифровая маркировка на основе гальвосканеров | Глубокое удаление, плотные заливки или многократные проходы могут занимать основную часть времени цикла. |
| Поддерживает как модификацию поверхности, так и удаление материала | Эти механизмы требуют разных условий экспонирования; один набор параметров не подходит для всех результатов. |
| Постоянная идентификация непосредственно на детали | Читаемость, внешний вид и долговечность всё ещё должны проверяться на реальной поверхности. |
| Низкая регулярная потребность в расходных материалах в процессе маркировки | Оптика, вытяжка, оснастка, контроль фокусировки и меры безопасности остаются частью требований к системе. |
Когда волоконный лазер не является первым выбором?
Волоконный лазер — надёжный выбор по умолчанию для многих применений по металлу, но выбор длины волны должен определяться материалом и требуемым результатом, а не привычкой.
Пластмассы с высокой чувствительностью к нагреву
Некоторые полимеры имеют узкое термическое окно и могут плавиться, деформироваться, вспениваться или обесцвечиваться под воздействием ближнего инфракрасного излучения, прежде чем будет достигнута чистая маркировка. В приложениях, где приоритетом является прецизионная маркировка с ограниченным тепловым воздействием, другая длина волны, такая как Технология УФ-лазера может обеспечить более полезное технологическое окно. Конкретный состав полимера всё ещё необходимо оценить.
Стекло и прозрачные материалы
Стандартная маркировка волоконным лазером ближнего инфракрасного диапазона не является выбором по умолчанию для многих прозрачных материалов. Если заготовка не взаимодействует эффективно с длиной волны при требуемых условиях, другое семейство лазеров может подойти больше. УФ- или зелёные источники обычно являются кандидатами для сравнения, когда важна прозрачность или поглощение на определённой длине волны.
Органические подложки
Древесина, бумага, кожа, многие ткани и другие органические материалы обычно связаны с обработкой CO₂-лазером а не стандартной маркировкой волоконным лазером. Их поведение при поглощении и требуемые эффекты обработки настолько различаются, что навязывание решения на волоконном лазере может создать излишне узкое или нестабильное окно процесса.
Подходит ли технология волоконного лазера для вашего применения?
Волоконный лазер обычно является надежной отправной точкой, когда заготовка выполнена из металла или имеет совместимую поверхность с покрытием, маркировка должна быть постоянной, содержимое является цифровым или переменным, а требуемый результат может быть достигнут посредством контролируемого изменения поверхности, отжига, абляции или гравировки.
Волоконный лазер менее явно предпочтителен, когда материал прозрачен, сильно чувствителен к нагреву, преимущественно органический или в высокой степени зависит от поглощения на конкретной длине волны. В таких случаях прямое Волоконный лазер против УФ-лазера или Волоконный лазер против CO₂ сравнение полезнее, чем увеличение мощности волоконного лазера в надежде, что процесс станет приемлемым.
Выбирайте технологию исходя из полной картины применения: точный материал и отделка, требуемый механизм маркировки, размер элемента, оптическое поле, целевое время цикла, допуск процесса и доказательства того, что результат остается стабильным на представительных деталях.
Часто задаваемые вопросы о технологии волоконных лазеров
Что такое технология волоконной лазерной маркировки?
В волоконной лазерной маркировке используется лазер, генерируемый и усиливаемый в легированной активной среде оптического волокна, после чего пучок сканируется и фокусируется на заготовке, создавая контролируемое изменение поверхности или удаление материала. Промышленные источники для маркировки обычно работают в ближней инфракрасной области и широко применяются для металлов.
Почему волоконные лазеры часто используют для маркировки металлов?
Сочетание выходного излучения в ближнем ИК-диапазоне, малого сфокусированного пятна, быстрого гальвосканирования и контролируемой экспозиции обеспечивает полезное технологическое окно для многих конструкционных металлов. Точный результат всё ещё зависит от сплава, состояния поверхности, оптики и требуемого механизма маркировки.
Какие материалы можно маркировать волоконным лазером?
К распространённым подходящим материалам относятся нержавеющая сталь, углеродистые и легированные стали, алюминий, анодированный алюминий, титан, никелевые сплавы и многие металлы с покрытием. Медь, латунь, поверхности с гальваническим покрытием и некоторые виды пластмасс также могут подойти, но часто требуют более тщательной проверки применительно к конкретной задаче.
Может ли волоконный лазер не только маркировать, но и гравировать?
Да. Волоконные лазеры могут создавать видимые поверхностные метки, а также удалять материал. Глубина гравировки зависит от материала, поведения источника, фокусировки, стратегии сканирования, штриховки и количества проходов. Более глубокая гравировка обычно увеличивает время цикла и накопление тепла.
Всегда ли более высокая мощность волоконного лазера лучше?
Нет. Более высокая мощность увеличивает доступную производительность процесса, но не обязательно улучшает контраст, детализацию, качество кромок или стабильность процесса. Решающими остаются подача энергии, перекрытие, оптика, фокусировка и отклик материала.
Когда следует рассмотреть другую лазерную технологию?
Другую длину волны следует сравнивать в тех случаях, когда подложка обладает высокой чувствительностью к нагреву, прозрачна, преимущественно органическая или плохо соответствует рабочему окну процесса в ближнем ИК-диапазоне. УФ-, CO₂- и зелёные лазеры решают разные задачи взаимодействия с материалом, и их следует оценивать применительно к конкретному применению, а не как простую замену большей или меньшей мощности волоконного лазера.