
Guide sur la technologie du laser à fibre
Technologie de marquage au laser à fibre
Le marquage au laser à fibre utilise un laser proche infrarouge généré et amplifié dans un milieu à gain à fibre optique, puis dirige et focalise ce faisceau sur une pièce à usiner afin de créer une réponse contrôlée du matériau. Dans le marquage industriel, cette technologie est particulièrement adaptée aux métaux, car elle combine une source à fibre compacte, un balayage galvanométrique rapide, une petite tache focalisée et une fenêtre de procédé qui peut produire un contraste permanent, des marques recuites, l’élimination d’un revêtement ou l’enlèvement de matière selon l’application.
Un matériau n’est pas qualifié pour le marquage au laser à fibre par un simple contrôle oui ou non. Un procédé exploitable dépend du matériau exact, de l’état de surface, de la marque requise, de la configuration optique et des conditions d’impulsion et de balayage ; il doit être reproductible sans chaleur, dommage, déformation ou temps de cycle inacceptables.
La technologie du laser à fibre en 30 secondes
| Question | Réponse pratique |
|---|---|
| Qu'est-ce qu'un laser à fibre ? | Un laser qui génère et amplifie la lumière dans un milieu amplificateur à fibre optique dopée. |
| Quelle longueur d'onde est couramment utilisée pour le marquage ? | Sortie dans le proche infrarouge, couramment autour de 1,06 μm. La longueur d'onde nominale exacte dépend de la source. |
| Où est-il le plus performant ? | Marquage industriel des métaux et applications sélectionnées sur matériaux revêtus, plaqués et polymères. |
| Que peut-il produire ? | Contraste de surface, recuit, gravure, ablation, élimination du revêtement, numéros de série, logos, codes QR et marquages Data Matrix. |
| Qu’est-ce qui contrôle réellement le résultat ? | L’état du matériau et de la surface, ainsi que le comportement des impulsions, la puissance moyenne, la fréquence, la vitesse de balayage, l’espacement des hachures, la focalisation, le choix de la lentille et le nombre de passes. |
| Une puissance plus élevée est-elle toujours préférable ? | Non. La puissance en watts modifie la capacité de traitement disponible, mais elle ne définit pas à elle seule la qualité du marquage. |
| Quand faut-il comparer un autre laser ? | Comparez les lasers UV pour les plastiques thermosensibles ou dépendants de la formulation, le CO₂ pour de nombreux matériaux organiques, et les sources UV ou vertes lorsque des matériaux transparents ou sensibles à la longueur d’onde réduisent la fenêtre de traitement de la fibre. |
Qu’est-ce que la technologie de marquage laser à fibre ?
“ Laser à fibre ” décrit l’architecture de la source laser. “ Marquage laser ” décrit le procédé de fabrication réalisé sur la pièce. Un laser à fibre peut donc être utilisé pour le marquage, la gravure, l’ablation et d’autres tâches de traitement de surface, tandis que d’autres familles de sources laser peuvent réaliser certaines des mêmes catégories de procédés grâce à des caractéristiques de longueur d’onde et d’impulsion différentes.
Qu'est-ce qui fait d'un laser un laser à fibre ?
Dans un laser à fibre, le milieu amplificateur est une fibre optique dopée à un élément de terre rare. La fibre dopée à l'ytterbium est largement utilisée dans les sources de marquage industrielles dans le proche infrarouge. Les diodes de pompage injectent de l'énergie optique dans la fibre dopée, où la lumière est amplifiée avant que la sortie ne soit acheminée vers la tête de marquage.
L'architecture de la source définit la plage de longueurs d'onde et le comportement des impulsions disponibles pour le procédé. Ces caractéristiques de la source interagissent ensuite avec la vitesse de balayage, la focalisation, la taille du champ et le matériau lui-même.
Marquage laser à fibre par rapport au marquage laser en général
Le marquage laser est une catégorie de procédé plus large. La fibre constitue une famille de sources au sein de cette catégorie. Les systèmes laser UV, CO₂ et verts utilisent des architectures de source et des longueurs d'onde différentes, ce qui modifie l'intensité avec laquelle un matériau donné interagit avec le faisceau et l'étendue de la fenêtre de procédé utilisable.
« Marquage laser » et « marquage laser à fibre » ne sont pas des termes interchangeables. Un matériau peut être marquable au laser sans pour autant être adapté à une source à fibre proche infrarouge.
MOPA au sein de la famille des lasers à fibre : MOPA est une architecture de laser à fibre pulsé avec une capacité de contrôle des impulsions plus étendue. Il reste un laser à fibre ; la distinction pratique réside dans la plage de contrôle des impulsions disponible, qui peut affecter la fenêtre de procédé pour des applications de marquage spécifiques.
Comment fonctionne un système de marquage laser à fibre ?
Le processus peut être compris comme une chaîne : l’énergie de pompage entre dans la fibre dopée, le faisceau laser est généré et amplifié, la tête de marquage oriente le faisceau, la lentille de focalisation le concentre sur la pièce à usiner, et le matériau convertit une partie de cette énergie optique en une réponse thermique ou physique.
Génération et amplification du faisceau laser
Les diodes de pompage fournissent de l'énergie à la fibre dopée. À l'intérieur de la fibre, l'émission stimulée amplifie la lumière jusqu'à ce que la source produise une sortie laser contrôlée. Les sources de marquage industrielles fonctionnent couramment en régime pulsé, car la synchronisation des impulsions et l'apport d'énergie confèrent au procédé un contrôle supplémentaire sur le contraste, l'échauffement et l'enlèvement de matière.
La source ne détermine pas à elle seule la marque finale. Elle définit l'énergie et le comportement des impulsions disponibles ; le système optique et la stratégie de balayage déterminent comment cette énergie est placée sur la surface.
Diriger le faisceau sur la pièce
La plupart des marqueurs à fibre industriels utilisent des miroirs commandés par galvanomètre pour diriger rapidement le faisceau selon deux axes. La pièce peut rester immobile pendant que le faisceau dessine du texte, des logos, des codes ou des zones remplies à l'intérieur du champ disponible.
Cette architecture prend en charge les travaux d'identification à grande vitesse, mais la capacité de la tête de balayage ne doit pas être confondue avec le temps de cycle final. Un numéro de série peu profond et un logo gravé en profondeur peuvent utiliser le même système galvanométrique tout en nécessitant une exposition, une densité de hachures, un nombre de passes et un temps de traitement très différents.
Focalisation du faisceau
Le faisceau dirigé traverse une lentille de focalisation, généralement une lentille F-thêta, avant d'atteindre la pièce. Le choix de la lentille influe sur le champ de marquage utilisable, la distance de travail, le comportement de la tache et la densité d'énergie atteignable à la surface.
Un champ plus grand peut être utile pour des pièces plus grandes ou des montages multi-pièces, mais le système optique implique des compromis. La taille du champ, la taille de la tache, la résolution et l'intensité du procédé ne peuvent pas être traitées comme des spécifications indépendantes. Une configuration choisie uniquement pour le champ le plus grand peut réduire la marge de procédé disponible pour les détails fins ou l'enlèvement de matière exigeant.
Transformer l’énergie laser en une marque
Lorsque le faisceau focalisé atteint la surface, le matériau absorbe une partie de l’énergie incidente. Selon le matériau et la manière dont l’énergie est délivrée, le résultat peut aller d’une modification visuelle de la surface avec un enlèvement minimal à la fusion, la vaporisation ou l’enlèvement d’un revêtement ou d’un substrat.
La marque est donc une réponse contrôlée du matériau. Le “ marquage par fibre ” n’est pas un mécanisme unique. Le recuit, le contraste de surface, l’ablation de revêtement et la gravure nécessitent tous des conditions de délivrance d’énergie différentes, même lorsque la même famille de lasers est utilisée.
Pourquoi la technologie laser à fibre est-elle si efficace pour le marquage des métaux ?
Les systèmes laser à fibre sont largement utilisés pour les métaux industriels, car les sources à fibre proche infrarouge peuvent être focalisées en un petit point, balayées rapidement et mises en œuvre dans des conditions de procédé utiles pour de nombreuses surfaces métalliques. Leur utilité provient de la combinaison de la longueur d’onde, de l’acheminement du faisceau, de la densité d’énergie focalisée et d’une exposition contrôlable, plutôt que d’une seule spécification.
La sortie proche infrarouge constitue un solide point de départ industriel pour de nombreux métaux
De nombreux métaux d’ingénierie courants peuvent être traités efficacement avec l’énergie d’un laser à fibre proche infrarouge. L’acier inoxydable, les aciers au carbone et alliés, l’aluminium, le titane, les alliages de nickel et de nombreuses surfaces revêtues ou plaquées sont des candidats fréquents.
Cela ne signifie pas que tous les métaux se comportent de la même manière. La réflectivité, la conductivité thermique, la composition de l’alliage, la finition de surface, l’état d’oxydation, l’épaisseur du revêtement et la marque requise modifient tous le résultat. Le cuivre et le laiton, par exemple, peuvent nécessiter une fenêtre de procédé plus étroite ou plus soigneusement mise au point que de nombreux aciers.
Le cuivre est un exemple utile pour montrer pourquoi « la fibre peut marquer le métal » est une règle trop générale. Sa réflectivité élevée et sa conductivité thermique élevée rendent le couplage énergétique utile plus exigeant que sur de nombreux aciers. En pratique, l’intensité focalisée et les conditions d’impulsion peuvent compter davantage que la puissance moyenne seule, aussi les applications sur cuivre doivent-elles être validées sur l’alliage, la finition et le marquage requis réels.
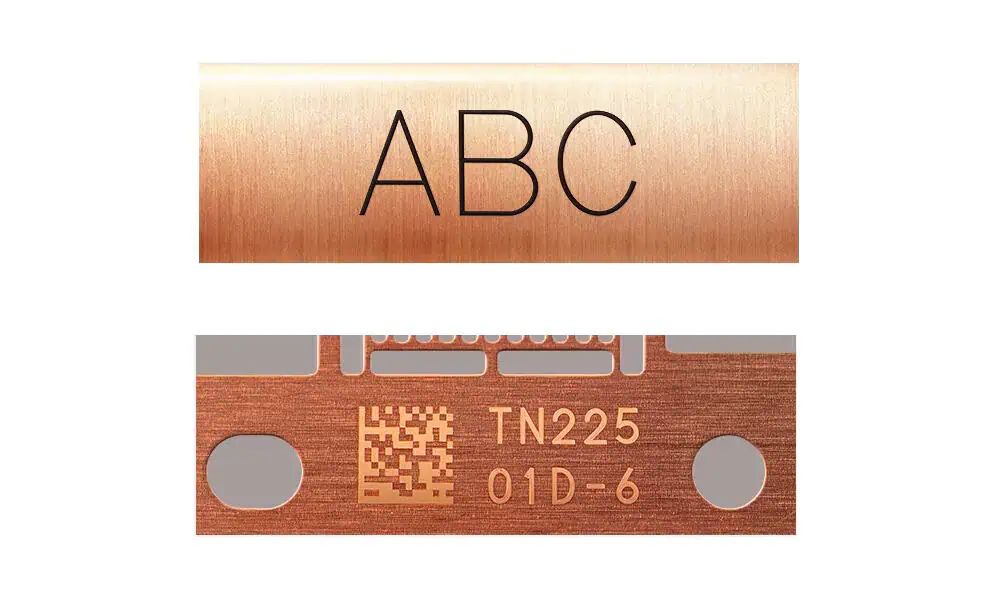
Un petit spot focalisé crée une densité d’énergie locale utile
Concentrer le faisceau en un petit spot permet de créer du texte fin et des codes compacts, mais la même concentration optique peut aussi favoriser l’enlèvement de matière lorsque l’application nécessite une gravure ou une ablation.
Un spot plus petit et une intensité locale plus élevée ne sont pas automatiquement meilleurs. Un procédé de production peut avoir besoin de plus de surface de champ, de plus de tolérance de mise au point ou d’une couverture plus stable plutôt que de la plus petite taille de caractéristique théorique. La sélection optique doit suivre les critères d’acceptation réels.
Le balayage galvanométrique prend en charge le marquage numérique rapide
Comme le faisceau peut être redirigé électroniquement à grande vitesse, les systèmes à fibre sont bien adaptés aux données variables telles que les numéros de série, les codes de date, les logos, les codes QR et les symboles Data Matrix. Il n’y a aucun outil physique à changer lorsque le contenu numérique change.
Cependant, le débit utile du processus complet comprend toujours le temps d’exposition, le chargement, le positionnement, la focalisation, l’extraction, l’inspection et les passages répétés éventuels. Un guidage rapide du faisceau ne peut pas compenser une fenêtre de procédé qui nécessite un apport de chaleur excessif ou de nombreux passages pour atteindre le résultat cible.
Quels matériaux un laser à fibre peut-il marquer ?
L’adéquation d’un matériau doit être jugée d’après le résultat requis sur la surface réelle, et non d’après un nom de matériau générique. Un même substrat peut être un excellent candidat pour un mécanisme de marquage et un mauvais candidat pour un autre.
| Matériau ou surface | Adéquation typique au laser à fibre | Résultats courants | Qualification principale |
|---|---|---|---|
| Acier inoxydable | Fort | Contraste, recuit, gravure, marquages de traçabilité | La nuance, la finition, l'aspect requis et les exigences liées à la corrosion peuvent modifier la fenêtre de procédé acceptable. |
| Acier au carbone et acier allié | Fort | Identification, contraste, gravure | Le traitement de surface, l'état d'oxydation et la profondeur requise sont importants. |
| Aluminium | Fort | Contraste, gravure, codes | L'alliage et la finition de surface peuvent sensiblement modifier le contraste et le comportement d'enlèvement. |
| Aluminium anodisé | Performant pour de nombreuses tâches de marquage | Marquage à contraste élevé, enlèvement sélectif de couche | Le type, la couleur et l'épaisseur de la couche anodisée influent sur le résultat. |
| Titane | Fort | Contraste, aspect recuit, gravure | La réponse thermique et les exigences esthétiques doivent être maîtrisées. |
| Alliages à base de nickel | Généralement performant | Identification et gravure | Confirmer l’alliage exact et les critères d’acceptation. |
| Cuivre | Dépend de l’application | Contraste ou gravure | La réflectivité et la conductivité thermique peuvent réduire la marge de procédé ; validez le matériau réel et le résultat. |
| Métaux revêtus ou plaqués | Dépend de l’application | Élimination du revêtement, contraste, substrat exposé | Le revêtement et le substrat doivent être évalués comme un seul système. |
| Plastiques techniques sélectionnés | Dépend de l’application | Changement de couleur, contraste, modification de surface limitée | La chimie des polymères, les pigments, les charges et les additifs sensibles au laser dominent la réponse. |
Les candidats solides restent spécifiques à l’application
L’acier, l’acier inoxydable, l’aluminium, le titane et de nombreux métaux revêtus sont des candidats courants pour le laser à fibre, mais la compatibilité des matériaux n’est que le premier filtre. Un procédé destiné à créer un aspect recuit n’est pas le même qu’un procédé destiné à enlever de la matière. Le résultat requis détermine quelle partie de la fenêtre de procédé du laser à fibre importe.
Les matériaux conditionnels nécessitent une validation sur surface réelle
Le cuivre, le laiton, les surfaces plaquées et certains plastiques méritent davantage de prudence, car de petits changements dans l’état de surface ou la formulation peuvent modifier considérablement la réponse. Pour les plastiques en particulier, le nom d’une famille de polymères ne suffit souvent pas. Le pigment, la charge, le colorant et les additifs sensibles au laser peuvent déterminer si le matériau développe un contraste exploitable, fond, mousse ou réagit peu.
Quels types de marques un laser à fibre peut-il produire ?
Un laser à fibre peut produire plusieurs classes de résultats différentes, et chacune dépend d’une réponse du matériau différente. Les réglages du procédé doivent être choisis en fonction de la fonction requise de la marque, plutôt qu’à partir d’une seule recette générique de “ paramètre fibre ”.
Marquage de contraste en surface
Pour les travaux d’identification, l’objectif est souvent de créer un changement optique visible sans enlever intentionnellement beaucoup de matière. Le critère d’acceptation peut être la lisibilité humaine, la lisibilité machine ou un niveau de contraste défini. Ce sont des exigences différentes et elles ne doivent pas être traitées comme équivalentes.
Recuit
Sur les métaux appropriés tels que l’acier inoxydable ou le titane, une exposition thermique contrôlée peut créer une modification visible liée à l’oxyde tout en minimisant l’enlèvement intentionnel de matière. La fenêtre utile est délimitée par la chaleur : une exposition trop faible peut produire un contraste faible, tandis qu’une exposition excessive peut créer une modification de surface indésirable, un endommagement, ou un résultat qui ne se comporte plus comme une marque recuite.
Une marque sombre sur métal n’est pas nécessairement une marque de recuit. Le recuit dépend d’un matériau capable de développer une réponse colorimétrique visible liée à l’oxyde sous un chauffage contrôlé ; les aciers et le titane sont des candidats courants, tandis que l’aluminium et de nombreux métaux non ferreux nécessitent un mécanisme de marquage différent. Le mécanisme doit être identifié à partir de la réponse du matériau, et non d’après l’apparence seule.
Gravure et enlèvement de matière
Lorsque le processus doit créer une profondeur mesurable, l’apport d’énergie est orienté vers l’enlèvement de matière. Des passes répétées peuvent augmenter la profondeur, mais elles augmentent aussi le temps de cycle et la chaleur cumulée. Cela crée un compromis pratique entre la vitesse d’enlèvement, la qualité des bords, la texture de surface, la charge thermique et le débit.
Pour cette raison, “ ajouter plus de passes ” ne constitue pas une stratégie de gravure complète. La vitesse de balayage, le comportement des impulsions, le hachage, la focalisation et l’efficacité d’enlèvement de chaque passe sont tous importants.
Ablation et enlèvement de revêtement
Les lasers à fibre peuvent être utilisés pour retirer de la peinture, des couches anodisées, des revêtements ou d’autres traitements de surface lorsque le revêtement réagit différemment du substrat. La sélectivité est l’exigence clé : suffisamment d’énergie doit atteindre la couche à retirer tandis que l’endommagement du substrat reste dans la limite d’acceptation.
Un résultat d’aspect propre ne suffit pas si le substrat a été surchauffé, rendu rugueux ou aminci au-delà de ce que l’application permet.
Marquage noir et à haut contraste
Des marques à haut contraste et noires sont possibles sur certains matériaux, mais elles ne constituent pas des résultats universels pour tout laser à fibre. L’apparence obtenue dépend du matériau, de l’état de surface, du comportement des impulsions de la source, de la focalisation, de la stratégie de balayage et de la largeur de la fenêtre de procédé stable.
Codes de traçabilité et données variables
Les numéros de série, les textes, les logos, les codes QR et les symboles Data Matrix sont des applications courantes du laser à fibre, car les systèmes galvo peuvent modifier le contenu numérique sans changer l’outillage physique. Pour les codes lisibles par machine, l’apparence visuelle ne suffit pas : la définition des cellules, le contraste, la distorsion, la réflexion de surface et toute méthode de notation requise doivent être pris en compte lors de la validation.
Si le plan, la spécification client ou le système de traçabilité exige une vérification formelle d’un code 2D marqué directement sur la pièce, l’acceptation doit être liée à la méthode de notation spécifiée plutôt qu’à un “ pass ” d’un lecteur portatif.” ISO/IEC 29158, communément appelé AIM DPM, est le cadre industriel utilisé pour l’évaluation de la qualité des marquages directs de pièces.

Quels paramètres contrôlent réellement un marquage au laser à fibre ?
Le marquage à fibre est un procédé couplé. L’erreur la plus importante à éviter est de traiter chaque paramètre comme s’il avait un effet isolé. Le résultat visible provient de la manière dont la source, l’optique, le mouvement et le matériau interagissent dans le temps et l’espace.
Pour un train d’impulsions régulier, puissance moyenne ≈ énergie d’impulsion × fréquence de répétition. Cela ne signifie pas que chaque source commerciale maintient l’énergie d’impulsion constante sur toute sa plage de fréquences ; l’architecture de la source et les limites de fonctionnement comptent encore. La relation montre aussi pourquoi la puissance moyenne, l’énergie d’impulsion et la fréquence de répétition ne doivent pas être traitées comme trois réglages indépendants pouvant tous être maximisés en même temps. Pour un examen plus approfondi de l’interaction, voir le Guide de la largeur d'impulsion et de la fréquence.
| Variable | Ce que cela modifie directement | Pourquoi cela importe en pratique |
|---|---|---|
| Puissance moyenne | Énergie disponible par unité de temps | Modifie la capacité du procédé et le débit possible, mais ne suffit pas à définir la qualité. |
| Énergie d'impulsion | Énergie délivrée à chaque impulsion | Modifie la réponse locale du matériau et l'intensité d'enlèvement. |
| Fréquence de répétition | Cadence et espacement des impulsions pour une condition de balayage donnée | Modifie le recouvrement, la répartition de l'énergie et l'accumulation de chaleur. La relation exacte dépend de l'architecture de la source. |
| Largeur d'impulsion | Durée de délivrance d'énergie lorsque la source permet de la contrôler | Modifie la puissance crête et le comportement thermique ; la plage de contrôle disponible dépend de la source à fibre. |
| Vitesse de balayage | Vitesse de déplacement du faisceau sur la surface | Modifie l'exposition par unité de longueur, l'espacement des impulsions, l'apport thermique, la profondeur et le temps de cycle. |
| Espacement des hachures | Distance entre les lignes de remplissage adjacentes | Modifie le chevauchement des lignes, l'uniformité du remplissage, la chaleur cumulée et le temps de traitement. |
| Position de focalisation | Taille du spot et densité d'énergie au niveau de la pièce | Modifie l'intensité du processus, la netteté et la tolérance aux variations de hauteur de la pièce. |
| Lentille et taille du champ | Champ optique, distance de travail et comportement du spot | Crée un compromis entre la zone de marquage, la résolution et l'intensité du processus. |
| Nombre de passes | Exposition répétée de la même géométrie | Peut augmenter la profondeur ou l'effet cumulatif, mais augmente aussi la chaleur et le temps de cycle. |
La puissance est une variable de capacité, pas un score de qualité
Une source de puissance plus élevée fournit au procédé plus d'énergie disponible par unité de temps, ce qui peut être précieux pour le taux d'enlèvement ou le débit. Elle ne garantit pas une marque plus propre, plus foncée, plus nette ou plus stable. Si l'énergie est délivrée avec un mauvais recouvrement, une mauvaise focalisation ou un mauvais équilibre thermique, une puissance supplémentaire peut simplement faire sortir le procédé de la fenêtre acceptable plus rapidement.
Une source de 50 W n'est pas automatiquement meilleure qu'une source de 30 W simplement parce que sa puissance nominale est supérieure. La source correcte est celle qui fournit une marge de procédé suffisante pour le résultat requis et le temps de cycle.
La fréquence et la vitesse de balayage contrôlent conjointement l'espacement des impulsions
La fréquence de répétition décrit la fréquence à laquelle les impulsions sont émises, tandis que la vitesse de balayage décrit la distance parcourue par le faisceau dans le temps. Ces deux variables déterminent ensemble l'espacement des impulsions successives le long de la trajectoire de balayage. En première approximation, le déplacement entre deux impulsions le long de la direction de balayage est égal à la vitesse de balayage divisée par la fréquence de répétition.
Par exemple, à 2 000 mm/s, 80 kHz correspondent à environ 25 µm de déplacement du faisceau entre les impulsions, tandis que 20 kHz correspondent à environ 100 µm. Le fait que ces impulsions se chevauchent dépend encore de la taille effective du spot, mais l’exemple met clairement en évidence le couplage : augmenter la vitesse sans fréquence de répétition suffisante peut transformer une ligne d’apparence continue en marques d’impulsions séparées.
Un espacement plus faible entre les impulsions augmente le chevauchement et peut accroître l’interaction cumulée ou la chaleur. Un espacement plus large peut réduire le chevauchement et donner un résultat plus faible ou discontinu. La fréquence ne doit donc pas être jugée simplement comme « élevée » ou « faible » ; ce qui compte, c’est que la combinaison fréquence-vitesse dépose l’énergie sur la surface d’une manière qui corresponde au mécanisme requis.
L’espacement des hachures et la taille du spot contrôlent conjointement le chevauchement de la surface
Les graphiques remplis, les logos ou les zones gravées sont normalement créés à partir de lignes de balayage adjacentes. Si l’espacement des hachures est trop grand par rapport au spot effectif, le remplissage peut présenter des stries visibles ou être incomplet. S’il est inutilement serré, le chevauchement, le temps de traitement et la chaleur accumulée augmentent.
La hachure est également une variable directe du temps de cycle : réduire l’espacement des lignes augmente le nombre de lignes de balayage nécessaires pour remplir la même surface. C’est pourquoi une hachure plus serrée devrait justifier son temps de traitement supplémentaire par une amélioration mesurable de la couverture, du contraste ou de l’enlèvement, et non être simplement considérée comme une “ qualité supérieure ”.”
Cette relation est l’une des raisons pour lesquelles une valeur de hachure ne peut pas être transférée en toute sécurité entre différentes lentilles ou conditions de focalisation sans validation. Le spot optique et l’espacement des lignes relèvent du même problème de couverture.
Le choix de la lentille et la focalisation modifient davantage que la netteté
La focalisation affecte la taille du spot et la densité d’énergie, elle modifie donc directement la force de la réponse du matériau. Le choix de la lentille définit le compromis optique plus large entre la taille du champ, le comportement du spot et la densité d’énergie, ainsi que la distance de travail. Dans les systèmes de marquage pratiques, augmenter le champ disponible implique souvent de passer à une distance focale différente, ce qui peut aussi modifier la taille nominale du spot et la profondeur de focalisation.
Un champ plus grand peut améliorer la couverture du montage ou l’accès aux pièces, mais un champ différent modifie les conditions dans lesquelles le faisceau atteint la surface. Si le procédé fonctionne déjà près de la limite de sa plage de densité d’énergie acceptable, changer de lentille ou de focalisation peut modifier le résultat même lorsque tous les paramètres logiciels restent inchangés.
Le nombre de passes modifie l’historique thermique ainsi que la profondeur
Des passes répétées peuvent approfondir la gravure ou renforcer une modification de surface cumulative, mais chaque passe modifie également l’historique thermique de la pièce. Un plus grand nombre de passes peut augmenter la rugosité, élargir la zone affectée thermiquement, modifier la qualité des bords et allonger le temps de cycle.
Le procédé doit trouver un équilibre entre l’enlèvement de matière ou le contraste par passe, d’une part, et la charge thermique totale ainsi que le temps de production qu’engendrent les passes répétées, d’autre part.
Comment établir une fenêtre de procédé stable pour le laser à fibre ?
Un seul échantillon séduisant ne suffit pas à définir un procédé de production. Une fenêtre de procédé stable est une plage de conditions qui continue de répondre aux critères d’acceptation lorsque des variations normales du matériau, de la surface, du positionnement et de la mise au point se produisent.
Définir les critères d’acceptation avant de modifier les paramètres
Commencez par définir ce que le marquage doit accomplir. Selon l’application, cela peut inclure un contraste lisible, la qualité du code, la profondeur de gravure, un enlèvement minimal du substrat, l’absence de distorsion inacceptable, un aspect esthétique spécifique, des contraintes liées à la corrosion, le temps de cycle ou une limite de la zone affectée thermiquement.
Sans condition de réussite ou d’échec définie, les essais de paramètres deviennent facilement une recherche de l’échantillon le plus spectaculaire visuellement plutôt que du procédé de fabrication le plus utile.
Modifier les variables de manière à révéler la cause et l’effet
Le développement du procédé est plus facile à interpréter lorsque les variables qui contrôlent le mécanisme sont modifiées systématiquement tandis que le reste de l'essai reste suffisamment stable pour révéler la cause et l'effet.
Par exemple, si le problème est une couverture faible ou discontinue, l'interaction pertinente peut être la vitesse de balayage, la fréquence de répétition, la taille du spot et les hachures. Si le problème est un endommagement thermique excessif pendant la gravure, la combinaison critique peut être l'apport d'énergie, la stratégie de balayage, le nombre de passes et le temps de refroidissement entre des expositions répétées. L'essai doit être conçu autour du mode de défaillance plutôt qu'autour d'une liste de paramètres générique.
Recherchez une marge, pas seulement le réglage unique qui semble le meilleur visuellement
Un réglage qui ne fonctionne qu'à une hauteur de mise au point exacte ou sur un état de surface exact est fragile. Un procédé de production doit tolérer la variation que la pièce réelle et le montage introduiront.
Cela signifie tester autour de la condition sélectionnée, et pas uniquement à cette condition. Si de petits changements de focalisation, d'état de surface ou de position de la pièce font immédiatement échouer le marquage, la fenêtre de procédé est trop étroite, même si l'échantillon nominal semble excellent.
Valider la répétabilité sur des pièces représentatives
La validation finale doit utiliser un matériau et une géométrie représentatifs de la production. Les variations pertinentes peuvent inclure le lot de matériau, l'épaisseur du revêtement, l'état de surface, la hauteur de la pièce, la répétabilité du montage, la contamination et les opérations de fabrication antérieures.
Si la marque doit rester lisible après des opérations en aval telles que le grenaillage, le revêtement, la passivation, un nettoyage agressif ou un autre traitement de surface, la validation doit également inclure ces opérations. Un code Data Matrix qui se lit correctement immédiatement après le marquage n'a pas encore prouvé qu'il restera lisible au moment où le client le scanne réellement.
L'objectif est un processus répétable qui reste à l'intérieur de la fenêtre d'acceptation, et non un seul coupon parfait.
Quels sont les points forts et les limites de la technologie laser à fibre ?
| Point fort | Limite ou réserve |
|---|---|
| Très adapté à de nombreux métaux industriels | L'alliage, la finition, le revêtement et le résultat requis modifient encore la fenêtre de process. |
| Faisceau finement focalisé pour les détails compacts et les codes | La taille du champ, la taille du spot et la tolérance de mise au point impliquent des compromis optiques. |
| Marquage numérique rapide par galvanomètre | L'enlèvement profond, les remplissages denses ou les passes multiples peuvent dominer le temps de cycle. |
| Prend en charge à la fois la modification de surface et l'enlèvement de matière | Ces mécanismes nécessitent des conditions d'exposition différentes ; un seul jeu de paramètres ne convient pas à tous les résultats. |
| Identification permanente directement sur la pièce | La lisibilité, l'aspect et la durabilité doivent encore être validés sur la surface réelle. |
| Faible besoin en consommables courants dans le processus de marquage | L'optique, l'extraction, le maintien de la pièce, le contrôle de la mise au point et les dispositifs de sécurité font toujours partie des exigences du système. |
Quand le laser à fibre n'est-il pas le premier choix ?
Le laser à fibre est un choix par défaut solide pour de nombreuses applications sur métal, mais le choix de la longueur d'onde doit être guidé par le matériau et le résultat plutôt que par l'habitude.
Plastiques très sensibles à la chaleur
Certains polymères ont une fenêtre thermique étroite et peuvent fondre, se déformer, mousser ou se décolorer sous une exposition au proche infrarouge avant qu'un marquage net ne soit obtenu. Dans les applications où la priorité est un marquage fin avec un effet thermique limité, une longueur d'onde différente, telle que Technologie des lasers UV la technologie laser UV, peut offrir une fenêtre de process plus utile. La formulation exacte du polymère doit encore être évaluée.
Verre et matériaux transparents
Le marquage standard par fibre dans le proche infrarouge n'est pas le choix par défaut pour de nombreux matériaux transparents. Si la pièce à usiner ne se couple pas efficacement avec la longueur d'onde dans les conditions requises, une autre famille de lasers peut être plus appropriée. Les sources UV ou vertes sont des candidats de comparaison courants lorsque la transparence ou l'absorption spécifique à la longueur d'onde importe.
Substrats organiques
Le bois, le papier, le cuir, de nombreux textiles et d'autres matériaux organiques sont couramment associés à un traitement au laser CO₂ plutôt qu'au marquage standard par laser à fibre. Leur comportement d'absorption et les effets de procédé souhaités sont suffisamment différents pour que le fait d'imposer une solution à fibre puisse créer une fenêtre de procédé inutilement étroite ou instable.
La technologie laser à fibre est-elle adaptée à votre application ?
Le laser à fibre constitue généralement un point de départ solide lorsque la pièce est en métal ou présente une surface revêtue compatible, que le marquage doit être permanent, que le contenu est numérique ou variable et que le résultat requis peut être obtenu par modification contrôlée de la surface, recuit, ablation ou gravure.
Le laser à fibre est moins clairement privilégié lorsque le matériau est transparent, très sensible à la chaleur, principalement organique ou fortement dépendant d'une absorption propre à la longueur d'onde. Dans ces cas, une comparaison directe Fibre vs UV ou Fibre vs CO₂ est plus utile que d'augmenter la puissance du laser à fibre en espérant que le procédé devienne acceptable.
Choisissez la technologie en fonction de l’application complète : matériau et finition exacts, mécanisme de marquage requis, taille des motifs, champ optique, objectif de cadence, tolérance du procédé et preuves que le résultat reste stable sur des pièces représentatives.
FAQ sur la technologie des lasers à fibre
Qu'est-ce que la technologie de marquage laser à fibre ?
Le marquage au laser à fibre utilise un laser généré et amplifié dans un milieu à gain en fibre optique dopée, puis balaye et focalise ce faisceau sur une pièce à usiner pour créer une modification de surface contrôlée ou un résultat d’enlèvement de matière. Les sources de marquage industrielles fonctionnent couramment dans la région du proche infrarouge et sont largement utilisées pour les métaux.
Pourquoi les lasers à fibre sont-ils couramment utilisés pour le marquage des métaux ?
La combinaison d'une émission dans le proche infrarouge, d'un petit spot focalisé, d'un balayage galvanométrique rapide et d'une exposition contrôlable offre une fenêtre de process utile pour de nombreux métaux d'ingénierie. Le résultat exact dépend toutefois de l'alliage, de l'état de surface, de l'optique et du mécanisme de marquage requis.
Quels matériaux un laser à fibre peut-il marquer ?
Les candidats courants incluent l'acier inoxydable, les aciers au carbone et alliés, l'aluminium, l'aluminium anodisé, le titane, les alliages de nickel et de nombreux métaux revêtus. Le cuivre, le laiton, les surfaces plaquées et certains plastiques sélectionnés peuvent également convenir, mais ils nécessitent souvent une validation plus spécifique à l'application.
Un laser à fibre peut-il graver aussi bien que marquer ?
Oui. Les lasers à fibre peuvent créer des marques visuelles en surface et peuvent également enlever de la matière. La profondeur de gravure dépend du matériau, du comportement de la source, de la focalisation, de la stratégie de balayage, du hachage et du nombre de passes. Une gravure plus profonde augmente généralement le temps de cycle et la chaleur cumulée.
Une puissance de laser à fibre plus élevée est-elle toujours préférable ?
Non. Une puissance plus élevée augmente la capacité de traitement disponible, mais elle n'améliore pas automatiquement le contraste, le détail, la qualité des bords ou la stabilité du procédé. L'apport d'énergie, le recouvrement, l'optique, la focalisation et la réponse du matériau restent déterminants.
Quand faut-il envisager une autre technologie laser ?
Une autre longueur d'onde doit être comparée lorsque le substrat est très sensible à la chaleur, transparent, principalement organique ou mal adapté à la fenêtre de traitement proche infrarouge. Les lasers UV, CO₂ et verts résolvent différents problèmes d'interaction avec la matière et doivent être évalués par rapport à l'application réelle plutôt que comme de simples substituts à une puissance de laser à fibre plus ou moins élevée.