
Технология волоконного лазера MOPA
MOPA — это не отдельное семейство длин волн лазера, такое как УФ или CO₂. В промышленной лазерной маркировке этот термин обычно обозначает архитектуру импульсного волоконного лазера, которая даёт инженеру-технологу более широкий контроль над длительностью импульса и связанным с ней импульсным поведением, чем обычный волоконный источник с модуляцией добротности.
Это различие важно, потому что качество маркировки определяется не только средней мощностью. Два волоконных источника могут работать в одном и том же диапазоне длин волн ближнего инфракрасного излучения и иметь схожую номинальную среднюю мощность, но по-разному взаимодействовать с одной и той же поверхностью, поскольку их энергия импульса, длительность импульса, частота повторения, поведение пиковой мощности и допустимые рабочие комбинации различаются.
Практическая ценность MOPA, следовательно, не в том, что это универсально “лучший волоконный лазер”. Её ценность — в более широком окне разработки процесса, когда требуемый результат зависит от управления тем, как энергия достигает поверхности материала и изменяет её.
Это может иметь значение для цветовых эффектов на нержавеющей стали, тёмной маркировки на подходящем анодированном алюминии, отдельных пластмассах, тонких компонентах, покрытиях и других приложениях, чувствительных к внешнему виду или нагреву. Это может дать мало практической ценности, когда обычный процесс с волоконным лазером с модуляцией добротности уже обеспечивает требуемый контраст, глубину, производительность и повторяемость.
Поэтому центральный вопрос выбора не в том, является ли MOPA более совершенной технологией, а в том, действительно ли требуемый результат маркировки нуждается в дополнительном диапазоне управления импульсами, который обеспечивает MOPA.
Что такое волоконный лазер MOPA?
MOPA расшифровывается как задающий генератор — усилитель мощности.
В архитектуре MOPA задающий генератор создаёт затравочный сигнал меньшей мощности с заданными оптическими характеристиками, а усилительный каскад увеличивает этот сигнал до требуемого уровня выходной мощности. Важно то, что генерация импульсов и окончательное усиление мощности разделены.
Объяснение технологии MOPA от компании Coherent описывает архитектуру так же: генератор определяет важные характеристики лазерного сигнала, а усилитель повышает выходную мощность, сохраняя требуемые свойства сигнала.
Таким образом, MOPA описывает архитектуру архитектура, а не длину волны. Архитектуры MOPA могут существовать вне промышленной маркировки волоконными лазерами. Однако на рынке маркировочных машин «MOPA-лазер» обычно обозначает импульсный волоконный источник, работающий в ближней инфракрасной области, как правило, около 1064 нм.
Маркировочный MOPA-лазер, следовательно, всё ещё остаётся волоконным лазером волоконный лазер. Именно поэтому популярный поисковый запрос «MOPA против волоконного лазера» технически неточен. Для промышленной маркировки обычно полезнее сравнивать волоконный MOPA-лазер с обычным волоконным лазером с модуляцией добротности..
Обе технологии могут работать приблизительно в одном и том же диапазоне длин волн, и обе способны эффективно маркировать многие металлы. Важное различие заключается в том, как генерируется импульс и насколько свободно инженер-технолог может управлять его поведением.
Как работает волоконный MOPA-лазер?
В обычном волоконном лазере с модуляцией добротности энергия накапливается в активной среде и высвобождается в виде коротких импульсов посредством модуляции добротности. Длительность импульса, форма импульса и поведение пиковой мощности связаны с конструкцией источника и рабочей точкой. Поэтому было бы слишком упрощённо утверждать, что каждый источник с модуляцией добротности имеет одну абсолютно фиксированную ширину импульса; более точное различие состоит в том, что его практический диапазон управления импульсами, как правило, более ограничен.
Архитектура MOPA сначала формирует затравочный импульс, а затем усиливает его. Поскольку формирование импульса и окончательное усиление разделены, ориентированный на маркировку источник MOPA можно спроектировать так, чтобы обеспечить более широкий диапазон выбираемых длительностей импульса и рабочих комбинаций.
Технический обзор Coherent по лазерной маркировке различает импульсные волоконные источники с модуляцией добротности и MOPA главным образом по этому различию в поведении импульсов. Важное практическое следствие не сводится просто к тому, что оператор получает “больше настроек”. Инженер получает более широкое пространство параметров, в котором можно установить пригодное технологическое окно.
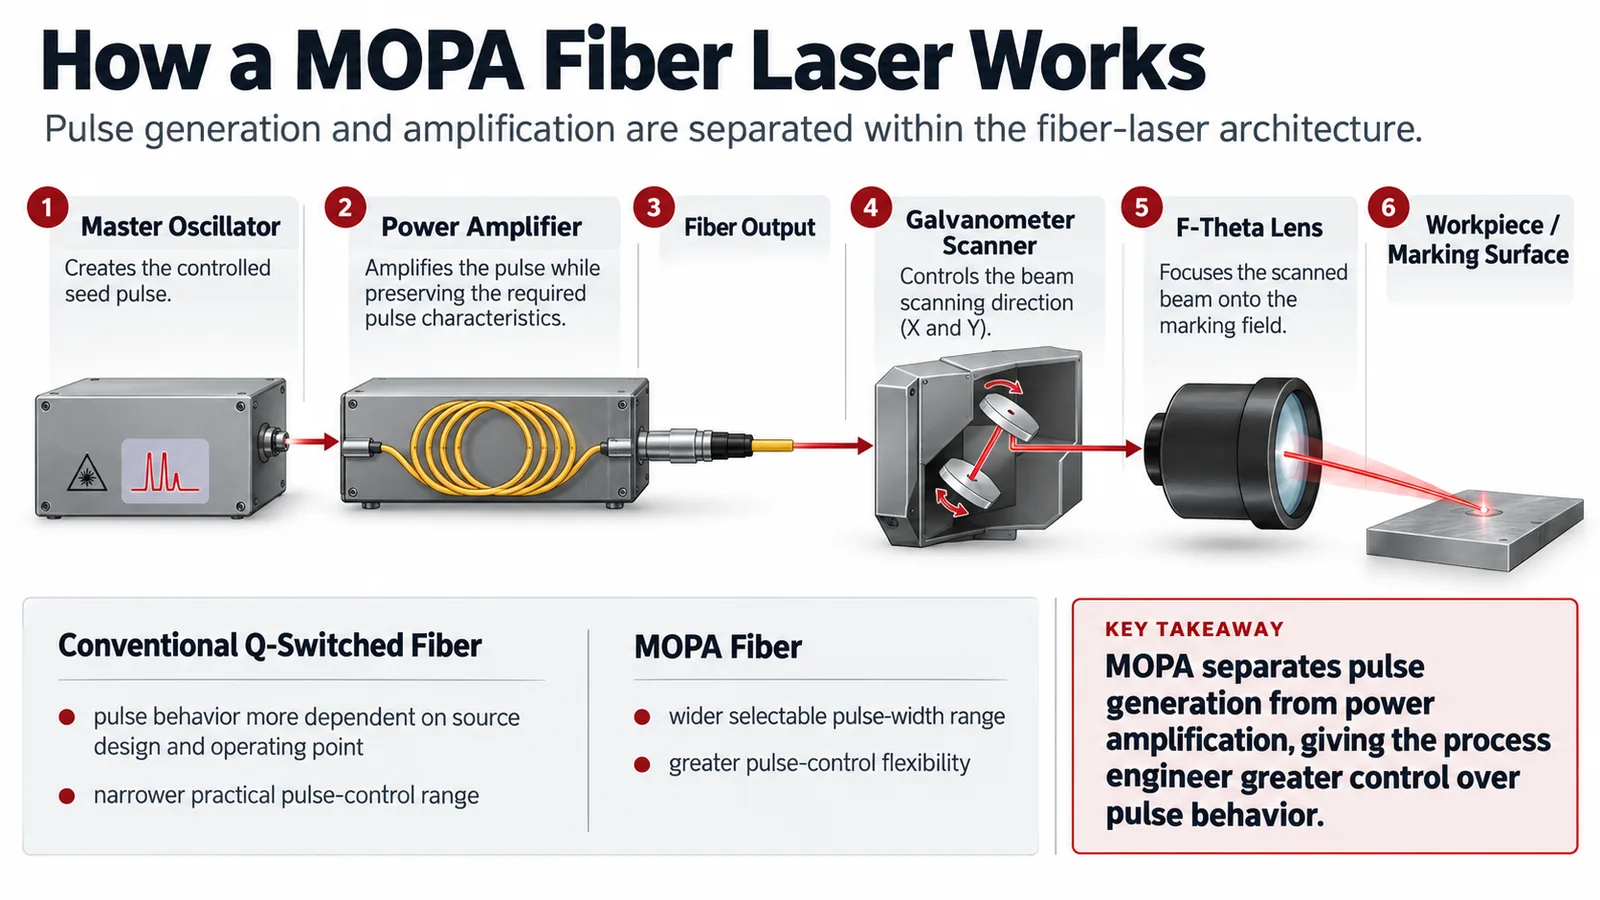
Это также объясняет, почему слово MOPA само по себе не полностью описывает возможности оборудования. Два MOPA-источника могут иметь разные диапазоны длительности импульса, пределы частоты повторения, поведение энергии импульса, качество пучка и допустимые рабочие комбинации, даже если их номинальная средняя мощность близка.
Для технического сравнения полезный вопрос, следовательно, не только “Это MOPA-лазер?”, но и какой MOPA-источник установлен и какое рабочее окно этот источник фактически обеспечивает.
Почему длительность импульса и частота важны при лазерной маркировке?
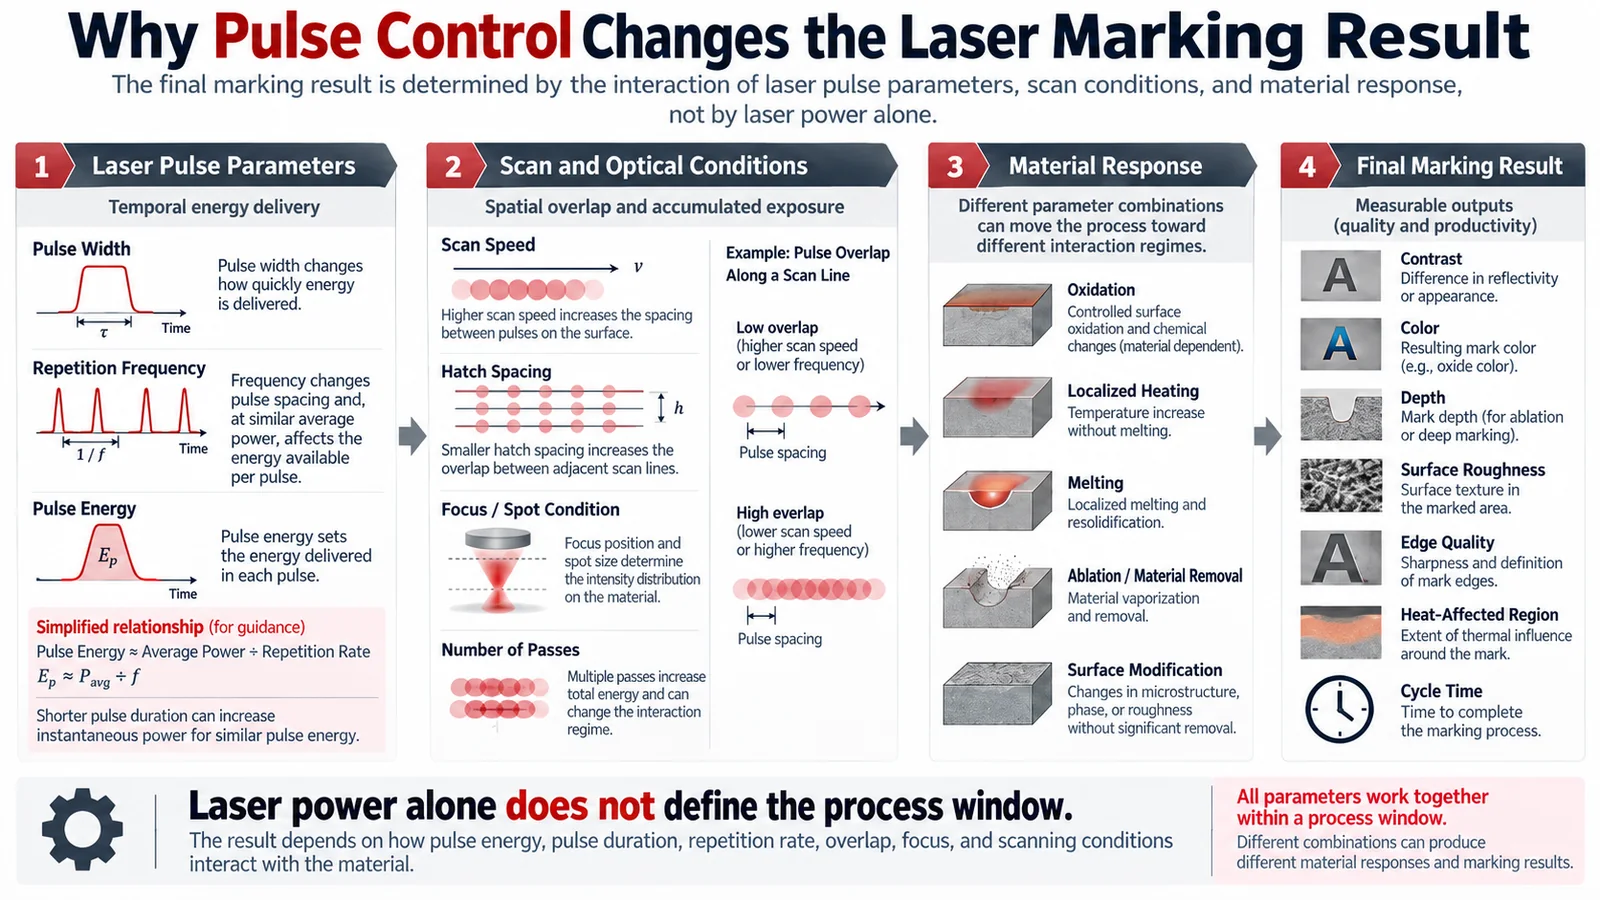
Это ключевая техническая концепция, лежащая в основе MOPA. Импульсный лазер не подаёт энергию непрерывно; он излучает дискретные импульсы. Отклик материала зависит от того, сколько энергии несёт каждый импульс, как долго длится импульс, как часто приходят импульсы и как эти импульсы перекрываются, пока сканатор перемещается по заготовке.
Для регулярной последовательности импульсов энергию импульса можно приближённо выразить как:
Энергия импульса = средняя мощность ÷ частота повторения
Эта зависимость, также описанная в справочная информация RP Photonics об энергии импульса, сразу показывает, почему частота повторения не может рассматриваться как изолированная настройка. Если средняя выходная мощность остаётся примерно такой же, а частота повторения увеличивается, доступная энергия в каждом отдельном импульсе обычно уменьшается. В то же время каждую секунду испускается больше импульсов.
Ширина импульса меняет способ доставки энергии
Длительность импульса определяет время, за которое каждый импульс высвобождает свою энергию. В первом приближении передача аналогичной энергии импульса за более короткий период создаёт более высокую мгновенную мощность, чем передача её за более длительный период. Фактическая пиковая мощность всё ещё зависит от формы импульса и конструкции источника, поэтому это соотношение лучше использовать для понимания процесса, а не в качестве универсальной характеристики оборудования.
На поверхности материала изменение импульсного режима может менять баланс между быстрым локальным нагревом, тепловой диффузией, образованием оксидов, плавлением, удалением материала, модификацией покрытия и повреждением поверхности.
Именно поэтому распространённое утверждение “более короткий импульс означает меньше тепла” неполно. Короткий импульс, используемый при высокой энергии импульса, сильном перекрытии импульсов, медленном сканировании, узком шаге штриховки или повторных проходах, всё равно может создавать значительный накопленный нагрев. И наоборот, более длинный импульс может быть именно тем, что требуется конкретному механизму термической маркировки.
Следовательно, инженерная цель состоит не в том, чтобы минимизировать длительность импульса. Она состоит в том, чтобы определить какой импульсный режим создаёт требуемый отклик поверхности, не переходя неприемлемую границу повреждения.
Частота изменяет энергию импульса и расстояние между импульсами
Частота повторения определяет, сколько импульсов излучается каждую секунду, но результат на заготовке также зависит от движения сканера. Если частота увеличивается, а скорость сканирования остаётся неизменной, на одном и том же расстоянии откладывается больше импульсов. Расстояние между импульсами становится меньше, а перекрытие увеличивается.
Это может помочь, когда процессу требуется более равномерный накопленный нагрев или визуально непрерывное модифицирование поверхности. Это также может создавать чрезмерный нагрев, когда перекрытие становится слишком большим. При приблизительно постоянной средней мощности увеличение частоты также уменьшает энергию, доступную в каждом отдельном импульсе.
Таким образом, частота изменяет как временной, так и пространственный характер процесса. Именно поэтому указания вроде “увеличьте частоту для более тёмной метки” или “используйте самый короткий импульс, чтобы было меньше тепла” не являются надёжными инженерными правилами без остальных условий процесса.
Для более глубокого объяснения на уровне параметров см. Руководство по ширине импульса и частоте.
Скорость сканирования, штриховка, фокус и проходы завершают технологическое окно
Ширина импульса и частота описывают поведение источника, но сканер и оптика определяют, как эти импульсы распределяются по заготовке. Снижение скорости сканирования обычно увеличивает количество импульсов, доставляемых вдоль заданной траектории. Уменьшение шага штриховки увеличивает перекрытие между соседними линиями заполнения. Дополнительные проходы накапливают дополнительную экспозицию, тогда как фокус и выбор линзы влияют на состояние пятна и локальную плотность энергии.
Таким образом, полезная инженерная цепочка выглядит так:
Ширина импульса + частота повторения + энергия импульса → временная подача энергии
в сочетании с:
Скорость сканирования + шаг штриховки + фокус + проходы → пространственное перекрытие и накопленная экспозиция
которые вместе определяют баланс между окислением, нагревом, плавлением, абляцией, откликом покрытия и другими поверхностными механизмами. Затем эти механизмы определяют практические результаты, такие как контраст, цвет, глубина, шероховатость, состояние кромки, тепловой эффект и время цикла.
Именно это взаимодействие — настоящая причина, по которой MOPA полезна. Более широкий диапазон управления импульсами даёт инженеру больше комбинаций для исследования, но также создаёт больше способов получить либо устойчивое окно процесса, либо нестабильное.
Каковы преимущества волоконных лазеров MOPA?
Основное преимущество MOPA — гибкость процесса. Обычный волоконный источник с модуляцией добротности уже может превосходно выполнять многие задачи промышленной маркировки. MOPA становится ценной, когда требуемый результат чувствителен к тому, как импульс взаимодействует с поверхностью, а не просто к тому, достаточно ли лазерной энергии.
Более широкий диапазон управления импульсами может быть особенно полезен для процессов, чувствительных к внешнему виду. Заказчику может потребоваться контролируемая тёмная метка вместо обычного гравирования или цветная поверхность нержавеющей стали вместо обычной идентификационной метки. Пластиковому компоненту может потребоваться сильный контраст без чрезмерного плавления или вспенивания. Тонкий или покрытый компонент может допускать лишь очень незначительное видимое термическое повреждение.
В таких ситуациях дополнительный диапазон параметров импульса даёт инженеру больше способов регулировать соотношение между энергией импульса, длительностью импульса, накопленным нагревом и модификацией поверхности.
Та же гибкость может быть ценна в условиях смешанного производства. Завод, выполняющий одну отработанную маркировку на одном стабильном материале, может мало выиграть от очень широкого диапазона регулировки. Цех по индивидуальным заказам или OEM-поставщик, обрабатывающий несколько сплавов, покрытий, рецептур пластмасс и требований к внешнему виду, может получить значительно больше ценности от возможности создавать несколько различных технологических окон на одной платформе.
Полезное преимущество состоит поэтому не в том, что “MOPA обеспечивает лучшее качество маркировки”. Оно состоит в том, что MOPA даёт инженеру больше способов найти процесс, удовлетворяющий сложному требованию приёмки.
Каковы ограничения волоконных лазеров MOPA?
Более широкий диапазон параметров, который делает MOPA полезным, также создаёт одно из его главных ограничений: больше гибкости означает больше работы по разработке процесса.
Большее пространство параметров предоставляет больше возможностей найти подходящее рабочее окно, но также создаёт больше комбинаций, которые могут дать привлекательный образец, не будучи пригодными для стабильного производства. Настройка может обеспечивать превосходный контраст, но при этом быть слишком медленной, слишком чувствительной к изменению фокуса, слишком агрессивной к поверхности или слишком нестабильной от партии материала к партии.
Системы MOPA также обычно имеют более высокую цену по сравнению с базовыми волоконными системами с модуляцией добротности. Эта надбавка создаёт ценность только тогда, когда дополнительный диапазон управления импульсами решает реальную производственную задачу. Для стабильного серийного номера, логотипа, QR-кода или отработанного процесса маркировки металла обычный волоконный лазер может уже обеспечивать требуемое качество и производительность.
Также не следует считать, что MOPA гравирует глубже только потому, что обеспечивает более широкий контроль импульсов. Глубокая гравировка зависит от полного процесса удаления материала, включая энергию импульса, среднюю мощность, состояние пятна, материал, поведение импульса, перекрытие, стратегию сканирования, количество проходов, эффективность удаления и допустимое время цикла. Подходящий источник с модуляцией добротности может оставаться более эффективным решением для некоторых задач гравировки.
Самое важное: MOPA не может исправить неправильный выбор длины волны. Управление импульсами изменяет как то, как энергия подается на длине волны источника; оно не изменяет лежащее в основе взаимодействие длины волны с материалом. Если ближнее инфракрасное излучение плохо подходит для материала или создает неприемлемые тепловые эффекты, УФ или CO₂ могут обеспечить более подходящий путь.
Какие материалы подходят для лазерной маркировки MOPA?
Промышленные волоконные источники MOPA являются естественно сильными кандидатами для многих металлов, поскольку волоконные лазеры ближнего инфракрасного диапазона уже эффективно взаимодействуют с широким спектром металлических поверхностей.
То, что материал можно маркировать с помощью MOPA, не означает, что для этого материала требуется MOPA.
Нержавеющая сталь
Нержавеющая сталь наглядно демонстрирует это различие. Обычный серийный номер, логотип или гравированная идентификационная марка часто могут быть эффективно нанесены с помощью обычного волоконного лазера. Когда требование меняется на контролируемый цвет, определённый тёмный внешний вид или другой поверхностно-чувствительный эффект, поведение импульсов становится гораздо важнее.
Лазерно-индуцированный цвет на нержавеющей стали включает модификацию поверхности и образование оксида, а не просто удаление материала. Рецензируемые исследования по наносекундному лазерному окрашиванию нержавеющей стали показали, что получаемые цвета зависят от характеристик оксидной плёнки и взаимодействия таких переменных, как мощность, скорость сканирования, длительность импульса, частота повторения и состояние поверхности.
Практический вывод состоит в том, что цвет нержавеющей стали не контролируется одной лишь длительностью импульса. MOPA предоставляет больше переменных для создания требуемого теплового и окислительного процесса, но сплав, отделка, чистота, фокус, стратегия сканирования и метод приёмки всё ещё влияют на результат.
Алюминий и анодированный алюминий
Неанодированный алюминий и анодированный алюминий следует рассматривать как разные технологические задачи. Обычный процесс может удалять или изменять анодированный слой, тогда как тёмный процесс MOPA можно разработать для создания тёмного внешнего вида поверхности при подходящих условиях анодирования и параметрах процесса, не сводя задачу просто к обычному удалению покрытия.
Руководство Trotec по применению для анодированного алюминия также подчёркивает важный момент: анодированные слои и отделка поверхности различаются, поэтому опубликованные настройки необходимо корректировать под реальную заготовку.
Это хороший пример того, почему “алюминий” не является полной спецификацией процесса. Полезное описание ближе к следующему: неанодированный или анодированный алюминий, отделка поверхности, состояние анодированного слоя и требуемый конечный внешний вид.
Другие металлы
Углеродистая сталь, легированная сталь, титан и многие другие металлы уже совместимы с обычной маркировкой волоконным лазером. MOPA становится более актуальной, когда вводится дополнительное ограничение, например узкий тепловой допуск, требование к внешнему виду, тонкая геометрия, сохранение покрытия, необычная цель по контрасту или необходимость выполнять несколько разных режимов маркировки на одном станке.
Для обычной идентификации или простой гравировки сама архитектура MOPA может давать мало практических преимуществ.
Выбранные пластмассы
Пластики требуют большей осторожности, поскольку одно только название полимера не предсказывает реакцию на лазер. Два компонента, оба описанные как ABS, например, могут содержать разные пигменты, наполнители, антипирены или чувствительные к лазеру добавки и поэтому по-разному реагировать на один и тот же процесс в ближнем инфракрасном диапазоне.
В зависимости от состава видимая метка может быть результатом карбонизации, вспенивания, локального плавления, изменения цвета, обусловленного добавками, или другой реакции материала. MOPA может быть полезен, когда материал уже реагирует на длину волны волоконного лазера, но процесс требует более точного контроля над нагревом, контрастом или нарушением поверхности.
Если реальная проблема заключается в слабом взаимодействии с ближним инфракрасным излучением или чрезмерном тепловом повреждении, переход на УФ-излучение может дать больше пользы, чем продолжение оптимизации параметров MOPA.
Какие применения больше всего выигрывают от управления импульсами MOPA?
Наиболее эффективные применения MOPA обычно определяются не только названием материала. Это применения, в которых требуемый результат приёмки сильно зависит от управления механизмом отклика поверхности.
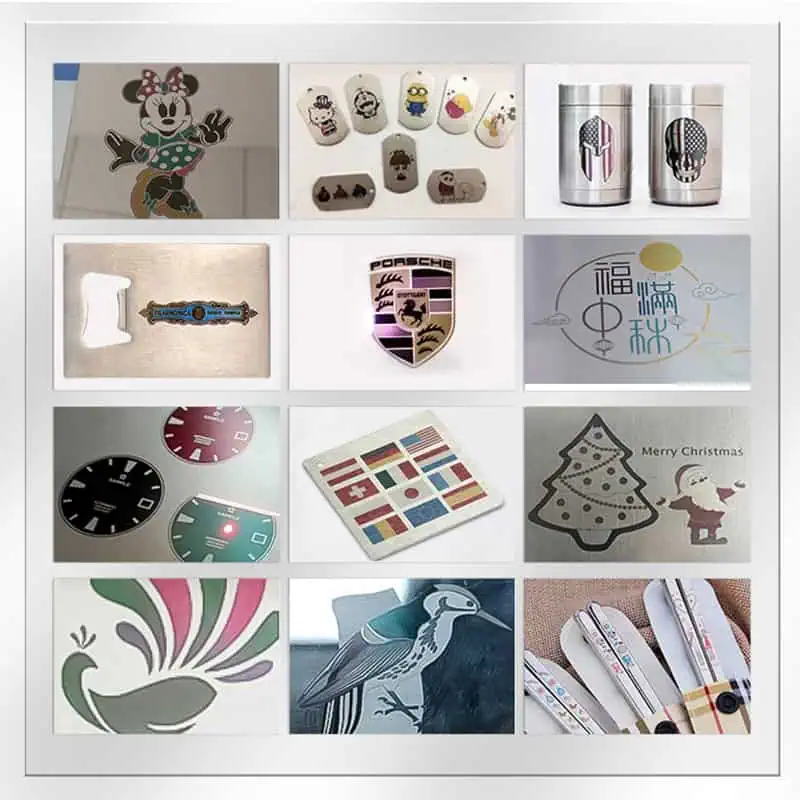
Цветная маркировка нержавеющей стали
Цветная маркировка на нержавеющей стали — это проблема окна процесса, а не просто вопрос о том, может ли лазер маркировать сталь. Видимый результат зависит от модификации поверхности и поведения оксидного слоя, которые, в свою очередь, зависят от полной тепловой истории, создаваемой при сканировании.
Это объясняет, почему копирование набора параметров “синей нержавейки” другого пользователя часто не даёт результата. Одни и те же отображаемые длительность импульса и частота не гарантируют одинаковую реакцию заготовки, если меняются модель источника, линза, фокус, сплав, качество поверхности, мощность, скорость или стратегия штриховки.
Инженерная цель — не создать один привлекательный цветной квадрат. Она состоит в том, чтобы установить воспроизводимое окно цветового процесса которое остаётся приемлемым при реалистичных производственных отклонениях.
Тёмная маркировка на анодированном алюминии
MOPA также может быть ценным, когда цель — глубокий тёмный внешний вид на подходящей анодированной алюминиевой поверхности. Это не следует путать с простым удалением анодированного слоя и обнажением основного металла. Желаемый механизм обработки поверхности и визуальный результат различаются.
Поэтому полезное определение проекта — не “чёрный алюминий”. В нём должно быть указано, какая алюминиевая поверхность обрабатывается, какой анодированный или нанесённый слой присутствует, и является ли целью удаление покрытия, декоративный чёрный внешний вид, машиночитаемый контраст или другой определённый результат.
Маркировка пластика при жёстких тепловых ограничениях
На отдельных пластиках дополнительный диапазон управления импульсами может помочь, когда необходимо достичь сильного контраста без чрезмерного плавления, вспенивания, повреждения краёв или деформации. Но MOPA остаётся лишь одним из возможных путей.
Если полимер сам по себе плохо реагирует на длину волны ближнего инфракрасного диапазона, УФ-излучение может подойти больше. Это проблема выбора длины волны, а не длительности импульса.
Тонкие и чувствительные к внешнему виду детали
Электронные корпуса, тонколистовые компоненты, декоративная фурнитура, детали с покрытием и другие чувствительные к внешнему виду заготовки могут выиграть, когда чрезмерный нагрев вызывает изменение цвета, деформацию, вспучивание поверхности или повреждение покрытия.
И здесь снова: более короткая длительность импульса сама по себе не является решением. Короткий импульс в сочетании с чрезмерным перекрытием, медленным сканированием или повторными проходами всё равно может создавать значительное накопленное тепло. Процесс необходимо оценивать по общей схеме подвода энергии.
Тонкие идентификационные метки
Небольшие коды Data Matrix, QR-коды, мелкие символы и плотная графика могут выиграть от контролируемого технологического окна, когда требуется достичь контраста без ухудшения мелких кромок или модулей.
MOPA может дать дополнительную переменную для управления откликом материала, но не может компенсировать неподходящую оптику, неправильную фокусировку, плохое закрепление, нестабильное позиционирование или элементы, которые слишком малы для всей оптико-сканирующей системы.
Какие риски, меры предосторожности и распространённые ошибки вам следует знать?
Большее пространство параметров MOPA делает дисциплинированную разработку процесса более важной, а не менее важной.
Копирование рецептов параметров без понимания системы
Одна из самых распространённых ошибок — рассматривать опубликованные настройки как переносимые рецепты. Значение вроде “8 нс, 200 кГц, 1500 мм/с” имеет смысл только в рамках источника, мощности, линзы, материала, фокусировки, штриховки и условий сканирования, при которых оно было разработано.
Другой источник MOPA может выдавать другую энергию импульса или форму импульса при той же отображаемой длительности импульса и частоте. Другая линза изменяет состояние пятна, а другой анодированный слой или состав полимера изменяет отклик материала.
Поэтому полезные опубликованные настройки следует рассматривать как исходные ориентиры для контролируемого тестирования, а не производственные гарантии.
Изменение слишком многих переменных одновременно
Случайная настройка — ещё одна распространённая проблема. Если длительность импульса, частота, мощность, скорость сканирования и шаг штриховки меняются одновременно, и метка внезапно становится темнее, оператор, возможно, получил привлекательный образец, но узнал очень мало о том, почему процесс улучшился.
Более правильный метод — изменять переменные, имея в виду конкретный инженерный вопрос. Например, если поверхность плавится, инженеру может потребоваться отличить чрезмерную энергию импульса от накопленного нагрева, вызванного сильным перекрытием. Тогда частоту, длительность импульса, скорость и штриховку можно регулировать так, чтобы помочь различить эти причины.
Это даёт знание о процессе, а не набор удачных настроек.
Рассмотрение самого короткого импульса как самого безопасного
Минимальная длительность импульса не является автоматически оптимальной настройкой. Более короткие импульсы могут изменять поведение пиковой мощности и уменьшать время, доступное для тепловой диффузии в течение отдельного импульса, но общее тепловое поведение всё ещё зависит от частоты повторения, энергии импульса, скорости сканирования, перекрытия, шага штриховки и количества проходов.
Цель — не самый короткий из возможных импульсов. Цель — такой импульсный режим, который обеспечивает требуемый отклик материала при приемлемом технологическом запасе.
Предположение, что все MOPA-источники эквивалентны
Такая характеристика, как “30 Вт MOPA”, неполна. Два MOPA-источника мощностью 30 Вт могут иметь разные диапазоны длительности импульса, пределы частоты повторения, энергии импульсов, характеристики пучка и допустимые рабочие комбинации.
Это становится особенно важным при сравнении коммерческих предложений от разных поставщиков оборудования. Следует подтвердить производителя-изготовителя и точную модель, прежде чем предполагать, что две машины обладают эквивалентными технологическими возможностями.
Игнорирование вариаций поверхности
Лазерная маркировка — это поверхностный процесс, поэтому вариации поверхности имеют значение. Изменения в анодировании, химическом составе покрытия, полировке, брашировании, окислении, загрязнении, масле, состоянии очистки или состоянии от поставщика могут изменить маркировку, даже если обозначение основного материала остаётся неизменным.
Именно поэтому тестовый образец от другого поставщика может доказать общую осуществимость, но при этом создать ложную уверенность относительно серийной детали.
Путаница между успешным образцом и производственной валидацией
Визуально успешная маркировка демонстрирует, что требуемый эффект может быть получен в данных конкретных условиях. Она не доказывает, что процесс устойчив к смещению фокуса, вариациям партии материала, производственной обработке, температуре детали, длительной работе или требуемому времени производственного цикла.
Хороший образец демонстрирует осуществимость. Производственный процесс демонстрирует воспроизводимость.
Отражающие материалы и защита системы
Отражающие металлы, такие как алюминий, медь, латунь, золото и серебро, могут вносить дополнительные факторы, которые следует учитывать в системе, поскольку отражённая оптическая энергия может возвращаться к лазерному источнику. Значимость этого зависит от материала, отделки, архитектуры источника, оптики и условий процесса.
Поэтому для требовательных применений с отражающими материалами следует подтверждать совместимость источника и защиту от обратного отражения, а не предполагать, что каждый волоконный источник обеспечивает эквивалентную защиту.
Лазерная безопасность и вытяжка
MOPA не меняет основополагающие обязанности по обеспечению безопасности, связанные с высокомощной промышленной лазерной маркировкой. Прямое или отражённое лазерное излучение может представлять серьёзную опасность для глаз и кожи, а некоторые процессы маркировки могут приводить к образованию взвешенных в воздухе частиц, дыма, паров или продуктов разложения покрытия.
Руководство OSHA по лазерным опасностям определяет прямое и отражённое воздействие пучка, опасности возгорания и образующиеся под воздействием лазера воздушные загрязнители среди значимых рисков использования лазеров высокой мощности.
Кожух машины, блокировки, контроль доступа, защита при наблюдении, вытяжка и средства контроля пожарного риска должны определяться исходя из фактической системы и процесса. Для смежных рекомендаций см. материалы Zhuorui Laser Ресурсы по безопасности лазеров и соответствию требованиям.
MOPA против волоконного лазера с Q-переключением: в чём разница?
Это самое важное прямое сравнение, потому что обе системы могут относиться к одному семейству импульсных волоконных лазеров. Разница прежде всего не в длине волны. Она заключается в доступном поведении импульсов и обусловленной этим гибкости разработки процессов.
| Сравнение | Традиционный волоконный лазер с Q-переключением | Волоконный лазер MOPA |
|---|---|---|
| Семейство технологий | Импульсный волоконный лазер | Импульсный волоконный лазер |
| Типичная длина волны маркировки | Около 1 мкм | Около 1 мкм |
| Генерация импульсов | С модуляцией добротности | Задающий генератор + усилитель мощности |
| Поведение длительности импульса | В большей степени зависит от конструкции источника и рабочей точки | Более широкий диапазон выбора на подходящих источниках |
| Гибкость в работе | Более ограниченный | Более широкое окно регулировки импульса/частоты |
| Стандартная идентификация металлов | Сильная | Сильная |
| Традиционная гравировка | Мощный при подходящем источнике | Мощный при подходящем источнике |
| Процессы, чувствительные к внешнему виду | Меньшая свобода настройки | Более высокая гибкость разработки процесса |
| Цвет нержавеющей стали | Возможно при подходящих условиях источника и процесса | Распространённая причина для оценки MOPA |
| Тёмная маркировка анодированного алюминия | Зависит от источника/процесса | Важное применение MOPA |
| Выбранные пластмассы | Зависит от материала | Более широкие возможности настройки, когда подходит отклик в ближней инфракрасной области |
| Разработка параметров | Обычно проще | Больше переменных для квалификации |
| Типичная стоимость оборудования | Ниже | Выше |
Слово лучше поэтому не имеет смысла без конкретного применения.
Рассмотрим обычный серийный номер на нержавеющей стали. Если требования — долговечность, читаемый контраст, короткое время цикла и стабильное производство, волоконный источник с модуляцией добротности может уже удовлетворять всем важным критериям. Дополнительная гибкость импульсов даёт мало ценности, если нет нерешённой проблемы процесса.
Теперь рассмотрим маркировку с контролируемым внешним видом на тонком компоненте из нержавеющей стали, где тепловое воздействие, цвет, состояние поверхности или внешний вид кромки должны оставаться в пределах узкого допуска. Дополнительный диапазон управления импульсами MOPA теперь имеет чёткое инженерное назначение.
Выбирайте MOPA, когда дополнительное управление импульсами решает задачу, — а не потому, что MOPA позиционируется как продукт более высокого уровня.
Для более предметного сравнения вариантов бок о бок см. MOPA против волоконного лазера с модуляцией добротности.
MOPA против УФ- и CO₂-лазеров: когда длина волны важнее управления импульсами?
Сравнение MOPA и Q-switched — это в основном сравнение импульсной архитектуры в рамках волоконной технологии. Сравнение MOPA с УФ- или CO₂-лазерами отличается, потому что длина волны также меняется.
| Технология | Типичная длина волны | Основная логика выбора |
|---|---|---|
| Волоконный лазер с модуляцией добротности | ~1064 нм | Общая маркировка и гравировка металлов |
| Волоконный MOPA | ~1064 нм | Обработка волоконным лазером с более широкой гибкостью управления импульсами |
| UV | ~355 нм | Прецизионная обработка и многие термочувствительные материалы |
| CO₂ | ~10,6 мкм | Сильное взаимодействие со многими органическими материалами и полимерами |
MOPA против УФ
Если материал уже хорошо реагирует на длину волны ближнего ИК-диапазона волоконного лазера, а основная сложность заключается в контроле термической истории, внешнего вида поверхности или другого эффекта, чувствительного к импульсам, то MOPA — логичная технология для оценки.
Однако если проблема заключается в плохом взаимодействии с ближним ИК-излучением или неприемлемом термическом повреждении, то ограничивающим фактором может быть сама длина волны. УФ-излучение может по-другому взаимодействовать с полимерами и другими чувствительными материалами и широко используется там, где требуется очень тонкая маркировка с ограниченным нежелательным тепловым воздействием.
Полезное решение поэтому состоит не в вопросе «Лучше ли MOPA, чем УФ?», а в том, нужна ли приложению более высокая гибкость управления импульсами вблизи 1064 нм или вообще другое взаимодействие длины волны с материалом. Для получения справочной информации о конкретных длинах волн см. руководство по технологии УФ-лазерной маркировки.
MOPA против CO₂
CO₂ работает в совершенно иной области инфракрасных длин волн и сильно взаимодействует со многими органическими материалами и полимерами. Именно поэтому для дерева, бумаги, кожи, текстиля и многих задач по обработке акрила или полимеров обычно используют CO₂, а не волоконную технологию.
Если взаимодействие длины волны с материалом явно благоприятствует CO₂, добавление большей гибкости импульсов к MOPA-источнику ближнего ИК-диапазона не решает основную проблему. Руководство по технологии лазерной маркировки CO₂ подробнее объясняет этот путь, связанный с длиной волны.
Сначала выберите подходящее семейство длин волн; затем оптимизируйте поведение импульсов в пределах этого семейства.
Как выбрать правильный лазер для вашей задачи?
Лазер следует выбирать исходя из требуемого результата, а не отталкиваясь от названия технологии. Полезный процесс выбора сначала определяет фактический материал и поверхность, требуемую маркировку, недопустимые дефекты и производственную цель. И только после того, как эти требования поняты, имеет смысл сравнивать архитектуры источников.
| Требование к применению | Сильный стартовый кандидат | Почему |
|---|---|---|
| Стандартный серийный номер на стали | Волоконный лазер с модуляцией добротности | Обычного волоконного лазера часто достаточно |
| Стандартный QR-код или Data Matrix на обычном металле | Волоконный лазер с модуляцией добротности | Дополнительная гибкость импульсов может добавить мало ценности |
| Цветовой эффект на нержавеющей стали | MOPA | Более широкий диапазон управления импульсами поддерживает разработку термических и оксидных процессов |
| Чувствительная к внешнему виду чёрная метка | Оценка MOPA | Дополнительная настройка может расширить рабочее окно процесса |
| Глубокая тёмная метка на подходящем анодированном алюминии | MOPA | Хорошо зарекомендовавшее себя применение MOPA |
| Выбранный пластик с полезным откликом в ближней инфракрасной области, но с узким допуском по нагреву | MOPA | Управление импульсами может улучшить технологическое окно |
| Пластик подвергается недопустимому тепловому повреждению в ближней инфракрасной области | Сравнить УФ | Возможно, реальным ограничением является длина волны |
| Точная маркировка термочувствительных полимеров | УФ заслуживает серьёзного рассмотрения | Различное поглощение и поведение при обработке могут уменьшить нежелательные тепловые эффекты |
| Древесина, бумага, кожа или текстиль | CO₂ | Более подходящий вариант длины волны для многих органических материалов |
| Традиционная глубокая гравировка металла | Волоконный лазер, выбираемый с учётом требований к удалению | Энергия импульса, мощность, состояние пятна и эффективность удаления важнее, чем обозначение MOPA |
| Работа со смешанными металлами с чувствительными к внешнему виду требованиями | MOPA | Более широкая эксплуатационная гибкость может оправдать дополнительные затраты |
Даже кажущиеся простыми описания материалов могут скрывать совершенно разные задачи. “Маркировка алюминия”, например, может означать гравировку чистого алюминия, удаление анодирования для обнажения подложки, создание темной метки в анодированном слое, маркировку окрашенного алюминия или нанесение машиночитаемого кода на готовом корпусе.
Таким образом, путь выбора должен быть следующим:
Материал и поверхность → требуемый механизм маркировки → пределы приемки → семейство длин волн → архитектура источника → мощность и оптика → валидация
Такой подход предотвращает распространённую ошибку при покупке: сначала выбрать станок, а затем пытаться приспособить каждое будущее применение к уже приобретённой технологии.
Что следует проверить перед покупкой MOPA-лазера?
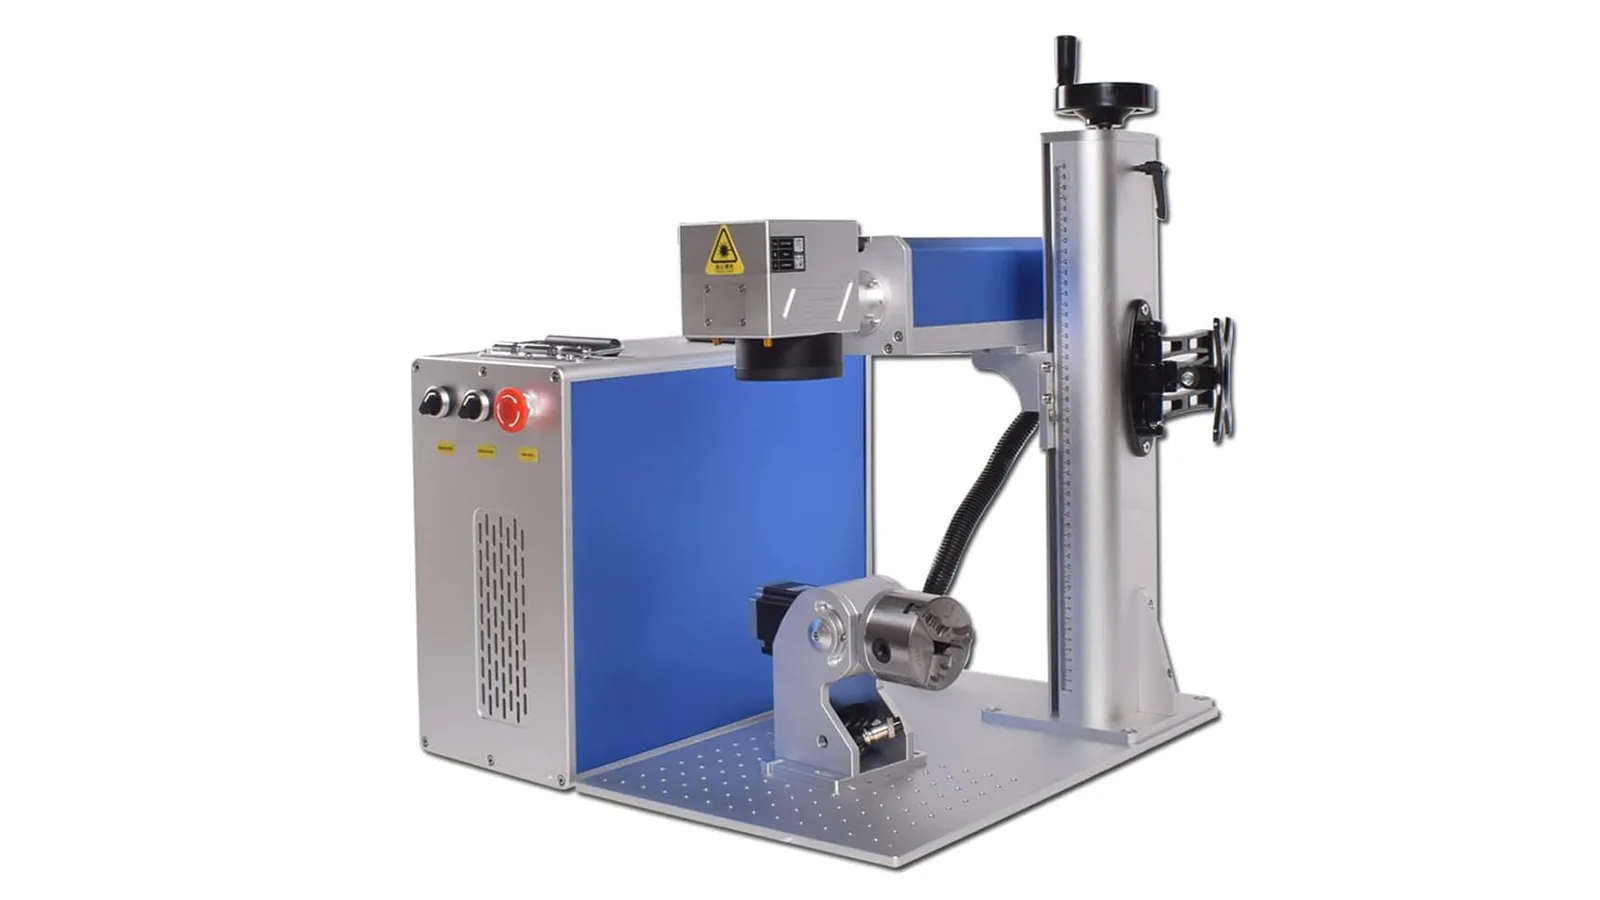
Когда MOPA определён как разумный вариант, закупку не следует сводить к сравнению мощности в ваттах. Содержательная оценка закупки должна охватывать как лазерный источник, так и полную систему маркировки.
| Что следует подтвердить | Почему это важно |
|---|---|
| Производитель лазерного источника и точная модель | “Само название ”MOPA» не определяет характеристики импульсов |
| Диапазон длительности импульса | Определяет доступный диапазон временного управления |
| Диапазон частоты повторения и допустимые комбинации | Длительность импульса и частота могут не допускать свободного комбинирования |
| Энергия импульса | Важно для гравировки, удаления и высокоинтенсивных процессов |
| Средняя мощность | Влияет на доступную производительность обработки, но не определяет полное окно процесса |
| Качество пучка | Влияет на фокусировку и достижимые характеристики пятна |
| F-theta линза и поле маркировки | Размер поля и фокусное расстояние влияют на состояние пятна и плотность энергии |
| Гальванометрическая система и система фокусировки | Влияют на характеристики сканирования и повторяемость процесса |
| Требования к приспособлению, поворотному устройству и оси Z | Определяют стабильность позиционирования и фокусировки на реальных деталях |
| Контроллер и программное обеспечение | Влияют на управление параметрами, управление рецептами и интеграцию |
| Корпус и вытяжная система | Влияют на безопасность и практическое применение в производстве |
| Интерфейсы автоматизации | Имеют значение, когда маркер становится частью производственной линии |
Это сравнение гораздо информативнее, чем просто спрашивать, имеет ли система мощность 20 Вт, 30 Вт, 60 Вт или 100 Вт.
Система MOPA с небольшим полем маркировки не обязательно обеспечивает такую же технологическую способность обработки на уровне изделия, как в остальном аналогичная система с гораздо более крупной линзой поля. Точно так же два источника с одинаковой номинальной средней мощностью могут существенно различаться по энергии импульса, диапазону импульсов и характеристикам луча. Руководство по размеру поля маркировки, фокусному расстоянию и плотности энергии рассматривает этот оптический компромисс отдельно.
Поэтому станок следует оценивать как полноценную систему лазерной маркировки, а не просто как спецификацию лазерного источника.
Как следует проверить процесс MOPA перед запуском в производство?
Полезный тест на образцах должен отвечать не только на вопрос «Может ли лазер нанести эту маркировку?» Настоящий вопрос в том, существует ли окно процесса, которое остаётся приемлемым при реалистичных производственных вариациях.

Шаг 1: Определите, что считается приемлемым результатом
Критерии приёмки должны отражать фактическую функцию маркировки. Для декоративных работ оценка может проводиться по темноте, однородности цвета, состоянию краёв или шероховатости поверхности. Для идентификационных меток вместо этого может требоваться заданный уровень читаемости штрихкода или Data Matrix. Гравировка может требовать минимальной глубины, тогда как для деталей с покрытием или прецизионных деталей могут устанавливаться ограничения на повреждение покрытия или изменение размеров.
В некоторых проектах также может потребоваться учитывать коррозионную стойкость, когда маркировка изменяет функциональную металлическую поверхность. Каким бы ни было требование к качеству, оно всё равно должно быть достигнуто за приемлемое полное время цикла.
Без определённого условия приемки “лучшие параметры” не имеют технического смысла.
Шаг 2: Испытайте материал, репрезентативный для производства
Образец должен как можно точнее соответствовать производственной детали. Одного номинального класса материала недостаточно, когда процесс зависит от состояния поверхности. Поставщик, покрытие, анодирование, цвет, отделка, толщина и состояние очистки — всё это может влиять на результат.
Успешная маркировка на удобном тестовом образце может доказать базовую осуществимость, но при этом создать обманчивую уверенность относительно фактической производственной поверхности.
Шаг 3: Зафиксируйте конфигурацию станка
Следует записать модель источника, линзу, поле маркировки, условие фокусировки, сканер, оснастку и ориентацию детали. Без этой информации успешный набор параметров невозможно воспроизвести или осмысленно перенести.
Шаг 4: Изменяйте переменные, имея чёткий инженерный вопрос
Полезная матрица испытаний не должна просто генерировать сотни вариантов параметров. Предположим, поверхность плавится. Настоящий диагностический вопрос может заключаться в том, вызвана ли проблема главным образом избыточной энергией в каждом импульсе или накопленным нагревом из-за чрезмерного перекрытия.
Затем можно целенаправленно изменять частоту, длительность импульса, скорость сканирования и шаг штриховки, чтобы помочь разделить эти возможности. Так формируется понимание процесса, а не просто поиск самого тёмного или самого привлекательного образца.
Шаг 5: Оцените взаимодействия параметров
Любой многообещающий результат следует записывать как полное условие процесса. Длительность импульса, частота, средняя мощность, скорость сканирования, шаг штриховки, фокус и количество проходов работают вместе. Успешный результат не принадлежит одному изолированному параметру; он принадлежит комбинации.
Шаг 6: Проверьте запас вокруг предпочтительной настройки
После того как найден хороший процесс, намеренно вносите реалистичные вариации. Небольшое смещение фокуса, репрезентативные вариации материала, повторяющиеся детали, фактическая производственная обработка и полный производственный макет могут показать, обладает ли процесс полезным допуском или работает только в одной узкой лабораторной точке.
Шаг 7: Учитывайте пропускную способность при принятии окончательного решения
Визуально идеальная маркировка не обязательно означает лучший производственный процесс. Окончательное решение должно находить баланс между качеством маркировки, стабильностью процесса, временем цикла и сложностью системы.
Это различие особенно важно для MOPA, поскольку большое пространство параметров позволяет относительно легко получить впечатляющий демонстрационный образец. Производственная валидация требует большего:
Осуществимый результат → понятное поведение процесса → повторяемое рабочее окно → приёмка в производство
Именно тогда MOPA становится производственным решением, а не просто гибким лазерным источником.
Часто задаваемые вопросы о волоконном лазере MOPA
Является ли MOPA волоконным лазером?
В промышленной маркировке — да. MOPA обычно обозначает архитектуру импульсного волоконного лазера. MOPA описывает, как генерируется и усиливается сигнал; это не отдельное семейство длин волн, такое как УФ или CO₂.
MOPA лучше обычного волоконного лазера?
Не всегда. MOPA обеспечивает более широкое окно управления импульсами, что становится ценным, когда требуемый результат сильно зависит от подводимого тепла, внешнего вида поверхности, окисления, плавления или другого чувствительного к импульсам отклика материала. Для обычной идентификации металлов или отработанного процесса гравировки традиционный волоконный лазер с модуляцией добротности (Q-switched) может оставаться более простым и экономичным.
Нужен ли мне MOPA, если мне не нужна цветная маркировка?
Не обязательно. Цветная маркировка — лишь одна из причин рассмотреть MOPA. Маркировка темного анодированного алюминия, отдельные виды пластмасс, тонкие компоненты, покрытия и другие термочувствительные применения также могут выигрывать от дополнительного управления импульсами. Если работа в основном связана с обычной идентификацией или гравировкой на распространенных металлах, волоконный лазер с модуляцией добротности (Q-switched) может уже удовлетворять требованиям.
Может ли лазер MOPA выполнять глубокую гравировку?
Да, подходящие источники MOPA могут выполнять глубокую гравировку. Однако производительность гравировки зависит от энергии импульса, средней мощности, состояния пятна, материала, перекрытия, стратегии сканирования, количества проходов и приемлемого времени цикла. Сама по себе архитектура MOPA не гарантирует большую глубину гравировки.
Может ли MOPA маркировать пластмассы?
Да, некоторые пластики хорошо поддаются маркировке MOPA в ближнем инфракрасном диапазоне. Дополнительное управление импульсами может помочь оптимизировать отклик материала, когда полимер уже эффективно взаимодействует с длиной волны волоконного лазера. Пригодность по-прежнему сильно зависит от состава, пигмента, наполнителя, добавки, цвета и требуемого результата. Когда обработка в ближнем инфракрасном диапазоне вызывает неприемлемое термическое повреждение или даёт плохой контраст, также следует рассмотреть УФ.
Всегда ли более высокая мощность MOPA-лазера лучше?
Нет. Более высокая средняя мощность увеличивает доступную производительность обработки, но она не обязательно улучшает контраст, цвет, качество кромок или тепловой контроль. Результат зависит от того, как средняя мощность взаимодействует с энергией импульса, длительностью импульса, частотой, оптикой, условиями сканирования и откликом материала.
Можно ли скопировать настройки MOPA с другого станка?
Они могут быть полезны в качестве начального ориентира, но их не следует рассматривать как производственные рецепты. Различия в лазерном источнике, поведении импульсов, линзе, состоянии пятна, материале, покрытии, качестве поверхности и фокусировке могут изменить результат. Производственные настройки необходимо проверять на реальном станке и на материале, репрезентативном для производства.
Таким образом, MOPA следует понимать как архитектуру управления процессом, а не как знак производительности. архитектура управления процессом, а не знак производительности.
Его ценность заключается в обеспечении дополнительного контроля над поведением импульса, когда требуемая маркировка чувствительна к подаче энергии, тепловой истории, окислению, плавлению, удалению материала или внешнему виду поверхности.
Для рутинного процесса, который уже надёжно работает с волоконным лазером с модуляцией добротности, дополнительные сложность и стоимость могут дать мало преимуществ. Для сложного процесса или процесса, чувствительного к внешнему виду, более широкое рабочее окно MOPA может быть чрезвычайно полезным — но только в сочетании с правильной длиной волны, оптикой, пониманием материала, разработкой параметров и производственной валидацией.
Поэтому правильный вопрос при покупке — не “Стоит ли мне покупать MOPA-лазер?”, а такой:
Какая архитектура лазера даёт для этого конкретного материала и требуемой маркировки самое широкое стабильное производственное окно при приемлемом времени цикла?
Если вы сравниваете MOPA и обычный волоконный лазер для реальной детали, отправьте производственный материал, состояние поверхности, требуемую маркировку, ограничения качества и целевое время цикла, чтобы сравнение основывалось на реальном применении, а не только на названии источника.