
Tecnología de láser de fibra MOPA
MOPA no es una familia de longitudes de onda láser independiente como UV o CO₂. En el marcado láser industrial, el término suele referirse a una arquitectura de láser de fibra pulsado que otorga al ingeniero de procesos un mayor control sobre la duración del pulso y el comportamiento relacionado del pulso que una fuente de fibra Q-switched convencional.
Esa distinción importa porque la calidad del marcado no se determina solo por la potencia media. Dos fuentes de fibra pueden operar en el mismo rango de longitud de onda del infrarrojo cercano y tener una potencia media nominal similar, pero interactuar de manera diferente con la misma superficie porque su energía de pulso, duración de pulso, frecuencia de repetición, comportamiento de potencia pico y combinaciones operativas permitidas son diferentes.
El valor práctico de MOPA, por lo tanto, no es que sea un “mejor láser de fibra” universal. Su valor es una ventana más amplia de desarrollo de procesos cuando el resultado requerido depende de controlar cómo la energía llega a la superficie del material y la modifica.
Esto puede importar para efectos de color en acero inoxidable, marcado oscuro sobre aluminio anodizado adecuado, plásticos seleccionados, componentes delgados, recubrimientos y otras aplicaciones sensibles a la apariencia o al calor. Puede aportar poco valor práctico cuando un proceso de fibra Q-switched convencional ya logra el contraste, la profundidad, el rendimiento y la repetibilidad requeridos.
Por lo tanto, la pregunta central de selección no es si MOPA es más avanzado, sino si el resultado de marcado requerido realmente necesita el rango adicional de control de pulsos que ofrece MOPA.
¿Qué es un láser de fibra MOPA?
MOPA son las siglas de Oscilador maestro amplificador de potencia.
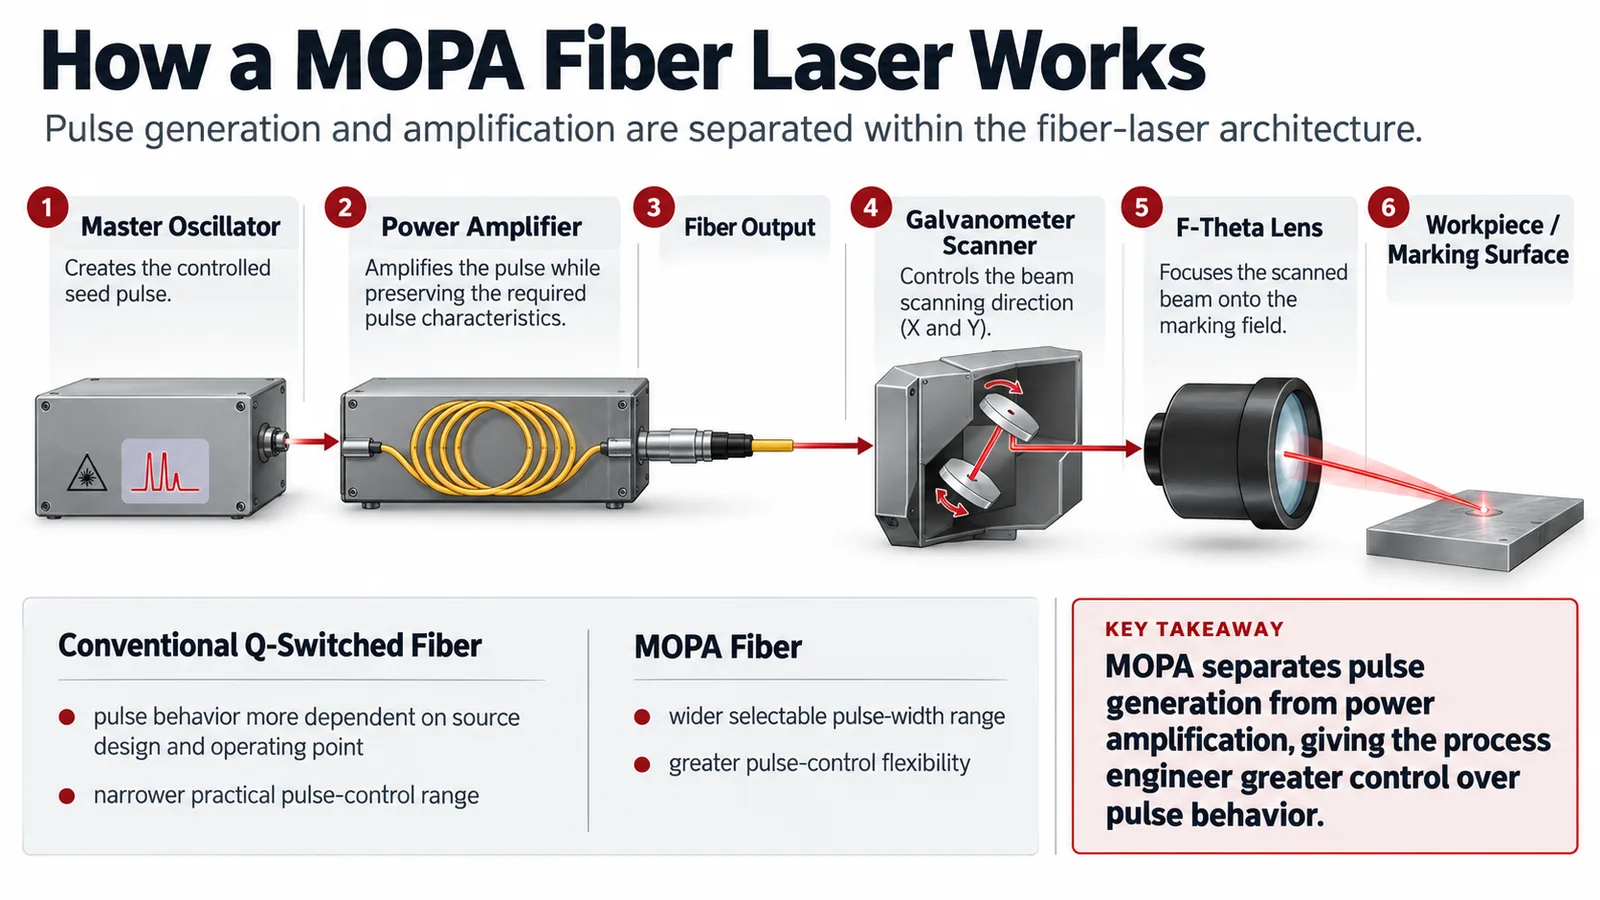
En una arquitectura MOPA, el oscilador maestro crea una señal semilla de menor potencia con características ópticas definidas, y la etapa amplificadora aumenta esa señal hasta el nivel de salida requerido. El punto importante es que la generación de pulsos y la amplificación de potencia final están separadas.
La explicación de Coherent sobre la tecnología MOPA describe la arquitectura de la misma manera: el oscilador establece características importantes de la señal láser y el amplificador eleva la potencia de salida mientras conserva las propiedades requeridas de la señal.
Por lo tanto, MOPA describe una arquitectura, no una longitud de onda. Las arquitecturas MOPA pueden existir fuera del marcado industrial con fibra. Sin embargo, en el mercado de máquinas de marcado, “láser MOPA” normalmente se refiere a una fuente de fibra pulsada que opera en la región del infrarrojo cercano, comúnmente alrededor de 1064 nm.
Por lo tanto, un láser de marcado MOPA sigue siendo un láser de fibra. Por eso, la popular frase de búsqueda «MOPA vs. láser de fibra» es técnicamente imprecisa. Para el marcado industrial, la comparación más útil suele ser el láser de fibra MOPA frente al láser de fibra convencional con conmutación Q..
Ambas tecnologías pueden operar aproximadamente en la misma familia de longitudes de onda y ambas pueden marcar muchos metales de forma eficaz. La diferencia importante es cómo se genera el pulso y cuánta libertad tiene el ingeniero de procesos para controlar su comportamiento.
¿Cómo funciona un láser de fibra MOPA?
En un láser de fibra convencional con conmutación Q, la energía se acumula en el medio de ganancia y se libera en pulsos cortos mediante conmutación Q. La duración del pulso, la forma del pulso y el comportamiento de la potencia pico están relacionados con el diseño de la fuente y el punto de funcionamiento. Por lo tanto, es demasiado simplista decir que toda fuente con conmutación Q tiene un ancho de pulso absolutamente fijo; la distinción más precisa es que su rango práctico de control de pulsos suele estar más limitado.
Una arquitectura MOPA forma primero el pulso semilla y lo amplifica después. Dado que la formación del pulso y la amplificación final están separadas, una fuente MOPA orientada al marcado puede diseñarse para ofrecer un rango más amplio de duraciones de pulso seleccionables y combinaciones operativas.
El resumen técnico de marcado láser de Coherent distingue las fuentes de fibra pulsadas Q-switched y MOPA principalmente por esta diferencia en el comportamiento del pulso. La consecuencia práctica importante no es simplemente que el operador reciba “más ajustes”. El ingeniero obtiene un espacio de parámetros mayor en el que establecer una ventana de proceso utilizable.
Esto también explica por qué la palabra MOPA MOPA por sí sola no describe completamente la capacidad de la máquina. Dos fuentes MOPA pueden tener distintos rangos de ancho de pulso, límites de frecuencia de repetición, comportamiento de energía de pulso, calidad del haz y combinaciones operativas permitidas, incluso cuando su potencia media nominal es similar.
Para una comparación técnica, la pregunta útil, por lo tanto, no es solo “¿Es este un láser MOPA?”, sino también qué fuente MOPA está instalada y qué ventana de funcionamiento proporciona realmente esa fuente.
¿Por qué importan el ancho de pulso y la frecuencia en el marcado láser?
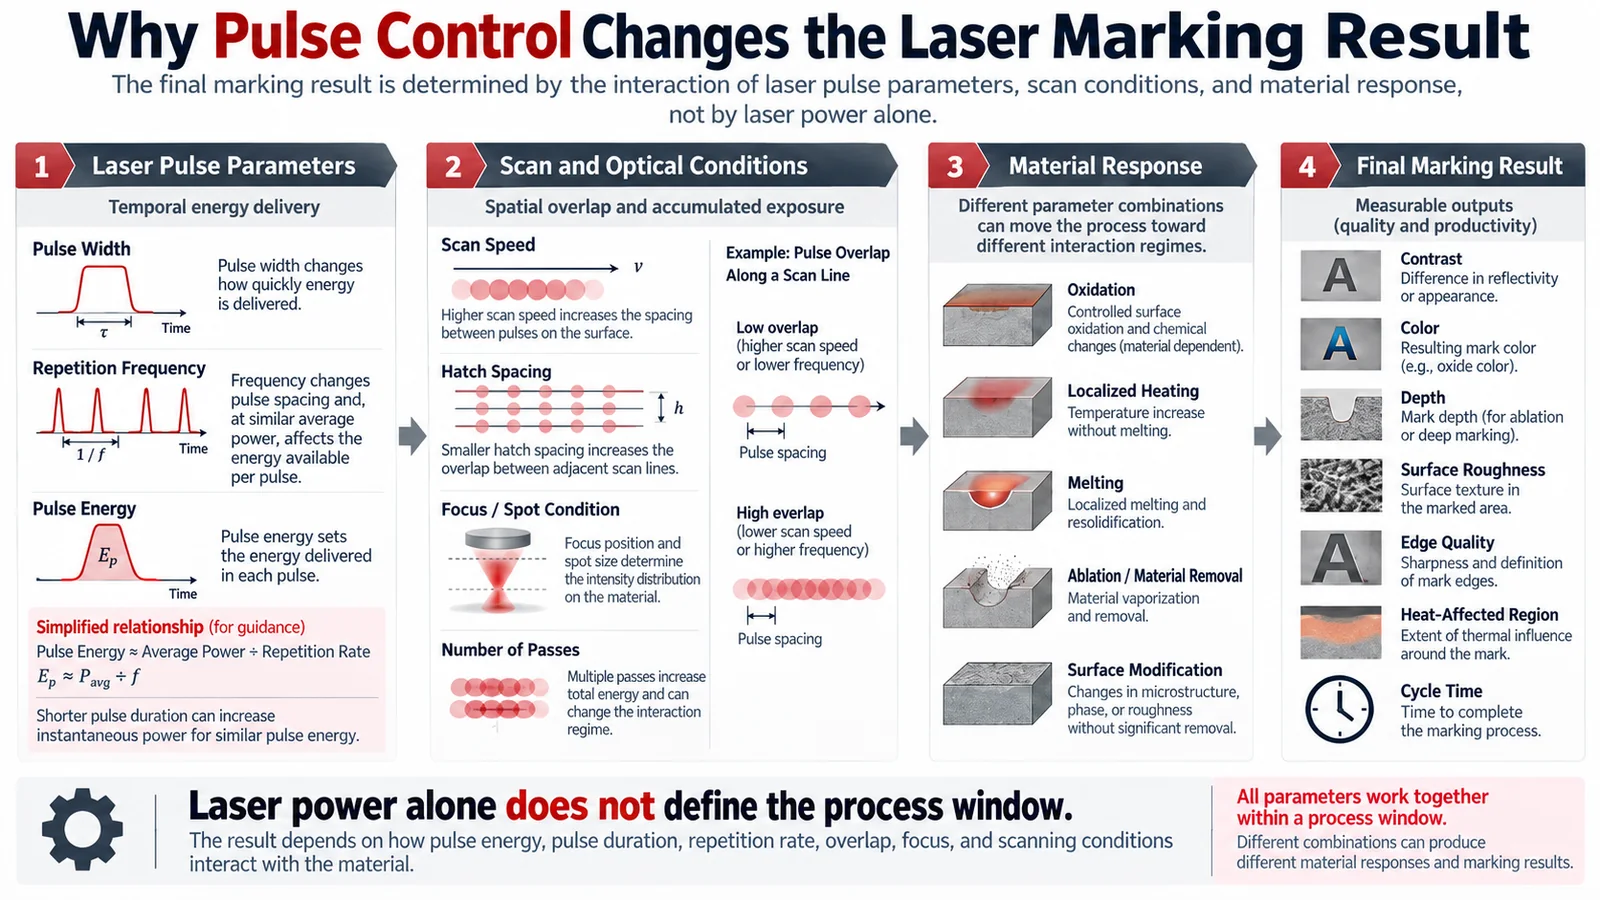
Este es el concepto técnico clave detrás de MOPA. Un láser pulsado no entrega energía de forma continua; entrega pulsos discretos. La respuesta del material depende de cuánta energía transporta cada pulso, cuánto dura el pulso, con qué frecuencia llegan los pulsos y cómo se superponen esos pulsos mientras el escáner se desplaza sobre la pieza de trabajo.
Para un tren de pulsos regular, la energía del pulso se puede aproximar como:
Energía del pulso = potencia promedio ÷ frecuencia de repetición
Esta relación, también descrita en Referencia de energía de pulsos de RP Photonics, muestra de inmediato por qué la frecuencia de repetición no puede tratarse como un ajuste aislado. Si la salida promedio permanece similar mientras aumenta la frecuencia de repetición, la energía disponible en cada pulso individual generalmente disminuye. Al mismo tiempo, se emiten más pulsos cada segundo.
El ancho de pulso cambia la forma en que se entrega la energía
La duración del pulso determina el tiempo durante el cual cada pulso libera su energía. Como concepto de primer orden, entregar una energía de pulso similar durante un período más corto produce una potencia instantánea mayor que entregarla durante un período más largo. La potencia máxima real aún depende de la forma del pulso y del diseño de la fuente, por lo que es mejor usar esta relación para comprender el proceso en lugar de como una especificación universal de la máquina.
En la superficie del material, cambiar el régimen de pulsos puede alterar el equilibrio entre calentamiento localizado rápido, difusión térmica, formación de óxido, fusión, eliminación de material, modificación del recubrimiento y daño superficial.
Por eso, la afirmación común “un pulso más corto significa menos calor” es incompleta. Un pulso corto operado con alta energía de pulso, gran solapamiento de pulsos, escaneo lento, espaciado de tramado estrecho o pasadas repetidas aún puede crear un calentamiento acumulado sustancial. Por el contrario, un pulso más largo puede ser exactamente lo que requiere un mecanismo particular de marcado térmico.
Por lo tanto, el objetivo de ingeniería no es minimizar el ancho de pulso. Es identificar cuál régimen de pulsos genera la respuesta superficial requerida sin cruzar el límite de daño inaceptable.
La frecuencia cambia la energía del pulso y el espaciado entre pulsos
La tasa de repetición determina cuántos pulsos se emiten por segundo, pero el resultado en la pieza de trabajo también depende del movimiento del escáner. Si la frecuencia aumenta mientras la velocidad de escaneo permanece sin cambios, se depositan más pulsos a lo largo de la misma distancia. El espaciado entre pulsos se reduce y el solapamiento aumenta.
Eso puede ayudar cuando un proceso necesita un calentamiento acumulado más uniforme o una modificación superficial de aspecto continuo. También puede generar calor excesivo cuando el solapamiento se vuelve demasiado grande. Con una potencia media aproximadamente constante, aumentar la frecuencia también reduce la energía disponible en cada pulso individual.
Por lo tanto, la frecuencia cambia tanto el carácter temporal como el espacial del proceso. Por eso, instrucciones como “aumentar la frecuencia para obtener una marca más oscura” o “usar el pulso más corto para generar menos calor” no son reglas de ingeniería fiables sin el resto de las condiciones del proceso.
Para obtener una explicación más detallada a nivel de parámetros, consulte la Guía de ancho de pulso y frecuencia.
Velocidad de escaneo, Tramado, Enfoque y Pasadas completan la ventana de proceso
El ancho de pulso y la frecuencia describen el comportamiento de la fuente, pero el escáner y la óptica determinan cómo se distribuyen esos pulsos sobre la pieza de trabajo. Reducir la velocidad de escaneo normalmente aumenta el número de pulsos entregados a lo largo de una trayectoria dada. Reducir el espaciado de tramado aumenta el solapamiento entre líneas de relleno vecinas. Las pasadas adicionales acumulan más exposición, mientras que el enfoque y la selección de lente influyen en la condición del punto y la densidad de energía local.
La cadena de ingeniería útil es, por lo tanto:
Ancho de pulso + tasa de repetición + energía del pulso → entrega de energía temporal
combinado con:
Velocidad de escaneo + espaciado de tramado + enfoque + pasadas → solapamiento espacial y exposición acumulada
que en conjunto determinan el equilibrio entre oxidación, calentamiento, fusión, ablación, respuesta del recubrimiento y otros mecanismos superficiales. Esos mecanismos determinan entonces resultados prácticos como contraste, color, profundidad, rugosidad, condición del borde, efecto térmico y tiempo de ciclo.
Esta interacción es la verdadera razón por la que MOPA es útil. Un rango más amplio de control de pulsos brinda al ingeniero más combinaciones para explorar, pero también crea más formas de producir una ventana de proceso robusta o una inestable.
¿Cuáles son las ventajas de los láseres de fibra MOPA?
La principal ventaja de MOPA es la flexibilidad del proceso. Una fuente de fibra Q-switched convencional ya puede realizar muy bien muchas tareas de marcado industrial. MOPA resulta valioso cuando el resultado requerido es sensible a cómo interactúa el pulso con la superficie, en lugar de simplemente a si se dispone de suficiente energía láser.
El rango de control de pulso más amplio puede ser especialmente útil para procesos sensibles a la apariencia. Un cliente puede requerir una marca oscura controlada en lugar de un grabado normal, o una superficie de acero inoxidable coloreada en lugar de una marca de identificación convencional. Un componente de plástico puede necesitar un contraste fuerte sin exceso de fusión o espumado. Un componente delgado o recubierto puede permitir muy poco daño térmico visible.
En estas situaciones, el rango de pulsos adicional le da al ingeniero más formas de ajustar la relación entre la energía del pulso, la duración del pulso, el calentamiento acumulado y la modificación de la superficie.
La misma flexibilidad puede ser valiosa en entornos de producción mixtos. Una fábrica que ejecuta una marca establecida sobre un material consistente puede obtener poco de un rango de ajuste muy amplio. Un taller de fabricación por pedidos o un proveedor OEM que procesa varias aleaciones, recubrimientos, formulaciones plásticas y requisitos de apariencia puede obtener un valor considerablemente mayor de la capacidad de establecer varias ventanas de proceso diferentes en la misma plataforma.
La ventaja útil, por lo tanto, no es que “MOPA produzca mejores marcas”. Es que MOPA le da al ingeniero más formas de encontrar un proceso que satisfaga un requisito de aceptación difícil.
¿Cuáles son las limitaciones de los láseres de fibra MOPA?
El rango de parámetros más amplio que hace útil a MOPA también crea una de sus principales limitaciones: más flexibilidad significa más trabajo de desarrollo de procesos.
Un espacio de parámetros más amplio ofrece más oportunidades de encontrar una ventana de operación adecuada, pero también crea más combinaciones que pueden producir una muestra atractiva sin ser adecuadas para una producción estable. Un ajuste puede producir un contraste excelente y, al mismo tiempo, ser demasiado lento, demasiado sensible a la variación de enfoque, demasiado agresivo sobre la superficie o demasiado inconsistente entre lotes de material.
Los sistemas MOPA también suelen tener un precio superior al de los sistemas de fibra Q-switched básicos. Esa prima solo crea valor cuando el rango adicional de control de pulsos resuelve un requisito de fabricación real. Para un número de serie estable, un logotipo, un código QR o un proceso establecido de marcado de metales, la fibra convencional ya puede proporcionar la calidad y la productividad requeridas.
Tampoco debe asumirse que MOPA graba más profundo simplemente porque ofrece más control de pulsos. El grabado profundo depende del proceso completo de eliminación, incluidos la energía de pulso, la potencia media, la condición del punto, el material, el comportamiento del pulso, el solapamiento, la estrategia de escaneo, el número de pasadas, la eficiencia de eliminación y el tiempo de ciclo permitido. Una fuente Q-switched adecuada puede seguir siendo la solución más eficiente para algunas tareas de grabado.
Lo más importante es que MOPA no puede corregir la elección incorrecta de longitud de onda. El control de pulsos cambia cómo la energía se entrega a la longitud de onda de la fuente; no cambia la interacción subyacente entre la longitud de onda y el material. Si la radiación de infrarrojo cercano no es adecuada para el material o crea efectos térmicos inaceptables, UV o CO₂ pueden ofrecer la ruta más apropiada.
¿Qué materiales son adecuados para el marcado con láser MOPA?
Las fuentes de fibra MOPA industriales son candidatas naturalmente sólidas para muchos metales, porque los láseres de fibra de infrarrojo cercano ya interactúan eficazmente con una amplia gama de superficies metálicas.
Que un material sea marcable con MOPA no significa que el material requiera MOPA.
Acero inoxidable
El acero inoxidable demuestra claramente esta distinción. Un número de serie, un logotipo o una marca de identificación grabada normales a menudo pueden producirse de manera eficiente con fibra convencional. Cuando el requisito cambia a color controlado, una apariencia oscura particular u otro efecto sensible a la superficie, el comportamiento del pulso se vuelve mucho más importante.
El color inducido por láser en el acero inoxidable implica modificación de la superficie y formación de óxido, en lugar de una simple eliminación de material. La investigación revisada por pares sobre la coloración del acero inoxidable mediante láser de nanosegundos ha demostrado que los colores resultantes dependen de las características de la película de óxido y de la interacción de variables como la potencia, la velocidad de escaneo, el ancho de pulso, la frecuencia de repetición y el estado de la superficie.
La lección práctica es que el color del acero inoxidable no se controla solo con el ancho de pulso. MOPA proporciona más variables con las que establecer el proceso térmico y de oxidación requerido, pero la aleación, el acabado, la limpieza, el enfoque, la estrategia de escaneo y el método de aceptación siguen influyendo en el resultado.
Aluminio y aluminio anodizado
El aluminio desnudo y el aluminio anodizado deben tratarse como problemas de proceso diferentes. Un proceso convencional puede eliminar o modificar una capa anodizada, mientras que un proceso MOPA oscuro puede desarrollarse para crear una apariencia superficial oscura bajo condiciones adecuadas de anodizado y de proceso sin tratar simplemente la tarea como una eliminación de recubrimiento ordinaria.
Guía de aplicación de aluminio anodizado de Trotec también señala el punto importante de que las capas anodizadas y los acabados superficiales varían, por lo que los parámetros publicados deben adaptarse a la pieza de trabajo real.
Este es un buen ejemplo de por qué “aluminio” no es una especificación de proceso completa. La descripción útil se acerca más a: aluminio desnudo o anodizado, acabado superficial, estado de la capa anodizada y apariencia final requerida.
Otros metales
El acero al carbono, el acero aleado, el titanio y muchos otros metales ya son compatibles con el marcado convencional con láser de fibra. MOPA cobra más relevancia cuando se introduce una restricción adicional, como una tolerancia térmica estrecha, un requisito de apariencia, una geometría delgada, la preservación del recubrimiento, un objetivo de contraste inusual o la necesidad de ejecutar varios modos de marcado diferentes en la misma máquina.
Para la identificación ordinaria o el grabado sencillo, la propia arquitectura MOPA puede aportar poca ventaja práctica.
Plásticos seleccionados
Los plásticos requieren más precaución porque el nombre del polímero por sí solo no predice la respuesta al láser. Dos componentes descritos ambos como ABS, por ejemplo, pueden contener pigmentos, cargas, retardantes de llama o aditivos sensibles al láser diferentes y, por lo tanto, pueden reaccionar de manera distinta al mismo proceso de infrarrojo cercano.
Según la formulación, la marca visible puede provenir de carbonización, formación de espuma, fusión localizada, cambio de color mediado por aditivos u otra respuesta del material. MOPA puede ser útil cuando el material ya responde a la longitud de onda de la fibra, pero el proceso requiere un mayor control sobre el calor, el contraste o la alteración de la superficie.
Si el problema real es una interacción deficiente en el infrarrojo cercano o un daño térmico excesivo, cambiar a UV puede aportar más valor que seguir optimizando los parámetros de MOPA.
¿Qué aplicaciones se benefician más del control de pulsos MOPA?
Las aplicaciones más sólidas de MOPA normalmente no se definen solo por el nombre del material. Son aplicaciones en las que el resultado de aceptación requerido depende en gran medida del control del mecanismo de respuesta de la superficie.
Marcado de color en acero inoxidable
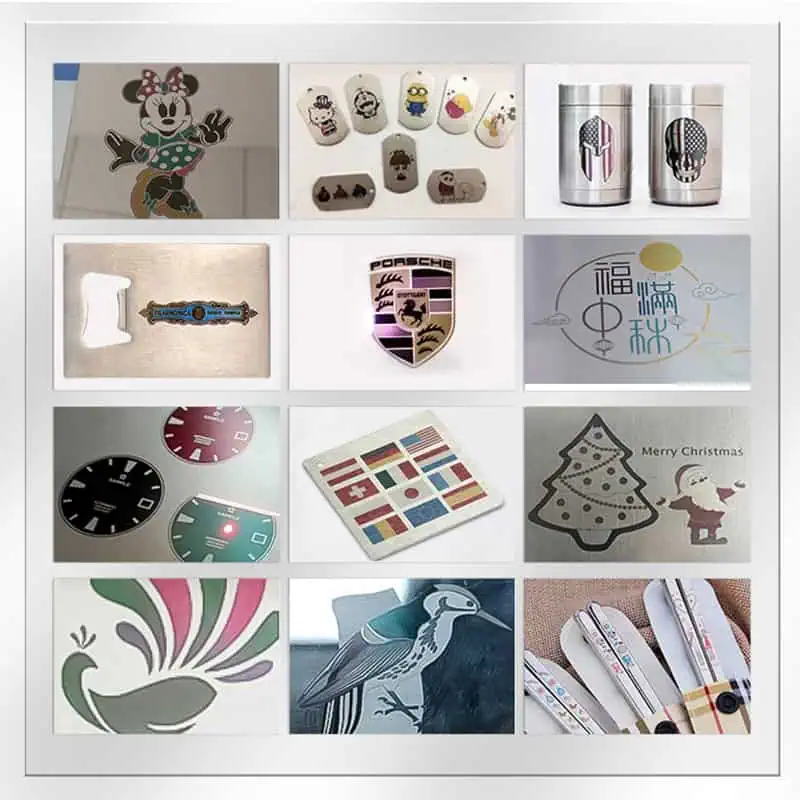
El marcado de color en acero inoxidable es un problema de ventana de proceso, más que una simple cuestión de si un láser puede marcar acero. El resultado visible depende de la modificación de la superficie y del comportamiento de la capa de óxido, que a su vez dependen de la historia térmica completa creada durante el escaneo.
Esto explica por qué copiar el conjunto de parámetros de “acero inoxidable azul” de otro usuario a menudo falla. El mismo ancho de pulso y frecuencia mostrados no garantizan la misma respuesta de la pieza de trabajo si cambian el modelo de la fuente, la lente, el enfoque, la aleación, el acabado superficial, la potencia, la velocidad o la estrategia de tramado.
El objetivo de ingeniería no es crear un único cuadrado de color atractivo. Es establecer una ventana de proceso de color repetible que siga siendo aceptable bajo la variación realista de producción.
Marcado oscuro en aluminio anodizado
MOPA también puede ser valioso cuando el objetivo es una apariencia oscura profunda sobre una superficie de aluminio anodizado adecuada. Esto no debe confundirse con simplemente eliminar la capa anodizada y exponer el metal base. El mecanismo de superficie deseado y el resultado visual son diferentes.
La definición útil del proyecto, por lo tanto, no es “aluminio negro”. Debe indicar qué superficie de aluminio se está procesando, qué capa anodizada o recubierta está presente y si el objetivo es la eliminación del recubrimiento, una apariencia negra cosmética, un contraste legible por máquina u otro resultado definido.
Marcado de plásticos con límites térmicos estrictos
En plásticos seleccionados, el rango adicional de control de pulsos puede ayudar cuando se debe lograr un contraste fuerte sin fusión excesiva, formación de espuma, daño en los bordes o deformación. Pero MOPA sigue siendo solo una vía posible.
Si el polímero responde mal a la propia longitud de onda del infrarrojo cercano, los rayos UV pueden ser más apropiados. Eso es un problema de selección de longitud de onda, no de ancho de pulso.
Piezas delgadas y sensibles a la apariencia
Las carcasas electrónicas, los componentes de chapa fina, los herrajes decorativos, las piezas recubiertas y otras piezas sensibles a la apariencia pueden beneficiarse cuando el calentamiento excesivo provoca decoloración, deformación, hinchazón superficial o daño en el recubrimiento.
Aquí de nuevo, un ancho de pulso más corto por sí solo no es la solución. Un pulso corto combinado con un solapamiento excesivo, un escaneo lento o pasadas repetidas aún puede generar una cantidad sustancial de calor acumulado. El proceso debe evaluarse a partir del patrón total de entrega de energía.
Marcas de identificación finas
Los códigos Data Matrix pequeños, los códigos QR, los caracteres finos y los gráficos densos pueden beneficiarse de una ventana de proceso controlada cuando se debe lograr contraste sin degradar bordes o módulos pequeños.
MOPA puede proporcionar una variable adicional para controlar la respuesta del material, pero no puede compensar ópticas inadecuadas, un enfoque incorrecto, un mal sistema de sujeción, un posicionamiento inestable o características demasiado pequeñas para el sistema óptico y de escaneo completo.
¿Qué riesgos, precauciones y errores comunes debería conocer?
El mayor espacio de parámetros de MOPA hace que el desarrollo disciplinado del proceso sea más importante, no menos importante.
Copiar recetas de parámetros sin comprender el sistema
Uno de los errores más comunes es tratar los ajustes publicados como recetas transferibles. Un valor como “8 ns, 200 kHz, 1500 mm/s” solo tiene sentido dentro de las condiciones de fuente, potencia, lente, material, enfoque, tramado y escaneo bajo las cuales se desarrolló.
Una fuente MOPA diferente puede entregar una energía de pulso o una forma de pulso diferentes con el mismo ancho de pulso y frecuencia mostrados. Una lente diferente cambia la condición del punto, mientras que una capa anodizada o una formulación de polímero diferentes cambian la respuesta del material.
Los ajustes publicados útiles deben, por lo tanto, tratarse como referencias iniciales para pruebas controladas, no garantías de producción.
Cambiar demasiadas variables a la vez
El ajuste aleatorio es otro problema común. Si el ancho de pulso, la frecuencia, la potencia, la velocidad de escaneo y el espaciado de tramado cambian todos simultáneamente y la marca de repente se vuelve más oscura, el operador puede haber encontrado una muestra atractiva, pero habrá aprendido muy poco sobre por qué mejoró el proceso.
Un método mejor es cambiar las variables con una pregunta de ingeniería específica en mente. Si una superficie se está fundiendo, por ejemplo, el ingeniero puede necesitar distinguir entre energía de pulso excesiva y calentamiento acumulado causado por un solapamiento elevado. La frecuencia, el ancho de pulso, la velocidad y el tramado pueden ajustarse entonces de manera que ayude a discriminar entre esas causas.
Esto produce conocimiento del proceso en lugar de una colección de ajustes afortunados.
Tratar el pulso más corto como el pulso más seguro
La anchura de pulso mínima no es automáticamente el ajuste óptimo. Los pulsos más cortos pueden cambiar el comportamiento de la potencia pico y reducir el tiempo disponible para la difusión del calor durante un pulso individual, pero el comportamiento térmico total aún depende de la frecuencia de repetición, la energía del pulso, la velocidad de escaneo, el solapamiento, el espaciado de tramado y el número de pasadas.
El objetivo no es el pulso más corto posible. El objetivo es el régimen de pulsos que produce la respuesta requerida del material con un margen de proceso aceptable.
Suponer que toda fuente MOPA es equivalente
Una especificación como “30 W MOPA” es incompleta. Dos fuentes MOPA de 30 W pueden tener diferentes rangos de anchura de pulso, límites de frecuencia de repetición, energías de pulso, características del haz y combinaciones de operación utilizables.
Esto se vuelve particularmente importante al comparar cotizaciones de diferentes proveedores de máquinas. Deben confirmarse el fabricante de origen y el modelo exacto antes de suponer que dos máquinas tienen una capacidad de proceso equivalente.
Ignorar la variación de la superficie
El marcado por láser es un proceso de superficie, por lo que la variación de la superficie es importante. Los cambios en el anodizado, la química del recubrimiento, el pulido, el cepillado, la oxidación, la contaminación, el aceite, el estado de limpieza o la condición del proveedor pueden cambiar la marca incluso cuando la designación del material base no cambia.
Por eso, un cupón de prueba de otro proveedor puede demostrar la viabilidad general mientras aún genera una falsa confianza acerca de la pieza de producción.
Confundir una muestra exitosa con la validación de producción
Una marca visualmente exitosa demuestra que el efecto requerido puede producirse bajo esas condiciones particulares. No demuestra que el proceso sea tolerante al desplazamiento de enfoque, la variación del lote de material, la manipulación en producción, la temperatura de la pieza, la operación de larga duración o el tiempo de ciclo de producción requerido.
Una buena muestra demuestra viabilidad. Un proceso de producción demuestra repetibilidad.
Materiales reflectantes y protección del sistema
Los metales reflectantes como el aluminio, el cobre, el latón, el oro y la plata pueden introducir consideraciones adicionales en el sistema, ya que la energía óptica reflejada puede regresar hacia la fuente láser. La importancia depende del material, el acabado, la arquitectura de la fuente, la óptica y las condiciones del proceso.
Por lo tanto, la compatibilidad de la fuente y la protección contra retroreflexión deben confirmarse para aplicaciones exigentes con materiales reflectantes, en lugar de suponer que toda fuente de fibra ofrece una protección equivalente.
Seguridad láser y extracción
MOPA no cambia las responsabilidades fundamentales de seguridad asociadas con el marcado láser industrial de alta potencia. La radiación láser directa o reflejada puede presentar graves peligros para los ojos y la piel, y algunos procesos de marcado pueden generar partículas en suspensión, humo, vapores o productos de descomposición de recubrimientos.
La guía de OSHA sobre riesgos del láser identifica, entre los riesgos relevantes para el uso de láseres de alta potencia, la exposición directa y reflejada al haz, los peligros de incendio y los contaminantes en el aire generados por el láser.
El cerramiento de la máquina, los enclavamientos, el control de acceso, la protección visual, la extracción y los controles de riesgo de incendio deben determinarse a partir del sistema y el proceso reales. Para obtener orientación relacionada, consulte los recursos de Zhuorui Laser sobre Seguridad y Cumplimiento de Láser..
MOPA vs. láser de fibra Q-switched: ¿Cuál es la diferencia?
Esta es la comparación directa más importante porque ambos sistemas pueden pertenecer a la misma familia de láseres de fibra pulsados. La diferencia no radica principalmente en la longitud de onda. Es el comportamiento de pulso disponible y la flexibilidad resultante para el desarrollo de procesos.
| Comparación | Fibra convencional con conmutación Q | Fibra MOPA |
|---|---|---|
| Familia de tecnología | Láser de fibra pulsado | Láser de fibra pulsado |
| Longitud de onda típica de marcado | Cerca de 1 µm | Cerca de 1 µm |
| Generación de pulsos | Conmutación Q | Oscilador maestro + amplificador de potencia |
| Comportamiento del ancho de pulso | Más dependiente del diseño de la fuente y del punto de operación | Rango seleccionable más amplio en fuentes adecuadas |
| Flexibilidad de operación | Más restringido | Ventana de ajuste de pulso/frecuencia más amplia |
| Identificación de metal estándar | Fuerte | Fuerte |
| Grabado convencional | Intenso con una fuente adecuada | Intenso con una fuente adecuada |
| Procesos sensibles a la apariencia | Menor libertad de ajuste | Mayor flexibilidad para el desarrollo de procesos |
| Color del acero inoxidable | Posible bajo condiciones adecuadas de fuente y proceso | Razón común para evaluar MOPA |
| Marcado oscuro en aluminio anodizado | Dependiente de la fuente/proceso | Aplicación importante de MOPA |
| Plásticos seleccionados | Dependiente del material | Mayor potencial de sintonización cuando la respuesta en el infrarrojo cercano es adecuada |
| Desarrollo de parámetros | Generalmente más simple | Más variables que calificar |
| Costo típico del equipo | Inferior | Superior |
La palabra mejor por lo tanto, no tiene sentido sin una aplicación.
Considere un número de serie convencional en acero inoxidable. Si el requisito es permanencia, contraste legible, tiempo de ciclo corto y producción estable, una fuente de fibra Q-switched ya puede satisfacer todos los criterios importantes. La flexibilidad adicional de pulsos aporta poco valor si no existe un problema de proceso sin resolver.
Ahora considere una marca con apariencia controlada en un componente delgado de acero inoxidable donde el efecto térmico, el color, la condición superficial o la apariencia del borde deben mantenerse dentro de una tolerancia estricta. El rango adicional de control de pulsos MOPA ahora tiene un propósito de ingeniería claro.
Elija MOPA cuando el control adicional de pulsos resuelva un requisito, no porque MOPA se posicione como un producto de gama superior.
Para una discusión de selección lado a lado más enfocada, consulte MOPA vs láser de fibra Q-Switched.
MOPA vs láseres UV y CO₂: ¿Cuándo la longitud de onda importa más que el control de pulsos?
MOPA vs Q-switched es principalmente una comparación de arquitectura de pulsos dentro de la tecnología de fibra. MOPA vs UV o CO₂ es diferente porque la longitud de onda también cambia.
| Tecnología | Longitud de onda típica | Lógica principal de selección |
|---|---|---|
| Fibra Q-switched | ~1064 nm | Marcado y grabado general de metales |
| Fibra MOPA | ~1064 nm | Procesamiento con fibra con mayor flexibilidad de control de pulsos |
| UV | ~355 nm | Procesamiento fino y muchos materiales sensibles al calor |
| CO₂ | ~10.6 µm | Fuerte interacción con muchos materiales orgánicos y polímeros |
MOPA vs UV
Si un material ya responde bien a la longitud de onda de fibra de infrarrojo cercano y el principal desafío es controlar el historial térmico, la apariencia superficial u otro efecto sensible a los pulsos, MOPA es una tecnología lógica que se debe evaluar.
Si el problema es una interacción deficiente con el infrarrojo cercano o un daño térmico inaceptable, sin embargo, la longitud de onda en sí misma puede ser el factor limitante. La UV puede interactuar de manera diferente con polímeros y otros materiales sensibles y se usa ampliamente donde se requiere un marcado muy fino con un efecto térmico no deseado limitado.
La decisión útil, por lo tanto, no es “¿Es MOPA mejor que UV?” Es si la aplicación necesita una mayor flexibilidad de pulsos alrededor de 1064 nm o una interacción totalmente distinta entre longitud de onda y material. Para los antecedentes específicos de la longitud de onda, consulte la Guía de tecnología de marcado con láser UV.
MOPA vs CO₂
El CO₂ opera en una región de longitud de onda infrarroja muy diferente e interactúa fuertemente con muchos materiales orgánicos y polímeros. Por esta razón, la madera, el papel, el cuero, los textiles y muchas aplicaciones de procesamiento de acrílico o polímeros se abordan comúnmente con CO₂ en lugar de la tecnología de fibra.
Si la interacción longitud de onda-material favorece fuertemente al CO₂, agregar más flexibilidad de pulsos a una fuente MOPA de infrarrojo cercano no resuelve el problema subyacente. El Guía de tecnología de marcado con láser de CO₂ explica esa ruta de longitud de onda con más detalle.
Elija primero una familia de longitudes de onda adecuada; después, optimice el comportamiento del pulso dentro de esa familia.
¿Cómo elegir el láser adecuado para su aplicación?
El láser debe seleccionarse desde el resultado requerido hacia atrás, no desde el nombre de la tecnología hacia adelante. Un proceso de selección útil define primero el material y la superficie reales, la marca requerida, los defectos que son inaceptables y el objetivo de producción. Solo después de comprender esos requisitos tiene sentido comparar arquitecturas de fuente.
| Requisito de la aplicación | Candidato inicial sólido | Por qué |
|---|---|---|
| Número de serie estándar en acero | Fibra Q-switched | La fibra convencional suele ser suficiente |
| QR o Data Matrix estándar en metal común | Fibra Q-switched | La flexibilidad de pulso adicional puede aportar poco valor |
| Efecto de color en acero inoxidable | MOPA | Un rango más amplio de control de pulsos permite el desarrollo de procesos térmicos y de oxidación |
| Marca negra sensible a la apariencia | Evaluación de MOPA | El ajuste adicional puede ampliar la ventana de proceso utilizable |
| Marca oscura profunda en aluminio anodizado adecuado | MOPA | Aplicación MOPA bien establecida |
| Plástico seleccionado con respuesta útil en el infrarrojo cercano pero con tolerancia térmica estrecha | MOPA | El control de pulsos puede mejorar la ventana de proceso |
| Plástico que sufre daño térmico inaceptable por infrarrojo cercano | Comparar UV | La longitud de onda puede ser la verdadera limitación |
| Marcado fino de polímero termosensible | La UV merece una consideración seria | Un comportamiento diferente de absorción y procesamiento puede reducir los efectos térmicos no deseados |
| Madera, papel, cuero o textil | CO₂ | Una vía de longitud de onda más adecuada para muchos materiales orgánicos |
| Grabado profundo convencional en metal | Fibra seleccionada en función del requisito de eliminación | La energía del pulso, la potencia, la condición del spot y la eficiencia de eliminación importan más que la etiqueta MOPA |
| Trabajo con metales mixtos con requisitos relacionados con la apariencia | MOPA | Una mayor flexibilidad operativa puede justificar el costo adicional |
Incluso las descripciones de materiales aparentemente simples pueden ocultar tareas muy diferentes. “El marcado de aluminio”, por ejemplo, podría significar grabar aluminio desnudo, eliminar el anodizado para exponer el sustrato, crear una marca oscura en una capa anodizada, marcar aluminio pintado o producir un código legible por máquina en una carcasa acabada.
Por lo tanto, la ruta de selección debería ser:
Material y superficie → mecanismo de marcado requerido → límites de aceptación → familia de longitud de onda → arquitectura de la fuente → potencia y óptica → validación
Este enfoque previene un error de compra común: elegir primero la máquina y luego intentar forzar cada aplicación futura en la tecnología ya comprada.
¿Qué debería comprobar antes de comprar un láser MOPA?
Una vez que se ha identificado MOPA como un candidato razonable, la compra no debería reducirse a comparar la potencia en vatios. Una revisión de adquisición significativa debe abarcar tanto la fuente láser como el sistema de marcado completo.
| Qué confirmar | Por qué es importante |
|---|---|
| Fabricante y modelo exacto de la fuente láser | “MOPA” por sí solo no define la capacidad de pulsos |
| Rango de ancho de pulso | Determina el rango disponible de control temporal |
| Rango de frecuencia de repetición y combinaciones permitidas | Es posible que el ancho de pulso y la frecuencia no se puedan combinar libremente |
| Energía del pulso | Importante para grabado, remoción y procesos de alta intensidad |
| Potencia promedio | Afecta la capacidad de procesamiento disponible, pero no define la ventana de proceso completa |
| Calidad del haz | Influye en el enfoque y en las características alcanzables del punto |
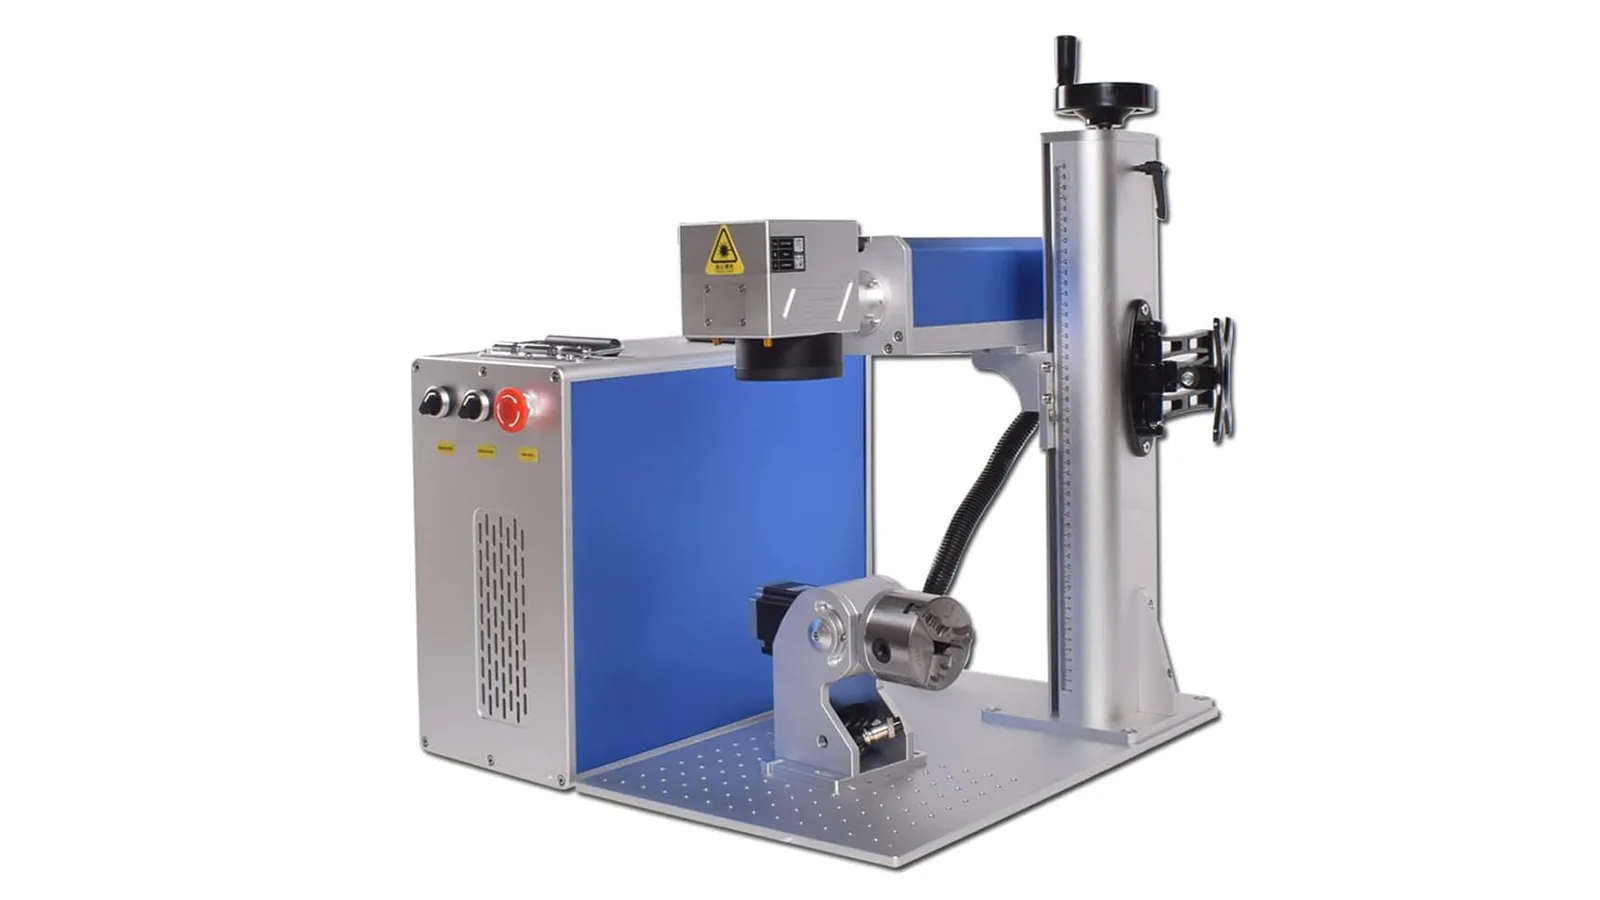
| Lente F-theta y campo de marcado | El tamaño de campo y la distancia focal afectan la condición del punto y la densidad de energía |
| Sistema galvo y de enfoque | Afectan el rendimiento de escaneo y la repetibilidad del proceso |
| Requisitos de fijación, rotación y eje Z | Determinan la consistencia de posicionamiento y enfoque en piezas reales |
| Controlador y software | Afectan el control de parámetros, la gestión de recetas y la integración |
| Recinto y extracción | Afectan a la seguridad y al uso práctico en producción |
| Interfaces de automatización | Importan cuando el marcador pasa a formar parte de una línea de producción |
Esta comparación es mucho más informativa que preguntar solo si el sistema es de 20 W, 30 W, 60 W o 100 W.
Un sistema MOPA que utiliza un campo de marcado pequeño no necesariamente proporciona la misma capacidad de proceso a nivel de pieza que un sistema por lo demás similar que utiliza una lente de campo mucho más grande. Asimismo, dos fuentes con la misma potencia media nominal pueden diferir sustancialmente en energía de pulso, rango de pulsos y características del haz. La guía Tamaño del campo de marcado, distancia focal y densidad de energía cubre ese compromiso óptico por separado.
Por lo tanto, la máquina debe evaluarse como un sistema de marcado láser completo, no solamente como una especificación de la fuente láser.
¿Cómo se debe validar un proceso MOPA antes de la producción?
Una prueba de muestra útil debe responder más que “¿Puede el láser hacer esta marca?”. La verdadera pregunta es si existe una ventana de proceso que siga siendo aceptable bajo una variación de producción realista.

Paso 1: Definir qué cuenta como un resultado aceptable
Los criterios de aceptación deben reflejar la función real de la marca. El trabajo cosmético puede evaluarse por oscuridad, consistencia de color, condición de los bordes o rugosidad superficial. Las marcas de identificación pueden, en cambio, requerir un nivel definido de legibilidad de código de barras o Data Matrix. El grabado puede requerir una profundidad mínima, mientras que las piezas recubiertas o de precisión pueden imponer límites al daño del recubrimiento o al cambio dimensional.
Algunos proyectos también pueden requerir que se considere el rendimiento frente a la corrosión cuando el marcado modifica una superficie metálica funcional. Cualquiera que sea el requisito de calidad, aún debe lograrse dentro de un tiempo de ciclo completo aceptable.
Sin una condición de aceptación definida, los “mejores parámetros” no tienen ningún significado técnico.
Paso 2: Probar material representativo de producción
La muestra debe coincidir con la pieza de producción lo más fielmente posible. La designación nominal del material por sí sola no es suficiente cuando el proceso depende del estado de la superficie. El proveedor, el recubrimiento, el anodizado, el color, el acabado, el espesor y el estado de limpieza pueden afectar el resultado.
Una marca exitosa en una probeta de prueba conveniente puede demostrar la viabilidad básica y, al mismo tiempo, generar una confianza engañosa sobre la superficie de producción real.
Paso 3: Fijar la configuración de la máquina
El modelo de la fuente, la lente, el campo de marcado, la condición de enfoque, el escáner, el dispositivo de sujeción y la orientación de la pieza deben registrarse. Sin esta información, un conjunto de parámetros exitoso no puede reproducirse ni transferirse de manera significativa.
Paso 4: Cambiar variables con una pregunta de ingeniería clara
Una matriz de prueba útil no debería limitarse a generar cientos de combinaciones de parámetros. Supongamos que la superficie se está fundiendo. La verdadera pregunta de diagnóstico puede ser si el problema proviene principalmente de un exceso de energía en cada pulso o de un calentamiento acumulado causado por un solapamiento excesivo.
La frecuencia, el ancho de pulso, la velocidad de escaneo y el espaciado de tramado pueden modificarse entonces de forma deliberada para ayudar a separar esas posibilidades. Esto crea conocimiento del proceso en lugar de simplemente buscar la muestra más oscura o más atractiva.
Paso 5: Evaluar las interacciones entre parámetros
Cualquier resultado prometedor debe registrarse como una condición de proceso completa. El ancho de pulso, la frecuencia, la potencia media, la velocidad de escaneo, el espaciado de relleno, el enfoque y el número de pasadas trabajan en conjunto. Un resultado exitoso no pertenece a un parámetro aislado; pertenece a la combinación.
Paso 6: Pruebe el margen alrededor de la configuración preferida
Una vez que se haya encontrado un buen proceso, introduzca deliberadamente variaciones realistas. Un cambio menor de enfoque, una variación representativa del material, piezas repetidas, el manejo real de producción y el arte de producción completo pueden revelar si el proceso tiene una tolerancia útil o solo funciona en un único punto estrecho de laboratorio.
Paso 7: Incluya el rendimiento en la decisión final
Una marca visualmente perfecta no es automáticamente el mejor proceso de fabricación. La decisión final debe equilibrar la calidad de la marca, la estabilidad del proceso, el tiempo de ciclo y la complejidad del sistema.
Esta distinción es especialmente importante con MOPA porque un gran espacio de parámetros hace que sea relativamente fácil producir una muestra de demostración impresionante. La validación de producción requiere más:
Resultado factible → comportamiento del proceso comprendido → ventana de operación repetible → aceptación de producción
Ese es el punto en el que MOPA se convierte en una solución de fabricación en lugar de simplemente una fuente láser flexible.
Preguntas frecuentes sobre el láser de fibra MOPA
¿MOPA es un láser de fibra?
En el marcado industrial, sí. MOPA comúnmente se refiere a una arquitectura de láser de fibra pulsado. MOPA describe cómo se genera y amplifica la señal; no es una familia de longitud de onda separada como UV o CO₂.
¿MOPA es mejor que un láser de fibra normal?
No de forma universal. MOPA ofrece una ventana de control de pulsos más amplia, que resulta valiosa cuando el resultado requerido depende en gran medida del aporte de calor, la apariencia superficial, la oxidación, la fusión u otra respuesta del material sensible a los pulsos. Para la identificación rutinaria de metales o un proceso de grabado establecido, la fibra convencional con conmutación Q puede seguir siendo más simple y económica.
¿Necesito MOPA si no necesito marcado en color?
No necesariamente. El marcado en color es solo una razón para considerar MOPA. El marcado oscuro de aluminio anodizado, determinados plásticos, componentes delgados, recubrimientos y otras aplicaciones térmicamente sensibles también pueden beneficiarse de un control de pulsos adicional. Si el trabajo consiste principalmente en identificación convencional o grabado sobre metales comunes, es posible que la fibra con conmutación Q ya satisfaga el requisito.
¿Puede un láser MOPA realizar grabado profundo?
Sí, las fuentes MOPA adecuadas pueden realizar grabado profundo. Sin embargo, el rendimiento del grabado depende de la energía de pulso, la potencia promedio, la condición del spot, el material, el solapamiento, la estrategia de escaneo, el número de pasadas y el tiempo de ciclo aceptable. La arquitectura MOPA por sí sola no garantiza una mayor profundidad de grabado.
¿Puede MOPA marcar plásticos?
Sí, algunos plásticos responden bien al marcado MOPA de infrarrojo cercano. El control adicional de pulsos puede ayudar a optimizar la respuesta del material cuando el polímero ya interactúa de manera útil con la longitud de onda de fibra. La idoneidad aún depende en gran medida de la formulación, el pigmento, el relleno, el aditivo, el color y el resultado requerido. Cuando el procesamiento por infrarrojo cercano produce un daño térmico inaceptable o un contraste deficiente, también debe evaluarse la UV.
¿Una mayor potencia del láser MOPA siempre es mejor?
No. Una mayor potencia promedio aumenta la capacidad de procesamiento disponible, pero no mejora automáticamente el contraste, el color, la calidad del borde ni el control térmico. El resultado depende de cómo la potencia promedio interactúa con la energía del pulso, el ancho del pulso, la frecuencia, la óptica, las condiciones de escaneo y la respuesta del material.
¿Puedo copiar la configuración de MOPA de otra máquina?
Pueden ser útiles como referencia inicial, pero no deben tratarse como recetas de producción. Las diferencias en la fuente láser, el comportamiento del pulso, la lente, la condición del punto, el material, el recubrimiento, el acabado superficial y el enfoque pueden cambiar el resultado. La configuración de producción debe validarse en la máquina real y con material representativo de producción.
Por lo tanto, MOPA debe entenderse como una arquitectura de control de proceso, no una insignia de rendimiento.
Su valor proviene de proporcionar un control adicional sobre el comportamiento del pulso cuando la marca requerida es sensible a la entrega de energía, el historial térmico, la oxidación, la fusión, la eliminación de material o la apariencia superficial.
Para un proceso rutinario que ya funciona de manera confiable con fibra Q-switched, la complejidad y el costo adicionales pueden aportar poco beneficio. Para un proceso difícil o sensible a la apariencia, la ventana operativa más amplia de MOPA puede ser extremadamente útil, pero solo cuando se combina con la longitud de onda correcta, la óptica, el conocimiento del material, el desarrollo de parámetros y la validación de producción.
La pregunta correcta de compra, por lo tanto, no es “¿Debería comprar un láser MOPA?”. Es:
¿Qué arquitectura de láser le da a este material exacto y a la marca requerida la ventana de producción estable más amplia con un tiempo de ciclo aceptable?
Si está comparando MOPA y fibra convencional para una pieza real, envíe el material de producción, la condición de la superficie, la marca requerida, los límites de calidad y el tiempo de ciclo objetivo para que la comparación pueda basarse en la aplicación real en lugar de solo en la etiqueta de origen.