
Zhuorui Láser / Guías de tecnología / Tecnología de marcado con láser UV
Guía de tecnología láser
Tecnología de marcado con láser UV
El marcado con láser UV es más valioso cuando un problema de marcado no puede resolverse simplemente aumentando la potencia del láser.
Los sistemas industriales de marcado UV suelen funcionar a 355 nm, una longitud de onda sustancialmente más corta que la salida en el infrarrojo cercano utilizada por los láseres de marcado de fibra convencionales. Esa diferencia puede cambiar cómo absorbe el haz un material, qué tan ajustadamente puede enfocarse el haz, cómo se deposita la energía cerca de la superficie y, en última instancia, si el proceso produce un contraste útil, una ablación limpia, un calor excesivo o ninguna marca aceptable.
Para polímeros sensibles al calor, materiales electrónicos, recubrimientos, películas delgadas, vidrio, cerámicas y características de trazabilidad muy pequeñas, esas diferencias pueden crear una ventana de proceso útil. Para el grabado profundo de metales, las tareas de alta eliminación de material o muchos trabajos rutinarios de identificación de metales, el mismo sistema UV puede ofrecer poca ventaja práctica sobre un láser de fibra.
La pregunta de ingeniería útil no es si el UV es más avanzado que la fibra o el CO2. Es si 355 nm crea una interacción mejor y más estable con el material real mientras sigue cumpliendo con la calidad de marcado, el tiempo de ciclo y las condiciones de producción requeridos.
¿Qué es el marcado con láser UV?
El marcado con láser UV utiliza radiación láser ultravioleta para crear un cambio óptico, químico, térmico o físico controlado en un material.
En muchos sistemas UV de estado sólido industriales, la luz de 355 nm no se genera directamente en la longitud de onda original del láser. Un láser de estado sólido de infrarrojo cercano puede producir una longitud de onda fundamental de alrededor de 1064 nm, que luego se convierte mediante cristales ópticos no lineales. La duplicación de frecuencia produce luz de 532 nm, mientras que una etapa adicional de mezcla no lineal puede producir el tercer armónico a 355 nm. Coherent describe esta arquitectura de triplicación de frecuencia en su documentación sobre tecnología de láseres UV industriales. Coherent: Cristales no lineales
Ese detalle importa porque el UV no es simplemente un láser de fibra con menor potencia. Es una arquitectura óptica diferente que entrega una longitud de onda distinta a la pieza de trabajo.
Una vez que el haz llega a la pieza, la marca puede resultar de varios mecanismos. Según el material y las condiciones del proceso, el láser puede cambiar la química de los pigmentos, modificar la estructura molecular, eliminar un recubrimiento fino, ablacionar una capa superficial, producir decoloración localizada o crear una remoción superficial del material.
TRUMPF, por ejemplo, distingue mecanismos de marcado láser de plásticos, como el cambio de color y la ablación de capas, y señala que el resultado depende del plástico, la longitud de onda y los aditivos, y no solo del nombre de la familia del material. TRUMPF: Marcado láser de plásticos
El marcado con láser UV es principalmente un problema de interacción entre longitud de onda y material, no un problema de potencia.
¿Por qué la longitud de onda de 355 nm cambia la interacción con el material?
Un láser solo puede crear el proceso deseado cuando suficiente de su energía se acopla al material objetivo en la ubicación correcta. Cuando la luz llega a una pieza de trabajo, parte de la energía puede reflejarse, transmitirse, dispersarse o absorberse. La parte absorbida es la que impulsa la respuesta del material.
Cambiar la longitud de onda cambia esas proporciones.
Esto es especialmente importante para los polímeros. TRUMPF señala que la estructura macromolecular de los plásticos tiende a absorber en regiones espectrales particulares, mientras que los pigmentos, el negro de carbono, los tintes y otros aditivos pueden tener espectros de absorción diferentes. Identifica específicamente las fuentes de 532 nm y 355 nm como longitudes de onda que pueden ampliar la gama de plásticos que pueden marcarse eficazmente en comparación con las longitudes de onda de marcado convencionales del infrarrojo cercano. TRUMPF: Marcado láser de plásticos
Esto explica por qué dos piezas, ambas etiquetadas como PC o ABS, pueden no responder de forma idéntica. Una puede contener un pigmento o un paquete de aditivos que se acopla fuertemente con 355 nm y desarrolla un contraste limpio. Otra formulación nominalmente similar puede requerir un nivel de energía diferente o incluso una longitud de onda diferente.
La absorción es solo el comienzo
Es tentador explicar el marcado por UV diciendo que los fotones UV rompen enlaces moleculares en lugar de calentar el material. Eso es demasiado absoluto.
La investigación sobre el procesamiento de poliimida con 355 nm muestra que los mecanismos fotoquímicos y fototérmicos pueden coexistir. Los experimentos y modelos sobre el procesamiento de poliimida con 355 nm describen diferentes contribuciones relativas según el material y el régimen de procesamiento. Trabajos anteriores también advierten que los efectos térmicos en el procesamiento de polímeros con UV no pueden simplemente ignorarse. ScienceDirect: Estudio sobre el procesamiento de poliimida con 355 nm
Esto cambia cómo debe entenderse el marcado en frío. No significa que no haya calor. Una interpretación de ingeniería más útil es que 355 nm puede, para materiales y condiciones de operación adecuados, producir el cambio superficial requerido con menos influencia térmica no deseada sobre el material circundante que un proceso que depende en mayor medida del calentamiento volumétrico.
Si la densidad de energía del pulso, el solapamiento, las pasadas repetidas o la energía acumulada aumentan demasiado, el mismo proceso UV todavía puede crear fusión, carbonización, deformación, agrietamiento, residuos o una zona afectada innecesariamente grande.
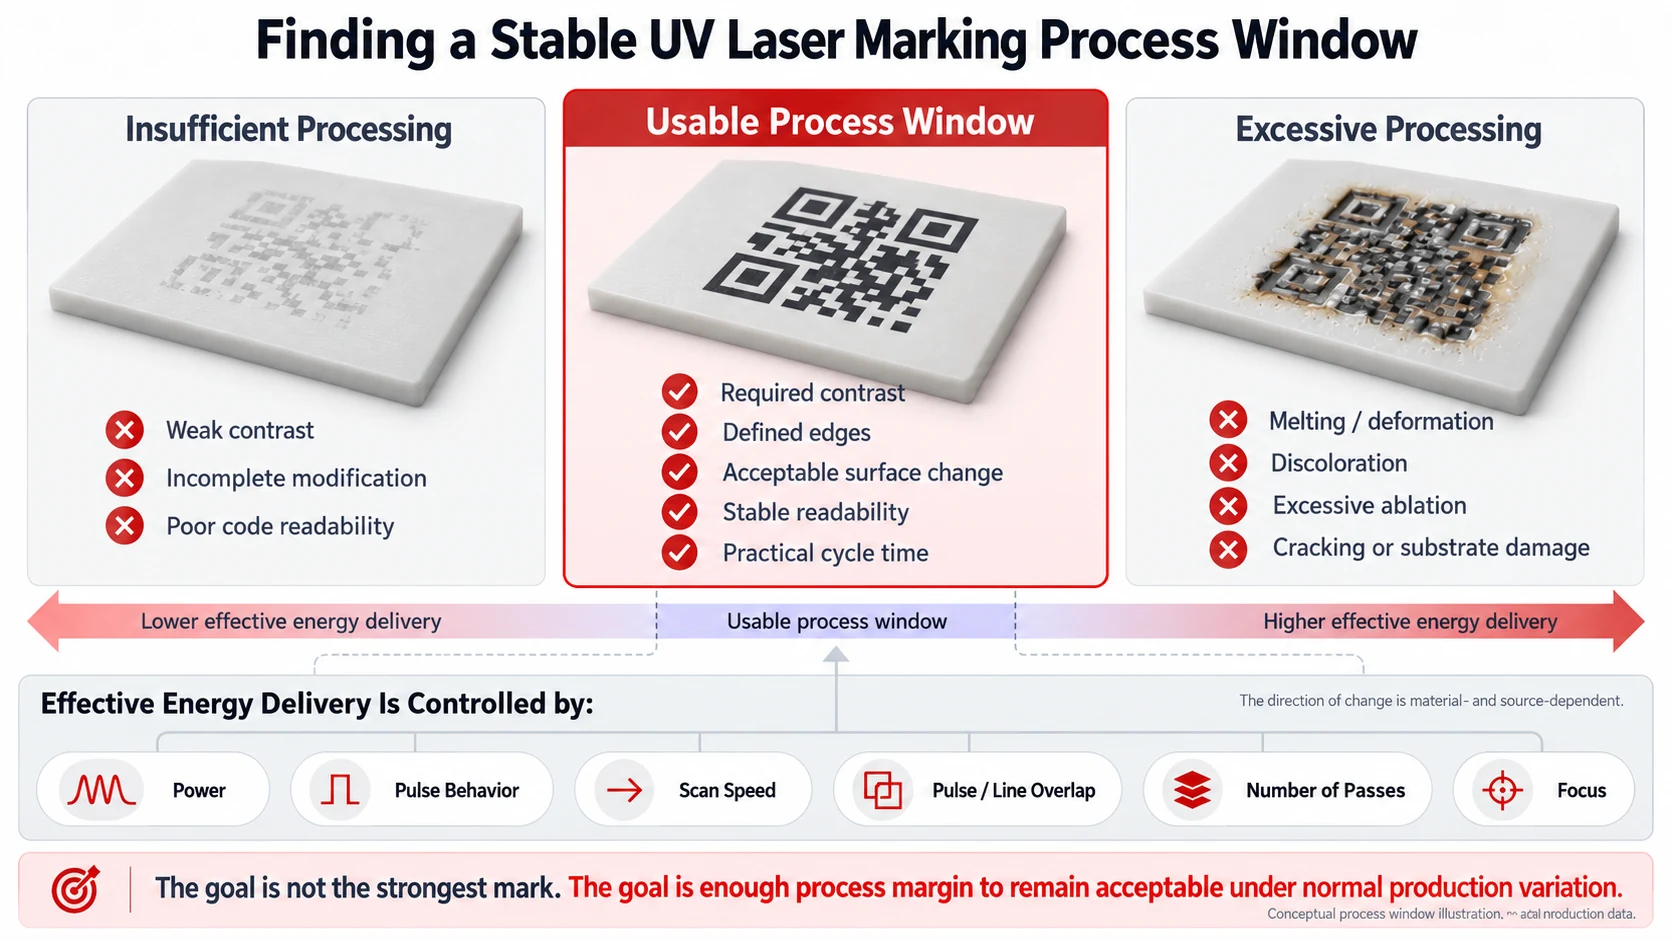
Por lo tanto, la pregunta correcta no es si la radiación UV es fría. Es si la combinación de longitud de onda y condiciones del proceso produce la interacción requerida antes de que comience un daño térmico o de ablación inaceptable. Ese intervalo es la ventana de proceso útil.
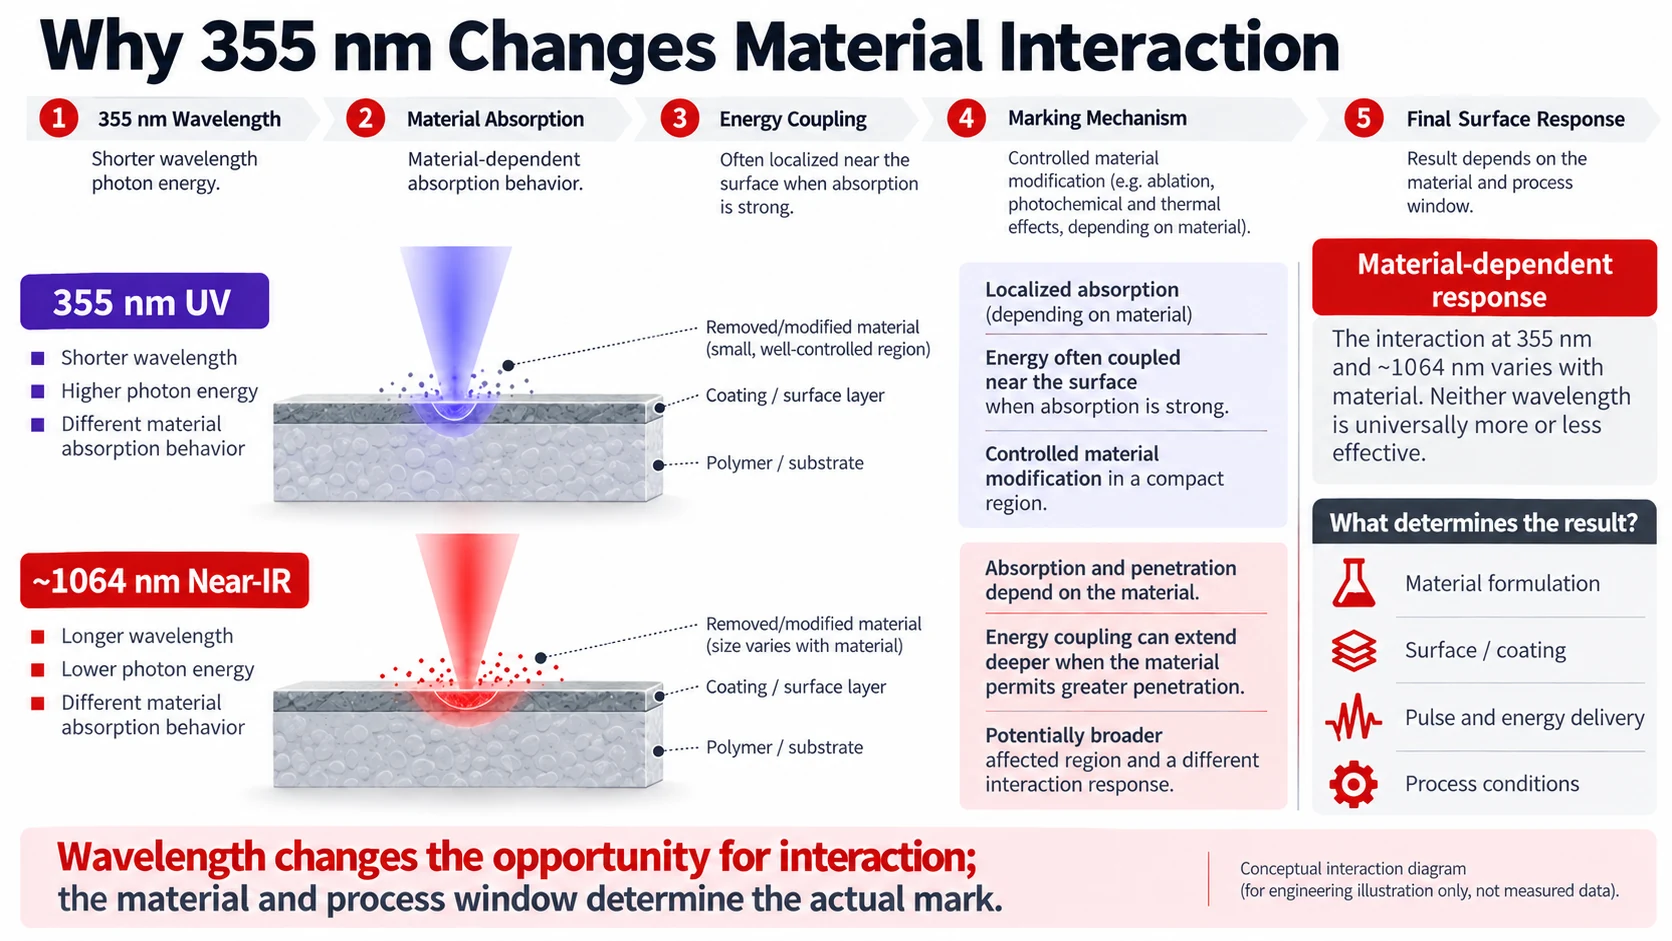
¿Por qué la radiación UV puede permitir un marcado fino con menor impacto térmico?
La capacidad de marcado fino de la radiación UV suele reducirse a una afirmación: una longitud de onda más corta implica un punto más pequeño. La dirección es correcta, pero la relación óptica real es más útil.
Para un haz láser enfocado, la contribución de la difracción al tamaño del punto depende de la longitud de onda, la calidad del haz (M2), la distancia focal y el diámetro del haz incidente. Las aberraciones ópticas introducen una limitación adicional. Edmund Optics describe esta relación de forma explícita: una longitud de onda más corta y una distancia focal más corta pueden reducir el punto limitado por difracción, mientras que la calidad del haz, el diámetro del haz y la aberración también afectan el resultado final. Edmund Optics: Relaciones entre el expansor de haz láser y el enfoque
Así que 355 nm ofrece una ventaja óptica, pero no define la resolución por sí solo.
Considere dos sistemas. Uno utiliza 355 nm, pero un campo de marcado grande, una distancia focal más larga, una calidad de haz imperfecta y un control de enfoque poco preciso. Otro utiliza una longitud de onda más larga, pero un campo pequeño bien diseñado, buena calidad de haz y una altura de pieza estrictamente controlada. No es válido concluir, solo a partir de la longitud de onda, que el primer sistema deba producir la marca de producción más fina.
También existe una segunda distinción: El tamaño del punto óptico no es lo mismo que el tamaño final de la característica del material.
Incluso cuando el haz enfocado es pequeño, el área afectada puede volverse más grande si el material recibe energía excesiva o si el calor se acumula debido a pulsos muy próximos entre sí o a escaneos repetidos.
Por lo tanto, para celdas finas de Data Matrix, microtexto, eliminación de recubrimientos delgados o líneas estrechas, el resultado de producción depende de dos condiciones vinculadas: el sistema óptico debe depositar la energía en una región suficientemente pequeña, y el proceso del material debe mantener la región afectada cerca de esa escala óptica.

¿Cuáles son las principales ventajas del marcado con láser UV?
La mayor ventaja de la radiación UV no es la alta precisión por sí misma. Su verdadero valor aparece cuando la longitud de onda corta, el comportamiento de absorción, el potencial de enfoque óptico y el daño permitido al material se alinean con la aplicación.
En el caso de polímeros sensibles al calor, esto puede significar producir contraste antes de que el material circundante comience a fundirse, formar espuma, carbonizarse o deformarse.
En el caso de componentes recubiertos, puede significar eliminar o modificar la capa superior mientras se mantiene suficiente separación de proceso respecto del sustrato subyacente.
En el caso de componentes electrónicos compactos, puede significar crear un identificador legible mientras se limita la zona afectada alrededor de estructuras sensibles.
En el caso de códigos de trazabilidad de alta densidad, puede significar mantener una geometría de características más pequeña sin ampliar la marca simplemente para hacerla legible.
La radiación UV puede crear una separación adicional entre el mecanismo de marcado deseado y un mecanismo de daño no deseado.
Esa separación no está garantizada. Tiene que existir para el material real. Una formulación de polímero que absorbe mal los 355 nm puede no ofrecer tal ventaja. Un recubrimiento y un sustrato con un comportamiento de ablación similar pueden proporcionar un margen demasiado pequeño para una eliminación selectiva. Un objetivo de producción de alta velocidad puede forzar el proceso fuera de la ventana de calidad.
Solo existe una ventaja cuando esta sobrevive a las restricciones reales de producción.
¿Qué materiales son los más adecuados para el marcado con láser UV?
La idoneidad de un material no debería reducirse a una lista de marcas de verificación verdes.
| Material / Superficie | Por qué suele evaluarse el UV | Objetivo típico | Límite principal de validación |
|---|---|---|---|
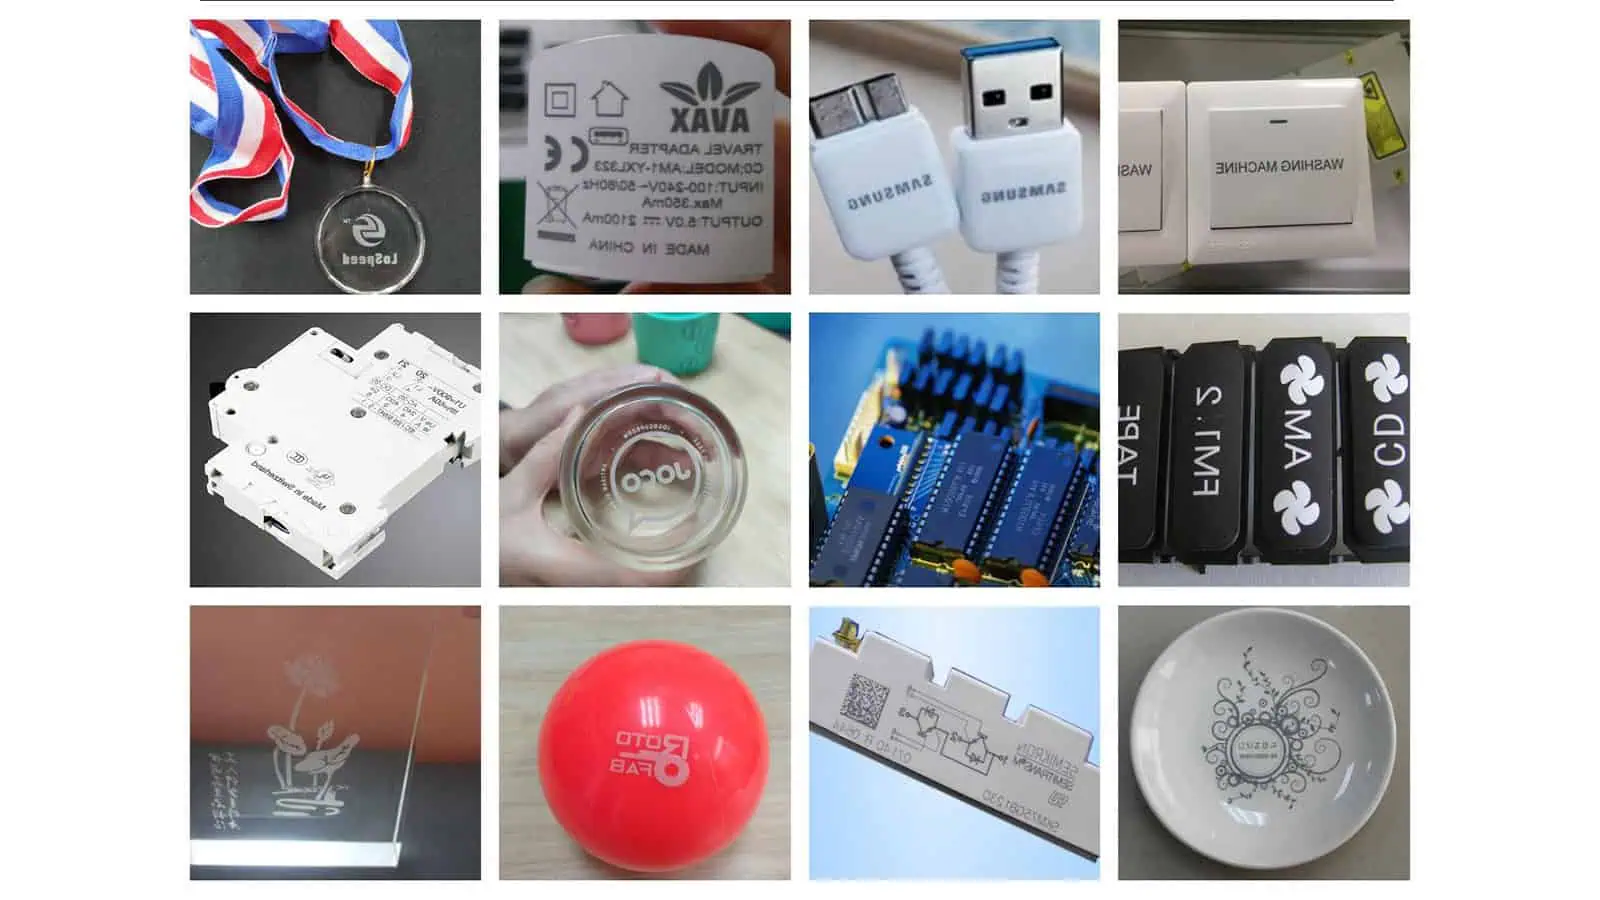
| Plásticos / polímeros | La longitud de onda de 355 nm puede acoplarse de forma más eficaz con el polímero o sus aditivos y puede proporcionar una ventana de proceso con menos daños. | Marcado por contraste, texto fino, Data Matrix, logotipos pequeños | Resina exacta, pigmento, carga, paquete de aditivos y color |
| PCB / materiales electrónicos | Potencial para características pequeñas además de una interacción útil con polímeros, máscaras de soldadura y apilamientos de materiales delgados. | Trazabilidad, codificación, procesamiento selectivo de capas | Apilamiento, cobre bajo la superficie, encapsulante, máscara de soldadura |
| Vidrio | La radiación UV puede facilitar el procesamiento superficial localizado y las características finas. | Identificación, códigos, modificación superficial | Química del vidrio, estado de tensiones, energía acumulada, formación de grietas |
| Cerámicas | La interacción localizada puede producir contraste o modificación superficial controlada. | Identificación y trazabilidad | Composición cerámica, esmalte, acabado superficial |
| Superficies recubiertas | Potencial para modificar o eliminar el recubrimiento de forma selectiva. | Eliminación de capas, generación de contraste | Espesor del recubrimiento, diferencia de absorción y daño al sustrato |
| Películas delgadas / envases | Codificación fina con distorsión térmica admisible limitada. | Códigos de lote/fecha, datos variables, trazabilidad | Estructura de capas, capa de barrera, velocidad de línea |
| Metales | Puede ser útil para aplicaciones específicas finas o sensibles a la superficie. | Identificación fina, marcas relacionadas con el recubrimiento | Aleación, acabado, profundidad requerida y rendimiento |
| Grabado profundo de metal | Normalmente, no es adecuado para la principal ventaja de UV. | Eliminación significativa de material | La fibra normalmente merece la primera evaluación |
Los plásticos requieren un pensamiento a nivel de formulación
Esta es una de las lecciones más importantes sobre materiales de la página. TRUMPF señala que la absorción varía con aditivos como el negro de carbón y los colorantes, y que las diferentes formulaciones de plástico requieren soluciones de marcado individualizadas. TRUMPF: Marcado láser de plásticos
La UV funciona bien en plásticos aún no es una decisión de ingeniería.
Una entrada más útil es: PC, negro, con fibra de vidrio, grado ignífugo, proveedor X, superficie moldeada, Data Matrix gris claro requerido. Esa descripción contiene variables que realmente pueden cambiar el resultado.
La electrónica suele ser una pila de materiales, no un solo material
Las aplicaciones electrónicas también ilustran por qué las tablas de compatibilidad genéricas tienen límites. Una ubicación de marcado puede incluir máscara de soldadura, epoxi, poliimida, cobre, recubrimiento conformal, encapsulante o varias de estas capas.
Una investigación que utilizó 355 nm en películas de poliimida y cobre encontró un comportamiento de procesamiento diferente en las capas de polímero y metal, lo que demuestra por qué no se puede suponer que el mismo haz UV interactúe de forma idéntica con cada capa de una pila. ScienceDirect: Estudio sobre el procesamiento de poliimida con 355 nm
La pregunta relevante para el marcado de PCB o electrónica es si la capa superior prevista puede modificarse lo suficiente para crear la marca antes de que el proceso alcance o dañe la capa funcional subyacente.
El vidrio necesita un límite de fisura, no solo una comprobación de compatibilidad.
El vidrio es otra área en la que la afirmación simple de que el UV equivale a bueno para el vidrio no es segura.
Un estudio con láser de picosegundos a 355 nm sobre vidrio sodocálcico encontró que la morfología de la superficie y la formación de grietas cambiaban con la energía láser acumulada. Los investigadores identificaron regímenes en los que eran posibles surcos sin grietas y otros en los que se producían daños. Esos valores exactos pertenecen a ese material, régimen de pulsos, óptica y configuración de prueba particulares y no deben transferirse como una receta universal. ScienceDirect: Estudio del procesamiento de vidrio sodocálcico a 355 nm
Para el vidrio, evalúe no solo si el UV puede marcar la superficie, sino qué tan cerca está el proceso aceptable del umbral de grieta o daño.
¿Qué aplicaciones se benefician más del marcado con láser UV?
El UV aporta el mayor valor cuando la característica requerida es pequeña y la tolerancia a cambios no intencionados en el material también es pequeña.
Un ejemplo típico es un código Data Matrix compacto sobre un polímero moldeado. La marca debe crear suficiente contraste óptico para una lectura fiable, mientras que las celdas individuales deben permanecer geométricamente distintas. Aumentar la energía puede hacer que la marca sea más oscura, pero también puede ampliar la zona afectada o deformar la superficie. Por lo tanto, el óptimo no es simplemente la marca más oscura.
Otra aplicación sólida es la eliminación selectiva de recubrimientos. Aquí la ventana de proceso útil existe entre dos umbrales: suficiente energía para modificar o eliminar la capa superior, pero no la suficiente para producir daños inaceptables en el material subyacente.
La identificación electrónica fina sigue el mismo principio. La marca deseada puede ser superficial, mientras que la profundidad del daño está limitada por el grosor de una capa de encapsulación o recubrimiento.
El envasado delgado presenta otra versión del problema. El contraste de la marca, la integridad de la película, el rendimiento de barrera y la velocidad de la línea de producción pueden ser importantes al mismo tiempo.
Estas aplicaciones parecen diferentes, pero su estructura de ingeniería es similar: la respuesta superficial deseada debe ocurrir antes de que el mecanismo de fallo no deseado se vuelva significativo.
¿Cuáles son las limitaciones del marcado con láser UV?
El UV no debe interpretarse como la versión premium de todas las demás tecnologías de marcado.
El UV no proporciona automáticamente la mejor tasa de eliminación
Los mecanismos que hacen atractivo el UV para el procesamiento fino y sensible no lo hacen automáticamente eficiente para la eliminación profunda de material.
Si el requisito es el grabado profundo en acero inoxidable o la eliminación sustancial de material de otro metal, una plataforma de fibra convencional normalmente merecerá ser evaluada en primer lugar, porque la aplicación se rige por la tasa de eliminación y la productividad del procesamiento de metales, más que por minimizar una pequeña huella térmica.
El hecho de que el UV pueda ablacionar un material no establece que sea el mejor proceso de producción.
La alta calidad puede entrar en conflicto con el tiempo de ciclo
Una marca puede verse excelente bajo un microscopio y, aun así, ser comercialmente inutilizable.
Si lograr ese resultado requiere baja velocidad de escaneo, muchas pasadas o una entrega de energía muy conservadora, el tiempo takt de producción puede convertirse en la variable limitante.
No califique el UV basándose únicamente en la apariencia de la marca; califique la calidad y el tiempo de ciclo en conjunto.
La arquitectura de la fuente UV merece consideración de servicio
Muchos sistemas de estado sólido de 355 nm dependen de la conversión no lineal de frecuencia. Coherent describe los cristales no lineales y los requisitos de coincidencia de fase en la generación de UV por triplicación de frecuencia. Coherent: Cristales no lineales
La conclusión correcta no es que los láseres UV tengan una vida útil universalmente corta. La conclusión útil es que la arquitectura de la fuente, el diseño de conversión UV, la gestión térmica, el entorno de operación y la estrategia de servicio del fabricante deben incluirse en una evaluación del sistema de producción.
La vida útil real y los intervalos de mantenimiento deben provenir de la configuración exacta de la fuente y de la máquina.
¿Cuándo es el marcado láser UV la opción incorrecta?
La primera señal de advertencia es cuando la aplicación no tiene una razón clara para requerir la ventana de proceso de 355 nm.
Si el requisito es el marcado ordinario de números de serie sobre acero inoxidable desnudo y no existe ninguna restricción inusual de tamaño de característica, recubrimiento, acabado superficial o térmica, una tecnología de marcado con láser de fibra tecnología de marcado láser de fibra puede lograr el mismo resultado comercial con un proceso más sencillo.
Si el requisito es el grabado profundo, el UV normalmente se aleja aún más de su principal fortaleza.
Si la pieza de trabajo es madera, papel, cartón, cuero u otro material orgánico común sin una restricción de precisión especial, Tecnología de marcado láser de CO2 a menudo merece una evaluación antes que la UV.
Otro caso de uso poco adecuado es seleccionar una máquina UV simplemente porque el plano dice plástico. Sin el grado real, el color, los aditivos, el acabado superficial y el requisito de marcado, la descripción del material puede no proporcionar suficiente información para determinar la idoneidad de la longitud de onda.
Si no puede identificar qué problema específico de material, óptico, térmico o de tamaño de característica se supone que debe resolver la longitud de onda de 355 nm, la UV no debería ser automáticamente la opción predeterminada.
¿Qué errores y riesgos comunes del marcado láser UV se deben evitar?
Varios errores surgen repetidamente al tratar una sola variable como la respuesta.
- Tratar el marcado en frío como si no hubiera calor. La luz UV puede reducir efectos térmicos no deseados, pero los estudios de polímeros con 355 nm muestran que las contribuciones fototérmicas pueden seguir siendo importantes y pueden cambiar con las condiciones de procesamiento. ScienceDirect: Estudio sobre el procesamiento de poliimida con 355 nm
- Suponer que una longitud de onda más corta garantiza la marca de producción más pequeña. El tamaño del punto óptico aún depende de M2, la distancia focal, el diámetro del haz, la aberración y el diseño del sistema, mientras que la zona afectada del material depende del propio proceso. Edmund Optics: Relaciones entre el expansor de haz láser y el enfoque
- Seleccionar la potencia antes de confirmar la compatibilidad de la longitud de onda. Más potencia disponible solo es útil si el material tiene una ventana de proceso utilizable. De lo contrario, la energía adicional puede simplemente aumentar la ablación, la acumulación de calor o el daño.
- Aprobar un polímero a partir del nombre genérico de la resina. Los pigmentos, las cargas y los aditivos pueden cambiar la absorción, por lo que la formulación real de producción importa. TRUMPF: Marcado láser de plásticos
- Ignorar la capa que está debajo de un recubrimiento. Una marca superficial de aspecto limpio aún puede ser inaceptable si el proceso ha alcanzado un sustrato, un conductor, una película de barrera o un recubrimiento funcional por debajo de ella.
- Validar solo un parámetro perfecto. Un ajuste exitoso demuestra que se puede realizar una marca. No demuestra que el proceso sea robusto frente a la variación normal en el enfoque, la posición de la pieza, el lote del material, la condición de la superficie o la demanda del ciclo.
- Ignorar las emisiones porque el proceso no tiene tinta ni consumible químico. La propia interacción láser-material puede generar partículas y productos de descomposición gaseosos. Una evaluación de NIOSH del marcado láser encontró emisiones dependientes del material y demostró un control eficaz mediante ventilación por extracción local. Ese estudio utilizó un proceso de CO2, por lo que sus concentraciones medidas no deben transferirse a un sistema UV; su relevancia aquí es la necesidad más amplia de evaluar las emisiones de la combinación real de material/proceso. NIOSH: Evaluación de exposición al marcado láser
La ausencia de consumibles no significa que no haya emisiones del proceso.
UV vs. Fibra vs. CO2: ¿En qué se diferencian las tecnologías?
Una comparación inicial debería explicar por qué una tecnología merece probarse primero, en lugar de pretender que una longitud de onda siempre gana.
| Requisito | UV | Fibra | CO2 |
|---|---|---|---|
| Plástico formulado termosensible | A menudo, un candidato sólido | Depende en gran medida de la formulación | Depende de la absorción del polímero |
| Código muy pequeño / característica fina | Candidato fuerte cuando la óptica y la respuesta del material lo respaldan | También puede lograr un marcado fino | Por lo general, no se selecciona principalmente por el tamaño mínimo de la característica |
| Marcado rutinario de metal desnudo | Posible, pero a menudo no es la primera opción | Normalmente, una primera opción sólida | Normalmente, adecuación deficiente |
| Grabado profundo de metal | Generalmente, adecuación débil | Normalmente, el candidato más fuerte | Adecuación deficiente |
| Trabajo con recubrimiento fino / capa selectiva | A menudo vale la pena probarlo | Depende de la aplicación | Depende de la aplicación |
| Procesado fino de vidrio / cerámica | A menudo vale la pena probarlo | Depende del material y del proceso | Depende del material y del proceso |
| Madera / papel / cuero | Casos especializados | Por lo general, no es la primera opción | Primera opción habitual |
Esta tabla no pretende ser una comparación completa. Para una decisión más detallada en paralelo, consulte Marcado láser de fibra vs UV y Marcado láser UV vs CO2. Esas guías deberían contener la comparación más profunda en lugar de duplicarla aquí.
¿Cómo se decide si el UV es adecuado para su aplicación?
Una secuencia de selección útil comienza con el fallo que debe evitar, no con el catálogo de láseres.
- Identifique el material real y la estructura de la superficie. El plástico, el vidrio o el metal recubierto rara vez son suficientes cuando el requisito de marcado es exigente.
- Defina el resultado requerido en términos medibles. ¿Se espera que el proceso cree contraste, elimine un recubrimiento, produzca un rebaje poco profundo, alcance un tamaño mínimo de celda de código o mantenga una apariencia superficial particular?
- Identifique el resultado inaceptable. Los ejemplos incluyen fusión, deformación, agrietamiento, exposición del sustrato, pérdida de legibilidad del código, profundidad de grabado excesiva, tiempo de ciclo deficiente o daño a una capa funcional.
- Pregunte si 355 nm crea más separación entre la respuesta requerida y la respuesta inaceptable. Si lo hace, la UV tiene una razón técnica para estar en la selección. Si no lo hace, otra longitud de onda puede proporcionar el mismo resultado de producción de forma más sencilla.
- Solo entonces finalice la configuración del sistema. La clase de potencia, el campo de marcado, la óptica, la refrigeración, la manipulación, la visión, la automatización y la configuración de la máquina deben seguir a la decisión de la aplicación, en lugar de precederla.
Este orden evita un error común: elegir primero una máquina UV de 3 W, 5 W o 10 W y luego intentar que la aplicación se adapte a la clase de potencia adquirida.
¿Cómo se debe probar una aplicación de marcado con láser UV?
Una prueba de muestra útil debe establecer una ventana de proceso, no producir una fotografía atractiva.
La prueba debe comenzar con el material de producción real siempre que sea posible. En el caso de los polímeros, eso significa el grado y el color reales. En componentes recubiertos, significa la pila real de recubrimiento/sustrato. En envases, significa la construcción multicapa real.
Antes de cambiar la configuración del láser, defina el objetivo y los criterios de fallo.
Para una marca Data Matrix, por ejemplo, los resultados útiles pueden incluir contraste, geometría de celdas, legibilidad por escáner, calidad de los bordes, daño superficial y tiempo de ciclo.

Las variables pueden modificarse entonces de forma controlada. Lo importante no es convertir la página en una receta universal de parámetros. Diferentes fuentes UV tienen distintas características de pulso, y diferentes materiales pueden desplazar sustancialmente el umbral relevante.
En cambio, la prueba debería establecer relaciones como:
- aumentar la energía depositada mejora el contraste hasta cierto punto, pero más allá de ese punto comienza el daño superficial;
- reducir la velocidad de escaneo mejora la remoción, pero el calor acumulado o el tiempo de ciclo se vuelven inaceptables;
- cambiar el enfoque altera la densidad de energía lo suficiente como para que la calidad de la marca se vuelva sensible a la variación normal de la altura de la pieza.
Una prueba robusta busca deliberadamente ambos lados de la ventana.
Región aceptable: el proceso cumple con el requisito de la marca.
Límite de fallo: el proceso comienza a producir daños inaceptables, legibilidad deficiente, inestabilidad o tiempo de ciclo.
La distancia entre ellos a menudo es más informativa que la apariencia de la mejor muestra individual.
¿Qué se debe verificar antes de aprobar un proceso de marcado UV?
La aprobación final debe responder a tres preguntas diferentes.
¿El láser creó la marca requerida? Eso incluye contraste, dimensiones, legibilidad del código, apariencia superficial, profundidad cuando sea relevante y cualquier requisito visual definido por el cliente.
¿Evitó efectos secundarios inaceptables? Eso incluye fusión, agrietamiento, daño al sustrato, distorsión, residuo, ablación excesiva, ruptura del recubrimiento, contaminación o cambios que podrían afectar la función.
¿Puede el resultado permanecer estable en producción? Eso significa verificar múltiples piezas y variación realista en el lote de material, la posición de la pieza, la altura focal, la condición de la superficie, la manipulación y la velocidad de producción.
La durabilidad también debe coincidir con el entorno de servicio real. Una marca que pasa la inspección visual inicial aún puede fallar después de abrasión, limpieza, exposición química, calor, esterilización u otras condiciones específicas de la aplicación.
Para la identificación legible por máquina, la capacidad de escaneo debe medirse en lugar de juzgarse visualmente.
Para el procesamiento de polímeros, recubrimientos, adhesivos o películas, extracción de humos y partículas debe evaluarse como parte del sistema en lugar de añadirse solo después de que comience la producción.
La decisión de aprobación, por lo tanto, no consiste simplemente en si el láser UV puede realizar la marca. Consiste en si el proceso UV puede realizar repetidamente una marca aceptable a la velocidad de producción, preservando la pieza y manteniéndose dentro de los límites requeridos de proceso y seguridad.
Preguntas frecuentes sobre el marcado con láser UV
¿El marcado con láser UV realmente no produce calor?
No. El marcado en frío es una forma abreviada útil para referirse a un proceso que puede reducir la influencia térmica no deseada en aplicaciones adecuadas. No debe interpretarse como ausencia total de calor. Los estudios publicados sobre polímeros a 355 nm muestran que tanto los mecanismos fotoquímicos como los fototérmicos pueden contribuir, dependiendo del material y del régimen de procesamiento. ScienceDirect: Estudio sobre el procesamiento de poliimida con 355 nm
¿Puede un láser UV marcar metal?
Sí, pero la capacidad y la idoneidad son cuestiones diferentes. La UV puede procesar metales seleccionados y superficies metálicas recubiertas, pero la identificación convencional de metal desnudo y, especialmente, el grabado profundo a menudo les dan a los láseres de fibra un argumento de producción más sólido.
¿Una mayor potencia UV siempre es mejor?
No. Una mayor potencia disponible puede aumentar el rendimiento cuando la aplicación puede utilizarla, pero no mejora automáticamente la definición de las características ni reduce el daño. La clase de potencia correcta debe seleccionarse después de comprender la ventana de proceso útil del material.
¿El UV es siempre más preciso que la fibra?
No. La corta longitud de onda de 355 nm le da al UV una ventaja de enfoque fundamental en condiciones ópticas comparables, pero el tamaño de punto real también depende de la calidad del haz, el diámetro del haz, la distancia focal y la aberración, mientras que la marca final además depende de la respuesta del material. Edmund Optics: Relaciones entre el expansor de haz láser y el enfoque
¿Por qué dos piezas fabricadas con el mismo plástico pueden presentar marcas diferentes?
Porque la familia nominal de polímeros no describe la respuesta óptica completa. El pigmento, el colorante, el relleno, el negro de humo, el paquete ignífugo, el aditivo láser y otros cambios en la formulación pueden alterar la absorción y, por lo tanto, cambiar el resultado del marcado. TRUMPF: Marcado láser de plásticos
La razón principal para elegir el marcado con láser UV no es que 355 nm sea más nuevo, más frío, más preciso o más costoso.
La razón es que una longitud de onda más corta puede cambiar tres partes del proceso al mismo tiempo: cómo absorbe el material el haz, qué tan concentrada puede entregarse la energía y cuánto puede separarse la respuesta deseada del material de un mecanismo de daño no deseado.
Esa ventaja es más fuerte cuando la aplicación combina características finas con una tolerancia estrecha al daño térmico o estructural. Se debilita cuando el trabajo se centra principalmente en la eliminación profunda de material, el marcado convencional de metales u otro proceso en el que una longitud de onda diferente ya ofrece una ventana de operación más amplia y productiva.
La decisión final debe seguir este camino: material real → marca requerida → fallo inaceptable → interacción longitud de onda/material → requisito óptico → validación de la ventana de proceso → tiempo de ciclo → aprobación de producción.
Revisión de la aplicación
¿Necesita confirmar si el UV de 355 nm es el adecuado para su material?
Envíe el material real, la marca requerida, las condiciones de fallo inaceptables y el objetivo de producción para una revisión técnica antes de finalizar la configuración del láser.