
Comparación de fuentes láser
Marcado láser de fibra vs. UV: ¿Cuál deberías elegir para tu material?
La fibra suele ser el primer láser que se prueba para códigos rutinarios en metal o grabado en hueco. El UV a menudo merece la primera prueba para el marcado fino en plásticos termosensibles seleccionados o recubrimientos delicados. La pieza real, la calidad del marcado y los requisitos de producción deciden el resultado.
Ninguna fuente es universalmente mejor. No elijas únicamente por el nombre del material: verifica la marca especificada, el estado de la superficie y los criterios de aceptación en muestras representativas.
Fibra o UV: ¿Qué láser deberías probar primero?
Comienza con el material tal como se suministra, el cambio que necesitas hacer en su superficie y la cantidad de cambio que la pieza puede tolerar:
- Acero expuesto o acero inoxidable, números de serie y códigos industriales típicos: prueba primero la fibra, luego verifica el contraste, la calidad del código y los requisitos de acabado.
- Grabado en metal con una profundidad física especificada: la fibra es generalmente la prueba inicial más práctica, siempre que el rebaje resultante y la superficie circundante sean aceptables.
- Plásticos moldeados sensibles al calor o marcas muy finas en superficies delicadas: pruebe el UV desde el principio, pero compruebe si hay fusión, cambio de color, distorsión u otros cambios inaceptables.
- Polímeros pigmentados, piezas anodizadas o pintadas, vidrio y capas superficiales complejas: investigue qué capa absorbe la energía y qué debe permanecer intacto; es posible que se necesite una prueba comparativa en paralelo u otro proceso.
Estas son pruebas iniciales, no conclusiones sobre qué máquina cumplirá con sus requisitos de aceptación a la tasa de producción necesaria. Para entender las opciones iniciales, observe cómo responde la superficie real a cada láser y a sus ajustes.
¿Por qué los láseres de fibra y UV producen resultados de marcado diferentes?
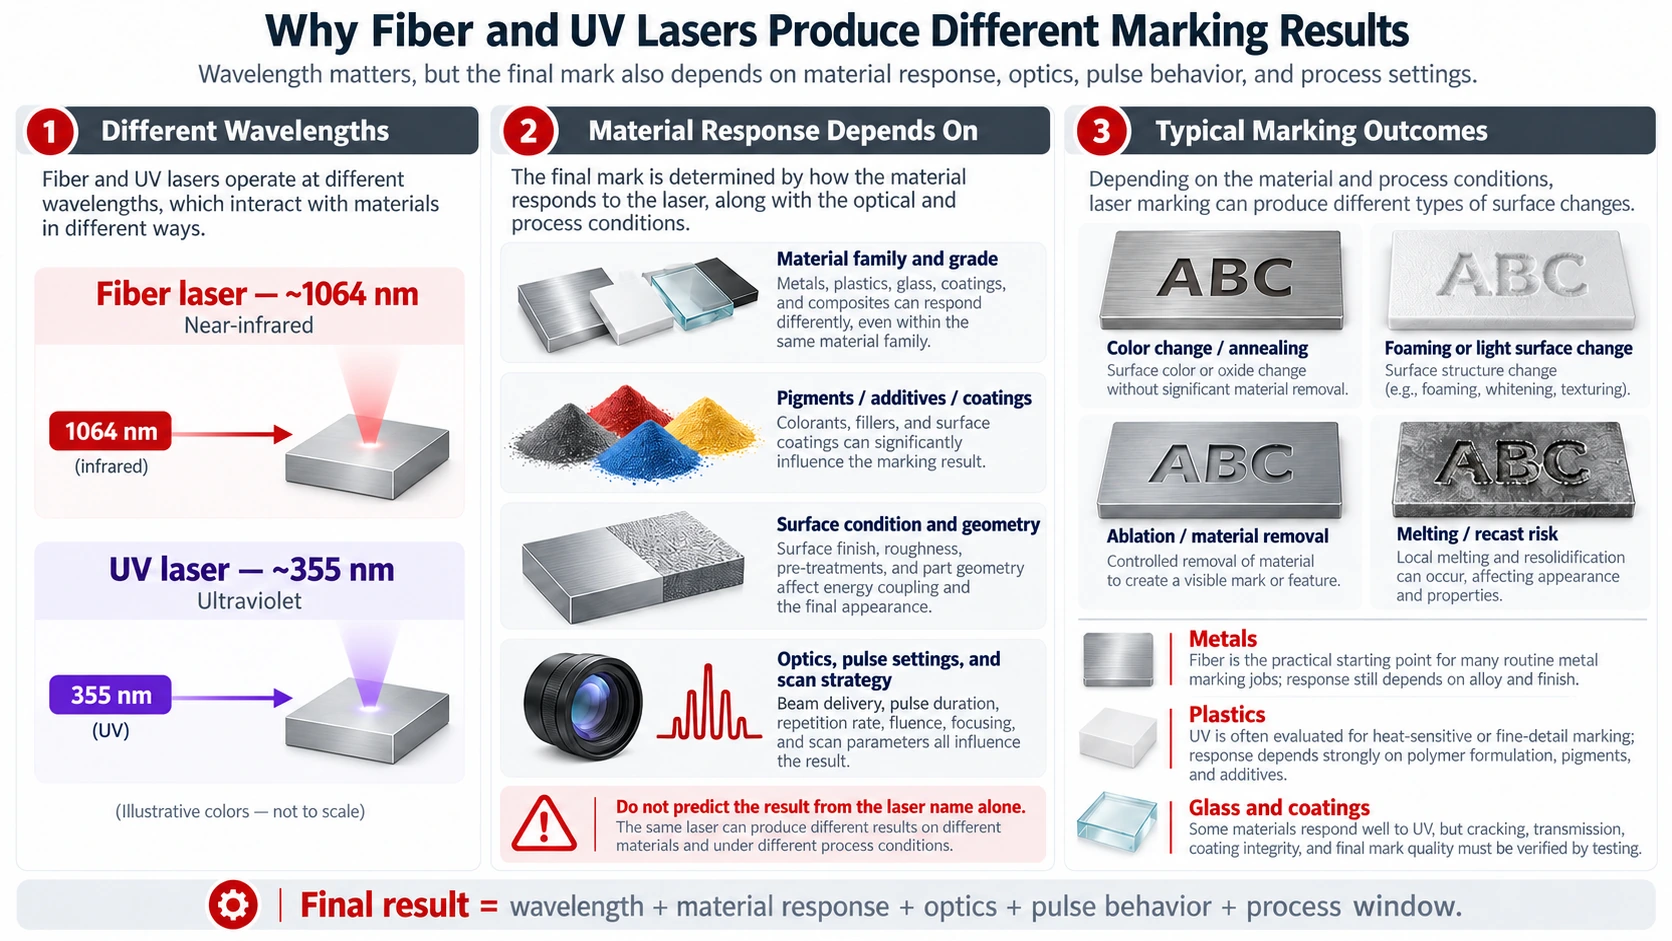
Industrial convencional sistemas de marcado de fibra suelen emitir luz infrarroja cercana alrededor de 1,06–1,09 μm, según el modelo de la fuente. Industrial común sistemas de marcado UV operan a 355 nm. La longitud de onda cambia cómo se acopla la energía a la pieza de trabajo, pero la respuesta del material también depende de su química, pigmentación, cargas, capa de óxido y recubrimientos. La descripción general del marcado láser de TRUMPF explica por qué diferentes superficies y condiciones de proceso pueden producir diferentes mecanismos de marcado.
El resultado deseado podría ser un cambio de color u óxido, espumado dentro de un polímero, blanqueamiento, eliminación selectiva de un recubrimiento o eliminación efectiva del material del sustrato. Esas son tareas de fabricación diferentes. Un código oscuro sobre acero inoxidable, un carácter contrastante en plástico moldeado y un grabado rehundido no requieren la misma respuesta superficial solo porque los tres se denominen “marcado láser”. Los aditivos de resina también pueden cambiar la longitud de onda a la que responde un plástico, como se describe en la guía de TRUMPF sobre el marcado de plásticos.
La longitud de onda es solo una parte de la ventana de proceso. La energía y la duración del pulso, la frecuencia de repetición, la calidad del haz, la óptica, el enfoque, la velocidad de escaneo, la superposición de pulsos, el espaciado de líneas y el número de pasadas afectan la cantidad de energía que llega a un área determinada y cómo se acumula el calor. Las longitudes de onda más cortas pueden permitir puntos más pequeños limitados por difracción en condiciones ópticas comparables, pero eso no garantiza un ancho de línea ni una calidad de código concretos en una máquina real. Asimismo, a la radiación UV se la describe a veces como “marcado en frío” porque puede reducir efectos circundantes no deseados en aplicaciones adecuadas; El procesamiento con 355 nm no está inherentemente libre de calor. La pieza real y los ajustes determinan si el resultado es aceptable.
¿Qué láser es el mejor punto de partida para su material y su marcado?
La mejor fuente de partida puede cambiar incluso cuando el material base no cambia. Marcar un número de serie en acero inoxidable es una tarea diferente de grabar un rebaje especificado, del mismo modo que eliminar pintura del aluminio difiere de marcar el metal desnudo. Esta tabla es una guía de selección para pruebas iniciales, no una tabla certificada de compatibilidad de materiales.
| Material o superficie real | Marca requerida | Primera prueba razonable | Qué podría invalidar la elección |
|---|---|---|---|
| Acero sin recubrimiento o acero inoxidable | Número de serie, logotipo o código de trazabilidad legibles | Fibra | Verificación de código inadecuada, decoloración inaceptable o restricciones de acabado superficial y corrosión |
| Acero y otros metales adecuados | Rebaje grabado medible en lugar de contraste superficial únicamente | Fibra | Profundidad insuficiente, bordes elevados, material refundido, tiempo de ciclo excesivo o cambios en la integridad de la pieza |
| Acabados de cobre, aluminio o metales reflectantes sensibles | Marca fina de contraste controlado con alteración superficial limitada | Evaluar fibra y UV según el acabado y la marca | Absorción débil, contraste inestable, daño al acabado o una respuesta térmica inaceptable |
| ABS, PC, PA moldeados u otros plásticos de ingeniería relacionados | Texto o código pequeño y de alto contraste sin daños superficiales inaceptables | UV para grados sensibles al calor; la fibra puede servir para formulaciones que responden al láser | Aditivos de resina, pigmento, espumado, fusión, amarilleamiento o pérdida de durabilidad |
| PP, PE, películas poliméricas transparentes o finas | Marca legible sin deformación, perforación ni pérdida de la función de la película | Considere primero UV cuando corresponda; pruebe la fibra si la formulación lo permite | Absorción deficiente, poros, contracción, distorsión térmica o bajo contraste |
| Aluminio anodizado, metal pintado, piezas con recubrimiento metálico o polímeros recubiertos | Cambio de color controlado o eliminación selectiva de la capa | Seleccione según la capa objetivo; pruebe ambos si tiene dudas | Ataque al material base, capa conductora expuesta, pérdida de protección contra la corrosión o delaminación del recubrimiento |
| Vidrio u otra superficie transparente frágil | Rasgo fino con un límite definido de daño superficial | La UV es un candidato de viabilidad condicional | Absorción insuficiente, grietas, rugosidad o daños por debajo de la superficie visible; puede ser necesario otro proceso |
Metales sin recubrimiento: identificación legible frente a grabado profundo
Para un soporte de acero, un instrumento de acero inoxidable o una placa de identificación metálica, normalmente vale la pena probar un láser de fibra pulsado para la identificación. Según el requisito, se puede evaluar para cambios superficiales que produzcan contraste o para una eliminación controlada de material. Un oscuro Data Matrix todavía necesita verificación del código, y el contraste visible no establece la profundidad de grabado. La legibilidad, la geometría, la permanencia y el estado de la superficie requieren comprobaciones de aceptación independientes.

Cuando la especificación exija un grabado en hueco, mida el material eliminado e inspeccione los bordes afectados y el acabado circundante. Las pasadas múltiples pueden lograr una mayor profundidad, pero también consumen tiempo y cambian la superficie. Para piezas metálicas sensibles a la corrosión o críticas desde el punto de vista cosmético, el proceso preferido puede ser, en cambio, el que produzca un contraste legible suficiente con menos alteraciones no deseadas, aunque no sea la primera opción habitual. Los metales reflectantes, como el cobre y algunos acabados de aluminio, merecen pruebas específicas para cada fuente y superficie en lugar de un veredicto categórico de “la fibra funciona” o “el UV funciona”.
Plásticos: la química, el color y los aditivos sensibles al láser cambian la elección
Un plano que especifica solo “ABS” o “PC” a menudo resulta insuficiente para predecir el resultado del marcado. El grado exacto de resina, el sistema de pigmentos, el refuerzo y los aditivos de marcado láser pueden cambiar la absorción y el tipo de contraste que se forma. En una formulación, un proceso de fibra de infrarrojo cercano puede producir una marca estable; en otra con la misma abreviatura de polímero, puede producir casi ningún contraste o fundir visiblemente la superficie. La luz UV puede ofrecer una ventana de procesamiento mejor para ciertos polímeros sensibles, pero también puede decolorar, volver rugosa o deformar una formulación no adecuada.
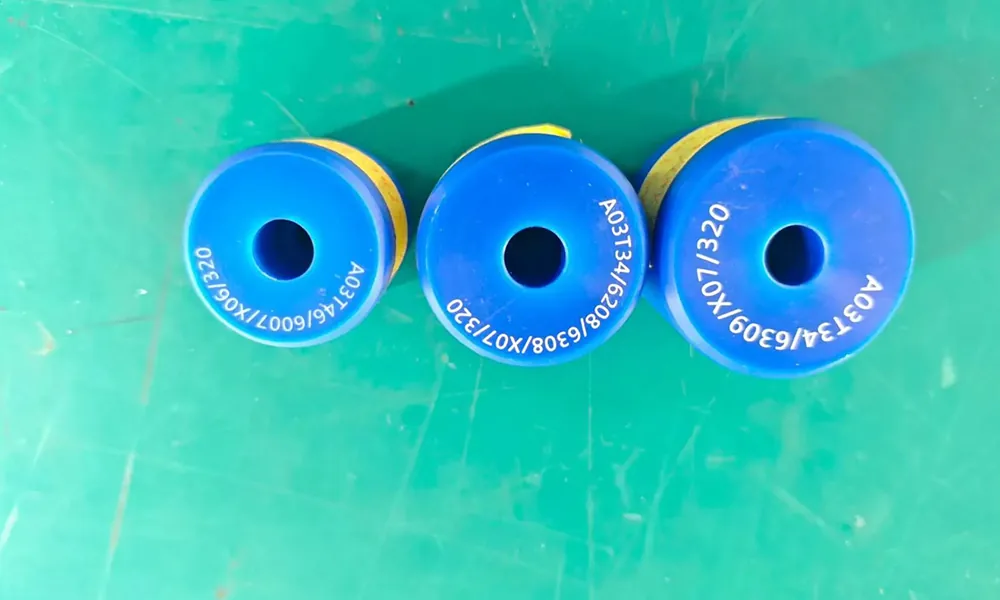
Decida qué debe resistir la marca. Un pequeño Data Matrix en un conector eléctrico debe seguir siendo legible después de la manipulación o la exposición ambiental especificadas, mientras que la geometría del conector y su función de aislamiento deben permanecer dentro de tolerancia. Una marca que se ve limpia ante una cámara, pero deja una superficie elevada, quebradiza o debilitada, no es necesariamente aceptable. Para polipropileno, polietileno o películas, el espesor, el soporte durante el procesamiento y el contenido de aditivos son especialmente importantes; no apruebe una fuente solo por el nombre de la familia de polímeros.
Piezas anodizadas, pintadas y multicapa: ¿qué capa debe cambiar?
En un componente recubierto, la pregunta clave a menudo es ¿qué capa se supone que debe cambiar? Una tarea de marcado puede eliminar intencionalmente una capa de pintura para exponer el contraste que hay debajo. Otra puede requerir un cambio de color mientras mantiene funcionalmente intacta una capa protectora anodizada o aislante. Esos dos objetivos pueden favorecer diferentes longitudes de onda y ajustes en el mismo metal base.
Especifique la construcción del recubrimiento y la profundidad de cambio permitida antes de realizar las pruebas. Examine si la marca atraviesa una barrera contra la corrosión, altera el aislamiento eléctrico, expone el metal o levanta el recubrimiento cerca de los bordes. Un código altamente legible puede seguir siendo un proceso fallido si elimina una capa que el producto necesita. Trate el anodizado decorativo, los contactos chapados y los recubrimientos eléctricos como aplicaciones distintas, en lugar de una categoría genérica de “metal recubierto”.
Glass and Other Fragile Surfaces: Feasibility Is Not the Same as Damage-Free
UV may be worth investigating for selected glass and brittle-surface marking tasks, but transparency at the chosen wavelength, glass composition, focusing conditions and energy delivery all affect whether a usable mark forms. Fine-looking marks can coexist with roughening or microcracks. A published study of 355 nm nanosecond glass grooving demonstrates that the surrounding damage depends on the process conditions; it is no a direct performance claim for routine surface marking.
If fracture risk, optical function or surface integrity matters, inspect representative parts beyond naked-eye contrast. Should neither fiber nor UV meet the agreed limits, the correct decision is to evaluate an alternative marking method, not to force an approval between two unsuitable candidates.
How Do Mark Quality, Engraving Depth and Production Cost Compare?
Once both lasers can create a visible mark, the comparison becomes more demanding. Use the same workpiece specification and final acceptance requirements for both sources, even though their optimum settings may be different. The winner is the process that produces an accepted mark consistently and at a workable overall production cost.
A Visible Mark Is Not Necessarily a Readable or Durable Mark
For human-readable text, examine character definition, contrast under the intended lighting and resistance to the handling the product will encounter. For a Data Matrix or QR code, a successful scan on one handheld reader is only an initial functional observation. Symbol size, cell definition, surface reflectivity and the actual reading setup affect reliability. A code that looks clear in a sample photograph can still fail its specified quality requirement.
When the specification requires graded two-dimensional symbols, ISO/IEC 15415:2024 addresses symbol-quality assessment, while ISO/IEC 29158:2025 provides a methodology adapted to direct part marks. Whether and how those methods apply must come from the customer’s marking specification; neither this comparison nor a supplier’s sample photo establishes a universal pass grade. Test any required abrasion, cleaning, chemical or environmental durability separately.
Fine Detail, Heat Effects and Part Integrity
For very small characters or code cells, inspect actual edge definition and readability at the required feature size rather than relying on a quoted spot size. Optics, focus, pulse overlap, mark design, material response and motion accuracy influence the finished feature. UV may offer a useful process window on sensitive surfaces, but a claim that one wavelength is always “more precise” cannot replace inspection under the intended method.
Part integrity can matter more than the apparent sharpness of the mark. On plastics, look for foaming, softened edges, warpage, pinholes, yellowing, a scorched or discolored halo beyond the specified mark boundary, and unwanted changes in surface texture or feel. On metals, consider raised material, altered oxide or finish, and material removal near critical features. UV is capable of thermal effects too. The question is whether a usable settings window meets both marking and substrate requirements.
Engraving Depth and Material-Removal Trade-offs
Engraving requires measurable material removal; a darker surface mark alone does not satisfy that specification. For conventional metal engraving, a suitably configured fiber process is generally the stronger starting trial. Assess the result by actual recess depth, edge condition and surrounding finish. Greater removal may require repeated passes, a different focus strategy or a longer cycle. TRUMPF’s laser-engraving explanation distinguishes material-removing engraving from marking that changes appearance without the same recess.
Do not infer engraving capability from advertised average power alone. Pulse characteristics, beam delivery, actual absorption, target depth and acceptable finish can change the result. A UV system should not be declared incapable of metal removal in every circumstance; it simply is not the automatic first choice for a conventional deeper metal-engraving requirement.
Throughput and Cost per Accepted Mark
“Which laser is faster?” has no reliable universal answer without the mark and acceptance criteria. Compare the time to deliver the same accepted outcome, not an unmatched fiber sample and UV sample produced at different quality levels. Each process should first be optimized independently within safe material and machine limits. Include positioning, focusing, marking passes, handling, in-line reading or inspection, and any rework in the total cycle.
Artwork geometry and fill density also affect cycle time. A densely filled logo can require more scan paths and different heat management than a simple outline of the same overall size. Compare both processes using the actual production artwork, not just the dimensions of its bounding box.
Production economics also include rejected parts, material loss, necessary fixtures or vision, extraction, cooling where required by the configuration, integration, maintenance and equipment cost. A useful measure is cost per accepted marked part = total attributable production and ownership cost over a defined period ÷ the number of accepted marked parts in that period. State the period and allocation assumptions before comparing figures. Neither wavelength alone proves a fixed speed advantage, purchase-price difference or running-cost ratio.
When Does the Usual Fiber-versus-UV Recommendation Fail?
A sensible first choice should be reconsidered when the actual mark fails an important requirement. The following are engineering failure patterns to watch for, not reports of completed customer trials:
- UV on a thin polymer creates a visible mark but distorts the part. Look for shrinkage, surface bumps, pinholes or melting. Research into 355 nm nanosecond processing of PET film identifies photothermal effects; that experimental processing study does not quantify performance for an ordinary industrial marking job. Check the actual formulation, geometry and settings before treating UV as the safer choice.
- Fiber on a formulated plastic gives a better result than the initial UV trial. Certain pigments or laser-sensitive additives can make a polymer respond well to near-infrared marking. If the resulting code passes durability and damage limits, the material-specific evidence matters more than the rule of thumb.
- A readable mark destroys a functional coating. Contrast created by exposing metal may be unacceptable when an anodized, plated or insulating layer must continue performing its job. Inspect what changed beneath the visible mark.
- UV on glass produces an attractive feature with unacceptable cracking. Readability does not override a cracking limit: inspect the surface and, where required, subsurface integrity before accepting the result.
- Neither source achieves a stable passing result. Reconsider the substrate specification, marking method, prepared marking area or another laser/process family. Two poor trials do not justify selecting the less visibly poor result.
These exceptions are why a first-test route should lead to controlled sample verification, not directly to a machine purchase decision.
How Should You Test Fiber and UV Before Choosing a Machine?
A defensible comparison begins by defining a passing part, not by collecting attractive marking photos. A sample trial should show whether each process has a usable operating window and whether the result can be repeated at the intended production conditions.
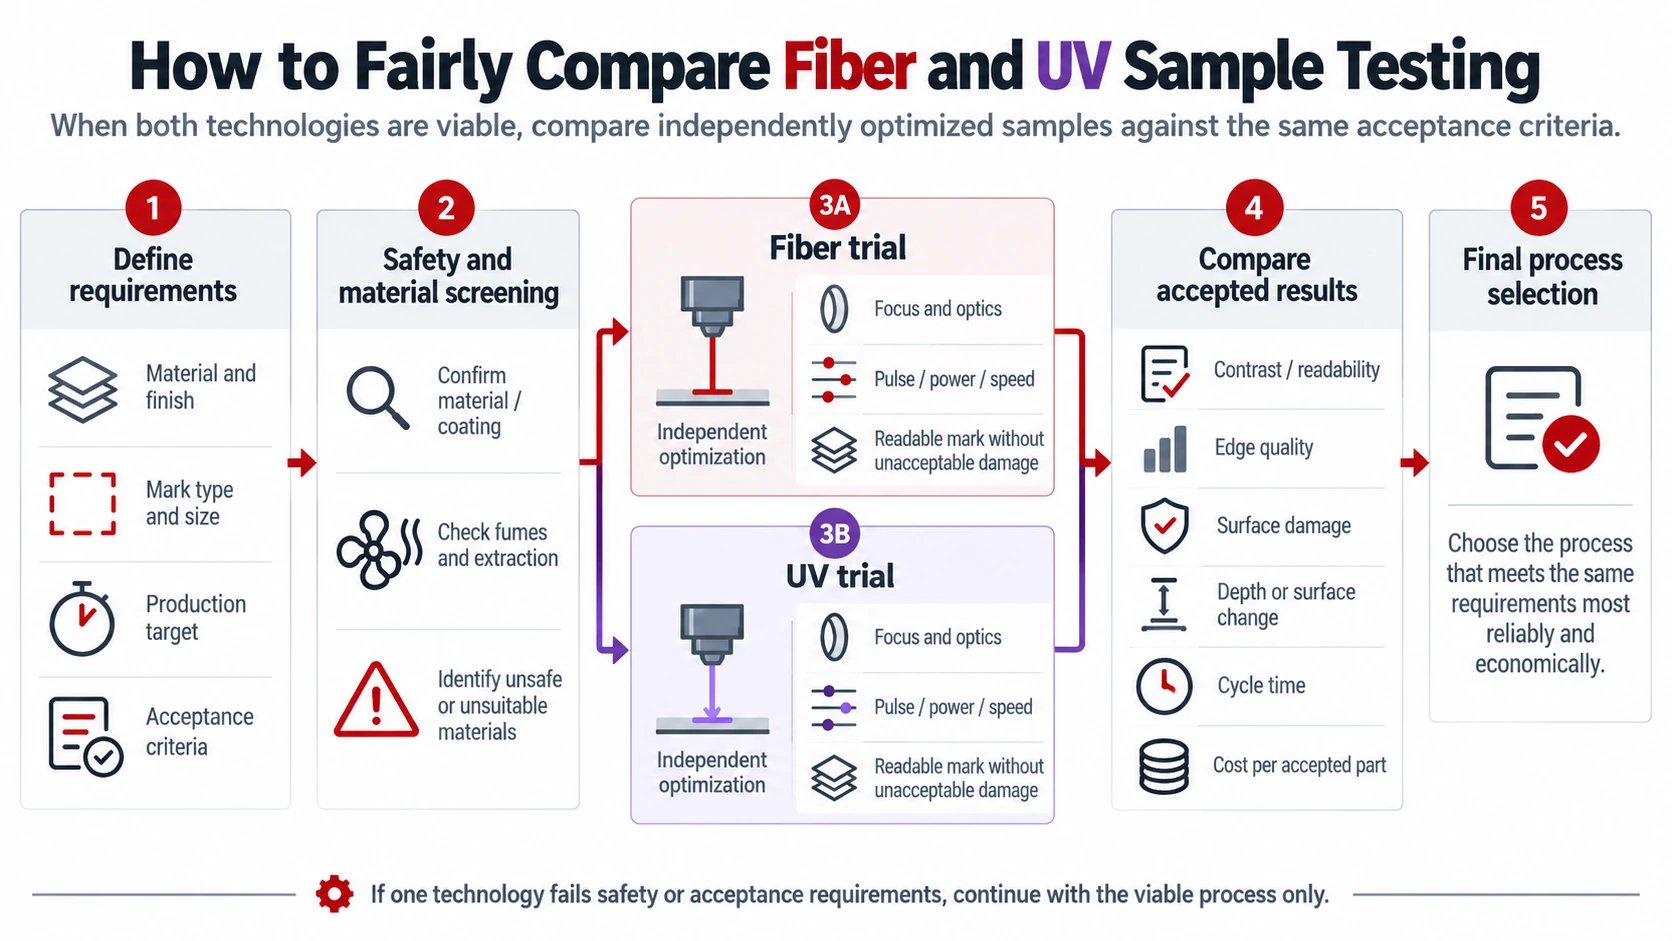
Define the Part, Mark and Pass/Fail Criteria Before Testing
Prepare a sample brief that describes the real workpiece and the acceptance conditions. Useful inputs include:
- Material and construction: alloy or resin grade, supplier or formulation when known, pigments/additives, coatings, wall thickness, geometry and starting surface finish.
- Mark definition: artwork or code file, actual content, overall dimensions, minimum feature requirements and intended location on the part.
- Required outcome: contrast, human or machine readability, any specified verification method or code grade, physical depth if required, and permanent or removable surface changes.
- Protection limits: permitted burrs, melting, deformation, cracking, coating removal, color shift or functional changes, including electrical and corrosion-related restrictions.
- Condiciones de producción: downstream cleaning or wear exposure, expected volumes, part presentation, acceptable cycle time and how marks will be inspected.
Acceptance limits should be taken from the product specification and its intended use. Do not invent a general-purpose quality threshold just to complete the comparison.
Safety screening comes before process optimization. Confirm the actual polymer, coating and adhesive constituents—particularly possible PVC or other halogen-containing layers—before any trial. Evaluate laser-generated emissions and do not process an unidentified material until its hazards and the required controls have been assessed. OSHA’s laser-hazard guidance emphasizes ventilation for potentially hazardous fumes from laser-material interactions.
Run Fair Trials on Identical Substrates, but Optimize Each Process Separately
Use representative parts from the same material grade, surface treatment and preferably the same production lot. Keep the required artwork, marked area and inspection method the same. The systems do no need identical wattage, frequency or scan speed: a fair test allows each source to be tuned for the same required result.
Confirm that the usable marking field covers the complete artwork at the required focus and positioning tolerance. Flexible, curved or inconsistently presented parts may need fixtures or controlled support; include fixture loading, repositioning and refocusing time in the measured production cycle.

- Record the source and optics configuration and the starting condition of each sample.
- Adjust the relevant pulse, power, focus, scanning, hatch and pass settings within the equipment’s safe operating limits to identify a viable process window.
- Mark more than one representative sample and document settings, observations, rejects and any damage or code-quality failures.
- Inspect under the intended lighting or code-verification method; add magnified, surface, dimensional or functional checks wherever part integrity requires them.
Include handling or environmental tests if the specification demands durability. A single perfect-looking sample at one setting is weaker evidence than a process that passes repeatedly with reasonable tolerance for normal part variation.
Select the Route That Passes in Production, Not Just on a Demo Sample
If only one system meets all acceptance criteria, that is the stronger basis for the selection. If both pass, compare their repeatability, stable settings range, accepted-part cycle time, rejects, fixtures, integration needs and cost per accepted part. If neither passes, stop and reconsider the marking requirement or process rather than treating the comparison as a forced two-option purchase.
Once a viable process direction is established, compare máquinas de marcado por láser de fibra y Máquinas de marcado láser UV by marking field, workpiece handling, safety configuration and integration needs. These product categories can narrow the machine format, but they do not replace testing on actual parts.
For a preliminary machine-configuration discussion with Zhuorui Laser, provide the actual part or drawing, material grade and surface finish, mark artwork, acceptance criteria and expected production rate. Those details make the discussion specific enough to identify a suitable trial direction; final suitability still depends on testing and approval against your requirements.