
Zhuorui Laser / Guias de Tecnologia / Tecnologia de Marcação a Laser UV
Guia de Tecnologia a Laser
Tecnologia de Marcação a Laser UV
A marcação a laser UV é mais valiosa quando um problema de marcação não pode ser resolvido simplesmente aumentando a potência do laser.
Os sistemas industriais de marcação UV geralmente operam a 355 nm, um comprimento de onda substancialmente mais curto do que a saída no infravermelho próximo usada por lasers de marcação a fibra convencionais. Essa diferença pode alterar como um material absorve o feixe, quão estreitamente o feixe pode ser focalizado, como a energia é depositada perto da superfície e, por fim, se o processo produz contraste útil, ablação limpa, calor excessivo ou nenhuma marca aceitável.
Para polímeros sensíveis ao calor, materiais eletrônicos, revestimentos, filmes finos, vidro, cerâmica e elementos de rastreabilidade muito pequenos, essas diferenças podem criar uma janela de processo útil. Para gravação profunda em metal, tarefas de alta remoção de material ou muitos trabalhos rotineiros de identificação de metal, o mesmo sistema UV pode oferecer pouca vantagem prática sobre um laser de fibra.
A pergunta de engenharia útil não é se o UV é mais avançado que a fibra ou o CO2. É se 355 nm cria uma interação melhor e mais estável com o material em questão, ainda atendendo à qualidade de marca exigida, ao tempo de ciclo e às condições de produção.
O que é Marcação a Laser UV?
A marcação a laser UV usa radiação laser ultravioleta para criar uma mudança controlada óptica, química, térmica ou física em um material.
Em muitos sistemas UV industriais de estado sólido, a luz de 355 nm não é gerada diretamente no comprimento de onda original do laser. Um laser de estado sólido no infravermelho próximo pode produzir um comprimento de onda fundamental em torno de 1064 nm, que depois é convertido por meio de cristais ópticos não lineares. A duplicação de frequência produz luz de 532 nm, enquanto um estágio adicional de mistura não linear pode produzir o terceiro harmônico em 355 nm. A Coherent descreve essa arquitetura de triplicação de frequência em sua documentação de tecnologia de laser UV industrial. Coherent: Cristais Não Lineares
Esse detalhe é importante porque o UV não é simplesmente um laser de fibra com menor potência. Trata-se de uma arquitetura óptica diferente, que entrega um comprimento de onda diferente à peça de trabalho.
Quando o feixe atinge a peça, a marca pode resultar de vários mecanismos. Dependendo do material e das condições do processo, o laser pode alterar a química dos pigmentos, modificar a estrutura molecular, remover um revestimento fino, ablacionar uma camada superficial, produzir descoloração localizada ou criar uma remoção superficial de material.
A TRUMPF, por exemplo, distingue mecanismos de marcação a laser em plásticos, como mudança de cor e ablação de camadas, e observa que o resultado depende do plástico, do comprimento de onda e dos aditivos, e não apenas do nome da família do material. TRUMPF: Marcação a Laser em Plásticos
A marcação a laser UV é principalmente um problema de interação entre comprimento de onda e material, não um problema de potência.
Por que o comprimento de onda de 355 nm altera a interação com o material?
Um laser só pode criar o processo pretendido quando energia suficiente dele se acopla ao material alvo no local correto. Quando a luz atinge uma peça de trabalho, parte da energia pode ser refletida, transmitida, espalhada ou absorvida. A parte absorvida é o que impulsiona a resposta do material.
Alterar o comprimento de onda altera essas proporções.
Isso é especialmente importante para polímeros. A TRUMPF observa que a estrutura macromolecular dos plásticos tende a absorver em regiões espectrais específicas, enquanto pigmentos, negro de fumo, corantes e outros aditivos podem ter espectros de absorção diferentes. Ela identifica especificamente fontes de 532 nm e 355 nm como comprimentos de onda que podem ampliar a gama de plásticos que podem ser marcados efetivamente em comparação com comprimentos de onda convencionais de marcação no infravermelho próximo. TRUMPF: Marcação a Laser em Plásticos
Isso explica por que duas peças igualmente rotuladas como PC ou ABS podem não responder de forma idêntica. Uma pode conter um pigmento ou pacote de aditivos que se acopla fortemente a 355 nm e desenvolve contraste limpo. Outra formulação nominalmente semelhante pode exigir um nível de energia diferente ou até mesmo um comprimento de onda diferente.
A absorção é apenas o começo
É tentador explicar a marcação UV dizendo que fótons UV quebram ligações moleculares em vez de aquecer o material. Isso é absoluto demais.
Pesquisas sobre processamento de poliimida com 355 nm mostram que mecanismos fotoquímicos e fototérmicos podem coexistir. Experimentos e modelos sobre processamento de poliimida com 355 nm descrevem diferentes contribuições relativas dependendo do material e do regime de processo. Trabalhos anteriores também alertam que efeitos térmicos no processamento de polímeros com UV não podem simplesmente ser negligenciados. ScienceDirect: Estudo de Processamento de Poliimida com 355 nm
Isso muda a forma como a marcação a frio deve ser entendida. Não significa calor zero. Uma interpretação de engenharia mais útil é que 355 nm pode, para materiais e condições de operação adequados, produzir a alteração superficial necessária com menos influência térmica indesejada sobre o material circundante do que um processo que depende mais fortemente de aquecimento volumétrico.
Se a densidade de energia do pulso, a sobreposição, as passagens repetidas ou a energia acumulada se tornarem demasiadamente altas, o mesmo processo UV ainda pode causar fusão, carbonização, deformação, trincamento, detritos ou uma zona afetada desnecessariamente grande.
A pergunta correta, portanto, não é se a radiação UV é fria. É se a combinação de comprimento de onda e condições de processo produz a interação necessária antes que comecem danos térmicos ou de ablação inaceitáveis. Esse intervalo é a janela de processo útil.
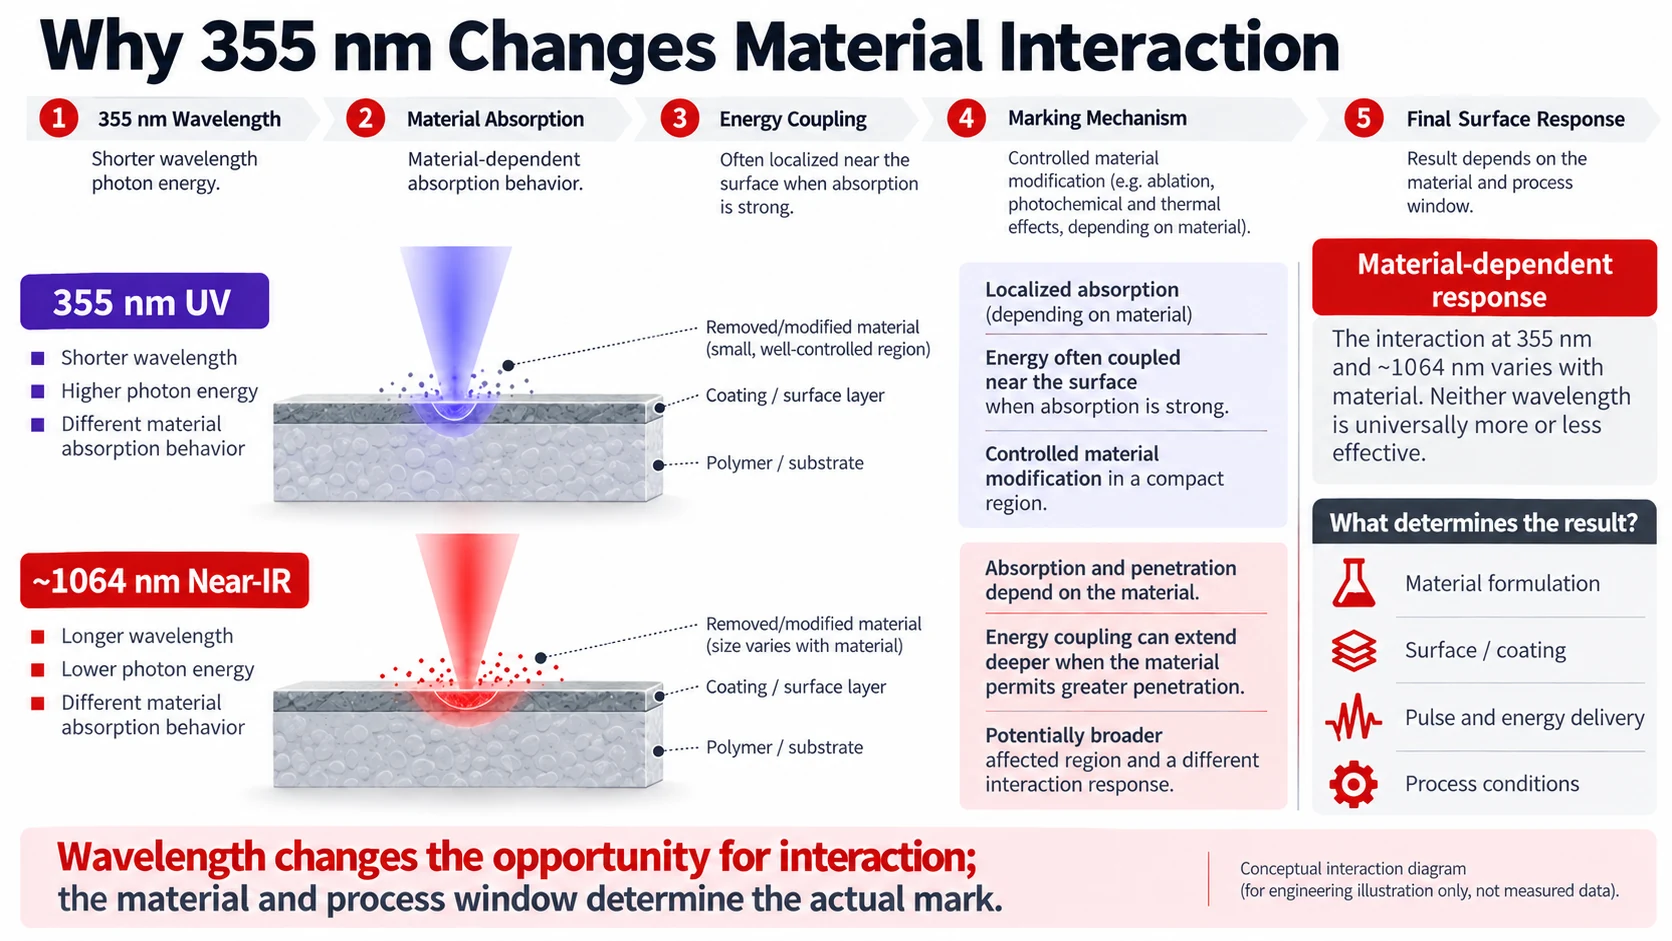
Por que a UV pode viabilizar marcação fina com menor impacto térmico?
A capacidade de marcação fina da UV costuma ser resumida a uma única afirmação: comprimento de onda mais curto significa um ponto menor. A direção está correta, mas a relação óptica real é mais útil.
Para um feixe de laser focalizado, a contribuição da difração para o tamanho do ponto depende do comprimento de onda, da qualidade do feixe (M2), da distância focal e do diâmetro do feixe incidente. As aberrações ópticas introduzem uma limitação adicional. A Edmund Optics descreve essa relação explicitamente: comprimento de onda mais curto e distância focal mais curta podem reduzir o ponto limitado por difração, enquanto a qualidade do feixe, o diâmetro do feixe e a aberração também afetam o resultado final. Edmund Optics: Relações entre Expansor de Feixe de Laser e Foco
Portanto, 355 nm oferece uma vantagem óptica, mas não define a resolução por si só.
Considere dois sistemas. Um usa 355 nm, mas tem um campo de marcação amplo, distância focal mais longa, qualidade de feixe imperfeita e controle de foco pouco rigoroso. Outro usa um comprimento de onda mais longo, mas tem um campo pequeno bem projetado, boa qualidade de feixe e altura da peça rigidamente controlada. Não é válido concluir apenas pelo comprimento de onda que o primeiro sistema deve produzir a marca de produção mais fina.
Há também uma segunda distinção: o tamanho do ponto óptico não é o mesmo que o tamanho final da característica no material.
Mesmo quando o feixe focalizado é pequeno, a área afetada pode se tornar maior se o material receber energia excessiva ou se o calor se acumular devido a pulsos muito próximos ou varreduras repetidas.
Para células finas de Data Matrix, microtexto, remoção de revestimentos finos ou linhas estreitas, o resultado de produção depende, portanto, de duas condições interligadas: o sistema óptico deve depositar energia em uma região suficientemente pequena, e o processo no material deve manter a região afetada próxima dessa escala óptica.

Quais são as principais vantagens da marcação a laser UV?
A maior vantagem do UV não é a alta precisão por si só. Seu valor real aparece quando o comprimento de onda curto, o comportamento de absorção, o potencial de focalização óptica e o dano admissível ao material estão alinhados com a aplicação.
Para polímeros sensíveis ao calor, isso pode significar produzir contraste antes que o material ao redor comece a derreter, formar espuma, carbonizar ou distorcer.
Para componentes revestidos, isso pode significar remover ou modificar a camada superior enquanto se mantém separação de processo suficiente em relação ao substrato subjacente.
Para componentes eletrônicos compactos, isso pode significar criar um identificador legível enquanto se limita a zona afetada ao redor de estruturas sensíveis.
Para códigos de rastreabilidade de alta densidade, isso pode significar manter uma geometria de elementos menor sem ampliar a marca simplesmente para torná-la legível.
A UV pode criar uma separação adicional entre o mecanismo de marcação desejado e um mecanismo de dano indesejado.
Essa separação não é garantida. Ela precisa existir para o material real. Uma formulação de polímero que absorve mal 355 nm pode não oferecer essa vantagem. Um revestimento e um substrato com comportamento de ablação semelhante podem fornecer margem pequena demais para remoção seletiva. Uma meta de produção em alta velocidade pode forçar o processo para fora da janela de qualidade.
Uma vantagem só existe quando sobrevive às restrições reais de produção.
Quais materiais são mais adequados para a marcação a laser UV?
A adequação do material não deve ser reduzida a uma lista de marcas de verificação verdes.
| Material / Superfície | Por que o UV costuma ser avaliado | Objetivo típico | Principal limite de validação |
|---|---|---|---|
| Plásticos / polímeros | 355 nm pode acoplar-se de forma mais eficaz ao polímero ou aos seus aditivos e pode proporcionar uma janela de processo com danos reduzidos. | Marcação de contraste, texto fino, Data Matrix, logotipos pequenos | Resina, pigmento, carga, pacote de aditivos e cor exatos |
| Materiais de PCB / eletrônicos | Potencial para detalhes pequenos, além de interação útil com polímeros, máscaras de solda e empilhamentos de materiais finos. | Rastreabilidade, codificação, processamento seletivo de camadas | Empilhamento, cobre abaixo da superfície, encapsulante, máscara de solda |
| Vidro | A UV pode auxiliar no processamento de superfície localizado e em detalhes finos. | Identificação, códigos, modificação de superfície | Química do vidro, estado de tensão, energia acumulada, formação de trincas |
| Cerâmicas | A interação localizada pode produzir contraste ou modificação superficial controlada. | Identificação e rastreabilidade | Composição cerâmica, esmalte, acabamento superficial |
| Superfícies revestidas | Potencial para modificar ou remover o revestimento seletivamente. | Remoção de camada, geração de contraste | Espessura do revestimento, diferença de absorção e dano ao substrato |
| Filmes finos / embalagens | Codificação fina com distorção térmica permitida limitada. | Códigos de lote/data, dados variáveis, rastreabilidade | Estrutura de camadas, camada de barreira, velocidade da linha |
| Metais | Pode ser útil para aplicações específicas finas ou sensíveis à superfície. | Identificação fina, marcas relacionadas a revestimento | Liga, acabamento, profundidade necessária e produtividade |
| Gravação profunda em metal | Normalmente, não é uma boa opção para a principal vantagem do UV. | Remoção significativa de material | Normalmente, a fibra merece ser avaliada primeiro |
Plásticos exigem pensamento em nível de formulação
Esta é uma das lições mais importantes sobre materiais nesta página. A TRUMPF observa que a absorção varia com aditivos como negro de fumo e corantes, e que diferentes formulações de plástico exigem soluções de marcação individualizadas. TRUMPF: Marcação a Laser em Plásticos
O UV funciona bem em plásticos ainda não é uma decisão de engenharia.
Uma informação mais útil é: PC, preto, com fibra de vidro, grau retardante de chama, fornecedor X, superfície moldada, Data Matrix cinza-claro exigido. Essa descrição contém variáveis que podem realmente alterar o resultado.
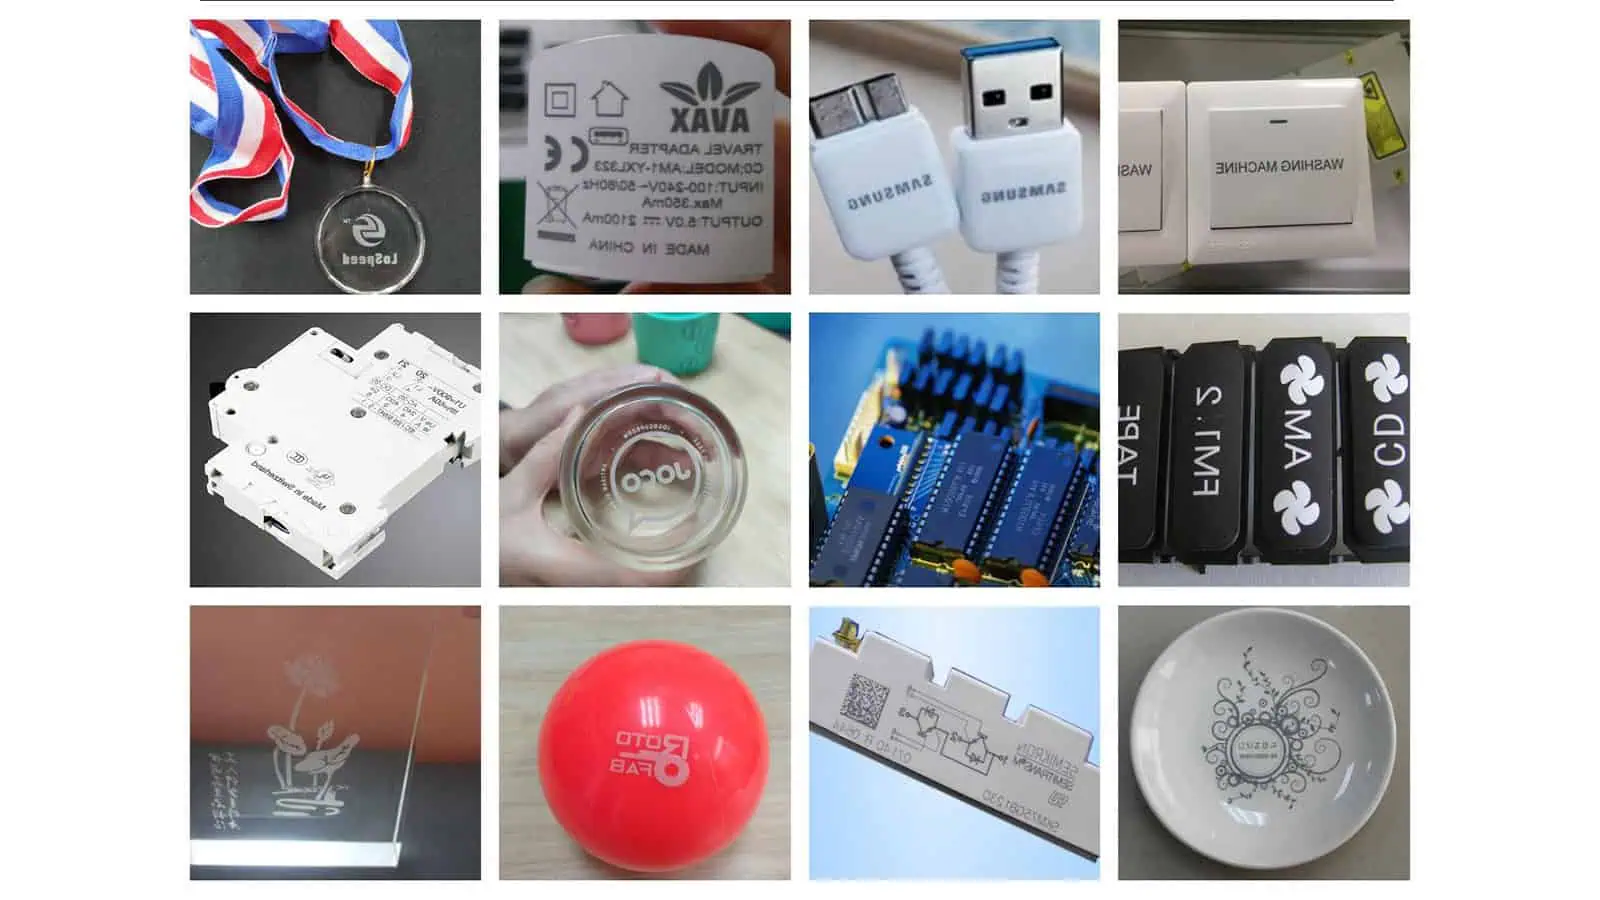
A eletrônica costuma ser uma pilha de materiais, não um único material
Aplicações em eletrônica também ilustram por que tabelas genéricas de compatibilidade têm limitações. Um local de marcação pode incluir máscara de solda, epóxi, poliimida, cobre, revestimento conformal, encapsulante ou várias dessas camadas.
Pesquisas usando 355 nm em filmes de poliimida e cobre constataram comportamento de processamento diferente nas camadas de polímero e de metal, demonstrando por que não se pode presumir que o mesmo feixe UV interaja de forma idêntica com todas as camadas de uma pilha. ScienceDirect: Estudo de Processamento de Poliimida com 355 nm ScienceDirect: Estudo de Processamento de Poliimida com 355 nm
A questão relevante para a marcação de PCB ou de eletrônicos é se a camada superior pretendida pode ser modificada o suficiente para criar a marca antes que o processo atinja ou danifique a camada funcional subjacente.
O vidro precisa de um limite de trinca, não apenas de uma verificação de compatibilidade
O vidro é outra área em que a simples afirmação de que UV é bom para o vidro não é segura.
Um estudo com laser de picossegundos a 355 nm em vidro soda-cal descobriu que a morfologia da superfície e a formação de trincas mudavam com a energia acumulada do laser. Os pesquisadores identificaram regimes em que ranhuras livres de trincas eram possíveis e outros em que ocorriam danos. Esses valores exatos pertencem àquele material, àquele regime de pulsos, àquela óptica e àquela configuração de teste específicos e não devem ser transferidos como uma receita universal. ScienceDirect: Estudo de Processamento de Vidro Soda-Cal a 355 nm
Para o vidro, avalie não apenas se o UV consegue marcar a superfície, mas também quão perto o processo aceitável está do limiar de trinca ou dano.
Quais aplicações se beneficiam mais da marcação a laser UV?
O UV proporciona o maior valor quando a característica exigida é pequena e a tolerância a alterações não intencionais no material também é pequena.
Um exemplo típico é um código Data Matrix compacto em um polímero moldado. A marca deve criar contraste óptico suficiente para leitura confiável, enquanto as células individuais devem permanecer geometricamente distintas. Aumentar a energia pode deixar a marca mais escura, mas também pode ampliar a zona afetada ou deformar a superfície. O ideal, portanto, não é simplesmente a marca mais escura.
Outra aplicação forte é a remoção seletiva de revestimento. Aqui, a janela de processo útil existe entre dois limiares: energia suficiente para modificar ou remover a camada superior, mas não suficiente para produzir dano inaceitável no material subjacente.
A identificação eletrônica fina segue o mesmo princípio. A marca desejada pode ser superficial, enquanto a profundidade do dano é limitada pela espessura de uma camada de encapsulamento ou revestimento.
Embalagens finas apresentam outra versão do problema. Contraste da marca, integridade do filme, desempenho de barreira e velocidade da linha de produção podem ser importantes simultaneamente.
Essas aplicações parecem diferentes, mas sua estrutura de engenharia é semelhante: a resposta superficial desejada deve ocorrer antes que o mecanismo de falha indesejado se torne significativo.
Quais são as limitações da marcação a laser UV?
O laser UV não deve ser interpretado como a versão premium de todas as outras tecnologias de marcação.
O laser UV não fornece automaticamente a melhor taxa de remoção
Os mecanismos que tornam o laser UV atraente para processamento fino e sensível não o tornam automaticamente eficiente para remoção profunda de material.
Se o requisito for gravação profunda em aço inoxidável ou remoção substancial de material de outro metal, uma plataforma de fibra convencional normalmente merecerá uma avaliação inicial, porque a aplicação é orientada pela taxa de remoção e pela produtividade de processamento de metais, e não pela minimização de uma pequena pegada térmica.
O fato de o laser UV conseguir ablacionar um material não estabelece que ele seja o melhor processo de produção.
A alta qualidade pode entrar em conflito com o tempo de ciclo
Uma marca pode parecer excelente ao microscópio e, ainda assim, ser comercialmente inutilizável.
Se alcançar esse resultado exigir baixa velocidade de varredura, muitas passagens ou entrega de energia muito conservadora, o takt time de produção pode se tornar a variável limitante.
Não qualifique a UV usando apenas a aparência da marca; qualifique qualidade e tempo de ciclo em conjunto.
A arquitetura da fonte UV merece consideração sob a ótica de serviço.
Muitos sistemas de estado sólido de 355 nm dependem de conversão não linear de frequência. A Coherent descreve cristais não lineares e requisitos de casamento de fase na geração de UV por triplicação de frequência. Coherent: Cristais Não Lineares
A conclusão correta não é que os lasers UV tenham uma vida útil universalmente curta. A conclusão útil é que a arquitetura da fonte, o projeto de conversão UV, o gerenciamento térmico, o ambiente operacional e a estratégia de serviço do fabricante devem ser incluídos na avaliação de um sistema de produção.
A vida útil real e os intervalos de manutenção devem vir da configuração exata da fonte e da máquina.
Quando a Marcação a Laser UV É a Escolha Errada?
O primeiro sinal de alerta é quando a aplicação não tem um motivo claro para exigir a janela de processo de 355 nm.
Se o requisito for marcação serial comum em aço inoxidável nu e não houver restrição incomum de tamanho de recurso, revestimento, acabamento superficial ou térmica, uma tecnologia de marcação a laser de fibra pode alcançar o mesmo resultado de negócio com um processo mais simples.
Se o requisito for gravação profunda, a UV normalmente se afasta ainda mais de seu principal ponto forte.
Se a peça de trabalho for madeira, papel, papelão, couro ou outro material orgânico comum sem nenhuma restrição especial de precisão, Tecnologia de marcação a laser CO2 geralmente merece avaliação antes da UV.
Outro caso de uso inadequado é selecionar uma máquina UV simplesmente porque o desenho diz plástico. Sem o grau real, a cor, os aditivos, o acabamento superficial e o requisito de marcação, a descrição do material pode não fornecer informações suficientes para determinar a adequação do comprimento de onda.
Se você não conseguir identificar qual problema específico de material, óptico, térmico ou de tamanho de recurso o comprimento de onda de 355 nm deve resolver, a UV não deve ser automaticamente a escolha padrão.
Quais erros e riscos comuns na marcação a laser UV devem ser evitados?
Vários erros surgem repetidamente de tratar uma única variável como a resposta.
- Tratar a marcação a frio como ausência de calor. O UV pode reduzir efeitos térmicos indesejados, mas estudos em polímeros com 355 nm mostram que contribuições fototérmicas podem continuar importantes e podem mudar conforme as condições de processamento. ScienceDirect: Estudo de Processamento de Poliimida com 355 nm
- Presumir que um comprimento de onda mais curto garante a menor marca de produção. O tamanho do ponto óptico ainda depende de M2, distância focal, diâmetro do feixe, aberração e projeto do sistema, enquanto a zona afetada no material depende do próprio processo. Edmund Optics: Relações entre Expansor de Feixe de Laser e Foco
- Selecionar a potência antes de confirmar a adequação do comprimento de onda. Mais potência disponível só é útil se o material tiver uma janela de processo utilizável. Caso contrário, a energia adicional pode simplesmente aumentar a ablação, o acúmulo de calor ou os danos.
- Aprovar um polímero com base no nome genérico da resina. Pigmentos, cargas e aditivos podem alterar a absorção, portanto a formulação real de produção é importante. TRUMPF: Marcação a Laser em Plásticos
- Ignorar a camada abaixo de um revestimento. Uma marca superficial de aparência limpa ainda pode ser inaceitável se o processo tiver atingido um substrato, condutor, filme de barreira ou revestimento funcional abaixo dela.
- Validar apenas um parâmetro perfeito. Uma configuração bem-sucedida prova que uma marca pode ser feita. Ela não prova que o processo é robusto contra variação normal de foco, posição da peça, lote de material, condição da superfície ou demanda de ciclo.
- Ignorar as emissões porque o processo não tem tinta nem consumível químico. A interação laser-material em si pode gerar partículas e produtos de decomposição gasosos. Uma avaliação da NIOSH sobre marcação a laser encontrou emissões dependentes do material e demonstrou controle eficaz usando ventilação exaustora local. Esse estudo utilizou um processo com CO2, portanto suas concentrações medidas não devem ser transferidas para um sistema UV; sua relevância aqui é a necessidade mais ampla de avaliar emissões da combinação real de material/processo. NIOSH: Avaliação de Exposição à Marcação a Laser
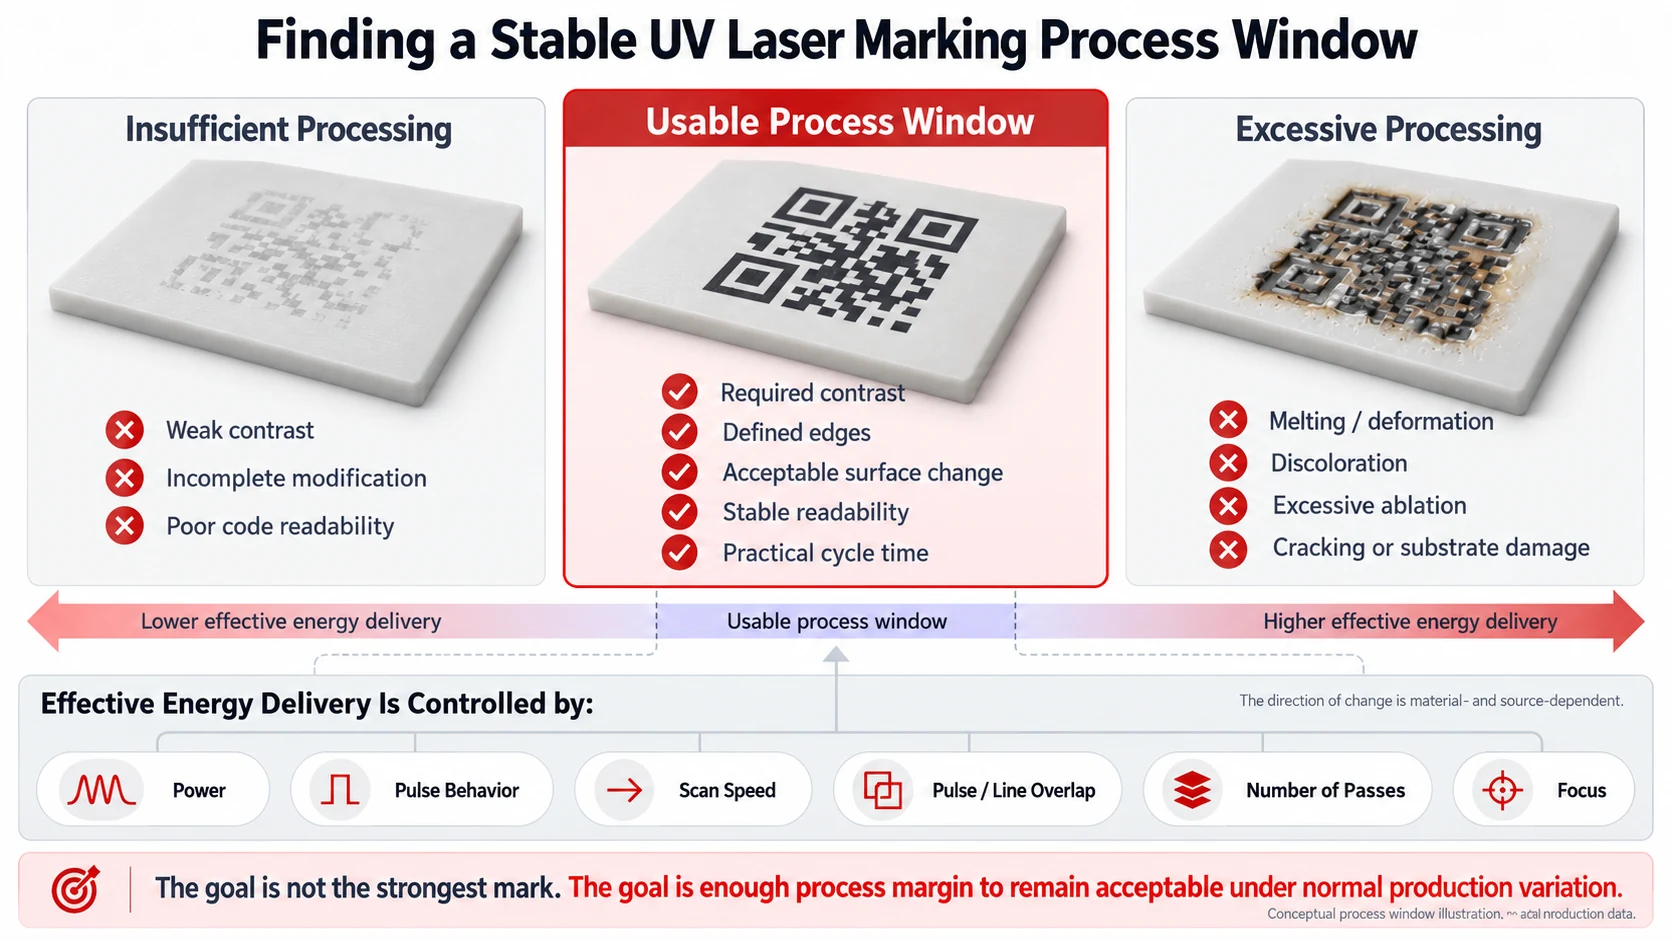
Não usar consumíveis não significa ausência de emissões do processo.
UV vs Fibra vs CO2: Como as Tecnologias Diferem?
Uma comparação inicial deve explicar por que uma tecnologia merece ser testada primeiro, em vez de fingir que um comprimento de onda sempre vence.
| Requisito | UV | Fibra | CO2 |
|---|---|---|---|
| Plástico formulado termossensível | Frequentemente um forte candidato | Depende fortemente da formulação | Depende da absorção do polímero |
| Código muito pequeno / detalhe fino | Candidato forte quando a óptica e a resposta do material favorecem | Também pode alcançar marcação fina | Normalmente não é selecionado principalmente pelo tamanho mínimo de detalhe |
| Marcação de rotina em metal nu | Possível, mas muitas vezes não é a primeira escolha | Normalmente uma forte primeira escolha | Normalmente pouco adequado |
| Gravação profunda em metal | Geralmente adequação fraca | Geralmente o candidato mais forte | Pouco adequado |
| Trabalho com revestimento fino / camada seletiva | Muitas vezes vale a pena testar | Depende da aplicação | Depende da aplicação |
| Processamento fino de vidro / cerâmica | Muitas vezes vale a pena testar | Depende do material e do processo | Depende do material e do processo |
| Madeira / papel / couro | Casos especializados | Geralmente não é a primeira escolha | Primeira escolha comum |
Esta tabela intencionalmente não é uma comparação completa. Para uma decisão mais aprofundada lado a lado, consulte Marcação a Laser de Fibra vs UV e Marcação a Laser UV vs CO2. Esses guias devem trazer a comparação mais aprofundada em vez de duplicá-la aqui.
Como Você Decide se o UV É Adequado para Sua Aplicação?
Uma sequência de seleção útil começa com a falha que você deve evitar, não com o catálogo de lasers.
- Identifique o material real e a estrutura da superfície. Plástico, vidro ou metal revestido raramente é suficiente quando o requisito de marcação é exigente.
- Defina o resultado exigido em termos mensuráveis. Espera-se que o processo crie contraste, remova um revestimento, produza uma reentrância rasa, atinja um tamanho mínimo de célula de código ou mantenha uma aparência superficial específica?
- Identifique o resultado inaceitável. Exemplos incluem fusão, deformação, trincas, exposição do substrato, perda de legibilidade do código, profundidade de gravação excessiva, tempo de ciclo ruim ou danos a uma camada funcional.
- Pergunte se 355 nm cria mais separação entre a resposta exigida e a resposta inaceitável. Se criar, o UV tem uma razão técnica para estar na seleção. Se não criar, outro comprimento de onda pode fornecer o mesmo resultado de produção de forma mais simples.
- Só então finalize a configuração do sistema. A classe de potência, o campo de marcação, a óptica, o resfriamento, o manuseio, a visão, a automação e a configuração da máquina devem seguir a decisão da aplicação, e não precedê-la.
Essa ordem evita um erro comum: escolher primeiro uma máquina UV de 3 W, 5 W ou 10 W e depois tentar fazer com que a aplicação se encaixe na classe de potência adquirida.
Como uma aplicação de marcação a laser UV deve ser testada?
Um teste de amostra útil deve estabelecer uma janela de processo, e não produzir uma única fotografia atraente.
O teste deve começar com o material de produção real sempre que possível. Para polímeros, isso significa o grau e a cor reais. Para componentes revestidos, isso significa a pilha real de revestimento/substrato. Para embalagens, isso significa a construção multicamadas real.
Antes de alterar as configurações do laser, defina o alvo e os critérios de falha.
Para uma marcação Data Matrix, por exemplo, as saídas úteis podem incluir contraste, geometria da célula, legibilidade pelo scanner, qualidade da borda, danos à superfície e tempo de ciclo.

As variáveis podem então ser alteradas de forma controlada. O ponto importante é não transformar a página em uma receita universal de parâmetros. Diferentes fontes de UV têm características de pulso diferentes, e diferentes materiais podem deslocar substancialmente o limiar relevante.
Em vez disso, o teste deve estabelecer relações como:
- o aumento da energia depositada melhora o contraste até certo ponto, mas além desse ponto começam os danos à superfície;
- a redução da velocidade de varredura melhora a remoção, mas o calor acumulado ou o tempo de ciclo se torna inaceitável;
- alterar o foco altera a densidade de energia o suficiente para que a qualidade da marca se torne sensível à variação normal da altura da peça.
Um teste robusto procura deliberadamente ambos os lados da janela.
Região aceitável: o processo atende ao requisito da marca.
Limite de falha: o processo começa a produzir danos inaceitáveis, baixa legibilidade, instabilidade ou tempo de ciclo.
A distância entre eles geralmente é mais informativa do que a aparência da melhor amostra individual.
O que deve ser verificado antes que um processo de marcação UV seja aprovado?
A aprovação final deve responder a três perguntas diferentes.
O laser criou a marca necessária? Isso inclui contraste, dimensões, legibilidade do código, aparência da superfície, profundidade quando relevante e qualquer requisito visual definido pelo cliente.
Ele evitou efeitos colaterais inaceitáveis? Isso inclui fusão, rachaduras, danos ao substrato, distorção, resíduos, ablação excessiva, rompimento do revestimento, contaminação ou alterações que possam afetar a função.
O resultado pode permanecer estável em produção? Isso significa verificar várias peças e variações realistas no lote de material, posição da peça, altura focal, condição da superfície, manuseio e velocidade de produção.
A durabilidade também deve corresponder ao ambiente real de serviço. Uma marca que passa na inspeção visual inicial ainda pode falhar após abrasão, limpeza, exposição química, calor, esterilização ou outras condições específicas da aplicação.
Para identificação legível por máquina, a capacidade de leitura deve ser medida, e não avaliada visualmente.
Para processamento de polímeros, revestimentos, adesivos ou filmes, exaustão de fumos e partículas deve ser avaliada como parte do sistema, em vez de ser adicionada apenas depois que a produção começa.
Portanto, a decisão de aprovação não é simplesmente se o laser UV consegue fazer a marca. É se o processo UV consegue repetidamente fazer uma marca aceitável na velocidade de produção, preservando a peça e permanecendo dentro dos limites exigidos de processo e segurança.
Perguntas Frequentes Sobre Marcação a Laser UV
A marcação a laser UV realmente não produz calor?
Não. Marcação a frio é uma forma abreviada útil para se referir a um processo que pode reduzir a influência térmica indesejada em aplicações adequadas. Não deve ser interpretada como ausência de calor. Estudos publicados sobre polímeros com 355 nm mostram que mecanismos fotoquímicos e fototérmicos podem ambos contribuir, dependendo do material e do regime de processamento. ScienceDirect: Estudo de Processamento de Poliimida com 355 nm
Um laser UV pode marcar metal?
Sim, mas capacidade e adequação são questões diferentes. O UV consegue processar metais selecionados e superfícies metálicas revestidas, mas a identificação convencional em metal nu e, principalmente, a gravação profunda muitas vezes tornam os lasers de fibra uma opção de produção mais vantajosa.
Mais potência UV é sempre melhor?
Não. Uma potência disponível maior pode aumentar a produtividade quando a aplicação consegue usá-la, mas não melhora automaticamente a definição de detalhes nem reduz danos. A classe de potência correta deve ser selecionada depois que a janela de processo utilizável do material for compreendida.
O UV é sempre mais preciso que a fibra?
Não. O curto comprimento de onda de 355 nm confere ao UV uma vantagem fundamental de focalização em condições ópticas comparáveis, mas o tamanho real do spot também depende da qualidade do feixe, do diâmetro do feixe, da distância focal e da aberração, enquanto a marca final também depende da resposta do material. Edmund Optics: Relações entre Expansor de Feixe de Laser e Foco
Por que duas peças feitas do mesmo plástico podem ser marcadas de forma diferente?
Porque a família nominal do polímero não descreve a resposta óptica completa. Pigmento, corante, carga, negro de fumo, pacote de retardante de chama, aditivo a laser e outras mudanças de formulação podem alterar a absorção e, portanto, mudar o resultado da marcação. TRUMPF: Marcação a Laser em Plásticos
O principal motivo para escolher a marcação a laser UV não é que 355 nm seja mais recente, mais frio, mais preciso ou mais caro.
A razão é que um comprimento de onda mais curto pode alterar três partes do processo ao mesmo tempo: como o material absorve o feixe, com que precisão a energia pode ser entregue, e até que ponto a resposta desejada do material pode ser separada de um mecanismo de dano indesejado.
Essa vantagem é mais forte quando a aplicação combina detalhes finos com uma tolerância estreita a danos térmicos ou estruturais. Ela se torna mais fraca quando o trabalho envolve principalmente remoção profunda de material, marcação convencional de metais ou outro processo em que um comprimento de onda diferente já oferece uma janela operacional mais ampla e mais produtiva.
A decisão final deve seguir este caminho: material real → marca exigida → falha inaceitável → interação comprimento de onda/material → requisito óptico → validação da janela de processo → tempo de ciclo → aprovação de produção.
Análise de Aplicação
Precisa confirmar se o UV de 355 nm é adequado para o seu material?
Envie o material real, a marcação necessária, as condições de falha inaceitáveis e a meta de produção para uma análise técnica antes de finalizar a configuração do laser.