
MOPAファイバーレーザー技術
MOPAは、UVやCO₂のような独立したレーザー波長ファミリーではありません。産業用レーザーマーキングでは、この用語は通常、従来のQスイッチ式ファイバー光源よりもパルス幅および関連するパルス挙動をプロセスエンジニアがより細かく制御できるパルスファイバーレーザーアーキテクチャを指します。.
この区別が重要である理由は、マーキング品質は平均ワット数だけで決まるわけではないからです。2つのファイバー光源が同じ近赤外波長範囲で動作し、定格平均出力が同程度であっても、パルスエネルギー、パルス幅、繰り返し周波数、ピークパワー挙動、および許容される運転条件の組み合わせが異なるため、同じ表面に対して異なる相互作用をします。.
したがって、MOPAの実用的価値は、それが普遍的に「より優れたファイバーレーザー」であるという点にあるのではありません。その価値は、求められる結果が、エネルギーが材料表面にどのように到達し、表面を改質するかを制御することに依存する場合に、より広いプロセス開発の余地が得られることにあります。.
これは、ステンレス鋼のカラー効果、適切な陽極酸化アルミニウムへの暗色マーキング、特定のプラスチック、薄肉部品、コーティング、その他の外観または熱に敏感な用途で重要になる可能性があります。従来のQスイッチファイバープロセスですでに必要なコントラスト、深さ、スループット、再現性が得られている場合、実用的な価値はほとんど加わらない可能性があります。.
したがって、選定における中心的な問いは、MOPAがより先進的かどうかではなく、求められるマーキング結果が、MOPAが提供する追加のパルス制御範囲を実際に必要とするかどうかです。.
MOPAファイバーレーザーとは何か?
MOPAの略称は Master Oscillator Power Amplifier(主発振器電力増幅器).
MOPAアーキテクチャでは、主発振器が定義された光学特性を持つ低出力のシード信号を生成し、増幅段がその信号を必要な出力レベルまで増幅します。重要な点は、パルス生成と最終的なパワー増幅が分離されていることです。
Coherent社によるMOPA技術の説明も 同様にこのアーキテクチャを説明しています:発振器がレーザー信号の重要な特性を定め、増幅器は必要な信号特性を維持しながら出力パワーを高めます。
したがって、MOPAが表すのはアーキテクチャであり アーキテクチャ、波長ではありません。MOPAアーキテクチャは、産業用ファイバーマーキング以外にも存在し得ます。しかし、マーキングマシン市場では、「MOPAレーザー」という用語は通常、近赤外領域、一般に約1064 nmで動作するパルスファイバー光源を指します。
したがって、MOPAマーキングレーザーは依然として ファイバーレーザー. これが、人気のある検索フレーズ「MOPA 対 ファイバーレーザー」が技術的に不正確である理由です。産業用マーキングでは、より有用な比較は通常 MOPAファイバーレーザー 対 従来のQスイッチファイバーレーザー.
どちらの技術もほぼ同じ波長ファミリーで動作でき、どちらも多くの金属を効果的にマーキングできます。重要な違いは、パルスがどのように生成されるか、およびその挙動を制御するためにプロセスエンジニアがどれほどの自由度を持つかです。.
MOPAファイバーレーザーはどのように動作しますか?
従来のQスイッチファイバーレーザーでは、エネルギーは利得媒質に蓄積され、Qスイッチングによって短パルスとして放出されます。パルス幅、パルス形状、ピークパワーの挙動は、光源の設計と動作点に関係しています。したがって、すべてのQスイッチ光源が完全に固定された単一のパルス幅を持つと言うのは単純すぎます。より正確な違いは、その実用的なパルス制御範囲が一般により制約されているという点です。.
MOPAアーキテクチャでは、まずシードパルスを生成し、その後で増幅します。パルス生成と最終増幅が分離されているため、マーキング用途向けのMOPA光源は、選択可能なパルス幅と動作条件の組み合わせをより広い範囲で提供できるように設計できます。
Coherentのレーザーマーキング技術概要は、 Qスイッチ型パルスファイバー光源とMOPAパルスファイバー光源を、主にこのパルス挙動の違いによって区別しています。重要な実用的帰結は、単にオペレーターが「より多くの設定」を得るということではありません。エンジニアは、使用可能なプロセスウィンドウを確立するためのより広いパラメータ空間を得られます。
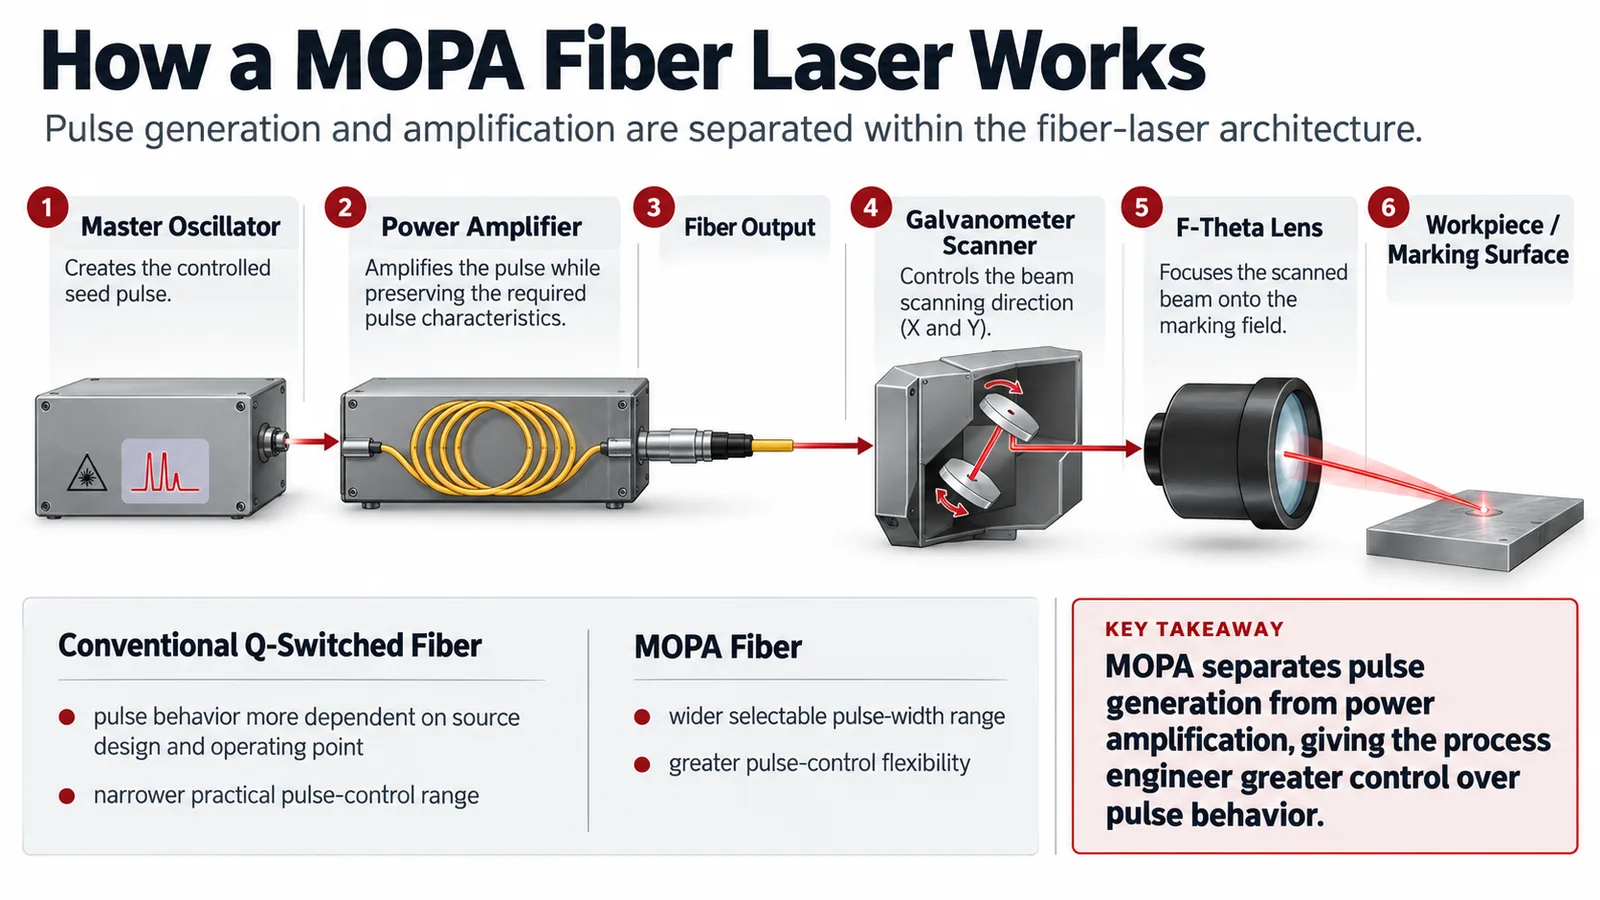
これはまた、なぜ MOPA 「MOPA」という語だけでは機械の能力を完全に説明できないのかを説明しています。2つのMOPA光源は、公称平均出力が同程度であっても、パルス幅範囲、繰り返し周波数の上限、パルスエネルギー特性、ビーム品質、および許容される動作の組み合わせが異なる場合があります。
技術的な比較においては、したがって有用な問いは「これはMOPAレーザーか?」だけではなく、 どのMOPA光源が搭載されているのか、そしてその光源が実際にどのような動作範囲を提供するのか、という点でもあります。.
レーザーマーキングにおいてパルス幅と周波数が重要になるのはなぜか
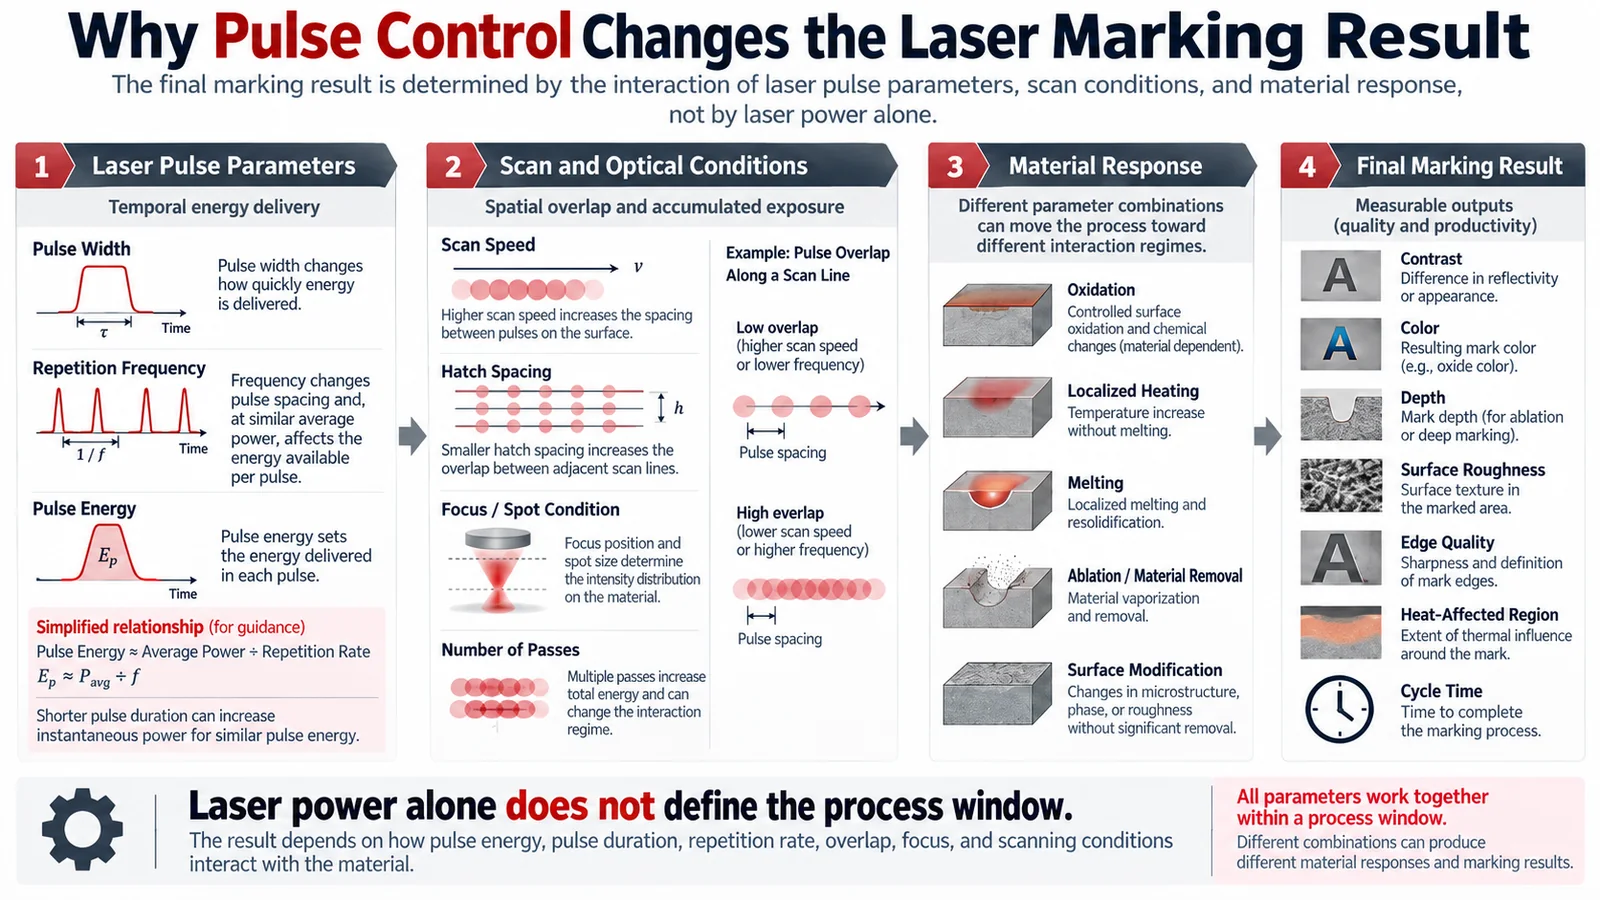
これがMOPAの背後にある重要な技術的概念です。パルスレーザーはエネルギーを連続的に出力するのではなく、離散的なパルスとして出力します。材料の応答は、各パルスがどれだけのエネルギーを運ぶか、パルスがどれだけ持続するか、パルスがどのくらいの頻度で到達するか、そしてスキャナがワークピース上を移動する間にそれらのパルスがどのように重なり合うかによって決まります。
規則的なパルス列では、パルスエネルギーは次のように近似できます:
パルスエネルギー = 平均出力 ÷ 繰り返し率
この関係は、次の文献でも説明されています: RP Photonicsのパルスエネルギーに関する参考資料, 。これは、繰り返し周波数を単独の設定として扱えない理由を直ちに示しています。平均出力が同程度のまま繰り返し率が増加すると、個々のパルスで利用できるエネルギーは一般に減少します。同時に、1秒あたりに放出されるパルス数は増えています。.
パルス幅はエネルギーの供給方法を変える
パルス持続時間は、各パルスがエネルギーを放出する時間を決定します。一次近似の考え方として、同程度のパルスエネルギーをより短い時間で供給すると、より長い時間で供給する場合よりも高い瞬時出力が生じます。実際のピーク出力は依然としてパルス形状と光源設計に依存するため、この関係は万能な装置仕様としてではなく、プロセスを理解するために用いるのが最適です。.
材料表面では、パルス条件を変えることで、急速な局所加熱、熱拡散、酸化膜形成、溶融、材料除去、コーティング改質、表面損傷の間のバランスが変化し得ます。.
「短いパルスは熱が少ない」という一般的な説明が不十分である理由はここにあります。高いパルスエネルギー、大きなパルス重なり、遅い走査、狭いハッチ間隔、または複数回のパスで短いパルスを動作させると、それでもかなりの蓄積加熱が生じる可能性があります。逆に、長いパルスが特定の熱マーキング機構にまさに必要なものである場合もあります。.
したがって、エンジニアリング上の目的はパルス幅を最小化することではありません。特定することです どのパルス領域が、許容できない損傷境界を越えることなく、必要な表面応答を生み出すか.
周波数はパルスエネルギーとパルス間隔を変化させる
繰り返し周波数は1秒あたりに何発のパルスが放出されるかを決定しますが、工作物上での結果はスキャナの動きにも依存します。走査速度が変わらないまま周波数が増加すると、同じ距離に沿ってより多くのパルスが照射されます。パルス間隔は小さくなり、重なりは増加します。.
これは、プロセスがより均一な蓄積加熱や連続しているように見える表面改質を必要とする場合に役立ちます。重なりが大きくなりすぎると、過剰な熱を生じることもあります。平均出力がほぼ一定の場合、周波数を上げると個々のパルスで利用可能なエネルギーも減少します。.
したがって、周波数はプロセスの時間的および空間的な特性の両方を変化させます。これが、「より暗いマークを得るには周波数を上げる」や「熱を抑えるには最短パルスを使う」といった指示が、他のプロセス条件がなければ信頼できるエンジニアリングルールにならない理由です。.
パラメータレベルでより詳しい説明については、次を参照してください パルス幅と周波数ガイド.
スキャン速度、ハッチ、フォーカス、パスがプロセスウィンドウを完成させる
パルス幅と周波数は光源の挙動を表しますが、それらのパルスがワークピース全体にどのように分配されるかはスキャナと光学系によって決まります。スキャン速度を下げると、通常、所定の経路に沿って照射されるパルス数が増加します。ハッチ間隔を狭めると、隣接するフィルライン同士の重なりが増加します。追加のパスはさらに照射を蓄積し、一方でフォーカスとレンズの選択はスポット状態と局所的なエネルギー密度に影響します。
したがって、有用なエンジニアリングチェーンは次のとおりです。
パルス幅 + 繰り返し周波数 + パルスエネルギー → 時間的なエネルギー供給
組み合わせ:
スキャン速度 + ハッチ間隔 + 焦点 + パス → 空間的な重なりと累積照射
これらが相まって、酸化、加熱、溶融、アブレーション、コーティング応答、その他の表面メカニズムの間のバランスを決定します。次にこれらのメカニズムが、コントラスト、色、深さ、粗さ、エッジ状態、熱影響、サイクルタイムなどの実用的な出力を決定します。.
この相互作用こそが、MOPAが有用である本当の理由です。より広いパルス制御範囲は、エンジニアに探索できる組み合わせをより多く与えますが、堅牢なプロセスウィンドウであれ不安定なものであれ、それを生み出す方法も増やします。.
MOPAファイバーレーザーの利点とは?
MOPAの主な利点は プロセスの柔軟性。従来のQスイッチファイバ光源は、多くの産業用マーキングタスクをすでに非常にうまく実行できます。求められる結果が、単に十分なレーザーエネルギーが利用できるかどうかではなく、パルスが表面とどのように相互作用するかに敏感な場合、MOPAは価値を持ちます。
より広いパルス制御範囲は、外観に敏感なプロセスで特に役立ちます。顧客は、通常の彫刻ではなく制御された暗色マークを求めたり、従来の識別マークではなく着色したステンレス鋼表面を求めたりする場合があります。プラスチック部品では、過度の溶融や発泡を伴わずに強いコントラストが必要になる場合があります。薄い部品やコーティングされた部品では、目に見える熱損傷がほとんど許されない場合があります。
このような状況では、追加のパルス範囲により、エンジニアはパルスエネルギー、パルス幅、蓄積加熱、表面改質の関係を調整する方法が増えます。
同じ柔軟性は、混在生産環境では価値がある場合があります。1つの確立されたマークを1つの一貫した材料で行う工場では、非常に広い調整範囲から得られる利点はほとんどないかもしれません。複数の合金、コーティング、プラスチック配合、外観要件を処理するジョブショップやOEMサプライヤーは、同じプラットフォーム上で複数の異なるプロセスウィンドウを確立できることから、かなり大きな価値を得られます。.
したがって、有用な利点は「MOPAがより良いマークを生成する」ということではありません。それは、 MOPAが、厳しい受入要件を満たすプロセスを見つけるためのより多くの方法をエンジニアに与えることです。.
MOPAファイバーレーザーの限界は何ですか?
MOPAを有用にするより広いパラメータ範囲は、その主な限界の1つも生み出します。柔軟性が高いということは、プロセス開発作業が増えるということです。.
パラメータ空間が大きいほど、適切な動作ウィンドウを見つける機会は増えますが、安定した生産には適さないのに魅力的なサンプルを生成し得る組み合わせも増えます。ある設定は、優れたコントラストを生み出しながら、速度が遅すぎたり、焦点変動に敏感すぎたり、表面に対して攻撃的すぎたり、材料バッチ間で一貫性がなさすぎたりする可能性があります。.
また、MOPAシステムは一般に、基本的なQスイッチファイバーシステムよりも価格プレミアムがあります。そのプレミアムは、追加のパルス制御範囲が実際の製造要件を解決する場合にのみ価値を生みます。安定したシリアル番号、ロゴ、QRコード、または確立された金属マーキングプロセスにとっては、従来のファイバーで既に必要な品質とスループットが得られているかもしれません。.
また、MOPAは、より多くのパルス制御を提供するからといって、単純により深く彫刻すると想定すべきではありません。深彫りは、パルスエネルギー、平均出力、スポット状態、材料、パルス挙動、オーバーラップ、走査戦略、パス数、除去効率、許容サイクルタイムを含む完全な除去プロセスに依存します。一部の彫刻タスクでは、適切なQスイッチ光源の方がより効率的なソリューションであり続けることがあります。.
最も重要なのは、MOPAは誤った波長の選択を補正できないということです。パルス制御が変えるのは、 どのように 光源波長でエネルギーがどのように供給されるかであり、基盤となる波長と材料の相互作用を変えるものではありません。近赤外線がその材料に適していない場合、または許容できない熱影響を引き起こす場合には、UVまたはCO₂の方がより適切な手段となる可能性があります。
MOPAレーザーマーキングに適した材料は?
産業用MOPAファイバー光源は、近赤外ファイバーレーザーがすでに幅広い金属表面と効果的に相互作用するため、多くの金属にとって自然に有力な候補となります。
ある材料がMOPAでマーキング可能であることは、その材料がMOPAを必要とするという意味ではありません。
ステンレス鋼
ステンレス鋼はこの違いを明確に示しています。通常のシリアル番号、ロゴ、刻印された識別マークは、従来のファイバーレーザーで効率的に生成できることがよくあります。要件が制御された色、特定の暗い外観、または別の表面に敏感な効果に変わると、パルス挙動がはるかに重要になります。.
ステンレス鋼におけるレーザー誘起着色は、単純な材料除去ではなく、表面改質と酸化膜形成を伴います。. ステンレス鋼のナノ秒レーザー着色に関する査読付き研究 では、得られる色が酸化膜の特性と、出力、走査速度、パルス幅、繰り返し周波数、表面状態などの変数の相互作用に依存することが示されています。.
実用的な教訓は、ステンレス鋼の色はパルス幅だけで制御されるものではないということです。MOPAは、必要な熱プロセスと酸化プロセスを確立するためのより多くの変数を提供しますが、合金、仕上げ、清浄度、焦点、走査戦略、および合否判定方法は依然として結果に影響を与えます。.
アルミニウムと陽極酸化アルミニウム
裸のアルミニウムと陽極酸化アルミニウムは、異なるプロセス課題として扱うべきです。従来のプロセスでは陽極酸化層を除去または改質する可能性がありますが、暗色MOPAプロセスは、適切な陽極酸化条件とプロセス条件下で暗い表面外観を生み出すように開発でき、その作業を単なる通常のコーティング除去として扱う必要はありません。.
Trotecの陽極酸化アルミニウム向けアプリケーションガイダンス また、陽極酸化層や表面仕上げは多様であるため、公開されている設定は実際のワークピースに合わせて調整する必要があるという重要な点も指摘している。.
これは、「アルミニウム」が完全なプロセス仕様ではない理由の良い例である。有用な説明は、より正確には、未処理または陽極酸化処理済みのアルミニウム、表面仕上げ、陽極酸化層の状態、および必要な最終外観である。.
その他の金属
炭素鋼、合金鋼、チタン、およびその他多くの金属は、従来のファイバーレーザーマーキングとすでに互換性がある。MOPAがより重要になるのは、狭い熱公差、外観要件、薄い形状、コーティングの保全、特殊なコントラスト目標、または同一機で複数の異なるマーキングモードを実行する必要など、追加の制約が導入される場合である。.
通常の識別や単純な彫刻では、MOPAアーキテクチャ自体が実用的な利点をほとんどもたらさない可能性がある。.
選択されたプラスチック
プラスチックにはより慎重さが必要である。というのも、ポリマー名だけではレーザー応答を予測できないからである。たとえば、どちらもABSと記載されている2つの部品は、異なる顔料、充填剤、難燃剤、またはレーザー感受性添加剤を含む可能性があり、したがって同じ近赤外プロセスに対して異なる反応を示し得る。.
配合に応じて、可視マークは炭化、発泡、局所的な溶融、添加剤を介した変色、または別の材料応答に起因する場合がある。MOPAは、材料がすでにファイバー波長に応答するが、プロセスが熱、コントラスト、または表面の乱れに対するより大きな制御を必要とする場合に有用になり得る。.
本当の問題が近赤外相互作用の不良または過度の熱損傷であるなら、MOPAパラメータの最適化を続けるよりも、UVに変更する方がより大きな価値を提供する可能性がある。.
どのアプリケーションがMOPAパルス制御から最も恩恵を受けるか?
最も効果を発揮するMOPAアプリケーションは、通常、材料名だけで定義されるものではありません。それらは、要求される合格結果が表面応答メカニズムの制御に強く依存するアプリケーションです。
ステンレス鋼のカラーマーキング
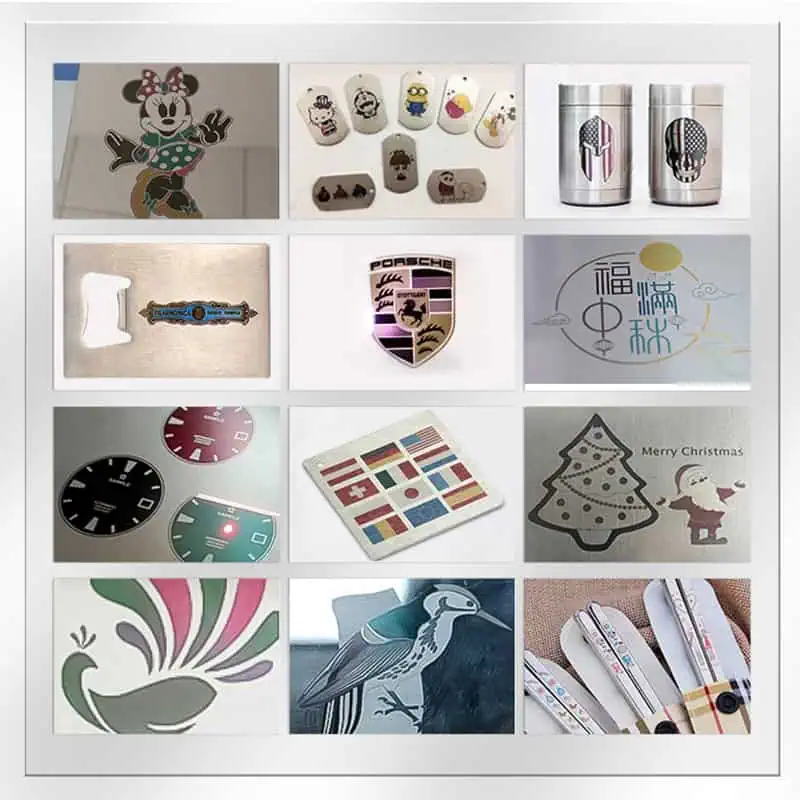
ステンレス鋼へのカラーマーキングは、レーザーが鋼をマーキングできるかどうかという単純な問題ではなく、プロセスウィンドウの問題です。目に見える結果は表面改質と酸化層の挙動に依存し、それらはさらに、走査中に形成される完全な熱履歴に依存します。
これは、他のユーザーの「青いステンレス」パラメータセットをコピーしても多くの場合失敗する理由を説明しています。表示上のパルス幅と周波数が同じでも、光源モデル、レンズ、焦点、合金、表面仕上げ、パワー、速度、またはハッチ戦略が変われば、同じワークピース応答を保証するものではありません。
エンジニアリング上の目的は、見栄えのよい着色正方形を1つ作ることではありません。確立すべきは、 再現可能なカラープロセスウィンドウであり、 現実的な生産変動下でも許容され続けるものです。
陽極酸化アルミニウムへの暗色マーキング
MOPAは、適した陽極酸化アルミニウム表面に濃い暗色の外観を付与することが目的である場合にも役立ちます。これは、単に陽極酸化層を除去して下地金属を露出させることと混同しないでください。目指す表面メカニズムと視覚的結果は異なります。
したがって、有用なプロジェクト定義は「黒いアルミニウム」ではありません。どのアルミニウム表面を加工しているのか、どの陽極酸化層またはコーティング層が存在するのか、そして目標がコーティング除去、化粧的な黒い外観、機械可読コントラスト、その他の定義済み結果のどれであるかを明記すべきです。
厳しい熱的制約下でのプラスチックマーキング
特定のプラスチックでは、過度の溶融、発泡、エッジ損傷、変形を起こさずに強いコントラストを実現する必要がある場合、追加のパルス制御範囲が役立ちます。ただし、MOPAは可能な手段の一つにすぎません。
ポリマー自体が近赤外波長に十分に反応しない場合は、UVの方が適している可能性があります。これはパルス幅の問題ではなく、波長選択の問題です。.
薄型および外観に敏感な部品
電子機器の筐体、薄板部品、装飾用金具、コーティング部品、その他の外観に敏感なワークピースは、過度の加熱によって変色、変形、表面の膨れ、コーティング損傷が生じるような場合に有利となり得ます。.
ここでもまた、短いパルス幅それ自体が解決策ではありません。短いパルスは、過剰なオーバーラップ、低速スキャン、または繰り返しパスと組み合わさると、依然として相当な蓄積熱を生じさせる可能性があります。プロセスは、総エネルギー供給パターンから判断しなければなりません。.
微細な識別マーク
小さなデータマトリクスコード、QRコード、微細な文字、高密度グラフィックスは、小さなエッジやモジュールを劣化させずにコントラストを実現する必要がある場合、制御されたプロセスウィンドウの恩恵を受けることができます。.
MOPAは材料応答を制御するための追加変数を提供できますが、不適切な光学系、誤った焦点、不十分な治具、不安定な位置決め、または光学・走査システム全体に対して小さすぎる特徴を補うことはできません。.
知っておくべきリスク、注意事項、よくある間違いとは?
MOPAのより広いパラメータ空間により、規律あるプロセス開発はより重要になるのであり、決して重要性が下がるわけではない。.
システムを理解せずにパラメータレシピをコピーすること
最もよくある間違いの1つは、公開された設定をそのまま転用可能なレシピとして扱うことです。「8 ns、200 kHz、1500 mm/s」のような値は、それが開発された光源、出力、レンズ、材料、焦点、ハッチ、走査条件の範囲内でのみ意味を持ちます。.
異なるMOPA光源は、同じ表示パルス幅と周波数でも、異なるパルスエネルギーやパルス形状を出力する場合があります。異なるレンズはスポット条件を変え、異なる陽極酸化層やポリマー配合は材料応答を変えます。.
したがって、有用な公開設定は、 管理された試験のための出発点となる参考値として扱うべきであり、製造上の保証値ではありません。
一度にあまりに多くの変数を変更すること
ランダムな調整はもう一つのよくある問題です。パルス幅、周波数、出力、スキャン速度、ハッチ間隔がすべて同時に変化し、マークが突然濃くなった場合、作業者は魅力的なサンプルを見つけたかもしれませんが、プロセスがなぜ改善したのかについてはほとんど何も学んでいません。
より良い方法は、特定のエンジニアリング上の問いを念頭に置いて変数を変更することです。たとえば、表面が溶けている場合、エンジニアは過剰なパルスエネルギーと、大きなオーバーラップによって生じる蓄積熱とを区別する必要があるかもしれません。次に、周波数、パルス幅、速度、ハッチを、それらの原因を区別するのに役立つ形で調整できます。
これは、偶然うまくいった設定の寄せ集めではなく、プロセスに関する知見を生み出す。
最短パルスを最も安全なパルスとみなすこと
最小パルス幅が自動的に最適な設定になるわけではない。より短いパルスはピークパワーの挙動を変え、個々のパルス中に熱拡散に使える時間を短縮し得るが、全体的な熱挙動は依然として繰り返し周波数、パルスエネルギー、スキャン速度、オーバーラップ、ハッチ間隔、パス数に依存する。
目標は、可能な限り短いパルスではない。目標は、許容できるプロセスマージンを保ちながら、必要な材料応答を引き出すパルス領域である。
すべてのMOPA光源が同等だと仮定する
「30 W MOPA」のような仕様は不完全です。2つの30 W MOPA光源は、パルス幅範囲、繰り返し周波数の上限、パルスエネルギー、ビーム特性、使用可能な動作の組み合わせが異なることがあります。
これは、異なる機械サプライヤーからの見積もりを比較する際に特に重要になります。2台の機械が同等の加工能力を持つとみなす前に、光源メーカーと正確なモデルを確認する必要があります。
表面のばらつきを無視する
レーザーマーキングは表面プロセスであるため、表面の変動が重要です。陽極酸化処理、コーティングの化学組成、研磨、ブラシ加工、酸化、汚染、油分、洗浄状態、またはサプライヤーの状態の変化は、基材の呼称が変わらなくてもマークを変化させる可能性があります。.
これが、別のサプライヤーからの試験片が一般的な実現可能性を証明できる一方で、生産部品について誤った自信を与え得る理由です。.
成功したサンプルを生産検証と混同すること
視覚的に成功したマークは、その特定の条件下で必要な効果を生成できることを示します。それは、プロセスが焦点ずれ、材料ロットのばらつき、生産時のハンドリング、部品温度、長時間運転、または要求される生産サイクルタイムに対して耐性があることを証明するものではありません。.
良いサンプルは実現可能性を実証します。生産プロセスは再現性を実証します。.
反射性材料とシステム保護
アルミニウム、銅、真鍮、金、銀などの反射性金属は、反射された光エネルギーがレーザー光源に向かって戻る可能性があるため、システムに関する追加の検討事項を生じさせることがあります。その重要性は、材料、表面仕上げ、光源アーキテクチャ、光学系、プロセス条件によって異なります。.
したがって、要求の厳しい反射性材料用途では、すべてのファイバー光源が同等の保護を提供すると想定するのではなく、光源の互換性と戻り反射保護を確認する必要があります。.
レーザー安全性と排気
MOPAは、高出力産業用レーザーマーキングに関連する基本的な安全責任を変えるものではありません。直接または反射したレーザー放射は、眼や皮膚に重大な危険をもたらす可能性があり、一部のマーキングプロセスでは、空気中の粒子、煙、蒸気、またはコーティング分解生成物が発生する可能性があります。.
OSHAのレーザー危険性に関するガイダンス 高出力レーザー使用に関連するリスクとして、直接および反射ビームへの曝露、火災危険、レーザーによって生成される空気中の汚染物質を特定しています。.
機械エンクロージャー、インターロック、アクセス制御、視認保護、排気、および火災リスク制御は、実際のシステムとプロセスに基づいて決定する必要があります。関連するガイダンスについては、Zhuorui Laserの レーザー安全&コンプライアンスリソースを参照してください。.
MOPA対Qスイッチファイバーレーザー:違いは何ですか?
これは最も重要な直接比較です。両方のシステムは同じパルスファイバーレーザーファミリーに属することがあるためです。違いは主に波長ではありません。利用可能なパルス挙動と、その結果得られるプロセス開発の柔軟性にあります。
| 比較 | 従来型Qスイッチファイバー | MOPAファイバー |
|---|---|---|
| 技術ファミリー | パルスファイバレーザー | パルスファイバレーザー |
| 代表的なマーキング波長 | 1 µm付近 | 1 µm付近 |
| パルス発生 | Qスイッチ | 主発振器 + パワー増幅器 |
| パルス幅の挙動 | 光源設計と動作点への依存度がより高い | 適した光源では、より広い選択可能範囲 |
| 動作の柔軟性 | より制約が多い | より広いパルス/周波数調整ウィンドウ |
| 標準的な金属識別 | 強い | 強い |
| 従来の彫刻 | 適切な光源があれば強力 | 適切な光源があれば強力 |
| 外観に敏感なプロセス | 調整の自由度がより少ない | プロセス開発の柔軟性がより高い |
| ステンレス鋼の着色 | 適切な光源とプロセス条件の下で可能 | MOPAを評価する一般的な理由 |
| 陽極酸化アルミニウムへの暗色マーキング | 光源/プロセス依存 | 重要なMOPAアプリケーション |
| 選定されたプラスチック | 材料依存 | 近赤外応答が適している場合の、より大きなチューニングポテンシャル |
| パラメータ開発 | 通常はより簡単 | 認定すべき変数が多い |
| 一般的な機器コスト | より低い | より高い |
「メーカー」という言葉は より良い したがって、アプリケーションなしでは意味がありません。.
従来のステンレス鋼へのシリアル番号マーキングを考えてみましょう。要求が永続性、読み取り可能なコントラスト、短いサイクルタイム、安定した生産であるなら、Qスイッチファイバ光源ですでにすべての重要な基準を満たしている可能性があります。未解決のプロセス課題がなければ、追加のパルス柔軟性が生み出す価値はほとんどありません。.
次に、熱影響、色、表面状態、エッジ外観を厳しい公差内に収める必要がある薄肉ステンレス鋼部品への外観制御マークを考えてみましょう。この場合、追加のMOPAパルス制御範囲には明確なエンジニアリング上の目的があります。.
追加のパルス制御が要求を解決するときにMOPAを選びましょう。MOPAが上位製品として位置づけられているからではありません。.
より焦点を絞った並列比較による選定の議論については、次をご覧ください MOPA vs Qスイッチファイバーレーザー.
MOPA対UVおよびCO₂レーザー:波長がパルス制御より重要になるのはどのような場合か?
MOPA対Qスイッチは、主にファイバ技術内でのパルスアーキテクチャの比較です。MOPA対UVまたはCO₂は、波長も変わるため、異なります。.
| 技術 | 代表的な波長 | 主な選択ロジック |
|---|---|---|
| Qスイッチファイバー | ~1064 nm | 一般的な金属マーキングと彫刻 |
| MOPAファイバー | ~1064 nm | より広いパルス制御の柔軟性を備えたファイバー加工 |
| UV | ~355 nm | 微細加工と多くの熱に敏感な材料 |
| CO₂ | ~10.6 µm | 多くの有機材料およびポリマーとの強い相互作用 |
MOPA vs UV
材料が近赤外ファイバ波長にすでに良好に反応し、主な課題が熱履歴、表面外観、またはその他のパルスに敏感な効果の制御である場合、MOPAは評価するのに理にかなった技術です。.
しかし、問題が近赤外との相互作用の不良、または許容できない熱損傷である場合、波長そのものが制限要因となっている可能性があります。UVはポリマーやその他の敏感な材料と異なる形で相互作用することができ、不要な熱影響を抑えながら非常に微細なマーキングが必要な用途で広く使用されています。.
したがって、役立つ判断は「MOPAはUVより優れているか?」ではありません。それは アプリケーションが1064 nm付近でより大きなパルス柔軟性を必要としているのか、それともまったく異なる波長と材料の相互作用を必要としているのか. 。波長固有の背景については、次を参照してください: UVレーザーマーキング技術ガイド.
MOPA対CO₂
CO₂は大きく異なる赤外波長領域で動作し、多くの有機材料やポリマーと強く相互作用します。そのため、木材、紙、皮革、織物、および多くのアクリル系またはポリマー加工用途では、ファイバ技術ではなくCO₂が一般的に用いられます。.
波長と材料の相互作用がCO₂に大きく有利に働くのであれば、近赤外MOPA光源にパルスの柔軟性をさらに追加しても、根本的な問題は解決しません。 CO₂レーザーマーキング技術ガイドは その波長ルートについてより詳しく説明しています。
まず適切な波長ファミリーを選択し、次にそのファミリー内でパルス挙動を最適化してください。
アプリケーションに適したレーザーはどう選ぶか?
レーザーは、技術名から出発して前へ進むのではなく、求められる結果から逆算して選ぶべきです。有用な選定プロセスでは、まず実際の材料と表面、必要なマーク、許容できない欠陥、および生産目標を定義します。これらの要件を理解して初めて、光源アーキテクチャを比較する意味があります。
| アプリケーション要件 | 有力な初期候補 | 理由 |
|---|---|---|
| 鋼材への標準的なシリアル番号 | Qスイッチファイバー | 従来のファイバーで十分なことが多い |
| 一般的な金属への標準QRまたはデータマトリックス | Qスイッチファイバー | 追加のパルス柔軟性はほとんど価値を加えない可能性がある |
| ステンレス鋼の色効果 | MOPA | より広いパルス制御範囲は熱および酸化プロセス開発を支援する |
| 外観が重視される黒マーク | MOPA評価 | 追加のチューニングで使用可能なプロセスウィンドウを広げられる |
| 適切な陽極酸化アルミニウムへの濃い暗色マーク | MOPA | 確立されたMOPAアプリケーション |
| 有用な近赤外応答を持つが熱許容度が厳しい選定プラスチック | MOPA | パルス制御によりプロセスウィンドウが改善する可能性がある |
| 許容できない近赤外熱損傷を受けているプラスチック | UVと比較 | 波長が実際の制限である可能性がある |
| 熱感受性ポリマーの微細マーキング | UVは十分に検討する価値がある | 異なる吸収・加工挙動により、不要な熱影響を低減できる可能性がある |
| 木材、紙、革、または繊維 | CO₂ | 多くの有機材料にとって、より適した波長の選択肢 |
| 従来の金属深彫り | 除去要件に応じて選択されるファイバー | MOPAという呼称よりも、パルスエネルギー、出力、スポット条件、除去効率の方が重要 |
| 外観に敏感な要件がある異種金属加工 | MOPA | より広い運用上の柔軟性が、追加コストを正当化する場合があります。 |
一見単純に見える材料の説明でも、まったく異なる作業を隠していることがあります。たとえば「アルミニウムマーキング」は、裸のアルミニウムへの彫刻、基材を露出させるための陽極酸化被膜の除去、陽極酸化層内への暗いマークの形成、塗装アルミニウムへのマーキング、完成したハウジングへの機械可読コードの生成を意味する場合があります。.
したがって、選択の流れは次のとおりであるべきです:
材料と表面 → 必要なマーキング機構 → 許容限界 → 波長ファミリー → 光源アーキテクチャ → 出力と光学系 → 検証
このアプローチは、よくある購入時の過ちを防ぎます。それは、まず機械を選び、その後、将来のあらゆる用途をすでに購入した技術に無理に当てはめようとすることです。.
MOPAレーザーを購入する前に何を確認すべきですか?
MOPAが妥当な候補として特定されたら、購入はワット数の比較に還元されるべきではありません。意味のある調達レビューでは、レーザー光源とマーキングシステム全体の両方を対象にしなければなりません。.
| 確認すべきこと | なぜ重要か |
|---|---|
| レーザー光源のメーカーと正確なモデル | “「MOPA」だけではパルス能力は定義されない |
| パルス幅範囲 | 利用可能な時間制御範囲を決定する |
| 繰り返し周波数範囲と許容される組み合わせ | パルス幅と周波数は自由に組み合わせられるとは限りません |
| パルスエネルギー | 彫刻、除去、高強度プロセスにとって重要です |
| 平均出力 | 利用可能な加工能力に影響を与えますが、完全なプロセスウィンドウを定義するものではありません |
| ビーム品質 | 集光と達成可能なスポット特性に影響を与える |
| Fθレンズとマーキングフィールド | フィールドサイズと焦点距離はスポット状態とエネルギー密度に影響する |
| ガルボとフォーカスシステム | スキャン性能とプロセス再現性に影響 |
| 治具、回転軸、およびZ軸の要件 | 実部品上での位置決めとフォーカスの一貫性を判断する |
| コントローラーとソフトウェア | パラメータ制御、レシピ管理、および統合に影響 |
| 筐体と排気 | 安全性と実用的な生産使用に影響 |
| 自動化インターフェース | マーカーが生産ラインの一部となる場合に重要です。 |
この比較は、システムが20 W、30 W、60 W、100 Wのいずれであるかだけを尋ねるよりもはるかに有益です。
小さなマーキングフィールドを使用するMOPAシステムが、それ以外は同様でより大きなフィールドレンズを使用するシステムと同じワークピースレベルのプロセス能力を必ずしも提供するわけではありません。同様に、同じ公称平均出力を持つ2つの光源でも、パルスエネルギー、パルス範囲、ビーム特性が大きく異なる場合があります。 「マーキングフィールドサイズ、焦点距離 & エネルギー密度」ガイド では、その光学的トレードオフを別途説明しています。
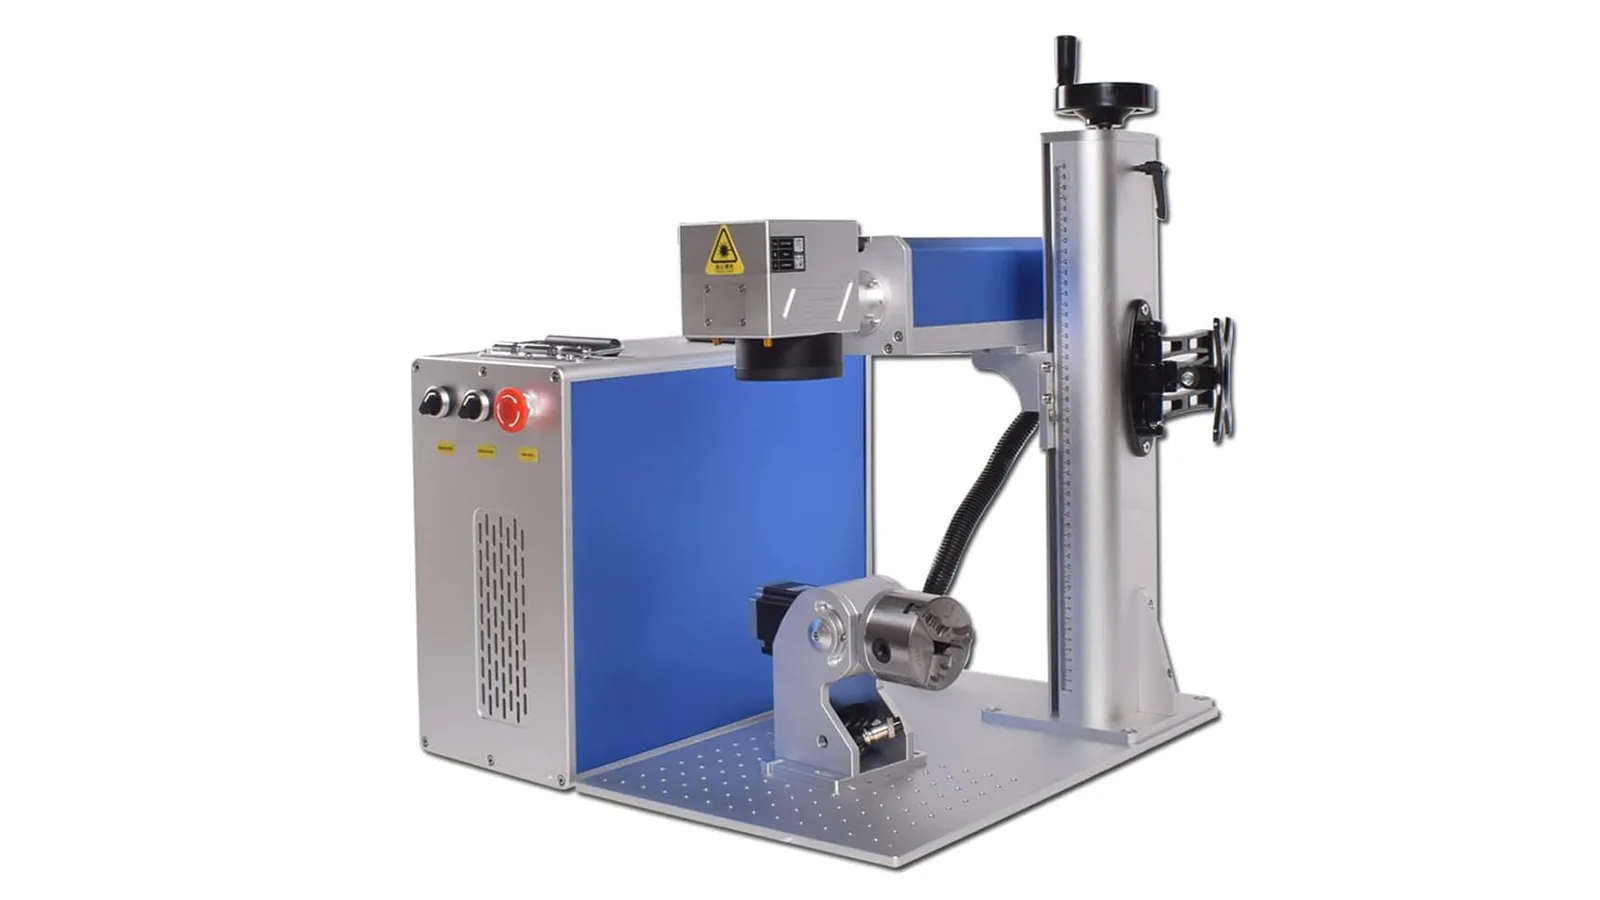
したがって、この機械は完全な レーザーマーキングシステムとして評価されるべきであり、単なるレーザー光源の仕様として評価されるべきではありません。
生産前にMOPAプロセスをどのように検証すべきか?
有用なサンプル試験は、「レーザーはこのマークを付けられるか?」以上のことに答えるべきです。本当の問いは、現実的な生産変動の下でも許容できるプロセスウィンドウが存在するかどうかです。.

ステップ1:許容可能な結果とみなされるものを定義する
合格基準は、マークの実際の機能を反映しているべきです。外観用途では、濃さ、色の均一性、エッジ状態、または表面粗さで判断されることがあります。識別マークでは、代わりにバーコードまたはデータマトリックスの読み取りやすさについて定義されたレベルが要求される場合があります。彫刻では最小深さが要求されることがあり、コーティング部品や精密部品ではコーティングの損傷や寸法変化に制限が課される場合があります。.
一部のプロジェクトでは、マーキングが機能性金属表面を改変する場合に、耐食性能を考慮する必要があるかもしれません。品質要件が何であれ、許容できるトータルサイクルタイム内でそれを達成する必要があります。.
定義された合格条件がなければ、「最適なパラメータ」には技術的な意味がありません。.
ステップ2:生産を代表する材料を試験する
サンプルは、可能な限り生産部品に一致させるべきです。プロセスが表面状態に依存する場合、公称材料グレードだけでは十分ではありません。サプライヤー、コーティング、陽極酸化、色、仕上げ、厚さ、洗浄状態はすべて結果に影響を与える可能性があります。.
都合のよいテストクーポン上でのマーク成功は、基本的な実現可能性を証明できる一方で、実際の生産表面について誤解を招く自信を与える可能性があります。.
ステップ3:マシン構成を固定する
光源モデル、レンズ、マーキングフィールド、焦点条件、スキャナ、治具、部品の向きを記録する必要があります。この情報がなければ、成功したパラメータセットを再現したり、意味のある形で移転したりすることはできません。.
ステップ4:明確な技術的問いを持って変数を変更する
有用なテストマトリクスは、単に何百ものパラメータのマス目を生成すべきではありません。表面が溶けているとします。本当の診断上の問いは、問題が主に各パルス内の過剰なエネルギーから来るのか、それとも過剰な重なりによって引き起こされる蓄積加熱から来るのか、という点かもしれません。.
次に、周波数、パルス幅、スキャン速度、ハッチ間隔を意図的に変更して、それらの可能性を切り分けるのに役立てることができます。これは、単に最も暗い、または最も魅力的なサンプルを探すのではなく、プロセス知識を生み出します。.
ステップ5:パラメータの相互作用を評価する
有望な結果はすべて、完全なプロセス条件として記録すべきです。パルス幅、周波数、平均パワー、スキャン速度、ハッチ間隔、フォーカス、パス回数は相互に作用します。成功した結果は、単一の孤立したパラメータに属するものではなく、その組み合わせに属します。.
ステップ6:優先設定の周囲の余裕をテストする
良好なプロセスが見つかったら、現実的な変動を意図的に導入します。わずかなフォーカスずれ、代表的な材料変動、繰り返し部品、実際の生産ハンドリング、完全な生産用アートワークによって、そのプロセスに有用な許容幅があるのか、それとも狭い実験室の一点でのみ機能するのかが明らかになります。.
ステップ7:最終判断にスループットを含める
視覚的に完璧なマークが、自動的に最良の製造プロセスであるとは限りません。最終判断では、次の要素のバランスを取る必要があります。 マーク品質、プロセス安定性、サイクルタイム、システムの複雑さ.
この区別はMOPAでは特に重要です。なぜなら、パラメータ空間が広いため、印象的なデモンストレーションサンプルを比較的容易に作製できるからです。生産検証ではさらに多くのことが求められます:
実行可能な結果 → 理解されたプロセス挙動 → 再現可能な動作ウィンドウ → 生産承認
まさにそこが、MOPAが単なる柔軟なレーザー光源ではなく、製造ソリューションとなるポイントです。.
MOPAファイバーレーザーFAQ
MOPAはファイバーレーザーですか?
産業用マーキングにおいては、はい。MOPAは一般に、パルスファイバーレーザーアーキテクチャを指します。MOPAは信号がどのように生成され、増幅されるかを説明するものであり、UVやCO₂のような独立した波長ファミリーではありません。.
MOPAは通常のファイバーレーザーよりも優れていますか?
すべての場合に優れているわけではありません。MOPAはより広いパルス制御ウィンドウを提供し、求められる結果が熱入力、表面外観、酸化、溶融、その他のパルスに敏感な材料応答に強く依存する場合に価値があります。日常的な金属識別や確立された彫刻プロセスでは、従来のQスイッチファイバーの方がシンプルで経済的であり続ける場合があります。.
カラーマーキングが必要ない場合、MOPAは必要ですか?
必ずしもそうとは限りません。カラーマーキングは、MOPAを検討する理由の1つにすぎません。暗色の陽極酸化アルミニウムへのマーキング、特定のプラスチック、薄肉部品、コーティング、その他の熱に敏感な用途も、追加のパルス制御によって利点を得られる可能性があります。作業が主に一般的な金属への従来型の識別や彫刻である場合、Qスイッチファイバーで既に要件を満たしている可能性があります。.
MOPAレーザーで深彫りはできますか?
はい。適切なMOPA光源は深彫りを行うことができます。ただし、彫刻性能はパルスエネルギー、平均出力、スポット状態、材料、オーバーラップ、スキャン戦略、パス数、および許容可能なサイクルタイムに依存します。MOPAアーキテクチャだけでは、より大きな彫刻深さを保証するものではありません。.
MOPAはプラスチックにマーキングできますか?
はい。一部のプラスチックは、近赤外MOPAマーキングに良好に反応します。ポリマーがファイバー波長と有益に相互作用する場合、追加のパルス制御が材料応答の最適化に役立つことがあります。適合性は依然として、配合、顔料、充填剤、添加剤、色、および求められる結果に強く依存します。近赤外処理が許容できない熱損傷や乏しいコントラストを生じる場合は、UVも評価するべきです。.
MOPAレーザーの出力は高ければ高いほど常に良いですか?
いいえ。より高い平均出力は利用可能な処理能力を増やしますが、コントラスト、色、エッジ品質、または熱制御を自動的に改善するわけではありません。結果は、平均出力がパルスエネルギー、パルス幅、周波数、光学系、スキャン条件、および材料応答とどのように相互作用するかに依存します。.
MOPA設定を別の機械からコピーできますか?
これらは出発点となる参考としては役立ちますが、生産用レシピとして扱うべきではありません。レーザー光源、パルス挙動、レンズ、スポット状態、材料、コーティング、表面仕上げ、焦点の違いは、いずれも結果を変え得ます。生産設定は、実機と生産を代表する材料で検証する必要があります。
したがって、MOPAは プロセス制御アーキテクチャとして理解されるべきであり、性能を表すバッジではない。
その価値は、求められるマークがエネルギー供給、熱履歴、酸化、溶融、材料除去、表面外観に敏感な場合に、パルス挙動をより細かく制御できることにあります。
既にQスイッチファイバで安定して動作している定型的なプロセスでは、追加の複雑さとコストによるメリットはほとんど得られないかもしれません。難しいプロセスや外観に敏感なプロセスでは、MOPAのより広い動作ウィンドウが非常に有用になり得ます—ただし、適切な波長、光学系、材料への理解、パラメータ開発、生産検証と組み合わせた場合に限ります。
したがって、正しい購入時の問いは「MOPAレーザーを買うべきか?」ではなく、次のとおりです。
この特定の材料と要求されるマークに対して、許容できるサイクルタイムで最も広い安定した生産ウィンドウをもたらすレーザーアーキテクチャはどれでしょうか?
実際の部品についてMOPAと従来型ファイバを比較検討している場合は、生産材料、表面状態、要求されるマーク、品質限界、目標サイクルタイムをお送りください。そうすることで、光源のラベルだけでなく、実際の用途に基づいて比較できます。